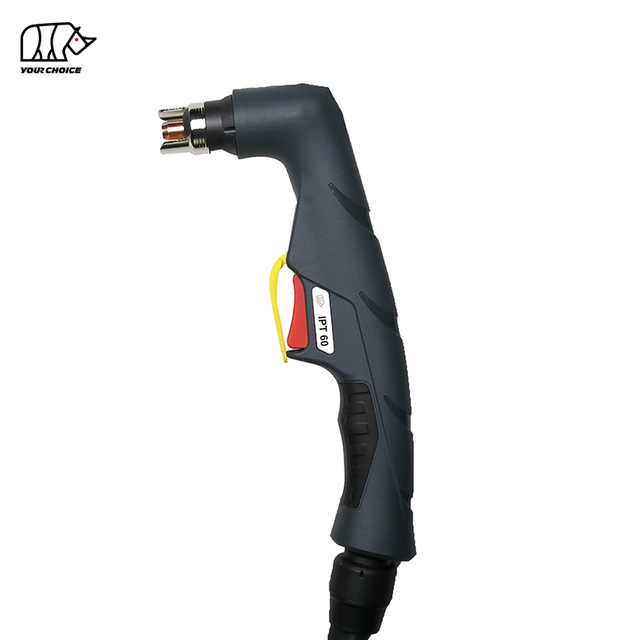
100A Non-HF Manuell plasmaskjærebrenner med tilbakeslagsstart
INWELT PT 100 er en luftkjølt manuell plasmaskjærebrenner designet for profesjonell metallproduksjon, reparasjon, vedlikehold og industrielle skjæreapplikasjoner.
PT 100 er vurdert til 100A med en 60 % driftssyklus og bruker et ikke-høyfrekvent tilbakeslagende buestartsystem.
Den nåværende tekniske konfigurasjonen for INWELT inkluderer:
100A merkestrøm
60 % driftssyklus
Non-HF bue starter
Tilbakeslående forbrukssystem
Luft / N₂ prosessgass
Ca. 4,5–5,0 bar gasstrykk
Ca. 200 L/min gassstrøm
Ca. 100 sekunders anbefalt etterflyt
6 m og 12 m fakkel-bly alternativer
Manuell / håndholdt betjening
PT 100 er tilgjengelig med flere komplette lommelykter og kontrollkonfigurasjoner, inkludert 1/4G integrerte tilkoblinger og sentrale adapterarrangementer med 2-leder eller 4-leder kontroll.
INWELT PT 100 Tekniske spesifikasjoner
| Spesifikasjon |
INWELT PT 100 |
| Produkttype |
Manuell / håndholdt Plasmaskjærebrenner |
| Modell |
PT 100 |
| Merke |
INWELT |
| Vurdert gjeldende |
100 A |
| Duty Cycle |
60 % |
| Kjøling / Prosessgass |
Luft / N₂ |
| Bue starter |
Non-HF / Tilbakeslående |
| Gasstrykk |
Ca. 4,5–5,0 bar |
| Gassstrøm |
Ca. 200 l/min |
| Anbefalt Post-Flow |
Ca. 100 sekunder |
| Ledningslengde |
6 m / 12 m |
| Operasjon |
Manuell / håndholdt |
| Standard skjæring |
Tilgjengelig |
| Kontakt Cutting |
Tilgjengelig |
| Fuging forbruksvarer |
Tilgjengelig |
| Koblingsalternativer |
1/4G integrert / Sentraladapter |
| Kontrollalternativer |
2-leder / 4-leder |
| OEM / ODM |
Tilgjengelig |
| Private Label |
Tilgjengelig |
Før du bestiller, bekreft plasmastrømkilden, merkestrøm, ikke- HF startsystem, pilotbuearkitektur, bakre kontakt og kontrollkabling.
Hvorfor velge PT 100 for 100A manuell plasmaskjæring?
PT 100 er designet for kompatible manuelle plasmasystemer med høyere ytelse som krever en ikke- HF -brennerplattform.
100A merkestrøm
PT 100 er plassert som en 100A manuell plasmaskjærebrenner.
Lommelykten skal brukes innenfor sin verifiserte strømstyrke og med riktig strømspesifikke forbruksvarer.
60 % driftssyklus
Den gjeldende INWELT -spesifikasjonen viser en driftssyklus på 60 % ved 100A.
Faktisk termisk belastning kan også påvirkes av:
Driftsstrøm
Omgivelsestemperatur
Lysbue på tid
Gassstrøm
Antall starter
Forbrukstilstand
Non-HF Starter
PT 100 bruker ikke en konvensjonell høyfrekvent tenningskrets.
Dette skiller den fra HF fakkelfamilier som INWELT LT -serie fakler.
Tilbakeslående forbruksmateriell
PT 100 bruker en bakoverslående forbruksarkitektur der intern elektrode/dysebevegelse utgjør en del av pilot-bue-startsekvensen.
Elektroden, spissen, diffusoren og brennerhodet bør derfor behandles som et tilpasset system.
Slik fungerer PT 100 Non-HF Back-Striking System
PT 100 fungerer som en del av et komplett plasmaskjæresystem som består av:
Under lysbuestart utgjør det tilbakeslagende forbrukssystemet en del av pilotbuesekvensen.
Når plasmabuen overføres til arbeidsstykket, begrenser skjærespissen den ioniserte gassen til en konsentrert plasmastråle.
Plasmabuen smelter elektrisk ledende materiale mens høyhastighetsgassen fjerner smeltet metall fra snittet.
PT 100 vs. HF Plasmaskjærebrennere
PT 100 er en ikke- HF plasmaskjærebrenner.
Den bør ikke behandles som utskiftbar med en HF -lykt bare fordi begge produktene har samme strømstyrke.
| Funksjon |
PT 100 |
HF Plasma lommelykt |
| Starter systemet |
Non-HF / Tilbakeslående |
Høyfrekvent |
| Primær arkitektur |
Mekanisk/pneumatisk tilbakeslagssystem |
HF tenningskrets |
| Krav til strømkilde |
Kompatibelt system som ikke er HF |
Kompatibelt HF system |
| Forbruksvarer |
Tilbakeslående forbruksvarer |
HF -spesifikke forbruksvarer |
Tilpass alltid startarkitekturen til plasmastrømkilden.
PT 100 komplette håndfakkelkonfigurasjoner
Den nåværende INWELT PT 100-serien inkluderer flere komplette håndlykter.
| INWELT |
Kodekonfigurasjon |
| IJWU03072-00 |
PT 100 / 6 m / 1/4G / Integrert / 2-leder / Back-Striking |
| IJWU04072-00 |
PT 100 / 12 m / 1/4G / Integrert / 2-leder / Back-Striking |
| IJWU03074-00 |
PT 100 / 6 m / Sentraladapter / 2-wire / Back-Striking |
| IJWU04074-00 |
PT 100 / 12 m / Sentraladapter / 2-wire / Back-Striking |
| IJWU030641-0 |
PT 100 / 6 m / Sentraladapter / 4-wire / Back-Striking |
| IJWU040641-00 |
PT 100 / 12 m / Sentraladapter / 4-wire / Back-Striking |
Før du publiserer den endelige live-tabellen, kontroller den nøyaktige formateringen av alle interne koder mot gjeldende ERP/BOM-system.
PT 100 kuttetips etter gjeldende område
PT 100 forbruksplattformen inneholder flere spissstørrelser for forskjellige driftsstrømområder.
40–50A kuttespiss
INWELT Kode: IJWV1689-10
Referanse: 51246.10
Spesifikasjon:
Ø1,0 mm / 40–50A / Back-Striking
50–60A kuttespiss
INWELT Kode: IJWV1689-11
Referanse: 51246.11
Spesifikasjon:
Ø1,1 mm / 50–60A / Back-Striking
60–70A kuttespiss
INWELT Kode: IJWV1689-12
Referanse: 51246.12
Spesifikasjon:
Ø1,2 mm / 60–70A / Back-Striking
80–90A kuttespiss
INWELT Kode: IJWV1687-14
Referanse: 51248.14
Spesifikasjon:
Ø1,4 mm / 80–90A / Back-Striking
100A-klasse kuttespiss
INWELT Kode: IJWV1687-15
Referanse: 51248.15
Spesifikasjon:
Ø1,5 mm / 100–110A / Back-Striking
For et produkt posisjonert som en 100A-brenner, er dette den mest relevante konfigurasjonen av skjæretuppen med høy ytelse.
Bekreft Ø1,6 mm 110–120A spissen før du bruker den som standard PT 100-oppsett
Den gjeldende INWELT -siden viser:
IJWV1687-16 / 51248.16 – Ø1.6 mm / 110–120A
og merker for øyeblikket dette elementet som en standardkonfigurasjon.
Dette bør gjennomgås.
Hvis PT 100 offisielt er vurdert til 100A, bør ikke en 110–120A-forbruksenhet automatisk presenteres som standard 100A-konfigurasjon.
Før du publiserer den som standard, kontroller:
Maksimal verifisert brennerstrøm
Driftssyklus ved høyere strøm
Fakkelhodetemperatur
Kabelvurdering
Matchende diffusor
Matchende skjold
Fullfør testdata for strømkilden
Hvis det ikke finnes noen 120A-verifisering på brennernivå, behold Ø1,6 mm-spissen som en relatert høystrømsfamiliedel i stedet for standard PT 100-dysen.
PT 100 tips for å kutte kontakt
PT 100-familien støtter kontaktkuttende forbruksvarer.
40–50A Kontaktdyse
INWELT Kode: IJWV1685-10
Referanse: 51276.10
50–60A Kontaktdyse
INWELT Kode: IJWV1685-11
Referanse: 51276.11
60–70A Kontaktdyse
INWELT Kode: IJWV1685-12
Referanse: 51276.12
80–90A Kontaktdyse
INWELT Kode: JWV1697-14
Referanse: 51278.14
Kontroller om INWELT -koden skal være JWV1697-14 eller IJWV1697-14 før publisering.
100A-klasse Kontaktdyse
INWELT Kode: IJWV1697-15
Referanse: 51278.15
Spesifikasjon:
Ø1,5 mm / 100–110A / Back-Striking
Bruk kun kontaktskjærende komponenter med riktig skjerm- og frontendkonfigurasjon.
PT 100 Standardskjæring vs. Kontaktskjæring
PT 100 støtter forskjellige frontend-konfigurasjoner.
Standard skjæring
Standard kutting bruker en kuttespiss sammen med passende utvendig dyse eller avstandsstykke.
Dette arrangementet er egnet for normal stand-off plasmaskjæring.
Kontakt Cutting
Kontaktskjæring bruker dedikerte kontaktspisser og skjermkomponenter designet for å arbeide nært eller mot arbeidsstykket.
Ikke dra en standard eksponert kuttedyse direkte over arbeidsstykket med mindre den forbrukskonfigurasjonen er spesielt utviklet for kontaktskjæring.
PT 100 forbruksvarer for fuging
PT 100 forbruksmateriale-familien inkluderer fugekomponenter.
Det nåværende gravetipset er:
INWELT Kode: IJWV1698-22
Referanse: 51278G.22
Beskrivelse:
PT 100 fugingspiss / ryggslående
Den nåværende produktfamilien inkluderer også:
IJTN1075 / 60508 – Gouging Shield Cap
Plasmafuging kan brukes til:
Fjerning av sveiser
Ryggstøping
Fjerning av feil
Felles forberedelse
Reparasjonsarbeid
Bruk kun forbruksvarer for meisling når plasmastrømkilden støtter prosessen.
PT 100 tilbakeslagselektrode
Den nåværende standardelektroden er:
INWELT Kode: IJWC1687
Referanse: 52556
Beskrivelse:
PT 100 tilbakeslagende plasmaelektrode
Elektroden er en kjernekomponent i PT 100-start- og skjæresystemet.
Skift den ut før overdreven slitasje bidrar til:
Vanskelig buestart
Ustabil pilotbue
Akselerert dyseslitasje
Inkonsekvent kutting
Ikke slip eller modifiser en sterkt slitt elektrode.
PT 100 Gassdiffusorer
PT 100 bruker forskjellige gassdiffusorer i henhold til gjeldende rekkevidde.
30–70A diffusor
INWELT Kode: IJWG1673
Referanse: 60025
Søknad:
30–70A
80–100A diffusor
INWELT Kode: IJWG1672
Referanse: 60026
Søknad:
80–100A og tilhørende fugekonfigurasjon
Det er viktig å bruke riktig diffusor fordi gassfordelingen påvirker:
PT 100 alternativer for skjold og utvendig dyse
Den nåværende PT 100-familien inkluderer flere front-end-beskyttelseskomponenter.
30–70A utvendig dyse
INWELT Kode: IJWT1689-05
Referanse: 60500
80–100A utvendig dyse
INWELT Kode: IJWT1687-05
Referanse: 60501
Dette er den mest relevante utvendige dysekonfigurasjonen for normal høystrøms PT 100-skjæring.
Kontakt Kutting og fuging av utvendig dyse
INWELT Kode: IJWT1685-05
Referanse: 60502
40–70A kontaktskjold
INWELT Kode: IJTN0711
Referanse: 60504
80–100A kontaktskjold
INWELT Kode: IJTN0655
Referanse: 60505
Bruk skjoldet som passer for den valgte skjæreprosessen og gjeldende rekkevidde.
PT 100 tospiss avstandsstykke
Gjeldende standard avstandsstykke er:
INWELT Kode: IJTN0096
Referanse: 60444
Beskrivelse:
Dobbeltspisset avstandsstykke / PT 100
Avstandsstykket bidrar til å opprettholde en kontrollert dyse-til-arbeidsavstand under avstandsskjæring.
Riktig avstand kan bidra til å forbedre:
Dysebeskyttelse
Bue stabilitet
Kerf konsistens
Forbruksvarer levetid
PT 100 Brennerhode og luftrør
Det nåværende håndfakkelhodet er:
INWELT Kode: JWA0056-01
Beskrivelse:
PT 100 90° manuell plasma Brennerhode
Det nåværende luftrøret er:
INWELT Kode: IJAO0785
Referanse: 09700.48
Beskrivelse:
PT 100 luft-/kjølerør
Disse delene skal forbli tydelig identifisert som manuelle PT 100-komponenter.
Ikke bland PTM100 maskinbrennerhoder og -kropper inn i hovedbordet for PT 100 håndlyktreservedeler.
PT 100 vs. PTM100 : Manuell lommelykt vs. CNC maskinlykt
PT 100 og PTM100 tilhører den samme bredere produktplattformen, men bør behandles som separate komplette produkter.
| Funksjon |
PT 100 |
PTM100 |
| Operasjon |
Manuell / håndholdt |
CNC / Mekanisert |
| Fakkelgeometri |
Vinklet håndlykt |
Rett maskinlykt |
| Kontroll |
Operatørutløser |
CNC / maskinstyrt |
| Montering |
Håndholdt |
Fast lommelyktholder |
| Fakkelhøyde |
Operatør kontrollert |
CNC / THC kontrollert |
| Hovedapplikasjon |
Manuell kutting |
Automatisert skjæring |
Noen forbruksvarer kan deles på tvers av den bredere produktfamilien.
Imidlertid skal komplette brennerhoder, håndtak, maskinkropper og kabel-/kontrollkonfigurasjoner ikke automatisk behandles som utskiftbare.
Bruk separate interne lenkeankere:
PT 100 Manuell plasmaskjærebrenner
og
PTM100 CNC-plasmaskjærebrenner
Hvordan sjekke PT 100 Plasma Cutter-kompatibilitet
Ikke velg PT 100 bare fordi en plasmakutter er vurdert til 100A.
Flere tekniske faktorer må samsvare.
Bekreft at Non-HF starter
Plasma-strømkilden må støtte et kompatibelt ikke- HF /tilbakeslående lommelyktsystem.
Bekreft driftsstrøm
PT 100 er først og fremst plassert som en 100A-lykt.
Bekreft hovedkontakten
Tilgjengelige konfigurasjoner inkluderer:
1/4G integrert
Sentral adapter
Bekreft kontrollkabling
Gjeldende komplette fakkelkonfigurasjoner inkluderer:
2-leder kontroll
4-leder kontroll
Bekreft Pilot-Arc-arkitektur
Plasmastrømkilden må støtte PT 100-startarrangementet.
Oppgi maskininformasjon før bestilling
For erstatningsprosjekter, oppgi:
Dette er mer pålitelig enn å si at PT 100 passer til hver CUT100-type plasmakutter.

Reservedelsdetaljer:
| HÅNDLYKKE |
|
Kode |
Ref. |
Beskrivelse |
| EN |
IJWU03072-00 |
|
Plasmalykt IPT100 /6M/ 1/4G /integrert/2 ledninger/baksidetreffende |
| EN |
IJWU04072-00 |
|
Plasmalykt IPT100 /12M/ 1/4G /integrert/2 ledninger/baksidetreffende |
| B |
IJWU03074-00 |
|
Plasmalykt IPT100 /6M/sentraladapter/2 ledninger/baksidetreffende |
| B |
IJWU04074-00 |
|
Plasmalykt IPT100 /12M/sentral adapter/2 ledninger/baksidetreffende |
| C |
IJWU030641-0 |
|
Plasmalykt IPT100 /6M/sentral adapter/4 ledninger/baksidetreffende |
| C |
IJWU040641-00 |
|
Plasmalykt IPT100 /12M/sentral adapter/4 ledninger/baksidetreffende |
|
| Posisjon |
Kode |
Ref. |
Beskrivelse |
| (Med ' ●' er standardkon) |
|
| 1 |
IJTN0096 |
60444 |
Dobbeltspisset avstandsstykke/ IPT100 |
| 2 |
IJTN0711 |
60504 |
Skjoldhette/40-70A/cotact cutting |
| 3 |
IJTN0655 |
60505 |
Skjoldhette/80-120A/cotact skjæring |
| 4 |
IJTN1075 |
60508 |
Skjoldhette/fuging |
| 5 |
IJWT1689-05 |
60500 |
Utenfor IPT100 /30-70A/Grå glassfiber |
| 6 ● |
IJWT1687-05 |
60501 |
Utvendig dyse IPT100 /80-120A/Grå glassfiber |
| 7 |
IJWT1685-05 |
60502 |
Utvendig dyse IPT100 /Kontaktskjæring og fuging |
| 8 |
IJWV1683-09 |
51245.09 |
Spiss Φ0,9mm/cotact cutting/30-70A/back striking |
| 9 |
Tupp |
| 9.1 |
IJWV1689-10 |
51246.10 |
Spissen Φ1.0mm/40-50A/ IPT100 /ryggen slår |
| 9.2 |
IJWV1689-11 |
51246.11 |
Spissen Φ1.1mm/50-60A/ IPT100 /ryggen slår |
| 9.3 |
IJWV1689-12 |
51246.12 |
Spissen Φ1.2mm/60-70A/ IPT100 /baksidetreffer |
| 10 |
Tupp |
| 10.1 |
IJWV1687-14 |
51248.14 |
Spissen Φ1,4mm/80-90A/ IPT100 /baksidetreffer |
| 10.2 |
IJWV1687-15 |
51248.15 |
Spiss Φ1,5 mm/100-110A/ IPT100 / tilbaketreffende |
| 10.3 ● |
IJWV1687-16 |
51248.16 |
Spissen Φ1,6 mm/110-120A/ IPT100 /baksidetreffer |
| 11 |
Tupp |
| 11.1 |
IJWV1685-10 |
51276.10 |
Kontaktspiss Φ1.0mm/40-50A/ IPT100 /tilbaketreffende |
| 11.2 |
IJWV1685-11 |
51276.11 |
Kontaktspiss Φ1.1mm/50-60A/ IPT100 /tilbakeslående |
| 11.3 |
IJWV1685-12 |
51276.12 |
Kontaktspiss Φ1,2mm/60-70A/ IPT100 /tilbakeslående |
| 12 |
Tupp |
| 12.1 |
JWV1697-14 |
51278.14 |
Kontaktspiss Φ1.4mm/80-90A/ IPT100 /backtreffende |
| 12.2 |
IJWV1697-15 |
51278.15 |
Kontaktspiss Φ1,5 mm/100-110A/ IPT100 /tilbakeslående |
| 12.3 |
IJWV1697-16 |
51278.16 |
Kontaktspiss Φ1,6 mm/110-120A / IPT100 / tilbaketreffende |
| 13 |
IJWV1698-22 |
51278G.22 |
Spissen med utstøping IPT100 /120A/gouing/back-treffer |
| 14 |
IJWG1673 |
60025 |
Diffusor IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
Diffusor IPT100 /80-120A og fuging |
| 16 ● |
IJWC1687 |
52556 |
Elektrodeplasma IPT100 |
| 17 |
JWA0056-01 |
|
Plasmabrennerhode IPT100 /90° |
| 17a |
IJAO0785 |
09700.48 |
Luftslange IPT100 |
| 17b |
IJGU0716 |
51190.41 |
'O'ring Φ18x21mm IPT100 |
| 18 |
IJHW0042-01 |
|
Plasmahåndtak manual/I PT80 -100/Rød |
| 19 |
IJIK0733 |
|
Beskyttelsesdel/plasma/gul |
| 20 |
IJIR0081 |
|
Avtrekker |
| 21 |
IJIK0804 |
|
Fuge/liten/ny type |
| 22 |
Kabelmontering |
| 22.1 |
IJWO01210074-300 |
Kabelmontering/ IPT100 /6M/2 ledninger/integrert |
| 22.2 |
IJWO01210134-300 |
Kabelmontering/ IPT100 /12M/2 ledninger/integrert |
| 22.3 |
IJWO01210071-300 |
Kabelmontering/ IPT100 /6M/2 ledninger/senteradapter |
| 22.4 |
IJWO01210131-300 |
Kabelmontering/ IPT100 /12M/2 ledninger/senteradapter |
| 22.5 |
IJWO01210077-300 |
Kabelmontering/ IPT100 /6M/4 ledninger/senteradapter |
| 22.6 |
IJWO01210137-300 |
Kabelmontering/ IPT100 //12M/4 ledninger/senteradapter |
| 23 IJDH6017 Nøkkel for plasma |
| 24 IJAY0089 Sentral adapter lommelykt side plasma 5 pinner |
| 25 |
IJTN0716 |
Sirkelskjæring/ IPT100 |
| 25.1 IJTN0683 Rullestativ IPT100 / med skiftenøkkel |
Vår katalog:
 INWELT PLASMALYKKATALOG.pdf
Hvilke materialer kan PT 100 kutte?
Når den er koblet til en kompatibel plasmastrømkilde, kan PT 100 kutte elektrisk ledende materialer, inkludert:
Mildt stål
Karbonstål
Rustfritt stål
Aluminium
Kopper
Messing
Galvanisert stål
Faktisk skjærehastighet, eggkvalitet og praktisk skjæretykkelse avhenger av det komplette plasmasystemet.
Hvor tykk kan PT 100 plasmabrenner kutte?
Den nåværende siden sier at PT 100 kan kutte omtrent 30–40 mm ved 100A.
Dette bør ikke presenteres som en universell skjæregaranti for brenneren.
Faktisk skjærekapasitet avhenger av:
Profesjonelle plasmaspesifikasjoner bør skille mellom:
Anbefalt skjærekapasitet
Materialtykkelse som kan kuttes produktivt med passende hastighet og kantkvalitet.
Maksimal skjærekapasitet
Tykkere materiale som fortsatt kan kuttes, normalt med redusert hastighet.
Sluttvederlagskapasitet
Maksimal tykkelse som kan skilles, vanligvis med lavere kantkvalitet.
Publiser spesifikke PT 100 tykkelsestall bare når de støttes av en INWELT komplett systemtest.
Bygg et INWELT PT 100 skjærediagram
Et førsteparts PT 100-skjærediagram vil være et av de sterkeste SEO- og GEO-tilleggene på denne siden.
Anbefalte felt inkluderer:
| Parameterdata |
som skal publiseres |
| Materiale |
Mildt stål / rustfritt stål / aluminium |
| Tykkelse |
Testet tykkelse |
| Nåværende |
Faktisk testet strøm |
| Tipskode |
INWELT delenummer |
| Tips Diameter |
mm |
| Gasstrykk |
bar |
| Gassstrøm |
L/min |
| Reisehastighet |
mm/min |
| Stand-Off |
mm |
| Kutt resultat |
Anbefalt / Maksimum / Avbrudd |
Bruk målte INWELT skjæredata i stedet for å kopiere en annen produsents skjærediagram.
Anbefalt gassforsyning for PT 100
Gjeldende INWELT spesifikasjonslister:
Prosessgass: Luft / N₂
Gasstrykk: Ca. 4,5–5,0 bar
Gassstrøm: Ca. 200 l/min
Anbefalt etterstrømning: Ca. 100 sekunder
Bruk ren og tørr prosessgass
Fuktighet, kompressorolje og partikkelforurensning kan påvirke:
Bue stabilitet
Levetid for elektrode
Levetid for skjæretuppen
Skjære konsistens
Bruk passende filtrering og fuktseparasjon.
Sjekk trykk under flyt
Statisk trykk kan avvike fra det faktiske driftstrykket mens brenneren flyter gass.
Filtre, regulatorer, beslag og lange tilførselsslanger kan skape trykktap.
Still inn gasstrykket i henhold til hele plasmaskjæresystemets driftsprosedyre.
Hvorfor PT 100 Post-Flow Matters
Den gjeldende INWELT -spesifikasjonen anbefaler omtrent 100 sekunder med etterflyt.
Etter at plasmabuen stopper, hjelper fortsatt gassstrøm å fjerne restvarme fra:
Fakkelhode
Elektrode
Kuttespiss
Forbruksvarer i front
La den normale etterstrømningssyklusen fullføres når det er mulig.
Ikke slå av lufttilførselen umiddelbart etter kraftig kutting med mindre produsenten av plasmasystemet spesifikt tillater det.
Typiske applikasjoner for PT 100
PT 100 er designet for profesjonell manuell plasmaskjæring, inkludert:
Generell metallproduksjon
Reparasjon av tungt utstyr
Strukturell reparasjon
Vedlikehold av maskiner
Bil- og lastebilreparasjon
Landbruksutstyr
Anleggsutstyr
Jernbanevedlikehold
Plateskjæring
Industriell reparasjon
Verkstedfabrikasjon
Feltvedlikehold
Det endelige valget av lommelykt bør være basert på plasmastrømkilden og teknisk kompatibilitet i stedet for industrinavnet alene.
PT 100 vedlikehold og inspeksjon av forbruksvarer
Inspiser elektroden
Skift ut elektroden før overdreven slitasje forårsaker upålitelig lysbuestart eller dyseskade.
Inspiser kuttespissen
Se etter:
Forstørret dyseåpning
Oval åpning
Brennskade
Kraftig forurensning
Inspiser diffusoren
Sørg for at riktig 30–70A eller 80–100A diffusor er installert.
Bytt ut sprukne eller varmeskadede komponenter.
Inspiser skjoldet og utvendig dyse
Skift ut skadede, sprukne eller sterkt forbrente isolerende deler.
Inspiser luftrøret
Bekreft at røret er riktig installert og uskadet.
Inspiser fakkelkabelen
Se etter:
Kutt
Slitasje
Varmeskader
Kraftige svinger
Løse beslag
Vanlige PT 100 plasmaskjæringsproblemer
Vanskelig buestart
Sjekke:
Tilbakeslående elektrode
Kuttespiss
Gasstrykk
Pilot-bue krets
Arbeidsforbindelse
Lommelyktkontakt
Overdreven slagg
Sjekke:
Kuttehastighet
Nåværende
Materialtykkelse
Gassstrøm
Fakkelavstand
Forbrukstilstand
Overdreven avfasning
Sjekke:
Slitasje på skjæretuppen
Fakkelvinkel
Stand-off avstand
Gassdistribusjon
Reisehastighet
Kort levetid for forbruksvarer
Mulige årsaker inkluderer:
Fakkel overoppheting
Mulige årsaker inkluderer:
Stopp klippingen og identifiser årsaken før du fortsetter.
PT 100 forbruksvarer for distributører og ettermarkedsforsyning
Et profesjonelt PT 100 ettermarkedsprogram kan omfatte:
Nøyaktige INWELT delenumre hjelper distributører med å administrere erstatningskompatibilitet og gjenta innkjøp mer nøyaktig.
OEM PT 100 Plasmaskjærebrenner Produksjon av INWELT
INWELT leverer PT 100 plasmabrennere og erstatningskomponenter til profesjonelle B2B-kunder, inkludert:
Plasmakutterprodusenter
Merker for sveise- og skjæreutstyr
Importører
Distributører
Grossister
Industrielle leverandører
Reparasjonsfirmaer
Ettermarkedet forbruksvarer merker
OEM og ODM konfigurasjoner kan evalueres i henhold til målplasmastrømkilden og nødvendig grensesnitt.
OEM og Private Label-alternativer
Tilpasning kan omfatte:
Kundemerkevarebygging
Håndtaksmerking
Produktetiketter
6 m eller 12 m fakkelledninger
1/4G integrert tilkobling
Sentral adapter
2-leder kontroll
4-leder kontroll
Forbruksmaterialesett
Private label emballasje
Teknisk dokumentasjon
Krav til strekkode og kartong
For OEM -prosjekter, oppgi plasmakutterspesifikasjonen, ikke- HF startarkitektur, koblingskrav og estimert bestillingsmengde.
Hvorfor hente PT 100 lommelykter og forbruksvarer fra INWELT ?
PT 100-plattformen kombinerer komplette manuelle brennersammenstillinger med et detaljert forbrukssystem som dekker flere skjæreprosesser.
Den nåværende produktfamilien inkluderer:
6 m og 12 m komplette fakler
2-leder og 4-leder kontrollalternativer
Strømspesifikke kuttetips
Kontaktkutte tips
Fuging av forbruksvarer
Tilbakeslående elektrode
30–70A og 80–100A diffusorer
Flere skjold og utvendige dyser
PT 100 hånd fakkelhode
Kabel- og koblingsmuligheter
For utstyrsmerker, distributører og importører kan innkjøp av den komplette lommelykten sammen med forbruksprogrammet forenkle innkjøp og ettermarkedsstøtte.
Ofte stilte spørsmål om PT 100 Plasmaskjærebrenner
Hvilken strømstyrke er INWELT PT 100?
PT 100 er primært plassert som en 100A manuell plasmaskjærebrenner.
Hva er PT 100 driftssyklusen?
Den nåværende INWELT spesifikasjonen viser 60 %.
Bruker PT 100 HF tenning?
Ingen.
PT 100 bruker et ikke- HF startsystem som slår tilbake.
Er PT 100 en hånd- eller maskinlykt?
PT 100 er en manuell/håndholdt plasmaskjærebrenner.
Den relaterte PTM100 er CNC / maskin-fakkel-konfigurasjonen.
Hvilken gass bruker PT 100?
Den nåværende konfigurasjonen støtter Air / N₂.
Hvilket gasstrykk krever PT 100?
Omtrent 4,5–5,0 bar.
Hvilken gassstrøm krever PT 100?
Den gjeldende INWELT -spesifikasjonen viser omtrent 200 l/min.
Hvilken etterstrømningstid anbefales?
Omtrent 100 sekunder.
Hvilke lengder på lommelykten er tilgjengelig?
Den nåværende komplette fakkelfamilien inkluderer:
Hvilken kuttespiss brukes rundt 100A?
Den nåværende INWELT -forbruksfamilien inkluderer:
IJWV1687-15 / 51248.15 – Ø1,5 mm / 100–110A / Back-Striking
Dette er det mest relevante høyytelsestipset for en PT 100 produktside.
Har PT 100 også en 1,6 mm dyse?
Ja.
Gjeldende familielister:
IJWV1687-16 / 51248.16 – Ø1.6 mm / 110–120A
Dette forbruksmateriellet med høyere strømstyrke skal imidlertid ikke automatisk presenteres som standard PT 100-oppsett med mindre hele brenneren har blitt verifisert for drift over 100A.
Hvilken elektrode bruker PT 100?
Den nåværende standardelektroden er:
IJWC1687 / 52556
Hvilken diffusor brukes ved sterk strøm?
Den nåværende 80–100A diffusoren er:
IJWG1672 / 60026
Kan PT 100 brukes til kontaktskjæring?
Ja.
Forbruksproduktfamilien inkluderer dedikerte kontaktkuttespisser og skjold.
Kan PT 100 brukes til fuging?
Den relaterte produktfamilien inkluderer en fugespiss og fugeskjold.
Plasma-strømkilden må også støtte fuging.
Kan PT 100 brukes med hvilken som helst CUT100 plasmakutter?
Ingen.
Kravene til ikke- HF /tilbakeslående arkitektur, kontakt, pilotbuekrets, kontrollkabling og gass må også samsvare.
Kan PT 100 kutte rustfritt stål?
Ja, når det brukes med et kompatibelt plasmaskjæresystem og passende driftsparametere.
Kan PT 100 kutte aluminium?
Ja.
Aluminium er elektrisk ledende og kan plasmakuttes med et passende plasmasystem.
Hvor tykk kan PT 100 kutte?
Det er ingen universell skjæretykkelse bestemt av brenneren alene.
Bruk testede anbefalte, maksimums- og avbruddsdata fra hele plasmasystemet.
Hva er forskjellen mellom PT 100 og PTM100 ?
PT 100 er den manuelle/håndholdte konfigurasjonen.
PTM100 er CNC / mekanisert maskin-fakkelkonfigurasjon.
Tilbyr INWELT OEM PT 100 plasmalykter?
Ja.
Konfigurasjoner av OEM/ODM , private label, kabel, kontakt, kontrollledning og forbruksmateriell er tilgjengelig for kvalifiserte utstyrsprodusenter, distributører og importører.
Be om et pristilbud for INWELT PT 100 Plasmaskjærebrenner
For raskere kompatibilitetsbekreftelse, oppgi:
Plasmaskjærer produsent og modell
Nominell utgangsstrøm
Eksisterende lommelyktmodell
Startsystemtype
Bilde av hovedkontakt
Pilot-bue koblingsbilde
Foto av utløser/kontrollkontakt
Nødvendig ledningslengde
Nødvendig skjærestrøm
Krav til kontaktskjæring eller fuging
Krav til forbruksvarer
Estimert innkjøpsmengde
INWELT eller private-label merkevarebygging
INWELT kan deretter bekrefte den riktige konfigurasjonen av PT 100 komplett brenner, kobling og forbruksmateriell for plasmaskjæresystemet ditt.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių