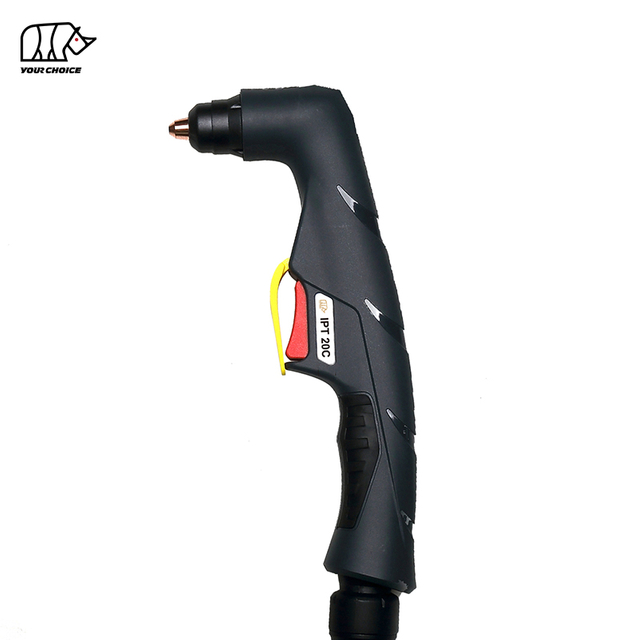
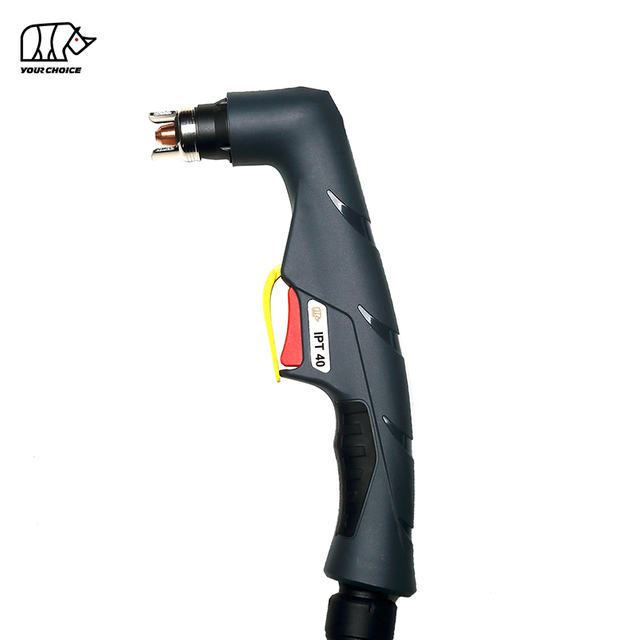
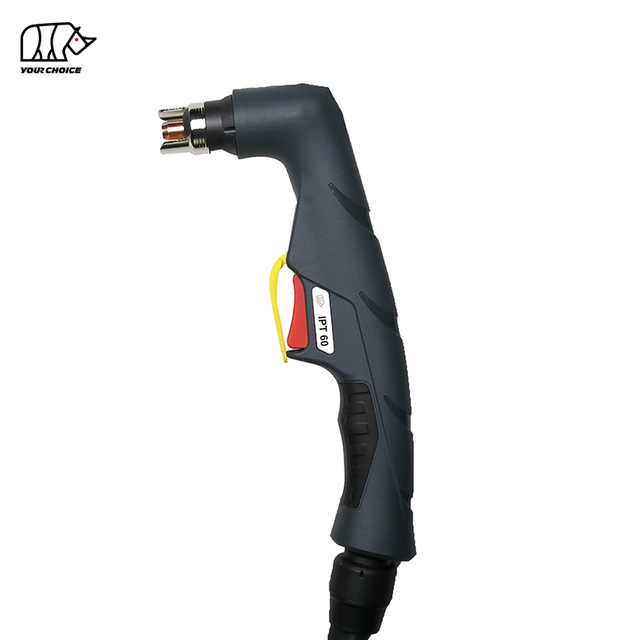
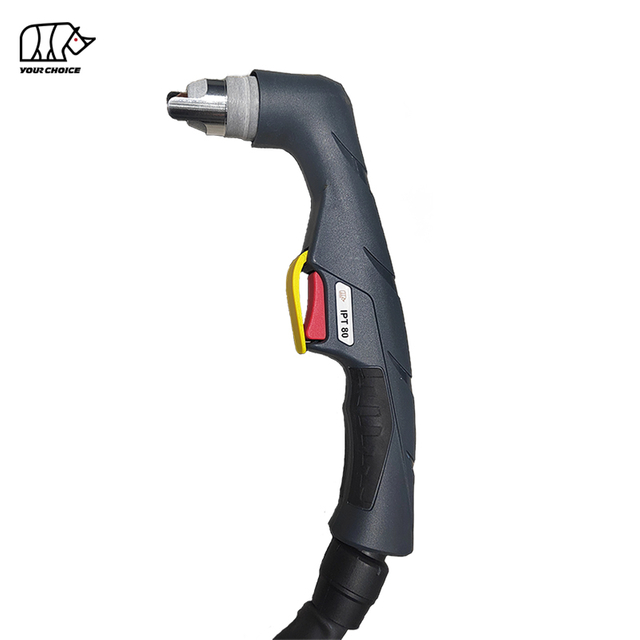
100A Non-HF Ручний пальник для плазмового різання з ударом у спину
INWELT PT 100 — це ручний плазмовий різак із повітряним охолодженням, призначений для професійного виготовлення металу, ремонту, обслуговування та промислового різання.
PT 100 має номінальний струм 100 А з робочим циклом 60% і використовує невисокочастотну систему запуску дуги зі зворотним запалом.
Поточна технічна конфігурація INWELT включає:
Номінальний струм 100А
Робочий цикл 60%.
Початок дуги Non-HF
Система витратних матеріалів із зворотним ударом
Повітря / технологічний газ N₂
прибл. Тиск газу 4,5–5,0 бар
прибл. Потік газу 200 л/хв
прибл. 100-секундний рекомендований пост-потік
Варіанти ліхтаря 6 м і 12 м
Ручне / ручне керування
PT 100 доступний з декількома повними конфігураціями ліхтарика та керування, включаючи інтегровані з’єднання 1/4G і центральний адаптер із 2- або 4-провідним керуванням.
INWELT PT 100 Технічні характеристики
| Специфікація |
INWELT PT 100 |
| Тип продукту |
Ручний / Ручний Пальник для плазмового різання |
| Модель |
PT 100 |
| Бренд |
INWELT |
| Номінальний струм |
100 А |
| Робочий цикл |
60% |
| Охолодження / технологічний газ |
Повітря / N₂ |
| Запуск дуги |
Non-HF / Удар у спину |
| Тиск газу |
прибл. 4,5–5,0 бар |
| Потік газу |
прибл. 200 л/хв |
| Рекомендований пост-флоу |
прибл. 100 секунд |
| Довжина проводу |
6 м / 12 м |
| Операція |
Інструкція / Портативний |
| Стандартна нарізка |
в наявності |
| Контактна резка |
в наявності |
| Витратні матеріали для строжки |
в наявності |
| Параметри конектора |
Інтегрований 1/4G / Центральний адаптер |
| Параметри керування |
2-провідний / 4-провідний |
| OEM / ODM |
в наявності |
| Приватна торгова марка |
в наявності |
Перед замовленням перевірте джерело живлення плазми, номінальний струм, систему запуску не HF , архітектуру пілотної дуги, задній роз’єм і проводку керування.
Чому варто вибрати PT 100 для ручного плазмового різання 100A?
PT 100 розроблено для сумісних ручних плазмових систем з більшою потужністю, які потребують платформи факела, відмінної від HF .
Номінальний струм 100A
PT 100 позиціонується як ручний плазмовий різак на 100 А.
Пальник повинен працювати в межах його перевіреного номінального струму та з відповідними витратними матеріалами для струму.
Робочий цикл 60%.
У поточній специфікації INWELT зазначено робочий цикл 60% при 100 А.
На фактичне теплове навантаження також можуть впливати:
Non-HF Починається
У PT 100 не використовується звичайна високочастотна схема запалювання.
Це відрізняє його від сімейств факелів HF , таких як факели серії INWELT LT .
Система витратних матеріалів для нанесення ударів у спину
PT 100 використовує архітектуру витратного матеріалу зі зворотним ударом, у якій внутрішній рух електрода/форсунки є частиною послідовності запуску пілотної дуги.
Тому електрод, наконечник, дифузор і головку пальника слід розглядати як узгоджену систему.
Як працює система PT 100 Non-HF Back-Striking System
PT 100 працює як частина повної системи плазмового різання, що складається з:
Під час запуску дуги витратна система зворотного удару є частиною послідовності пілотної дуги.
Коли плазмова дуга переходить на деталь, ріжучий наконечник звужує іонізований газ у концентрований плазмовий струмінь.
Плазмова дуга плавить електропровідний матеріал, тоді як високошвидкісний газ видаляє розплавлений метал із пропилу.
PT 100 проти HF Пальники для плазмового різання
PT 100 — це не HF плазмовий різак.
Його не слід розглядати як взаємозамінний із ліхтарем HF лише тому, що обидва вироби мають подібну силу струму.
| Особливість |
PT 100 |
HF плазмовий факел |
| Запуск системи |
Non-HF / Удар у спину |
Високочастотний |
| Первинна архітектура |
Механічна/пневматична система зворотного удару |
HF схема запалювання |
| Вимоги до джерела живлення |
Сумісна не- HF система |
Сумісна система HF |
| Витратні матеріали |
Витратні матеріали для ударів по спині |
HF -спеціальні витратні матеріали |
Завжди узгоджуйте вихідну архітектуру з джерелом живлення плазми.
PT 100 повних конфігурацій ручного ліхтарика
Поточний асортимент INWELT PT 100 включає кілька комплектних ручних ліхтариків.
| INWELT |
Конфігурація коду |
| IJWU03072-00 |
PT 100 / 6 м / 1/4G / Інтегрований / 2-провідний / Назад |
| IJWU04072-00 |
PT 100 / 12 м / 1/4G / Інтегрований / 2-провідний / Назад |
| IJWU03074-00 |
PT 100 / 6 м / Центральний адаптер / 2-провідний / удар у спину |
| IJWU04074-00 |
PT 100 / 12 м / Центральний адаптер / 2-провідний / удар у спину |
| IJWU030641-0 |
PT 100 / 6 м / Центральний адаптер / 4-провідний / зворотний удар |
| IJWU040641-00 |
PT 100 / 12 м / Центральний адаптер / 4-провідний / зворотний удар |
Перед публікацією остаточної таблиці в реальному часі перевірте точне форматування всіх внутрішніх кодів відповідно до поточної системи ERP/BOM.
PT 100 порад для різання за поточним діапазоном
Платформа витратних матеріалів PT 100 містить кілька розмірів наконечників для різних діапазонів робочого струму.
40–50A ріжучий наконечник
INWELT Код: IJWV1689-10
Посилання: 51246.10
Специфікація:
Ø1,0 мм / 40–50 A / Назад
50–60A ріжучий наконечник
INWELT Код: IJWV1689-11
Посилання: 51246.11
Специфікація:
Ø1,1 мм / 50–60A / Назад
60–70A Ріжучий наконечник
INWELT Код: IJWV1689-12
Посилання: 51246.12
Специфікація:
Ø1,2 мм / 60–70A / Назад
80–90A Ріжучий наконечник
INWELT Код: IJWV1687-14
Посилання: 51248.14
Специфікація:
Ø1,4 мм / 80–90A / Назад
Ріжучий наконечник класу 100A
INWELT Код: IJWV1687-15
Посилання: 51248.15
Специфікація:
Ø1,5 мм / 100–110 A / Назад
Для продукту, позиціонованого як пальник на 100 А, це найбільш відповідна конфігурація ріжучого наконечника з високою продуктивністю.
Перевірте наконечник Ø1,6 мм 110–120A, перш ніж використовувати його як стандартне налаштування PT 100
На поточній сторінці INWELT перераховано:
IJWV1687-16 / 51248.16 – Ø1,6 мм / 110–120A
і наразі позначає цей елемент як стандартну конфігурацію.
Це слід переглянути.
Якщо PT 100 офіційно розрахований на 100 A, витратний матеріал 110–120 A не повинен автоматично відображатися як конфігурація 100 A за умовчанням.
Перш ніж опублікувати його як стандартний, перевірте:
Максимальний перевірений струм пальника
Робочий цикл при більшому струмі
Температура головки факела
Рейтинг кабелю
Відповідний дифузор
Відповідний щит
Повні дані тестування джерела живлення
Якщо перевірка рівня пальника 120 А не існує, збережіть наконечник Ø1,6 мм як пов’язану частину сімейства з більшим струмом, а не сопло PT 100 за замовчуванням.
PT 100 контактних порад для різання
Сімейство PT 100 підтримує витратні матеріали для контактного різання.
40–50A Контактний наконечник
INWELT Код: IJWV1685-10
Посилання: 51276.10
50–60A Контактний наконечник
INWELT Код: IJWV1685-11
Посилання: 51276.11
60–70A Контактний наконечник
INWELT Код: IJWV1685-12
Посилання: 51276.12
80–90A Контактний наконечник
INWELT Код: JWV1697-14
Посилання: 51278.14
перевірте, чи код INWELT має бути JWV1697-14 або IJWV1697-14 . Перед публікацією
100A-клас Контактний наконечник
INWELT Код: IJWV1697-15
Посилання: 51278.15
Специфікація:
Ø1,5 мм / 100–110 A / Назад
Використовуйте компоненти контактного різання лише з правильною конфігурацією екрану та передньої частини.
PT 100 Стандартне різання проти контактного різання
PT 100 підтримує різні інтерфейсні конфігурації.
Стандартна нарізка
Стандартне різання використовує ріжучий наконечник разом із відповідною зовнішньою насадкою або прокладкою.
Таке розташування підходить для звичайного стоячого плазмового різання.
Контактна резка
Для контактного різання використовуються спеціальні контактні наконечники та компоненти екрану, призначені для роботи поблизу або навпроти заготовки.
Не перетягуйте стандартну відкриту ріжучу насадку безпосередньо по заготовці, якщо конфігурація витратного матеріалу не призначена спеціально для контактного різання.
PT 100 витратних матеріалів для довбання
Сімейство витратних матеріалів PT 100 включає компоненти для різання.
Поточна насадка для довбання:
INWELT Код: IJWV1698-22
Посилання: 51278G.22
опис:
PT 100 Наконечник для довбання / Нанесення ударів у спину
Поточне сімейство продуктів також включає:
IJTN1075 / 60508 – захисний ковпачок для різання
Плазмова різьба може бути використана для:
Видалення зварних швів
Назад довбання
Усунення дефекту
Спільна підготовка
Ремонтні роботи
Використовуйте витратні матеріали для різання, лише якщо плазмове джерело живлення підтримує процес.
PT 100 Електрод, що відбиває спину
Поточний стандартний електрод:
INWELT Код: IJWC1687
Посилання: 52556
опис:
PT 100 Плазмовий електрод зворотного удару
Електрод є основним компонентом системи запуску та різання PT 100.
Замініть його до того, як надмірний знос спричинить:
Не шліфуйте та не змінюйте сильно зношений електрод.
PT 100 Газові дифузори
PT 100 використовує різні газові дифузори відповідно до поточного діапазону.
30–70A Дифузор
INWELT Код: IJWG1673
Посилання: 60025
застосування:
30–70А
Дифузор 80–100A
INWELT Код: IJWG1672
Посилання: 60026
застосування:
80–100 A та відповідна конфігурація довбання
Використання правильного дифузора є важливим, оскільки розподіл газу впливає на:
PT 100 варіантів екрану та зовнішнього сопла
Поточне сімейство PT 100 включає кілька зовнішніх захисних компонентів.
Зовнішнє сопло 30–70A
INWELT Код: IJWT1689-05
Посилання: 60500
Зовнішнє сопло 80–100 A
INWELT Код: IJWT1687-05
Посилання: 60501
Це найбільш відповідна конфігурація зовнішнього сопла для нормального різання PT 100 під сильним струмом.
Зовнішня насадка для різання та строжки
INWELT Код: IJWT1685-05
Посилання: 60502
40–70A контактний екран
INWELT Код: IJTN0711
Посилання: 60504
80–100A контактний екран
INWELT Код: IJTN0655
Посилання: 60505
Використовуйте екран, який відповідає обраному процесу різання та діапазону струму.
PT 100 подвійна прокладка
Поточний стандартний розпір:
INWELT Код: IJTN0096
Посилання: 60444
опис:
Подвійна прокладка / PT 100
Розпірка допомагає підтримувати контрольовану відстань від сопла до робочого місця під час різання на відрізку.
Правильне протистояння може допомогти покращити:
PT 100 Головка пальника і Air Tube
Поточна головка ручного ліхтарика:
INWELT Код: JWA0056-01
опис:
PT 100 90° Ручна плазма Головка пальника
Поточна повітряна трубка:
INWELT Код: IJAO0785
Посилання: 09700.48
опис:
PT 100 трубка для повітря/охолодження
Ці частини мають залишатися чітко визначеними як компоненти керівництва PT 100.
Не змішуйте PTM100 головки та корпуси машинних ліхтарів із основною таблицею запасних частин PT 100 ручних ліхтарів.
PT 100 проти PTM100 : ручний ліхтарик проти CNC машинний ліхтар
PT 100 і PTM100 належать до однієї ширшої платформи продуктів, але їх слід розглядати як окремі готові продукти.
| Особливість |
PT 100 |
PTM100 |
| Операція |
Інструкція / Портативний |
CNC / Механіз |
| Геометрія факела |
Кутовий ручний ліхтарик |
Прямий машинний факел |
| КОНТРОЛЬ |
Тригер оператора |
CNC / керується машиною |
| Монтаж |
Портативний |
Фіксований тримач факела |
| Висота факела |
Керується оператором |
CNC / контроль THC |
| Основна програма |
Ручне різання |
Автоматизоване різання |
Деякі витратні матеріали можна використовувати для більш широкого сімейства продуктів.
Однак повні головки пальника, ручки, корпуси машин і конфігурації кабелів/керування не повинні автоматично розглядатися як взаємозамінні.
Використовуйте окремі прив’язки внутрішніх посилань:
PT 100 Ручний пальник для плазмового різання
і
PTM100 Пальник для плазмового різання CNC
Як перевірити сумісність із плазмовим різаком PT 100
Не вибирайте PT 100 лише тому, що плазмовий різак розрахований на 100 А.
Має збігатися кілька технічних факторів.
Підтвердити Non-HF Запуск
Джерело живлення плазми має підтримувати сумісну систему факелів із зворотним ударом не HF .
Підтвердьте робочий струм
PT 100 позиціонується переважно як ліхтарик на 100 А.
Підтвердьте основний роз’єм
Доступні конфігурації:
Інтегрований 1/4G
Центральний адаптер
Підтвердьте проводку керування
Поточні повні конфігурації факела включають:
2-провідне управління
4-х провідне управління
Підтвердьте архітектуру Pilot-Arc
Джерело живлення плазми має підтримувати пускову схему PT 100.
Надайте інформацію про машину перед замовленням
Для проектів заміни надайте:
Виробник плазмового різака
Модель машини
Номінальний вихідний струм
Оригінальна модель факела
Фото основного роз'єму
Фото з'єднання пілотної дуги
Фото роз'єму тригера/контролю
Це більш надійно, ніж стверджувати, що PT 100 підходить до кожного плазмового різака типу CUT100.

Деталі запасних частин:
| РУЧНИЙ ФАКЕЛ |
|
Код |
посилання |
опис |
| А |
IJWU03072-00 |
|
Плазмотрон IPT100 /6M/ 1/4G /інтегрований/2 дроти/зворотний удар |
| А |
IJWU04072-00 |
|
Плазмотрон IPT100 /12M/ 1/4G /інтегрований/2 дроти/зворотний удар |
| Б |
IJWU03074-00 |
|
Плазмотрон IPT100 /6M/центральний адаптер/2 дроти/зворотний удар |
| Б |
IJWU04074-00 |
|
Плазмотрон IPT100 /12M/центральний перехідник/2 дроти/зворотний удар |
| C |
IJWU030641-0 |
|
Плазмотрон IPT100 /6M/центральний адаптер/4 дроти/зворотний удар |
| C |
IJWU040641-00 |
|
Плазмотрон IPT100 /12M/центральний адаптер/4 дроти/зворотний удар |
|
| Позиція |
Код |
посилання |
опис |
| (З ' ●' є стандартною конфігурацією) |
|
| 1 |
IJTN0096 |
60444 |
Подвійна загострена прокладка/ IPT100 |
| 2 |
IJTN0711 |
60504 |
Кришка захисна/40-70А/котактна нарізка |
| 3 |
IJTN0655 |
60505 |
Заглушка щитка/80-120А/котактна нарізка |
| 4 |
IJTN1075 |
60508 |
Заглушка щитка/вирубка |
| 5 |
IJWT1689-05 |
60500 |
Зовні IPT100 /30-70A/Сіре скловолокно |
| 6 ● |
IJWT1687-05 |
60501 |
Зовнішня насадка IPT100 /80-120A/сіре скловолокно |
| 7 |
IJWT1685-05 |
60502 |
Зовнішня насадка IPT100 /Контактний розріз і довбання |
| 8 |
IJWV1683-09 |
51245.09 |
Наконечник Φ0,9 мм/котактний нарізний/30-70А/зворотний удар |
| 9 |
Підказка |
| 9.1 |
IJWV1689-10 |
51246.10 |
Наконечник Φ1.0mm/40-50A/ IPT100 /назад |
| 9.2 |
IJWV1689-11 |
51246.11 |
Наконечник Φ1.1mm/50-60A/ IPT100 /назад |
| 9.3 |
IJWV1689-12 |
51246.12 |
Наконечник Φ1.2mm/60-70A/ IPT100 /назад |
| 10 |
Підказка |
| 10.1 |
IJWV1687-14 |
51248.14 |
Наконечник Φ1.4mm/80-90A/ IPT100 /назад |
| 10.2 |
IJWV1687-15 |
51248.15 |
Наконечник Φ1.5mm/100-110A/ IPT100 /назад |
| 10.3 ● |
IJWV1687-16 |
51248.16 |
Наконечник Φ1.6mm/110-120A/ IPT100 /назад |
| 11 |
Підказка |
| 11.1 |
IJWV1685-10 |
51276.10 |
Контактний наконечник Φ1.0mm/40-50A/ IPT100 /назад |
| 11.2 |
IJWV1685-11 |
51276.11 |
Контактний наконечник Φ1.1mm/50-60A/ IPT100 /назад |
| 11.3 |
IJWV1685-12 |
51276.12 |
Контактний наконечник Φ1.2mm/60-70A/ IPT100 /назад |
| 12 |
Підказка |
| 12.1 |
JWV1697-14 |
51278.14 |
Контактний наконечник Φ1.4mm/80-90A/ IPT100 /назад |
| 12.2 |
IJWV1697-15 |
51278.15 |
Контактний наконечник Φ1.5mm/100-110A/ IPT100 /назад |
| 12.3 |
IJWV1697-16 |
51278.16 |
Контактний наконечник Φ1.6mm/110-120A / IPT100 /назад |
| 13 |
IJWV1698-22 |
51278G.22 |
Наконечник довбання IPT100 /120A/гоуінг/назад |
| 14 |
IJWG1673 |
60025 |
Дифузор IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
Дифузор IPT100 /80-120A та довбання |
| 16 ● |
IJWC1687 |
52556 |
Електродна плазма IPT100 |
| 17 |
JWA0056-01 |
|
Головка плазмового пальника IPT100 /90° |
| 17а |
IJAO0785 |
09700.48 |
Повітряна трубка IPT100 |
| 17б |
IJGU0716 |
51190.41 |
'Ущільнювальне' кільце Φ18x21 мм IPT100 |
| 18 |
IJHW0042-01 |
|
Плазмова ручка інструкція/I PT80 -100/Черв |
| 19 |
IJIK0733 |
|
Частина захисту/плазма/жовта |
| 20 |
IJIR0081 |
|
Тригер |
| 21 |
IJIK0804 |
|
Спільний/малий/новий тип |
| 22 |
Монтаж кабелю |
| 22.1 |
IJWO01210074-300 |
Кабель в зборі/ IPT100 /6M/2 дроти/інтегрований |
| 22.2 |
IJWO01210134-300 |
Кабель в зборі/ IPT100 /12M/2 дроти/інтегрований |
| 22.3 |
IJWO01210071-300 |
Кабель у зборі/ IPT100 /6M/2 дроти/центральний адаптер |
| 22.4 |
IJWO01210131-300 |
Кабель у зборі/ IPT100 /12M/2 дроти/центральний адаптер |
| 22.5 |
IJWO01210077-300 |
Кабель у зборі/ IPT100 /6M/4 дроти/центральний адаптер |
| 22.6 |
IJWO01210137-300 |
Кабель у зборі/ IPT100 //12M/4 дроти/центральний адаптер |
| 23 Гайковий ключ IJDH6017 для плазми |
| 24 IJAY0089 Центральний адаптер пальника бічний плазмовий 5 контактів |
| 25 |
IJTN0716 |
Насадка для різання кола/ IPT100 |
| 25.1 IJTN0683 Роликова підставка IPT100 / з гайковим ключем |
Наш каталог:
 INWELT КАТАЛОГ ПЛАЗМОВОГО ПАльника.pdf
Які матеріали можна різати PT 100?
При підключенні до сумісного плазмового джерела живлення PT 100 може різати електропровідні матеріали, зокрема:
М'яка сталь
Вуглецева сталь
Нержавіюча сталь
Алюміній
Мідь
Латунь
Оцинкована сталь
Фактична швидкість різання, якість краю та практична товщина різання залежать від повної плазмової системи.
Яку товщину може різати плазмовий пальник PT 100?
На поточній сторінці зазначено, що PT 100 може розрізати приблизно 30–40 мм за 100 A.
Це не слід представляти як універсальну гарантію різання лише різаком.
Фактична потужність різання залежить від:
Специфікації професійної плазми мають відрізняти:
Рекомендована потужність різання
Товщина матеріалу, яку можна продуктивно різати з відповідною швидкістю та якістю краю.
Максимальна потужність різання
Більш товстий матеріал, який можна різати, як правило, на зниженій швидкості.
Відступна здатність
Максимальна товщина, яку можна розділити, як правило, з нижчою якістю краю.
Публікуйте конкретні PT цифри товщини 100, лише якщо це підтримується INWELT тестом повної системи.
Побудуйте INWELT PT таблицю різання 100
Перша сторона PT 100 діаграм розрізання буде одним із найпотужніших доповнень для SEO та GEO на цій сторінці.
Рекомендовані поля включають: Дані
| параметрів |
для публікації |
| матеріал |
М'яка сталь / нержавіюча сталь / алюміній |
| Товщина |
Перевірена товщина |
| поточний |
Фактичний випробуваний струм |
| Код підказки |
INWELT номер деталі |
| Діаметр наконечника |
мм |
| Тиск газу |
бар |
| Потік газу |
л/хв |
| Швидкість подорожі |
мм/хв |
| Протистояння |
мм |
| Результат вирізання |
Рекомендований / Максимальний / Відрив |
Використовуйте виміряні дані різання INWELT , а не копіюйте таблицю різання іншого виробника.
Рекомендована подача газу для PT 100
У поточній специфікації INWELT зазначено:
Технологічний газ: повітря / N₂
Тиск газу: прибл. 4,5–5,0 бар
Потік газу: прибл. 200 л/хв
Рекомендований пост-потік: прибл. 100 секунд
Використовуйте чистий і сухий технологічний газ
Волога, компресорне масло та забруднення твердими частинками можуть негативно вплинути на:
Використовуйте відповідну фільтрацію та відділення вологи.
Перевірте тиск під потоком
Статичний тиск може відрізнятися від фактичного робочого тиску, коли в пальнику протікає газ.
Фільтри, регулятори, фітинги та довгі шланги подачі можуть призвести до втрати тиску.
Встановіть тиск газу відповідно до повної робочої процедури системи плазмового різання.
Чому PT 100 Post-Flow Matters
Поточна специфікація INWELT рекомендує приблизно 100 секунд пост-потоку.
Після зупинки плазмової дуги постійний потік газу допомагає видалити залишкове тепло від:
Дозвольте нормальному циклу після потоку завершитися, коли це можливо.
Не вимикайте подачу повітря одразу після інтенсивного різання, якщо це спеціально не дозволено виробником плазмової системи.
Типове застосування для PT 100
PT 100 розроблено для професійного ручного плазмового різання, включаючи:
Загальне виробництво металу
Ремонт важкої техніки
Конструкційний ремонт
Обслуговування техніки
Ремонт легкових та вантажних автомобілів
Сільськогосподарська техніка
Будівельне обладнання
Технічне обслуговування залізниці
Нарізка плити
Промисловий ремонт
Цех виготовлення
Польове обслуговування
Остаточний вибір пальника має базуватися на джерелі живлення плазми та технічній сумісності, а не лише на назві галузі.
PT 100 Технічне обслуговування та перевірка витратних матеріалів
Огляньте електрод
Замініть електрод до того, як надмірний знос спричинить ненадійний запуск дуги або пошкодження сопла.
Огляньте ріжучий наконечник
Перевірте наявність:
Збільшений отвір сопла
Овальний отвір
Опікове пошкодження
Сильне забруднення
Огляньте дифузор
Переконайтеся, що встановлено правильний дифузор 30–70 A або 80–100 A.
Замініть тріснуті або пошкоджені теплом компоненти.
Огляньте кожух і зовнішню насадку
Замініть пошкоджені, тріснуті або сильно обгорілі ізоляційні частини.
Огляньте повітряну трубку
Переконайтеся, що трубку встановлено правильно та не пошкоджено.
Огляньте кабель пальника
Перевірте наявність:
Порізи
Стирання
Термічні пошкодження
Тугі вигини
Нещільна фурнітура
Поширені PT 100 проблем із плазмовим різанням
Складний запуск дуги
перевірити:
Надмірна кількість шлаку
перевірити:
Надмірний скіс
перевірити:
Короткий термін служби витратних матеріалів
Можливі причини:
Перегрів пальника
Можливі причини:
Припиніть різання та визначте причину, перш ніж продовжувати.
PT 100 витратних матеріалів для дистриб’юторів і постачання післяпродажного обслуговування
Професійна програма післяпродажного обслуговування PT 100 може включати:
Точні номери деталей INWELT допомагають дистриб’юторам керувати сумісністю заміни та точніше повторювати покупку.
OEM PT 100 Пальник для плазмового різання Виробництво INWELT
INWELT постачає PT 100 плазмотронів і запасні компоненти професійним клієнтам B2B, зокрема:
Виробники плазмових різаків
Бренди зварювального та різального обладнання
Імпортери
Дистриб'ютори
Оптовики
Промислові постачальники
Ремонтні компанії
Бренди витратних матеріалів післяпродажного обслуговування
Конфігурації OEM і ODM можна оцінити відповідно до цільового джерела живлення плазми та необхідного інтерфейсу.
OEM і варіанти приватної марки
Налаштування може включати:
Брендування клієнтів
Маркування ручки
Товарні етикетки
Провід ліхтаря 6 або 12 м
Інтегроване підключення 1/4G
Центральний адаптер
2-провідне управління
4-х провідне управління
Комплекти витратних матеріалів
Упаковка власної торгової марки
Технічна документація
Вимоги до штрих-коду та картону
Для проектів OEM надайте специфікацію плазмового різака, початкову архітектуру не HF , вимоги до роз’ємів і приблизну кількість замовлення.
Чому джерело PT 100 факелів і витратних матеріалів від INWELT ?
Платформа PT 100 поєднує повні ручні різальні вузли з детальною системою витратних матеріалів, що охоплює кілька процесів різання.
Поточне сімейство продуктів включає:
Факели 6 м і 12 м в комплекті
2-провідний і 4-провідний варіанти управління
Сучасні наконечники
Контактно-ріжучі наконечники
Витратні матеріали для довбання
Електрод зворотного удару
Дифузори 30–70А та 80–100А
Кілька щитків і зовнішніх насадок
PT Головка ручного ліхтарика 100
Варіанти кабелів і роз'ємів
Для брендів обладнання, дистриб’юторів та імпортерів закупівля повного факела разом із програмою витратних матеріалів може спростити закупівлю та підтримку післяпродажного обслуговування.
Часті запитання про PT 100 Пальник для плазмового різання
Яка сила струму становить INWELT PT 100?
PT 100 позиціонується переважно як ручний плазмовий різак на 100 А.
Що таке робочий цикл PT 100?
У поточній специфікації INWELT зазначено 60%.
Чи використовує PT 100 запалювання HF ?
немає
У PT 100 використовується система запуску без HF зворотного удару.
PT 100 – це ручний чи машинний ліхтар?
PT 100 — ручний/ручний плазмовий різак.
Пов’язана PTM100 — це конфігурація CNC / machine-torch.
Який газ використовує PT 100?
Поточна конфігурація підтримує Air / N₂.
Який тиск газу потрібен PT 100?
Приблизно 4,5–5,0 бар.
Який потік газу потрібен PT 100?
У поточній специфікації INWELT зазначено приблизно 200 л/хв.
Який рекомендований час після відтоку?
Приблизно 100 секунд.
Яка довжина кабелю пальника доступна?
Сучасне повне сімейство факелів включає:
Який ріжучий наконечник використовується близько 100 А?
Поточна сімейство витратних матеріалів INWELT включає:
IJWV1687-15 / 51248.15 – Ø1,5 мм / 100–110A / Назад
Це найрелевантніша порада для продукту PT 100.
У PT 100 також є сопло 1,6 мм?
так
Поточні списки родини:
IJWV1687-16 / 51248.16 – Ø1,6 мм / 110–120A
Однак цей витратний матеріал із вищим струмом не слід автоматично представляти як стандартну установку PT 100, якщо весь пальник не перевірено на роботу понад 100 А.
Який електрод використовує PT 100?
Поточний стандартний електрод:
IJWC1687 / 52556
Який дифузор використовується при сильному струмі?
Поточний дифузор 80–100 А:
IJWG1672 / 60026
Чи можна PT 100 використовувати для контактного різання?
так
Сімейство витратних матеріалів включає спеціальні контактні ріжучі наконечники та екрани.
Чи можна PT 100 використовувати для довбання?
Сімейство пов’язаних продуктів включає наконечник для різання та щиток для різання.
Джерело живлення плазми також має підтримувати довбу.
Чи можна PT 100 використовувати з будь-яким плазмовим різаком CUT100?
немає
Вимоги до не HF /back-striking архітектури, роз’єму, ланцюга пілотної дуги, проводки керування та вимоги до газу повинні відповідати.
Чи може PT 100 різати нержавіючу сталь?
Так, якщо використовується із сумісною системою плазмового різання та відповідними робочими параметрами.
Чи може PT 100 різати алюміній?
так
Алюміній є електропровідним і його можна різати плазмою за допомогою відповідної плазмової системи.
Наскільки товстим може бути PT 100?
Немає універсальної товщини різу, яка визначається лише різаком.
Використовуйте перевірені рекомендовані, максимальні та розривні дані з повної плазмової системи.
Яка різниця між PT 100 і PTM100 ?
PT 100 – ручна/портативна конфігурація.
PTM100 — це CNC / механізована конфігурація машинного факела.
Чи пропонує INWELT OEM PT 100 плазмових факелів?
так
Конфігурації OEM/ODM , приватної марки, кабелю, роз’єму, проводу керування та комплекту витратних матеріалів доступні для кваліфікованих виробників обладнання, дистриб’юторів та імпортерів.
Запит на ціну для INWELT PT 100 Пальник для плазмового різання
Для швидшого підтвердження сумісності надайте:
Виробник і модель плазмового різака
Номінальний вихідний струм
Існуюча модель факела
Тип пускової системи
Фото основного роз'єму
Фото з'єднання пілотної дуги
Фото роз'єму тригера/контролю
Необхідна довжина проводу
Необхідний струм різання
Необхідність контактного різання або довбання
Вимоги до витратних матеріалів
Орієнтовна кількість закупівель
INWELT або брендинг приватної торгової марки
Потім INWELT може підтвердити відповідну повну конфігурацію PT 100 пальника, роз’єму та витратних матеріалів для вашої системи плазмового різання.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių