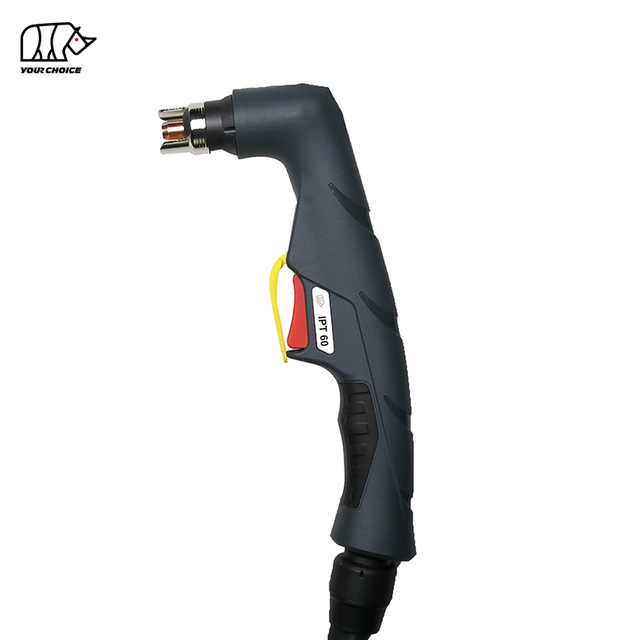
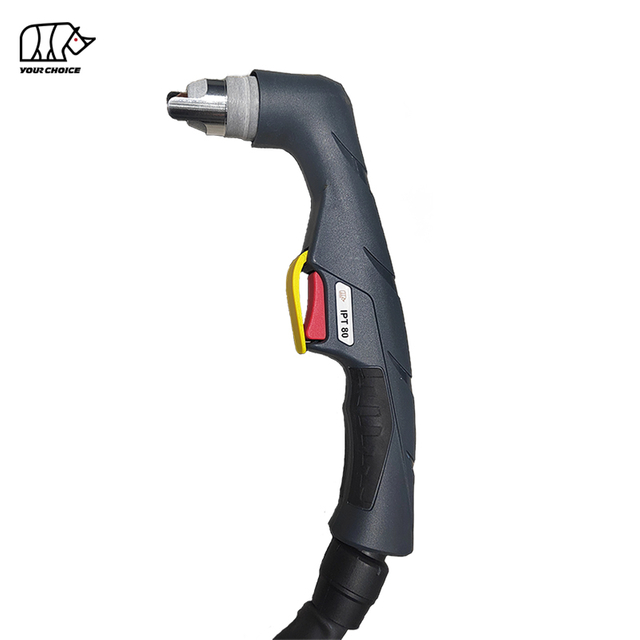
100A Non-HF ხელის პლაზმური ჭრის სანთურა უკანა დარტყმით დაწყებით
INWELT PT 100 არის ჰაერით გაგრილებული ხელით პლაზმური საჭრელი ჩირაღდანი, რომელიც შექმნილია პროფესიონალური ლითონის დამზადების, შეკეთების, მოვლისა და სამრეწველო ჭრისთვის.
PT 100 რეიტინგულია 100A-ზე 60% სამუშაო ციკლით და იყენებს არამაღალი სიხშირის უკან დარტყმის რკალის დაწყების სისტემას.
მიმდინარე INWELT ტექნიკური კონფიგურაცია მოიცავს:
100A ნომინალური დენი
60% სამუშაო ციკლი
Non-HF რკალი იწყება
სახარჯო სახარჯო სისტემა
ჰაერი / N2 პროცესის გაზი
დაახლ. გაზის წნევა 4,5–5,0 ბარი
დაახლ. გაზის ნაკადი 200 ლ/წთ
დაახლ. 100 წამიანი რეკომენდებული პოსტ-ნაკადის შემდეგ
6 მ და 12 მ ჩირაღდნის ჩირაღდნის ვარიანტები
მექანიკური / ხელით მუშაობა
PT 100 ხელმისაწვდომია რამდენიმე სრული ჩირაღდნის და კონტროლის კონფიგურაციით, მათ შორის 1/4G ინტეგრირებული კავშირებით და ცენტრალური ადაპტერის მოწყობილობით 2-მავთულის ან 4-მავთულის კონტროლით.
INWELT PT 100 ტექნიკური სპეციფიკაციების
| სპეციფიკაცია |
INWELT PT 100 |
| პროდუქტის ტიპი |
სახელმძღვანელო / ხელით პლაზმური ჭრის სანთურა |
| მოდელი |
PT 100 |
| ბრენდი |
INWELT |
| რეიტინგული მიმდინარე |
100 ა |
| მოვალეობის ციკლი |
60% |
| გაგრილება/პროცესი გაზი |
ჰაერი / N₂ |
| რკალი დაწყებული |
Non-HF / უკან დარტყმა |
| გაზის წნევა |
დაახლ. 4,5–5,0 ბარი |
| გაზის ნაკადი |
დაახლ. 200 ლ/წთ |
| რეკომენდებული პოსტ-ნაკადი |
დაახლ. 100 წამი |
| ტყვიის სიგრძე |
6 მ / 12 მ |
| ოპერაცია |
სახელმძღვანელო / ხელით |
| სტანდარტული ჭრა |
ხელმისაწვდომია |
| კონტაქტი ჭრის |
ხელმისაწვდომია |
| სახარჯო მასალები |
ხელმისაწვდომია |
| კონექტორის პარამეტრები |
1/4G ინტეგრირებული / ცენტრალური ადაპტერი |
| კონტროლის პარამეტრები |
2-მავთული / 4-მავთული |
| OEM / ODM |
ხელმისაწვდომია |
| პირადი ლეიბლი |
ხელმისაწვდომია |
შეკვეთამდე დაადასტურეთ პლაზმური ენერგიის წყარო, ნომინალური დენი, არა- HF გაშვების სისტემა, პილოტური რკალის არქიტექტურა, უკანა კონექტორი და საკონტროლო გაყვანილობა.
რატომ ავირჩიოთ PT 100 100A ხელით პლაზმური ჭრისთვის?
PT 100 შექმნილია თავსებადი უფრო მაღალი სიმძლავრის მექანიკური პლაზმური სისტემებისთვის, რომლებიც საჭიროებენ არა- HF ჩირაღდნის პლატფორმას.
100A რეიტინგული დენი
PT 100 განლაგებულია, როგორც 100A ხელით პლაზმური საჭრელი ჩირაღდანი.
ჩირაღდანი უნდა მუშაობდეს მისი დამოწმებული დენის რეიტინგის ფარგლებში და სწორი დენის სპეციფიკური სახარჯო მასალებით.
60% მოვალეობის ციკლი
მიმდინარე INWELT სპეციფიკაცია ჩამოთვლის 60% სამუშაო ციკლს 100A-ზე.
ფაქტობრივ თერმულ დატვირთვაზე ასევე შეიძლება გავლენა იქონიოს:
ოპერაციული დენი
გარემოს ტემპერატურა
Arc-on დრო
გაზის ნაკადი
დაწყების რაოდენობა
მოხმარებადი მდგომარეობა
Non-HF იწყება
PT 100 არ იყენებს ჩვეულებრივი მაღალი სიხშირის ანთების წრედს.
ეს განასხვავებს მას HF ჩირაღდნების ოჯახებისგან, როგორიცაა INWELT LT -სერიის ჩირაღდნები.
სახარჯო სახარჯო სისტემა
PT 100 იყენებს სახარჯო მასალის არქიტექტურას, რომელშიც ელექტროდის/საქშენების შიდა მოძრაობა წარმოადგენს პილოტური რკალის საწყისი თანმიმდევრობის ნაწილს.
ამიტომ ელექტროდი, წვერი, დიფუზორი და ჩირაღდნის თავი უნდა განიხილებოდეს, როგორც შესაბამისი სისტემა.
როგორ მუშაობს PT 100 Non-HF უკან დარტყმის სისტემა
PT 100 მუშაობს როგორც სრული პლაზმური ჭრის სისტემის ნაწილი, რომელიც შედგება:
რკალის დაწყებისას, უკან დარტყმის სახარჯო სისტემა წარმოადგენს პილოტ-რკალის თანმიმდევრობის ნაწილს.
მას შემდეგ, რაც პლაზმური რკალი გადადის სამუშაო ნაწილზე, საჭრელი წვერი იკუმშება იონიზირებულ გაზს კონცენტრირებულ პლაზმურ ჭავლად.
პლაზმური რკალი დნება ელექტროგამტარ მასალას, ხოლო მაღალი სიჩქარის გაზი ამოიღებს გამდნარ ლითონს კერფიდან.
PT 100 vs. HF პლაზმური ჭრის სანთურები
PT 100 არის არა- HF პლაზმური საჭრელი ჩირაღდანი.
ის არ უნდა განიხილებოდეს როგორც ურთიერთშემცვლელი HF ჩირაღდნით მხოლოდ იმიტომ, რომ ორივე პროდუქტს აქვს ამპერაჟის მსგავსი რეიტინგები.
| ფუნქცია |
PT 100 |
HF პლაზმური ჩირაღდანი |
| გაშვების სისტემა |
Non-HF / უკან დარტყმა |
მაღალი სიხშირე |
| პირველადი არქიტექტურა |
მექანიკური/პნევმატური ზურგის დარტყმის სისტემა |
HF ანთების წრე |
| დენის წყაროს მოთხოვნა |
თავსებადი არა- HF სისტემა |
თავსებადი HF სისტემა |
| სახარჯო მასალები |
სახარჯო მასალები |
HF -სპეციფიკური სახარჯო მასალები |
ყოველთვის შეუსაბამეთ საწყისი არქიტექტურა პლაზმური ენერგიის წყაროს.
PT 100 სრული ხელის ჩირაღდნის კონფიგურაცია
მიმდინარე INWELT PT 100 დიაპაზონი მოიცავს რამდენიმე სრულ ხელის ჩირაღდნის შეკრებას.
| INWELT კოდის |
კონფიგურაცია |
| IJWU03072-00 |
PT 100 / 6 მ / 1/4G / ინტეგრირებული / 2-სადენიანი / ზურგის დარტყმა |
| IJWU04072-00 |
PT 100 / 12 მ / 1/4G / ინტეგრირებული / 2-სადენიანი / ზურგის დარტყმა |
| IJWU03074-00 |
PT 100 / 6 მ / ცენტრალური ადაპტერი / 2-სადენიანი / ზურგის დარტყმა |
| IJWU04074-00 |
PT 100 / 12 მ / ცენტრალური ადაპტერი / 2-მავთული / ზურგის დარტყმა |
| IJWU030641-0 |
PT 100 / 6 მ / ცენტრალური ადაპტერი / 4-მავთული / ზურგის დარტყმა |
| IJWU040641-00 |
PT 100 / 12 მ / ცენტრალური ადაპტერი / 4-მავთული / ზურგზე დარტყმა |
საბოლოო ცოცხალი ცხრილის გამოქვეყნებამდე, გადაამოწმეთ ყველა შიდა კოდის ზუსტი ფორმატირება მიმდინარე ERP/BOM სისტემის მიხედვით.
PT ჭრის 100 რჩევა მიმდინარე დიაპაზონის მიხედვით
PT 100 სახარჯო პლატფორმა შეიცავს რამდენიმე წვერის ზომას სხვადასხვა ოპერაციული დენის დიაპაზონისთვის.
40–50A ჭრის წვერი
INWELT კოდი: IJWV1689-10
მითითება: 51246.10
სპეციფიკაცია:
Ø1.0 მმ / 40–50A / ზურგის დარტყმა
50–60A ჭრის წვერი
INWELT კოდი: IJWV1689-11
მითითება: 51246.11
სპეციფიკაცია:
Ø1.1 მმ / 50–60A / ზურგზე დარტყმა
60–70A ჭრის წვერი
INWELT კოდი: IJWV1689-12
მითითება: 51246.12
სპეციფიკაცია:
Ø1.2 მმ / 60–70A / ზურგის დარტყმა
80–90A ჭრის წვერი
INWELT კოდი: IJWV1687-14
მითითება: 51248.14
სპეციფიკაცია:
Ø1.4 მმ / 80–90A / ზურგის დარტყმა
100A კლასის ჭრის წვერი
INWELT კოდი: IJWV1687-15
მითითება: 51248.15
სპეციფიკაცია:
Ø1,5 მმ / 100–110A / ზურგის დარტყმა
100A ჩირაღდნის სახით განლაგებული პროდუქტისთვის, ეს არის ყველაზე აქტუალური მაღალი სიმძლავრის საჭრელი წვერის კონფიგურაცია.
გადაამოწმეთ Ø1.6 მმ 110–120A წვერი სტანდარტულად გამოყენებამდე PT 100 დაყენებამდე
მიმდინარე INWELT გვერდების სია:
IJWV1687-16 / 51248.16 - Ø1.6 მმ / 110-120A
და ამჟამად აღნიშნავს ამ ელემენტს, როგორც სტანდარტულ კონფიგურაციას.
ეს უნდა გადაიხედოს.
თუ PT 100 ოფიციალურად არის შეფასებული 100A-ზე, 110-120A სახარჯო მასალა ავტომატურად არ უნდა იყოს წარმოდგენილი, როგორც ნაგულისხმევი 100A კონფიგურაცია.
სტანდარტულად გამოქვეყნებამდე, გადაამოწმეთ:
ჩირაღდნის დადასტურებული მაქსიმალური დენი
სამუშაო ციკლი უფრო მაღალი დენით
ჩირაღდნის თავის ტემპერატურა
საკაბელო რეიტინგი
შესატყვისი დიფუზორი
შესატყვისი ფარი
ენერგიის წყაროს ტესტის სრული მონაცემები
თუ არ არსებობს 120A ჩირაღდნის დონის დადასტურება, შეინახეთ Ø1.6 მმ წვერი, როგორც დაკავშირებული უფრო მაღალი დენის ოჯახის ნაწილი, ვიდრე ნაგულისხმევი PT 100 საქშენი.
PT 100 რჩევა კონტაქტის შეჭრის შესახებ
PT 100 ოჯახი მხარს უჭერს კონტაქტური სახარჯო მასალების მხარდაჭერას.
40–50A საკონტაქტო წვერი
INWELT კოდი: IJWV1685-10
მითითება: 51276.10
50–60A საკონტაქტო წვერი
INWELT კოდი: IJWV1685-11
მითითება: 51276.11
60–70A საკონტაქტო წვერი
INWELT კოდი: IJWV1685-12
მითითება: 51276.12
80–90A საკონტაქტო წვერი
INWELT კოდი: JWV1697-14
მითითება: 51278.14
გადაამოწმეთ, INWELT კოდი უნდა იყოს JWV1697-14 თუ IJWV1697-14 გამოქვეყნებამდე.
100A-კლასი საკონტაქტო წვერი
INWELT კოდი: IJWV1697-15
მითითება: 51278.15
სპეციფიკაცია:
Ø1,5 მმ / 100–110A / ზურგის დარტყმა
გამოიყენეთ კონტაქტის ჭრის კომპონენტები მხოლოდ სწორი ფარით და წინა ბოლო კონფიგურაციით.
PT 100 სტანდარტული ჭრა კონტაქტური ჭრის წინააღმდეგ
PT 100 მხარს უჭერს სხვადასხვა წინა ბოლო კონფიგურაციას.
სტანდარტული ჭრა
სტანდარტული ჭრისას გამოიყენება საჭრელი წვერი შესაბამის გარე საქშენთან ან სპაზერთან ერთად.
ეს განლაგება შესაფერისია ნორმალური პლაზმური ჭრისთვის.
კონტაქტი ჭრის
კონტაქტური ჭრა იყენებს სპეციალურ საკონტაქტო რჩევებს და ფარის კომპონენტებს, რომლებიც შექმნილია სამუშაო ნაწილთან ახლოს ან მის წინააღმდეგ.
არ გადაათრიოთ სტანდარტული ღია საჭრელი საქშენი პირდაპირ სამუშაო ნაწილზე, გარდა იმ შემთხვევისა, როდესაც ეს სახარჯო კონფიგურაცია სპეციალურად შექმნილია კონტაქტური ჭრისთვის.
PT 100 Gouging Consumables
PT 100 სახარჯო ოჯახს მოიცავს გამწმენდი კომპონენტები.
ამჟამინდელი გამანადგურებელი რჩევაა:
INWELT კოდი: IJWV1698-22
მითითება: 51278G.22
აღწერა:
PT 100 წვერი / ზურგის დარტყმა
ამჟამინდელი პროდუქტის ოჯახი ასევე მოიცავს:
IJTN1075 / 60508 – Gouging Shield Cap
პლაზმური გაწმენდა შეიძლება გამოყენებულ იქნას:
შედუღების მოცილება
ზურგის აწევა
დეფექტის მოხსნა
ერთობლივი მომზადება
სარემონტო სამუშაოები
გამოიყენეთ სახარჯო მასალები მხოლოდ მაშინ, როდესაც პლაზმური ენერგიის წყარო მხარს უჭერს პროცესს.
PT 100 ზურგიანი ელექტროდი
მიმდინარე სტანდარტული ელექტროდი არის:
INWELT კოდი: IJWC1687
მითითება: 52556
აღწერა:
PT 100 ზურგიანი პლაზმური ელექტროდი
ელექტროდი არის PT 100 დაწყებისა და ჭრის სისტემის ძირითადი კომპონენტი.
შეცვალეთ იგი, სანამ ზედმეტი აცვიათ ხელს შეუწყობს:
არ დაფქვათ ან შეცვალოთ ძლიერ ნახმარი ელექტროდი.
PT 100 გაზის დიფუზორები
PT 100 იყენებს სხვადასხვა გაზის დიფუზორებს მიმდინარე დიაპაზონის მიხედვით.
30–70A დიფუზორი
INWELT კოდი: IJWG1673
მითითება: 60025
განაცხადი:
30–70 ა
80–100A დიფუზორი
INWELT კოდი: IJWG1672
მითითება: 60026
განაცხადი:
80–100A და მასთან დაკავშირებული გოგირების კონფიგურაცია
სწორი დიფუზორის გამოყენება მნიშვნელოვანია, რადგან გაზის განაწილება გავლენას ახდენს:
რკალის სტაბილურობა
მოხმარებადი გაგრილება
პლაზმური რეაქტიული ფორმა
ჭრის ხარისხი
PT 100 ფარის და გარე საქშენის ოფციები
ამჟამინდელი PT 100 ოჯახი მოიცავს რამდენიმე წინა დამცავ კომპონენტს.
30–70A გარე საქშენი
INWELT კოდი: IJWT1689-05
მითითება: 60500
80–100A გარე საქშენი
INWELT კოდი: IJWT1687-05
მითითება: 60501
ეს არის ყველაზე რელევანტური გარე საქშენების კონფიგურაცია ნორმალური მაღალი დენის PT 100 ჭრისთვის.
საკონტაქტო ჭრის და ამოღების გარე საქშენი
INWELT კოდი: IJWT1685-05
მითითება: 60502
40–70A საკონტაქტო ფარი
INWELT კოდი: IJTN0711
მითითება: 60504
80–100A საკონტაქტო ფარი
INWELT კოდი: IJTN0655
მითითება: 60505
გამოიყენეთ ფარი, რომელიც შეესაბამება შერჩეულ ჭრის პროცესს და მიმდინარე დიაპაზონს.
PT 100 ორმაგიანი შუამავალი
ამჟამინდელი სტანდარტული spacer არის:
INWELT კოდი: IJTN0096
მითითება: 60444
აღწერა:
ორმაგიანი შუამავალი / PT 100
სპაისერი ეხმარება შეინარჩუნოს კონტროლირებადი მანძილი საქშენიდან სამუშაომდე წყვეტის დროს ჭრის დროს.
სწორი დგომა დაგეხმარებათ გააუმჯობესოს:
საქშენების დაცვა
რკალის სტაბილურობა
კერფის თანმიმდევრულობა
მოხმარებადი სიცოცხლე
PT 100 სანთურის თავი და საჰაერო მილი
ამჟამინდელი ხელის ჩირაღდნის თავი არის:
INWELT კოდი: JWA0056-01
აღწერა:
PT 100 90° Manual Plasma სანთურის თავი
მიმდინარე საჰაერო მილი არის:
INWELT კოდი: IJAO0785
მითითება: 09700.48
აღწერა:
PT 100 ჰაერი / გაგრილების მილი
ეს ნაწილები მკაფიოდ უნდა იყოს იდენტიფიცირებული, როგორც სახელმძღვანელო PT 100 კომპონენტი.
არ აურიოთ PTM100 მანქანა-ჩირაღდნის თავები და სხეულები მთავარ PT 100 ხელის ჩირაღდნის სათადარიგო ნაწილების მაგიდაში.
PT 100 vs. PTM100 : Manual Torch vs. CNC Machine Torch
PT 100 და PTM100 ეკუთვნის იმავე ფართო პროდუქტის პლატფორმას, მაგრამ უნდა განიხილებოდეს, როგორც ცალკეული სრული პროდუქტები.
| ფუნქცია |
PT 100 |
PTM100 |
| ოპერაცია |
სახელმძღვანელო / ხელით |
CNC / მექანიზებული |
| ჩირაღდნის გეომეტრია |
კუთხოვანი ხელის ჩირაღდანი |
სწორი მანქანის ჩირაღდანი |
| კონტროლი |
ოპერატორის გამომწვევი |
CNC / მანქანით კონტროლირებადი |
| მონტაჟი |
ხელის |
ფიქსირებული ჩირაღდნის დამჭერი |
| ჩირაღდნის სიმაღლე |
ოპერატორი აკონტროლებს |
CNC / THC კონტროლირებადი |
| მთავარი აპლიკაცია |
ხელით ჭრა |
ავტომატური ჭრა |
ზოგიერთი სახარჯო მასალის გაზიარება შესაძლებელია პროდუქციის ფართო ჯგუფში.
თუმცა, ჩირაღდნის სრული თავები, სახელურები, მანქანების კორპუსი და კაბელის/საკონტროლო კონფიგურაციები ავტომატურად არ უნდა განიხილებოდეს, როგორც ურთიერთშემცვლელნი.
გამოიყენეთ ცალკე შიდა ბმულების წამყვანები:
PT 100 ხელის პლაზმური ჭრის სანთურა
და
PTM100 CNC პლაზმური ჭრის სანთურა
როგორ შევამოწმოთ PT 100 პლაზმური საჭრელის თავსებადობა
არ აირჩიოთ PT 100 მხოლოდ იმიტომ, რომ პლაზმური საჭრელი შეფასებულია 100A-ზე.
რამდენიმე ტექნიკური ფაქტორი უნდა ემთხვეოდეს.
დაადასტურეთ Non-HF დაწყება
პლაზმური ენერგიის წყაროს უნდა ჰქონდეს თავსებადი არა- HF /უკან დარტყმის ჩირაღდნის სისტემა.
დაადასტურეთ ოპერაციული დენი
PT 100 განლაგებულია ძირითადად, როგორც 100A ჩირაღდანი.
დაადასტურეთ მთავარი კონექტორი
ხელმისაწვდომი კონფიგურაციები მოიცავს:
1/4G ინტეგრირებული
ცენტრალური ადაპტერი
დაადასტურეთ საკონტროლო გაყვანილობა
მიმდინარე სრული ჩირაღდნის კონფიგურაციები მოიცავს:
2 მავთულის კონტროლი
4 მავთულის კონტროლი
დაადასტურეთ Pilot-Arc Architecture
პლაზმური ენერგიის წყაროს უნდა ჰქონდეს PT 100 საწყისი განლაგება.
მიაწოდეთ ინფორმაცია მანქანის შეკვეთამდე
ჩანაცვლებითი პროექტებისთვის მიაწოდეთ:
პლაზმური საჭრელი მწარმოებელი
მანქანის მოდელი
რეიტინგული გამომავალი დენი
ჩირაღდნის ორიგინალური მოდელი
მთავარი კონექტორის ფოტო
პილოტი-რკალი კავშირის ფოტო
ტრიგერის/კონტროლის კონექტორის ფოტო
ეს უფრო საიმედოა, ვიდრე იმის მტკიცება, რომ PT 100 ჯდება CUT100 ტიპის პლაზმის ყველა საჭრელზე.

სათადარიგო ნაწილების დეტალები:
| ხელის ჩირაღდანი |
|
კოდი |
Ref. |
აღწერა |
| ა |
IJWU03072-00 |
|
პლაზმური ჩირაღდანი IPT100 /6M/ 1/4G /ინტეგრირებული/2 მავთული/უკან დარტყმა |
| ა |
IJWU04072-00 |
|
პლაზმური ჩირაღდანი IPT100 /12M/ 1/4G /ინტეგრირებული/2 მავთული/უკან დარტყმა |
| ბ |
IJWU03074-00 |
|
პლაზმური ჩირაღდანი IPT100 /6M/ცენტრალური ადაპტერი/2 მავთული/უკან დარტყმა |
| ბ |
IJWU04074-00 |
|
პლაზმური ჩირაღდანი IPT100 /12 მ/ცენტრალური ადაპტერი/2 მავთული/უკან დარტყმა |
| C |
IJWU030641-0 |
|
პლაზმური ჩირაღდანი IPT100 /6M/ცენტრალური ადაპტერი/4 მავთული/უკან დარტყმა |
| C |
IJWU040641-00 |
|
პლაზმური ჩირაღდანი IPT100 /12 მ/ცენტრალური ადაპტერი/4 მავთული/უკან დარტყმა |
|
| თანამდებობა |
კოდი |
Ref. |
აღწერა |
| (' ●'-ით არის სტანდარტული კონფიგურაცია) |
|
| 1 |
IJTN0096 |
60444 |
ორმაგი წვეტიანი შუამავალი/ IPT100 |
| 2 |
IJTN0711 |
60504 |
ფარის თავსახური/40-70A/კოტატური ჭრა |
| 3 |
IJTN0655 |
60505 |
ფარის თავსახური/80-120A/კოტატური ჭრა |
| 4 |
IJTN1075 |
60508 |
ფარის ქუდი/დამტვრევა |
| 5 |
IJWT1689-05 |
60500 |
გარეთ IPT100 /30-70A/ნაცრისფერი მინის ბოჭკოვანი |
| 6 ● |
IJWT1687-05 |
60501 |
გარე საქშენი IPT100 /80-120A/ნაცრისფერი მინის ბოჭკოვანი |
| 7 |
IJWT1685-05 |
60502 |
გარე საქშენი IPT100 /კონტაქტური ამოჭრა და გაჭრა |
| 8 |
IJWV1683-09 |
51245.09 |
წვერი Φ0.9მმ/კოტაქტური ჭრა/30-70A/უკან დარტყმა |
| 9 |
რჩევა |
| 9.1 |
IJWV1689-10 |
51246.10 |
წვერი Φ1.0მმ/40-50A/ IPT100 /უკან დარტყმა |
| 9.2 |
IJWV1689-11 |
51246.11 |
წვერი Φ1.1 მმ/50-60A/ IPT100 /უკან დარტყმა |
| 9.3 |
IJWV1689-12 |
51246.12 |
წვერი Φ1.2 მმ/60-70A/ IPT100 /უკან დარტყმა |
| 10 |
რჩევა |
| 10.1 |
IJWV1687-14 |
51248.14 |
წვერი Φ1.4 მმ/80-90A/ IPT100 /უკან დარტყმა |
| 10.2 |
IJWV1687-15 |
51248.15 |
წვერი Φ1.5მმ/100-110A/ IPT100 /უკან დარტყმა |
| 10.3 ● |
IJWV1687-16 |
51248.16 |
წვერი Φ1.6მმ/110-120A/ IPT100 /უკან დარტყმა |
| 11 |
რჩევა |
| 11.1 |
IJWV1685-10 |
51276.10 |
საკონტაქტო წვერი Φ1.0მმ/40-50A/ IPT100 /უკან დარტყმა |
| 11.2 |
IJWV1685-11 |
51276.11 |
საკონტაქტო წვერი Φ1.1 მმ/50-60A/ IPT100 /უკან დარტყმა |
| 11.3 |
IJWV1685-12 |
51276.12 |
საკონტაქტო წვერი Φ1.2 მმ/60-70A/ IPT100 /უკან დარტყმა |
| 12 |
რჩევა |
| 12.1 |
JWV1697-14 |
51278.14 |
საკონტაქტო წვერი Φ1.4 მმ/80-90A/ IPT100 /უკან დარტყმა |
| 12.2 |
IJWV1697-15 |
51278.15 |
საკონტაქტო წვერი Φ1.5მმ/100-110A/ IPT100 /უკან დარტყმა |
| 12.3 |
IJWV1697-16 |
51278.16 |
საკონტაქტო წვერი Φ1.6მმ/110-120A / IPT100 /უკან დარტყმა |
| 13 |
IJWV1698-22 |
51278G.22 |
წვერის გასწორება IPT100 /120A/gouing/back striking |
| 14 |
IJWG1673 |
60025 |
დიფუზორი IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
დიფუზორი IPT100 /80-120A და გუგინგი |
| 16 ● |
IJWC1687 |
52556 |
ელექტროდის პლაზმა IPT100 |
| 17 |
JWA0056-01 |
|
პლაზმური ჩირაღდნის თავი IPT100 /90° |
| 17 ა |
IJAO0785 |
09700.48 |
საჰაერო მილი IPT100 |
| 17ბ |
IJGU0716 |
51190.41 |
'O' ბეჭედი Φ18x21 მმ IPT100 |
| 18 |
IJHW0042-01 |
|
პლაზმური სახელური სახელმძღვანელო/I PT80 -100/წითელი |
| 19 |
IJIK0733 |
|
დამცავი ნაწილი/პლაზმა/ყვითელი |
| 20 |
IJIR0081 |
|
გამომწვევი |
| 21 |
IJIK0804 |
|
ერთობლივი/პატარა/ახალი ტიპი |
| 22 |
კაბელის შეკრება |
| 22.1 |
IJWO01210074-300 |
კაბელის შეკრება/ IPT100 /6M/2 მავთული/ინტეგრირებული |
| 22.2 |
IJWO01210134-300 |
კაბელის შეკრება/ IPT100 /12მ/2 მავთული/ინტეგრირებული |
| 22.3 |
IJWO01210071-300 |
კაბელის შეკრება/ IPT100 /6M/2 მავთული/ცენტრალური ადაპტერი |
| 22.4 |
IJWO01210131-300 |
კაბელის შეკრება/ IPT100 /12M/2 მავთული/ცენტრალური ადაპტერი |
| 22.5 |
IJWO01210077-300 |
კაბელის შეკრება/ IPT100 /6M/4 მავთული/ცენტრალური ადაპტერი |
| 22.6 |
IJWO01210137-300 |
კაბელის შეკრება/ IPT100 //12M/4 მავთული/ცენტრალური ადაპტერი |
| 23 IJDH6017 ქანჩი პლაზმისთვის |
| 24 IJAY0089 ცენტრალური ადაპტერის ჩირაღდნის გვერდითი პლაზმური 5 პინი |
| 25 |
IJTN0716 |
წრის ჭრის დანართი/ IPT100 |
| 25.1 IJTN0683 როლიკებით სადგამი IPT100 / ქანჩით |
ჩვენი კატალოგი:
 INWELT პლაზმური ჩირაღდნის კატალოგი.pdf
რა მასალების დაჭრა შეუძლია PT 100-ს?
როდესაც დაკავშირებულია თავსებადი პლაზმური ენერგიის წყაროსთან, PT 100-ს შეუძლია დაჭრას ელექტროგამტარი მასალები, მათ შორის:
რბილი ფოლადი
ნახშირბადოვანი ფოლადი
უჟანგავი ფოლადი
ალუმინის
სპილენძი
თითბერი
გალვანზირებული ფოლადი
ჭრის რეალური სიჩქარე, ნაპირების ხარისხი და პრაქტიკული ჭრის სისქე დამოკიდებულია სრულ პლაზმურ სისტემაზე.
რამდენად სისქის შეიძლება მოჭრას PT 100 პლაზმური ჩირაღდანი?
მიმდინარე გვერდზე ნათქვამია, რომ PT 100-ს შეუძლია გაჭრა დაახლოებით 30-40 მმ 100A-ზე.
ეს არ უნდა იყოს წარმოდგენილი, როგორც მხოლოდ ჩირაღდნის ჭრის უნივერსალური გარანტია.
ჭრის რეალური სიმძლავრე დამოკიდებულია:
პროფესიონალური პლაზმური სპეციფიკაციები უნდა განასხვავონ:
რეკომენდებული ჭრის მოცულობა
მასალის სისქე, რომელიც შეიძლება პროდუქტიულად დაიჭრას შესაბამისი სიჩქარითა და კიდეების ხარისხით.
ჭრის მაქსიმალური ტევადობა
უფრო სქელი მასალა, რომლის მოჭრა მაინც შესაძლებელია, ჩვეულებრივ, შემცირებული სიჩქარით.
გათავისუფლების უნარი
მაქსიმალური სისქე, რომელიც შეიძლება განცალკევდეს, ჩვეულებრივ, ქვედა კიდეების ხარისხით.
გამოაქვეყნეთ კონკრეტული PT 100 სისქის ფიგურები მხოლოდ მაშინ, როცა მხარდაჭერილია INWELT სრული სისტემის ტესტით.
შექმენით INWELT PT 100 ჭრის დიაგრამა
პირველი მხარის PT 100 ჭრის დიაგრამა იქნება ერთ-ერთი ყველაზე ძლიერი SEO და GEO დამატება ამ გვერდზე.
რეკომენდებული ველები მოიცავს:
| პარამეტრის |
მონაცემებს გამოქვეყნებისთვის |
| მასალა |
რბილი ფოლადი / უჟანგავი ფოლადი / ალუმინი |
| სისქე |
შემოწმებული სისქე |
| მიმდინარე |
ფაქტობრივი შემოწმებული დენი |
| რჩევის კოდი |
INWELT ნაწილის ნომერი |
| წვერის დიამეტრი |
მმ |
| გაზის წნევა |
ბარი |
| გაზის ნაკადი |
ლ/წთ |
| მოგზაურობის სიჩქარე |
მმ/წთ |
| Stand-off |
მმ |
| ჭრის შედეგი |
რეკომენდებული / მაქსიმალური / შეწყვეტა |
გამოიყენეთ გაზომილი INWELT ჭრის მონაცემები, ვიდრე სხვა მწარმოებლის ჭრის დიაგრამის კოპირება.
რეკომენდებული გაზის მიწოდება PT 100-ისთვის
მიმდინარე INWELT სპეციფიკაციები ჩამოთვლილია:
პროცესის გაზი: ჰაერი / N₂
გაზის წნევა: დაახლ. 4,5–5,0 ბარი
გაზის ნაკადი: დაახლ. 200 ლ/წთ
რეკომენდებული პოსტ-ნაკადი: დაახლ. 100 წამი
გამოიყენეთ სუფთა და მშრალი პროცესის გაზი
ტენიანობა, კომპრესორის ზეთი და ნაწილაკების დაბინძურება შეიძლება უარყოფითად იმოქმედოს:
რკალის სტაბილურობა
ელექტროდის სიცოცხლე
საჭრელი სიცოცხლე
ჭრის თანმიმდევრულობა
გამოიყენეთ შესაბამისი ფილტრაცია და ტენიანობის გამოყოფა.
შეამოწმეთ წნევა ნაკადის ქვეშ
სტატიკური წნევა შეიძლება განსხვავდებოდეს ფაქტობრივი ოპერაციული წნევისგან, როდესაც ჩირაღდანი მიედინება გაზი.
ფილტრები, რეგულატორები, ფიტინგები და ხანგრძლივი მიწოდების შლანგები შეიძლება გამოიწვიოს წნევის დაკარგვა.
დააყენეთ გაზის წნევა სრული პლაზმური ჭრის სისტემის მუშაობის პროცედურის მიხედვით.
რატომ PT 100 პოსტ-ნაკადის მნიშვნელობა
ამჟამინდელი INWELT სპეციფიკაცია რეკომენდირებულია დაახლოებით 100 წამის შემდგომი ნაკადი.
პლაზმური რკალის გაჩერების შემდეგ, გაზის მუდმივი ნაკადი ხელს უწყობს ნარჩენი სითბოს მოცილებას:
ჩირაღდნის თავი
ელექტროდი
ჭრის წვერი
წინა სახარჯო მასალები
შეძლებისდაგვარად მიეცით საშუალება დასრულდეს ნაკადის შემდგომი ნორმალური ციკლი.
არ გამორთოთ ჰაერის მიწოდება მძიმე ჭრის შემდეგ დაუყოვნებლივ, თუ პლაზმური სისტემის მწარმოებელი ამას სპეციალურად არ დაუშვებს.
ტიპიური აპლიკაციები PT 100-ისთვის
PT 100 შექმნილია პროფესიონალური ხელით პლაზმური ჭრისთვის, მათ შორის:
ჩირაღდნის საბოლოო შერჩევა უნდა ეფუძნებოდეს პლაზმური ენერგიის წყაროს და ტექნიკურ თავსებადობას და არა მარტო ინდუსტრიის სახელს.
PT 100 ტექნიკური და სახარჯო მასალების შემოწმება
შეამოწმეთ ელექტროდი
შეცვალეთ ელექტროდი მანამ, სანამ ზედმეტი ცვეთა არ გამოიწვევს რკალის დაწყებას ან საქშენების დაზიანებას.
შეამოწმეთ ჭრის წვერი
შეამოწმეთ:
შეამოწმეთ დიფუზორი
დარწმუნდით, რომ დაყენებულია სწორი 30–70A ან 80–100A დიფუზორი.
შეცვალეთ დაბზარული ან სითბოთი დაზიანებული კომპონენტები.
შეამოწმეთ ფარი და გარე საქშენი
შეცვალეთ დაზიანებული, დაბზარული ან ძლიერ დამწვარი საიზოლაციო ნაწილები.
შეამოწმეთ საჰაერო მილი
დაადასტურეთ, რომ მილი სწორად არის დამონტაჟებული და დაუზიანებელი.
შეამოწმეთ ჩირაღდნის კაბელი
შეამოწმეთ:
ჭრის
აბრაზია
სითბოს დაზიანება
მჭიდრო მოსახვევები
ფხვიერი ფიტინგები
ჩვეულებრივი PT 100 პლაზმური ჭრის პრობლემა
რთული რკალის დაწყება
შეამოწმეთ:
ზურგიანი ელექტროდი
ჭრის წვერი
გაზის წნევა
პილოტ-რკალის წრე
სამუშაო კავშირი
ჩირაღდნის კონექტორი
გადაჭარბებული წვეთი
შეამოწმეთ:
ჭრის სიჩქარე
მიმდინარე
მასალის სისქე
გაზის ნაკადი
ჩირაღდნის გაჩერება
მოხმარებადი მდგომარეობა
გადაჭარბებული ბეველი
შეამოწმეთ:
საჭრელი წვერის ტარება
ჩირაღდნის კუთხე
დგომის მანძილი
გაზის განაწილება
მოგზაურობის სიჩქარე
მოკლე მოხმარების სიცოცხლე
შესაძლო მიზეზები მოიცავს:
დაბინძურებული შეკუმშული ჰაერი
არასწორი საქშენი/დენის კომბინაცია
ნახმარი ელექტროდი
არასწორი დგომა
გადაჭარბებული რკალი დაწყებული
ჩირაღდნის გადახურება
შესაძლო მიზეზები მოიცავს:
შეწყვიტე ჭრა და დაადგინე მიზეზი, სანამ გააგრძელებ.
PT 100 სახარჯო მასალა დისტრიბუტორებისთვის და შემდგომი მარკეტისთვის
პროფესიული PT 100 შემდგომი ბაზრის პროგრამა შეიძლება შეიცავდეს:
სტანდარტული ჭრის რჩევები
კონტაქტის ჭრის რჩევები
გამაოგნებელი რჩევები
ზურგიანი ელექტროდები
30–70A დიფუზორები
80–100A დიფუზორები
გარე საქშენები
კონტაქტური ჭრის ფარები
ფარების გაძარცვა
ორპუნქტიანი სპაზერები
ჩირაღდნის თავები
საჰაერო მილები
საკაბელო შეკრებები
ცენტრალური გადამყვანები
სარემონტო კომპონენტები
ზუსტი INWELT ნაწილის ნომრები ეხმარება დისტრიბუტორებს მართონ ჩანაცვლების თავსებადობა და გაიმეორონ შესყიდვები უფრო ზუსტად.
OEM PT 100 პლაზმური ჭრის სანთურა მწარმოებელი: INWELT
INWELT აწვდის PT 100 პლაზმურ ჩირაღდნებს და შემცვლელ კომპონენტებს პროფესიონალ B2B კლიენტებს, მათ შორის:
პლაზმური საჭრელი მწარმოებლები
შედუღების და ჭრის მოწყობილობების ბრენდები
იმპორტიორები
დისტრიბუტორები
საბითუმო მოვაჭრეები
სამრეწველო მომწოდებლები
სარემონტო კომპანიები
შემდგომი მარკეტინგის სახარჯო ბრენდები
OEM და ODM კონფიგურაციები შეიძლება შეფასდეს სამიზნე პლაზმური ენერგიის წყაროსა და საჭირო ინტერფეისის მიხედვით.
OEM და Private-Label Options
მორგება შეიძლება შეიცავდეს:
მომხმარებლის ბრენდინგი
სახელურის მარკირება
პროდუქტის ეტიკეტები
6 მ ან 12 მ ჩირაღდანი მიდის
1/4G ინტეგრირებული კავშირი
ცენტრალური ადაპტერი
2 მავთულის კონტროლი
4 მავთულის კონტროლი
სახარჯო კომპლექტები
პირადი ეტიკეტის შეფუთვა
ტექნიკური დოკუმენტაცია
შტრიხკოდის და მუყაოს მოთხოვნები
OEM პროექტებისთვის, მიუთითეთ პლაზმური საჭრელი სპეციფიკაცია, არა HF საწყისი არქიტექტურა, კონექტორის მოთხოვნები და შეკვეთის სავარაუდო რაოდენობა.
რატომ უნდა მიიღოთ PT 100 ჩირაღდანი და სახარჯო მასალები INWELT -დან?
PT 100 პლატფორმა აერთიანებს სრული ხელით ჩირაღდნის შეკრებებს დეტალურ სახარჯო სისტემასთან, რომელიც მოიცავს ჭრის მრავალ პროცესს.
ამჟამინდელი პროდუქტის ოჯახი მოიცავს:
6 მ და 12 მ სრული ჩირაღდნები
2-მავთულის და 4-მავთულის მართვის პარამეტრები
მიმდინარე სპეციფიკური ჭრის რჩევები
კონტაქტის ჭრის რჩევები
სახარჯო მასალების დამუშავება
ზურგიანი ელექტროდი
30–70A და 80–100A დიფუზორები
მრავალი ფარი და გარე საქშენები
PT 100 ხელის ჩირაღდნის თავი
კაბელის და კონექტორის ვარიანტები
აღჭურვილობის ბრენდებისთვის, დისტრიბუტორებისთვის და იმპორტიორებისთვის, სრული ჩირაღდნის მოპოვება მის სახარჯო პროგრამასთან ერთად შეიძლება გაამარტივოს შესყიდვები და შემდგომი ბაზრის მხარდაჭერა.
ხშირად დასმული კითხვები PT 100 პლაზმური ჭრის სანთურა ის შესახებ
რა ამპერაჟია INWELT PT 100?
PT 100 განლაგებულია ძირითადად, როგორც 100A ხელით პლაზმური საჭრელი ჩირაღდანი.
რა არის PT 100 სამუშაო ციკლი?
მიმდინარე INWELT სპეციფიკაცია ჩამოთვლილია 60%.
PT 100 იყენებს HF ანთებას?
არა.
PT 100 იყენებს არა- HF უკან დარტყმის სასტარტო სისტემას.
არის PT 100 ხელის ჩირაღდანი თუ მანქანის ჩირაღდანი?
PT 100 არის ხელით/ხელის პლაზმური საჭრელი ჩირაღდანი.
დაკავშირებული PTM100 არის CNC / მანქანა-ჩირაღდნის კონფიგურაცია.
რა გაზს იყენებს PT 100?
მიმდინარე კონფიგურაცია მხარს უჭერს ჰაერს / N₂.
რა გაზის წნევას საჭიროებს PT 100?
დაახლოებით 4,5–5,0 ბარი.
რა გაზის ნაკადს მოითხოვს PT 100?
მიმდინარე INWELT სპეციფიკაცია ჩამოთვლილია დაახლოებით 200 ლ/წთ.
რა პოსტ-ნაკადის დროა რეკომენდებული?
დაახლოებით 100 წამი.
რა სიგრძის ჩირაღდანი არის ხელმისაწვდომი?
მიმდინარე სრული ჩირაღდნის ოჯახი მოიცავს:
რა საჭრელი წვერი გამოიყენება დაახლოებით 100A?
მიმდინარე INWELT სახარჯო ოჯახი მოიცავს:
IJWV1687-15 / 51248.15 - Ø1.5 მმ / 100-110A / ზურგის დარტყმა
ეს არის ყველაზე რელევანტური მაღალი გამომავალი რჩევა PT 100 პროდუქტის გვერდისთვის.
PT 100-ს 1.6მმ-იანი საქშენიც აქვს?
დიახ.
ამჟამინდელი ოჯახის სია:
IJWV1687-16 / 51248.16 - Ø1.6 მმ / 110-120A
თუმცა, ეს უფრო მაღალი დენის სახარჯო მასალა ავტომატურად არ უნდა იყოს წარმოდგენილი, როგორც სტანდარტული PT 100 კონფიგურაცია, თუ სრული ჩირაღდანი არ არის დამოწმებული 100A-ზე ზემოთ მუშაობისთვის.
რომელ ელექტროდს იყენებს PT 100?
მიმდინარე სტანდარტული ელექტროდი არის:
IJWC1687 / 52556
რომელი დიფუზორი გამოიყენება მაღალი დენის დროს?
მიმდინარე 80–100A დიფუზორი არის:
IJWG1672 / 60026
შესაძლებელია თუ არა PT 100-ის გამოყენება კონტაქტური ჭრისთვის?
დიახ.
სახარჯო მასალების ოჯახი მოიცავს სპეციალურ კონტაქტურ საჭრელ რჩევებს და ფარებს.
შეიძლება თუ არა PT 100-ის გამოყენება გოგინგისთვის?
მონათესავე პროდუქტის ოჯახი მოიცავს წვერი და გამწოვი ფარი.
პლაზმური ენერგიის წყარომ ასევე უნდა უზრუნველყოს გაჟონვა.
შესაძლებელია თუ არა PT 100-ის გამოყენება ნებისმიერი CUT100 პლაზმური საჭრელით?
არა.
არა- HF /უკან დარტყმის არქიტექტურა, კონექტორი, საპილოტე რკალის წრე, საკონტროლო გაყვანილობა და გაზის მოთხოვნები ასევე უნდა ემთხვეოდეს.
შეუძლია თუ არა PT 100-ს უჟანგავი ფოლადის დაჭრა?
დიახ, როდესაც გამოიყენება თავსებადი პლაზმური ჭრის სისტემით და შესაბამისი ოპერაციული პარამეტრებით.
შეუძლია თუ არა PT 100 ალუმინის დაჭრა?
დიახ.
ალუმინი ელექტროგამტარია და შეიძლება პლაზმაში მოჭრა შესაბამისი პლაზმური სისტემით.
რამდენად სისქის შეიძლება მოჭრა PT 100?
არ არსებობს უნივერსალური ჭრის სისქე, რომელიც განისაზღვრება მხოლოდ ჩირაღდნით.
გამოიყენეთ შემოწმებული რეკომენდირებული, მაქსიმალური და შეწყვეტის მონაცემები სრული პლაზმური სისტემიდან.
რა განსხვავებაა PT 100-სა და PTM100 ს შორის?
PT 100 არის სახელმძღვანელო/ხელის კონფიგურაცია.
PTM100 არის CNC / მექანიზებული მანქანა-ჩირაღდნის კონფიგურაცია.
გთავაზობთ INWELT OEM PT 100 პლაზმურ ჩირაღდნებს?
დიახ.
OEM/ODM , პირადი ეტიკეტის, კაბელის, კონექტორის, საკონტროლო მავთულის და სახარჯო ნაკრების კონფიგურაციები ხელმისაწვდომია კვალიფიციური აღჭურვილობის მწარმოებლებისთვის, დისტრიბუტორებისთვის და იმპორტიორებისთვის.
მოითხოვეთ ფასი INWELT PT 100 პლაზმური ჭრის სანთურა -ისთვის
უფრო სწრაფი თავსებადობის დადასტურებისთვის, მიუთითეთ:
პლაზმური საჭრელი მწარმოებელი და მოდელი
რეიტინგული გამომავალი დენი
ჩირაღდნის არსებული მოდელი
საწყისი სისტემის ტიპი
მთავარი კონექტორის ფოტო
პილოტი-რკალი კავშირის ფოტო
ტრიგერის/კონტროლის კონექტორის ფოტო
ტყვიის საჭირო სიგრძე
საჭირო ჭრის დენი
კონტაქტური ჭრის ან ჭრის მოთხოვნა
მოხმარების მოთხოვნები
სავარაუდო შესყიდვის რაოდენობა
INWELT ან კერძო ეტიკეტის ბრენდინგი
შემდეგ INWELT ს შეუძლია დაადასტუროს შესაბამისი PT 100 სრული ჩირაღდანი, კონექტორი და სახარჯო კონფიგურაცია თქვენი პლაზმური ჭრის სისტემისთვის.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių