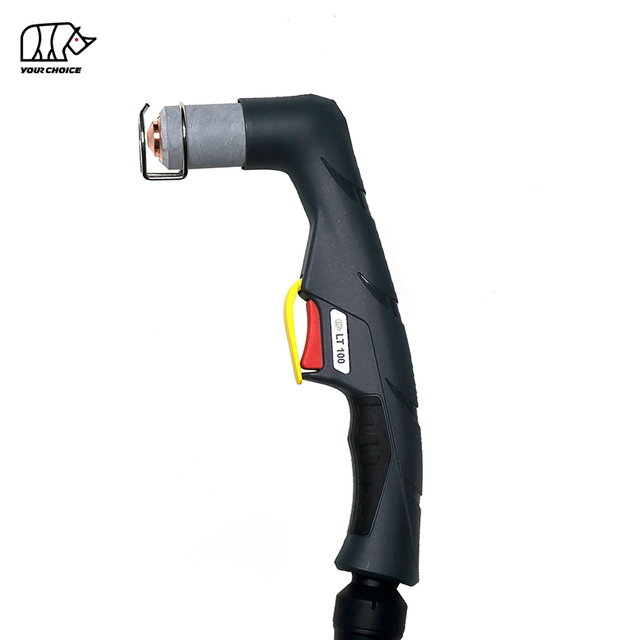
140A HF CNC plazemski rezalni gorilnik za mehanizirano rezanje
INWELT LTM141 je zračno hlajen CNC in mehanizirani plazemski rezalni gorilnik, zasnovan za visokotokovne avtomatizirane rezalne mize, sisteme za rezanje profilov in industrijske stroje za plazemsko rezanje.
LTM141 je ocenjen na 140 A s 60-odstotnim delovnim ciklom in uporablja visokofrekvenčni (HF) sistem za zagon obloka.
Trenutna tehnična konfiguracija INWELT vključuje:
Nazivni tok 140A
60 % delovni cikel
Delovanje na stisnjen zrak
VF zagon obloka
Pribl. 4,5–5,0 bar delovni tlak
Pribl. 220 L/min pretok zraka
Pribl. 140-sekundni priporočeni naknadni pretok
Standardni 6 m kabel gorilnika
Na voljo konfiguracije 12 m
CNC / mehanizirano delovanje
Na voljo je več možnosti zadnje povezave, vključno z:
1/4G
3/8G
M14×1
M16×1,5
Centralni adapter
LTM141 je treba namestiti posebej kot strojni/CNC plazemski gorilnik , ločen od ročnega plazemskega gorilnika LT141.
INWELT LTM141 Tehnične specifikacije
| Specifikacija |
INWELT LTM141 |
| Vrsta izdelka |
CNC / mehanizirani plazemski gorilnik |
| Model |
LTM141 |
| Znamka |
INWELT |
| Nazivni tok |
140 A |
| Delovni cikel |
60 % |
| Hlajenje |
zrak |
| Procesni plin |
Stisnjen zrak |
| Arc Starting |
HF |
| Tlak plina |
Pribl. 4,5–5,0 barov |
| Pretok plina |
Pribl. 220 L/min |
| Priporočen naknadni pretok |
Pribl. 140 sekund |
| Standardna dolžina kabla |
6 m |
| Izbirna dolžina kabla |
12 m |
| Delovanje |
CNC / mehanizirano |
| Možnosti priključka |
1/4G / 3/8G / M14×1 / M16×1,5 / Centralni adapter |
| Standardna družina nasvetov |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Razširjeni nasveti |
Na voljo |
| Potrošni material za žlebljenje |
Na voljo |
| OEM/ODM |
Na voljo |
| Private Label |
Na voljo |
Pred naročilom potrdite plazemski vir energije, nazivni tok, visokofrekvenčno arhitekturo zagona, vezje pilotnega obloka, zadnji priključek, krmilni vmesnik in sistemske zahteve CNC.
LTM141 proti LT141: Strojni gorilnik proti ročnemu
LTM141 in LT141 pripadata isti širši družini plazemskih gorilnikov, vendar ju je treba obravnavati kot dva ločena popolna izdelka gorilnika.
| Funkcija |
LTM141 |
LT141 |
| Delovanje |
CNC / mehanizirano |
Ročno / Ročno |
| Geometrija gorilnika |
Ravna strojna svetilka |
Kotna ročna svetilka |
| Zaženi nadzor |
Strojno krmiljen |
Sprožilec operaterja |
| Montaža |
Fiksno CNC držalo |
Ročni |
| Višina gorilnika |
CNC / THC nadzor |
Nadzoruje operater |
| Primarna aplikacija |
Avtomatsko rezanje |
Ročno rezanje |
Nekateri potrošni materiali lahko pripadajo isti širši družini potrošnih materialov LT141.
Vendar se glave strojnih gorilnikov, glave ročnih gorilnikov, ročaji, pozicionirne cevi in sklopi kablov ne smejo samodejno obravnavati kot medsebojno zamenljivi.
Za notranje povezave do spletnih mest uporabite opisna sidra, kot so:
LTM141 CNC plazemski gorilnik
in
Ročni plazemski gorilnik LT141
namesto da bi oboje preprosto predstavili kot LT141.
Zakaj uporabljati namenski strojni gorilnik 140 A za CNC plazemsko rezanje?
CNC plazemski sistem 140 A zahteva gorilnik, zasnovan za stabilno pritrditev, ponovljivo rezalno geometrijo in delovanje z visokim tokom.
Ravna geometrija strojnega gorilnika
Konfiguracijo stroja LTM141 je mogoče namestiti na fiksno CNC Z-os ali držalo gorilnika.
Pravilna namestitev pomaga ohranjati:
Pravokotnost gorilnika
Ponovljiv položaj prebadanja
Enakomerna višina reza
Stabilna širina zareza
Ponovljive dimenzije delov
Predvidljiva smer rezanja
Strojno vodeno rezanje
V nasprotju z ročnim gorilnikom se LTM141 krmili prek plazemskega vira energije in CNC sistema.
Tipičen cikel rezanja vključuje:
Položaj gorilnika
Zaznavanje začetne višine
Začetek plazme
Piercing
Rezanje gibanja
Nastavitev višine gorilnika
Zaustavitev obloka
140A Rezalna ploščad
LTM141 zagotavlja visokotokovno mehanizirano platformo za industrijske aplikacije rezanja.
Dejanski obratovalni tok je treba izbrati glede na material, debelino, potrošni material in preverjeno rezalno shemo celotnega plazemskega sistema.
Kako deluje sistem za plazemsko rezanje HF LTM141
LTM141 deluje kot del celotnega mehaniziranega sistema za plazemsko rezanje, ki ga sestavljajo:
Stisnjen zrak vstopa v gorilnik in teče skozi glavo gorilnika, zračno cev, difuzor, elektrodo in rezalno šobo.
Električna energija ionizira plin in ustvari visokotemperaturni plazemski oblok.
Šoba zoži plazemski tok v koncentriran curek, ki tali električno prevodni material, medtem ko plin z visoko hitrostjo odstrani staljeno kovino iz rezine.
Kako deluje VF obločni zagon na LTM141
LTM141 uporablja visokofrekvenčni sistem za zagon obloka.
HF vžig uporablja visokofrekvenčni električni signal za pomoč pri vzpostavitvi začetnega plazemskega obloka.
Vir plazme mora zato podpirati združljivo arhitekturo HF gorilnika.
VF, ne-HF plazemske svetilke in plazemske svetilke s povratnim udarcem se ne bi smele obravnavati kot medsebojno zamenljive samo zato, ker imajo podobne vrednosti toka.
Premisleki glede namestitve HF za sisteme CNC
Ker HF zagon ustvarja visokofrekvenčno električno energijo, mora CNC namestitev upoštevati priporočila proizvajalca plazemskega vira energije za:
Ne domnevajte, da je mogoče vsak CNC krmilnik neposredno priključiti na VF plazemski sistem, ne da bi upoštevali celotno električno arhitekturo.
LTM141 Popolne konfiguracije strojnega gorilnika
Trenutna družina izdelkov INWELT vključuje več 6 m in 12 m sklopov strojnih gorilnikov LTM141.
6 m Konfiguracije
| kode INWELT |
Konfiguracija |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Centralni adapter |
12 m Konfiguracije
| kode INWELT |
Konfiguracija |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Centralni adapter |
Te popolne konfiguracije gorilnika je treba prikazati na vidnem mestu, ker sta vrsta priključka in dolžina kabla pomembna kriterija pri nakupu nadomestnih gorilnikov in CNC gorilnikov OEM.
Glava strojnega gorilnika LTM141
Namenska glava strojnega gorilnika INWELT je:
Koda INWELT: IJWA0618
Opis:
Glava strojnega plazemskega gorilnika LTM141
Ta komponenta, specifična za stroj, bi morala biti eden od primarnih rezervnih delov, prikazanih na strani LTM141.
Ročno glavo gorilnika LT141 je treba premakniti na stran z izdelkom za ročne gorilnike LT141 ali jasno označiti kot povezano komponento ročnega gorilnika.
LTM141 pozicionirna cev iz steklenih vlaken
Sistem strojne gorilnice vključuje:
Koda INWELT: IJHW0024
Sklic: W0300144
Opis:
Pozicijska cev iz steklenih vlaken / LTM
Ta pozicionirna cev je del ohišja ravnega strojnega gorilnika in je pomembna za CNC montažo.
Za proizvajalce opreme in sistemske integratorje je treba pozicionirno cev prikazati skupaj z glavo strojnega gorilnika in montažnimi merami.
Dodajte dimenzijsko risbo strojnega gorilnika LTM141
CNC strojni gorilnik mora zagotoviti fizične dimenzije namestitve.
INWELT mora dodati tehnično risbo, ki prikazuje:
Ne kopirajte dimenzij konkurentov.
Izmerite dejansko proizvodnjo LTM141 in objavite podatke o dimenzijah prve osebe.
Ta vrsta tehničnih informacij je še posebej uporabna za:
Standardne rezalne konice LTM141 po trenutnem območju
Širša platforma potrošnega materiala LT141/LTM141 vključuje več standardnih premerov rezalnih konic.
Trenutne kode INWELT vključujejo:
Ø1,1 mm Rezalna konica
Koda INWELT: IJWV0617-11
Referenca: PD0101-11
Ø1,4 mm rezalna konica
Koda INWELT: IJWV0617-14
Referenca: PD0101-14
Ø1,7 mm rezalna konica
Koda INWELT: IJWV0617-17
Referenca: PD0101-17
Ø1,9 mm rezalna konica
Koda INWELT: IJWV0617-19
Referenca: PD0101-19
Primerljivi sistemi gorilnikov tipa A141 običajno uporabljajo različne premere šob za različna tokovna območja.
INWELT mora preveriti lastno preslikavo jakosti toka v šobo, preden objavi trenutno razmerje kot verodostojno.
Katero rezalno konico je treba uporabiti pri 140 A?
Družina potrošnega materiala LT141/LTM141 vključuje rezalne konice Ø1,1, Ø1,4, Ø1,7 in Ø1,9 mm.
Industrijski sistemi A141 običajno uporabljajo največjo standardno šobo v tej skupini blizu zgornjega delovnega območja 140 A.
Vendar mora INWELT končno specifikacijo utemeljiti na lastnih inženirskih podatkih in rezalnih testih.
Najmočnejša končna tabela potrošnega materiala bi vsebovala:
| Kodo INWELT |
Premer konice |
Preverjen tok |
elektrode |
difuzorja |
Postopek |
| IJWV0617-11 |
Ø1,1 mm |
Preveri |
Ujemanje del |
Ujemanje del |
Standardno rezanje |
| IJWV0617-14 |
Ø1,4 mm |
Preveri |
Ujemanje del |
Ujemanje del |
Standardno rezanje |
| IJWV0617-17 |
Ø1,7 mm |
Preveri |
Ujemanje del |
Ujemanje del |
Standardno rezanje |
| IJWV0617-19 |
Ø1,9 mm |
Preveri |
Ujemanje del |
Ujemanje del |
Standardno rezanje |
Ko je potrjeno, dosledno uporabljajte isto preslikavo v:
LTM141 Podaljšani konici za rezanje
Družina izdelkov vključuje več razširjenih rezalnih konic.
Ø1,4 mm podaljšana konica
Koda INWELT: IJWV0673-14
Referenca: PD0117-14
Ø1,7 mm podaljšana konica
Koda INWELT: IJWV0673-17
Referenca: PD0117-17
Ø1,9 mm Podaljšana konica
Koda INWELT: IJWV0673-19
Referenca: PD0117-19
Širšo družino sestavljajo tudi:
IJWV0677 / PD0111 – Podaljšana konica / 50A
Razširjeni potrošni materiali zagotavljajo dodaten doseg, kjer konice standardne dolžine nimajo preprostega dostopa do mesta rezanja.
Za aplikacije CNC spreminjanje dolžine konice spremeni tudi geometrijo sprednjega dela gorilnika.
Zato je treba pred uporabo razširjenega potrošnega materiala preveriti višino reza in celoten sklad potrošnega materiala.
Standardna plazemska elektroda LTM141
Standardna elektroda je:
Koda INWELT: IJWC0617
Referenca: PR0101
Elektroda prenaša električno energijo skozi gorilnik in se med plazemskim rezanjem postopoma obrablja.
Zamenjajte elektrodo, preden čezmerna erozija povzroči:
Pri avtomatizirani proizvodnji je treba redno spremljati obrabo elektrod, ker lahko večkratno prebadanje skrajša življenjsko dobo potrošnega materiala.
Podaljšana elektroda LTM141
Trenutna družina vključuje:
Koda INWELT: IJWC0672
Referenca: PR0116
To je konfiguracija razširjene elektrode, ki se uporablja z ustreznim razširjenim potrošnim materialom.
Trenutna stran v živo označuje to komponento kot 'Plasma LT101', kar bi bilo treba popraviti, če je del uradno v skupni rabi z družino LT101–151.
Uporabite opis družine izdelkov, ki se ujema z dejanskimi podatki ERP/BOM.
Standardni difuzor LTM141
Trenutni standardni difuzor je:
Koda INWELT: IJWG0617
Referenca: PE0101
Difuzor nadzoruje porazdelitev procesnega plina okoli elektrode in rezalne konice.
Stabilen pretok plina pomaga ohranjati:
Stabilnost plazemskega obloka
Hlajenje potrošnega materiala
Oblika plazemskega curka
Dosledna geometrija zareza
Zamenjajte difuzor, če je počen, deformiran, zažgan ali močno umazan.
Pred objavo preverite razširjeni difuzor
Trenutna stran v živo navaja:
IJWG0619 / PE0103
ampak ga opisuje kot:
Difuzor LT151
Ker ista širša družina potrošnega materiala vsebuje dele LT101–151, preverite, ali je ta difuzor uradno odobren za konfiguracije razširjenega potrošnega materiala LTM141.
Ko je preverjen, ga objavite kot:
Koda INWELT → Referenca → Komponenta → Združljivi modeli gorilnikov → Proces
namesto uporabe dvoumnega opisa enega modela.
Zračna cev LTM141
Trenutna družina izdelkov vključuje:
Koda INWELT: IJAO0779
Opis:
Zračna cev / LT141–151
Zračna cev pomaga usmerjati procesni plin skozi sprednji del gorilnika.
Komponenta naj bo čista in pravilno nameščena.
Poškodovana ali nepravilno nameščena cev za zrak lahko moti pretok plina in negativno vpliva na stabilnost plazme.
LTM141 Zunanja šoba in zadrževalne komponente
Trenutna družina izdelkov vključuje:
IJWT0618 / PC0102 – Zunanja šoba / LT141
in
IJWT0697 / PC0131 – Zunanja šoba / LT141–151
Pravilna zunanja šoba se mora ujemati z izbranim postopkom rezanja ali kontaktnega rezanja.
Zamenjajte sprednje komponente, če kažejo:
Pokanje
Poškodbe zaradi opeklin
Poškodba niti
Močna kontaminacija
Pomembna deformacija
LTM141 Dodatki za odmik, kontaktno rezanje in dolbenje
Širša družina LT141/LTM141 vsebuje več sprednjih dodatkov za pozicioniranje.
Trenutni deli vključujejo:
IJTN0079 / CV0013 – distančnik za žlebljenje
IJTN0070 / CV0014 – Štiritočkovni distančnik
IJTN0078 / CV0012 – Dvotočkovni distančnik
IJTN0077 / CV0011 – Distančna vzmet
IJTN0095 / CV0039 – Štiritočkovni kronski ščit z izolatorjem
IJTN0089 / CV0023 – Distančnik za rezanje kontaktov
Stand-off rezanje
Dodatki za odmikanje pomagajo ohranjati nadzorovano razdaljo med šobo in delom.
Kontakt Rezanje
Komponente za rezanje stikov uporabljajo drugačno sprednjo geometrijo.
Žlebljenje
Žlebljenje odstrani material, ne da bi popolnoma prerezal obdelovanec.
Uporabite pravilen sprednji sklop za vsak postopek, namesto da mešate rezalne, kontaktne in dolbene dele.
LTM141 Plazemsko žlebljenje
Širša platforma potrošnega materiala tipa A141 vključuje namenski postopek dolbenja.
Žlebljenje se lahko uporablja za:
Odstranjevanje zvara
Odstranitev napake
Žlebljenje hrbta
Skupna priprava
Popravila
Za stran CNC/strojnega gorilnika spodbujajte dolbenje le, če:
Plazemski vir energije podpira dolbenje
Nameščen je pravilen potrošni material za dolbenje
Avtomatiziran sistem podpira zahtevano premikanje gorilnika
Ne uporabljajte običajne rezalne konice kot dolbene konice, razen če je ta konfiguracija posebej odobrena.
Sklopi strojnih kablov LTM141
Trenutni sistem strojnega gorilnika LTM141 vključuje namenske 6 m strojne kabelske sklope.
Strojni kabel s centralnim adapterjem
Koda INWELT: IJWO10316071-00
Opis:
LTM141–151 / 16 mm² / 6 m / Centralni adapter
Strojni kabel z navojem
Koda INWELT: IJWO10316077-00
Opis:
LTM141–151 / 16 mm² / 6 m / Navojna povezava
Ti strojni kabli morajo ostati v primarni tabeli nadomestnih delov LTM141.
Ročne kable LT141 je treba premakniti na stran z ročnim izdelkom LT141 ali jih jasno označiti kot povezane dele ročne svetilke.
Možnosti adapterja priključka LTM141
Sistem strojnega gorilnika LTM vključuje več adapterjev.
1/8G do 1/4G
Koda INWELT: IJAU5698
1/8G do 3/8G
Koda INWELT: IJAU5697
1/8G do M14×1
Koda INWELT: IJAU5699
1/8G do M16×1,5
Koda INWELT: IJAU5690
Te možnosti adapterja pomagajo podpirati različne vmesnike plazemskih virov napajanja.
Samo ustrezna nit ne potrjuje popolne združljivosti gorilnika.
LTM141 5-polni osrednji adapter
Družina izdelkov vključuje tudi:
Koda INWELT: IJAY0089
Referenca: FY0023
Opis:
5-polni osrednji adapter na strani plazemskega gorilnika
Pred namestitvijo preverite:
Pin funkcije
Vezje pilotnega obloka
Startni signal
Varnostno vezje
Vmesnik plin/tok
Samo mehansko prileganje ni dovolj.
Kako preveriti združljivost CNC plazemskega rezalnika LTM141
Ne izberite LTM141 samo zato, ker je plazemski rezalnik ocenjen na 140 A.
Ujemati se mora več pogojev.
Potrdite HF zagon
Vir plazme mora podpirati HF gorilnik.
Potrdite nazivni tok
LTM141 je ocenjen na 140 A.
Gorilnik in potrošni material uporabljajte v preverjenih mejah.
Potrdite zadnji priključek
Razpoložljive konfiguracije vključujejo:
1/4G
3/8G
M14×1
M16×1,5
Centralni adapter
Potrdite vezje pilotnega loka
Povezava pilotnega obloka se mora ujemati z virom napajanja plazme.
Potrdite CNC začetni vmesnik
Preverite, kako deluje plazemski sistem:
Pred naročilom zagotovite informacije o stroju
Za nadomestne ali OEM projekte zagotovite:
Proizvajalec plazemskih virov energije
Model stroja
Nazivni izhodni tok
Obstoječi model svetilke
Fotografije glavnega priključka
Fotografije konektorja pilotnega loka
CNC krmilnik
Zahtevana dolžina kabla
Zahtevane montažne mere
To je bolj zanesljivo kot objava univerzalnega seznama združljivih znamk strojev.
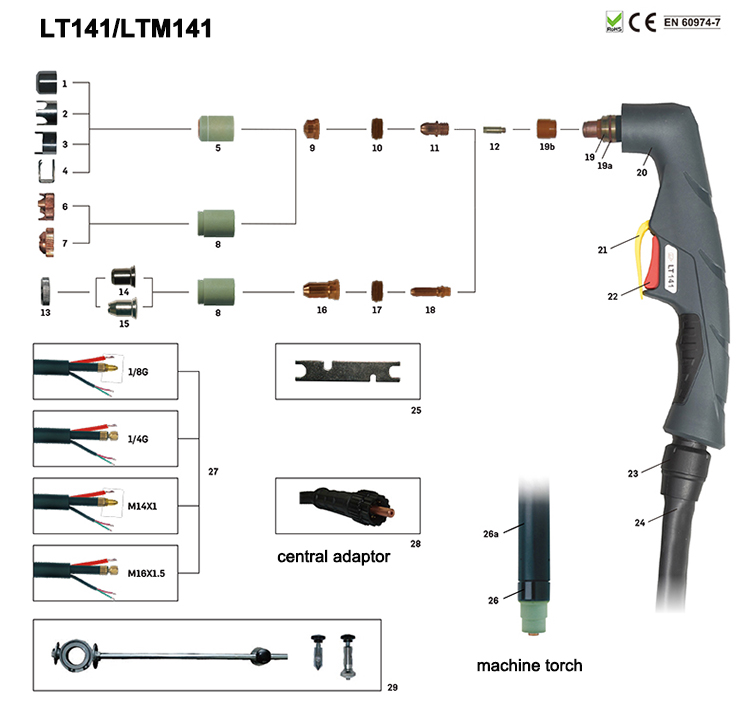
Podrobnosti o rezervnih delih:
Strojna svetilka
| Koda |
Ref. |
Opis |
Koda |
Ref. |
Opis |
| IJWU0614 |
Atuo gorilnik za plazemsko rezanje LTM141/6m 1/4G |
IJWU0612 |
|
Atuo gorilnik za plazemsko rezanje LTM141/12m 1/4G |
| IJWU0616 |
Atuo gorilnik za plazemsko rezanje LTM141/6m 3/8G |
IJWU0615 |
|
Atuo gorilnik za plazemsko rezanje LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
Atuo gorilnik za plazemsko rezanje LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
Atuo gorilnik za plazemsko rezanje LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
Atuo gorilnik za plazemsko rezanje LTM141/6m M16×1,5 |
IJWU0602 |
PA0146 |
Atuo gorilnik za plazemsko rezanje LTM141/12m centralni adapter |
| IJWU0608 |
Atuo gorilnik za plazemsko rezanje LTM141/6m centralni adapter |
IJWU0609 |
|
Atuo gorilnik za plazemsko rezanje LTM141/12m M16×1,5 |
|
| Položaj |
|
Koda |
Ref. |
Opis |
| 1 |
|
IJTN0079 |
CV0013 |
Distančnik za žlebljenje/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Štiri koničasti distančnik/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
Dvojni koničasti distančnik/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
Distančna vzmet LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
Zunanja šoba LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
Štiritočkovni kronski ščit z izolatorjem/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Distančnik za kontaktno rezanje/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Zunanja šoba LT141-151 |
| 9 |
|
|
|
Nasvet |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Konica Φ1,1 mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Konica Φ1,4 mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Konica Φ1,7 mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Konica Φ1,9 mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Difuzor LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Elektrodna plazma LT101-141 |
| 12 |
|
IJAO0779 |
|
Airtube/LT141-151 |
| 13 |
|
IJTN0000 |
|
Zaklepna matica |
| 14 |
|
IJTN0014 |
CV0008 |
Kontaktni rezalni nastavek/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
Rezalni nastavek z dolgim kontaktom/LT100-151 |
| 16 |
|
|
|
Nasvet |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Podaljšana konica Φ1,4 mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Podaljšana konica Φ1,7 mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Podaljšana konica Φ1,9 mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Podaljšana konica 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Difuzor LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
Podaljšana elektroda Plasma LT101 |
| 19 |
|
IJWA0666 |
|
Glava plazemskega gorilnika LT141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O' obroč Φ18,77x1,78m minsilicij |
| 19b |
|
IJWG9018 |
|
Frontin sulator/LT141-151 |
| 20 |
|
IJHW0046 |
|
Ročaj plazme ročno/ASerija/rdeča |
| 21 |
|
IJIK0733 |
|
Zaščitni del/plazma/rumena |
| 22 |
|
IJIR0081 |
185.0031 |
Sprožilec |
| 23 |
|
IJIK0805 |
|
Joint/big/newtype |
| 24 |
|
|
|
Montaža kabla |
| 24.1 |
|
IJWO00316071-00 |
|
Sklop kabla/LT141-151/16MQ/6M sredinski adapter |
| 24.2 |
|
IJWO00316077-00 |
|
Sklop kabla/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Sklop kabla/LTM141-151/16MQ/6Mcenter adapter |
| 24.4 |
|
IJWO10316077-00 |
|
Sklop kabla/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Kabelski sklop LT141-1516M centralni adapter |
| 25 |
|
IJDH6017 |
|
Ključ za plazmo |
| 26 |
|
IJWA0618 |
|
Glava plazemskega gorilnika LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Pozicijska cev iz steklenih vlaken/LTM |
| 27 |
|
|
|
Sklop kabla LTM |
| 27.1 |
|
IJAU5698 |
|
Priključni adapter 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Priključni adapter 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Priključni adapter 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Priključni adapter 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Centralni adapter stran svetilke Plasma 5pins |
| 29 IJTN0088 CV0022 Nastavek za krožno rezanje/LT100-151 |
LTM141 in CNC krmiljenje višine gorilnika
CNC plazemski sistem lahko uporablja avtomatsko kontrolo višine gorilnika za vzdrževanje pravilne razdalje rezanja.
Možni sistemi vključujejo:
Obločna napetost THC
Ko se vzpostavi plazemski oblok, lahko združljiv THC uporablja napetost obloka kot del vzdrževanja programirane višine rezanja.
Pravilna napetost je odvisna od:
Plazemski vir energije
Trenutno
Material
Debelina plošče
Potrošni material
Hitrost rezanja
Integracija HF in THC
Ker LTM141 uporablja HF vžig, mora izdelovalec stroja upoštevati zahteve proizvajalca plazemskega vira energije za ozemljitev in napeljavo kablov.
Ne objavljajte univerzalnih THC nastavitev ožičenja ali napetosti brez preverjenih podatkov na ravni sistema.
Višina prebadanja v primerjavi z višino rezanja
Mehanizirano rezanje s plazmo običajno uporablja različne višine za prebadanje in neprekinjeno rezanje.
Piercing višina
Staljena kovina se vrže navzgor, medtem ko oblok najprej prodre skozi ploščo.
Pravilna višina prebadanja pomaga zmanjšati poškodbe sprednjega potrošnega materiala zaradi staljene kovine.
Višina reza
Ko je prebadanje končano, se gorilnik premakne na programirano višino reza.
Nepravilna višina reza lahko povzroči:
Uporabite preverjene parametre celotnega plazemskega sistema.
Kako debelo lahko reže LTM141?
Gorilnik sam ne določa ene univerzalne največje debeline reza.
Dejanska zmogljivost rezanja je odvisna od:
Profesionalne specifikacije plazme morajo razlikovati med:
Priporočena zmogljivost rezanja
Debelina materiala, ki jo je mogoče produktivno obdelati s primerno hitrostjo in kakovostjo robov.
Največja zmogljivost rezanja
Debelejši material, ki ga je še vedno mogoče rezati pri zmanjšani hitrosti.
Odpravninska zmogljivost
Največja debelina materiala, ki ga je mogoče ločiti, običajno z nižjo kakovostjo robov.
Posebne številke debeline LTM141 je zato treba objaviti le, če so podprte s testom rezanja celotnega sistema INWELT.
Izdelajte CNC diagram rezanja INWELT LTM141
Diagram rezanja prve osebe bi bil eden najmočnejših tehničnih in GEO sredstev za to stran.
Priporočena polja vključujejo: Podatki
| parametrov |
za objavo |
| Material |
Blago jeklo/nerjavno jeklo/aluminij |
| Debelina |
Preverjena debelina |
| Trenutno |
Dejanski testirani tok |
| Koda nasveta |
Številka dela INWELT |
| Premer konice |
mm |
| Zračni tlak |
bar |
| Pretok zraka |
L/min |
| Hitrost potovanja |
mm/min |
| Pierce Height |
mm |
| Pierce Delay |
sekund |
| Višina reza |
mm |
| Širina reza |
mm |
| Rezultat rezanja |
Priporočena / največja / odpoved |
Uporabite izmerjene podatke INWELT namesto kopiranja rezalnih parametrov konkurence.
Priporočena dovod zraka za LTM141
Trenutna specifikacija INWELT LTM141 uporablja stisnjen zrak.
Priporočeni podatki o delovanju vključujejo:
Procesni plin: stisnjen zrak
Tlak plina: pribl. 4,5–5,0 barov
Pretok plina: pribl. 220 L/min
Priporočen naknadni pretok: pribl. 140 sekund
Uporabite čist in suh stisnjen zrak
Vlaga, kompresorsko olje in delci lahko negativno vplivajo na:
Uporabite ustrezno filtracijo in ločevanje vlage.
Preverite tlak med pretokom plina
Statični tlak se lahko razlikuje od dejanskega delovnega tlaka.
Filtri, regulatorji, priključki in dolge cevi lahko povzročijo izgubo tlaka.
Nastavite dovod zraka v skladu s celotnim delovnim postopkom sistema za plazemsko rezanje.
Katere materiale lahko reže LTM141?
Ko je priključen na združljiv plazemski sistem, lahko LTM141 obdeluje električno prevodne materiale, vključno z:
Blago jeklo
Ogljikovo jeklo
Nerjaveče jeklo
Aluminij
Baker
Medenina
Pocinkano jeklo
Dejanska hitrost rezanja, kakovost robov in praktična debelina so odvisni od celotnega plazemskega sistema.
Tipične aplikacije za CNC gorilnik LTM141
LTM141 je primeren za aplikacije avtomatiziranega plazemskega rezanja z višjim tokom, vključno z:
CNC mize za plazemsko rezanje
Avtomatsko rezanje profilov
Izdelava konstrukcijskega jekla
Proizvodnja težkih strojev
Gradbena oprema
Kmetijska oprema
Izdelava tovornjakov in prikolic
Železniške komponente
Ladjedelništvo
Sistemi za obdelavo plošč
Industrijske proizvodne celice
Izdelava težkih kovin
Končna izbira gorilnika mora vedno temeljiti na viru napajanja plazme in strojnem vmesniku in ne samo na imenu aplikacije.
LTM141 Vzdrževanje za CNC proizvodnjo
Dosledno stanje potrošnega materiala je bistvenega pomena pri avtomatizirani proizvodnji, saj lahko obrabljena komponenta vpliva na vsak ponovljeni del.
Preglejte elektrodo
Nadzorujte elektrodo za prekomerno obrabo.
Zamenjajte ga, preden huda erozija povzroči slab zagon ali poškoduje šobo.
Preglejte rezalno konico
Preverite za:
Povečana odprtina šobe
Ovalna odprtina
Poškodbe zaradi opeklin
Močna kontaminacija
Preglejte difuzor
Plinske kanale naj bodo čisti.
Zamenjajte počene ali toplotno poškodovane komponente.
Preglejte zračno cev
Prepričajte se, da je zračna cev pravilno nameščena in nepoškodovana.
Preglejte glavo strojnega gorilnika
Preverite:
Niti
Tesnilne površine
Stanje O-tesnila
Poškodbe zaradi vročine
Uhajanje plina
Preglejte kabel svetilke
Prepričajte se, da premikanje CNC-ja ne:
Naš katalog:
 KATALOG PLAZMA GORILNIKA INWELT.pdf
Pogoste težave pri CNC rezanju LTM141
Težaven zagon HF obloka
Preverite:
Stanje elektrode
Rezalna konica
HF vezje
Zračni tlak
Delovna povezava
Priključek gorilnika
Prekomerna poševnica
Preverite:
Pravokotnost gorilnika
Višina reza
Obraba šob
Hitrost rezanja
Težka žlindra
Preverite:
Hitrost rezanja
Rezalni tok
Debelina materiala
Pretok plina
Višina reza
Kratka življenjska doba potrošnega materiala
Možni vzroki vključujejo:
Kontaminiran stisnjen zrak
Napačna kombinacija šobe/toka
Nepravilna višina preboja
Prekomerno prebadanje
Obrabljena elektroda
Neskladne dimenzije delov
Preglejte:
Plazemski gorilnik ne povzroča vsakih dimenzijskih težav.
Potrošni material LTM141 za dobavo distributerjev in poprodajnega trga
Profesionalni poprodajni program LTM141 lahko vključuje:
Standardne konice za rezanje
Podaljšani rezalni nasveti
Nasveti za dolbenje
Standardne elektrode
Podaljšane elektrode
Standardni difuzorji
Podaljšani difuzorji
Zračne cevi
Zunanje šobe
Komponente za kontaktno rezanje
Vodila za odmik
Glave strojnih gorilnikov
O-obročki
Pozicijske cevi iz steklenih vlaken
Sklopi strojnih kablov
Priključni adapterji
Centralni adapterji
Objava natančnih številk delov INWELT pomaga zmanjšati napake pri zamenjavi in olajša ponovni nakup za distributerje in proizvajalce CNC opreme.
OEM LTM141 CNC plazemski gorilnik Manufacturing by INWELT
INWELT dobavlja gorilnike za plazemsko rezanje in nadomestne komponente profesionalnim strankam B2B, vključno z:
Proizvajalci CNC plazemskih strojev
Proizvajalci virov energije za plazmo
CNC sistemski integratorji
Blagovne znamke opreme za varjenje in rezanje
Uvozniki
Distributerji
Veletrgovci
Industrijski dobavitelji
Podjetja za poprodajni potrošni material
Konfiguracije OEM in ODM je mogoče razviti glede na sistem ciljne plazme in vmesnik stroja.
Možnosti OEM in zasebnih blagovnih znamk
Prilagajanje lahko vključuje:
Blagovna znamka strank
Oznake izdelkov
Konfiguracija strojnega gorilnika
6 m ali 12 m kabli gorilnika
1/4G povezava
3/8G povezava
Priključek M14×1
Priključek M16×1,5
Centralni adapter
Kabelski sklopi
Kompleti potrošnega materiala
Embalaža lastne blagovne znamke
Tehnična dokumentacija
Zahteve za črtno kodo in karton
Za projekte proizvajalcev originalne opreme navedite specifikacijo vira energije za plazmo, krmilnik CNC, zahteve za konektorje, dimenzije namestitve in ocenjeno količino nakupa.
Zakaj strojne svetilke Source LTM141 podjetja INWELT?
Platforma LTM141 združuje popolne konfiguracije strojnega gorilnika s podrobnim potrošnim materialom in priključnim sistemom.
Trenutna družina izdelkov vključuje:
Več 6 m konfiguracij strojnega gorilnika
Več konfiguracij strojnega gorilnika 12 m
Standardne konice Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm
Podaljšani rezalni nasveti
Standardna elektroda
Podaljšana elektroda
Difuzorji
Zračna cev
Zunanje šobe
Pribor za kontaktno rezanje
Pribor za dolbenje
Namenska glava strojnega gorilnika
Pozicijska cev iz steklenih vlaken
Sklopi strojnih kablov
Adapterji z več navoji
5-polni centralni adapter
Za profesionalne kupce lahko nabava gorilnika in nadomestnih komponent pri enem dobavitelju poenostavi nakup, zalogo in poprodajno podporo.
Pogosta vprašanja o CNC plazemskem gorilniku LTM141
Kakšna jakost toka je INWELT LTM141?
LTM141 je ocenjen na 140 A v skladu s trenutno tehnično specifikacijo INWELT.
Kaj je delovni cikel LTM141?
Trenutna specifikacija navaja 60 %.
Ali je LTM141 ročni ali strojni gorilnik?
LTM141 je CNC/mehaniziran strojni gorilnik.
Sorodni LT141 je ročna ročna različica.
Ali LTM141 uporablja HF vžig?
ja
LTM141 uporablja visokofrekvenčni zagon obloka.
Kateri plin uporablja LTM141?
Trenutna konfiguracija uporablja stisnjen zrak.
Kakšen zračni tlak potrebuje LTM141?
Približno 4,5–5,0 barov.
Kakšen pretok zraka potrebuje LTM141?
Trenutna specifikacija INWELT navaja približno 220 L/min.
Kakšen čas po pretoku je priporočljiv?
Približno 140 sekund glede na trenutno specifikacijo INWELT.
Kakšne dolžine kablov so na voljo?
Trenutna družina izdelkov vključuje:
Katere možnosti priključka so na voljo?
Trenutne konfiguracije vključujejo:
1/4G
3/8G
M14×1
M16×1,5
Centralni adapter
Katere velikosti rezalnih konic so na voljo?
Trenutna družina potrošnega materiala vključuje:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Na voljo so tudi podaljšane konice Ø1,4, Ø1,7 in Ø1,9 mm.
Katero konico je treba uporabiti pri 140A?
Širša družina potrošnega materiala tipa A141 običajno povezuje Ø1,9 mm z zgornjim tokovnim območjem.
INWELT mora potrditi lastno preverjeno preslikavo amperaže na šobo, preden objavi to razmerje kot verodostojno.
Katero elektrodo uporablja LTM141?
Standardna elektroda je:
IJWC0617 / PR0101
Podaljšana elektroda je:
IJWC0672 / PR0116
Katero glavo strojnega gorilnika uporablja LTM141?
Trenutna glava stroja INWELT je:
IJWA0618
Katero pozicionirno cev uporablja LTM141?
Seznami trenutne družine izdelkov:
IJHW0024 / W0300144 – pozicionirna cev iz steklenih vlaken
Ali se LTM141 lahko uporablja s katerim koli 140A CNC plazemskim rezalnikom?
št.
Ujemati se morajo tudi HF zagonski sistem, konektor, vezje pilotnega obloka, krmilni vmesnik in arhitektura vira energije.
Ali LTM141 podpira nadzor višine gorilnika?
Lahko se integrira v CNC sisteme z uporabo združljive opreme THC.
Natančna konfiguracija THC je odvisna od vira plazme in krmilnika CNC.
Ali lahko LTM141 reže nerjavno jeklo?
Da, če se uporablja z združljivim virom energije plazme in ustreznimi parametri rezanja.
Ali lahko LTM141 reže aluminij?
ja
Aluminij je električno prevoden in ga je mogoče plazemsko rezati z uporabo ustreznega plazemskega sistema.
Kako debelo lahko reže LTM141?
Ni univerzalne debeline, ki bi jo določal samo gorilnik.
Uporabite preverjene priporočene, maksimalne podatke in podatke o ločitvi celotnega sistema za rezanje s plazmo.
Ali se LTM141 lahko uporablja za dolbenje?
Povezana družina potrošnega materiala vključuje komponente za dolbenje.
Plazemski vir energije in avtomatiziran proces morata podpirati tudi dolbenje.
Kakšna je razlika med LTM141 in LT141?
LTM141 je konfiguracija stroj/CNC.
LT141 je ročna/ročna konfiguracija.
Ali INWELT ponuja strojne gorilnike OEM LTM141?
ja
Za kvalificirane proizvajalce CNC opreme, sistemske integratorje, distributerje in uvoznike so na voljo konfiguracije OEM/ODM, zasebne znamke, priključkov, kablov in kompletov potrošnega materiala.
Zahtevajte ponudbo za CNC plazemski gorilnik INWELT LTM141
Za hitrejšo potrditev združljivosti navedite:
Proizvajalec in model vira plazme
Nazivni izhodni tok
Obstoječi model svetilke
VF način zagona
CNC krmilnik
Fotografije glavnega priključka
Povezava pilot-lok
Zahtevana dolžina kabla gorilnika
Zahtevane montažne mere
Zahteva za rezanje ali dolbenje
Zahteve za potrošni material
Predvidena nabavna količina
INWELT ali blagovna znamka zasebne blagovne znamke
INWELT lahko nato potrdi ustrezen strojni gorilnik LTM141, konektor, kabel in konfiguracijo potrošnega materiala za vaš CNC sistem za plazemsko rezanje.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių