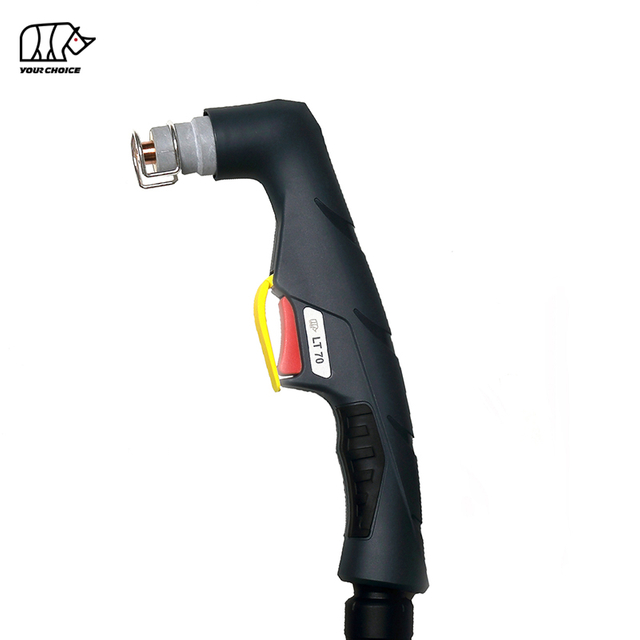
80A HF CNC plazemski rezalni gorilnik za mehanizirano rezanje
INWELT LTM81 je zračno hlajen CNC in mehanizirani gorilnik za plazemsko rezanje, zasnovan za avtomatizirane plazemske mize, stroje za rezanje profilov in industrijske sisteme za rezanje kovin.
LTM81 je ocenjen na 80 A s 60-odstotnim delovnim ciklom in uporablja visokofrekvenčni ( HF ) sistem za zagon obloka.
Trenutna tehnična konfiguracija INWELT vključuje:
Nazivni tok 80A
60 % delovni cikel
Delovanje na stisnjen zrak
HF začetek loka
Pribl. 4,5–5,0 bar delovni tlak
Pribl. 160 L/min pretok zraka
Pribl. 80-sekundni priporočeni naknadni pretok
Standardni 6 m kabel gorilnika
CNC / mehanizirano delovanje
Na voljo je več možnosti povezave strojnega gorilnika, vključno z:
3/8G
1/4G
M14×1
M16×1,5
Centralni adapter
LTM81 mora biti nameščen posebej kot strojni/ CNC plazemski gorilnik , ločen od ročnega plazemskega svetilnika LT 81.
INWELT LTM81 Tehnične specifikacije
| Specifikacija |
INWELT LTM81 |
| Vrsta izdelka |
CNC / mehanizirano Plazemski rezalni gorilnik |
| Model |
LTM81 |
| Znamka |
INWELT |
| Nazivni tok |
80 A |
| Delovni cikel |
60 % |
| Hlajenje |
zrak |
| Procesni plin |
Stisnjen zrak |
| Arc Starting |
HF |
| Tlak plina |
Pribl. 4,5–5,0 barov |
| Pretok plina |
Pribl. 160 L/min |
| Priporočen naknadni pretok |
Pribl. 80 sekund |
| Standardna dolžina kabla |
6 m |
| Delovanje |
CNC / Mehanizirano |
| Možnosti priključka |
3/8G / 1/4G / M14×1 / M16×1,5 / Centralni adapter |
| Standardne velikosti konic |
Ø1,0 / Ø1,1 / Ø1,2 mm |
| Razširjeni nasveti |
Na voljo |
| OEM / ODM |
Na voljo |
| Private Label |
Na voljo |
Pred naročilom potrdite plazemski vir energije, nazivni tok, HF začetno arhitekturo, vezje pilotnega obloka, zadnji priključek, krmilni vmesnik in CNC sistemske zahteve.
LTM81 proti LT 81: Strojna svetilka proti ročni svetilki
LTM81 in LT 81 pripadata isti širši družini gorilnikov in potrošnega materiala, vendar ju je treba obravnavati kot dva ločena popolna izdelka.
| Lastnost |
LTM81 |
LT 81 |
| Delovanje |
CNC / Mehanizirano |
Ročno / Ročno |
| Geometrija gorilnika |
Ravna strojna svetilka |
Kotna ročna svetilka |
| Zaženi nadzor |
Strojno krmiljen |
Sprožilec operaterja |
| Montaža |
Fiksno držalo gorilnika |
Ročni |
| Višina gorilnika |
CNC / THC nadzorovan |
Nadzoruje operater |
| Primarna aplikacija |
Avtomatsko rezanje |
Ročno rezanje |
Nekateri potrošni material si lahko delita obe konfiguraciji.
Vendar se celotna glava gorilnika, telo, pozicionirna cev, kabelski sklop in krmilna ureditev ne smejo samodejno obravnavati kot zamenljivi.
Za interne spletne povezave uporabite:
LTM81 CNC plazemski rezalni gorilnik
in
LT 81 Ročni plazemski rezalni gorilnik
namesto da bi oba izdelka opisali preprosto kot svetilke tipa A81 ali LT 81.
Zakaj uporabljati namenski strojni gorilnik 80 A za CNC plazemsko rezanje?
Sistem za rezanje s plazmo CNC zahteva gorilnik, zasnovan za stabilno pritrditev na stroj in ponovljivo avtomatizirano delovanje.
Ravna geometrija strojnega gorilnika
LTM81 uporablja strojno usmerjeno strukturo gorilnika, ki jo je mogoče namestiti na CNC os Z ali namensko držalo gorilnika.
Pravilna namestitev pomaga ohranjati:
Pravokotnost gorilnika
Ponovljiv položaj prebadanja
Enakomerna višina reza
Stabilna geometrija rezov
Ponovljive dimenzije delov
Strojno nadzorovan cikel rezanja
Za razliko od ročne svetilke se LTM81 krmili prek vira plazme in sistema CNC .
Tipičen cikel mehaniziranega rezanja lahko vključuje:
Položaj gorilnika
Zaznavanje začetne višine
Ukaz za zagon plazme
Piercing
Rezanje gibanja
Nastavitev višine gorilnika
Zaustavitev obloka
Ponovljiva proizvodnja
Fiksni strojni gorilnik omogoča doslednejši nadzor pogojev rezanja v ponavljajočih se delih, ko so plazemski vir energije, oskrba s plinom, gibanje CNC in potrošni material pravilno konfigurirani.
Kako deluje sistem za plazemsko rezanje LTM81 HF
LTM81 deluje kot ena komponenta celotnega sistema za rezanje s plazmo, ki ga sestavljajo:
Stisnjen zrak teče skozi glavo gorilnika, difuzor, elektrodo in rezalno konico.
Električna energija ionizira plin in ustvari visokotemperaturni plazemski oblok.
Rezalna šoba zoži plazemski tok v koncentriran curek, ki tali električno prevodni material, medtem ko plin z visoko hitrostjo odstrani staljeno kovino iz rezine.
Kako deluje HF Arc Starting na LTM81
LTM81 uporablja visokofrekvenčni sistem za zagon obloka.
HF vžig uporablja visokofrekvenčni električni signal za pomoč pri vzpostavitvi začetnega plazemskega obloka.
Vir plazme mora biti zato zasnovan za združljivo arhitekturo gorilnika HF .
Plazemske svetilke HF , ne- HF in plazemske svetilke s povratnim udarcem ne bi smele biti izbrane izmenično na podlagi jakosti toka ali videza priključka.
HF Premisleki glede namestitve za CNC sisteme
Ker zagon HF ustvarja visokofrekvenčno električno energijo, mora celotna namestitev CNC upoštevati zahteve proizvajalca plazemskega vira energije za:
Ne domnevajte, da je gorilnik HF mogoče povezati s katerim koli krmilnikom CNC brez upoštevanja celotne električne arhitekture stroja.
LTM81 Popolne konfiguracije strojnega gorilnika
Trenutna družina izdelkov INWELT vključuje več sklopov strojnih gorilnikov 6 m LTM81 .
| INWELT |
Konfiguracija kode |
| IJWU0641 |
LTM81 / 6 m / 3/8G |
| IJWU0647 |
LTM81 / 6 m / Centralni adapter |
| IJWU0717 |
LTM81 / 6 m / 1/4G |
| IJWU0718 |
LTM81 / 6 m / M16×1,5 |
| IJWU0719 |
LTM81 / 6 m / M14×1 |
Te kompletne kode gorilnikov bi morale biti vidno prikazane na strani izdelka, ker je vrsta povezave glavni izbirni dejavnik za nadomestne in OEM strojne gorilnike.
Sklope ročnih gorilnikov LT 81 je treba premakniti na ustrezno stran za ročne svetilnike ali jasno označiti kot povezane izdelke.
LTM81 Stroj Glava gorilnika
Namenska glava strojnega gorilnika LTM81 je:
INWELT Koda: IJWA0681
Sklic: PF0120
Opis:
LTM81 Strojna plazma Glava gorilnika
Ta glava gorilnika, specifična za stroj, bi morala biti ena od glavnih komponent, prikazanih na strani izdelka LTM81 .
V diagramu glavnega izdelka ga ne sme nadomestiti glava ročne svetilke LT 81.
LTM81 Pozicijska cev iz steklenih vlaken
Trenutni sistem strojnih gorilnikov vključuje:
INWELT Koda: IJHW0029
Sklic: W0300144
Opis:
Pozicijska cev iz steklenih vlaken / LT M
Pozicijska cev je del ravne strukture strojnega gorilnika in mora biti prikazana skupaj z glavo strojnega gorilnika.
Za proizvajalce opreme CNC je ta komponenta še posebej pomembna za montažo in integracijo gorilnika.
Dodajte LTM81 dimenzijsko risbo strojnega gorilnika
Za strojno svetilko CNC so fizične mere pomembne informacije pri nakupu.
INWELT mora dodati tehnično risbo, ki prikazuje dejanske proizvodne mere LTM81 , vključno z:
Premer telesa gorilnika
Skupna dolžina gorilnika
Uporabna dolžina vpenjanja
Razdalja od šobe do objemke
Izhodni položaj kabla
Najmanjša montažna razdalja
Ne kopirajte dimenzij strojnega gorilnika drugega dobavitelja.
Izmerite dejansko INWELT LTM81 in objavite dimenzionalne podatke prve osebe.
Te informacije so še posebej uporabne za:
LTM81 Standardne konice za rezanje
Trenutna platforma potrošnega materiala LTM81 / LT 81 vključuje tri primarne standardne premere rezalne konice.
Ø1,0 mm rezalna konica
INWELT Koda: IJWV0616-10
Sklic: PD0105-10
Ø1,1 mm Rezalna konica
I NWE LT Koda: IJWV0616-11
Sklic: PD0105-11
Ø1,2 mm rezalna konica
INWELT Koda: IJWV0616-12
Sklic: PD0105-12
Različni premeri konic so namenjeni različnim območjem delovnega toka in rezalnim postopkom.
Preden objavite končno tabelo amperaže do šob, preverite trenutno preslikavo INWELT glede na trenutne inženirske podatke, zapise ERP in preskuse rezanja.
Polne moči gorilnika ne sklepajte zgolj na podlagi premera šobe.
Katero rezalno konico je treba uporabiti pri 80 A?
Trenutna družina potrošnega materiala INWELT vključuje rezalne konice Ø1,0 mm, Ø1,1 mm in Ø1,2 mm.
Primerljivi plazemski sistemi tipa A81 običajno uporabljajo največjo standardno šobo v tej družini za zgornje delovno območje 80 A.
Vendar bi moral INWELT objaviti lastno preverjeno preslikavo.
Najmočnejša končna miza bi vključevala:
| INWELT Koda |
Premer konice |
Preverjen trenutni način |
elektrode |
Difuzor |
Rezanje |
| IJWV0616-10 |
Ø1,0 mm |
Preveri |
Ujemanje del |
Ujemanje del |
Standardno rezanje |
| IJWV0616-11 |
Ø1,1 mm |
Preveri |
Ujemanje del |
Ujemanje del |
Standardno rezanje |
| IJWV0616-12 |
Ø1,2 mm |
Preveri |
Ujemanje del |
Ujemanje del |
Standardno rezanje |
Ko je preverjeno, dosledno uporabljajte isto trenutno preslikavo na strani izdelka, katalogu, sistemu ERP in tehničnih risbah.
LTM81 Razširjeni nasveti za rezanje
Trenutna družina potrošnega materiala vključuje tudi razširjene rezalne konice.
Podaljšan Ø1,0 mm Konica
INWELT Koda: IJWV0612-10
Sklic: PD0106-10
Podaljšana konica Ø1,2 mm
INWELT Koda: IJWV0612-12
Sklic: PD0106-12
Podaljšane konice zagotavljajo dodaten doseg, ko standardni sprednji del ne more dostopati do vdolbine rezalnega mesta.
Pri uporabi CNC podaljšana konica spremeni geometrijo sprednjega dela gorilnika.
Višino košnje CNC in sklad potrošnega materiala je zato treba preveriti pred uporabo razširjene konfiguracije.
LTM81 Plazemska elektroda
Standardna elektroda, navedena za družino LT 81/ LTM81 je:
INWELT Koda: IJWC0615
Sklic: PR0109
Elektroda prenaša električno energijo skozi plazemski gorilnik in se postopoma obrablja med ponavljajočimi se vžigi obloka in rezanjem.
Zamenjajte elektrodo, preden čezmerna obraba povzroči:
Težaven zagon obloka
Nestabilnost obloka
Pospešena obraba šob
Nedosledno CNC rezanje
Pri avtomatizirani proizvodnji je treba stanje elektrod redno pregledovati, ker lahko ponavljajoči se cikli prebadanja povečajo obrabo potrošnega materiala.
Pred objavo preverite kode razširjenih elektrod in zračnih cevi
Trenutna stran izdelka vsebuje sklicevanja na razširjene elektrode in zračne cevi, vendar je več opisov videti nedoslednih.
Pred objavo verodostojne tabele potrošnega materiala preverite natančno preslikavo INWELT za:
PR0115
FH0560
FH0561
Podaljšana elektroda
Standardna zračna cev
Podaljšana zračna cev
Ko je potrjena, objavite vsako komponento kot:
INWELT Koda → Referenca → Vrsta komponente → Standardno/Razširjeno → Združljiv nasvet
To bo zmanjšalo število napak pri zamenjavi delov in izboljšalo tehnično vrednost strani.
LTM81 Plinski difuzor
Trenutni difuzor je:
INWELT Koda: IJWG0613
Sklic: PE0107
Difuzor nadzoruje porazdelitev procesnega plina okoli elektrode in rezalne šobe.
Pravilen pretok zraka prispeva k:
Stabilna tvorba plazemskega obloka
Hlajenje potrošnega materiala
Konsistentna oblika plazemskega curka
Ponovljiva zmogljivost rezanja
Zamenjajte difuzor, če postane:
Razpokan
Zažgano
Izkrivljeno
Kontaminirano
Ne spreminjajte ali povečujte plinskih prehodov.
LTM81 Možnosti zunanje šobe
Trenutna družina potrošnega materiala vključuje:
IJWT0676-03 / PC0115 – Zunanja šoba
in
IJWT0676-01 – Zunanja šoba z največjo življenjsko dobo
Zunanja šoba pomaga postaviti in zaščititi sprednji kup potrošnega materiala.
Zamenjajte ga, če je počen, ožgan ali mehansko poškodovan.
Za uporabo CNC se prepričajte, da se konfiguracija zunanje šobe ujema z izbrano rezalno konico in razporeditvijo odmika.
LTM81 Dodatki za odmikanje in rezanje stikov
Trenutna družina izdelkov vključuje več sprednjih dodatkov za pozicioniranje.
Primeri vključujejo:
IJTN0717 / CV0201 – Distančnik za kontaktno rezanje
IJTN0099 / CV0033 – Štiritočkovni distančnik
IJTN0084 / CV0028 – Distančna vzmet
Te komponente pomagajo nadzorovati razmerje med šobo in obdelovancem.
Za mehanizirano rezanje je treba postopek rezanja izbrati glede na vir energije plazme, konfiguracijo potrošnega materiala in CNC metodo nadzora višine.
LTM81 Strojni kabelski sklopi
Trenutna družina strojnih gorilnikov LTM81 vključuje namenske 6 m kabelske sklope.
1/8G strojni kabel
INWELT Koda: IJWO10108077-00
Opis:
LTM81 / 8 mm² / 6 m / 1/8G
Strojni kabel s centralnim adapterjem
INWELT Koda: IJWO10108071-00
Opis:
LTM81 / 8 mm² / 6 m / Centralni adapter
Te strojne kable hranite v primarni tabeli delov LTM81 .
LT 81 kabelske sklope za ročne naprave je treba namestiti na stran priročnika LT 81.
LTM81 Možnosti adapterja priključka
Sistem LTM81 vključuje več povezovalnih adapterjev.
1/8G do 1/4G
INWELT Koda: IJAU5698
1/8G do 3/8G
INWELT Koda: IJAU5697
1/8G do M14×1
INWELT Koda: IJAU5699
1/8G do M16×1,5
INWELT Koda: IJAU5690
Te možnosti adapterja omogočajo ovrednotenje različnih povezav z viri napajanja, ne da bi vsak fizični priključek obravnavali kot univerzalno združljiv sistem.
LTM81 5-polni Centralni adapter
Trenutna družina izdelkov vključuje tudi:
INWELT Koda: IJAY0089
Sklic: FY0023
Opis:
5-pinski plazemski gorilnik na strani Centralni adapter
Centralni adapter lahko poenostavi namestitev gorilnika na združljive plazemske sisteme.
Vendar samo fizično prileganje priključka ne potrjuje električne združljivosti.
Preveriti je treba tudi naslednje:
Kako preveriti združljivost s plazemskim rezalnikom LTM81 CNC
Ne izberite LTM81 samo zato, ker ima stroj oznako '80A.'
Ujemati se mora več tehničnih pogojev.
Potrdite HF Zagon
Vir plazme mora podpirati združljivo strojno svetilko HF.
Potrdite nazivni tok
LTM81 je ocenjen na 80 A.
Gorilnik in potrošni material je treba uporabljati v preverjenem tokovnem območju.
Potrdite zadnjo povezavo
Razpoložljive konfiguracije celotne gorilnice vključujejo:
3/8G
1/4G
M14×1
M16×1,5
Centralni adapter
Potrdite vezje pilotnega loka
Različni viri plazemske energije lahko uporabljajo različne ureditve pilotnega obloka.
Potrdite vmesnik za zagon in upravljanje
Plazemsko zagonsko vezje stroja se mora ujemati z gorilnikom in arhitekturo vira energije.
Pred naročilom zagotovite informacije o stroju
Za nadomestne ali OEM projekte zagotovite:
Proizvajalec plazemskih virov energije
Model stroja
Nazivni izhodni tok
Obstoječi model svetilke
Fotografije glavnega priključka
Fotografije konektorja pilotnega loka
CNC informacije o krmilniku
Zahtevane dimenzije za namestitev gorilnika
To je bolj zanesljivo kot objava univerzalnega seznama blagovnih znamk plazemskih rezalnikov.
Podrobnosti o rezervnih delih:
| ROČNA SVETILKA |
| Koda |
Ref. |
Opis |
| IJWU6911 |
PA1400 |
Plazemski rezalni gorilnik LT 81/6m 3/8G |
| IJWU6912 |
|
Plazemski rezalni gorilnik LT 81/6m M14×1 |
| IJWU6916 |
|
Plazemski gorilnik LT 81/6m M16×1,5 |
| IJWU6918 |
PA1402 |
Gorilnik za plazemsko rezanje LT 81/6m centralni adapter |
| IJWU6910 |
PA1404 |
Plazemski rezalni gorilnik LT 81/6m 1/4G |
| STROJNA GORILKA |
|
|
| Koda |
Ref. |
Opis |
| IJWU0641 |
|
Avtomatski gorilnik za plazemsko rezanje LTM81 /6m 3/8G |
| IJWU0647 |
|
Avtomatski gorilnik za plazemsko rezanje LTM81 /6m centralni adapter |
| IJWU0717 |
|
Avtomatski gorilnik za plazemsko rezanje LTM81 /6m 1/4G |
| IJWU0718 |
|
Avtomatski gorilnik za plazemsko rezanje LTM81 /6mM16×1,5 |
| IJWU0719 |
|
Avtomatski gorilnik za plazemsko rezanje LTM81 /6mM14×1 |
| Položaj |
Koda |
Ref. |
Opis |
| 1 |
IJTN0717 |
CV0201 |
Distančnik za kontaktno rezanje/ LT 81 |
| 2 |
IJTN0099 |
CV0033 |
Štiritočkovni edspacer/ LT 81 |
| 3 |
IJTN0084 |
CV0028 |
Distančna vzmet LT 81 |
| 4 |
|
|
Zunanja šoba |
| 4.1 |
IJWT0676-03 |
PC0115 |
Zunanja šoba LT 81 |
| 4.2 |
IJWT0676-01 |
|
Zunanja šoba/najdaljša življenjska doba LT 81 |
| 5 |
|
|
Namig |
| 5.1 |
IJWV0616-10 |
PD0105-10 |
Konica Φ1,0 mm LT 81 |
| 5.2 |
IJWV0616-11 |
PD0105-11 |
Konica Φ1,1 mm LT 81 |
| 5.3 |
IJWV0616-12 |
PD0105-12 |
Konica Φ1,2 mm LT 81 |
| 6 |
|
|
Namig |
| 6.1 |
IJWV0612-10 |
PD0106-10 |
Podaljšana konica Φ1,0 mm LT 81 |
| 6.2 |
IJWV0612-12 |
PD0106-12 |
Podaljšana konica Φ1,2 mm LT 81 |
| 7 |
IJWG0613 |
PE0107 |
Difuzor LT 81 |
| 8 |
IJWC0615 |
PR0109 |
Elektrodna plazma LT 81 |
| 9 |
IJWC0676 |
PR0115 |
Airtube/ LT 81 |
| 10 |
IJAO0521 |
FH0560 |
Plazma s podaljšano elektrodo LT 81 |
| 11 |
IJAO0527 |
FH0561 |
Podaljšana zračna cev/ LT 81 |
| 12 |
IJWA0601 |
|
Glava plazemskega gorilnika LT 81 |
| 12a |
IJGU0686 |
EA0125 |
'O' obroč Φ15,6x1,78 mm iz silicija |
| 13 |
IJHW0046 |
|
Ročni priročnik za plazmo/ASerija/rdeča |
| 14 |
IJIK0733 |
|
Zaščitni del/plazma/rumena |
| 15 |
IJIR0081 |
185.0031 |
Sprožilec |
| 16 |
IJIK0804 |
|
Spojna/majhna/nova vrsta |
| 17 |
|
|
Montaža kabla |
| 17.1 |
IJWO00108077-00 |
|
Sklop kabla/ LT 81/8MMQ/6MATT.1/8G |
| 17.2 |
IJWO00108071-00 |
|
Sklop kabla/ LT 81/8MMQ/6M CE NTERADA PT ALI |
| 17.3 |
IJWO10108077-00 |
|
Sklop kabla/ LTM81 /8MMQ/6MATT.1/8G |
| 17.4 |
IJWO10108071-00 |
|
Sklop kabla/ LTM81 /8MMQ/6M CE NTERADA PT ALI |
| 17.5 |
IJWO0690 |
|
Sklop kabla/ LT 81/6 mcentralni adapter |
| 18 |
IJDH6017 |
|
Ključ za plazmo |
| 19 |
IJWA0681 |
PF0120 |
Glava plazemskega gorilnika LTM81 |
| 19a |
IJHW0029 |
W0300144 |
Pozicijska cev iz steklenih vlaken/ LT M |
| 20 |
|
|
Sklop kabla LT M |
| 20.1 |
IAU5698 |
|
Priključni adapter 1/8G-1/4G |
| 20.2 |
IJAU5697 |
|
Priključni adapter 1/8G-3/8G |
| 20.3 |
IJAU5699 |
|
Priključni adapter 1/8G-M14×1 |
| 20.4 |
IJAU5690 |
|
Priključni adapter 1/8G-M16×1,5 |
| 21 IJAY0089 FY0023 Centralni adapter stran svetilke Plasma 5pins |
| 22 IJTN0067 CV0052 Prostor med kolesi RA81/S75 |
Naš katalog:
 INWELT KATALOG PLAZMA GORILNIKA.pdf
LTM81 in CNC Nadzor višine gorilnika
Plazemski sistem CNC lahko uporablja samodejno krmiljenje višine gorilnika za vzdrževanje predvidene razdalje od gorilnika do dela.
Možni sistemi vključujejo:
Nadzor višine gorilnika z obločno napetostjo
Med rezanjem lahko združljiv THC uporablja napetost obloka kot del vzdrževanja programirane višine gorilnika.
Pravilna ciljna napetost je odvisna od celotnega vira plazme, potrošnega materiala, materiala, toka in hitrosti rezanja.
HF in integracija THC
Ker LTM81 uporablja vžig HF , morata namestitev CNC in THC upoštevati zahteve proizvajalca o ozemljitvi in električni postavitvi plazemskega vira energije.
Ne objavljajte univerzalne napetosti THC ali ureditve ožičenja, razen če je bila preverjena za dejanski sistem, združljiv s INWELT .
Višina prebadanja v primerjavi z višino rezanja
CNC Plazemsko rezanje običajno uporablja različne višine med prebadanjem in neprekinjenim rezanjem.
Piercing višina
Med prebadanjem se staljena kovina vrže iz obdelovanca navzgor.
Pravilna višina prebadanja pomaga zmanjšati poškodbe šobe in drugega sprednjega potrošnega materiala.
Višina reza
Ko je prebadanje končano, se sistem CNC premakne na programirano višino reza.
Nepravilna višina košnje lahko prispeva k:
Uporabite testirane vrednosti celotnega plazemskega sistema.
Kako debelo lahko reže LTM81 ?
Plazemski gorilnik sam ne določa ene univerzalne največje debeline reza.
Dejanska zmogljivost rezanja je odvisna od:
Profesionalne specifikacije plazme bi morale razlikovati med tremi stopnjami zmogljivosti.
Priporočena zmogljivost rezanja
Debelina materiala, ki jo je mogoče produktivno rezati s primerno hitrostjo in kakovostjo robov.
Največja zmogljivost rezanja
Debelejši material, ki ga je še vedno mogoče rezati pri zmanjšani hitrosti.
Odpravninska zmogljivost
Največja debelina, ki jo je mogoče ločiti, običajno z nižjo kakovostjo robov.
Posebne LTM81 številke debeline rezanja je zato treba objaviti le, če jih podpira INWELT preskus celotnega sistema.
Zgradite INWELT LTM81 CNC diagram rezanja
Diagram rezanja prve osebe LTM81 bi bil eden najmočnejših tehničnih in GEO sredstev za to stran.
Priporočena podatkovna polja vključujejo: Podatke
| parametrov |
za objavo |
| Material |
Blago jeklo/nerjavno jeklo/aluminij |
| Debelina |
Preverjena debelina |
| Trenutno |
Dejanski testirani tok |
| Koda nasveta |
INWELT številka dela |
| Premer konice |
mm |
| Zračni tlak |
bar |
| Pretok zraka |
L/min |
| Hitrost potovanja |
mm/min |
| Pierce Height |
mm |
| Pierce Delay |
sekund |
| Višina reza |
mm |
| Širina reza |
mm |
| Rezultat rezanja |
Priporočena / največja / odpoved |
Uporabite izmerjene rezultate testa INWELT namesto kopiranja podatkov o rezanju drugega proizvajalca.
Priporočena dovod zraka za LTM81
Trenutna konfiguracija INWELT LTM81 uporablja stisnjen zrak.
Priporočeni podatki o delovanju vključujejo:
Plin: stisnjen zrak
Tlak plina: pribl. 4,5–5,0 barov
Pretok plina: pribl. 160 L/min
Priporočen naknadni pretok: pribl. 80 sekund
Uporabite čist in suh stisnjen zrak
Vlaga, kompresorsko olje in delci lahko negativno vplivajo na:
Uporabite ustrezno filtracijo in ločevanje vlage.
Preverite tlak pod pretokom
Statični regulatorni tlak se lahko razlikuje od delovnega tlaka, medtem ko gorilnik pretaka zrak.
Filtri, regulatorji, fitingi in dolge zračne cevi lahko povzročijo izgubo tlaka.
Nastavite dovod zraka v skladu s celotnim delovnim postopkom plazemskega sistema.
Katere materiale lahko reže LTM81 ?
Ko je povezan z združljivim sistemom za plazemsko rezanje, lahko LTM81 reže električno prevodne materiale, vključno z:
Blago jeklo
Ogljikovo jeklo
Nerjaveče jeklo
Aluminij
Baker
Medenina
Pocinkano jeklo
Dejanska hitrost rezanja, kakovost robov in praktična debelina so odvisni od celotnega sistema plazemskega rezanja.
Tipične uporabe za svetilko LTM81 CNC
LTM81 je zasnovan za aplikacije mehaniziranega plazemskega rezanja, vključno z:
CNC mize za plazemsko rezanje
Avtomatsko rezanje profilov
Izdelava pločevine
Strukturna izdelava
Sestavni deli strojev
Deli kmetijske opreme
Avtomobilske komponente
Deli gradbene opreme
Kovinsko pohištvo
Izdelava znakov
Splošna industrijska proizvodnja
Avtomatizirane celice za rezanje kovin
Aplikacije z robotsko roko bi bilo treba spodbujati le, če so bili za ta sistem preverjeni montažna ureditev, napeljava kablov, zaščita pred trkom gorilnika in krmilni vmesnik.
LTM81 Vzdrževanje za CNC proizvodnjo
Dosledno stanje potrošnega materiala je pomembno pri avtomatiziranem rezanju, saj lahko obrabljena komponenta vpliva na vsak del, ki se ponavlja.
Preglejte elektrodo
Redno preverjajte, ali je elektroda čezmerno obrabljena.
Zamenjajte ga, preden huda erozija povzroči nezanesljiv zagon ali poškoduje šobo.
Preglejte rezalno konico
Preverite za:
Povečana odprtina šobe
Ovalna odprtina
Poškodbe zaradi opeklin
Močna kontaminacija
Obrabljena šoba lahko vpliva na:
Širina zareza
Bevel
Stabilnost obloka
Dimenzijska ponovljivost
Preglejte difuzor
Plinske kanale naj bodo čisti.
Zamenjajte počene ali toplotno poškodovane komponente.
Preglejte zunanjo šobo
Preverite izolacijsko komponento glede razpok in toplotnih poškodb.
Preglejte stroj Glava gorilnika
Preverite:
Niti
Tesnilne površine
Stanje O-tesnila
Uhajanje plina
Poškodbe zaradi vročine
Preglejte kabel svetilke
Prepričajte se, da gibanje CNC ne:
Pogoste LTM81 CNC težave z rezanjem
Težaven HF zagon loka
Preverite:
Stanje elektrode
Rezalna konica
HF zagonsko vezje
Tlak plina
Delovna povezava
Povezava gorilnika
Prekomerna poševnica
Preverite:
Pravokotnost gorilnika
Višina reza
Stanje šobe
Hitrost potovanja
Težka žlindra
Preverite:
Hitrost rezanja
Rezalni tok
Debelina materiala
Pretok zraka
Višina gorilnika
Kratka življenjska doba potrošnega materiala
Možni vzroki vključujejo:
Kontaminiran stisnjen zrak
Napačna kombinacija šobe/toka
Nepravilna višina preboja
Prekomerno prebadanje
Obrabljena elektroda
Neskladne dimenzije delov
Preglejte:
Plazemski gorilnik ne povzroča vsakih dimenzijskih težav.
LTM81 Potrošni material za distribucijsko in poprodajno dobavo
Profesionalni LTM81 poprodajni program lahko vključuje:
Standardne konice za rezanje
Podaljšani rezalni nasveti
Elektrode
Podaljšane elektrode
Zračne cevi
Difuzorji
Zunanje šobe
Samostoječe komponente
Glave strojnih gorilnikov
O-obročki
Pozicijske cevi iz steklenih vlaken
Sklopi strojnih kablov
Priključni adapterji
Centralni adapterji
Za distributerje in proizvajalce strojev CNC objava natančnih številk delov INWELT pomaga zmanjšati napake pri zamenjavi in podpira ponovni nakup.
OEM LTM81 CNC Plazemski gorilnik proizvaja INWELT
INWELT dobavlja gorilnike za plazemsko rezanje in nadomestne komponente profesionalnim strankam B2B, vključno z:
CNC proizvajalci plazemskih strojev
Proizvajalci virov energije za plazmo
CNC sistemski integratorji
Blagovne znamke opreme za varjenje in rezanje
Uvozniki
Distributerji
Veletrgovci
Industrijski dobavitelji
Podjetja za poprodajni potrošni material
Konfiguracije OEM in ODM je mogoče ovrednotiti glede na sistem ciljne plazme in vmesnik stroja.
OEM in možnosti zasebne blagovne znamke
Prilagajanje lahko vključuje:
Blagovna znamka strank
Oznake izdelkov
Konfiguracija strojnega gorilnika
Dolžina kabla gorilnika
3/8G povezava
1/4G povezava
Priključek M14×1
Priključek M16×1,5
Centralni adapter
Kabelski sklopi
Kompleti potrošnega materiala
Embalaža lastne blagovne znamke
Tehnične oznake
Zahteve za črtno kodo in karton
Za OEM projekte navedite specifikacijo plazemskega vira energije, CNC krmilnik, razporeditev priključkov, zahteve za montažo in ocenjeno količino nakupa.
Zakaj vir LTM81 Machine Torches iz INWELT ?
Platforma LTM81 združuje celotne sklope strojnih gorilnikov s podrobnim sistemom potrošnega materiala, kablov in konektorjev.
Trenutna družina izdelkov vključuje:
Več popolnih 6-metrskih konfiguracij strojnega gorilnika
Standardne konice Ø1,0 / Ø1,1 / Ø1,2 mm
Podaljšani rezalni nasveti
Standardna elektroda
Difuzor
Zunanje šobe
Namenska glava strojne svetilke LTM81
Pozicijska cev iz steklenih vlaken
Sklopi strojnih kablov
Adapterji z več navoji
5-polni centralni adapter
Za profesionalne kupce lahko nabava celotnega strojnega gorilnika in nadomestnih delov pri enem dobavitelju poenostavi nakup, zalogo in poprodajno podporo.
Pogosta vprašanja o plazemski gorilnici LTM81 CNC
Kolikšna je jakost toka INWELT LTM81 ?
LTM81 je ocenjen na 80 A v skladu s trenutno tehnično specifikacijo INWELT .
Kaj je delovni cikel LTM81 ?
Trenutna specifikacija navaja 60-odstotni delovni cikel.
Ali je LTM81 ročni gorilnik ali strojni gorilnik?
LTM81 je CNC / mehanizirana strojna svetilka.
Sorodni LT 81 je ročna konfiguracija dlančnika.
Ali LTM81 uporablja HF vžig?
ja
LTM81 uporablja visokofrekvenčni zagon obloka.
Kateri plin uporablja LTM81 ?
Trenutna konfiguracija uporablja stisnjen zrak.
Kakšen zračni tlak potrebuje LTM81 ?
Približno 4,5–5,0 barov.
Kakšen pretok zraka potrebuje LTM81 ?
Trenutna specifikacija INWELT navaja približno 160 L/min.
Kakšen čas po pretoku je priporočljiv?
Približno 80 sekund.
Katera dolžina kabla gorilnika je standardna?
Standardna žica LTM81 je 6 m.
Katere možnosti priključka so na voljo?
Trenutna ponudba strojnih gorilnikov vključuje:
3/8G
1/4G
M14×1
M16×1,5
Centralni adapter
Katere velikosti rezalnih konic so na voljo?
Trenutna družina potrošnega materiala vključuje:
Na voljo so tudi podaljšane konice Ø1,0 mm in Ø1,2 mm.
Katero elektrodo uporablja LTM81 ?
Trenutna standardna elektroda je:
IJWC0615 / PR0109
Pred objavo teh komponent kot verodostojnih podatkov preverite natančno preslikavo delnih številk podaljšane elektrode in zračne cevi.
Katero glavo gorilnika uporablja LTM81 ?
Trenutna glava stroja INWELT je:
IJWA0681 / PF0120
Katero pozicionirno cev uporablja LTM81 ?
Seznami trenutne družine izdelkov:
IJHW0029 / W0300144 – pozicionirna cev iz steklenih vlaken
Ali je LTM81 združljiv z vsakim 80A CNC plazemskim rezalnikom?
št.
Ujemati se morajo tudi zagonski sistem HF , arhitektura pilotnega loka, konektor, nadzorni vmesnik, zahteve za plin in vir energije plazme.
Ali LTM81 podpira nadzor višine gorilnika?
Lahko se integrira v sisteme CNC z uporabo združljive opreme za nadzor višine gorilnika.
Natančna konfiguracija THC je odvisna od vira plazme in krmilnika CNC .
Ali lahko LTM81 reže nerjavno jeklo?
Da, če se uporablja z združljivim plazemskim sistemom in ustreznimi delovnimi parametri.
Ali lahko LTM81 reže aluminij?
ja
Aluminij je električno prevoden in ga je mogoče plazemsko rezati z ustreznim plazemskim sistemom.
Kako debelo lahko reže LTM81 ?
Ni univerzalne debeline, ki bi jo določal samo gorilnik.
Uporabite preverjene priporočene, največje in ločitvene podatke iz celotnega sistema za rezanje s plazmo.
Ali je LTM81 mogoče namestiti na robotsko roko?
Potencialno, vendar je treba robotsko integracijo potrditi šele po preverjanju namestitve, napeljave kablov, nadzornega vmesnika in zahtev za zaščito pred trkom.
Kakšna je razlika med LTM81 in LT 81?
LTM81 je različica stroja/ CNC .
LT 81 je ročna/ročna različica.
Ali INWELT ponuja OEM LTM81 strojne svetilke?
ja
OEM/ODM , konfiguracije zasebnih znamk, priključkov, kablov in potrošnega materiala so na voljo za kvalificirane CNC proizvajalce opreme, sistemske integratorje, distributerje in uvoznike.
Zahtevajte ponudbo za INWELT LTM81 CNC plazemski rezalni gorilnik
Za hitrejšo potrditev združljivosti navedite:
Proizvajalec in model vira plazme
Nazivni izhodni tok
Obstoječi model svetilke
HF način zagona
CNC krmilnik
Fotografije glavnega priključka
Povezava pilot-lok
Zahtevane dimenzije strojnega gorilnika
Zahtevana dolžina kabla
Zahteve za potrošni material
Predvidena nabavna količina
INWELT ali blagovna znamka zasebne blagovne znamke
INWELT lahko nato potrdi ustrezno konfiguracijo strojnega gorilnika LTM81 , priključka, kabla in potrošnega materiala za vaš sistem za rezanje s plazmo CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių