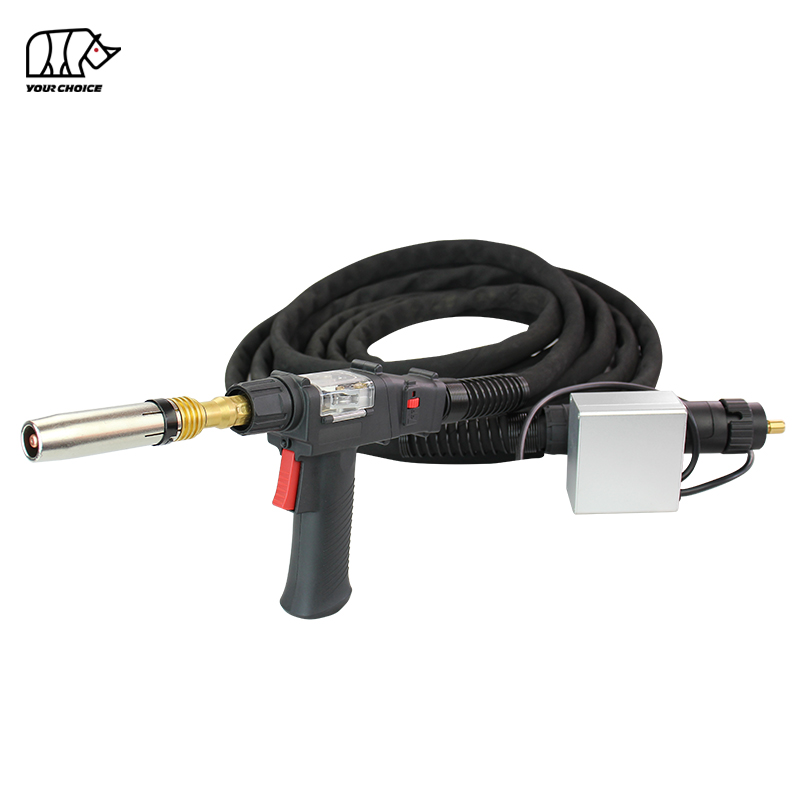
LPA300 Push-Pull MIG Pangkalahatang-ideya ng Welding Gun
Ang INWELT LPA300 Gas-Cooled Push-Pull MIG Welding Gun ay idinisenyo para sa aluminum MIG welding application na nangangailangan ng coordinated wire feeding at isang pinahabang abot ng trabaho.
Hindi tulad ng isang karaniwang push-only MIG na baril, ang isang push-pull welding system ay gumagamit ng wire feeder upang itulak ang welding wire habang ang isang motor sa baril ay tumutulong na hilahin ito sa pamamagitan ng cable assembly. Ang coordinated feeding arrangement na ito ay partikular na kapaki-pakinabang para sa mas malambot na aluminum welding wires, na maaaring maging mas mahirap na pakainin sa pamamagitan ng mahabang mga kable ng baril.
Ang INWELT LPA300 ay sumusuporta sa Ø1.2–1.6 mm welding wire at available sa 6 m, 8 m, 10 m at 12 m cable assemblies.
Nakalista ang produkto na may rate na kasalukuyang 300A gamit ang CO₂ at 270A gamit ang mixed shielding gas sa isang 60% duty cycle. Para sa aluminum welding na may argon shielding gas, ang naaangkop na kasalukuyang rating ay dapat kumpirmahin para sa mga partikular na kondisyon ng operating.
INWELT ay nagsu-supply ng LPA300 push-pull welding gun para sa industriyal na fabrication, welding equipment distributor, OEM na proyekto at maramihang mga kinakailangan sa pagbili.
LPA300 Push-Pull Welding Gun Mga Teknikal na Detalye
| Detalye |
INWELT LPA300 |
| Modelo ng Produkto |
LPA300 |
| Uri ng Produkto |
Push-Pull MIG Welding Gun |
| Proseso ng Welding |
MIG / GMAW |
| Pangunahing Aplikasyon |
Aluminum MIG Welding |
| Paraan ng Paglamig |
Pinalamig ng Gas / Pinalamig ng Hangin |
| Rated Current na may CO₂ |
300A |
| Rated Current na may Mixed Gas |
270A |
| Ikot ng tungkulin |
60% |
| Welding Wire Diameter |
Ø1.2–1.6 mm |
| Karaniwang Haba ng Cable |
6 / 8 / 10 / 12 m |
| Ulo ng torch |
Angled torch head configuration |
| Nakalistang Koneksyon |
Euro Central connector |
| Sistema ng Wire Feed |
Push-Pull |
| Kontrol ng Wire Feed |
Nakalista ang pagsasaayos ng bilis na naka-mount sa tanglaw |
| Tatak |
INWELT |
| Pagpapasadya |
Logo, Packaging, Haba ng Cable, OEM/ODM |
Ang kasalukuyang mga rating sa itaas ay tumutugma sa mga kundisyong nakalista para sa INWELT LPA300. Hindi dapat bigyang-kahulugan ang mga ito bilang isang independiyenteng na-verify na pure-argon kasalukuyang rating.
Bago mag-order, kumpirmahin ang welding power source, wire feeder, motor-control interface, cable assembly at consumable configuration.
Paano Gumagana ang Push-Pull MIG Welding Gun?
Ang isang push-pull MIG welding gun ay gumagamit ng dalawang coordinated wire-feeding actions upang ilipat ang electrode wire mula sa supply spool patungo sa welding arc.
Itinutulak ng primary feeder ang welding wire papunta sa torch cable, habang hinihila ng gun-mounted drive mechanism ang wire patungo sa contact tip.
Sa pamamagitan ng pag-coordinate ng mga puwersang ito sa pagpapakain, ang isang push-pull system ay maaaring mabawasan ang wire compression at feeding instability sa loob ng mahabang cable assembly.
Feeder-Side Push Motor at Gun-Side Pull Motor
Ang feeder-side drive system ay nagbibigay ng welding wire mula sa pangunahing wire spool.
Ang gun-side drive system ay nagbibigay ng karagdagang puwersa ng paghila malapit sa welding arc.
Para sa matatag na operasyon, ang parehong mga sistema ay dapat na wastong na-configure.
Ang mahahalagang salik sa pag-setup ay kinabibilangan ng:
Pagpili ng drive-roll
Presyon ng drive-roll
Wire diameter
Kontrol ng motor na naka-mount sa baril
Koordinasyon ng motor ng feeder
Kondisyon ng liner
Pagruruta ng cable
Bilis ng feed ng welding wire
Ang maling koordinasyon ng motor o sobrang presyon ay maaaring makapinsala sa malambot na welding wire at magdulot ng mga problema sa pagpapakain.
Bakit Nakakatulong ang Push-Pull Feeding sa Aluminum Wire
Ang aluminum welding wire ay karaniwang mas malambot at mas madaling kapitan ng deformation kaysa sa karaniwang solid steel MIG welding wire.
Kapag ang aluminum wire ay itinulak sa mahabang cable, ang sobrang resistensya ay maaaring mag-ambag sa wire buckling, feeding interruptions at birdnesting.
Ang isang maayos na naka-configure na push-pull system ay tumutulong sa pagsuporta sa wire habang ito ay naglalakbay sa pamamagitan ng torch cable.
Ginagawa nitong kapaki-pakinabang ang push-pull feeding para sa pang-industriyang aluminum MIG welding application na nangangailangan ng mas mahabang cable assemblies.
Gayunpaman, hindi inaalis ng mekanismo ng push-pull ang pangangailangan para sa tamang mga roll ng drive, liners, contact tips at feeding adjustments.

Mga Pangunahing Tampok ng INWELT LPA300
300A CO₂ at 270A Mixed-Gas Ratings
Nakalista ang LPA300 na may mga sumusunod na kasalukuyang rating:
Inilalarawan ng mga halagang ito ang mga na-publish na configuration ng manufacturer.
Para sa aluminum MIG welding, ang purong argon ay karaniwang ginagamit bilang shielding gas, habang ang mga partikular na aplikasyon ay maaaring gumamit ng iba pang angkop na argon-based mixtures.
Dapat kumpirmahin ng mga mamimili ang kasalukuyang rating ng LPA300 sa ilalim ng nilalayong kondisyon ng welding ng aluminyo bago piliin ang tanglaw para sa tuluy-tuloy na produksyon.
Air-Cooled Design at 60% Duty Cycle
Gumagamit ang LPA300 ng air-cooled torch configuration.
Hindi ito nangangailangan ng isang hiwalay na circuit ng paglamig ng likido.
Ang 60% duty cycle ay dapat isaalang-alang kapag sinusuri ang mga thermal na kinakailangan ng proseso ng hinang.
Sa tinukoy na mga kondisyon na na-rate, ang isang 60% duty cycle ay tumutugma sa anim na minuto ng hinang sa loob ng karaniwang sampung minutong panahon ng pagpapatakbo.
Para sa mga application na may pinahabang arc-on na oras o mas mataas na thermal load, ang aktwal na mga limitasyon sa pagpapatakbo ng torch ay dapat suriin bago i-install.
6 m, 8 m, 10 m at 12 m Cable Options
Nag-aalok ang INWELT ng apat na nakalistang haba ng cable:
| Haba ng Cable |
na Karaniwang Pagsasaalang-alang sa Pagpili |
| 6 m |
Mga compact na pang-industriyang welding station |
| 8 m |
Fabrication bench at pangkalahatang pang-industriyang lugar ng trabaho |
| 10 m |
Mas malalaking workpiece at pinalawig na abot ng trabaho |
| 12 m |
Mga welding station na nangangailangan ng mas malaking paggalaw mula sa feeder |
Ang mas mahabang cable assemblies ay nagbibigay ng karagdagang pag-abot sa trabaho, ngunit ginagawa din nilang mas mahalaga ang pagpili at pag-install ng wire-feed system.
Ang cable ay dapat na iruta upang maiwasan ang matalim na baluktot, pag-twist at mekanikal na pinsala.
Ang naaangkop na haba ng cable ay nakasalalay sa layout ng produksyon, pagsasaayos ng kagamitan at aplikasyon ng welding.
Kontrol sa Bilis ng Feed ng Wire na Naka-Torch
Ang paglalarawan ng produkto ng LPA300 ay naglilista ng tampok na pagsasaayos ng bilis ng feed ng wire na naka-torch.
Nagbibigay ito ng operating interface para sa pagsasaayos ng setting ng wire-feed sa mga tugmang configuration ng system.
Gayunpaman, dapat tumugma ang electrical control function sa konektadong power source at wire feeder.
Para sa OEM at mga kapalit na proyekto, kumpirmahin:
Wire feed speed control signal
Boltahe ng supply ng motor
Mga kinakailangan sa kasalukuyang motor
Kontrolin ang pinout ng connector
Pag-trigger ng mga kable
Mga kinakailangan sa koordinasyon ng feeder
Ang isang katugmang mechanical connector lamang ay hindi magagarantiya na ang gun-mounted motor o speed control ay gagana nang tama.
Angled Ulo ng torch Configuration
Gumagamit ang LPA300 ng angled torch head configuration para sa manu-manong MIG welding.
Ang geometry ng leeg ng sulo ay nakakaapekto sa pag-access sa joint, welding position at ang relasyon sa pagitan ng contact tip at workpiece.
Para sa mga kapalit na application, i-verify ang front-end na consumable na dimensyon at configuration ng torch head.
Ang anumang pagpapalitan sa ibang mga sistema ng ulo ng sulo ay dapat kumpirmahin sa pamamagitan ng aktwal na mga sanggunian ng bahagi o mga teknikal na guhit.
LPA300 Aluminum Welding Wire at Consumable Selection
Ang LPA300 ay tinukoy para sa welding wire diameters mula Ø1.2 mm hanggang Ø1.6 mm.
Ang contact tip, wire liner at drive roll ay dapat piliin ayon sa aktwal na aluminum wire diameter at alloy.
Mga Sinusuportahang Welding Wire Diameters
| Wire Diameter |
Selection Requirements |
| Ø1.2 mm |
Itugma ang tip sa contact, liner at drive roll |
| Ø1.4 mm |
Kumpirmahin ang kaukulang consumable configuration |
| Ø1.6 mm |
Kumpirmahin ang contact tip, liner, drive roll at feeding capacity |
Mga Uri ng Aluminum Welding Wire
Kasama sa mga karaniwang aluminum MIG filler wire ang ER4043 at ER5356.
Ang naaangkop na filler metal ay depende sa base material, welding procedure, mechanical requirements at naaangkop na welding standards.
Dapat ma-verify ang pagkakaroon ng LPA300 feeding configuration para sa bawat wire alloy bago mag-order.
Contact tip Pinili
Ang contact tip ay naglilipat ng kasalukuyang hinang sa electrode wire.
Para sa aluminum welding, ang contact-tip sizing ay nangangailangan ng pansin sa wire diameter at ang thermal expansion na mga katangian ng filler wire.
Ang tamang sukat ng bore at thread ay dapat kumpirmahin gamit ang napiling consumable na detalye.
Ang isang maling tip sa pakikipag-ugnayan ay maaaring mag-ambag sa paglaban sa pagpapakain, hindi pare-pareho ang kasalukuyang paglipat o burnback.
Pagpili ng Wire Liner
Ang liner ay gumagabay sa welding wire sa pamamagitan ng cable assembly.
Para sa aluminum welding, liner material, panloob na diameter, haba at kondisyon ng pag-install ay maaaring makaapekto sa wire feeding.
Ang tamang liner ay dapat piliin ayon sa:
Iwasang mag-install ng hindi natukoy na configuration ng steel-wire liner nang hindi tinitingnan ang pagiging angkop nito para sa aluminum wire.
Pinili ng Roll Roll
Ang mga roll ng drive ay dapat magbigay ng sapat na traksyon nang hindi labis na nade-deform ang malambot na aluminum wire.
U-groove drive roll ay karaniwang ginagamit para sa aluminum MIG wire-feeding application.
Ang eksaktong sukat ng uka, mga sukat ng roll at kinakailangang presyon ay dapat itugma sa wire at gun-mounted drive system.

LPA300 Welding machine at Wire Feeder Compatibility
Nakalista ang LPA300 na may configuration ng Euro Central connector .
Gayunpaman, ang isang push-pull MIG na baril ay nangangailangan ng higit pa sa isang katugmang welding power connector.
Ang motor-side drive na motor ay dapat makatanggap ng tamang supply ng kuryente at mga signal ng kontrol, at dapat itong gumana sa koordinasyon sa pangunahing wire feeder.
Mga Kinakailangan sa Euro Connector at Motor-Control
Ang isang katugmang pag-install ay maaaring mangailangan ng mga sumusunod na koneksyon:
| System Component |
Compatibility Requirement |
| Kapangyarihan ng Hinang |
Tamang koneksyon sa kasalukuyang dala |
| Shielding gas |
Tugma ang koneksyon ng gas at landas ng daloy |
| Welding Wire |
Tamang wire-feed inlet at liner configuration |
| Trigger |
Pagtutugma ng control circuit |
| Gun-Side Pull Motor |
Tamang supply boltahe at kasalukuyang |
| Kontrol ng Bilis ng Wire Feed |
Mga katugmang signal ng kontrol |
| Kontrol ng Feeder |
Coordinated push at pull motor operation |
| Cable assembly |
Angkop na haba at pagkakaayos ng connector |
Ang karaniwang Euro connector ay maaaring magbigay ng mekanikal, welding-power, gas at trigger na mga koneksyon sa ilang partikular na system, ngunit hindi ito awtomatikong nagbibigay ng bawat control function na kailangan ng isang motorized push-pull gun.
Maaaring kailanganin ang karagdagang kontrol na koneksyon o katugmang feeder interface.
Checklist ng Compatibility Bago Mag-order
Bago bilhin ang INWELT LPA300, ibigay ang:
Tagagawa at modelo ng welding machine
Tagagawa at modelo ng wire feeder
Umiiral na uri ng welding gun
Pangunahing larawan ng connector
Uri ng konektor ng kontrol ng motor
Mga pagtutukoy ng supply at kontrol ng motor
Kinakailangan ang diameter ng wire at haluang metal
Napiling haba ng cable
Kinakailangan ang tip sa contact at configuration ng liner
Dami ng order
Para sa mga kapalit na proyekto, isang wiring diagram o kasalukuyang sample ng baril ay lalong kapaki-pakinabang.
Maaaring suriin ng INWELT ang kinakailangang configuration ng interface bago ang panipi.

Push-Pull MIG Baril vs. Spool gun vs. Standard MIG Baril
Bagama't lahat ng tatlong uri ng baril ay maaaring gamitin para sa MIG welding, ang kanilang wire-feed arrangement ay iba.
| Tampok na |
Push-Pull MIG Baril |
Spool gun |
Standard MIG Baril |
| Lokasyon ng Wire Spool |
Pangunahing tagapagpakain |
Sa baril |
Pangunahing tagapagpakain |
| Gun-Side Drive Motor |
Oo |
Oo |
Kadalasan hindi |
| Pangunahing Feeder Push Drive |
Oo |
Hindi ginagamit sa parehong paraan |
Oo |
| Long-Cable Aluminum Feeding |
Isang pangunahing aplikasyon |
Ang mga wire feed ay lokal mula sa gun spool |
Mas nakadepende sa setup |
| Pagsasaalang-alang sa Timbang ng baril |
Walang malaking wire spool sa baril |
May kasamang maliit na wire spool |
Karaniwang mas simpleng pagpupulong ng baril |
| Pagsusuri ng Key Compatibility |
Feeder at kontrol ng motor |
Interface ng kontrol ng spool gun |
Karaniwang koneksyon ng tanglaw |
Kailan Mo Dapat Pumili ng Push-Pull MIG Baril?
Isaalang-alang ang isang push-pull system kapag:
Ang aluminyo wire ay dapat pakainin sa pamamagitan ng pinahabang cable assembly
Gumagamit ang application ng remote wire spool
Ang pang-industriya na produksyon ay nangangailangan ng isang coordinated wire-feeding system
Ang welding power source at feeder ay sumusuporta sa push-pull operation
Kailan Mas Angkop ang isang Spool gun ?
Maaaring mas angkop ang isang spool gun kapag ang isang lokal na wire spool sa baril ay katanggap-tanggap at sinusuportahan ng kagamitan ang configuration ng spool gun na iyon.
Ang mga spool gun at push-pull na baril ay hindi dapat ituring bilang mga produkto na maaaring palitan.
Paano Mag-set Up ng Push-Pull MIG Welding Gun
Ang tamang pag-setup ay mahalaga para sa maaasahang operasyon.
Hakbang 1: Kumpirmahin ang Compatibility ng Kagamitan
I-verify na kayang suportahan ng welding power source at wire feeder ang motorized push-pull gun.
Suriin ang electrical interface, supply ng motor at mga kinakailangan sa kontrol.
Hakbang 2: I-install ang Tamang Wire Feeding Components
Piliin ang contact tip, liner at drive roll ayon sa welding wire diameter at alloy.
Siyasatin ang landas ng kawad bago i-install.
Hakbang 3: Ikonekta ang Welding Gun
Ikonekta ang welding-power, shielding-gas, trigger at push-pull control interface ayon sa aprubadong configuration ng kagamitan.
Huwag ikonekta ang isang hindi kilalang motor-control plug nang hindi bini-verify ang mga kinakailangan sa kuryente nito.
Hakbang 4: Itakda ang Drive Roll Pressure
Gamitin ang naaangkop na drive-roll pressure para sa napiling aluminum wire.
Ang sobrang presyon ay maaaring mag-deform ng malambot na welding wire, habang ang hindi sapat na presyon ay maaaring maging sanhi ng pagdulas.
Hakbang 5: Coordinate Push and Pull Feeding
I-configure ang main feeder at gun-mounted pull motor ayon sa compatible na control system.
Ang layunin ay ang feed wire nang walang labis na pag-igting, compression o pagdulas.
Hakbang 6: Suriin ang Cable Routing
Ilatag ang cable na may makinis na mga liko at iwasan ang hindi kinakailangang pag-twist.
Siyasatin ang buong haba ng cable bago simulan ang produksyon.
Hakbang 7: Magsagawa ng Controlled Welding Test
Magsagawa ng paunang pag-setup at pag-verify alinsunod sa welding machine at mga tagubilin sa feeder.
Suriin ang wire feeding, trigger operation, shielding gas at arc stability.
Simulan lamang ang produksyon pagkatapos ma-verify ang system para sa nilalayong aplikasyon.
Mga Karaniwang Push-Pull MIG Mga Problema at Solusyon sa Baril
Ang mga push-pull welding gun ay nangangailangan ng tamang electrical coordination at consumable selection.
| Problema |
Posibleng Sanhi |
Inirerekomendang Pagsusuri |
| Wire birdnesting |
Labis na puwersa sa pagtulak o mahinang koordinasyon ng motor |
Suriin ang mga setting ng feeder at hilahin ang pagpapatakbo ng motor |
| Nadulas ang wire |
Maling drive-roll pressure o groove |
Suriin ang mga rolyo, diameter ng wire at presyon |
| Hindi regular na pagpapakain ng kawad |
Sirang liner o cable bends |
Siyasatin ang pagruruta ng liner at cable |
| Hilahin ang motor na hindi tumatakbo |
Kontrolin ang mga kable o problema sa supply ng motor |
I-verify ang interface ng motor at compatibility ng feeder |
| Masyadong mabilis o mabagal ang pagpapakain ng wire |
Maling setting ng kontrol sa bilis |
Suriin ang configuration ng kontrol |
| Makipag-ugnayan sa tip burnback |
Pagkagambala sa pagpapakain o maling tip |
Suriin ang wire feed, tip at mga parameter ng welding |
| Overheating ng tanglaw |
Lumampas ang kasalukuyang o duty cycle |
Suriin ang thermal rating at mga de-koryenteng koneksyon |
| Mahina ang saklaw ng shielding-gas |
Ang pagtagas ng gas o na-block na nozzle |
Suriin ang supply ng gas at nozzle |
| Hindi matatag na arko |
Hindi pare-pareho ang pagpapakain o pakikipag-ugnay sa kuryente |
Suriin ang sistema ng pagpapakain at mga kasalukuyang koneksyon |
Bakit Nagdudulot ng Birdnesting ang Push-Pull MIG Baril?
Maaaring mangyari ang birdnesting kung ang pangunahing feeder ay nagtutulak ng wire nang mas mabilis kaysa sa sistema ng gilid ng baril na kayang tanggapin ito, o kung mayroong labis na resistensya sa wire path.
Suriin ang koordinasyon ng feeder, drive roll, liner at cable routing.
Bakit Nadulas ang Aluminum Wire sa Drive Rolls?
Maaaring magresulta ang pagkadulas ng wire dahil sa hindi sapat na presyon ng drive-roll, hindi tamang laki ng uka o kontaminadong bahagi ng drive.
Gamitin ang tamang drive-roll specification at ayusin ang pressure ayon sa wire at feeding equipment.
Bakit Hindi Tumatakbo ang Push-Pull Gun Motor?
Kabilang sa mga posibleng dahilan ang hindi tugmang control connector, maling supply ng motor, sirang mga wiring o feeder na hindi sumusuporta sa kinakailangang push-pull control system.
Ang mga electrical fault ay dapat masuri ng mga kwalipikadong tauhan gamit ang naaangkop na dokumentasyon ng kagamitan.
Pagpapanatili at Pagpapalit na Bahagi para sa LPA300
Makakatulong ang regular na inspeksyon na mapanatili ang wire-feeding at welding function ng LPA300.
Siyasatin ang Gun-Side Drive Mechanism
Suriin ang mga drive roll at wire path para sa pagkasira, kontaminasyon o maling pagsasaayos.
Sundin ang mga tagubilin sa pagpapanatili ng tagagawa para sa mekanismo ng motor at drive.
Suriin ang Mga contact tip at Mga gas nozzle
Suriin ang mga tip sa pakikipag-ugnay para sa pagkasira ng butas at mga gas nozzle para sa labis na spatter o deformation.
Palitan ang mga nasirang bahagi ng mga bahaging tumutugma sa configuration ng LPA300 torch.
Siyasatin ang Wire Liner
Suriin ang liner kapag tumataas ang resistensya ng pagpapakain o nagiging hindi pare-pareho ang paggalaw ng wire.
Kumpirmahin ang tamang diameter at haba ng liner para sa naka-install na cable assembly.
Siyasatin ang Cable at Control Wiring
Siyasatin ang power cable, control wiring at connectors para sa nakikitang pinsala.
Ang mga mahahabang cable assemblies ay dapat suriin kung may abrasion, twisting at sobrang baluktot.
I-verify ang Speed Control Operation
Kung nilagyan ng torch-mounted speed adjustment, i-verify na ang control ay gumagana nang tama sa katugmang feeder system.
Idiskonekta ang welding equipment bago i-serve ang baril, at sundin ang mga electrical safety procedure ng manufacturer ng equipment.
Mga Kapalit na Bahagi upang Kumpirmahin Bago ang Maramihang Pag-order
| ng Kapalit na Bahagi |
Kinakailangan ang Impormasyon |
| Contact tip |
Wire diameter, bore, thread at haba |
| Gas nozzle |
Front-end na configuration at mga sukat |
| Gas diffuser |
Torch head compatibility |
| Wire Liner |
Uri ng wire, laki at haba ng cable |
| Drive Rolls |
Uri ng uka, diameter at mga sukat ng pag-mount |
| Hilahin ang Motor |
Rating ng elektrikal at pagsasaayos ng mekanikal |
| Trigger Switch |
Pag-aayos ng switch at mga kable |
| Kontrol ng Bilis |
Uri ng kontrol at de-koryenteng interface |
| Ulo ng torch |
Mga sukat ng leeg at attachment |
| Cable assembly |
Haba, connectors at control wiring |
Magbigay ng sample, numero ng bahagi o teknikal na pagguhit para sa tumpak na pagtutugma ng kapalit na bahagi.
Mga Industrial Application ng LPA300 Aluminum MIG Gun
Ang LPA300 ay inilaan para sa aluminum MIG welding applications kung saan natutugunan ang wire-feeding, thermal at equipment compatibility na kinakailangan nito.
Aluminum Structural Fabrication
Maaaring suportahan ng push-pull wire feeding ang paggawa ng mga aluminum frame, profile at structural assemblies.
Ang aktuwal na pagiging angkop ay nakasalalay sa pamamaraan ng hinang, kapal ng materyal at mga kinakailangan sa pagpapatakbo.
Paggawa ng Trailer at Sasakyan
Ang mga bahagi ng aluminyo na ginagamit sa mga trailer at paggawa ng komersyal na sasakyan ay maaaring mangailangan ng pinahabang abot ng sulo at kontroladong pagpapakain ng kawad.
Ang sistema ng hinang ay dapat piliin ayon sa magkasanib na disenyo, metal na tagapuno at mga kondisyon ng produksyon.
Mga Enclosure ng Aluminum Equipment
Maaaring makinabang ang mga tagagawa ng aluminum housing, cover, cabinet at iba pang gawa-gawang bahagi mula sa push-pull setup kung saan kinakailangan ang mga pinahabang haba ng cable.
Industrial Aluminum Assembly
Push-pull MIG welding system ay ginagamit sa pagmamanupaktura na kapaligiran na nangangailangan ng maaasahang pagpapakain ng mga angkop na aluminum filler wire.
Pagpapanatili at Pag-aayos
Ang LPA300 ay maaaring masuri para sa pang-industriya na pagpapanatili at pagkukumpuni kung saan ang umiiral na welding equipment ay sumusuporta sa kinakailangang push-pull control system.
LPA300 Push-Pull Welding Guns para sa OEM at Wholesale Buyer
Ang INWELT ay nagsu-supply ng push-pull MIG welding gun para sa mga distributor ng welding equipment, OEM na customer, pang-industriya na supplier at maramihang pagbiling proyekto.
Karaniwang LPA300 Supply Options
Kasama sa mga available na nakalistang configuration ang:
Ang lahat ng kinakailangang mga de-koryenteng interface at mga kapalit na bahagi ay dapat kumpirmahin bago mag-order.
OEM at Private-Label Push-Pull MIG Baril
Maaaring suriin ng INWELT ang OEM/ODM na mga kinakailangan para sa:
Haba ng cable
Configuration ng connector
Kontrolin ang mga kable
Pag-label ng produkto
Kulay ng hawakan
Packaging
Pagba-brand ng pribadong label
Consumable na configuration
Mga pagtutukoy ng bulk order
Ang pagiging posible ng pagpapasadya ay nakasalalay sa mga teknikal na kinakailangan at naaprubahang configuration ng produkto.
Push-Pull MIG Mga Baril para sa Mga Distributor ng Welding Equipment
Para sa mga distributor, ang kumpletong detalye ng pagbili ay dapat kasama ang modelo ng baril, compatibility ng kagamitan, laki ng wire, haba ng cable at mga kapalit na bahagi.
Nakakatulong ito sa pagsuporta sa pamamahala ng imbentaryo, paulit-ulit na pag-order at serbisyo pagkatapos ng benta.
Para sa mga proyekto ng OEM , inirerekomenda ng INWELT na suriin ang mga drawing ng koneksyon at sample na kinakailangan bago ang paggawa ng volume.
Mga Madalas Itanong Tungkol sa Push-Pull MIG Baril
Ano ang push-pull MIG welding gun?
Gumagamit ang push-pull MIG welding gun ng feeder-side na motor upang itulak ang welding wire at isang gun-side na motor para hilahin ang wire. Ang coordinated system ay tumutulong sa pagpapakain ng angkop na welding wire sa pamamagitan ng mas mahahabang cable.
Ano ang INWELT LPA300?
Ang INWELT LPA300 ay isang gas-cooled push-pull MIG welding gun na idinisenyo para sa aluminum welding applications. Sinusuportahan nito ang Ø1.2–1.6 mm wire at available sa 6 m, 8 m, 10 m at 12 m cable assemblies.
Ano ang kasalukuyang rating ng LPA300?
Ang nai-publish na mga detalye ng LPA300 ay naglilista ng 300A na may CO₂ at 270A na may halo-halong gas sa isang 60% duty cycle. Ang naaangkop na rating para sa aluminum welding na may purong argon ay dapat kumpirmahin nang hiwalay.
Ang LPA300 ba ay air-cooled o water-cooled?
Ang LPA300 ay isang gas-cooled, tinatawag ding air-cooled, push-pull MIG welding gun.
Maaari bang magwelding ng aluminyo ang isang push-pull MIG na baril?
Oo. Ang mga sistema ng push-pull MIG ay karaniwang ginagamit upang pakainin ang mga mas malambot na aluminum welding wires sa pamamagitan ng mga extended torch cable. Ang tamang setup ng system at compatibility ng kagamitan ay mahalaga.
Anong mga laki ng aluminum wire ang sinusuportahan ng LPA300?
Ang LPA300 ay tinukoy para sa Ø1.2–1.6 mm welding wire. Dapat tumugma ang contact tip, liner at drive roll sa napiling wire diameter at alloy.
Anong mga haba ng cable ang magagamit?
Inililista ng INWELT ang 6 m, 8 m, 10 m at 12 m na opsyon sa cable para sa LPA300.
Ano ang pagkakaiba sa pagitan ng isang push-pull MIG na baril at isang spool gun?
Gumagamit ang push-pull gun ng coordinated feeder-side at gun-side drive motors, na ang wire spool ay karaniwang matatagpuan sa pangunahing feeder. Ang isang spool gun ay nagdadala ng isang maliit na wire spool nang direkta sa baril.
Maaari bang kumonekta ang LPA300 sa anumang MIG welder na may Euro connector?
Hindi. Hindi sapat ang mechanical connector compatibility lamang. Dapat ding suportahan ng welding machine at feeder ang kinakailangang supply ng motor, kontrol ng bilis at koordinadong push-pull operation.
Ang LPA300 ba ay may wire feed speed control?
Inililista ng paglalarawan ng produkto ng INWELT ang pagsasaayos ng bilis ng feed ng wire na naka-mount sa torch. Dapat ma-verify ang pagiging tugma ng function na ito sa napiling feeder at electrical control system.
Maaari ko bang gamitin ang ER4043 o ER5356 aluminum wire?
Ito ang mga karaniwang aluminum MIG filler wire. Ang tamang drive roll, liner, contact tip at feeding configuration ay dapat kumpirmahin para sa napiling alloy at diameter.
Pinipigilan ba ng push-pull welding gun ang lahat ng problema sa wire feeding?
Hindi. Ang wastong na-configure na push-pull system ay nakakatulong na pamahalaan ang soft-wire feeding, ngunit ang mga wire jam at iba pang mga problema ay maaari pa ring mangyari dahil sa hindi tamang presyon ng drive, mga nasirang liner, mahinang koordinasyon ng motor o hindi angkop na mga bahagi.
Ano ang dapat kong suriin bago mag-order ng kapalit na push-pull MIG na baril?
Suriin ang welding machine, wire feeder, power connector, motor-control wiring, wire diameter, cable length, drive system at consumable specifications.
Nagbibigay ba ang INWELT ng OEM push-pull MIG na mga welding gun?
Sinusuportahan ng INWELT ang OEM/ODM na mga katanungan na may kinalaman sa mga haba ng cable, mga detalye ng connector, pag-label ng produkto, packaging at iba pang mga kinakailangan sa proyekto.
Maaari bang mag-order ang mga distributor ng LPA300 nang maramihan?
Oo. INWELT ay nagbibigay ng LPA300 push-pull MIG na mga welding gun para sa pakyawan, distributor at mga katanungan sa pagbili ng industriya.
Humiling ng LPA300 Push-Pull MIG Welding Gun Quote
Naghahanap ng push-pull MIG welding gun manufacturer para sa aluminum welding applications?
INWELT ay nagsu-supply ng LPA300 gas-cooled push-pull MIG welding gun para sa mga distributor, importer, OEM na brand at industrial na mamimili.
Para sa tumpak na panipi, mangyaring magbigay ng:
Modelo: LPA300
Tagagawa at modelo ng welding machine
Tagagawa at modelo ng wire feeder
Kinakailangang welding wire diameter at haluang metal
Haba ng cable: 6 / 8 / 10 / 12 m
Mga kinakailangan sa connector at motor-control
Umiiral na welding gun o mga detalye ng sample
Mga kinakailangang consumable at ekstrang bahagi
Tinatayang dami ng order
OEM/ODM mga kinakailangan
Patutunguhan na merkado
Makipag-ugnayan sa INWELT para sa LPA300 Push-Pull MIG Welding Gun Specifications, Compatibility Review, Bulk Pricing at OEM/ODM Supply.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių