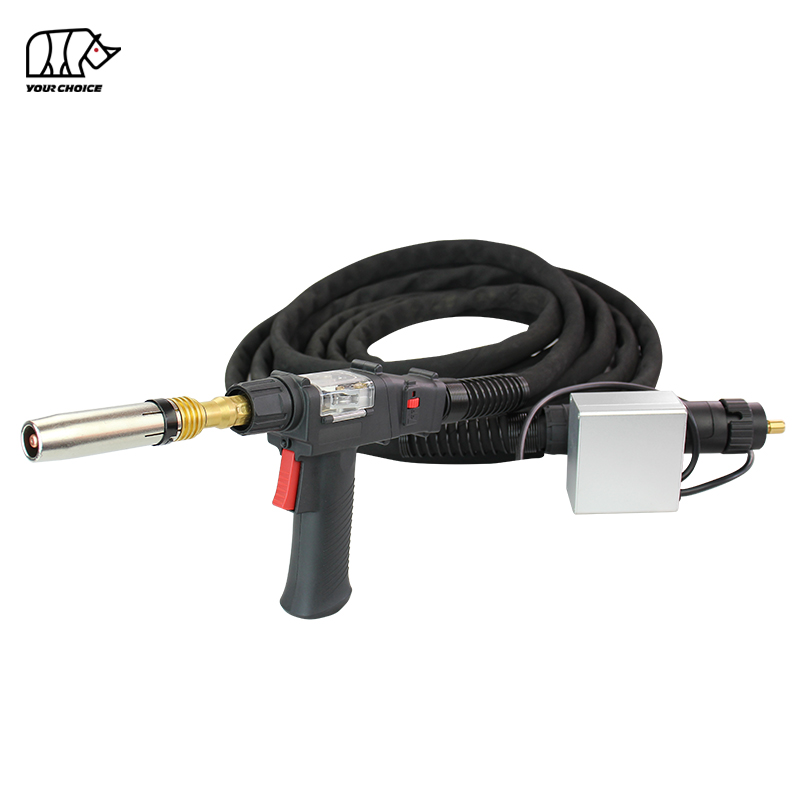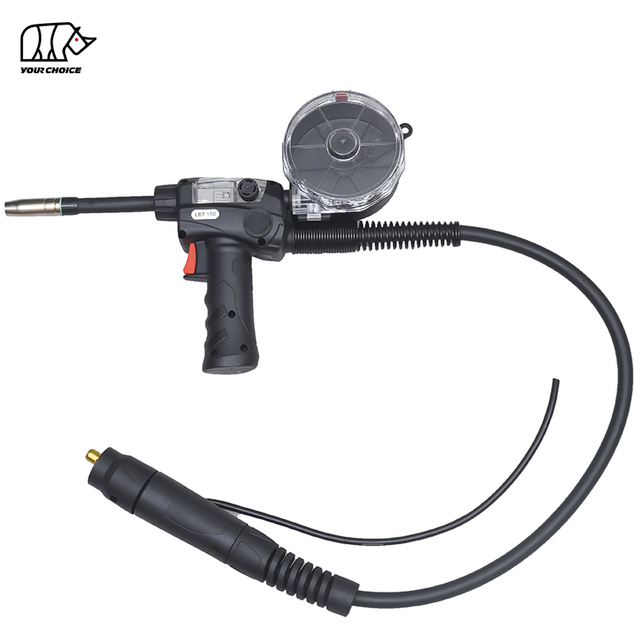
Агляд зварачнай гарматы LPA300 Push-Pull MIG
Зварачны пісталет { INWELT LPA300 з газавым астуджэннем Push-Pull MIG прызначаны для зваркі алюмінія MIG , якая патрабуе скаардынаванай падачы дроту і павялічанага працоўнага дыяпазону.
У адрозненне ад звычайнага націскнога пісталета MIG , націскная зварачная сістэма выкарыстоўвае механізм падачы дроту для праштурхоўвання зварачнага дроту, а рухавік у пісталеце дапамагае працягнуць яго праз кабельны вузел. Такое скаардынаванае размяшчэнне падачы асабліва карысна для больш мяккага алюмініевага зварачнага дроту, які можа быць складаней падаць праз доўгія кабелі пісталета.
INWELT LPA300 падтрымлівае зварачны дрот Ø1,2–1,6 мм і даступны з кабельнымі зборкамі даўжынёй 6 м, 8 м, 10 м і 12 м.
Прадукт пазначаны з намінальным токам 300 А пры выкарыстанні CO₂ і 270 А пры выкарыстанні змешанага ахоўнага газу пры працоўным цыкле 60%. Для зваркі алюмінія з ахоўным газам аргонам неабходна пацвердзіць дастасавальны намінальны ток для канкрэтных умоў эксплуатацыі.
INWELT пастаўляе двухтактныя зварачныя гарматы LPA300 для прамысловага вырабу, дыстрыб'ютараў зварачнага абсталявання, OEM праектаў і патрабаванняў да масавых закупак.
LPA300 Push-Pull зварачны пісталет Тэхнічныя характарыстыкі
| Спецыфікацыя |
INWELT LPA300 |
| Мадэль прадукту |
LPA300 |
| Тып прадукту |
Зварачны пісталет Push-Pull MIG |
| Працэс зваркі |
MIG / GMAW |
| Першаснае прымяненне |
Алюміній MIG Зварка |
| Спосаб астуджэння |
Газавае астуджэнне / паветранае астуджэнне |
| Намінальны ток з CO₂ |
300А |
| Намінальны ток са змешаным газам |
270А |
| Працоўны цыкл |
60% |
| Дыяметр зварачнай дроту |
Ø1,2–1,6 мм |
| Стандартная даўжыня кабеля |
6/8/10/12 м |
| Галоўка гарэлкі |
Канфігурацыя факела пад вуглом |
| Злучэнне ў спісе |
еўра Цэнтральны раз'ём |
| Сістэма падачы дроту |
Штурхай-цягні |
| Кантроль падачы дроту |
Пазначана рэгуляванне хуткасці факела |
| Марка |
INWELT |
| Налада |
Лагатып, упакоўка, даўжыня кабеля, OEM/ODM |
Бягучыя рэйтынгі вышэй адпавядаюць умовам, пералічаным для INWELT LPA300. Іх не варта інтэрпрэтаваць як незалежна правераны намінальны ток чыстага аргону.
Перад замовай пацвердзіце крыніцу зваркі, механізм падачы дроту, інтэрфейс кіравання рухавіком, кабель у зборы і канфігурацыю расходных матэрыялаў.
Як працуе зварачны пісталет Push-Pull MIG ?
Двухтактны зварачны пісталет MIG выкарыстоўвае дзве ўзгодненыя дзеянні падачы дроту для перамяшчэння электроднага дроту ад падаючай шпулькі да зварачнай дугі.
Асноўны механізм падачы ўпіхвае зварачны дрот у кабель гарэлкі, у той час як прывадны механізм, усталяваны на гарматы, цягне дрот да кантактнага наканечніка.
Каардынуючы гэтыя сілы падачы, сістэма 'пуш-цягні' можа паменшыць сціск дроту і нестабільнасць падачы ўнутры доўгага кабельнага вузла.
Рухавік штуршка з боку кармушкі і рухавік з боку зброі
Сістэма прывада з боку падачы падае зварачны дрот з асноўнай шпулькі дроту.
Сістэма прывада з боку пісталета забяспечвае дадатковую цягнучую сілу каля зварачнай дугі.
Для стабільнай працы абедзве сістэмы павінны быць правільна настроены.
Важныя фактары наладкі ўключаюць:
Няправільная каардынацыя рухаў або празмерны ціск могуць пашкодзіць мяккую зварачную дрот і выклікаць праблемы з падачай.
Чаму Push-Pull падача дапамагае з алюмініевым дротам
Алюмініевы зварачны дрот, як правіла, больш мяккі і больш успрымальны да дэфармацыі, чым зварачны дрот з суцэльнай сталі MIG .
Калі алюмініевы дрот праходзіць праз доўгі трос, празмернае супраціўленне можа спрыяць выгінанню дроту, перапынкам кармлення і гнездаванню птушак.
Правільна настроеная двухтактная сістэма дапамагае падтрымліваць дрот, калі ён рухаецца па кабелі факела.
Гэта робіць двухтактную падачу карыснай для прамысловай зваркі алюмінія MIG якая патрабуе больш доўгіх кабельных зборак.
Аднак двухтактны механізм не пазбаўляе ад неабходнасці правільных прывадных валкоў, укладышаў, кантактных наканечнікаў і рэгуляванняў падачы.

Асноўныя характарыстыкі INWELT LPA300
Рэйтынгі 300A CO₂ і 270A змешаных газаў
LPA300 унесены ў спіс з наступнымі бягучымі рэйтынгамі:
Гэтыя значэнні апісваюць апублікаваныя вытворцам канфігурацыі.
Для зваркі алюмінія MIG у якасці ахоўнага газу звычайна выкарыстоўваецца чысты аргон, у той час як у асобных выпадках могуць выкарыстоўвацца іншыя прыдатныя сумесі на аснове аргону.
Пакупнікі павінны пацвердзіць намінальны ток LPA300 пры меркаваных умовах зваркі алюмінія, перш чым выбраць гарэлку для бесперапыннай вытворчасці.
Канструкцыя з паветраным астуджэннем і працоўны цыкл 60%.
LPA300 выкарыстоўвае канфігурацыю факела з паветраным астуджэннем.
Ён не патрабуе асобнага контуру вадкаснага астуджэння.
Пры ацэнцы цеплавых патрабаванняў працэсу зваркі неабходна ўлічваць працоўны цыкл 60%.
Пры зададзеных намінальных умовах працоўны цыкл 60% адпавядае шасці хвілінам зваркі на працягу стандартнага дзесяціхвіліннага працоўнага перыяду.
Для прыкладанняў з падоўжаным часам уключэння дугі або больш высокімі цеплавымі нагрузкамі перад устаноўкай неабходна ацаніць фактычныя працоўныя межы гарэлкі.
Варыянты кабеля 6 м, 8 м, 10 м і 12 м
INWELT прапануе чатыры пералічаныя даўжыні кабеля:
| Даўжыня кабеля |
Тыповы варыянт выбару |
| 6 м |
Кампактныя прамысловыя зварачныя станцыі |
| 8 м |
Вытворчыя лаўкі і агульныя прамысловыя працоўныя зоны |
| 10 м |
Вялікія нарыхтоўкі і пашыраны працоўны дыяпазон |
| 12 м |
Зварачныя станцыі патрабуюць большага руху ад падачы |
Больш доўгія кабельныя вузлы забяспечваюць дадатковы працоўны дыяпазон, але яны таксама робяць больш важным выбар і ўстаноўку сістэмы падачы дроту.
Кабель павінен быць пракладзены так, каб пазбегнуць рэзкіх выгібаў, скручванняў і механічных пашкоджанняў.
Адпаведная даўжыня кабеля залежыць ад схемы вытворчасці, канфігурацыі абсталявання і прымянення зваркі.
Рэгулятар хуткасці падачы дроту, усталяваны на гарэлцы
У апісанні прадукту LPA300 пералічваецца функцыя рэгулявання хуткасці падачы дроту, усталяваная на гарэлцы.
Гэта забяспечвае аперацыйны інтэрфейс для рэгулявання налад падачы дроту ў сумяшчальных канфігурацыях сістэмы.
Аднак функцыя электрычнага кіравання павінна адпавядаць падлучанай крыніцы сілкавання і механізму падачы дроту.
Для OEM і праектаў замены пацвердзіце:
Сігнал кіравання хуткасцю падачы дроту
Напружанне харчавання рухавіка
Патрабаванні да току рухавіка
Распиновка раздыма кіравання
Праводка курка
Патрабаванні да каардынацыі кармушкі
Адпаведны механічны раз'ём сам па сабе не гарантуе, што рухавік, усталяваны на гарматы, або рэгулятар хуткасці будуць працаваць правільна.
Вуглавая канфігурацыя Галоўка гарэлкі
LPA300 выкарыстоўвае канфігурацыю нахіленай галоўкі гарэлкі для ручной зваркі MIG .
Геаметрыя шыйкі факела ўплывае на доступ да злучэння, становішча зваркі і ўзаемасувязь паміж кантактным наканечнікам і дэталлю.
Для прымянення замены праверце памеры расходных матэрыялаў і канфігурацыю галоўкі факела.
Любая ўзаемазаменнасць з іншымі сістэмамі факелаў павінна быць пацверджана спасылкамі на фактычныя дэталі або тэхнічнымі чарцяжамі.
Алюмініевы зварачны дрот LPA300 і выбар расходных матэрыялаў
LPA300 прызначаны для зварачнай дроту дыяметрам ад Ø1,2 мм да Ø1,6 мм.
Кантактны наканечнік, пракладка для дроту і прывадныя ролікі павінны быць выбраны ў адпаведнасці з фактычным дыяметрам і сплавам алюмініевага дроту.
Падтрымліваюцца дыяметры зварачнага дроту
| дыяметра дроту |
Патрабаванне да выбару |
| Ø1,2 мм |
Супастаўце кантактны наканечнік, укладыш і прывадныя ролікі |
| Ø1,4 мм |
Пацвердзіце адпаведную канфігурацыю расходнага матэрыялу |
| Ø1,6 мм |
Пацвердзіце кантактны наканечнік, укладыш, прывадныя валкі і ёмістасць падачы |
Тыпы зварачнай дроту для алюмінія
Распаўсюджаныя алюмініевыя MIG прысадкавыя дроты ўключаюць ER4043 і ER5356.
Адпаведны прысадкавы метал залежыць ад асноўнага матэрыялу, працэдуры зваркі, механічных патрабаванняў і дзеючых стандартаў зваркі.
Наяўнасць канфігурацыі падачы LPA300 для кожнага сплаву дроту неабходна праверыць перад замовай.
Кантактны наканечнік Выбар
Кантактны наканечнік перадае зварачны ток электродной дроту.
Для зваркі алюмінія памер кантактнага наканечніка патрабуе ўвагі да дыяметра дроту і характарыстык цеплавога пашырэння прысадкавага дроту.
Правільныя памеры адтуліны і разьбы павінны быць пацверджаны з дапамогай абранай спецыфікацыі расходнага матэрыялу.
Няправільны кантактны наканечнік можа спрыяць устойлівасці падачы, нестабільнай перадачы току або выгаранню.
Выбар дроту
Падводка накіроўвае зварачны дрот праз кабельны вузел.
Для зваркі алюмінія матэрыял падкладкі, унутраны дыяметр, даўжыня і ўмовы ўстаноўкі могуць уплываць на падачу дроту.
Правільны ўкладыш варта выбіраць у залежнасці ад:
Пазбягайце ўстаноўкі неўстаноўленай канфігурацыі ўкладыша з сталёвага дроту без праверкі яго прыдатнасці для алюмініевага дроту.
Drive Roll Selection
Прывадныя ролікі павінны забяспечваць дастатковую цягу без празмернай дэфармацыі мяккай алюмініевай дроту.
Прывадныя ролікі з U-канаўкамі звычайна выкарыстоўваюцца для падачы алюмініевай дроту MIG .
Дакладны памер канаўкі, памер рулона і неабходны ціск павінны адпавядаць дроту і сістэме прывада, усталяванай на пісталет.

Сумяшчальнасць LPA300 Зварачны апарат і прылады падачы дроту
LPA300 пазначаны ў канфігурацыі еўра Цэнтральны раз'ём .
Аднак двухтактны пісталет MIG патрабуе большага, чым сумяшчальны раз'ём для зваркі.
Прывадны рухавік з боку пісталета павінен атрымліваць правільнае электрычнае харчаванне і сігналы кіравання, і ён павінен працаваць у каардынацыі з асноўным механізмам падачы дроту.
Патрабаванні да еўрараз'ёму і кіравання рухавіком
Сумяшчальная ўстаноўка можа запатрабаваць наступных злучэнняў:
| кампанентаў сістэмы |
Патрабаванне сумяшчальнасці |
| Магутнасць зваркі |
Правільнае токаправоднае злучэнне |
| Ахоўны газ |
Сумяшчальнае газавае злучэнне і шлях патоку |
| Зварачны дрот |
Правільная канфігурацыя ўваходнага адтуліны для падачы дроту і ўкладыша |
| Трыгер |
Адпаведная схема кіравання |
| Рухавік цягі з боку гарматы |
Правільнае напружанне і ток харчавання |
| Кантроль хуткасці падачы дроту |
Сумяшчальны сігнал кіравання |
| Кіраванне кармушкай |
Скаардынаваная праца рухавіка штуршка і цягі |
| Кабельная зборка |
Адпаведная даўжыня і размяшчэнне раздымаў |
Стандартны еўрараз'ём можа забяспечваць механічныя, зварачныя, газавыя і трыгерныя злучэнні ў некаторых сістэмах, але ён не забяспечвае аўтаматычна ўсе функцыі кіравання, неабходныя матарызаваным двухтактным пісталетам.
Можа спатрэбіцца дадатковае злучэнне для кіравання або сумяшчальны інтэрфейс фідэра.
Кантрольны спіс сумяшчальнасці перад замовай
Перш чым купляць INWELT LPA300, падайце:
Вытворца і мадэль зварачнага апарата
Вытворца і мадэль прылады падачы дроту
Існуючы тып зварачнага пісталета
Фатаграфіі галоўнага раздыма
Тып раздыма кіравання рухавіком
Спецыфікацыі харчавання і кіравання рухавіком
Неабходны дыяметр і сплаў дроту
Выбраная даўжыня кабеля
Неабходная канфігурацыя кантактнага наканечніка і ўкладыша
Колькасць замовы
Для праектаў замены асабліва карысная схема падключэння або існуючы ўзор пісталета.
INWELT можа праглядзець неабходную канфігурацыю інтэрфейсу перад цытатай.

Push-Pull MIG стрэльба супраць Гарэлка з катушкай супраць стандартнай MIG стрэльбы
Нягледзячы на тое, што для зваркі MIG можна выкарыстоўваць усе тры тыпы гармат, іх механізмы падачы дроту адрозніваюцца.
| Асаблівасць |
Push-Pull MIG пісталет |
Гарэлка з катушкай |
стандартны MIG пісталет |
| Размяшчэнне шпулькі дроту |
Асноўная кармушка |
На пісталет |
Асноўная кармушка |
| Прывадны рухавік з боку гарматы |
так |
так |
Звычайна не |
| Прывад галоўнага фідэра |
так |
Не выкарыстоўваецца такім жа чынам |
так |
| Даўгакабельнае алюмініевае харчаванне |
Ключавое прыкладанне |
Дрот падаецца лакальна з шпулі пісталета |
Больш залежыць ад налад |
| Разгляд вагі пісталета |
На пісталеце няма вялікай шпулькі з дротам |
Уключае невялікую катушку з дротам |
Як правіла, больш простая зборка стрэльбы |
| Праверка сумяшчальнасці ключоў |
Фідэр і кіраванне рухавіком |
Інтэрфейс кіравання шпулькай |
Стандартнае злучэнне гарэлкі |
Калі варта выбіраць пісталет Push-Pull MIG ?
Разгледзім двухтактную сістэму, калі:
Алюмініевы дрот неабходна прапускаць праз падоўжаны кабель
Дадатак выкарыстоўвае выдаленую катушку дроту
Прамысловая вытворчасць патрабуе скаардынаванай сістэмы падачы дроту
Крыніца зварачнага сілкавання і фідэр падтрымліваюць двухтактную працу
Калі Гарэлка з катушкай больш падыходзіць?
Пісталет з катушкай можа быць больш прыдатным, калі лакальная катушка з дротам на пісталеце прымальная і абсталяванне падтрымлівае гэтую канфігурацыю пісталета.
Пісталеты з шпулямі і пушкамі не павінны разглядацца як узаемазаменныя тавары.
Як наладзіць зварачны пісталет Push-Pull MIG
Правільная наладка важная для надзейнай працы.
Крок 1: Пацвердзіце сумяшчальнасць абсталявання
Пераканайцеся, што крыніца зварачнага сілкавання і механізм падачы дроту падтрымліваюць матарызаваны двухтактны пісталет.
Праверце патрабаванні да электрычнага інтэрфейсу, харчавання рухавіка і кіравання.
Крок 2: усталюйце правільныя кампаненты падачы дроту
Выберыце кантактны наканечнік, укладыш і прывадныя валкі ў адпаведнасці з дыяметрам і сплавам зварачнай дроту.
Перад устаноўкай праверце шлях правадоў.
Крок 3: Падключыце зварачны пісталет
Падключыце інтэрфейсы зваркі, ахоўнага газу, трыгера і двухтактнага кіравання ў адпаведнасці з зацверджанай канфігурацыяй абсталявання.
Не падключайце неапазнаную вілку кіравання рухавіком без праверкі яе электрычных патрабаванняў.
Крок 4: Усталюйце ціск прываднага роліка
Выкарыстоўвайце адпаведны ціск прываднага роліка для абранага алюмініевага дроту.
Залішняе ціск можа дэфармаваць мяккую зварачную дрот, а недастатковае можа выклікаць саслізгванне.
Крок 5: Каардынуйце кармленне цягам і цягам
Наладзьце асноўны фідэр і цягавы рухавік, усталяваны на стрэльбе, у адпаведнасці з сумяшчальнай сістэмай кіравання.
Мэта складаецца ў тым, каб падаць дрот без празмернага нацяжэння, сціску або слізгацення.
Крок 6: Праверце пракладку кабеля
Выкладвайце кабель з плыўнымі выгібамі і пазбягайце непатрэбнага скручвання.
Перад пачаткам вытворчасці праверце ўсю даўжыню кабеля.
Крок 7: Правядзіце выпрабаванне кантраляванай зваркі
Выканайце першапачатковую наладу і праверку ў адпаведнасці з інструкцыямі да зварачнага апарата і падачы.
Праверце падачу дроту, працу курка, ахоўны газ і стабільнасць дугі.
Пачынайце вытворчасць толькі пасля таго, як сістэма будзе праверана для меркаванага прымянення.
Распаўсюджаныя праблемы са зброяй Push-Pull MIG і рашэнні
Двухтактныя зварачныя гарматы патрабуюць правільнай электрычнай каардынацыі і выбару расходных матэрыялаў.
| Праблема |
Магчымая прычына |
Рэкамендаваная праверка |
| Драцяное гнездаванне птушак |
Празмерная сіла штуршка або дрэнная каардынацыя рухаў |
Праверце налады кармушкі і працу цягавага рухавіка |
| Праслізгванне дроту |
Няправільны ціск прываднага роліка або канаўка |
Праверце рулоны, дыяметр дроту і ціск |
| Нерэгулярная падача дроту |
Пашкоджаная падводка або перагіны кабеля |
Праверце падводку і пракладку кабеля |
| Цягавы рухавік не працуе |
Праводка кіравання або праблема харчавання рухавіка |
Праверце сумяшчальнасць інтэрфейсу рухавіка і фідэра |
| Падача дроту занадта хуткая або павольная |
Няправільная налада рэгулявання хуткасці |
Праверце канфігурацыю кіравання |
| Выгаранне кантактнага наканечніка |
Перапыненне кармлення або няправільны наканечнік |
Праверце падачу дроту, наканечнік і параметры зваркі |
| Перагрэў факела |
Бягучы або працоўны цыкл перавышаны |
Праверце цеплавыя характарыстыкі і электрычныя злучэнні |
| Дрэннае пакрыццё ахоўным газам |
Уцечка газу або заблакаванае сопла |
Праверце падачу газу і сопла |
| Няўстойлівая дуга |
Непаслядоўнае харчаванне або электрычны кантакт |
Праверце сістэму харчавання і бягучыя злучэнні |
Чаму стрэльба Push-Pull MIG выклікае гнездаванне птушак?
Гнездаванне птушак можа адбыцца, калі асноўны фідэр штурхае дрот хутчэй, чым можа яго прыняць сістэма на баку зброі, або калі на шляху дроту існуе празмернае супраціўленне.
Праверце каардынацыю фідэра, прывадныя ролікі, падводку і пракладку кабеля.
Чаму алюмініевы дрот слізгае ў прывадных роліках?
Саслізгванне дроту можа быць вынікам недастатковага ціску на прывадны вал, няправільнага памеру канаўкі або забруджаных кампанентаў прывада.
Выкарыстоўвайце правільную спецыфікацыю прываднага роліка і адрэгулюйце ціск у адпаведнасці з абсталяваннем для падачы дроту.
Чаму рухавік Push-Pull Gun не працуе?
Магчымыя прычыны ўключаюць несумяшчальны раз'ём кіравання, няправільнае харчаванне рухавіка, пашкоджаную правадку або фідэр, які не падтрымлівае патрабаваную двухтактную сістэму кіравання.
Электрычныя няспраўнасці павінны быць дыягнаставаны кваліфікаваным персаналам з выкарыстаннем адпаведнай дакументацыі на абсталяванне.
Тэхнічнае абслугоўванне і запасныя часткі для LPA300
Звычайны агляд можа дапамагчы падтрымліваць функцыі падачы дроту і зваркі LPA300.
Агледзіце механізм прывада з боку гарматы
Праверце прывадныя ролікі і шлях дроту на знос, забруджванне або няправільную рэгуляванне.
Выконвайце інструкцыі вытворцы па тэхнічным абслугоўванні рухавіка і прываднага механізму.
Праверце Кантактныя наканечнікі і Газавыя соплы
Праверце кантактныя наканечнікі на прадмет зносу адтулін і газавыя сопла на наяўнасць празмерных пырскаў або дэфармацыі.
Заменіце пашкоджаныя кампаненты дэталямі, якія адпавядаюць канфігурацыі факела LPA300.
Агледзіце падводку дроту
Правярайце ўкладыш, калі супраціў падачы павялічваецца або рух дроту становіцца непаслядоўным.
Пацвердзіце правільны дыяметр і даўжыню ўкладыша для ўсталяванага кабельнага вузла.
Праверце кабель і праводку кіравання
Агледзіце кабель харчавання, праводку кіравання і раздымы на наяўнасць бачных пашкоджанняў.
Доўгія кабельныя вузлы трэба правяраць на прадмет ізаляцыі, скручвання і празмернага выгібу.
Праверце працу кантролю хуткасці
Калі ён абсталяваны рэгуляваннем хуткасці, усталяваным на гарэлцы, пераканайцеся, што элемент кіравання правільна працуе з адпаведнай сістэмай падачы.
Перад абслугоўваннем пісталета адключыце зварачнае абсталяванне і выконвайце працэдуры электрабяспекі вытворцы абсталявання.
Запасныя часткі для пацверджання перад масавымі заказамі.
| аб заменных кампанентах |
Патрабуецца інфармацыя |
| Кантактны наканечнік |
Дыяметр, адтуліна, разьба і даўжыня дроту |
| Газавае сопла |
Канфігурацыя і памеры пярэдняй часткі |
| Газавы дыфузар |
Сумяшчальнасць факела |
| Драцяны ўкладыш |
Тып, памер і даўжыня кабеля |
| Драйв Ролс |
Тып канаўкі, дыяметр і мантажныя памеры |
| Выцягнуць рухавік |
Электрычныя паказчыкі і механічная канфігурацыя |
| Курковы перамыкач |
Выключальнік і размяшчэнне праводкі |
| Кантроль хуткасці |
Тып кіравання і электрычны інтэрфейс |
| Галоўка гарэлкі |
Памеры гарлавіны і мацаванне |
| Кабельная зборка |
Даўжыня, раздымы і правадка кіравання |
Падайце ўзор, нумар дэталі або тэхнічны чарцёж для дакладнага падбору запасных частак.
Прамысловае прымяненне алюмініевага пісталета LPA300 MIG
LPA300 прызначаны для зваркі алюмінія MIG , дзе задавальняюцца яго патрабаванні да падачы дроту, цеплавой сумяшчальнасці і сумяшчальнасці абсталявання.
Выраб алюмініевых канструкцый
Двухтактная падача дроту можа падтрымліваць выраб алюмініевых рам, профіляў і канструкцыйных вузлоў.
Фактычная прыдатнасць залежыць ад працэдуры зваркі, таўшчыні матэрыялу і эксплуатацыйных патрабаванняў.
Вытворчасць прычэпаў і аўтамабіляў
Алюмініевыя кампаненты, якія выкарыстоўваюцца ў прычэпах і вытворчасці камерцыйных аўтамабіляў, могуць запатрабаваць павелічэння радыусу дзеяння факела і кантраляванай падачы дроту.
Зварачную сістэму варта выбіраць у адпаведнасці з канструкцыяй злучэння, прысадачным металам і ўмовамі вытворчасці.
Алюмініевыя корпуса абсталявання
Вытворцы алюмініевых карпусоў, вечкаў, шаф і іншых вырабленых кампанентаў могуць атрымаць выгаду з двухтактнай ўстаноўкі, дзе патрабуецца павялічаная даўжыня кабеля.
Прамысловая зборка алюмінія
Двухтактныя зварачныя сістэмы MIG выкарыстоўваюцца ў вытворчых умовах, дзе патрабуецца надзейная падача адпаведнага алюмініевага дроту.
Тэхнічнае абслугоўванне і рамонт
LPA300 можа быць ацэнены для прамысловых работ па тэхнічным абслугоўванні і рамонце, калі існуючае зварачнае абсталяванне падтрымлівае неабходную двухтактную сістэму кіравання.
Зварачныя гарматы LPA300 Push-Pull для OEM і аптовых пакупнікоў
INWELT пастаўляе двухтактныя зварачныя гарматы MIG для дыстрыб'ютараў зварачнага абсталявання, кліентаў OEM , прамысловых пастаўшчыкоў і праектаў масавых закупак.
Стандартныя варыянты пастаўкі LPA300
Даступныя пералічаныя канфігурацыі ўключаюць:
LPA300 двухтактны зварачны пісталет з газавым астуджэннем MIG
Дыяметр дроту Ø1,2–1,6 мм
Кабель даўжынёй 6 м
Кабель даўжынёй 8 м
10 м кабель у зборы
12 м кабель у зборы
Усе неабходныя электрычныя інтэрфейсы і запасныя кампаненты павінны быць пацверджаны перад замовай.
OEM і прыватныя маркі Push-Pull MIG пісталеты
INWELT можа праглядаць патрабаванні OEM/ODM для:
Магчымасць наладкі залежыць ад тэхнічных патрабаванняў і зацверджанай канфігурацыі прадукту.
Push-Pull MIG Пісталеты для дыстрыб'ютараў зварачнага абсталявання
Для дыстрыб'ютараў поўная спецыфікацыя пакупкі павінна ўключаць мадэль пісталета, сумяшчальнасць абсталявання, памер правадоў, даўжыню кабеля і запасныя кампаненты.
Гэта дапамагае падтрымліваць кіраванне запасамі, паўторныя заказы і пасляпродажнае абслугоўванне.
Для праектаў OEM INWELT рэкамендуе праглядаць чарцяжы злучэнняў і патрабаванні да ўзораў перад серыйным вытворчасцю.
Часта задаюць пытанні аб Push-Pull MIG стрэльбах
Што такое двухтактны зварачны пісталет MIG ?
Двухтактны зварачны пісталет MIG выкарыстоўвае рухавік з боку падачы для праштурхоўвання зварачнага дроту і рухавік з боку пісталета для нацягвання дроту. Скаардынаваная сістэма дапамагае прапускаць прыдатны зварачны дрот праз больш доўгія кабелі.
Што такое INWELT LPA300?
INWELT LPA300 - гэта двухтактны зварачны пісталет MIG з газавым астуджэннем, прызначаны для зваркі алюмінія. Ён падтрымлівае провад Ø1,2–1,6 мм і даступны з кабельнымі зборкамі даўжынёй 6 м, 8 м, 10 м і 12 м.
Які бягучы рэйтынг LPA300?
У апублікаваных спецыфікацыях LPA300 пералічаны 300 A з CO₂ і 270 A са змешаным газам пры працоўным цыкле 60%. Адпаведны рэйтынг для зваркі алюмінія чыстым аргонам павінен быць пацверджаны асобна.
LPA300 з паветраным або вадзяным астуджэннем?
LPA300 - гэта зварачны пісталет MIG з газавым астуджэннем, які таксама называюць паветраным астуджэннем.
Ці можа двухтактны пісталет MIG зварваць алюміній?
так. Двухтактныя сістэмы MIG звычайна выкарыстоўваюцца для падачы больш мяккага алюмініевага зварачнага дроту праз падоўжаныя кабелі гарэлкі. Правільная налада сістэмы і сумяшчальнасць абсталявання вельмі важныя.
Якія памеры алюмініевага дроту падтрымлівае LPA300?
LPA300 прызначаны для зварачнага дроту Ø1,2–1,6 мм. Кантактны наканечнік, укладыш і прывадныя ролікі павінны адпавядаць абранаму дыяметру і сплаву дроту.
Якая даўжыня кабеля даступная?
INWELT пералічвае варыянты кабеляў даўжынёй 6 м, 8 м, 10 м і 12 м для LPA300.
У чым розніца паміж пісталетам MIG і шпулькай?
Стрэльба Push-Pull выкарыстоўвае скаардынаваныя прывадныя рухавікі на баку падачы і на баку пісталета, прычым катушка з дротам звычайна знаходзіцца ў галоўным падатчыку. Катушкавы пісталет нясе невялікую шпулю з дротам непасрэдна на пісталеце.
Ці можа LPA300 падключыцца да любога зварачнага апарата MIG з еўрараздымам?
Не. Сумяшчальнасці толькі з механічным раздымам недастаткова. Зварачны апарат і фідэр таксама павінны падтрымліваць неабходнае харчаванне рухавіка, рэгуляванне хуткасці і скаардынаваную двухтактную працу.
Ці мае LPA300 кантроль хуткасці падачы дроту?
У апісанні прадукту INWELT пералічваецца рэгуляванне хуткасці падачы дроту, усталяванае на гарэлцы. Неабходна праверыць сумяшчальнасць гэтай функцыі з абраным фідэрам і электрычнай сістэмай кіравання.
Ці магу я выкарыстоўваць алюмініевы дрот ER4043 або ER5356?
Гэта звычайныя алюмініевыя MIG драты з насадкай. Для абранага сплаву і дыяметра неабходна пацвердзіць правільныя прывадныя валкі, укладыш, кантактны наканечнік і канфігурацыю падачы.
Ці прадухіляе двухтактны зварачны пісталет усе праблемы з падачай дроту?
Не. Правільна наладжаная двухтактная сістэма дапамагае кіраваць падачай мяккага дроту, але захрасанне дроту і іншыя праблемы могуць узнікаць з-за няправільнага ціску прывада, пашкоджаных укладышаў, дрэннай каардынацыі рухавіка або непрыдатных кампанентаў.
Што я павінен праверыць, перш чым заказаць замену двухтактнай зброі MIG ?
Праверце зварачны апарат, механізм падачы дроту, раз'ём сілкавання, праводку кіравання рухавіком, дыяметр дроту, даўжыню кабеля, сістэму прывада і характарыстыкі расходных матэрыялаў.
Ці пастаўляе INWELT зварачныя гарматы OEM двухтактныя MIG ?
INWELT падтрымлівае OEM/ODM запыты, звязаныя з даўжынёй кабеляў, характарыстыкамі раздымаў, маркіроўкай прадукту, упакоўкай і іншымі патрабаваннямі праекта.
Ці могуць дыстрыб'ютары заказваць LPA300 оптам?
так. INWELT забяспечвае двухтактныя зварачныя гарматы LPA300 MIG для аптовых, дыстрыб'ютарскіх і прамысловых закупак.
Запытаць прапанову для зварачнага пісталета LPA300 Push-Pull MIG
Шукаю вытворцу двухтактнага зварачнага пісталета MIG для зваркі алюмінія?
INWELT пастаўляе зварачныя гарматы LPA300 з газавым астуджэннем MIG для дыстрыб'ютараў, імпарцёраў, брэндаў OEM і прамысловых пакупнікоў.
Для дакладнай цытаты, калі ласка, укажыце:
Мадэль: LPA300
Вытворца і мадэль зварачнага апарата
Вытворца і мадэль прылады падачы дроту
Неабходны дыяметр і сплаў зварачнай дроту
Даўжыня кабеля: 6 / 8 / 10 / 12 м
Патрабаванні да раздымаў і кіравання рухавіком
Існуючы зварачны пісталет або ўзор дэталяў
Неабходныя расходныя матэрыялы і запчасткі
Меркаваная колькасць замовы
OEM/ODM патрабаванні
Рынак прызначэння
Звяжыцеся з INWELT , каб даведацца пра характарыстыкі зварачнай гарматы LPA300 Push-Pull MIG , агляд сумяшчальнасці, аптовыя цэны і OEM/ODM пастаўкі.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių