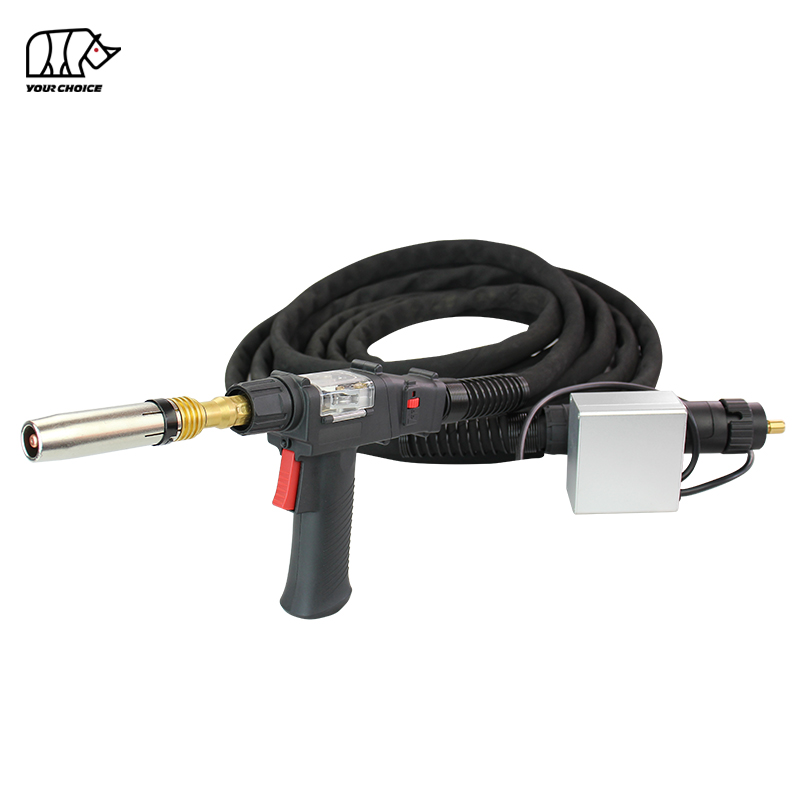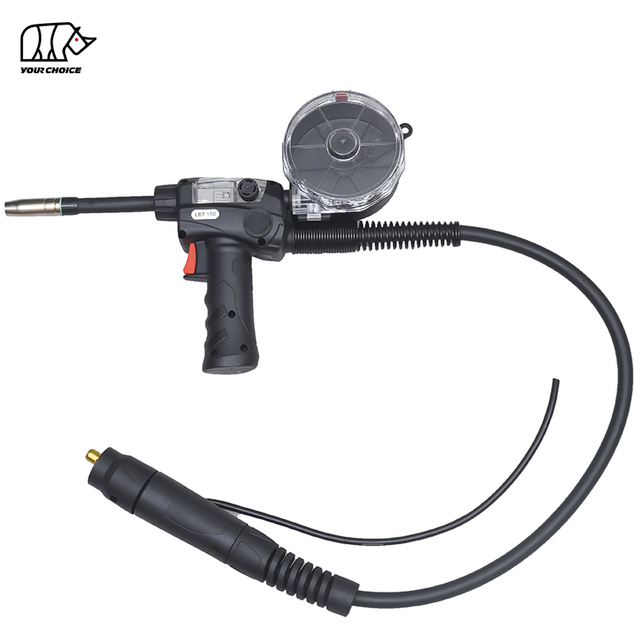
Преглед на заваръчния пистолет LPA300 Push-Pull MIG
Пистолетът за заваряване INWELT LPA300 Push-Pull с газово охлаждане MIG е проектиран за приложения за заваряване на алуминий MIG , които изискват координирано подаване на тел и разширен работен обхват.
За разлика от конвенционалния пистолет само за натискане MIG , системата за заваряване с издърпване с натискане използва телоподаващото устройство за избутване на заваръчната тел, докато мотор в пистолета помага за издърпването й през кабелния комплект. Това координирано устройство за подаване е особено полезно за по-меки алуминиеви заваръчни телове, които могат да бъдат по-трудни за подаване през дълги кабели на пистолета.
INWELT LPA300 поддържа заваръчна тел Ø1,2–1,6 mm и се предлага с кабелни комплекти от 6 m, 8 m, 10 m и 12 m.
Продуктът е посочен с номинален ток от 300 A при използване на CO₂ и 270 A при използване на смесен защитен газ при 60% работен цикъл. За заваряване на алуминий със защитен газ аргон приложимият номинален ток трябва да бъде потвърден за специфичните работни условия.
INWELT доставя LPA300 заваръчни пистолети за промишлено производство, дистрибутори на заваръчно оборудване, OEM проекти и изисквания за закупуване на едро.
LPA300 Push-Pull пистолет за заваряване Технически спецификации
| Спецификация |
INWELT LPA300 |
| Модел на продукта |
LPA300 |
| Тип продукт |
Пистолет за заваряване Push-Pull MIG |
| Процес на заваряване |
MIG / GMAW |
| Основно приложение |
Заваряване на алуминий MIG |
| Метод на охлаждане |
С газово охлаждане / въздушно охлаждане |
| Номинален ток с CO₂ |
300А |
| Номинален ток със смесен газ |
270А |
| Работен цикъл |
60% |
| Диаметър на заваръчната тел |
Ø1,2–1,6 мм |
| Стандартна дължина на кабела |
6/8/10/12 м |
| Глава на горелката |
Конфигурация на главата на фенерчето под ъгъл |
| Посочена връзка |
евро Централен конектор |
| Система за подаване на тел |
Бутане-дърпане |
| Контрол на подаването на тел |
Посочено е регулиране на скоростта, монтирано на горелка |
| Марка |
INWELT |
| Персонализиране |
Лого, опаковка, дължина на кабела, OEM/ODM |
Текущите оценки по-горе съответстват на условията, изброени за INWELT LPA300. Те не трябва да се тълкуват като независимо потвърден номинален ток на чист аргон.
Преди да поръчате, потвърдете източника на захранване за заваряване, телоподаващото устройство, интерфейса за управление на двигателя, кабелния комплект и конфигурацията на консумативите.
Как работи Push-Pull MIG пистолет за заваряване?
Заваръчен пистолет за натискане и издърпване MIG използва две координирани действия за подаване на тел, за да премести електродната тел от захранващата макара към заваръчната дъга.
Първичното захранващо устройство избутва заваръчната тел в кабела на горелката, докато задвижващият механизъм, монтиран на пистолета, издърпва телта към контактния връх.
Чрез координиране на тези захранващи сили, системата за натискане и издърпване може да намали компресията на проводника и нестабилността на подаването вътре в дълъг кабелен комплект.
Изтласкващ двигател от страната на захранващото устройство и издърпващ двигател от страната на пистолета
Задвижващата система от страната на захранващото устройство доставя заваръчна тел от основната макара с тел.
Задвижващата система от страната на пистолета осигурява допълнителна теглителна сила близо до заваръчната дъга.
За стабилна работа и двете системи трябва да бъдат правилно конфигурирани.
Важните фактори за настройка включват:
Избор на задвижваща ролка
Натиск на задвижващата ролка
Диаметър на проводника
Контрол на двигателя, монтиран на пистолет
Координация на захранващия двигател
Състояние на обшивката
Прокарване на кабели
Скорост на подаване на заваръчна тел
Неправилната координация на двигателя или прекомерният натиск могат да повредят меката заваръчна тел и да причинят проблеми с подаването.
Защо Push-Pull захранването помага с алуминиева тел
Алуминиевата заваръчна тел обикновено е по-мека и по-податлива на деформация от обикновената твърда стоманена MIG заваръчна тел.
Когато алуминиевата жица се прокара през дълъг кабел, прекомерното съпротивление може да допринесе за изкривяване на телта, прекъсване на храненето и гнездене на птици.
Правилно конфигурирана система за натискане и издърпване помага за поддържане на проводника, докато преминава през кабела на фенера.
Това прави подаването чрез издърпване полезно за индустриални приложения за заваряване на алуминий MIG изискващи по-дълги кабелни възли.
Обаче механизмът за натискане и издърпване не елиминира необходимостта от правилни задвижващи ролки, обшивки, контактни накрайници и регулиране на подаването.

Основни характеристики на INWELT LPA300
Оценки за 300A CO₂ и 270A за смесен газ
LPA300 е посочен със следните текущи рейтинги:
Тези стойности описват публикуваните от производителя конфигурации.
За заваряване на алуминий MIG чистият аргон обикновено се използва като защитен газ, докато специфични приложения могат да използват други подходящи смеси на базата на аргон.
Купувачите трябва да потвърдят номиналния ток на LPA300 при предвидените условия за заваряване на алуминий, преди да изберат горелката за непрекъснато производство.
Дизайн с въздушно охлаждане и 60% работен цикъл
LPA300 използва конфигурация на горелка с въздушно охлаждане.
Не изисква отделна верига за течно охлаждане.
60% работен цикъл трябва да се има предвид, когато се оценяват топлинните изисквания на процеса на заваряване.
При посочените номинални условия, 60% работен цикъл съответства на шест минути заваряване в рамките на стандартен десетминутен работен период.
За приложения с удължено време на запалване на дъгата или по-високи топлинни натоварвания, действителните работни граници на горелката трябва да бъдат оценени преди инсталиране.
Опции за кабели 6 m, 8 m, 10 m и 12 m
INWELT предлага четири изброени дължини на кабела:
| дължина на кабела |
Типичен избор на |
| 6 м |
Компактни индустриални заваръчни станции |
| 8 м |
Фабрични маси и общи индустриални работни зони |
| 10 м |
По-големи детайли и разширен работен обхват |
| 12 м |
Заваръчни станции, изискващи по-голямо движение от захранващото устройство |
По-дългите кабелни комплекти осигуряват допълнителен работен обсег, но също така правят избора и инсталирането на система за подаване на тел по-важни.
Кабелът трябва да бъде прокаран така, че да се избегнат резки завои, усукване и механични повреди.
Подходящата дължина на кабела зависи от схемата на производство, конфигурацията на оборудването и приложението за заваряване.
Контрол на скоростта на подаване на тел, монтиран на горелка
В описанието на продукта LPA300 е изброена функция за регулиране на скоростта на подаване на тел, монтирана на горелка.
Това осигурява операционен интерфейс за регулиране на настройката за подаване на тел в съвместими системни конфигурации.
Функцията за електрическо управление обаче трябва да съответства на свързания източник на захранване и телоподаващото устройство.
За OEM и заместващи проекти потвърдете:
Контролен сигнал за скоростта на подаване на тел
Захранващо напрежение на двигателя
Изисквания за ток на двигателя
Разпределение на контролния конектор
Окабеляване на спусъка
Изисквания за координация на захранващото устройство
Съвпадащият механичен конектор сам по себе си не гарантира, че монтираният на пистолета двигател или контрол на скоростта ще функционират правилно.
Ъглова Глава на горелката конфигурация
LPA300 използва конфигурация на главата на горелката под ъгъл за ръчно MIG заваряване.
Геометрията на гърлото на горелката влияе върху достъпа до съединението, позицията на заваряване и връзката между контактния връх и детайла.
За приложения за смяна проверете размерите на предния консуматив и конфигурацията на главата на горелката.
Всяка взаимозаменяемост с други системи на горелката трябва да бъде потвърдена чрез референции на действителни части или технически чертежи.
LPA300 Алуминиева заваръчна тел и избор на консумативи
LPA300 е предназначен за заваръчна тел с диаметър от Ø1,2 mm до Ø1,6 mm.
Контактният връх, телената облицовка и задвижващите ролки трябва да бъдат избрани според действителния диаметър и сплав на алуминиевата тел.
Поддържани диаметри на заваръчна тел
| на диаметър на тел |
Изискване за избор |
| Ø1,2 мм |
Съвпадение на контактния връх, обшивката и задвижващите ролки |
| Ø1,4 мм |
Потвърдете съответната конфигурация на консуматив |
| Ø1,6 мм |
Потвърдете контактния накрайник, обшивката, задвижващите ролки и капацитета на подаване |
Видове телове за заваряване на алуминий
Обичайните алуминиеви MIG телове за пълнене включват ER4043 и ER5356.
Подходящият добавъчен метал зависи от основния материал, процедурата на заваряване, механичните изисквания и приложимите стандарти за заваряване.
Наличието на захранваща конфигурация LPA300 за всяка сплав на тел трябва да се провери преди поръчка.
Контактен накрайник Избор
Контактният връх предава заваръчния ток към електродната тел.
За заваряване на алуминий, оразмеряването на контактния връх изисква внимание към диаметъра на телта и характеристиките на топлинно разширение на телта за пълнене.
Правилните размери на отвора и резбата трябва да бъдат потвърдени с помощта на спецификацията на избрания консуматив.
Неправилният контактен накрайник може да допринесе за съпротивление при подаване, непостоянен пренос на ток или обратно изгаряне.
Избор на кабелна облицовка
Втулката насочва заваръчната тел през кабелния възел.
За заваряване на алуминий материалът на облицовката, вътрешният диаметър, дължината и условията на монтаж могат да повлияят на подаването на тел.
Правилната подплата трябва да бъде избрана според:
Избягвайте да инсталирате неуточнена конфигурация на обшивка от стоманена тел, без да проверите дали е подходяща за алуминиева тел.
Drive Roll Selection
Задвижващите ролки трябва да осигуряват достатъчно сцепление, без да деформират прекомерно меката алуминиева тел.
Задвижващите ролки с U-образни канали обикновено се използват за приложения за подаване на алуминиева тел MIG .
Точният размер на канала, размерите на ролката и необходимото налягане трябва да бъдат съобразени с телта и задвижващата система, монтирана на пистолет.

LPA300 Заваръчна машина и съвместимост с телоподаващо устройство
LPA300 е посочен с конфигурация Euro Централен конектор .
Пистолетът MIG обаче изисква повече от съвместим захранващ конектор за заваряване.
Задвижващият двигател от страната на пистолета трябва да получава правилното електрическо захранване и управляващи сигнали и трябва да работи в координация с главния телоподаващ механизъм.
Евро конектор и изисквания за управление на двигателя
Съвместимата инсталация може да изисква следните връзки:
| на системния компонент |
Изискване за съвместимост |
| Заваръчна мощност |
Правилно тоководещо съединение |
| Защитен газ |
Съвместима газова връзка и път на потока |
| Тел за заваряване |
Правилна конфигурация на входа и обвивката за подаване на тел |
| Тригер |
Съвпадаща верига за управление |
| Двигател от страната на пистолета |
Правилно захранващо напрежение и ток |
| Контрол на скоростта на подаване на тел |
Съвместим управляващ сигнал |
| Контрол на захранващото устройство |
Координирана работа на двигателя за бутане и дърпане |
| Кабелен комплект |
Подходяща дължина и разположение на конекторите |
Стандартният евроконектор може да осигури механични, заваръчни, газови и задействащи връзки в определени системи, но не осигурява автоматично всяка контролна функция, необходима на моторизиран пистолет за натискане и издърпване.
Може да е необходима допълнителна контролна връзка или съвместим захранващ интерфейс.
Контролен списък за съвместимост преди поръчка
Преди да закупите INWELT LPA300, осигурете:
Производител и модел на заваръчна машина
Производител и модел на телоподаващото устройство
Съществуващ тип заваръчен пистолет
Снимки на главния конектор
Тип съединител за управление на мотора
Спецификации за захранване и управление на двигателя
Необходим диаметър и сплав на телта
Избрана дължина на кабела
Необходим контактен накрайник и конфигурация на обшивката
Количество за поръчка
За проекти за подмяна е особено полезна електрическа схема или съществуващ образец на пистолет.
INWELT може да прегледа необходимата конфигурация на интерфейса преди оферта.

Push-Pull MIG пистолет срещу Пистолет с макара срещу стандартен MIG пистолет
Въпреки че и трите типа пистолети могат да се използват за MIG заваряване, техните устройства за подаване на тел са различни.
| Функция |
Push-Pull MIG пистолет |
Пистолет с макара |
стандартен MIG пистолет |
| Местоположение на макарата с тел |
Основна хранилка |
На пистолета |
Основна хранилка |
| Задвижващ двигател от страната на пистолета |
да |
да |
Обикновено не |
| Основно захранващо задвижване |
да |
Не се използва по същия начин |
да |
| Алуминиево захранване с дълъг кабел |
Ключово приложение |
Телът се подава локално от макарата на пистолета |
Повече зависи от настройката |
| Разглеждане на теглото на пистолета |
Няма голяма макара с тел на пистолета |
Включва малка макара с тел |
Обикновено по-прост монтаж на пистолет |
| Проверка на съвместимостта на ключовете |
Захранващо устройство и управление на двигателя |
Интерфейс за управление на макара пистолет |
Стандартна връзка за горелка |
Кога трябва да изберете Push-Pull MIG пистолет?
Помислете за система за натискане и издърпване, когато:
Алуминиевата жица трябва да се подава през удължен кабелен комплект
Приложението използва отдалечена макара с тел
Индустриалното производство изисква координирана система за подаване на тел
Източникът на захранване за заваряване и захранващото устройство поддържат работа с натискане и издърпване
Кога Пистолет с макара е по-подходящ?
Пистолетът за макара може да е по-подходящ, когато местната макара с тел към пистолета е приемлива и оборудването поддържа тази конфигурация на пистолета за макара.
Пистолетите с макари и пистолетите за натискане и издърпване не трябва да се третират като взаимозаменяеми продукти.
Как да настроите Push-Pull MIG пистолет за заваряване
Правилната настройка е от съществено значение за надеждната работа.
Стъпка 1: Потвърдете съвместимостта на оборудването
Уверете се, че източникът на захранване за заваряване и захранващото устройство за тел могат да поддържат моторизирания пистолет за издърпване.
Проверете електрическия интерфейс, захранването на двигателя и изискванията за управление.
Стъпка 2: Инсталирайте правилните компоненти за подаване на тел
Изберете контактния накрайник, обшивката и задвижващите ролки според диаметъра и сплавта на заваръчната тел.
Проверете пътя на проводника преди монтажа.
Стъпка 3: Свържете заваръчния пистолет
Свържете интерфейсите за заваръчно захранване, защитен газ, задействане и контролни интерфейси за натискане и издърпване според одобрената конфигурация на оборудването.
Не свързвайте неидентифициран щепсел за управление на мотора, без да проверите неговите електрически изисквания.
Стъпка 4: Задайте натиска на задвижващата ролка
Използвайте подходящия натиск на задвижващата ролка за избрания алуминиев проводник.
Прекомерният натиск може да деформира меката заваръчна тел, докато недостатъчното може да причини приплъзване.
Стъпка 5: Координирайте бутащо и дърпащо подаване
Конфигурирайте основното захранващо устройство и монтирания на пистолета теглещ двигател според съвместимата система за управление.
Целта е да се подава тел без прекомерно напрежение, компресия или приплъзване.
Стъпка 6: Проверете маршрута на кабела
Поставете кабела с плавни завои и избягвайте ненужното усукване.
Проверете цялата дължина на кабела, преди да започнете производството.
Стъпка 7: Извършете тест за контролирано заваряване
Извършете първоначална настройка и проверка в съответствие с инструкциите за заваръчната машина и захранващото устройство.
Проверете подаването на тел, работата на спусъка, защитния газ и стабилността на дъгата.
Започнете производството само след като системата е проверена за предвиденото приложение.
Често срещани проблеми с оръжие Push-Pull MIG и решения
Пистолетите за заваряване Push-pull изискват правилна електрическа координация и избор на консумативи.
| Проблем |
Възможна причина |
Препоръчителна проверка |
| Телено гнездене на птици |
Прекомерна сила на натиск или лоша двигателна координация |
Проверете настройките на захранващото устройство и работата на издърпващия двигател |
| Плъзгане на проводник |
Неправилен натиск или жлеб на задвижващата ролка |
Проверете ролките, диаметъра на телта и налягането |
| Нередовно подаване на тел |
Повредена обвивка или извивки на кабела |
Проверете обвивката и маршрута на кабела |
| Двигателят не работи |
Проблем с кабелите за управление или захранването на двигателя |
Проверете съвместимостта на интерфейса на двигателя и захранващото устройство |
| Подаване на тел твърде бързо или бавно |
Неправилна настройка за контрол на скоростта |
Проверете конфигурацията на управлението |
| Прогаряне на контактния връх |
Прекъсване на храненето или неправилен съвет |
Проверете параметрите на подаване на тел, върха и заваряване |
| Прегряване на горелката |
Текущият или работен цикъл е надвишен |
Проверете топлинната оценка и електрическите връзки |
| Лошо покритие със защитен газ |
Изтичане на газ или запушена дюза |
Проверете подаването на газ и дюзата |
| Нестабилна дъга |
Непоследователно захранване или електрически контакт |
Проверете захранващата система и текущите връзки |
Защо пушка Push-Pull MIG причинява гнездене на птици?
Гнездене на птици може да възникне, ако основното захранващо устройство избутва телта по-бързо, отколкото системата от страната на пистолета може да я поеме, или ако има прекомерно съпротивление по пътя на телта.
Проверете координацията на захранващото устройство, задвижващите ролки, обшивката и маршрута на кабела.
Защо алуминиевата тел се плъзга в задвижващите ролки?
Плъзгането на телта може да е резултат от недостатъчен натиск върху задвижващата ролка, неправилен размер на канала или замърсени компоненти на задвижването.
Използвайте правилната спецификация на задвижващата ролка и регулирайте налягането според телта и оборудването за подаване.
Защо двигателят на пистолета Push-Pull не работи?
Възможните причини включват несъвместим конектор за управление, неправилно захранване на двигателя, повредено окабеляване или захранващо устройство, което не поддържа необходимата система за управление с натискане и издърпване.
Електрическите неизправности трябва да се диагностицират от квалифициран персонал, като се използва документацията за приложимото оборудване.
Поддръжка и резервни части за LPA300
Рутинната проверка може да помогне за поддържането на функциите за подаване на тел и заваряване на LPA300.
Проверете задвижващия механизъм от страната на пистолета
Проверете задвижващите ролки и пътя на проводника за износване, замърсяване или неправилна настройка.
Следвайте инструкциите на производителя за поддръжка на двигателя и задвижващия механизъм.
Проверете Контактни накрайници и Газови дюзи
Проверете контактните накрайници за износване на отворите и газовите дюзи за прекомерно пръскане или деформация.
Сменете повредените компоненти с части, които съответстват на конфигурацията на горелката LPA300.
Проверете кабелната обшивка
Проверете обвивката, когато съпротивлението при подаване се увеличи или движението на телта стане непоследователно.
Потвърдете правилния диаметър и дължина на обшивката за инсталирания кабелен комплект.
Проверете кабела и контролното окабеляване
Проверете захранващия кабел, контролното окабеляване и конекторите за видими повреди.
Дългите кабелни комплекти трябва да се проверяват за абразия, усукване и прекомерно огъване.
Проверете работата на контрола на скоростта
Ако е оборудван с регулиране на скоростта, монтирано на горелката, проверете дали управлението работи правилно със съответстващата захранваща система.
Изключете заваръчното оборудване преди обслужване на пистолета и следвайте процедурите за електрическа безопасност на производителя на оборудването.
Резервни части за потвърждение преди групови поръчки
| за резервни компоненти |
Изисква се информация |
| Контактен накрайник |
Диаметър на телта, отвор, резба и дължина |
| Газова дюза |
Конфигурация и размери на предния край |
| Газов дифузьор |
Съвместимост с главата на фенерчето |
| Wire Liner |
Тип проводник, размер и дължина на кабела |
| Drive Rolls |
Вид на канала, диаметър и монтажни размери |
| Двигател за издърпване |
Електрически рейтинг и механична конфигурация |
| Тригерен превключвател |
Подреждане на превключватели и окабеляване |
| Контрол на скоростта |
Тип управление и електрически интерфейс |
| Глава на горелката |
Размери на врата и закрепване |
| Кабелен комплект |
Дължина, конектори и кабели за управление |
Предоставете проба, номер на част или технически чертеж за точно съвпадение на резервната част.
Индустриални приложения на LPA300 алуминиев MIG пистолет
LPA300 е предназначен за приложения за заваряване на алуминий MIG , където изискванията за подаване на тел, термична съвместимост и оборудване са изпълнени.
Изработка на алуминиева конструкция
Push-pull подаване на тел може да поддържа производството на алуминиеви рамки, профили и структурни възли.
Действителната пригодност зависи от процедурата на заваряване, дебелината на материала и работните изисквания.
Производство на ремаркета и автомобили
Алуминиевите компоненти, използвани в производството на ремаркета и търговски превозни средства, може да изискват удължен обхват на горелката и контролирано подаване на тел.
Системата за заваряване трябва да бъде избрана според конструкцията на съединението, добавъчния метал и производствените условия.
Алуминиеви кутии за оборудване
Производителите на алуминиеви корпуси, капаци, шкафове и други произведени компоненти могат да се възползват от настройката за натискане и издърпване, когато се изискват кабели с по-голяма дължина.
Индустриален алуминиев монтаж
Push-pull MIG заваръчни системи се използват в производствени среди, които изискват надеждно подаване на подходящи алуминиеви телове за пълнене.
Поддръжка и ремонт
LPA300 може да бъде оценен за промишлена поддръжка и ремонтни дейности, където съществуващото заваръчно оборудване поддържа необходимата система за управление с натискане и издърпване.
LPA300 Push-Pull заваръчни пистолети за OEM и купувачи на едро
INWELT доставя пистолети за натискане и издърпване MIG заваръчни пистолети за дистрибутори на заваръчно оборудване, клиенти OEM , индустриални доставчици и проекти за закупуване на едро.
Стандартни опции за доставка на LPA300
Наличните изброени конфигурации включват:
LPA300 пистолет за заваряване с газово охлаждане и издърпване MIG
Диапазон на телта Ø1,2–1,6 mm
6 м кабелен монтаж
8 m кабелен монтаж
10 м кабелен монтаж
12 м кабелен монтаж
Всички необходими електрически интерфейси и резервни компоненти трябва да бъдат потвърдени преди поръчка.
OEM и частни марки Push-Pull MIG пистолети
INWELT може да прегледа изискванията на OEM/ODM за:
Дължина на кабела
Конфигурация на конектора
Контролно окабеляване
Етикетиране на продукта
Цвят на дръжката
Опаковка
Брандиране на частни марки
Конфигурация на консуматив
Спецификации за групова поръчка
Възможността за персонализиране зависи от техническите изисквания и одобрената конфигурация на продукта.
Push-Pull MIG пистолети за дистрибутори на заваръчно оборудване
За дистрибуторите пълната спецификация за закупуване трябва да включва модела на пистолета, съвместимост на оборудването, размери на проводниците, дължина на кабела и резервни компоненти.
Това подпомага управлението на инвентара, повторното поръчване и следпродажбеното обслужване.
За OEM проекти, INWELT препоръчва преглед на чертежите на свързване и примерни изисквания преди масово производство.
Често задавани въпроси за Push-Pull MIG пистолети
Какво е пистолет за заваряване с натискане и издърпване MIG ?
Заваръчният пистолет MIG използва двигател от страната на захранващото устройство за изтласкване на заваръчната тел и двигател от страната на пистолета за издърпване на телта. Координираната система помага за подаване на подходяща заваръчна тел през по-дълги кабели.
Какво представлява INWELT LPA300?
INWELT LPA300 е заваръчен пистолет MIG с газово охлаждане, предназначен за заваряване на алуминий. Поддържа проводник Ø1,2–1,6 mm и се предлага с кабелни комплекти от 6 m, 8 m, 10 m и 12 m.
Какъв е текущият рейтинг на LPA300?
Публикуваните спецификации на LPA300 изброяват 300A с CO₂ и 270A със смесен газ при 60% работен цикъл. Подходящата оценка за заваряване на алуминий с чист аргон трябва да бъде потвърдена отделно.
LPA300 с въздушно или водно охлаждане?
LPA300 е пистолет за заваряване с газово охлаждане, наричан още с въздушно охлаждане, натискане и издърпване MIG .
Може ли пистолет MIG да заварява алуминий?
да Системите Push-pull MIG обикновено се използват за подаване на по-меки алуминиеви заваръчни телове през удължени кабели на горелката. Правилната настройка на системата и съвместимостта на оборудването са от съществено значение.
Какви размери алуминиева тел поддържа LPA300?
LPA300 е предназначен за заваръчна тел Ø1,2–1,6 mm. Контактният връх, обшивката и задвижващите ролки трябва да съответстват на избрания диаметър и сплав на телта.
Какви дължини на кабелите са налични?
INWELT изброява опциите за кабели от 6 m, 8 m, 10 m и 12 m за LPA300.
Каква е разликата между пуш-пул MIG пистолет и пистолет с макара?
Пистолетът за бутане и издърпване използва координирани задвижващи двигатели от страната на захранващото устройство и от страната на пистолета, като макарата с тел обикновено се намира в главното захранващо устройство. Пистолетът с макара носи малка телена макара директно върху пистолета.
Може ли LPA300 да се свърже към всеки MIG заваръчен апарат с евроконектор?
Не. Само съвместимостта на механичния конектор е недостатъчна. Заваръчната машина и захранващото устройство трябва също да поддържат необходимото захранване на двигателя, контрол на скоростта и координирана работа натискане и издърпване.
LPA300 има ли контрол на скоростта на подаване на тел?
В описанието на продукта INWELT е изброено регулиране на скоростта на подаване на тел, монтирано на горелка. Съвместимостта на тази функция трябва да се провери с избрания фидер и електрическа система за управление.
Мога ли да използвам алуминиева тел ER4043 или ER5356?
Това са обикновени алуминиеви MIG телове за пълнене. Правилните задвижващи ролки, обшивка, контактен накрайник и конфигурация на захранване трябва да бъдат потвърдени за избраната сплав и диаметър.
Пистолетът за заваряване с натискане и издърпване предотвратява ли всички проблеми с подаването на тел?
Не. Правилно конфигурираната система за натискане и издърпване помага при управлението на подаването на мека тел, но все пак могат да възникнат задръствания на тел и други проблеми поради неправилно задвижващо налягане, повредени втулки, лоша координация на двигателя или неподходящи компоненти.
Какво трябва да проверя, преди да поръчам резервен пистолет MIG ?
Проверете заваръчната машина, телоподаващото устройство, захранващия конектор, кабелите за управление на мотора, диаметъра на телта, дължината на кабела, задвижващата система и спецификациите на консумативите.
INWELT доставя ли пистолети за заваряване OEM push-pull MIG ?
INWELT поддържа OEM/ODM запитвания, включващи дължини на кабели, спецификации на конектори, етикетиране на продукта, опаковане и други изисквания на проекта.
Могат ли дистрибуторите да поръчат LPA300 на едро?
да INWELT осигурява пистолети за заваряване LPA300 push-pull MIG за заявки за търговия на едро, дистрибутори и промишлени поръчки.
Поискайте оферта за пистолет за заваряване LPA300 Push-Pull MIG
Търся производител на заваръчен пистолет за натискане и издърпване MIG за приложения за заваряване на алуминий?
INWELT доставя пистолети за заваряване с газово охлаждане LPA300 MIG за дистрибутори, вносители, марки OEM и индустриални купувачи.
За точна оферта, моля, предоставете:
Модел: LPA300
Производител и модел на заваръчна машина
Производител и модел на телоподаващото устройство
Необходим диаметър и сплав на заваръчната тел
Дължина на кабела: 6 / 8 / 10 / 12 m
Изисквания за съединителя и управлението на двигателя
Съществуващ пистолет за заваряване или примерни детайли
Необходими консумативи и резервни части
Очаквано количество за поръчка
OEM/ODM изисквания
Пазар на дестинация
Свържете се с INWELT за LPA300 Push-Pull MIG спецификации на заваръчния пистолет, преглед на съвместимостта, ценообразуване на едро и OEM/ODM доставка.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių