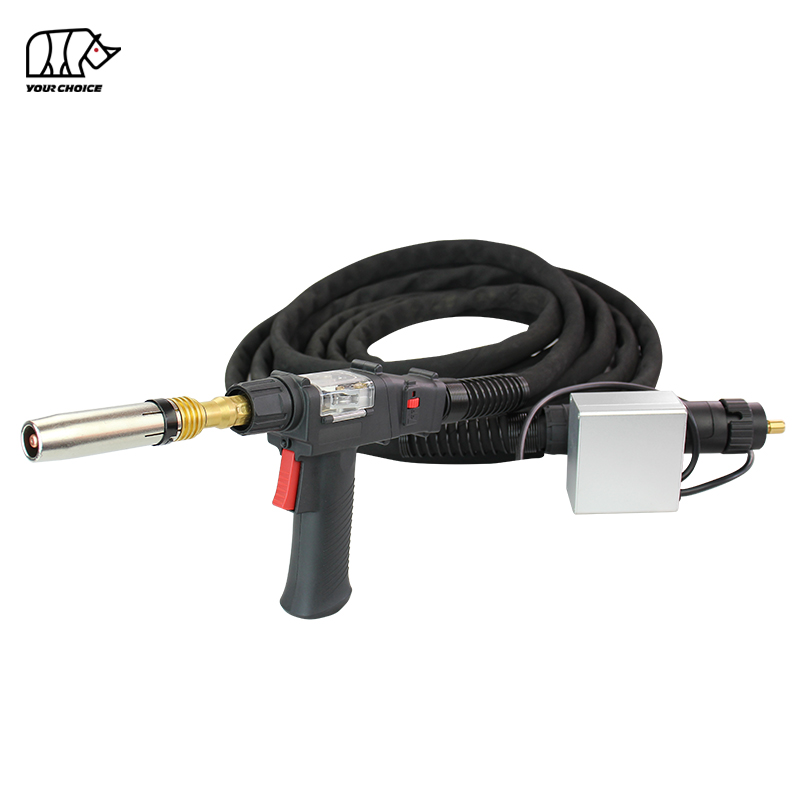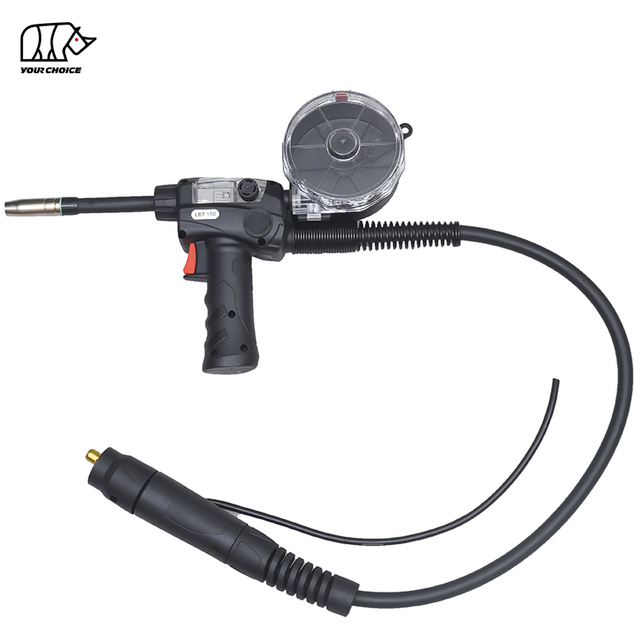
LPA300 Push-Pull MIG Oversigt over svejsepistol
Den INWELT LPA300 gaskølede Push-Pull MIG svejsepistol er designet til aluminium MIG svejseapplikationer, der kræver koordineret trådfremføring og en udvidet arbejdsrækkevidde.
I modsætning til en konventionel push-only MIG pistol, bruger et push-pull svejsesystem trådfremføreren til at skubbe svejsetråden, mens en motor i pistolen hjælper med at trække den gennem kabelsamlingen. Dette koordinerede fremføringsarrangement er især nyttigt til blødere aluminiumssvejsetråde, som kan være sværere at føre gennem lange pistolkabler.
INWELT LPA300 understøtter Ø1,2–1,6 mm svejsetråd og fås med 6 m, 8 m, 10 m og 12 m kabelsamlinger.
Produktet er opført med en mærkestrøm på 300A ved brug af CO₂ og 270A ved brug af blandet beskyttelsesgas ved en 60% driftscyklus. For aluminiumssvejsning med argon-beskyttelsesgas skal den gældende strømværdi bekræftes for de specifikke driftsforhold.
INWELT leverer LPA300 push-pull svejsepistoler til industriel fremstilling, distributører af svejseudstyr, OEM projekter og krav til bulk indkøb.
LPA300 Push-Pull svejsepistol Tekniske specifikationer
| Specifikation |
INWELT LPA300 |
| Produkt model |
LPA300 |
| Produkttype |
Push-Pull MIG svejsepistol |
| Svejseproces |
MIG / GMAW |
| Primær ansøgning |
Aluminium MIG svejsning |
| Afkølingsmetode |
Gaskølet / luftkølet |
| Nominel strøm med CO₂ |
300A |
| Mærkestrøm med blandet gas |
270A |
| Duty Cycle |
60 % |
| Diameter på svejsetråd |
Ø1,2–1,6 mm |
| Standard kabellængde |
6/8/10/12 m |
| Brænderhoved |
Vinklet brænderhovedkonfiguration |
| Listet forbindelse |
Euro Centralstik |
| Trådfremføringssystem |
Push-Pull |
| Trådfremføringskontrol |
Brændermonteret hastighedsjustering er angivet |
| Mærke |
INWELT |
| Tilpasning |
Logo, emballage, kabellængde, OEM/ODM |
De aktuelle klassificeringer ovenfor svarer til de betingelser, der er angivet for INWELT LPA300. De bør ikke fortolkes som en uafhængigt verificeret ren argonstrømklassificering.
Før du bestiller, skal du bekræfte svejsestrømkilden, trådfremføreren, motorstyringsgrænsefladen, kabelsamlingen og konfigurationen af forbrugsstoffer.
Hvordan virker en Push-Pull MIG svejsepistol?
En push-pull MIG svejsepistol bruger to koordinerede trådfremføringshandlinger til at flytte elektrodetråden fra forsyningsspolen til svejsebuen.
Den primære føder skubber svejsetråd ind i brænderkablet, mens den pistolmonterede drivmekanisme trækker tråden mod kontaktspidsen.
Ved at koordinere disse tilførselskræfter kan et push-pull-system reducere trådkompression og fremføringsustabilitet inde i en lang kabelsamling.
Feeder-Side Push Motor og Gun-Side Pull Motor
Drivsystemet på fødesiden forsyner svejsetråd fra hovedtrådspolen.
Drivsystemet på pistolsiden giver yderligere trækkraft nær svejsebuen.
For stabil drift skal begge systemer være korrekt konfigureret.
Vigtige opsætningsfaktorer omfatter:
Valg af drivrulle
Drivrulletryk
Tråddiameter
Pistolmonteret motorstyring
Feeder motor koordination
Liner tilstand
Kabelføring
Svejsetrådfremføringshastighed
Forkert motorkoordination eller for højt tryk kan beskadige blød svejsetråd og forårsage fremføringsproblemer.
Hvorfor Push-Pull-fodring hjælper med aluminiumstråd
Aluminiumssvejsetråd er generelt blødere og mere modtagelig for deformation end almindelig massiv stål MIG svejsetråd.
Når aluminiumstråd skubbes gennem et langt kabel, kan overdreven modstand bidrage til ledninger, der knækker, fodringsafbrydelser og fugleindlejring.
Et korrekt konfigureret push-pull-system hjælper med at understøtte ledningen, når den bevæger sig gennem brænderkablet.
Dette gør push-pull fremføring nyttig til industriel aluminium MIG svejseapplikationer, der kræver længere kabelsamlinger.
Push-pull-mekanismen eliminerer dog ikke behovet for korrekte drivruller, foringer, kontaktspidser og fremføringsjusteringer.

Nøglefunktioner ved INWELT LPA300
300A CO₂ og 270A blandet gas
LPA300 er opført med følgende aktuelle klassifikationer:
Disse værdier beskriver producentens offentliggjorte konfigurationer.
Til aluminium MIG svejsning er ren argon almindeligvis brugt som beskyttelsesgas, mens specifikke applikationer kan bruge andre egnede argon-baserede blandinger.
Købere bør bekræfte LPA300-strømklassificeringen under de tilsigtede aluminiumsvejsningsforhold, før de vælger brænderen til kontinuerlig produktion.
Luftkølet design og 60 % driftscyklus
LPA300 bruger en luftkølet brænderkonfiguration.
Det kræver ikke et separat væskekølekredsløb.
60 % duty cycle skal tages i betragtning, når de termiske krav til svejseprocessen evalueres.
Ved de specificerede nominelle forhold svarer en 60 % duty cycle til seks minutters svejsning inden for en standard ti minutters driftsperiode.
For applikationer med forlænget lysbuetid eller højere termiske belastninger bør brænderens faktiske driftsgrænser evalueres før installation.
6 m, 8 m, 10 m og 12 m kabelmuligheder
INWELT tilbyder fire listede kabellængder:
| Kabellængde |
Typisk valgovervejelse |
| 6 m |
Kompakte industrielle svejsestationer |
| 8 m |
Fremstillingsbænke og generelle industrielle arbejdsområder |
| 10 m |
Større arbejdsemner og udvidet arbejdsrækkevidde |
| 12 m |
Svejsestationer kræver større bevægelse fra føderen |
Længere kabelsamlinger giver ekstra arbejdsrækkevidde, men de gør også valg og installation af trådfremføringssystem vigtigere.
Kablet skal føres for at undgå skarpe bøjninger, vridninger og mekaniske skader.
Den passende kabellængde afhænger af produktionslayout, udstyrskonfiguration og svejseapplikation.
Brændermonteret trådfremføringshastighedskontrol
LPA300 produktbeskrivelsen viser en brændermonteret trådfremføringshastighedsjusteringsfunktion.
Dette giver en betjeningsgrænseflade til justering af trådfremføringsindstillingen i kompatible systemkonfigurationer.
Den elektriske kontrolfunktion skal dog matche den tilsluttede strømkilde og trådføder.
For OEM og erstatningsprojekter, bekræft:
Styresignal for trådfremføringshastighed
Motorens forsyningsspænding
Krav til motorstrøm
Kontrolstik pinout
Trigger ledninger
Krav til foderkoordinering
Et matchende mekanisk stik alene garanterer ikke, at den pistolmonterede motor eller hastighedskontrol vil fungere korrekt.
Vinklet Brænderhoved -konfiguration
LPA300 bruger en vinklet brænderhovedkonfiguration til manuel MIG svejsning.
Brænderhalsgeometrien påvirker adgangen til samlingen, svejsepositionen og forholdet mellem kontaktspidsen og emnet.
For udskiftningsapplikationer skal du kontrollere front-end-forbrugsmaterialets dimensioner og brænderhovedets konfiguration.
Enhver udskiftelighed med andre brænderhovedsystemer skal bekræftes gennem faktiske delreferencer eller tekniske tegninger.
LPA300 aluminiumssvejsetråd og udvalg af forbrugsstoffer
LPA300 er specificeret til svejsetråddiametre fra Ø1,2 mm til Ø1,6 mm.
Kontaktspidsen, trådforingen og drivrullerne skal vælges i henhold til den faktiske aluminiumtrådsdiameter og -legering.
Understøttede svejsetrådsdiametre
| af tråddiameter |
Krav til valg |
| Ø1,2 mm |
Match kontaktspids, liner og drivruller |
| Ø1,4 mm |
Bekræft den tilsvarende konfiguration af forbrugsstoffer |
| Ø1,6 mm |
Bekræft kontaktspids, foring, drivruller og fremføringskapacitet |
Svejsetrådstyper af aluminium
Almindelige aluminium MIG fyldtråde inkluderer ER4043 og ER5356.
Det passende fyldmetal afhænger af grundmaterialet, svejseproceduren, mekaniske krav og gældende svejsestandarder.
Tilgængeligheden af en LPA300-tilførselskonfiguration for hver trådlegering bør verificeres før bestilling.
Kontaktdyse Valg
Kontaktspidsen overfører svejsestrøm til elektrodetråden.
Til aluminiumssvejsning kræver dimensionering af kontaktspidser opmærksomhed på tråddiameteren og fyldtrådens termiske ekspansionskarakteristika.
De korrekte borings- og gevinddimensioner skal bekræftes ved hjælp af den valgte forbrugsmaterialespecifikation.
En forkert kontaktspids kan bidrage til fødemodstand, inkonsekvent strømoverførsel eller tilbagebrænding.
Valg af trådforing
Foringen fører svejsetråd gennem kabelsamlingen.
Til aluminiumssvejsning kan foringsmateriale, indvendig diameter, længde og installationstilstand alle påvirke trådfremføringen.
Den korrekte liner skal vælges i henhold til:
Undgå at installere en uspecificeret stål-wire liner-konfiguration uden at kontrollere dens egnethed til aluminiumtråd.
Valg af drivrulle
Drivruller skal give tilstrækkelig trækkraft uden at deformere den bløde aluminiumtråd for meget.
U-rille drivruller bruges almindeligvis til aluminium MIG trådfremføringsapplikationer.
Den nøjagtige rillestørrelse, rulledimensioner og påkrævet tryk skal matches til det wire- og pistolmonterede drivsystem.

LPA300 Svejsemaskine og trådføderkompatibilitet
LPA300 er opført med en Euro Centralstik -konfiguration.
En push-pull MIG pistol kræver dog mere end et kompatibelt svejsestrømstik.
Drivmotoren på pistolsiden skal modtage de korrekte elektriske forsynings- og styresignaler, og den skal fungere i koordination med hovedtrådfremføreren.
Krav til eurostik og motorstyring
En kompatibel installation kan følgende forbindelser:
| Systemkomponentkompatibilitetskrav |
kræve |
| Svejsekraft |
Korrekt strømførende forbindelse |
| Beskyttelsesgas |
Kompatibel gasforbindelse og strømningsvej |
| Svejsetråd |
Korrekt trådfremføringsindløb og linerkonfiguration |
| Udløser |
Matchende styrekredsløb |
| Pull-Side Pull Motor |
Korrekt forsyningsspænding og strøm |
| Trådfremføringshastighedskontrol |
Kompatibelt styresignal |
| Feeder kontrol |
Koordineret skub og træk motordrift |
| Kabelsamling |
Passende længde og forbindelsesarrangement |
Et standard Euro-stik kan levere mekaniske, svejsekraft-, gas- og triggerforbindelser i visse systemer, men det giver ikke automatisk alle de kontrolfunktioner, som en motoriseret push-pull pistol kræver.
En ekstra kontrolforbindelse eller kompatibel feeder-interface kan være påkrævet.
Kompatibilitetstjekliste før bestilling
Før du køber INWELT LPA300, skal du angive:
Svejsemaskine producent og model
Trådføder producent og model
Eksisterende svejsepistoltype
Fotos af hovedstik
Motorstyringsstiktype
Motorforsynings- og kontrolspecifikationer
Påkrævet tråddiameter og legering
Valgt kabellængde
Påkrævet kontaktspids og linerkonfiguration
Bestillingsmængde
Til udskiftningsprojekter er et ledningsdiagram eller en eksisterende pistolprøve særlig nyttig.
INWELT kan gennemgå den nødvendige grænsefladekonfiguration før tilbud.

Push-Pull MIG pistol vs. Spolepistol vs. standard MIG pistol
Selvom alle tre pistoltyper kan bruges til MIG svejsning, er deres trådfremføringsarrangementer forskellige.
| Funktion |
Push-Pull MIG Pistol |
Spolepistol |
Standard MIG Pistol |
| Placering af trådspole |
Hovedføder |
På pistolen |
Hovedføder |
| Motor på pistolsiden |
Ja |
Ja |
Normalt nej |
| Hovedføder Push Drive |
Ja |
Ikke brugt på samme måde |
Ja |
| Langt kabeltilførsel af aluminium |
En nøgleapplikation |
Trådfremføring lokalt fra pistolspole |
Mere afhængig af opsætning |
| Overvejelse af pistolvægt |
Ingen stor trådspole på pistolen |
Der medfølger en lille trådspole |
Typisk enklere pistolmontage |
| Kontrol af nøglekompatibilitet |
Foder- og motorstyring |
Kontrolgrænseflade til spolepistol |
Standard brændertilslutning |
Hvornår skal du vælge en Push-Pull MIG pistol?
Overvej et push-pull-system, når:
Aluminiumtråd skal føres gennem en forlænget kabelsamling
Applikationen bruger en ekstern trådspole
Industriel produktion kræver et koordineret trådfremføringssystem
Svejsestrømkilden og feederen understøtter push-pull-drift
Hvornår er en Spolepistol mere egnet?
En spolepistol kan være mere egnet, når en lokal trådspole ved pistolen er acceptabel, og udstyret understøtter denne spolepistolkonfiguration.
Spolepistoler og push-pull pistoler bør ikke behandles som udskiftelige produkter.
Sådan opsætter du en Push-Pull MIG svejsepistol
Korrekt opsætning er afgørende for pålidelig drift.
Trin 1: Bekræft udstyrskompatibilitet
Bekræft, at svejsestrømkilden og trådfremføreren kan understøtte den motoriserede push-pull pistol.
Kontroller det elektriske interface, motorforsyning og kontrolkrav.
Trin 2: Installer de korrekte trådfremføringskomponenter
Vælg kontaktspidsen, foringen og drivrullerne i henhold til svejsetrådens diameter og legering.
Inspicer ledningsvejen før installation.
Trin 3: Tilslut svejsepistolen
Tilslut svejsekraft-, beskyttelsesgas-, trigger- og push-pull kontrolgrænseflader i henhold til den godkendte udstyrskonfiguration.
Tilslut ikke et uidentificeret motorstyringsstik uden at verificere dets elektriske krav.
Trin 4: Indstil drivrulletrykket
Brug det passende drivrulletryk til den valgte aluminiumtråd.
For højt tryk kan deformere blød svejsetråd, mens utilstrækkeligt tryk kan forårsage glidning.
Trin 5: Koordiner push- og pull-fodring
Konfigurer hovedføderen og den pistolmonterede trækmotor i henhold til det kompatible kontrolsystem.
Målet er at fremføre tråd uden overdreven spænding, kompression eller glidning.
Trin 6: Tjek kabelføring
Læg kablet ud med glatte bøjninger og undgå unødvendig drejning.
Efterse hele kabellængden, før produktionen påbegyndes.
Trin 7: Udfør en kontrolleret svejsetest
Foretag den indledende opsætning og verifikation i overensstemmelse med svejsemaskinens og føderens instruktioner.
Tjek trådfremføring, triggerfunktion, beskyttelsesgas og lysbuestabilitet.
Begynd først produktionen, efter at systemet er blevet verificeret til den påtænkte anvendelse.
Almindelige Push-Pull MIG pistolproblemer og løsninger
Push-pull svejsepistoler kræver korrekt elektrisk koordinering og valg af forbrugsstoffer.
| Problem |
Mulig årsag |
Anbefalet kontrol |
| Tråd fuglenesting |
Overdreven skubbekraft eller dårlig motorisk koordination |
Kontroller føderindstillinger og trækmotordrift |
| Trådglidning |
Forkert drivrulletryk eller rille |
Tjek ruller, tråddiameter og tryk |
| Uregelmæssig trådfremføring |
Beskadiget liner eller kabelbøjninger |
Efterse foringen og kabelføringen |
| Træk motoren kører ikke |
Kontrolledninger eller motorforsyningsproblem |
Bekræft motorgrænseflade og feeder-kompatibilitet |
| Trådfremføring for hurtigt eller langsomt |
Forkert hastighedskontrolindstilling |
Kontroller kontrolkonfigurationen |
| Kontakt tip burnback |
Fodringsafbrydelse eller forkert tip |
Inspicer trådfremføring, spids og svejseparametre |
| Fakkel overophedning |
Strøm- eller driftscyklus overskredet |
Kontroller termisk klassificering og elektriske forbindelser |
| Dårlig beskyttelsesgasdækning |
Gaslækage eller blokeret dyse |
Efterse gasforsyningen og dysen |
| Ustabil bue |
Inkonsekvent fodring eller elektrisk kontakt |
Efterse fodersystemet og strømforbindelserne |
Hvorfor forårsager en Push-Pull MIG -pistol fuglnesting?
Fuglenesting kan forekomme, hvis hovedføderen skubber tråden hurtigere, end systemet på pistolsiden kan rumme det, eller hvis der er for stor modstand i trådbanen.
Kontroller fremføringskoordinationen, drivrullerne, foringen og kabelføringen.
Hvorfor glider aluminiumstråd i drivrullerne?
Trådglidning kan skyldes utilstrækkeligt drivrulletryk, en forkert rillestørrelse eller kontaminerede drivkomponenter.
Brug den korrekte drivrullespecifikation, og juster trykket i henhold til tråden og fremføringsudstyret.
Hvorfor kører Push-Pull Gun-motoren ikke?
Mulige årsager omfatter et inkompatibelt kontrolstik, forkert motorforsyning, beskadigede ledninger eller en feeder, der ikke understøtter det påkrævede push-pull kontrolsystem.
Elektriske fejl skal diagnosticeres af kvalificeret personale ved hjælp af den relevante udstyrsdokumentation.
Vedligeholdelse og reservedele til LPA300
Rutinemæssig inspektion kan hjælpe med at opretholde trådfremførings- og svejsefunktionerne i LPA300.
Efterse pistolsidens drivmekanisme
Kontroller drivrullerne og wirebanen for slid, forurening eller forkert justering.
Følg producentens vedligeholdelsesinstruktioner for motoren og drivmekanismen.
Tjek Kontaktdyser og Gasdyser
Undersøg kontaktspidser for boringsslid og gasdyser for overdreven sprøjt eller deformation.
Udskift beskadigede komponenter med dele, der matcher LPA300-brænderkonfigurationen.
Undersøg Wire Liner
Kontroller foringen, når fremføringsmodstanden øges, eller trådbevægelsen bliver inkonsekvent.
Bekræft den korrekte foringsdiameter og -længde for den installerede kabelsamling.
Undersøg kablet og kontrolledningerne
Efterse strømkablet, styreledninger og stik for synlige skader.
Lange kabelsamlinger skal kontrolleres for slid, vridning og overdreven bøjning.
Bekræft hastighedskontrolfunktionen
Hvis udstyret med brændermonteret hastighedsjustering, skal du kontrollere, at styringen fungerer korrekt med det tilpassede fødesystem.
Frakobl svejseudstyret før servicering af pistolen, og følg udstyrsproducentens elektriske sikkerhedsprocedurer.
Udskiftningsdele, der skal bekræftes før bulkordrer.
| Udskiftningskomponentoplysninger |
påkrævet |
| Kontaktdyse |
Tråddiameter, boring, gevind og længde |
| Gasdyse |
Front-end konfiguration og dimensioner |
| Gasdiffusor |
Kompatibilitet med fakkelhoved |
| Wire Liner |
Ledningstype, størrelse og kabellængde |
| Drivruller |
Rilletype, diameter og monteringsmål |
| Træk motor |
Elektrisk klassificering og mekanisk konfiguration |
| Udløserkontakt |
Afbryder og ledningsarrangement |
| Hastighedskontrol |
Kontroltype og elektrisk grænseflade |
| Brænderhoved |
Nakkemål og fastgørelse |
| Kabelsamling |
Længde, stik og styreledninger |
Angiv en prøve, et varenummer eller en teknisk tegning for præcis matchning af reservedele.
Industrielle anvendelser af LPA300 aluminium MIG pistol
LPA300 er beregnet til aluminium MIG svejseapplikationer, hvor kravene til trådfremføring, termisk og udstyrskompatibilitet er opfyldt.
Konstruktionsfremstilling af aluminium
Push-pull trådfremføring kan understøtte fremstillingen af aluminiumsrammer, profiler og strukturelle samlinger.
Faktisk egnethed afhænger af svejseproceduren, materialetykkelse og driftskrav.
Trailer- og køretøjsfremstilling
Aluminiumskomponenter, der bruges i trailere og fremstilling af erhvervskøretøjer, kan kræve udvidet brænderrækkevidde og kontrolleret trådfremføring.
Svejsesystemet skal vælges i henhold til samlingsdesignet, tilsatsmetal og produktionsbetingelser.
Aluminiumsudstyrsskabe
Producenter af aluminiumshuse, dæksler, skabe og andre fremstillede komponenter kan drage fordel af en push-pull-opsætning, hvor forlængede kabellængder er påkrævet.
Industriel aluminiumssamling
Push-pull MIG svejsesystemer bruges i produktionsmiljøer, der kræver pålidelig fremføring af egnede aluminiumsfyldtråde.
Vedligeholdelse og reparation
LPA300 kan evalueres til industriel vedligeholdelse og reparationsarbejde, hvor det eksisterende svejseudstyr understøtter det nødvendige push-pull kontrolsystem.
LPA300 Push-Pull svejsepistoler til OEM og engroskøbere
INWELT leverer push-pull MIG svejsepistoler til distributører af svejseudstyr, OEM kunder, industrielle leverandører og bulk indkøbsprojekter.
Standard LPA300 forsyningsmuligheder
Tilgængelige listede konfigurationer inkluderer:
Alle nødvendige elektriske grænseflader og udskiftningskomponenter skal bekræftes før bestilling.
OEM og Private-Label Push-Pull MIG våben
INWELT kan gennemgå OEM/ODM krav til:
Mulighed for tilpasning afhænger af de tekniske krav og godkendt produktkonfiguration.
Push-Pull MIG pistoler til distributører af svejseudstyr
For distributører bør en komplet indkøbsspecifikation omfatte pistolmodellen, udstyrskompatibilitet, ledningsstørrelser, kabellængde og udskiftningskomponenter.
Dette hjælper med at understøtte lagerstyring, genbestilling og eftersalgsservice.
For OEM -projekter anbefaler INWELT at gennemgå forbindelsestegninger og prøvekrav før volumenproduktion.
Ofte stillede spørgsmål om Push-Pull MIG våben
Hvad er en push-pull MIG svejsepistol?
En push-pull MIG svejsepistol bruger en tilførselsmotor til at skubbe svejsetråd og en motor på pistolsiden til at trække tråden. Det koordinerede system hjælper med at føre passende svejsetråd gennem længere kabler.
Hvad er INWELT LPA300?
INWELT LPA300 er en gaskølet push-pull MIG svejsepistol designet til aluminiumsvejseapplikationer. Den understøtter Ø1,2–1,6 mm ledning og fås med 6 m, 8 m, 10 m og 12 m kabelsamlinger.
Hvad er den aktuelle vurdering af LPA300?
De offentliggjorte LPA300-specifikationer viser 300A med CO₂ og 270A med blandet gas ved en 60% arbejdscyklus. Den passende vurdering for aluminiumsvejsning med ren argon skal bekræftes separat.
Er LPA300 luftkølet eller vandkølet?
LPA300 er en gaskølet, også kaldet luftkølet, push-pull MIG svejsepistol.
Kan en push-pull MIG pistol svejse aluminium?
Ja. Push-pull MIG -systemer bruges almindeligvis til at føre blødere aluminiumssvejsetråde gennem forlængede brænderkabler. Korrekt systemopsætning og udstyrskompatibilitet er afgørende.
Hvilke aluminiumtrådsstørrelser understøtter LPA300?
LPA300 er specificeret til Ø1,2–1,6 mm svejsetråd. Kontaktspidsen, foringen og drivrullerne skal matche den valgte tråddiameter og legering.
Hvilke kabellængder er tilgængelige?
INWELT viser 6 m, 8 m, 10 m og 12 m kabelmuligheder til LPA300.
Hvad er forskellen mellem en push-pull MIG pistol og en spolepistol?
En push-pull pistol bruger koordinerede drivmotorer på fødersiden og på pistolsiden, med trådspolen normalt placeret ved hovedføderen. En spolepistol bærer en lille trådspole direkte på pistolen.
Kan LPA300 forbindes til en hvilken som helst MIG svejser med et Euro-stik?
Nej. Kompatibilitet med mekaniske stik alene er utilstrækkelig. Svejsemaskinen og føderen skal også understøtte den nødvendige motorforsyning, hastighedskontrol og koordineret push-pull drift.
Har LPA300 trådfremføringshastighedskontrol?
INWELT -produktbeskrivelsen viser en brændermonteret trådfremføringshastighedsjustering. Kompatibiliteten af denne funktion skal verificeres med den valgte føder og det elektriske styresystem.
Kan jeg bruge ER4043 eller ER5356 aluminiumtråd?
Disse er almindelige aluminium MIG fyldtråde. Den korrekte drivruller, foring, kontaktspids og fremføringskonfiguration skal bekræftes for den valgte legering og diameter.
Forhindrer en push-pull svejsepistol alle trådfremføringsproblemer?
Nej. Et korrekt konfigureret push-pull-system hjælper med at styre fremføring af blød tråd, men trådstop og andre problemer kan stadig opstå på grund af forkert drivtryk, beskadigede foringer, dårlig motorkoordination eller uegnede komponenter.
Hvad skal jeg tjekke, før jeg bestiller en ny push-pull MIG pistol?
Tjek svejsemaskinen, trådføderen, strømstikket, motorstyringsledninger, tråddiameter, kabellængde, drivsystem og specifikationer for forbrugsstoffer.
Leverer INWELT OEM push-pull MIG svejsepistoler?
INWELT understøtter OEM/ODM forespørgsler, der involverer kabellængder, stikspecifikationer, produktmærkning, emballage og andre projektkrav.
Kan distributører bestille LPA300 i løs vægt?
Ja. INWELT leverer LPA300 push-pull MIG svejsepistoler til engros-, distributør- og industrielle indkøbsforespørgsler.
Anmod om et LPA300 Push-Pull MIG svejsepistol tilbud
Leder efter en push-pull MIG svejsepistolproducent til aluminiumssvejseapplikationer?
INWELT leverer LPA300 gaskølede push-pull MIG svejsepistoler til distributører, importører, OEM mærker og industrielle købere.
For et præcist tilbud bedes du angive:
Model: LPA300
Svejsemaskine producent og model
Trådføder producent og model
Påkrævet svejsetrådsdiameter og legering
Kabellængde: 6 / 8 / 10 / 12 m
Krav til stik og motorstyring
Eksisterende svejsepistol eller prøvedetaljer
Nødvendige forbrugsstoffer og reservedele
Anslået ordremængde
OEM/ODM krav
Destinationsmarked
Kontakt INWELT for LPA300 Push-Pull MIG svejsepistolspecifikationer, kompatibilitetsgennemgang, bulkpriser og OEM/ODM forsyning.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių