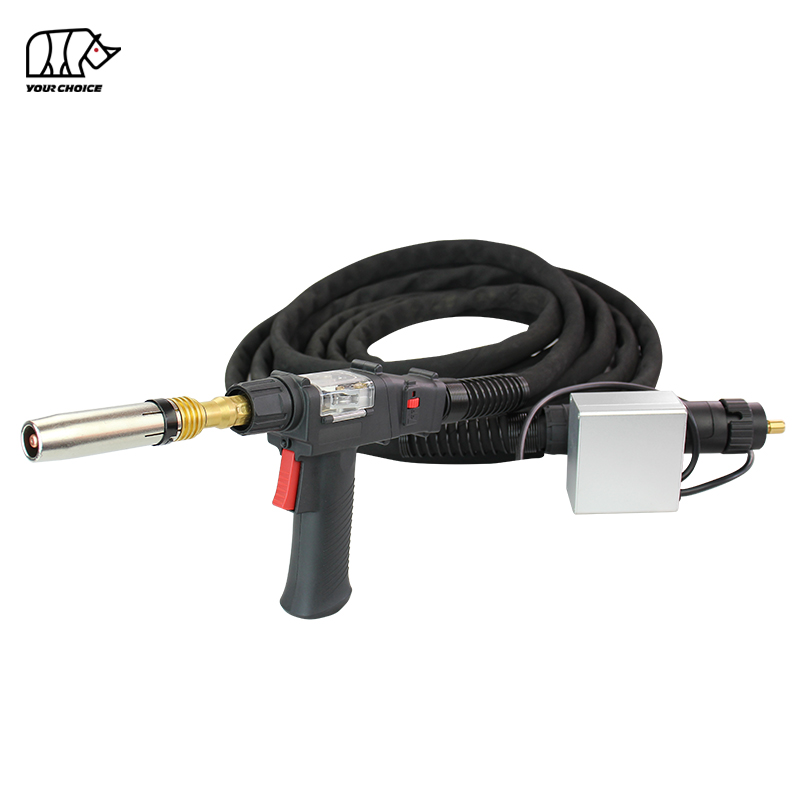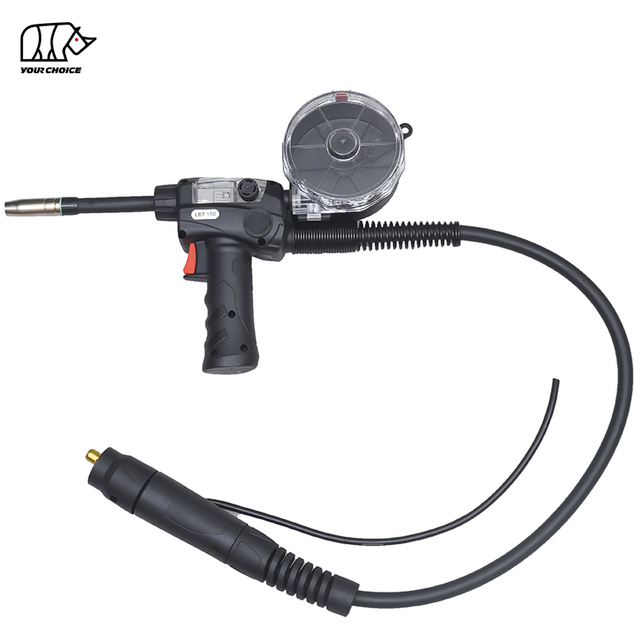
Огляд зварювального пістолета LPA300 Push-Pull MIG
Зварювальний пістолет { INWELT LPA300 із газовим охолодженням Push-Pull MIG розроблений для зварювання алюмінію MIG , де потрібна узгоджена подача дроту та збільшена робоча зона.
На відміну від звичайного пістолета MIG , що має лише натискання, зварювальна система з натисканням використовує механізм подачі дроту для проштовхування зварювального дроту, тоді як двигун у пістолеті допомагає протягнути його через кабельну збірку. Такий узгоджений механізм подачі особливо корисний для м’якшого алюмінієвого зварювального дроту, який складніше подавати через довгі кабелі пістолета.
INWELT LPA300 підтримує зварювальний дріт Ø1,2–1,6 мм і доступний із кабельними збірками довжиною 6 м, 8 м, 10 м і 12 м.
Виріб вказано з номінальним струмом 300 A при використанні CO₂ і 270 A при використанні змішаного захисного газу при робочому циклі 60%. Для зварювання алюмінію захисним газом аргоном застосовний номінальний струм повинен бути підтверджений для конкретних умов експлуатації.
INWELT постачає зварювальні гармати LPA300 push-pull для промислового виробництва, дистриб’юторів зварювального обладнання, OEM проектів і вимог до закупівель оптом.
Технічні характеристики зварювального пістолета LPA300 Push-Pull
| Специфікація |
INWELT LPA300 |
| Модель продукту |
LPA300 |
| Тип продукту |
Push-Pull MIG Зварювальний пістолет |
| Процес зварювання |
MIG / GMAW |
| Основна програма |
Алюміній MIG Зварювання |
| Спосіб охолодження |
Газове охолодження / повітряне охолодження |
| Номінальний струм з CO₂ |
300А |
| Номінальний струм зі змішаним газом |
270А |
| Робочий цикл |
60% |
| Діаметр зварювального дроту |
Ø1,2–1,6 мм |
| Стандартна довжина кабелю |
6/8/10/12 м |
| Головка пальника |
Конфігурація головки ліхтаря під кутом |
| Підключення до списку |
євро Центральний роз'єм |
| Система подачі дроту |
Push-Pull |
| Контроль подачі дроту |
Регулювання швидкості, встановлене на пальнику, зазначено в списку |
| Бренд |
INWELT |
| Налаштування |
Логотип, упаковка, довжина кабелю, OEM/ODM |
Наведені вище поточні рейтинги відповідають умовам, зазначеним для INWELT LPA300. Їх не слід інтерпретувати як незалежно перевірений номінальний струм чистого аргону.
Перед замовленням перевірте джерело зварювального живлення, пристрій подачі дроту, інтерфейс керування двигуном, кабельну збірку та конфігурацію витратних матеріалів.
Як працює зварювальний пістолет Push-Pull MIG ?
Зварювальний пістолет Push-Pull MIG використовує дві скоординовані дії подачі дроту для переміщення електродного дроту від котушки живлення до зварювальної дуги.
Основний пристрій подачі проштовхує зварювальний дріт у кабель пальника, тоді як приводний механізм, встановлений на пістолеті, тягне дріт до контактного кінчика.
Координуючи ці зусилля подачі, система push-pull може зменшити стиснення дроту та нестабільність подачі всередині довгого кабельного вузла.
Двигун штовхача з боку подачі та двигун з боку гармати
Система приводу з боку пристрою подачі подає зварювальний дріт з основної котушки дроту.
Система приводу з боку пістолета забезпечує додаткове тягове зусилля поблизу зварювальної дуги.
Для стабільної роботи обидві системи повинні бути правильно налаштовані.
Важливі фактори налаштування включають:
Відбір дисків
Привідний роликовий тиск
Діаметр дроту
Управління двигуном, встановлене на пістолеті
Координація рухів подавача
Стан вкладиша
Прокладка кабелю
Швидкість подачі зварювального дроту
Неправильна координація руху або надмірний тиск можуть пошкодити м’який зварювальний дріт і спричинити проблеми з подачею.
Чому подача Push-Pull допомагає з алюмінієвим дротом
Алюмінієвий зварювальний дріт, як правило, м’якший і більш сприйнятливий до деформації, ніж звичайний суцільний сталевий зварювальний дріт MIG .
Коли алюмінієвий дріт просувається через довгий трос, надмірний опір може сприяти викривленню дроту, перервам у харчуванні та гніздуванні птахів.
Правильно налаштована система push-pull допомагає підтримувати дріт, коли він проходить через кабель пальника.
Це робить подачу push-pull корисною для промислового зварювання алюмінію MIG де потрібні довші кабельні збірки.
Однак механізм push-pull не усуває потреби в правильних приводних роликах, вкладишах, контактних наконечниках і налаштуваннях подачі.

Ключові характеристики INWELT LPA300
300A CO₂ і 270A змішаних газів
LPA300 вказано з такими рейтингами струму:
Ці значення описують опубліковані виробником конфігурації.
Для зварювання алюмінію MIG як захисний газ зазвичай використовується чистий аргон, тоді як для окремих застосувань можуть використовуватися інші відповідні суміші на основі аргону.
Перед вибором пальника для безперервного виробництва покупці повинні підтвердити номінальний струм LPA300 за запланованих умов зварювання алюмінію.
Конструкція з повітряним охолодженням і робочим циклом 60%.
LPA300 використовує конфігурацію факела з повітряним охолодженням.
Він не потребує окремого контуру рідинного охолодження.
При оцінці теплових вимог зварювального процесу слід враховувати робочий цикл 60%.
За вказаних номінальних умов робочий цикл 60% відповідає шести хвилинам зварювання протягом стандартного десятихвилинного періоду роботи.
Для застосувань із подовженим часом увімкнення дуги або вищими тепловими навантаженнями фактичні межі роботи пальника слід оцінити перед установкою.
Варіанти кабелю 6 м, 8 м, 10 м і 12 м
INWELT пропонує чотири перелічені довжини кабелю:
| довжини кабелю |
Типовий вибір |
| 6 м |
Компактні промислові зварювальні станції |
| 8 м |
Виготовлення лавок і загальнопромислових робочих зон |
| 10 м |
Більші заготовки та збільшена робоча зона |
| 12 м |
Зварювальні станції, що вимагають більшого руху від живильника |
Довші кабельні збірки забезпечують додатковий робочий діапазон, але вони також роблять вибір системи подачі дроту та встановлення більш важливими.
Кабель слід прокласти так, щоб уникнути різких перегинів, скручувань і механічних пошкоджень.
Відповідна довжина кабелю залежить від схеми виробництва, конфігурації обладнання та застосування зварювання.
Контроль швидкості подачі дроту, встановлений на пальнику
В описі продукту LPA300 вказано функцію регулювання швидкості подачі дроту, встановлену на пальнику.
Це забезпечує робочий інтерфейс для налаштування параметрів подавання дроту в сумісних конфігураціях системи.
Однак функція електричного керування має відповідати підключеному джерелу живлення та механізму подачі дроту.
Для OEM і проектів заміни підтвердьте:
Сигнал керування швидкістю подачі дроту
Напруга живлення двигуна
Вимоги до струму двигуна
Розпиновка роз'єму управління
Тригерна проводка
Вимоги до координації годівниці
Сам по собі відповідний механічний з’єднувач не гарантує, що встановлений на пістолет двигун або регулятор швидкості працюватимуть правильно.
Кутова Головка пальника конфігурація
LPA300 використовує кутову конфігурацію головки пальника для ручного зварювання MIG .
Геометрія горловини пальника впливає на доступ до з’єднання, положення зварювання та співвідношення між контактним наконечником і деталлю.
Для заміни перевірте розміри передніх витратних матеріалів і конфігурацію головки пальника.
Будь-яка взаємозамінність з іншими системами пальникових головок повинна бути підтверджена фактичними посиланнями на деталі або технічними кресленнями.
Алюмінієвий зварювальний дріт LPA300 і вибір витратних матеріалів
LPA300 призначений для зварювального дроту діаметром від Ø1,2 мм до Ø1,6 мм.
Контактний наконечник, прокладку дроту та приводні ролики слід вибирати відповідно до фактичного діаметра та сплаву алюмінієвого дроту.
Підтримувані діаметри зварювального дроту
| діаметра дроту |
Вимоги до вибору |
| Ø1,2 мм |
Зіставте контактний наконечник, вкладиш і приводні ролики |
| Ø1,4 мм |
Підтвердьте відповідну конфігурацію витратних матеріалів |
| Ø1,6 мм |
Перевірте контактний наконечник, вкладиш, приводні ролики та ємність подачі |
Типи алюмінієвого зварювального дроту
Звичайні алюмінієві MIG присадочні дроти включають ER4043 і ER5356.
Відповідний присадний метал залежить від основного матеріалу, процедури зварювання, механічних вимог і відповідних стандартів зварювання.
Перед замовленням необхідно перевірити наявність конфігурації живлення LPA300 для кожного сплаву дроту.
Контактний наконечник Вибір
Контактний наконечник передає зварювальний струм на електродний дріт.
Для зварювання алюмінію визначення розміру контактного наконечника вимагає уваги до діаметра дроту та характеристик теплового розширення присадного дроту.
Правильні розміри отвору та різьби слід підтвердити за допомогою специфікації вибраних витратних матеріалів.
Неправильний контактний наконечник може сприяти опору живлення, непостійній передачі струму або вигоранню.
Вибір дроту
Вкладиш направляє зварювальний дріт через кабельний вузол.
Для зварювання алюмінію на подачу дроту можуть впливати матеріал вкладиша, внутрішній діаметр, довжина та умови встановлення.
Правильний лайнер слід підбирати відповідно до:
Уникайте встановлення невизначеної конфігурації прокладки зі сталевого дроту без перевірки її придатності для алюмінієвого дроту.
Drive Roll Selection
Привідні ролики повинні забезпечувати достатнє зчеплення без надмірної деформації м'якого алюмінієвого дроту.
Привідні ролики з U-подібними пазами зазвичай використовуються для подачі алюмінієвого дроту MIG .
Точний розмір канавки, розміри рулону та необхідний тиск повинні відповідати системі приводу, встановленій на дроті та пістолеті.

Сумісність LPA300 Зварювальний апарат і пристрою подачі дроту
LPA300 зазначено в конфігурації Euro Центральний роз'єм .
Однак для двотактного пістолета MIG потрібно більше, ніж сумісний зварювальний з’єднувач живлення.
Двигун приводу з боку пістолета має отримувати правильні сигнали електроживлення та керування, і він повинен працювати в координації з головним механізмом подачі дроту.
Вимоги до роз’єму Euro та керування двигуном
Для сумісної інсталяції можуть знадобитися наступні підключення:
| компонентів системи |
Вимоги до сумісності |
| Потужність зварювання |
Правильне підключення до струму |
| Захисний газ |
Сумісне газове підключення та шлях потоку |
| Зварювальний дріт |
Правильна конфігурація входу подачі дроту та вкладиша |
| Тригер |
Узгоджуюча схема керування |
| Двигун тяги з боку гармати |
Відповідна напруга та струм живлення |
| Контроль швидкості подачі дроту |
Сумісний контрольний сигнал |
| Контроль годівниці |
Скоординована робота двигуна штовхання та тяги |
| Кабельна збірка |
Відповідна довжина та розташування роз’ємів |
Стандартний роз’єм Euro може забезпечити механічні, зварювальні, газові та тригерні з’єднання в певних системах, але він не забезпечує автоматично всі функції керування, необхідні моторизованому пістолету-пушулу.
Може знадобитися додаткове з’єднання для керування або сумісний інтерфейс подачі.
Контрольний список сумісності перед замовленням
Перш ніж придбати INWELT LPA300, надайте:
Виробник і модель зварювального апарату
Виробник і модель пристрою подачі дроту
Існуючий тип зварювального пістолета
Фотографії головного роз'єму
Тип роз'єму управління двигуном
Технічні умови живлення та керування двигуном
Необхідний діаметр і сплав дроту
Вибрана довжина кабелю
Необхідна конфігурація контактного наконечника та вкладиша
Кількість замовлення
Для проектів заміни особливо корисна схема підключення або наявний зразок рушниці.
INWELT може переглянути необхідну конфігурацію інтерфейсу перед пропозицією.

Push-Pull MIG Gun проти Пальник з котушкою проти Standard MIG Gun
Незважаючи на те, що для зварювання MIG можна використовувати всі три типи пістолетів, їх пристрої подачі дроту відрізняються.
| Функція |
Push-Pull MIG Gun |
Пальник з котушкою |
Standard MIG Gun |
| Розташування котушки дроту |
Основна годівниця |
На пістолет |
Основна годівниця |
| Привідний двигун зі сторони гармати |
так |
так |
Зазвичай ні |
| Привід головного живильника |
так |
Не використовується таким же чином |
так |
| Довгокабельне живлення алюмінію |
Ключове застосування |
Дріт подається локально з котушки пістолета |
Більше залежить від налаштувань |
| Розгляд ваги рушниці |
На пістолеті немає великої котушки з дротом |
Включає невелику котушку з дротом |
Зазвичай простіша збірка рушниці |
| Перевірка сумісності ключів |
Управління подачею та двигуном |
Інтерфейс керування золотником |
Стандартне підключення пальника |
Коли варто вибрати рушницю Push-Pull MIG ?
Розглянемо систему push-pull, коли:
Алюмінієвий дріт необхідно подавати через подовжений кабель
Додаток використовує дистанційну котушку дроту
Промислове виробництво вимагає злагодженої системи подачі дроту
Джерело зварювального живлення та пристрій подачі підтримують роботу в режимі «потягни».
Коли Пальник з котушкою більше підходить?
Котушка може бути більш придатною, якщо локальна котушка дроту на пістолеті прийнятна, а обладнання підтримує таку конфігурацію пістолета.
Пістолети з котушками та пуш-пули не слід розглядати як взаємозамінні продукти.
Як налаштувати зварювальний пістолет Push-Pull MIG
Правильне налаштування має важливе значення для надійної роботи.
Крок 1: Підтвердьте сумісність обладнання
Переконайтеся, що джерело зварювального живлення та пристрій подачі дроту можуть підтримувати електроприводний пістолет.
Перевірте вимоги до електричного інтерфейсу, живлення двигуна та керування.
Крок 2: Встановіть правильні компоненти подачі дроту
Виберіть контактний наконечник, вкладиш і приводні ролики відповідно до діаметра та сплаву зварювального дроту.
Перед встановленням перевірте шлях дроту.
Крок 3: Підключіть зварювальний пістолет
Підключіть інтерфейси зварювального живлення, захисного газу, тригера та двотактного керування відповідно до затвердженої конфігурації обладнання.
Не підключайте неідентифікований штекер керування двигуном, не перевіривши його електричні вимоги.
Крок 4: Встановіть тиск приводного ролика
Використовуйте відповідний тиск приводного ролика для вибраного алюмінієвого дроту.
Надмірний тиск може деформувати м’який зварювальний дріт, а недостатній – спричинити вислизання.
Крок 5: координуйте подачу штовхання та витягування
Налаштуйте головний пристрій подачі та тяговий двигун, встановлений на пістолеті, відповідно до сумісної системи керування.
Мета полягає в тому, щоб подавати дріт без надмірного натягу, стиснення або ковзання.
Крок 6. Перевірте прокладку кабелю
Прокладайте кабель з плавними вигинами і уникайте непотрібного скручування.
Перед початком виробництва перевірте всю довжину кабелю.
Крок 7: Виконайте перевірку контрольованого зварювання
Виконайте початкове налаштування та перевірку відповідно до інструкцій до зварювального апарату та живильника.
Перевірте подачу дроту, роботу курка, захисний газ і стабільність дуги.
Розпочинайте виробництво тільки після того, як система буде перевірена для запланованого застосування.
Поширені проблеми зі зброєю Push-Pull MIG та рішення
Для зварювальних пістолетів Push-pull потрібна правильна електрична координація та вибір витратних матеріалів.
| Проблема |
Можлива причина |
Рекомендована перевірка |
| Дротове гніздування птахів |
Надмірна сила поштовху або погана координація рухів |
Перевірте налаштування годівниці та роботу тягового двигуна |
| Прослизання дроту |
Неправильний тиск або канавка приводного ролика |
Перевірте рулони, діаметр дроту та тиск |
| Нерегулярна подача дроту |
Пошкоджена підводка або перегини кабелю |
Перевірте вкладиш і прокладку кабелю |
| Тяга двигуна не працює |
Проблеми з електропроводкою керування або живленням двигуна |
Перевірте сумісність інтерфейсу двигуна та фідера |
| Подача дроту занадто швидка або повільна |
Неправильне налаштування регулювання швидкості |
Перевірте конфігурацію керування |
| Вигорання контактного наконечника |
Переривання годування або неправильна порада |
Перевірте параметри подачі дроту, наконечника та зварювання |
| Перегрів пальника |
Перевищено поточний або робочий цикл |
Перевірте теплові характеристики та електричні з’єднання |
| Погане покриття захисним газом |
Витік газу або заблоковане сопло |
Перевірте подачу газу та сопло |
| Нестійка дуга |
Непостійне живлення або електричний контакт |
Перевірте систему живлення та поточні з’єднання |
Чому рушниця Push-Pull MIG викликає гніздування птахів?
Пташине гніздування може виникнути, якщо головний пристрій подачі штовхає дріт швидше, ніж система збоку зброї може вмістити його, або якщо на шляху дроту є надмірний опір.
Перевірте координацію механізму подачі, приводні ролики, вкладиш і прокладку кабелю.
Чому алюмінієвий дріт ковзає в приводних роликах?
Ковзання дроту може виникнути внаслідок недостатнього тиску приводного ролика, неправильного розміру канавки або забруднення компонентів приводу.
Використовуйте правильну специфікацію приводного ролика та регулюйте тиск відповідно до дроту та обладнання для подачі.
Чому не працює двигун Push-Pull Gun?
Серед можливих причин — несумісний роз’єм керування, неправильне живлення двигуна, пошкоджена проводка або фідер, який не підтримує необхідну систему керування двотактним керуванням.
Електричні несправності повинні діагностуватися кваліфікованим персоналом за допомогою відповідної документації на обладнання.
Технічне обслуговування та запасні частини для LPA300
Регулярний огляд може допомогти підтримувати функції подачі дроту та зварювання LPA300.
Огляньте механізм приводу зі сторони гармати
Перевірте приводні ролики та шлях дроту на знос, забруднення чи неправильне регулювання.
Дотримуйтесь інструкцій виробника з технічного обслуговування двигуна та механізму приводу.
Перевірте Контактні наконечники і Газові сопла
Перевірте контактні наконечники на предмет зносу отвору та газові форсунки на наявність надмірних бризок або деформації.
Замініть пошкоджені компоненти на деталі, які відповідають конфігурації пальника LPA300.
Огляньте вкладиш дроту
Перевірте вкладиш, коли опір подачі збільшується або рух дроту стає непостійним.
Перевірте правильний діаметр і довжину вкладиша для встановленого кабельного вузла.
Огляньте кабель і проводку керування
Огляньте кабель живлення, проводку керування та роз’єми на наявність видимих пошкоджень.
Довгі кабельні вузли слід перевіряти на предмет стирання, скручування та надмірного вигину.
Перевірте роботу контролю швидкості
Якщо оснащено регулюванням швидкості, встановленим на пальнику, переконайтеся, що керування працює правильно з відповідною системою подачі.
Перед обслуговуванням пістолета від'єднайте зварювальне обладнання та дотримуйтеся процедур електробезпеки виробника обладнання.
Запасні частини, які потрібно підтвердити перед масовим замовленням. Необхідна
| про замінні компоненти |
інформація |
| Контактний наконечник |
Діаметр дроту, отвір, різьба та довжина |
| Газове сопло |
Конфігурація і розміри передньої частини |
| Газовий дифузор |
Сумісність головки факела |
| Прокладка дроту |
Тип проводу, розмір і довжина кабелю |
| Drive Rolls |
Тип канавки, діаметр і монтажні розміри |
| Витягнути двигун |
Електричні характеристики та механічна конфігурація |
| Тригерний перемикач |
Розташування вимикача і проводки |
| Контроль швидкості |
Тип керування та електричний інтерфейс |
| Головка пальника |
Розміри горловини та кріплення |
| Кабельна збірка |
Довжина, роз'єми та проводка управління |
Надайте зразок, номер деталі або технічний малюнок для точного підбору запасних частин.
Промислове застосування пістолета LPA300 Aluminium MIG
LPA300 призначений для зварювання алюмінію MIG , де задовольняються вимоги щодо подачі дроту, теплової сумісності та сумісності обладнання.
Виготовлення алюмінієвих конструкцій
Подача дроту Push-Pull може підтримувати виготовлення алюмінієвих рам, профілів і структурних вузлів.
Фактична придатність залежить від процедури зварювання, товщини матеріалу та робочих вимог.
Виробництво причепів і транспортних засобів
Алюмінієві компоненти, які використовуються у причепах і виготовленні комерційних транспортних засобів, можуть потребувати збільшеного радіусу дії пальника та контрольованої подачі дроту.
Зварювальну систему слід вибирати відповідно до конструкції з’єднання, присадного металу та умов виробництва.
Алюмінієві корпуси для обладнання
Виробники алюмінієвих корпусів, кришок, корпусів та інших виготовлених компонентів можуть отримати вигоду від двотактної установки, де потрібні кабелі збільшеної довжини.
Промислова алюмінієва збірка
Зварювальні системи Push-pull MIG використовуються у виробничих середовищах, де потрібна надійна подача відповідних алюмінієвих присадочних дротів.
Технічне обслуговування та ремонт
LPA300 можна оцінити для промислових робіт з технічного обслуговування та ремонту, де наявне зварювальне обладнання підтримує необхідну систему керування двотактним способом.
Зварювальні пістолети Push-Pull LPA300 для OEM та оптових покупців
INWELT постачає зварювальні гармати MIG для дистриб’юторів зварювального обладнання, клієнтів OEM , промислових постачальників і проектів оптових закупівель.
Стандартні варіанти постачання LPA300
Доступні перелічені конфігурації включають:
Двухтактний зварювальний пістолет LPA300 з газовим охолодженням MIG
Діапазон дроту Ø1,2–1,6 мм
Кабель довжиною 6 м
Кабель довжиною 8 м
10 м кабелю в зборі
Кабель довжиною 12 м
Усі необхідні електричні інтерфейси та замінні компоненти слід підтвердити перед замовленням.
OEM і приватна торгова марка Push-Pull MIG рушниці
INWELT може переглянути OEM/ODM вимоги щодо:
Можливість налаштування залежить від технічних вимог і затвердженої конфігурації продукту.
Push-Pull MIG Пістолети для дистриб’юторів зварювального обладнання
Для дистриб’юторів повна закупівельна специфікація повинна включати модель пістолета, сумісність обладнання, розміри проводів, довжину кабелю та запасні компоненти.
Це допомагає підтримувати управління запасами, повторне замовлення та післяпродажне обслуговування.
Для проектів OEM INWELT рекомендує переглянути креслення з’єднань і вимоги до зразків перед серійним виробництвом.
Поширені запитання про Push-Pull MIG пістолети
Що таке двотактний зварювальний пістолет MIG ?
У зварювальному пістолеті Push-pull MIG використовується двигун з боку пристрою подачі для проштовхування зварювального дроту та двигун з боку пістолета для протягування дроту. Скоординована система допомагає подавати відповідний зварювальний дріт через довші кабелі.
Що таке INWELT LPA300?
INWELT LPA300 — це двотактний зварювальний пістолет MIG із газовим охолодженням, призначений для зварювання алюмінію. Він підтримує дріт Ø1,2–1,6 мм і доступний з кабелем довжиною 6 м, 8 м, 10 м і 12 м.
Який поточний рейтинг LPA300?
В опублікованих специфікаціях LPA300 зазначено 300 A з CO₂ і 270 A зі змішаним газом при робочому циклі 60%. Відповідний рейтинг для зварювання алюмінію чистим аргоном необхідно підтвердити окремо.
LPA300 має повітряне чи водяне охолодження?
LPA300 — це зварювальний пістолет MIG з газовим охолодженням, який також називають повітряним охолодженням.
Чи можна зварювати алюміній двотактним пістолетом MIG ?
так Системи Push-pull MIG зазвичай використовуються для подачі м’якшого алюмінієвого зварювального дроту через подовжені кабелі пальника. Важливо правильно налаштувати систему та сумісність обладнання.
Які розміри алюмінієвого дроту підтримує LPA300?
LPA300 призначений для зварювального дроту Ø1,2–1,6 мм. Контактний наконечник, вкладиш і приводні ролики повинні відповідати обраному діаметру дроту та сплаву.
Яка довжина кабелю доступна?
INWELT містить список варіантів кабелю 6 м, 8 м, 10 м і 12 м для LPA300.
Яка різниця між пуш-пулем MIG і шпульковою рушницею?
Рушниця Push-Pull використовує скоординовані приводні двигуни з боку пристрою подачі та з боку пристрою подачі, причому бобіна з дротом зазвичай розташована на головному пристрої подачі. Котушка несе невелику котушку з дротом безпосередньо на пістолеті.
Чи можна LPA300 під’єднати до будь-якого зварювального апарату MIG із роз’ємом Euro?
Ні. Сумісності лише з механічним роз’ємом недостатньо. Зварювальний апарат і пристрій подачі також повинні підтримувати необхідне живлення двигуна, контроль швидкості та скоординовану роботу в режимі push-pull.
Чи має LPA300 контроль швидкості подачі дроту?
В описі продукту INWELT зазначено регулювання швидкості подачі дроту, встановлене на пальнику. Необхідно перевірити сумісність цієї функції з вибраним фідером і електричною системою керування.
Чи можна використовувати алюмінієвий дріт ER4043 або ER5356?
Це звичайні алюмінієві присадочні дроти MIG . Для вибраного сплаву та діаметра слід підтвердити правильні приводні ролики, вкладиш, контактний наконечник і конфігурацію подачі.
Чи запобігає зварювальний пістолет push-pull усі проблеми з подаванням дроту?
Ні. Правильно налаштована система push-pull допомагає керувати подаванням м’якого дроту, але застрягання дроту та інші проблеми все одно можуть виникнути через неправильний тиск приводу, пошкоджені вкладиші, погану координацію двигуна або невідповідні компоненти.
Що слід перевірити, перш ніж замовляти заміну пуш-пулу MIG ?
Перевірте зварювальний апарат, пристрій подачі дроту, роз’єм живлення, електропроводку керування двигуном, діаметр дроту, довжину кабелю, систему приводу та характеристики витратних матеріалів.
Чи постачає INWELT зварювальні пістолети OEM push-pull MIG ?
INWELT підтримує OEM/ODM запити щодо довжини кабелю, специфікацій роз’ємів, маркування продукту, упаковки та інших вимог до проекту.
Чи можуть дистриб’ютори замовляти LPA300 оптом?
так INWELT надає зварювальні гармати LPA300 push-pull MIG для оптових, дистриб'юторських і промислових закупівель.
Запит на пропозицію зварювального пістолета LPA300 Push-Pull MIG
Шукаємо виробника зварювального пістолета MIG для зварювання алюмінію?
INWELT постачає зварювальні гармати MIG з газовим охолодженням LPA300 для дистриб’юторів, імпортерів, брендів OEM і промислових покупців.
Для точної пропозиції надайте:
Модель: LPA300
Виробник і модель зварювального апарату
Виробник і модель пристрою подачі дроту
Необхідний діаметр і сплав зварювального дроту
Довжина кабелю: 6 / 8 / 10 / 12 м
Вимоги до роз’ємів і керування двигуном
Наявний зварювальний пістолет або зразок деталей
Необхідні витратні матеріали та запчастини
Орієнтовна кількість замовлення
OEM/ODM вимоги
Ринок призначення
Зв’яжіться з INWELT , щоб отримати специфікації зварювального пістолета LPA300 Push-Pull MIG , перевірку сумісності, оптові ціни та постачання OEM/ODM .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių