LPA300 İtme-Çekme MIG Kaynak Tabancasına Genel Bakış
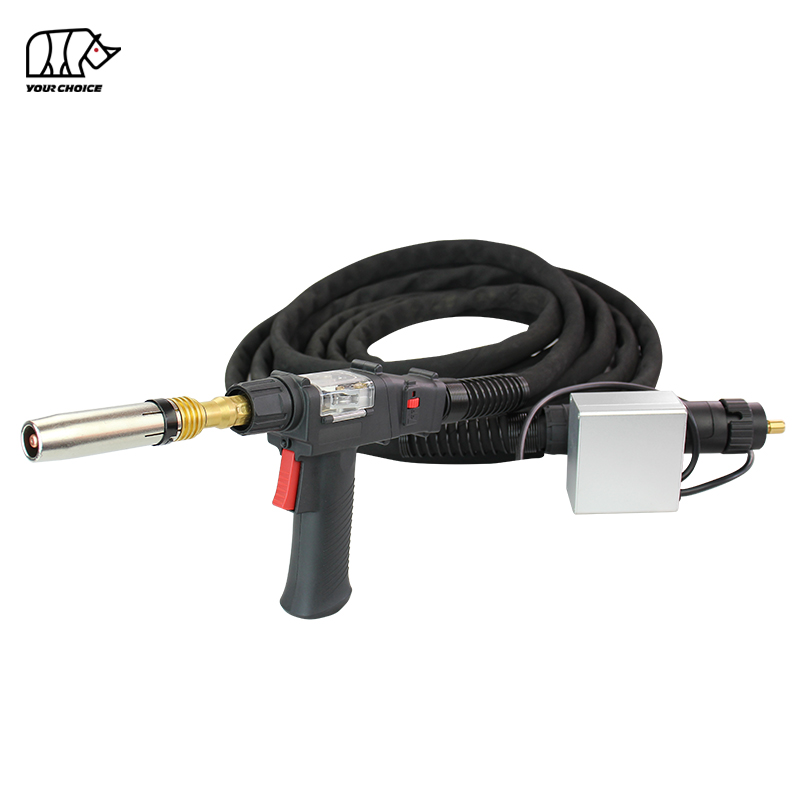
{ INWELT LPA300 Gaz Soğutmalı İtme-Çekme MIG Kaynak Tabancası, koordineli tel besleme ve genişletilmiş çalışma erişimi gerektiren alüminyum MIG kaynak uygulamaları için tasarlanmıştır.
Geleneksel yalnızca itmeli MIG tabancanın aksine, itmeli çekmeli kaynak sistemi kaynak telini itmek için tel besleyiciyi kullanırken, tabancadaki bir motor telin kablo düzeneği boyunca çekilmesine yardımcı olur. Bu koordineli besleme düzenlemesi, uzun tabanca kablolarından beslenmesi daha zor olabilen daha yumuşak alüminyum kaynak telleri için özellikle kullanışlıdır.
INWELT LPA300, Ø1,2–1,6 mm kaynak telini destekler ve 6 m, 8 m, 10 m ve 12 m kablo düzenekleriyle mevcuttur.
Ürün, %60 görev döngüsünde CO₂ kullanılarak 300A ve karışık koruyucu gaz kullanılarak 270A nominal akımla listelenmiştir. Argon koruyucu gazla alüminyum kaynağı için, belirli çalışma koşulları için geçerli akım değeri onaylanmalıdır.
INWELT endüstriyel imalat, kaynak ekipmanı distribütörleri, OEM projeleri ve toplu satın alma gereksinimleri için LPA300 itme-çekme kaynak tabancaları sağlar.
LPA300 İtme-Çekme Kaynak Tabancası Teknik Özellikler
| Şartname |
INWELT LPA300 |
| Ürün Modeli |
LPA300 |
| Ürün Tipi |
İtme-Çekme MIG Kaynak Tabancası |
| Kaynak İşlemi |
MIG / GMAW |
| Birincil Başvuru |
Alüminyum MIG Kaynağı |
| Soğutma Yöntemi |
Gaz Soğutmalı / Hava Soğutmalı |
| CO₂ ile Anma Akımı |
300A |
| Karışık Gazlı Anma Akımı |
270A |
| Görev Döngüsü |
%60 |
| Kaynak Teli Çapı |
Ø1,2–1,6 mm |
| Standart Kablo Uzunluğu |
6 / 8 / 10 / 12m |
| Torç başlığı |
Açılı torç kafası konfigürasyonu |
| Listelenen Bağlantı |
Avro Merkezi konnektör |
| Tel Besleme Sistemi |
İtme-Çekme |
| Tel Besleme Kontrolü |
Torca monteli hız ayarı listelenmiştir |
| Marka |
INWELT |
| Özelleştirme |
Logo, Ambalaj, Kablo Uzunluğu, OEM/ODM |
Yukarıdaki mevcut değerler INWELT LPA300 için listelenen koşullara karşılık gelir. Bağımsız olarak doğrulanmış saf argon akımı değeri olarak yorumlanmamalıdırlar.
Sipariş vermeden önce kaynak güç kaynağını, tel besleyiciyi, motor kontrol arayüzünü, kablo düzeneğini ve sarf malzemesi konfigürasyonunu onaylayın.
İtme-Çekme MIG Kaynak Tabancası Nasıl Çalışır?
Bir itme-çekme MIG kaynak tabancası, elektrot telini besleme makarasından kaynak arkına taşımak için iki koordineli tel besleme eylemi kullanır.
Birincil besleyici kaynak telini torç kablosunun içine iterken, tabancaya monteli tahrik mekanizması teli kontak ucuna doğru çeker.
Bir itme-çekme sistemi, bu besleme kuvvetlerini koordine ederek, uzun bir kablo düzeneği içindeki tel sıkışmasını ve besleme dengesizliğini azaltabilir.
Besleyici Tarafı İtme Motoru ve Tabanca Tarafı Çekme Motoru
Besleyici tarafındaki tahrik sistemi kaynak telini ana tel makarasından besler.
Tabanca tarafındaki tahrik sistemi kaynak arkının yakınında ek çekme kuvveti sağlar.
Kararlı çalışma için her iki sistemin de doğru şekilde yapılandırılması gerekir.
Önemli kurulum faktörleri şunları içerir:
Yanlış motor koordinasyonu veya aşırı basınç, yumuşak kaynak teline zarar verebilir ve besleme sorunlarına neden olabilir.
İtmeli-Çekmeli Besleme Alüminyum Tel ile Neden Yardımcı Olur?
Alüminyum kaynak teli genel olarak sıradan katı çelik MIG kaynak teline göre daha yumuşaktır ve deformasyona karşı daha hassastır.
Alüminyum tel uzun bir kablodan geçirildiğinde aşırı direnç telin bükülmesine, besleme kesintilerine ve kuş yuvalamasına neden olabilir.
Düzgün yapılandırılmış bir itme-çekme sistemi, torç kablosu boyunca ilerlerken telin desteklenmesine yardımcı olur.
Bu, daha uzun kablo düzenekleri gerektiren endüstriyel alüminyum MIG kaynak uygulamaları için itme-çekme beslemesini kullanışlı hale getirir.
Ancak itme-çekme mekanizması, doğru tahrik rulolarına, gömleklere, temas uçlarına ve besleme ayarlarına olan ihtiyacı ortadan kaldırmaz.

INWELT LPA300'ün Temel Özellikleri
300A CO₂ ve 270A Karışık Gaz Değerleri
LPA300 aşağıdaki güncel derecelendirmelerle listelenmiştir:
Bu değerler üreticinin yayınladığı konfigürasyonları açıklamaktadır.
Alüminyum MIG kaynağı için koruyucu gaz olarak saf argon yaygın olarak kullanılırken, özel uygulamalar diğer uygun argon bazlı karışımları kullanabilir.
Alıcılar, sürekli üretim için torcu seçmeden önce, amaçlanan alüminyum kaynak koşulları altında LPA300 akım değerini doğrulamalıdır.
Hava Soğutmalı Tasarım ve %60 Görev Döngüsü
LPA300, hava soğutmalı bir torç konfigürasyonu kullanır.
Ayrı bir sıvı soğutma devresine ihtiyaç duymaz.
Kaynak prosesinin termal gereklilikleri değerlendirilirken %60 görev döngüsü dikkate alınmalıdır.
Belirtilen nominal koşullarda, %60'lık bir görev döngüsü, standart on dakikalık bir çalışma süresi içinde altı dakikalık kaynağa karşılık gelir.
Ark açık süresinin uzatıldığı veya daha yüksek termal yüklerin olduğu uygulamalar için, gerçek torç çalışma limitleri kurulumdan önce değerlendirilmelidir.
6 m, 8 m, 10 m ve 12 m Kablo Seçenekleri
INWELT listelenen dört kablo uzunluğu sunar:
| Kablo Uzunluğu |
Tipik Seçimde Dikkate Alınacak Hususlar |
| 6 m |
Kompakt endüstriyel kaynak istasyonları |
| 8 m |
İmalat tezgahları ve genel endüstriyel çalışma alanları |
| 10 m |
Daha büyük iş parçaları ve daha geniş çalışma erişimi |
| 12 m |
Besleyiciden daha fazla hareket gerektiren kaynak istasyonları |
Daha uzun kablo düzenekleri ek çalışma erişimi sağlar ancak aynı zamanda tel besleme sistemi seçimini ve kurulumunu da daha önemli hale getirir.
Kablo keskin bükülmelerden, bükülmelerden ve mekanik hasarlardan kaçınacak şekilde yönlendirilmelidir.
Uygun kablo uzunluğu üretim düzenine, ekipman konfigürasyonuna ve kaynak uygulamasına bağlıdır.
Torca Monte Tel Besleme Hızı Kontrolü
LPA300 ürün açıklamasında torca monteli tel besleme hızı ayarlama özelliği listelenmektedir.
Bu, uyumlu sistem konfigürasyonlarında tel besleme ayarını yapmak için bir işletim arayüzü sağlar.
Ancak elektrik kontrol fonksiyonunun bağlı güç kaynağı ve tel besleyiciyle eşleşmesi gerekir.
OEM ve değiştirme projeleri için şunu onaylayın:
Tel besleme hızı kontrol sinyali
Motor besleme gerilimi
Motor akımı gereksinimleri
Kontrol konnektörü pin çıkışı
Tetik kablolaması
Besleyici koordinasyon gereksinimleri
Eşleşen bir mekanik konnektör tek başına tabancaya monteli motorun veya hız kontrolünün doğru şekilde çalışacağını garanti etmez.
Açılı Torç başlığı Yapılandırma
LPA300, manuel MIG kaynaklama için açılı bir torç kafası konfigürasyonu kullanır.
Torç boynu geometrisi bağlantıya erişimi, kaynak pozisyonunu ve kontak ucu ile iş parçası arasındaki ilişkiyi etkiler.
Değiştirme uygulamaları için ön uç sarf malzemesi boyutlarını ve torç kafası konfigürasyonunu doğrulayın.
Diğer torç kafası sistemleriyle değiştirilebilirlik, gerçek parça referansları veya teknik çizimler aracılığıyla doğrulanmalıdır.
LPA300 Alüminyum Kaynak Teli ve Sarf Malzemesi Seçimi
LPA300, Ø1,2 mm'den Ø1,6 mm'ye kadar tel çaplarının kaynaklanması için tasarlanmıştır.
Kontak ucu, tel astarı ve tahrik makaraları gerçek alüminyum tel çapına ve alaşımına göre seçilmelidir.
Desteklenen Kaynak Teli Çapları
| Tel Çapı |
Seçim Gereksinimi |
| Ø1,2 mm |
Temas ucunu, astarı ve tahrik rulolarını eşleştirin |
| Ø1,4 mm |
İlgili sarf malzemesi yapılandırmasını onaylayın |
| Ø1,6 mm |
Temas ucunu, astarı, tahrik rulolarını ve besleme kapasitesini doğrulayın |
Alüminyum Kaynak Teli Çeşitleri
Yaygın alüminyum MIG dolgu telleri arasında ER4043 ve ER5356 bulunur.
Uygun dolgu metali ana malzemeye, kaynak prosedürüne, mekanik gereksinimlere ve geçerli kaynak standartlarına bağlıdır.
Sipariş vermeden önce her tel alaşımı için LPA300 besleme konfigürasyonunun mevcut olup olmadığı doğrulanmalıdır.
İletişim İpucu Seçimi
Kontak ucu kaynak akımını elektrot teline aktarır.
Alüminyum kaynağı için kontak ucunun boyutlandırılmasında tel çapına ve dolgu telinin termal genleşme özelliklerine dikkat edilmesi gerekir.
Seçilen sarf malzemesi spesifikasyonu kullanılarak doğru delik ve diş boyutları doğrulanmalıdır.
Yanlış bir kontak ucu, besleme direncine, tutarsız akım aktarımına veya geri yanmaya neden olabilir.
Tel Astar Seçimi
Astar, kaynak telini kablo tertibatı boyunca yönlendirir.
Alüminyum kaynak için astar malzemesi, iç çap, uzunluk ve montaj koşulları tel beslemeyi etkileyebilir.
Doğru astar aşağıdakilere göre seçilmelidir:
Alüminyum tel çapı
Tel alaşımı
Kablo uzunluğu
Torç konfigürasyonu
Besleyici gereksinimleri
Alüminyum tele uygunluğunu kontrol etmeden, belirtilmemiş bir çelik tel astar konfigürasyonu kurmaktan kaçının.
Sürücü Rulo Seçimi
Tahrik makaraları, yumuşak alüminyum teli aşırı derecede deforme etmeden yeterli çekiş sağlamalıdır.
U-oluklu tahrik makaraları genellikle alüminyum MIG tel besleme uygulamalarında kullanılır.
Tam oluk boyutu, rulo boyutları ve gereken basınç, tel ve tabancaya monteli tahrik sistemine uygun olmalıdır.

LPA300 Kaynak makinesi ve Tel Besleyici Uyumluluğu
LPA300, Euro Merkezi konnektör konfigürasyonuyla listelenmiştir.
Ancak bir itme-çekme MIG tabancası, uyumlu bir kaynak gücü konektöründen daha fazlasını gerektirir.
Tabanca tarafındaki tahrik motoru doğru elektrik beslemesini ve kontrol sinyallerini almalı ve ana tel besleyiciyle koordineli olarak çalışmalıdır.
Euro Konektörü ve Motor Kontrol Gereksinimleri
Uyumlu bir kurulum aşağıdaki bağlantıları gerektirebilir:
| Sistem Bileşeni |
Uyumluluk Gereksinimi |
| Kaynak Gücü |
Doğru akım taşıyan bağlantı |
| Koruyucu gaz |
Uyumlu gaz bağlantısı ve akış yolu |
| Kaynak Teli |
Doğru tel besleme girişi ve astar konfigürasyonu |
| Tetiklemek |
Eşleşen kontrol devresi |
| Tabanca Tarafı Çekme Motoru |
Doğru besleme gerilimi ve akımı |
| Tel Besleme Hızı Kontrolü |
Uyumlu kontrol sinyali |
| Besleyici Kontrolü |
Koordineli itme ve çekme motor çalışması |
| Kablo grubu |
Uygun uzunluk ve konektör düzenlemesi |
Standart bir Euro konektörü belirli sistemlerde mekanik, kaynak gücü, gaz ve tetikleme bağlantılarını sağlayabilir ancak motorlu bir itme-çekme tabancasının ihtiyaç duyduğu her kontrol fonksiyonunu otomatik olarak sağlamaz.
Ek bir kontrol bağlantısı veya uyumlu bir besleyici arayüzü gerekli olabilir.
Sipariş Vermeden Önce Uyumluluk Kontrol Listesi
INWELT LPA300'ü satın almadan önce şunları sağlayın:
Kaynak makinesi üreticisi ve modeli
Tel besleyici üreticisi ve modeli
Mevcut kaynak tabancası tipi
Ana konnektör fotoğrafları
Motor kontrol konnektör tipi
Motor beslemesi ve kontrol özellikleri
Gerekli tel çapı ve alaşımı
Seçilen kablo uzunluğu
Gerekli kontak ucu ve astar konfigürasyonu
Sipariş miktarı
Değiştirme projeleri için bir kablo bağlantı şeması veya mevcut tabanca örneği özellikle faydalıdır.
INWELT teklif vermeden önce gerekli arayüz yapılandırmasını inceleyebilir.

İtmeli-Çekmeli MIG Tabanca vs. Makaralı kaynak tabancası vs. Standart MIG Tabanca
Her üç tabanca tipi de MIG kaynağı için kullanılabilse de tel besleme düzenlemeleri farklıdır.
| Özellik |
İtme-Çekme MIG Tabanca |
Makaralı kaynak tabancası |
Standart MIG Tabanca |
| Tel Makarası Konumu |
Ana besleyici |
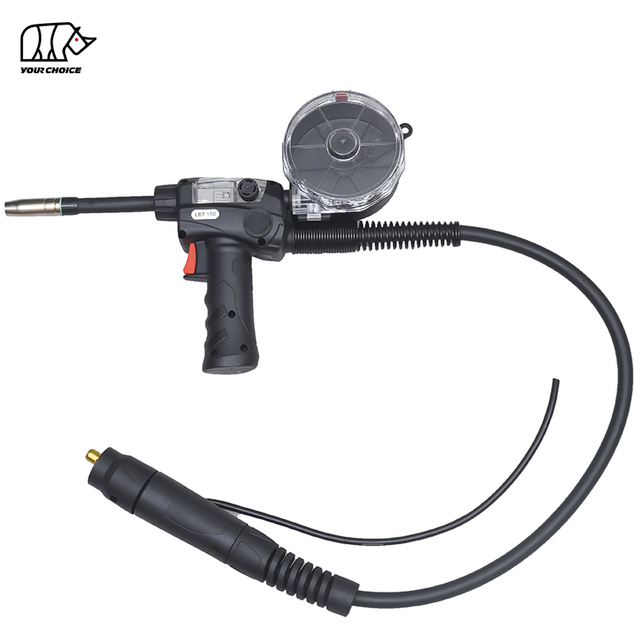
Silahın üzerinde |
Ana besleyici |
| Tabanca Tarafı Tahrik Motoru |
Evet |
Evet |
Genellikle hayır |
| Ana Besleyici İtme Tahrik |
Evet |
Aynı şekilde kullanılmaz |
Evet |
| Uzun Kablolu Alüminyum Besleme |
Önemli bir uygulama |
Tel, tabanca makarasından yerel olarak beslenir |
Kuruluma daha fazla bağımlı |
| Tabanca Ağırlığının Dikkate Alınması |
Tabancada büyük tel makarası yok |
Küçük tel makara içerir |
Tipik olarak daha basit tabanca montajı |
| Anahtar Uyumluluk Kontrolü |
Besleyici ve motor kontrolü |
Makara tabancası kontrol arayüzü |
Standart torç bağlantısı |
Ne Zaman İt-Çek MIG Tabancasını Seçmelisiniz?
Aşağıdaki durumlarda bir itme-çekme sistemini düşünün:
Alüminyum tel uzatılmış bir kablo tertibatından beslenmelidir
Uygulama uzak bir tel makarası kullanıyor
Endüstriyel üretim koordineli bir tel besleme sistemi gerektirir
Kaynak güç kaynağı ve besleyici, itme-çekme işlemini destekler
Makaralı kaynak tabancası Ne Zaman Daha Uygundur?
Tabancada yerel bir tel makara kabul edilebilir olduğunda ve ekipman bu makara tabancası konfigürasyonunu desteklediğinde, makara tabancası daha uygun olabilir.
Makara tabancaları ve itme-çekme tabancaları değiştirilebilir ürünler olarak değerlendirilmemelidir.
İtmeli-Çekmeli MIG Kaynak Tabancası Nasıl Kurulur
Güvenilir çalışma için doğru kurulum şarttır.
1. Adım: Ekipman Uyumluluğunu Doğrulayın
Kaynak güç kaynağının ve tel besleyicinin motorlu itme-çekme tabancasını destekleyebildiğini doğrulayın.
Elektrik arayüzünü, motor beslemesini ve kontrol gereksinimlerini kontrol edin.
Adım 2: Doğru Tel Besleme Bileşenlerini Takın
Kaynak teli çapına ve alaşımına göre kontak ucunu, gömleği ve tahrik makaralarını seçin.
Kurulumdan önce kablo yolunu inceleyin.
Adım 3: Kaynak Tabancasını Bağlayın
Kaynak gücü, koruyucu gaz, tetik ve itme-çekme kontrol arayüzlerini onaylanmış ekipman konfigürasyonuna göre bağlayın.
Tanımlanamayan bir motor kontrol fişini elektrik gereksinimlerini doğrulamadan bağlamayın.
Adım 4: Tahrik Rulosu Basıncını Ayarlayın
Seçilen alüminyum tel için uygun tahrik silindiri basıncını kullanın.
Aşırı basınç yumuşak kaynak telini deforme edebilir, yetersiz basınç ise kaymaya neden olabilir.
Adım 5: İtme ve Çekme Beslemesini Koordine Edin
Ana besleyiciyi ve tabancaya monteli çekme motorunu uyumlu kontrol sistemine göre yapılandırın.
Amaç aşırı gerilim, sıkıştırma veya kayma olmadan teli beslemektir.
Adım 6: Kablo Yönlendirmesini Kontrol Edin
Kabloyu düzgün kıvrımlarla döşeyin ve gereksiz bükülmelerden kaçının.
Üretime başlamadan önce tüm kablo uzunluğunu kontrol edin.
Adım 7: Kontrollü Kaynak Testi Yapın
Kaynak makinesi ve besleyici talimatlarına uygun olarak ilk kurulumu ve doğrulamayı gerçekleştirin.
Tel beslemeyi, tetikleme işlemini, koruyucu gazı ve ark stabilitesini kontrol edin.
Üretime yalnızca sistem amaçlanan uygulama için doğrulandıktan sonra başlayın.
Yaygın İt-Çek MIG Tabanca Sorunları ve Çözümleri
İtme-çekme kaynak tabancaları, doğru elektrik koordinasyonunu ve sarf malzemesi seçimini gerektirir.
| Sorun |
Olası Neden |
Önerilen Kontrol |
| Tel kuş yuvalama |
Aşırı itme kuvveti veya zayıf motor koordinasyonu |
Besleyici ayarlarını kontrol edin ve motor çalışmasını çekin |
| Tel kayması |
Yanlış tahrik silindiri basıncı veya kanalı |
Ruloları, tel çapını ve basıncını kontrol edin |
| Düzensiz tel besleme |
Hasarlı astar veya kablo kıvrımları |
Astarı ve kablo yönlendirmesini inceleyin |
| Çekme motoru çalışmıyor |
Kontrol kablolaması veya motor besleme sorunu |
Motor arayüzü ve besleyici uyumluluğunu doğrulayın |
| Tel beslemesi çok hızlı veya yavaş |
Yanlış hız kontrol ayarı |
Kontrol yapılandırmasını kontrol edin |
| Temas ucu geri tepmesi |
Besleme kesintisi veya yanlış uç |
Tel besleme, uç ve kaynak parametrelerini inceleyin |
| Torç aşırı ısınıyor |
Akım veya görev döngüsü aşıldı |
Termal değeri ve elektrik bağlantılarını kontrol edin |
| Zayıf koruyucu gaz kapsamı |
Gaz sızıntısı veya tıkalı meme |
Gaz kaynağını ve memesini kontrol edin |
| Kararsız ark |
Tutarsız besleme veya elektrik teması |
Besleme sistemini ve mevcut bağlantılarını inceleyin |
İt-Çek MIG Silahı Neden Kuş Yuvalamasına Neden Olur?
Ana besleyicinin teli tabanca tarafındaki sistemin kaldırabileceğinden daha hızlı itmesi veya tel yolunda aşırı direnç olması durumunda kuş yuvalaması meydana gelebilir.
Besleyici koordinasyonunu, tahrik makaralarını, astarı ve kablo yönlendirmesini kontrol edin.
Alüminyum Tel Tahrik Makaralarında Neden Kayıyor?
Tel kayması, yetersiz tahrik silindiri basıncından, yanlış oluk boyutundan veya kirli tahrik bileşenlerinden kaynaklanabilir.
Doğru tahrik silindiri spesifikasyonunu kullanın ve basıncı tel ve besleme ekipmanına göre ayarlayın.
İtmeli-Çekmeli Tabanca Motoru Neden Çalışmıyor?
Olası nedenler arasında uyumsuz bir kontrol konektörü, yanlış motor beslemesi, hasarlı kablolar veya gerekli itme-çekme kontrol sistemini desteklemeyen bir besleyici yer alır.
Elektrik arızaları, geçerli ekipman dokümantasyonu kullanılarak kalifiye personel tarafından teşhis edilmelidir.
LPA300 için Bakım ve Yedek Parçalar
Rutin inceleme, LPA300'ün tel besleme ve kaynak işlevlerinin korunmasına yardımcı olabilir.
Tabanca Tarafı Tahrik Mekanizmasını Muayene Edin
Tahrik makaralarında ve tel yolunda aşınma, kirlenme veya yanlış ayarlama olup olmadığını kontrol edin.
Motor ve tahrik mekanizması için üreticinin bakım talimatlarını izleyin.
İletişim İpuçlarını ve Gaz nozulları kontrol edin
Temas uçlarını delik aşınması açısından ve gaz memelerini aşırı sıçrama veya deformasyon açısından inceleyin.
Hasarlı bileşenleri LPA300 torç konfigürasyonuyla eşleşen parçalarla değiştirin.
Kablo Astarını inceleyin
Besleme direnci arttığında veya tel hareketi tutarsız hale geldiğinde astarı kontrol edin.
Takılan kablo tertibatı için doğru astar çapını ve uzunluğunu onaylayın.
Kabloyu ve Kontrol Kablolarını İnceleyin
Güç kablosunu, kontrol kablolarını ve konnektörleri gözle görülür hasar açısından inceleyin.
Uzun kablo düzenekleri aşınma, bükülme ve aşırı bükülme açısından kontrol edilmelidir.
Hız Kontrol Çalışmasını Doğrulayın
Torca monteli hız ayarıyla donatılmışsa, kontrolün eşleşen besleme sistemiyle doğru şekilde çalıştığını doğrulayın.
Tabancaya bakım yapmadan önce kaynak ekipmanının bağlantısını kesin ve ekipman üreticisinin elektriksel güvenlik prosedürlerini izleyin.
Toplu Siparişlerden Önce Onaylanması Gereken Yedek Parçalar
| Yedek Parça |
Bilgisi Gereklidir |
| İletişim İpucu |
Tel çapı, delik, diş ve uzunluk |
| Gaz Nozulu |
Ön uç yapılandırması ve boyutları |
| Gaz difüzörü |
Torç kafası uyumluluğu |
| Tel Astar |
Tel tipi, boyutu ve kablo uzunluğu |
| Tahrik Ruloları |
Yiv tipi, çapı ve montaj boyutları |
| Çekme Motoru |
Elektriksel derecelendirme ve mekanik konfigürasyon |
| Tetik Anahtarı |
Anahtar ve kablolama düzenlemesi |
| Hız Kontrolü |
Kontrol tipi ve elektrik arayüzü |
| Torç başlığı |
Boyun boyutları ve eki |
| Kablo grubu |
Uzunluk, konektörler ve kontrol kabloları |
Yedek parçaların tam olarak eşleştirilmesi için bir örnek, parça numarası veya teknik çizim sağlayın.
LPA300 Alüminyum MIG Tabancanın Endüstriyel Uygulamaları
LPA300, tel besleme, termal ve ekipman uyumluluğu gerekliliklerinin karşılandığı alüminyum MIG kaynak uygulamalarına yöneliktir.
Alüminyum Yapısal İmalat
İtme-çekme tel beslemesi, alüminyum çerçevelerin, profillerin ve yapısal montajların imalatını destekleyebilir.
Gerçek uygunluk kaynak prosedürüne, malzeme kalınlığına ve çalışma gereksinimlerine bağlıdır.
Römork ve Araç İmalatı
Römorklarda ve ticari araç imalatında kullanılan alüminyum bileşenler, daha uzun torç erişimi ve kontrollü tel besleme gerektirebilir.
Kaynak sistemi, birleştirme tasarımına, dolgu metaline ve üretim şartlarına göre seçilmelidir.
Alüminyum Ekipman Muhafazaları
Alüminyum mahfaza, kapak, dolap ve diğer fabrikasyon bileşen üreticileri, daha uzun kablo uzunluklarının gerekli olduğu durumlarda itme-çekme kurulumundan yararlanabilir.
Endüstriyel Alüminyum Montaj
İtme-çekme MIG kaynak sistemleri, uygun alüminyum dolgu tellerinin güvenilir şekilde beslenmesini gerektiren imalat ortamlarında kullanılır.
Bakım ve Onarım
LPA300, mevcut kaynak ekipmanının gerekli itme-çekme kontrol sistemini desteklediği endüstriyel bakım ve onarım çalışmaları için değerlendirilebilir.
OEM ve Toptan Alıcılar için LPA300 İtme-Çekme Kaynak Tabancaları
INWELT kaynak ekipmanı distribütörleri, OEM müşteriler, endüstriyel tedarikçiler ve toplu satın alma projeleri için itme-çekme MIG kaynak tabancaları tedarik etmektedir.
Standart LPA300 Tedarik Seçenekleri
Mevcut listelenen konfigürasyonlar şunları içerir:
LPA300 gaz soğutmalı itme-çekme MIG kaynak tabancası
Ø1,2–1,6 mm kablo aralığı
6 m kablo montajı
8 m kablo montajı
10 m kablo montajı
12 m kablo montajı
Gerekli tüm elektrik arayüzleri ve yedek bileşenler siparişten önce onaylanmalıdır.
OEM ve Özel Etiketli İt-Çek MIG Silahlar
INWELT , aşağıdakiler için OEM/ODM gereksinimlerini inceleyebilir:
Özelleştirme fizibilitesi teknik gereksinimlere ve onaylanmış ürün konfigürasyonuna bağlıdır.
Kaynak Ekipmanı Dağıtıcıları için İtmeli-Çekmeli MIG Tabancalar
Distribütörler için eksiksiz bir satın alma spesifikasyonu tabanca modelini, ekipman uyumluluğunu, kablo boyutlarını, kablo uzunluğunu ve yedek bileşenleri içermelidir.
Bu, envanter yönetimini, tekrarlanan siparişleri ve satış sonrası hizmetleri desteklemeye yardımcı olur.
OEM proje için INWELT , toplu üretimden önce bağlantı çizimlerinin ve örnek gereksinimlerin gözden geçirilmesini önerir.
İtme-Çekme MIG Tabancaları Hakkında Sıkça Sorulan Sorular
İtme-çekme MIG kaynak tabancası nedir?
İtme-çekme MIG kaynak tabancası, kaynak telini itmek için besleyici tarafındaki bir motoru ve teli çekmek için tabanca tarafındaki bir motoru kullanır. Koordineli sistem, uygun kaynak telinin daha uzun kablolar aracılığıyla beslenmesine yardımcı olur.
INWELT LPA300 nedir?
INWELT LPA300, alüminyum kaynak uygulamaları için tasarlanmış, gaz soğutmalı bir itme-çekme MIG kaynak tabancasıdır. Ø1,2–1,6 mm kabloyu destekler ve 6 m, 8 m, 10 m ve 12 m kablo düzenekleriyle mevcuttur.
LPA300'ün mevcut derecelendirmesi nedir?
Yayınlanan LPA300 teknik özellikleri, %60 görev döngüsünde CO₂ ile 300A ve karışık gaz ile 270A'yı listeler. Saf argonla alüminyum kaynağına yönelik uygun derecelendirme ayrıca onaylanmalıdır.
LPA300 hava soğutmalı mı, yoksa su soğutmalı mı?
LPA300, gaz soğutmalı, aynı zamanda hava soğutmalı olarak da adlandırılan, itme-çekme MIG kaynak tabancasıdır.
Bir itme-çekme MIG tabancası alüminyuma kaynak yapabilir mi?
Evet. İtme-çekme MIG sistemleri, daha yumuşak alüminyum kaynak tellerini uzatılmış torç kabloları aracılığıyla beslemek için yaygın olarak kullanılır. Doğru sistem kurulumu ve ekipman uyumluluğu çok önemlidir.
LPA300 hangi alüminyum kablo boyutlarını destekler?
LPA300, Ø1,2–1,6 mm kaynak teli için belirtilmiştir. Temas ucu, astar ve tahrik makaraları seçilen tel çapına ve alaşıma uygun olmalıdır.
Hangi kablo uzunlukları mevcut?
INWELT LPA300 için 6 m, 8 m, 10 m ve 12 m kablo seçeneklerini listeler.
İtme-çekme MIG tabancası ile makara tabancası arasındaki fark nedir?
İtme-çekme tabancası, koordineli besleyici tarafı ve tabanca tarafı tahrik motorlarını kullanır; tel makarası genellikle ana besleyicide bulunur. Bir makara tabancası, doğrudan tabanca üzerinde küçük bir tel makara taşır.
LPA300, Euro konektörü olan herhangi bir MIG kaynakçıya bağlanabilir mi?
Hayır. Mekanik konnektör uyumluluğu tek başına yeterli değildir. Kaynak makinesi ve besleyici aynı zamanda gerekli motor beslemesini, hız kontrolünü ve koordineli itme-çekme işlemini de desteklemelidir.
LPA300'de tel besleme hızı kontrolü var mı?
INWELT ürün açıklamasında torçla monte edilen tel besleme hızı ayarı listelenmektedir. Bu fonksiyonun uyumluluğu seçilen besleyici ve elektrik kontrol sistemi ile doğrulanmalıdır.
ER4043 veya ER5356 alüminyum tel kullanabilir miyim?
Bunlar yaygın alüminyum MIG dolgu telleridir. Seçilen alaşım ve çap için doğru tahrik ruloları, astar, temas ucu ve besleme konfigürasyonu onaylanmalıdır.
İtme-çekme kaynak tabancası tüm tel besleme sorunlarını önler mi?
Hayır. Doğru şekilde yapılandırılmış bir itme-çekme sistemi, yumuşak tel beslemesinin yönetilmesine yardımcı olur, ancak yanlış tahrik basıncı, hasarlı gömlekler, zayıf motor koordinasyonu veya uygun olmayan bileşenler nedeniyle tel sıkışmaları ve diğer sorunlar yine de meydana gelebilir.
Yedek itme-çekme MIG tabancasını sipariş etmeden önce neyi kontrol etmeliyim?
Kaynak makinesini, tel besleyiciyi, güç konnektörünü, motor kontrol kablolarını, tel çapını, kablo uzunluğunu, tahrik sistemini ve sarf malzemesi özelliklerini kontrol edin.
INWELT OEM itme-çekme MIG kaynak tabancası sağlıyor mu?
INWELT , kablo uzunlukları, konektör özellikleri, ürün etiketleme, paketleme ve diğer proje gereksinimleriyle ilgili OEM/ODM sorgularını destekler.
Distribütörler LPA300'ü toplu olarak sipariş edebilir mi?
Evet. INWELT toptan satış, distribütör ve endüstriyel satın alma talepleri için LPA300 itme-çekme MIG kaynak tabancaları sağlar.
LPA300 İtme-Çekme MIG Kaynak Tabancası Teklifi İsteyin
aranıyor Alüminyum kaynak uygulamaları için itme-çekme MIG kaynak tabancası üreticisi ?
INWELT distribütörler, ithalatçılar, OEM markalar ve endüstriyel alıcılar için LPA300 gaz soğutmalı itme-çekme MIG kaynak tabancaları tedarik etmektedir.
Doğru bir teklif için lütfen şunları sağlayın:
Modeli: LPA300
Kaynak makinesi üreticisi ve modeli
Tel besleyici üreticisi ve modeli
Gerekli kaynak teli çapı ve alaşımı
Kablo uzunluğu: 6 / 8 / 10 / 12 m
Konektör ve motor kontrol gereksinimleri
Mevcut kaynak tabancası veya örnek ayrıntılar
Gerekli sarf malzemeleri ve yedek parçalar
Tahmini sipariş miktarı
OEM/ODM gereksinimleri
Hedef pazar
LPA300 İtme-Çekme MIG Kaynak Tabancası Teknik Özellikleri, Uyumluluk İncelemesi, Toplu Fiyatlandırma ve OEM/ODM Tedarik için INWELT ile iletişime geçin.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių