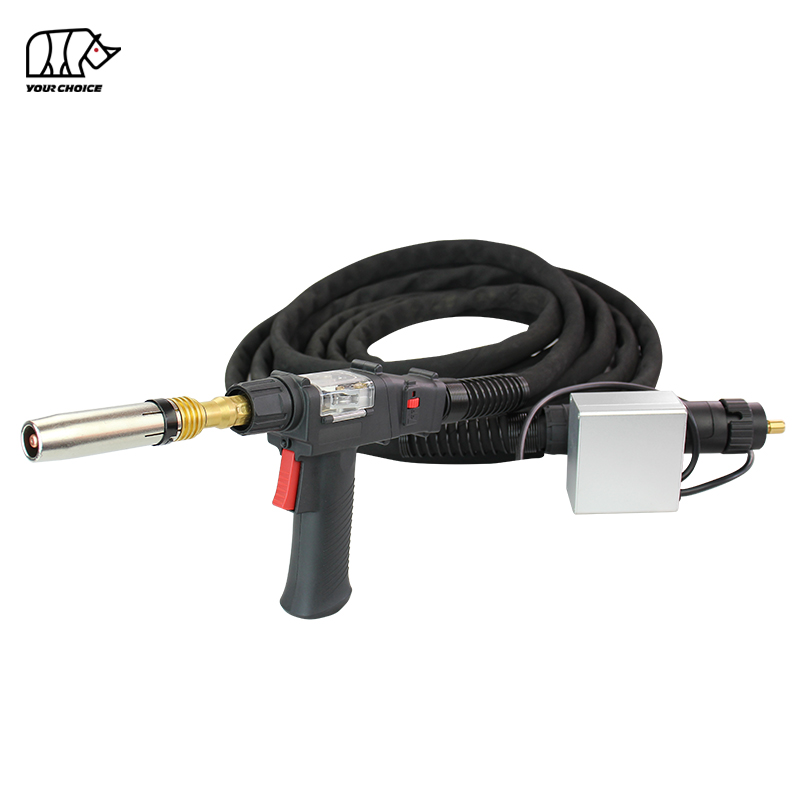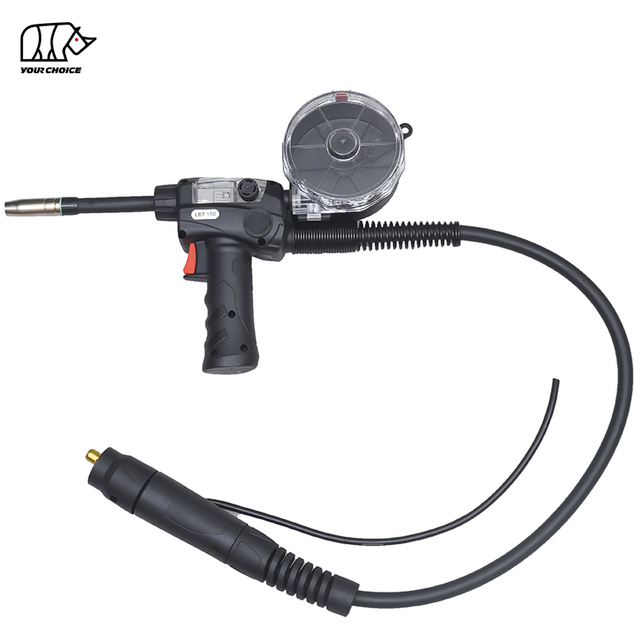
Panoramica della pistola per saldatura Push-Pull LPA300 MIG
La pistola per saldatura push-pull INWELT LPA300 raffreddata a gas MIG è progettata per applicazioni di saldatura dell'alluminio MIG che richiedono un'alimentazione del filo coordinata e una portata di lavoro estesa.
A differenza di una pistola convenzionale a sola spinta MIG , un sistema di saldatura push-pull utilizza il trainafilo per spingere il filo di saldatura mentre un motore nella pistola aiuta a tirarlo attraverso il gruppo cavi. Questa disposizione di alimentazione coordinata è particolarmente utile per i fili di saldatura in alluminio più morbidi, che possono essere più difficili da alimentare attraverso i cavi lunghi della torcia.
Il INWELT LPA300 supporta fili di saldatura da Ø1,2–1,6 mm ed è disponibile con cavi assemblati da 6 m, 8 m, 10 me 12 m.
Il prodotto è elencato con una corrente nominale di 300 A utilizzando CO₂ e 270 A utilizzando gas di protezione misto con un ciclo di lavoro del 60%. Per la saldatura dell'alluminio con gas di protezione argon, la corrente nominale applicabile deve essere confermata per le condizioni operative specifiche.
INWELT fornisce pistole di saldatura push-pull LPA300 per la fabbricazione industriale, distributori di apparecchiature di saldatura, progetti OEM e requisiti di acquisto di grandi quantità.
Specifiche tecniche della pistola per saldatura push-pull LPA300
| Specifica |
INWELT LPA300 |
| Modello del prodotto |
LPA300 |
| Tipo di prodotto |
Pistola per saldatura Push-Pull MIG |
| Processo di saldatura |
MIG / GMAW |
| Applicazione primaria |
Saldatura dell'alluminio MIG |
| Metodo di raffreddamento |
Raffreddato a gas/raffreddamento ad aria |
| Corrente nominale con CO₂ |
300A |
| Corrente nominale con gas misto |
270A |
| Ciclo di lavoro |
60% |
| Diametro del filo di saldatura |
Ø1,2–1,6 mm |
| Lunghezza cavo standard |
6 / 8 / 10 / 12 mt |
| Testa torcia |
Configurazione della testa della torcia angolata |
| Connessione elencata |
Euro Connettore centrale |
| Sistema di alimentazione del filo |
Spingi-tira |
| Controllo dell'avanzamento del filo |
Elencata la regolazione della velocità montata sulla torcia |
| Marca |
INWELT |
| Personalizzazione |
Logo, confezione, lunghezza del cavo, OEM/ODM |
I valori nominali attuali sopra corrispondono alle condizioni elencate per INWELT LPA300. Non devono essere interpretati come valori nominali di corrente di argon puro verificati in modo indipendente.
Prima di ordinare, verificare il generatore di saldatura, il trainafilo, l'interfaccia di controllo del motore, il gruppo cavi e la configurazione dei consumabili.
Come funziona una pistola per saldatura Push-Pull MIG ?
Una pistola di saldatura push-pull MIG utilizza due azioni di alimentazione del filo coordinate per spostare il filo dell'elettrodo dalla bobina di alimentazione all'arco di saldatura.
L'alimentatore primario spinge il filo di saldatura nel cavo della torcia, mentre il meccanismo di azionamento montato sulla pistola tira il filo verso la punta di contatto.
Coordinando queste forze di alimentazione, un sistema push-pull può ridurre la compressione del filo e l'instabilità di alimentazione all'interno di un lungo cavo assemblato.
Motore di spinta lato alimentatore e motore di trazione lato pistola
Il sistema di azionamento sul lato alimentatore fornisce il filo di saldatura dalla bobina di filo principale.
Il sistema di azionamento lato pistola fornisce una forza di trazione aggiuntiva vicino all'arco di saldatura.
Per un funzionamento stabile, entrambi i sistemi devono essere configurati correttamente.
Importanti fattori di configurazione includono:
Selezione del rullo trascinatore
Pressione del rullo motore
Diametro del filo
Controllo motore montato sulla pistola
Coordinamento motore alimentatore
Condizioni della fodera
Instradamento dei cavi
Velocità di avanzamento del filo di saldatura
Una coordinazione errata del motore o una pressione eccessiva possono danneggiare il filo di saldatura morbido e causare problemi di alimentazione.
Perché l'alimentazione Push-Pull è utile con il filo di alluminio
Il filo per saldatura in alluminio è generalmente più morbido e più suscettibile alla deformazione rispetto al filo per saldatura solido in acciaio MIG comune.
Quando il filo di alluminio viene spinto attraverso un cavo lungo, un'eccessiva resistenza può contribuire alla deformazione del filo, alle interruzioni dell'alimentazione e alla nidificazione degli uccelli.
Un sistema push-pull adeguatamente configurato aiuta a sostenere il filo mentre viaggia attraverso il cavo della torcia.
Ciò rende l'alimentazione push-pull utile per le applicazioni di saldatura industriale dell'alluminio MIG che richiedono gruppi di cavi più lunghi.
Tuttavia, il meccanismo push-pull non elimina la necessità di rulli di trascinamento, rivestimenti, punte di contatto e regolazioni di alimentazione corretti.

Caratteristiche principali del INWELT LPA300
Valori nominali di CO₂ 300 A e gas misto 270 A
L'LPA300 è elencato con i seguenti valori nominali di corrente:
Questi valori descrivono le configurazioni pubblicate dal produttore.
Per la saldatura dell'alluminio MIG , come gas di protezione viene comunemente utilizzato l'argon puro, mentre applicazioni specifiche possono utilizzare altre miscele adatte a base di argon.
Gli acquirenti devono confermare la corrente nominale dell'LPA300 nelle condizioni previste per la saldatura dell'alluminio prima di selezionare la torcia per la produzione continua.
Design raffreddato ad aria e ciclo di lavoro del 60%.
L'LPA300 utilizza una configurazione della torcia raffreddata ad aria.
Non richiede un circuito di raffreddamento a liquido separato.
Il ciclo di lavoro del 60% deve essere considerato quando si valutano i requisiti termici del processo di saldatura.
Alle condizioni nominali specificate, un ciclo di lavoro del 60% corrisponde a sei minuti di saldatura in un periodo operativo standard di dieci minuti.
Per applicazioni con tempo di accensione prolungato o carichi termici più elevati, i limiti operativi effettivi della torcia devono essere valutati prima dell'installazione.
Opzioni cavo da 6 m, 8 m, 10 me 12 m
INWELT offre quattro lunghezze di cavo elencate:
| lunghezza del cavo |
Considerazione tipica sulla selezione della |
| 6 m |
Stazioni di saldatura industriali compatte |
| 8 metri |
Banchi di fabbricazione e aree di lavoro industriali generali |
| 10 milioni |
Pezzi più grandi e portata di lavoro estesa |
| 12 milioni |
Stazioni di saldatura che richiedono maggiore movimento dall'alimentatore |
I gruppi di cavi più lunghi forniscono una maggiore portata operativa, ma rendono anche più importante la scelta e l'installazione del sistema di alimentazione del filo.
Il cavo deve essere instradato in modo da evitare piegature brusche, torsioni e danni meccanici.
La lunghezza appropriata del cavo dipende dal layout di produzione, dalla configurazione dell'apparecchiatura e dall'applicazione di saldatura.
Controllo della velocità di avanzamento del filo montato sulla torcia
La descrizione del prodotto LPA300 elenca una funzione di regolazione della velocità di avanzamento del filo montata sulla torcia.
Fornisce un'interfaccia operativa per regolare l'impostazione dell'avanzamento del filo in configurazioni di sistema compatibili.
Tuttavia, la funzione di controllo elettrico deve corrispondere alla fonte di alimentazione e al trainafilo collegati.
Per OEM e progetti sostitutivi, conferma:
Segnale di controllo della velocità di avanzamento del filo
Tensione di alimentazione del motore
Requisiti di corrente del motore
Pinout del connettore di controllo
Cablaggio del grilletto
Requisiti di coordinamento dell'alimentatore
Un connettore meccanico adatto da solo non garantisce il corretto funzionamento del motore montato sulla pistola o del controllo della velocità.
Configurazione ad angolo Testa torcia
L'LPA300 utilizza una configurazione della testa della torcia angolata per la saldatura manuale MIG .
La geometria del collo della torcia influisce sull'accesso al giunto, sulla posizione di saldatura e sulla relazione tra la punta di contatto e il pezzo da lavorare.
Per le applicazioni di sostituzione, verificare le dimensioni dei consumabili front-end e la configurazione della testa della torcia.
Qualsiasi intercambiabilità con altri sistemi di teste della torcia deve essere confermata tramite riferimenti alle parti effettive o disegni tecnici.
Selezione del filo per saldatura in alluminio e dei consumabili LPA300
L'LPA300 è specifico per fili di saldatura di diametro compreso tra Ø1,2 mm e Ø1,6 mm.
La punta di contatto, la guidafilo e i rulli di trascinamento devono essere selezionati in base al diametro e alla lega di alluminio effettivi.
Diametri dei fili di saldatura supportati
| del diametro del filo |
Requisito di selezione |
| Ø1,2 mm |
Abbina punta di contatto, rivestimento e rulli di trascinamento |
| Ø1,4 mm |
Confermare la configurazione dei materiali di consumo corrispondenti |
| Ø1,6 mm |
Verificare la punta di contatto, la fodera, i rulli di trascinamento e la capacità di alimentazione |
Tipi di fili per saldatura in alluminio
I fili di apporto comuni in alluminio MIG includono ER4043 e ER5356.
Il metallo d'apporto appropriato dipende dal materiale di base, dalla procedura di saldatura, dai requisiti meccanici e dagli standard di saldatura applicabili.
Prima dell'ordine è necessario verificare la disponibilità di una configurazione di alimentazione LPA300 per ciascuna lega di filo.
Selezione dei suggerimenti per i contatti
La punta di contatto trasferisce la corrente di saldatura al filo dell'elettrodo.
Per la saldatura dell'alluminio, il dimensionamento della punta di contatto richiede attenzione al diametro del filo e alle caratteristiche di dilatazione termica del filo di apporto.
Le dimensioni corrette del foro e della filettatura devono essere confermate utilizzando le specifiche del materiale di consumo selezionato.
Una punta di contatto errata può contribuire alla resistenza di alimentazione, al trasferimento di corrente incoerente o al ritorno di fiamma.
Selezione della guaina del filo
Il rivestimento guida il filo di saldatura attraverso il gruppo cavi.
Per la saldatura dell'alluminio, il materiale del rivestimento, il diametro interno, la lunghezza e le condizioni di installazione possono influenzare l'alimentazione del filo.
Il rivestimento corretto deve essere selezionato in base a:
Diametro filo di alluminio
Lega di filo
Lunghezza del cavo
Configurazione della torcia
Requisiti dell'alimentatore
Evitare di installare una configurazione di rivestimento in filo di acciaio non specificata senza verificarne l'idoneità per il filo di alluminio.
Selezione del rullo guida
I rulli di trascinamento devono fornire una trazione sufficiente senza deformare eccessivamente il filo di alluminio morbido.
I rulli di trascinamento con scanalatura a U sono comunemente utilizzati per applicazioni di alimentazione del filo in alluminio MIG .
L'esatta dimensione della scanalatura, le dimensioni del rullo e la pressione richiesta devono essere abbinate al sistema di azionamento montato su filo e pistola.

Compatibilità con LPA300 Macchina per saldatura e trainafilo
L'LPA300 è elencato con una configurazione Euro Connettore centrale .
Tuttavia, una pistola push-pull MIG richiede più di un connettore di alimentazione di saldatura compatibile.
Il motore di azionamento lato pistola deve ricevere l'alimentazione elettrica corretta e i segnali di controllo e deve funzionare in coordinamento con il trainafilo principale.
Requisiti del connettore Euro e del controllo motore
Un'installazione compatibile potrebbe richiedere le seguenti connessioni:
| dei componenti del sistema |
Requisiti di compatibilità |
| Potenza di saldatura |
Collegamento corretto della corrente |
| Gas di protezione |
Collegamento del gas e percorso del flusso compatibili |
| Filo di saldatura |
Corretta configurazione dell'ingresso di alimentazione del filo e della guaina |
| Grilletto |
Circuito di controllo corrispondente |
| Motore di trazione lato pistola |
Correggere la tensione e la corrente di alimentazione |
| Controllo della velocità di avanzamento del filo |
Segnale di controllo compatibile |
| Controllo dell'alimentatore |
Funzionamento coordinato del motore di spinta e trazione |
| Assemblaggio cavi |
Lunghezza e disposizione dei connettori adeguate |
Un connettore Euro standard può fornire collegamenti meccanici, di alimentazione di saldatura, del gas e del grilletto in alcuni sistemi, ma non fornisce automaticamente tutte le funzioni di controllo necessarie per una pistola push-pull motorizzata.
Potrebbe essere necessaria una connessione di controllo aggiuntiva o un'interfaccia di alimentazione compatibile.
Lista di controllo della compatibilità prima di ordinare
Prima di acquistare INWELT LPA300, fornire:
Produttore e modello della saldatrice
Produttore e modello del trainafilo
Tipo di pistola di saldatura esistente
Fotografie del connettore principale
Tipo di connettore di controllo motore
Specifiche di alimentazione e controllo del motore
Diametro del filo e lega richiesti
Lunghezza del cavo selezionata
Configurazione richiesta della punta di contatto e del liner
Quantità dell'ordine
Per i progetti di sostituzione, è particolarmente utile uno schema elettrico o un campione di pistola esistente.
INWELT può esaminare la configurazione dell'interfaccia richiesta prima del preventivo.

Pistola Push-Pull MIG contro Pistola a bobina contro Pistola standard MIG
Sebbene tutti e tre i tipi di pistole possano essere utilizzati per la saldatura MIG , le disposizioni di alimentazione del filo sono diverse.
| Caratteristica |
Push-Pull MIG Pistola |
a bobina Pistola |
standard MIG Pistola |
| Posizione della bobina del filo |
Alimentatore principale |
Sulla pistola |
Alimentatore principale |
| Motore di azionamento lato pistola |
SÌ |
SÌ |
Di solito no |
| Azionamento di spinta dell'alimentatore principale |
SÌ |
Non utilizzato allo stesso modo |
SÌ |
| Alimentazione in alluminio a cavo lungo |
Un'applicazione chiave |
Il filo viene alimentato localmente dalla bobina della pistola |
Più dipendente dalla configurazione |
| Considerazione sul peso della pistola |
Nessuna bobina di filo di grandi dimensioni sulla pistola |
Include una piccola bobina di filo |
Assemblaggio della pistola tipicamente più semplice |
| Controllo della compatibilità delle chiavi |
Alimentatore e controllo motore |
Interfaccia di controllo della pistola a bobina |
Attacco torcia standard |
Quando dovresti scegliere una pistola Push-Pull MIG ?
Consideriamo un sistema push-pull quando:
Il filo di alluminio deve essere fatto passare attraverso un cavo assemblato esteso
L'applicazione utilizza una bobina di filo remota
La produzione industriale richiede un sistema di alimentazione del filo coordinato
Il generatore e l'alimentatore per saldatura supportano il funzionamento push-pull
Quando è più adatta una pistola a bobina?
Una pistola a bobina può essere più adatta quando è accettabile una bobina di filo locale sulla pistola e l'apparecchiatura supporta tale configurazione della pistola a bobina.
Le pistole a bobina e le pistole push-pull non devono essere trattate come prodotti intercambiabili.
Come impostare una pistola per saldatura Push-Pull MIG
La corretta configurazione è essenziale per un funzionamento affidabile.
Passaggio 1: confermare la compatibilità dell'apparecchiatura
Verificare che il generatore di saldatura e il trainafilo possano supportare la pistola push-pull motorizzata.
Controllare l'interfaccia elettrica, l'alimentazione del motore e i requisiti di controllo.
Passaggio 2: installare i componenti di alimentazione del filo corretti
Selezionare la punta di contatto, il rivestimento e i rulli guida in base al diametro del filo di saldatura e alla lega.
Ispezionare il percorso del cavo prima dell'installazione.
Passaggio 3: collegare la pistola per saldatura
Collegare le interfacce di alimentazione di saldatura, gas di protezione, trigger e controllo push-pull in base alla configurazione approvata dell'apparecchiatura.
Non collegare una spina di controllo motore non identificata senza verificarne i requisiti elettrici.
Passaggio 4: impostare la pressione del rullo guida
Utilizzare la pressione del rullo di trascinamento appropriata per il filo di alluminio selezionato.
Una pressione eccessiva può deformare il filo di saldatura morbido, mentre una pressione insufficiente può provocarne lo slittamento.
Passaggio 5: coordinare l'alimentazione push e pull
Configurare l'alimentatore principale e il motore di trazione montato sulla pistola in base al sistema di controllo compatibile.
Lo scopo è quello di alimentare il filo senza eccessiva tensione, compressione o slittamento.
Passaggio 6: controllare il percorso dei cavi
Disporre il cavo con curve morbide ed evitare torsioni inutili.
Ispezionare l'intera lunghezza del cavo prima di iniziare la produzione.
Passaggio 7: eseguire un test di saldatura controllato
Eseguire la configurazione iniziale e la verifica in conformità con le istruzioni della saldatrice e dell'alimentatore.
Controllare l'alimentazione del filo, il funzionamento del grilletto, il gas di protezione e la stabilità dell'arco.
Iniziare la produzione solo dopo che il sistema è stato verificato per l'applicazione prevista.
Problemi comuni e soluzioni delle pistole Push-Pull MIG
Le pistole di saldatura push-pull richiedono un corretto coordinamento elettrico e una corretta selezione dei materiali di consumo.
| Problema |
Possibile causa |
Controllo consigliato |
| Nidificazione di uccelli su filo metallico |
Forza di spinta eccessiva o scarsa coordinazione motoria |
Controllare le impostazioni dell'alimentatore e il funzionamento del motore di tiro |
| Filo che scivola |
Pressione o scanalatura del rullo motore non corretta |
Controllare i rulli, il diametro del filo e la pressione |
| Alimentazione del filo irregolare |
Rivestimento danneggiato o piegature del cavo |
Ispezionare il rivestimento e il percorso dei cavi |
| Il motore di trazione non funziona |
Problema al cablaggio di controllo o all'alimentazione del motore |
Verificare la compatibilità dell'interfaccia motore e dell'alimentatore |
| Avanzamento del filo troppo veloce o lento |
Impostazione errata del controllo della velocità |
Verificare la configurazione del controllo |
| Bruciatura della punta del contatto |
Interruzione dell'alimentazione o punta errata |
Ispezionare l'avanzamento del filo, la punta e i parametri di saldatura |
| Surriscaldamento della torcia |
La corrente o il ciclo di lavoro sono stati superati |
Controllare la potenza termica e i collegamenti elettrici |
| Scarsa copertura del gas di protezione |
Perdita di gas o ugello ostruito |
Ispezionare l'alimentazione del gas e l'ugello |
| Arco instabile |
Alimentazione o contatto elettrico inconsistente |
Ispezionare il sistema di alimentazione e i collegamenti attuali |
Perché una pistola Push-Pull MIG provoca la nidificazione degli uccelli?
L'annidamento può verificarsi se l'alimentatore principale spinge il filo più velocemente di quanto il sistema lato pistola possa accoglierlo o se è presente una resistenza eccessiva nel percorso del filo.
Controllare la coordinazione dell'alimentatore, i rulli di trascinamento, il rivestimento e il percorso dei cavi.
Perché il filo di alluminio scivola nei rulli di trascinamento?
Lo slittamento del filo può essere causato da una pressione insufficiente del rullo di trascinamento, da una dimensione di scanalatura non corretta o da componenti di trascinamento contaminati.
Utilizzare le specifiche corrette del rullo trascinatore e regolare la pressione in base al filo e all'attrezzatura di alimentazione.
Perché il motore della pistola push-pull non funziona?
Le possibili cause includono un connettore di controllo incompatibile, un'alimentazione motore errata, un cablaggio danneggiato o un alimentatore che non supporta il sistema di controllo push-pull richiesto.
I guasti elettrici devono essere diagnosticati da personale qualificato utilizzando la documentazione applicabile dell'apparecchiatura.
Manutenzione e parti di ricambio per LPA300
L'ispezione di routine può aiutare a mantenere le funzioni di alimentazione del filo e di saldatura dell'LPA300.
Ispezionare il meccanismo di azionamento lato pistola
Controllare i rulli di trascinamento e il percorso del filo per verificare che non siano usurati, contaminati o regolati in modo errato.
Seguire le istruzioni di manutenzione del produttore per il motore e il meccanismo di azionamento.
Controllare le punte di contatto e gli ugelli del gas
Ispezionare le punte di contatto per verificare l'usura del foro e gli ugelli del gas per verificare l'eventuale presenza di spruzzi o deformazioni eccessive.
Sostituire i componenti danneggiati con parti che corrispondono alla configurazione della torcia LPA300.
Ispezionare il rivestimento del filo
Controllare il rivestimento quando la resistenza di alimentazione aumenta o il movimento del filo diventa incoerente.
Confermare il diametro e la lunghezza corretti del rivestimento per il gruppo di cavi installato.
Ispezionare il cavo e il cablaggio di controllo
Ispezionare il cavo di alimentazione, il cablaggio di controllo e i connettori per individuare eventuali danni visibili.
I gruppi di cavi lunghi devono essere controllati per individuare eventuali abrasioni, torsioni e piegature eccessive.
Verificare il funzionamento del controllo della velocità
Se dotato di regolazione della velocità montata sulla torcia, verificare che il controllo funzioni correttamente con il sistema di alimentazione abbinato.
Scollegare l'attrezzatura per la saldatura prima di effettuare interventi di manutenzione sulla pistola e seguire le procedure di sicurezza elettrica del produttore dell'attrezzatura.
Parti di ricambio da confermare prima degli ordini all'ingrosso Informazioni
| sui componenti di sostituzione |
obbligatorie |
| Suggerimento di contatto |
Diametro del filo, foro, filettatura e lunghezza |
| Ugello del gas |
Configurazione e dimensioni del front-end |
| Diffusore di gas |
Compatibilità con la testa della torcia |
| Guaina metallica |
Tipo di filo, dimensione e lunghezza del cavo |
| Rulli guida |
Tipo di scanalatura, diametro e dimensioni di montaggio |
| Tirare il motore |
Potenza elettrica e configurazione meccanica |
| Interruttore a grilletto |
Disposizione degli interruttori e dei cavi |
| Controllo della velocità |
Tipo di controllo e interfaccia elettrica |
| Testa torcia |
Dimensioni del collo e attacco |
| Assemblaggio cavi |
Lunghezza, connettori e cablaggio di controllo |
Fornisci un campione, un numero di parte o un disegno tecnico per una corrispondenza precisa della parte di ricambio.
Applicazioni industriali della pistola in alluminio LPA300 MIG
L'LPA300 è destinato alle applicazioni di saldatura dell'alluminio MIG in cui sono soddisfatti i requisiti di alimentazione del filo, compatibilità termica e delle apparecchiature.
Fabbricazione strutturale in alluminio
L'alimentazione del filo push-pull può supportare la fabbricazione di telai, profili e assemblaggi strutturali in alluminio.
L'effettiva idoneità dipende dalla procedura di saldatura, dallo spessore del materiale e dai requisiti operativi.
Produzione di rimorchi e veicoli
I componenti in alluminio utilizzati nella fabbricazione di rimorchi e veicoli commerciali possono richiedere una portata della torcia estesa e un'alimentazione del filo controllata.
Il sistema di saldatura deve essere selezionato in base al design del giunto, al metallo d'apporto e alle condizioni di produzione.
Involucri per apparecchiature in alluminio
I produttori di alloggiamenti, coperture, armadietti e altri componenti in alluminio possono trarre vantaggio da una configurazione push-pull dove sono richieste lunghezze di cavo estese.
Assemblaggio industriale di alluminio
I sistemi di saldatura push-pull MIG vengono utilizzati in ambienti di produzione che richiedono un'alimentazione affidabile di fili di apporto in alluminio idonei.
Manutenzione e riparazione
L'LPA300 può essere valutato per lavori di manutenzione e riparazione industriale in cui l'attrezzatura di saldatura esistente supporta il sistema di controllo push-pull richiesto.
Pistole per saldatura push-pull LPA300 per OEM e acquirenti all'ingrosso
INWELT fornisce pistole di saldatura push-pull MIG per distributori di apparecchiature di saldatura, clienti OEM , fornitori industriali e progetti di acquisto all'ingrosso.
Opzioni di alimentazione LPA300 standard
Le configurazioni elencate disponibili includono:
Pistola di saldatura push-pull MIG raffreddata a gas LPA300
Gamma di fili da Ø1,2–1,6 mm
Cavo assemblato da 6 m
Cavo assemblato da 8 m
Cavo assemblato da 10 m
Cavo assemblato da 12 m
Tutte le interfacce elettriche e i componenti sostitutivi necessari devono essere confermati prima dell'ordine.
OEM e pistole push-pull MIG di etichetta privata
INWELT può esaminare i requisiti OEM/ODM per:
Lunghezza del cavo
Configurazione del connettore
Cablaggio di controllo
Etichettatura del prodotto
Colore della maniglia
Confezione
Marchio del marchio del distributore
Configurazione dei consumabili
Specifiche dell'ordine all'ingrosso
La fattibilità della personalizzazione dipende dai requisiti tecnici e dalla configurazione del prodotto approvata.
Pistole Push-Pull MIG per distributori di attrezzature per saldatura
Per i distributori, una specifica di acquisto completa dovrebbe includere il modello della pistola, la compatibilità dell'apparecchiatura, le dimensioni dei cavi, la lunghezza del cavo e i componenti di ricambio.
Ciò aiuta a supportare la gestione dell'inventario, gli ordini ripetuti e il servizio post-vendita.
Per i progetti OEM , INWELT consiglia di rivedere i disegni di connessione e i requisiti di esempio prima della produzione in serie.
Domande frequenti sulle pistole Push-Pull MIG
Cos'è una pistola per saldatura push-pull MIG ?
Una pistola di saldatura push-pull MIG utilizza un motore sul lato dell'alimentatore per spingere il filo di saldatura e un motore sul lato della pistola per tirare il filo. Il sistema coordinato aiuta ad alimentare il filo di saldatura adatto attraverso cavi più lunghi.
Cos'è il INWELT LPA300?
La INWELT LPA300 è una pistola di saldatura push-pull MIG raffreddata a gas progettata per applicazioni di saldatura dell'alluminio. Supporta cavi da Ø1,2–1,6 mm ed è disponibile con cavi assemblati da 6 m, 8 m, 10 me 12 m.
Qual è la valutazione attuale dell'LPA300?
Le specifiche LPA300 pubblicate elencano 300 A con CO₂ e 270 A con gas misto con un ciclo di lavoro del 60%. La valutazione appropriata per la saldatura dell'alluminio con argon puro deve essere confermata separatamente.
L'LPA300 è raffreddato ad aria o ad acqua?
La LPA300 è una pistola di saldatura push-pull MIG raffreddata a gas, detta anche raffreddata ad aria.
Una pistola push-pull MIG può saldare l'alluminio?
SÌ. I sistemi push-pull MIG sono comunemente utilizzati per alimentare fili di saldatura in alluminio più morbidi attraverso cavi della torcia estesi. La corretta configurazione del sistema e la compatibilità delle apparecchiature sono essenziali.
Quali dimensioni dei fili di alluminio supporta l'LPA300?
L'LPA300 è specifico per filo di saldatura da Ø1,2–1,6 mm. La punta di contatto, il rivestimento e i rulli di trascinamento devono corrispondere al diametro del filo e alla lega selezionati.
Quali lunghezze di cavo sono disponibili?
INWELT elenca le opzioni di cavo da 6 m, 8 m, 10 me 12 m per LPA300.
Qual è la differenza tra una pistola push-pull MIG e una pistola a bobina?
Una pistola push-pull utilizza motori di azionamento lato alimentatore e lato pistola coordinati, con la bobina di filo solitamente posizionata sull'alimentatore principale. Una pistola a bobina trasporta una piccola bobina di filo direttamente sulla pistola.
L'LPA300 può connettersi a qualsiasi saldatrice MIG con un connettore Euro?
No. La compatibilità con i connettori meccanici da sola non è sufficiente. La saldatrice e l'alimentatore devono inoltre supportare l'alimentazione del motore richiesta, il controllo della velocità e il funzionamento push-pull coordinato.
L'LPA300 è dotato di controllo della velocità di avanzamento del filo?
La descrizione del prodotto INWELT elenca la regolazione della velocità di avanzamento del filo montata sulla torcia. La compatibilità di questa funzione deve essere verificata con l'alimentatore selezionato e il sistema di controllo elettrico.
Posso utilizzare il filo di alluminio ER4043 o ER5356?
Questi sono comuni fili di apporto in alluminio MIG . È necessario verificare la corretta configurazione di rulli di trascinamento, rivestimento, punta di contatto e alimentazione per la lega e il diametro selezionati.
Una pistola di saldatura push-pull previene tutti i problemi di alimentazione del filo?
No. Un sistema push-pull configurato correttamente aiuta a gestire l'alimentazione del filo morbido, ma possono comunque verificarsi inceppamenti del filo e altri problemi a causa di una pressione di azionamento errata, guaine danneggiate, scarsa coordinazione del motore o componenti non idonei.
Cosa devo controllare prima di ordinare una pistola push-pull MIG sostitutiva?
Controllare la saldatrice, il trainafilo, il connettore di alimentazione, il cablaggio di controllo del motore, il diametro del filo, la lunghezza del cavo, il sistema di azionamento e le specifiche dei materiali di consumo.
INWELT fornisce pistole di saldatura OEM push-pull MIG ?
INWELT supporta OEM/ODM richieste relative a lunghezze dei cavi, specifiche dei connettori, etichettatura dei prodotti, imballaggio e altri requisiti di progetto.
I distributori possono ordinare l'LPA300 in grandi quantità?
SÌ. INWELT fornisce pistole di saldatura push-pull LPA300 MIG per richieste di vendita all'ingrosso, distributori e appalti industriali.
Richiedi un preventivo per la pistola di saldatura Push-Pull LPA300 MIG
Alla ricerca di un produttore di pistole di saldatura push-pull MIG per applicazioni di saldatura dell'alluminio?
INWELT fornisce pistole di saldatura push-pull LPA300 raffreddate a gas MIG per distributori, importatori, marchi OEM e acquirenti industriali.
Per un preventivo accurato, si prega di fornire:
Modello: LPA300
Produttore e modello della saldatrice
Produttore e modello del trainafilo
Diametro e lega del filo di saldatura richiesti
Lunghezza cavo: 6 / 8 / 10 / 12 m
Requisiti del connettore e del controllo del motore
Pistola di saldatura esistente o dettagli del campione
Materiali di consumo e pezzi di ricambio necessari
Quantità stimata dell'ordine
OEM/ODM requisiti
Mercato di destinazione
Contatta INWELT per le specifiche della pistola di saldatura push-pull LPA300 MIG , la revisione della compatibilità, i prezzi all'ingrosso e la fornitura di OEM/ODM .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių