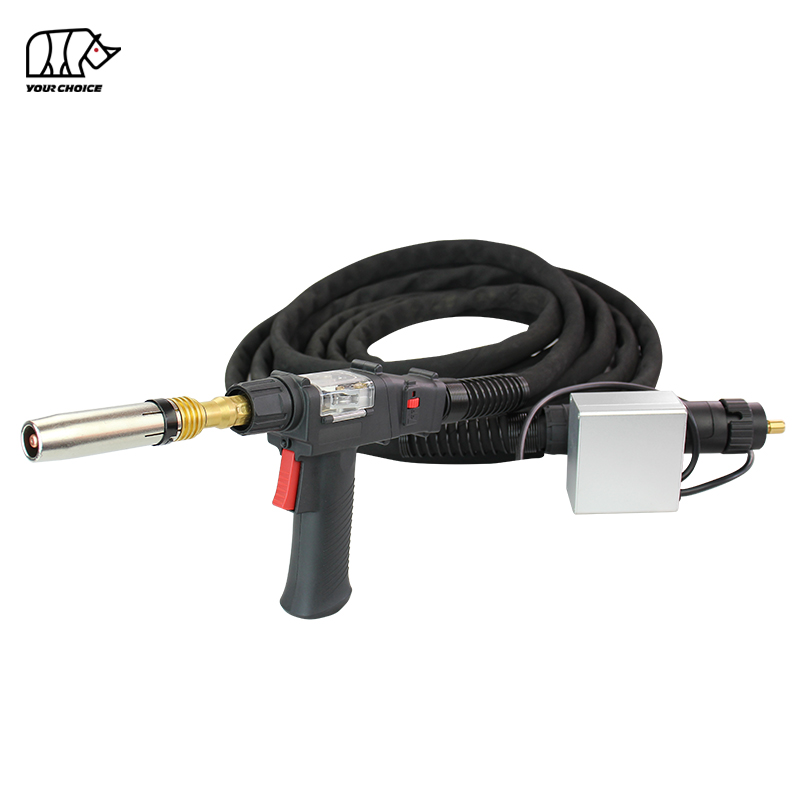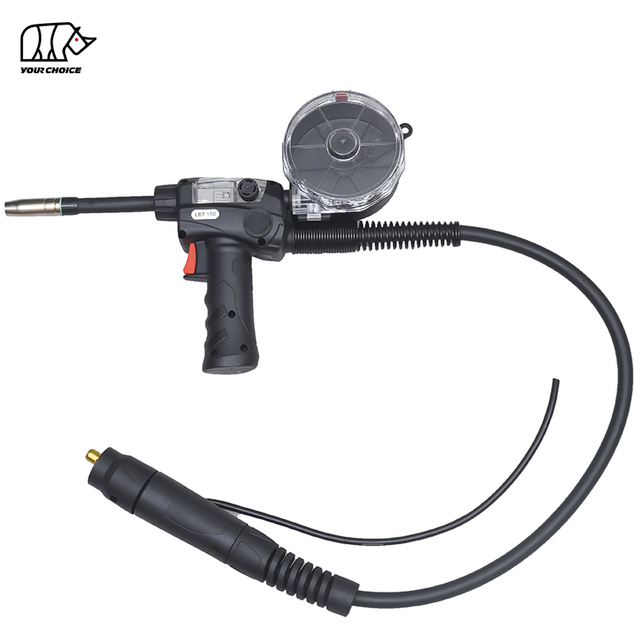
Przegląd uchwytu spawalniczego LPA300 Push-Pull MIG
Chłodzony gazem uchwyt spawalniczy typu Push-Pull INWELT LPA300 typu Push-Pull MIG jest przeznaczony do zastosowań związanych ze spawaniem aluminium MIG , które wymagają skoordynowanego podawania drutu i większego zasięgu roboczego.
W przeciwieństwie do konwencjonalnego uchwytu typu push-only MIG , system spawania typu push-pull wykorzystuje podajnik drutu do przepychania drutu spawalniczego, podczas gdy silnik w uchwycie pomaga przeciągnąć go przez zespół linki. Ten skoordynowany układ podawania jest szczególnie przydatny w przypadku miękkich aluminiowych drutów spawalniczych, których poprowadzenie przez długie kable uchwytu może być trudniejsze.
INWELT LPA300 obsługuje drut spawalniczy o średnicy 1,2–1,6 mm i jest dostępny w zestawach kabli o długości 6 m, 8 m, 10 m i 12 m.
Produkt ma prąd znamionowy 300 A przy CO₂ i 270 A przy użyciu mieszanego gazu osłonowego przy 60% cyklu pracy. W przypadku spawania aluminium w osłonie argonu należy sprawdzić odpowiedni prąd znamionowy dla konkretnych warunków pracy.
INWELT dostarcza uchwyty spawalnicze typu push-pull LPA300 do produkcji przemysłowej, dystrybutorów sprzętu spawalniczego, projektów OEM i zamówień hurtowych.
Specyfikacja techniczna uchwytu spawalniczego LPA300 Push-Pull
| Specyfikacja |
INWELT LPA300 |
| Model produktu |
LPA300 |
| Typ produktu |
Uchwyt spawalniczy Push-Pull MIG |
| Proces spawania |
MIG / GMAW |
| Aplikacja podstawowa |
Spawanie aluminium MIG |
| Metoda chłodzenia |
Chłodzony gazem / chłodzony powietrzem |
| Prąd znamionowy z CO₂ |
300A |
| Prąd znamionowy z mieszaniną gazów |
270A |
| Cykl pracy |
60% |
| Średnica drutu spawalniczego |
Ř1,2–1,6 mm |
| Standardowa długość kabla |
6 / 8 / 10 / 12 m |
| Głowica uchwytu |
Konfiguracja głowicy palnika pod kątem |
| Wymienione połączenie |
euro Złącze centralne |
| System podawania drutu |
Push-Pull |
| Kontrola podawania drutu |
Wymieniono regulację prędkości zamontowaną na palniku |
| Marka |
INWELT |
| Personalizacja |
Logo, opakowanie, długość kabla, OEM/ODM |
Powyższe aktualne parametry odpowiadają warunkom wymienionym dla INWELT LPA300. Nie należy ich interpretować jako niezależnie zweryfikowanych wartości prądu znamionowego czystego argonu.
Przed złożeniem zamówienia należy sprawdzić źródło prądu spawania, podajnik drutu, interfejs sterowania silnikiem, montaż kabla i konfigurację materiałów eksploatacyjnych.
Jak działa uchwyt spawalniczy Push-Pull MIG ?
Uchwyt spawalniczy typu push-pull MIG wykorzystuje dwa skoordynowane działania podawania drutu, aby przenieść drut elektrodowy ze szpuli zasilającej do łuku spawalniczego.
Podajnik główny wpycha drut spawalniczy do kabla palnika, podczas gdy mechanizm napędowy zamontowany na uchwycie ciągnie drut w kierunku końcówki prądowej.
Koordynując te siły podawania, system push-pull może zmniejszyć ściskanie drutu i niestabilność podawania wewnątrz długiego zestawu kabli.
Silnik pchający po stronie podajnika i silnik ciągnący po stronie pistoletu
Układ napędowy po stronie podajnika dostarcza drut spawalniczy z głównej szpuli drutu.
Układ napędowy po stronie uchwytu zapewnia dodatkową siłę uciągu w pobliżu łuku spawalniczego.
Aby zapewnić stabilną pracę oba systemy muszą być poprawnie skonfigurowane.
Do ważnych czynników konfiguracji należą:
Wybór rolki napędowej
Nacisk rolki napędowej
Średnica drutu
Sterowanie silnikiem zamontowane na broni
Koordynacja silnika podajnika
Stan linera
Prowadzenie kabli
Prędkość podawania drutu spawalniczego
Nieprawidłowa koordynacja silnika lub nadmierny nacisk mogą uszkodzić miękki drut spawalniczy i spowodować problemy z podawaniem.
Dlaczego podawanie Push-Pull pomaga w przypadku drutu aluminiowego
Aluminiowy drut spawalniczy jest na ogół bardziej miękki i bardziej podatny na odkształcenia niż zwykły drut spawalniczy z MIG stali.
Kiedy drut aluminiowy jest przeciągany przez długi kabel, nadmierny opór może przyczynić się do wyboczenia drutu, przerw w zasilaniu i tworzenia gniazd ptaków.
Prawidłowo skonfigurowany system push-pull pomaga utrzymać drut przechodzący przez kabel palnika.
Dzięki temu zasilanie typu push-pull jest przydatne w przemysłowych zastosowaniach spawania aluminium MIG wymagających dłuższych zespołów kabli.
Jednakże mechanizm push-pull nie eliminuje konieczności stosowania prawidłowych rolek napędowych, wkładek, końcówek kontaktowych i regulacji podawania.

Kluczowe cechy INWELT LPA300
Wartości znamionowe 300 A CO₂ i 270 A dla mieszanek gazowych
LPA300 jest wymieniony z następującymi aktualnymi wartościami znamionowymi:
Wartości te opisują konfiguracje opublikowane przez producenta.
Do spawania aluminium MIG jako gaz osłonowy powszechnie stosuje się czysty argon, chociaż w określonych zastosowaniach można stosować inne odpowiednie mieszaniny na bazie argonu.
Przed wyborem palnika do produkcji ciągłej kupujący powinni potwierdzić prąd znamionowy LPA300 w zamierzonych warunkach spawania aluminium.
Konstrukcja chłodzona powietrzem i cykl pracy 60%.
W urządzeniu LPA300 zastosowano konfigurację palnika chłodzonego powietrzem.
Nie wymaga oddzielnego obwodu chłodzenia cieczą.
Oceniając wymagania termiczne procesu spawania, należy wziąć pod uwagę 60% cykl pracy.
W określonych warunkach znamionowych cykl pracy wynoszący 60% odpowiada sześciu minutom spawania w standardowym dziesięciominutowym okresie pracy.
W przypadku zastosowań, w których występuje dłuższy czas świecenia łuku lub wyższe obciążenia termiczne, przed instalacją należy ocenić rzeczywiste ograniczenia robocze palnika.
Opcje kabla 6 m, 8 m, 10 m i 12 m
INWELT oferuje cztery wymienione długości kabli:
| Długość kabla |
Typowy wybór |
| 6 m |
Kompaktowe przemysłowe stanowiska spawalnicze |
| 8 m |
Stoły produkcyjne i ogólne obszary pracy w przemyśle |
| 10 m |
Większe detale i większy zasięg roboczy |
| 12 m |
Stanowiska spawalnicze wymagające większego ruchu od podajnika |
Dłuższe zestawy kabli zapewniają większy zasięg roboczy, ale także sprawiają, że wybór i instalacja systemu podawania drutu stają się ważniejsze.
Kabel należy poprowadzić tak, aby uniknąć ostrych zagięć, skręcenia i uszkodzeń mechanicznych.
Odpowiednia długość kabla zależy od układu produkcji, konfiguracji sprzętu i zastosowania spawania.
Sterowanie prędkością podawania drutu zamontowane na palniku
W opisie produktu LPA300 wymieniono funkcję regulacji prędkości podawania drutu montowaną na palniku.
Zapewnia interfejs operacyjny umożliwiający regulację ustawień podawania drutu w kompatybilnych konfiguracjach systemu.
Jednakże funkcja sterowania elektrycznego musi być dostosowana do podłączonego źródła prądu i podajnika drutu.
W przypadku projektów OEM i zastępczych potwierdź:
Sygnał sterujący prędkością podawania drutu
Napięcie zasilania silnika
Wymagania dotyczące prądu silnika
Układ pinów złącza sterującego
Okablowanie wyzwalacza
Wymagania dotyczące koordynacji podajnika
Samo dopasowanie złącza mechanicznego nie gwarantuje prawidłowego działania silnika zamontowanego na uchwycie lub regulatora prędkości.
Konfiguracja kątowa Głowica uchwytu
W urządzeniu LPA300 zastosowano konfigurację głowicy palnika ustawionej pod kątem do spawania ręcznego MIG .
Geometria szyjki palnika wpływa na dostęp do złącza, pozycję spawania i relację pomiędzy końcówką prądową a obrabianym przedmiotem.
W przypadku zastosowań zamiennych należy sprawdzić wymiary materiałów eksploatacyjnych z przodu i konfigurację głowicy palnika.
Wszelka zamienność z innymi systemami głowic palnika powinna być potwierdzona aktualnymi numerami części lub rysunkami technicznymi.
Aluminiowy drut spawalniczy LPA300 i wybór materiałów eksploatacyjnych
LPA300 jest przeznaczony do spawania drutem o średnicy od Ø1,2 mm do Ø1,6 mm.
Końcówkę stykową, prowadnicę drutu i rolki napędowe należy dobrać odpowiednio do rzeczywistej średnicy i stopu drutu aluminiowego.
Obsługiwane średnice drutu spawalniczego
| średnicy drutu |
Wymagania dotyczące wyboru |
| Ř1,2 mm |
Dopasuj końcówkę kontaktową, wkładkę i rolki napędowe |
| Ř1,4 mm |
Potwierdź odpowiednią konfigurację materiałów eksploatacyjnych |
| Ř1,6 mm |
Potwierdź końcówkę kontaktową, wkładkę, rolki napędowe i wydajność podawania |
Rodzaje drutu spawalniczego do aluminium
Typowe aluminiowe druty wypełniające MIG obejmują ER4043 i ER5356.
Wybór odpowiedniego spoiwa zależy od materiału podstawowego, metody spawania, wymagań mechanicznych i obowiązujących norm spawalniczych.
Przed złożeniem zamówienia należy sprawdzić dostępność konfiguracji zasilania LPA300 dla każdego stopu drutu.
Wybór końcówki kontaktowej
Końcówka prądowa przenosi prąd spawania na drut elektrodowy.
W przypadku spawania aluminium dobór końcówki prądowej wymaga zwrócenia uwagi na średnicę drutu i charakterystykę rozszerzalności cieplnej drutu dodatkowego.
Prawidłowe wymiary otworu i gwintu należy potwierdzić, korzystając z wybranej specyfikacji materiałów eksploatacyjnych.
Nieprawidłowa końcówka prądowa może powodować opór zasilania, nierównomierny przepływ prądu lub przepalanie.
Wybór prowadnicy drutu
Prowadnica prowadzi drut spawalniczy przez zespół kabla.
W przypadku spawania aluminium materiał wykładziny, średnica wewnętrzna, długość i warunki montażu mogą mieć wpływ na podawanie drutu.
Właściwy wkład należy dobrać biorąc pod uwagę:
Unikaj instalowania bliżej nieokreślonej konfiguracji prowadnicy z drutu stalowego bez sprawdzenia jej przydatności do drutu aluminiowego.
Wybór rolki napędowej
Rolki napędowe muszą zapewniać wystarczającą przyczepność bez nadmiernego odkształcania miękkiego drutu aluminiowego.
Rolki napędowe z rowkiem w kształcie litery U są powszechnie stosowane w zastosowaniach związanych z podawaniem drutu aluminiowego MIG .
Dokładny rozmiar rowka, wymiary rolki i wymagany docisk powinny być dopasowane do drutu i układu napędowego zamontowanego na uchwycie.

Kompatybilność z LPA300 Maszyna spawalnicza i podajnikiem drutu
LPA300 jest wymieniony w konfiguracji Euro Złącze centralne .
Jednak uchwyt push-pull MIG wymaga czegoś więcej niż tylko kompatybilnego złącza zasilania spawalniczego.
Silnik napędowy po stronie uchwytu musi odbierać prawidłowe sygnały zasilania i sterowania oraz musi działać w koordynacji z głównym podajnikiem drutu.
Wymagania dotyczące złącza euro i sterowania silnikiem
Zgodna instalacja może wymagać następujących połączeń:
| komponentów systemu |
Wymagania dotyczące kompatybilności |
| Moc spawania |
Prawidłowe połączenie przewodzące prąd |
| Gaz osłonowy |
Kompatybilne przyłącze gazu i ścieżka przepływu |
| Drut spawalniczy |
Prawidłowa konfiguracja wlotu podawania drutu i prowadnicy |
| Spust |
Pasujący obwód sterujący |
| Silnik ciągnący po stronie pistoletu |
Prawidłowe napięcie i prąd zasilania |
| Kontrola prędkości podawania drutu |
Kompatybilny sygnał sterujący |
| Kontrola podajnika |
Skoordynowana praca silnika pchającego i ciągnącego |
| Zespół kabli |
Odpowiednia długość i rozmieszczenie złączy |
Standardowe złącze euro może w niektórych systemach zapewniać połączenia mechaniczne, zasilania spawania, gazu i spustu, ale nie zapewnia automatycznie wszystkich funkcji sterowania wymaganych przez zmotoryzowany pistolet typu push-pull.
Może być wymagane dodatkowe złącze sterujące lub kompatybilny interfejs podajnika.
Lista kontrolna zgodności przed złożeniem zamówienia
Przed zakupem INWELT LPA300 zapewnij:
Producent i model spawarki
Producent i model podajnika drutu
Istniejący typ uchwytu spawalniczego
Zdjęcia głównych złączy
Typ złącza sterowania silnikiem
Specyfikacje zasilania i sterowania silnika
Wymagana średnica drutu i stop
Wybrana długość kabla
Wymagana konfiguracja końcówki kontaktowej i wkładki
Ilość zamówienia
W przypadku projektów zamiennych szczególnie przydatny jest schemat połączeń lub próbka istniejącego pistoletu.
INWELT może sprawdzić wymaganą konfigurację interfejsu przed wyceną.

Działo Push-Pull MIG kontra Pistolet szpulowy kontra działo standardowe MIG
Chociaż do spawania MIG można używać wszystkich trzech typów uchwytów, ich układ podawania drutu jest inny.
| Funkcja |
Push-Pull MIG Pistolet |
Pistolet szpulowy |
Standardowy MIG Pistolet |
| Lokalizacja szpuli drutu |
Główny podajnik |
Na broni |
Główny podajnik |
| Silnik napędowy po stronie pistoletu |
Tak |
Tak |
Zwykle nie |
| Napęd pchający podajnika głównego |
Tak |
Nie używany w ten sam sposób |
Tak |
| Zasilanie aluminium za pomocą długiego kabla |
Kluczowa aplikacja |
Drut podawany jest lokalnie ze szpuli pistoletu |
Bardziej zależne od konfiguracji |
| Uwzględnienie masy pistoletu |
Brak dużej szpuli drutu na uchwycie |
Zawiera małą szpulę z drutem |
Zwykle prostszy montaż pistoletu |
| Kluczowa kontrola zgodności |
Sterowanie podajnikiem i silnikiem |
Interfejs sterowania pistoletem szpulowym |
Standardowe złącze palnika |
Kiedy należy wybrać pistolet typu push-pull MIG ?
Rozważ system push-pull, gdy:
Drut aluminiowy musi być poprowadzony przez przedłużony zespół kabla
Aplikacja wykorzystuje zdalną szpulę drutu
Produkcja przemysłowa wymaga skoordynowanego systemu podawania drutu
Źródło prądu spawania i podajnik obsługują pracę w trybie push-pull
Kiedy Pistolet szpulowy jest bardziej odpowiedni?
Pistolet szpulowy może być bardziej odpowiedni, jeśli akceptowalna jest lokalna szpula drutu w uchwycie, a sprzęt obsługuje tę konfigurację szpuli.
Pistolety szpulowe i pistolety typu push-pull nie powinny być traktowane jako produkty zamienne.
Jak skonfigurować uchwyt spawalniczy typu push-pull MIG
Prawidłowa konfiguracja jest niezbędna do niezawodnego działania.
Krok 1: Potwierdź kompatybilność sprzętu
Sprawdź, czy źródło prądu spawania i podajnik drutu są w stanie utrzymać uchwyt z napędem push-pull.
Sprawdź interfejs elektryczny, zasilanie silnika i wymagania dotyczące sterowania.
Krok 2: Zainstaluj odpowiednie elementy podawania drutu
Wybierz końcówkę prądową, prowadnicę i rolki napędowe w zależności od średnicy drutu spawalniczego i stopu.
Przed instalacją sprawdź ścieżkę przewodów.
Krok 3: Podłącz uchwyt spawalniczy
Podłącz interfejsy zasilania spawania, gazu osłonowego, wyzwalacza i sterowania push-pull zgodnie z zatwierdzoną konfiguracją sprzętu.
Nie podłączaj niezidentyfikowanej wtyczki sterującej silnikiem bez sprawdzenia jej wymagań elektrycznych.
Krok 4: Ustaw nacisk rolki napędowej
Zastosuj odpowiedni docisk rolki napędowej dla wybranego drutu aluminiowego.
Nadmierny nacisk może odkształcić miękki drut spawalniczy, natomiast niewystarczający nacisk może spowodować poślizg.
Krok 5: Skoordynuj karmienie poprzez pchanie i ciągnięcie
Skonfiguruj główny podajnik i silnik ciągnący zamontowany na uchwycie zgodnie z kompatybilnym systemem sterowania.
Celem jest podawanie drutu bez nadmiernego naprężenia, ściskania lub poślizgu.
Krok 6: Sprawdź poprowadzenie kabla
Ułóż kabel z gładkimi zagięciami i unikaj niepotrzebnego skręcania.
Przed rozpoczęciem produkcji sprawdź całą długość kabla.
Krok 7: Wykonaj kontrolowany test spawania
Wstępne ustawienie i weryfikację należy przeprowadzić zgodnie z instrukcją zgrzewarki i podajnika.
Sprawdź podawanie drutu, działanie spustu, gaz osłonowy i stabilność łuku.
Rozpocznij produkcję dopiero po sprawdzeniu systemu pod kątem zamierzonego zastosowania.
Typowe problemy i rozwiązania z pistoletami typu push-pull MIG
Uchwyty spawalnicze typu push-pull wymagają prawidłowej koordynacji elektrycznej i doboru materiałów eksploatacyjnych.
| Problem |
Możliwa przyczyna |
Zalecana kontrola |
| Druciane gniazda ptaków |
Nadmierna siła pchania lub słaba koordynacja ruchowa |
Sprawdź ustawienia podajnika i pracę silnika ciągnącego |
| Poślizg drutu |
Nieprawidłowy docisk rolki napędowej lub rowek |
Sprawdź rolki, średnicę drutu i nacisk |
| Nieregularne podawanie drutu |
Uszkodzona wykładzina lub zagięcia kabla |
Sprawdź wykładzinę i prowadzenie kabli |
| Silnik ciągnący nie działa |
Problem z okablowaniem sterowania lub zasilaniem silnika |
Sprawdź interfejs silnika i kompatybilność podajnika |
| Zbyt szybkie lub wolne podawanie drutu |
Nieprawidłowe ustawienie kontroli prędkości |
Sprawdź konfigurację sterowania |
| Wypalenie końcówki kontaktowej |
Przerwanie karmienia lub nieprawidłowa końcówka |
Sprawdź podawanie drutu, końcówkę i parametry spawania |
| Przegrzanie palnika |
Przekroczono prąd lub cykl pracy |
Sprawdź parametry termiczne i połączenia elektryczne |
| Słabe pokrycie gazem osłonowym |
Wyciek gazu lub zablokowana dysza |
Sprawdź dopływ gazu i dyszę |
| Niestabilny łuk |
Niespójne zasilanie lub kontakt elektryczny |
Sprawdź system podawania i połączenia prądowe |
Dlaczego broń typu push-pull MIG powoduje zakładanie gniazd ptaków?
Zagnieżdżanie się ptaków może wystąpić, jeśli główny podajnik popycha drut szybciej, niż jest w stanie pomieścić go system po stronie pistoletu, lub jeśli na ścieżce drutu występuje nadmierny opór.
Sprawdź koordynację podajnika, rolki napędowe, prowadnicę i prowadzenie kabli.
Dlaczego drut aluminiowy ślizga się w rolkach napędowych?
Poślizg drutu może wynikać z niewystarczającego docisku rolki napędowej, nieprawidłowego rozmiaru rowka lub zanieczyszczonych elementów napędu.
Użyj właściwej specyfikacji rolki napędowej i wyreguluj nacisk w zależności od drutu i sprzętu podającego.
Dlaczego silnik pistoletu typu Push-Pull nie działa?
Możliwe przyczyny to niekompatybilne złącze sterujące, nieprawidłowe zasilanie silnika, uszkodzone okablowanie lub zasilacz, który nie obsługuje wymaganego systemu sterowania push-pull.
Usterki elektryczne powinny być diagnozowane przez wykwalifikowany personel, korzystając z odpowiedniej dokumentacji urządzenia.
Części konserwacyjne i zamienne do LPA300
Rutynowa kontrola może pomóc w utrzymaniu funkcji podawania drutu i spawania urządzenia LPA300.
Sprawdź mechanizm napędowy po stronie pistoletu
Sprawdź rolki napędowe i ścieżkę drutu pod kątem zużycia, zanieczyszczeń lub nieprawidłowej regulacji.
Postępuj zgodnie z instrukcjami producenta dotyczącymi konserwacji silnika i mechanizmu napędowego.
Sprawdź wskazówki kontaktowe i Dysze gazowe
Sprawdź końcówki kontaktowe pod kątem zużycia otworu i dysze gazowe pod kątem nadmiernych rozprysków lub odkształceń.
Wymień uszkodzone komponenty na części pasujące do konfiguracji palnika LPA300.
Sprawdź prowadnicę drutu
Sprawdź prowadnicę, gdy wzrasta opór podawania lub ruch drutu staje się nierówny.
Potwierdź prawidłową średnicę i długość wykładziny dla zainstalowanego zespołu kabla.
Sprawdź kabel i okablowanie sterujące
Sprawdź kabel zasilający, przewody sterujące i złącza pod kątem widocznych uszkodzeń.
Długie kable należy sprawdzić pod kątem ścierania, skręcenia i nadmiernego zginania.
Sprawdź działanie kontroli prędkości
Jeśli jest wyposażony w regulację prędkości zamontowaną na palniku, sprawdź, czy sterowanie działa prawidłowo z dopasowanym systemem podajnika.
Przed przystąpieniem do serwisowania pistoletu należy odłączyć sprzęt spawalniczy i postępować zgodnie z procedurami bezpieczeństwa elektrycznego producenta sprzętu.
Części zamienne do potwierdzenia przed zamówieniem zbiorczym
| dotyczące komponentów zamiennych |
Wymagane są informacje |
| Wskazówka dotycząca kontaktu |
Średnica drutu, otwór, gwint i długość |
| Dysza gazowa |
Konfiguracja i wymiary frontonu |
| Dyfuzor gazu |
Kompatybilność głowicy palnika |
| Wkładka druciana |
Typ przewodu, rozmiar i długość kabla |
| Rolki napędowe |
Rodzaj rowka, średnica i wymiary montażowe |
| Silnik ciągnący |
Parametry elektryczne i konfiguracja mechaniczna |
| Przełącznik spustowy |
Przełącznik i układ okablowania |
| Kontrola prędkości |
Typ sterowania i interfejs elektryczny |
| Głowica uchwytu |
Wymiary szyi i mocowanie |
| Zespół kabli |
Długość, złącza i okablowanie sterujące |
Podaj próbkę, numer części lub rysunek techniczny, aby uzyskać dokładne dopasowanie części zamiennej.
Zastosowania przemysłowe pistoletu aluminiowego LPA300 MIG
Urządzenie LPA300 jest przeznaczone do zastosowań związanych ze spawaniem MIG , gdzie spełnione są wymagania dotyczące podawania drutu, temperatury i kompatybilności sprzętu.
Produkcja konstrukcji aluminiowych
Podawanie drutu typu push-pull może wspomagać produkcję aluminiowych ram, profili i zespołów konstrukcyjnych.
Rzeczywista przydatność zależy od procedury spawania, grubości materiału i wymagań operacyjnych.
Produkcja przyczep i pojazdów
Elementy aluminiowe stosowane w przyczepach i pojazdach użytkowych mogą wymagać większego zasięgu palnika i kontrolowanego podawania drutu.
System spawania należy dobrać w zależności od projektu złącza, spoiwa i warunków produkcji.
Aluminiowe obudowy sprzętu
Producenci aluminiowych obudów, pokryw, szaf i innych prefabrykowanych komponentów mogą skorzystać z konfiguracji push-pull, w której wymagane są dłuższe kable.
Przemysłowy montaż aluminiowy
Systemy spawalnicze typu push-pull MIG są stosowane w środowiskach produkcyjnych, które wymagają niezawodnego podawania odpowiednich aluminiowych drutów dodatkowych.
Konserwacja i naprawa
LPA300 można ocenić pod kątem przemysłowych prac konserwacyjnych i naprawczych, w których istniejący sprzęt spawalniczy obsługuje wymagany system sterowania push-pull.
Uchwyty spawalnicze LPA300 Push-Pull dla OEM i odbiorców hurtowych
Firma INWELT dostarcza uchwyty spawalnicze typu push-pull MIG dla dystrybutorów sprzętu spawalniczego, klientów OEM , dostawców przemysłowych i projektów zakupów hurtowych.
Standardowe opcje zasilania LPA300
Dostępne konfiguracje na liście obejmują:
Chłodzony gazem uchwyt spawalniczy typu push-pull LPA300 MIG
Zakres drutu Ø1,2–1,6 mm
Zespół kabla o długości 6 m
Zespół kabla o długości 8 m
Zespół kabla o długości 10 m
Zespół kabla o długości 12 m
Wszystkie wymagane interfejsy elektryczne i komponenty zamienne należy potwierdzić przed złożeniem zamówienia.
OEM i pistolety typu Push-Pull marki prywatnej MIG
INWELT może sprawdzić OEM/ODM wymagania dotyczące:
Możliwość dostosowania zależy od wymagań technicznych i zatwierdzonej konfiguracji produktu.
Uchwyty Push-Pull MIG dla dystrybutorów sprzętu spawalniczego
W przypadku dystrybutorów pełna specyfikacja zakupu powinna obejmować model pistoletu, kompatybilność sprzętu, rozmiary przewodów, długość kabla i części zamienne.
Pomaga to w zarządzaniu zapasami, powtarzaniu zamówień i obsłudze posprzedażnej.
W przypadku projektów OEM INWELT zaleca sprawdzenie rysunków połączeń i wymagań dotyczących próbek przed rozpoczęciem produkcji seryjnej.
Często zadawane pytania dotyczące pistoletów typu push-pull MIG
Co to jest uchwyt spawalniczy typu push-pull MIG ?
Uchwyt spawalniczy typu push-pull MIG wykorzystuje silnik po stronie podajnika do popychania drutu spawalniczego i silnik po stronie uchwytu do ciągnięcia drutu. Skoordynowany system pomaga w poprowadzeniu odpowiedniego drutu spawalniczego przez dłuższe kable.
Co to jest INWELT LPA300?
INWELT LPA300 to chłodzony gazem uchwyt spawalniczy typu push-pull MIG przeznaczony do spawania aluminium. Obsługuje przewody o średnicy 1,2–1,6 mm i jest dostępny w zestawach kabli o długości 6 m, 8 m, 10 m i 12 m.
Jaka jest aktualna ocena LPA300?
Opublikowane specyfikacje LPA300 obejmują 300 A z CO₂ i 270 A z mieszanką gazową przy 60% cyklu pracy. Odpowiednie uprawnienia do spawania aluminium czystym argonem należy potwierdzić osobno.
Czy LPA300 jest chłodzony powietrzem czy wodą?
LPA300 to chłodzony gazem, zwany także chłodzonym powietrzem uchwyt spawalniczy typu push-pull MIG .
Czy pistolet typu push-pull MIG może spawać aluminium?
Tak. Systemy push-pull MIG są powszechnie stosowane do podawania bardziej miękkich aluminiowych drutów spawalniczych przez wydłużone kable uchwytu. Niezbędna jest prawidłowa konfiguracja systemu i kompatybilność sprzętu.
Jakie rozmiary drutu aluminiowego obsługuje LPA300?
LPA300 jest przeznaczony do drutu spawalniczego o średnicy 1,2–1,6 mm. Końcówka stykowa, wykładzina i rolki napędowe muszą pasować do wybranej średnicy drutu i stopu.
Jakie długości kabli są dostępne?
INWELT zawiera listę opcji kabli o długości 6 m, 8 m, 10 m i 12 m dla LPA300.
Jaka jest różnica między pistoletem push-pull MIG a pistoletem szpulowym?
W uchwycie typu push-pull zastosowano skoordynowane silniki napędowe po stronie podajnika i po stronie pistoletu, przy czym szpula drutu zwykle znajduje się w głównym podajniku. Pistolet szpulowy przenosi małą szpulę z drutem bezpośrednio na pistolet.
Czy LPA300 można podłączyć do dowolnej spawarki MIG wyposażonej w złącze Euro?
Nie. Sama kompatybilność złącza mechanicznego jest niewystarczająca. Spawarka i podajnik muszą również zapewniać wymagane zasilanie silnika, kontrolę prędkości i skoordynowaną pracę push-pull.
Czy LPA300 posiada kontrolę prędkości podawania drutu?
W opisie produktu INWELT wymieniono regulację prędkości podawania drutu montowaną na palniku. Kompatybilność tej funkcji należy sprawdzić z wybranym podajnikiem i elektrycznym układem sterowania.
Czy mogę użyć drutu aluminiowego ER4043 lub ER5356?
Są to zwykłe aluminiowe druty wypełniające MIG . Należy potwierdzić poprawność rolek napędowych, wykładziny, końcówki stykowej i konfiguracji podawania dla wybranego stopu i średnicy.
Czy uchwyt spawalniczy typu push-pull zapobiega wszelkim problemom z podawaniem drutu?
Nie. Prawidłowo skonfigurowany system push-pull pomaga zarządzać podawaniem miękkiego drutu, ale w dalszym ciągu mogą wystąpić zacięcia drutu i inne problemy z powodu nieprawidłowego docisku napędu, uszkodzonych prowadnic, słabej koordynacji silnika lub nieodpowiednich komponentów.
Co powinienem sprawdzić przed zamówieniem zamiennego pistoletu push-pull MIG ?
Sprawdź spawarkę, podajnik drutu, złącze zasilania, okablowanie sterujące silnikiem, średnicę drutu, długość kabla, układ napędowy i specyfikacje materiałów eksploatacyjnych.
Czy INWELT dostarcza uchwyty spawalnicze OEM push-pull MIG ?
INWELT obsługuje zapytania dotyczące OEM/ODM dotyczące długości kabli, specyfikacji złączy, etykietowania produktów, opakowań i innych wymagań projektu.
Czy dystrybutorzy mogą zamawiać LPA300 hurtowo?
Tak. INWELT dostarcza uchwyty spawalnicze LPA300 push-pull MIG do zapytań hurtowych, dystrybutorów i zamówień przemysłowych.
Poproś o wycenę uchwytu spawalniczego LPA300 Push-Pull MIG
Poszukuję producenta uchwytów spawalniczych typu push-pull MIG do zastosowań w spawaniu aluminium?
INWELT dostarcza chłodzone gazem uchwyty spawalnicze typu push-pull LPA300 MIG dla dystrybutorów, importerów, marek OEM i odbiorców przemysłowych.
W celu dokładnej wyceny prosimy o podanie:
Model: LPA300
Producent i model spawarki
Producent i model podajnika drutu
Wymagana średnica i stop drutu spawalniczego
Długość kabla: 6 / 8 / 10 / 12 m
Wymagania dotyczące złączy i sterowania silnikiem
Istniejący uchwyt spawalniczy lub przykładowe szczegóły
Wymagane materiały eksploatacyjne i części zamienne
Szacunkowa ilość zamówienia
wymagania OEM/ODM
Rynek docelowy
Skontaktuj się z firmą INWELT , aby uzyskać informacje dotyczące specyfikacji uchwytu spawalniczego LPA300 Push-Pull MIG , sprawdzenia zgodności, cen hurtowych i dostaw OEM/ODM .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių