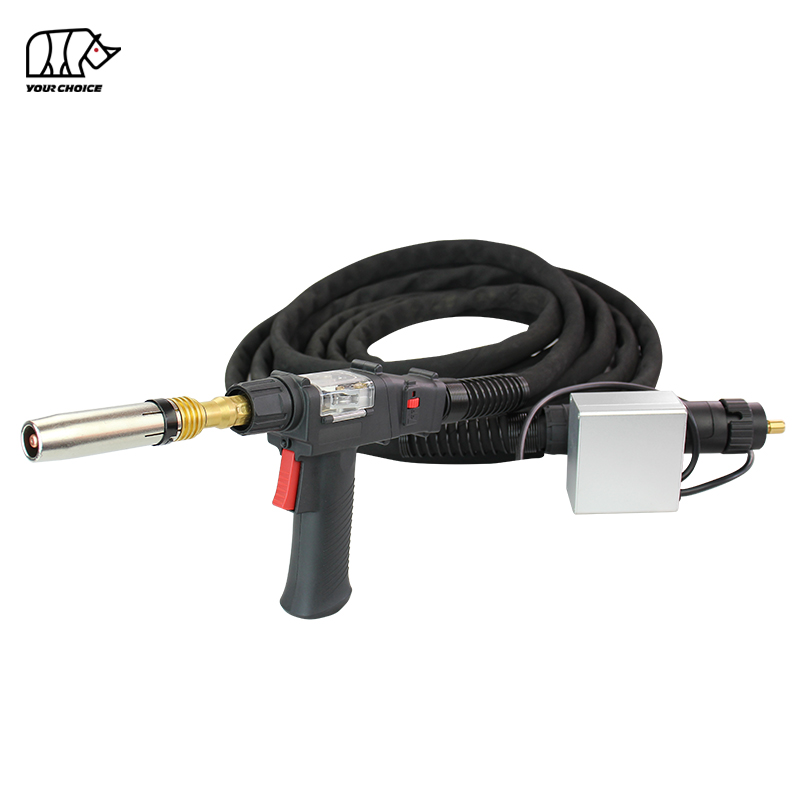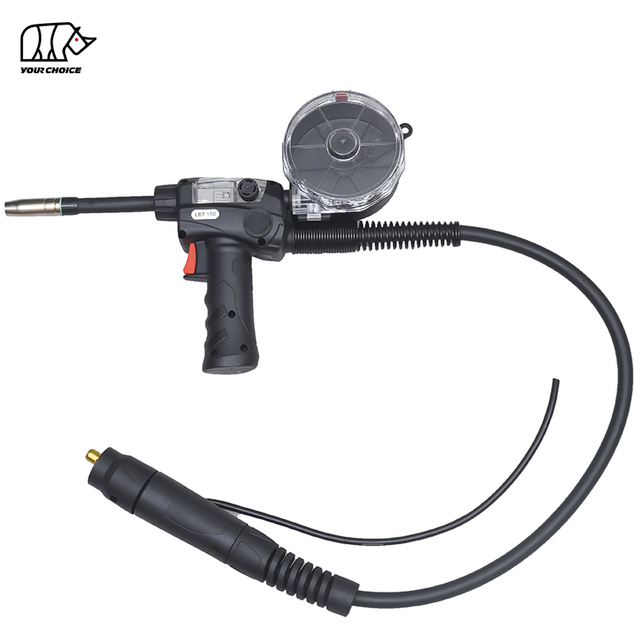
LPA300 Push-Pull MIG Oversikt over sveisepistolen
Den INWELT LPA300 gasskjølte Push-Pull MIG sveisepistolen er designet for aluminium MIG sveiseapplikasjoner som krever koordinert trådmating og en utvidet arbeidsrekkevidde.
I motsetning til en konvensjonell trykk-bare MIG pistol, bruker et push-pull-sveisesystem trådmateren til å skyve sveisetråden mens en motor i pistolen hjelper til med å trekke den gjennom kabelenheten. Dette koordinerte matingsarrangementet er spesielt nyttig for mykere aluminiumsveisetråder, som kan være vanskeligere å mate gjennom lange pistolkabler.
INWELT LPA300 støtter Ø1,2–1,6 mm sveisetråd og er tilgjengelig med 6 m, 8 m, 10 m og 12 m kabelenheter.
Produktet er oppført med en merkestrøm på 300A ved bruk av CO₂ og 270A ved bruk av blandet dekkgass ved en driftssyklus på 60 %. For aluminiumsveising med argon dekkgass, bør gjeldende strømklassifisering bekreftes for de spesifikke driftsforholdene.
INWELT leverer LPA300 push-pull sveisepistoler for industriell produksjon, distributører av sveiseutstyr, OEM prosjekter og krav til bulkkjøp.
Tekniske spesifikasjoner for LPA300 Push-Pull sveisepistol
| spesifikasjon |
INWELT LPA300 |
| Produktmodell |
LPA300 |
| Produkttype |
Push-Pull MIG sveisepistol |
| Sveiseprosess |
MIG / GMAW |
| Primær applikasjon |
Aluminium MIG Sveising |
| Kjølemetode |
Gasskjølt / luftkjølt |
| Merkestrøm med CO₂ |
300A |
| Merkestrøm med blandet gass |
270A |
| Duty Cycle |
60 % |
| Diameter på sveisetråd |
Ø1,2–1,6 mm |
| Standard kabellengde |
6/8/10/12 m |
| Brennerhode |
Konfigurasjon av vinklet fakkelhode |
| Oppført tilkobling |
Euro Sentralkontakt |
| Trådmatingssystem |
Push-Pull |
| Trådmatingskontroll |
Lommelyktmontert hastighetsjustering oppført |
| Merke |
INWELT |
| Tilpasning |
Logo, emballasje, kabellengde, OEM/ODM |
De gjeldende vurderingene ovenfor samsvarer med betingelsene som er oppført for INWELT LPA300. De skal ikke tolkes som en uavhengig verifisert ren argonstrømvurdering.
Før du bestiller, bekreft sveisestrømkilden, trådmateren, motorkontrollgrensesnittet, kabelmonteringen og konfigurasjonen av forbruksvarer.
Hvordan fungerer en Push-Pull MIG sveisepistol?
En push-pull MIG sveisepistol bruker to koordinerte trådmatingshandlinger for å flytte elektrodetråden fra tilførselsspolen til sveisebuen.
Primærmateren skyver sveisetråd inn i brennerkabelen, mens den pistolmonterte drivmekanismen trekker ledningen mot kontaktspissen.
Ved å koordinere disse matekreftene kan et push-pull-system redusere trådkomprimering og mateustabilitet inne i en lang kabelsammenstilling.
Push-motor på matersiden og trekkmotor på pistolsiden
Drivsystemet på matesiden leverer sveisetråd fra hovedtrådspolen.
Drivsystemet på pistolsiden gir ekstra trekkkraft nær sveisebuen.
For stabil drift må begge systemene være riktig konfigurert.
Viktige oppsettsfaktorer inkluderer:
Feil motorkoordinering eller for høyt trykk kan skade myk sveisetråd og forårsake matingsproblemer.
Hvorfor Push-Pull-mating hjelper med aluminiumstråd
Aluminiumsveisetråd er generelt mykere og mer utsatt for deformasjon enn vanlig solid stål MIG sveisetråd.
Når aluminiumtråd skyves gjennom en lang kabel, kan overdreven motstand bidra til at tråden knekker, matingsavbrudd og fuglehekking.
Et riktig konfigurert push-pull-system hjelper til med å støtte ledningen når den beveger seg gjennom brennerkabelen.
Dette gjør push-pull mating nyttig for industriell aluminium MIG sveiseapplikasjoner som krever lengre kabelsammenstillinger.
Push-pull-mekanismen eliminerer imidlertid ikke behovet for korrekte drivruller, foringer, kontaktspisser og matejusteringer.

Nøkkelfunksjoner til INWELT LPA300
300A CO₂ og 270A blandet gass
LPA300 er oppført med følgende gjeldende rangeringer:
Disse verdiene beskriver produsentens publiserte konfigurasjoner.
For aluminium MIG sveising, er ren argon vanligvis brukt som beskyttelsesgassen, mens spesifikke applikasjoner kan bruke andre egnede argon-baserte blandinger.
Kjøpere bør bekrefte LPA300-strømklassifiseringen under de tiltenkte aluminiumsveiseforholdene før de velger brenneren for kontinuerlig produksjon.
Luftkjølt design og 60 % driftssyklus
LPA300 bruker en luftkjølt lommelyktkonfigurasjon.
Det krever ikke en separat væskekjølekrets.
Driftssyklusen på 60 % må vurderes når de termiske kravene til sveiseprosessen evalueres.
Ved de spesifiserte nominelle forholdene tilsvarer en driftssyklus på 60 % til seks minutters sveising innenfor en standard ti-minutters driftsperiode.
For applikasjoner med forlenget lysbuetid eller høyere termisk belastning, bør de faktiske brennerens driftsgrenser evalueres før installasjon.
6 m, 8 m, 10 m og 12 m kabelalternativer
INWELT tilbyr fire listede kabellengder:
| Kabellengde |
Typisk valgbetraktning |
| 6 m |
Kompakte industrielle sveisestasjoner |
| 8 m |
Fabrikasjonsbenker og generelle industrielle arbeidsområder |
| 10 m |
Større arbeidsstykker og utvidet arbeidsrekkevidde |
| 12 m |
Sveisestasjoner som krever større bevegelse fra materen |
Lengre kabelenheter gir ekstra arbeidsrekkevidde, men de gjør også valg og installasjon av trådmatingssystem viktigere.
Kabelen skal legges for å unngå skarpe bøyninger, vridninger og mekanisk skade.
Den riktige kabellengden avhenger av produksjonsoppsettet, utstyrskonfigurasjonen og sveiseapplikasjonen.
Fakkelmontert trådmatingshastighetskontroll
LPA300-produktbeskrivelsen viser en funksjon for justering av trådmatingshastigheten på en brenner.
Dette gir et driftsgrensesnitt for justering av trådmatingsinnstillingen i kompatible systemkonfigurasjoner.
Den elektriske kontrollfunksjonen må imidlertid samsvare med den tilkoblede strømkilden og trådmateren.
For OEM og erstatningsprosjekter, bekreft:
Styresignal for trådmatingshastighet
Motorens forsyningsspenning
Krav til motorstrøm
Kontrollkontakt pinout
Trigger ledninger
Krav til matekoordinering
En matchende mekanisk kobling alene garanterer ikke at den pistolmonterte motoren eller hastighetskontrollen vil fungere korrekt.
Vinklet Brennerhode -konfigurasjon
LPA300 bruker en konfigurasjon av vinklet brennerhode for manuell MIG sveising.
Brennerhalsgeometrien påvirker tilgangen til skjøten, sveiseposisjonen og forholdet mellom kontaktspissen og arbeidsstykket.
For erstatningsapplikasjoner, verifiser dimensjonene for forbruksmateriellet i frontenden og konfigurasjonen av brennerhodet.
Eventuell utskiftbarhet med andre brennerhodesystemer bør bekreftes gjennom faktiske delreferanser eller tekniske tegninger.
LPA300 aluminiumsveisetråd og forbruksmateriell
LPA300 er spesifisert for sveisetråddiameter fra Ø1,2 mm til Ø1,6 mm.
Kontaktspissen, trådforingen og drivrullene må velges i henhold til den faktiske aluminiumtråddiameteren og legeringen.
Støttede sveisetråddiametre
| tråddiameter |
Krav til valg av |
| Ø1,2 mm |
Match kontaktspiss, foring og drivruller |
| Ø1,4 mm |
Bekreft den tilsvarende konfigurasjonen av forbruksvarer |
| Ø1,6 mm |
Bekreft kontaktspiss, foring, drivruller og matekapasitet |
Aluminiumsveisetrådtyper
Vanlige aluminium MIG fylltråder inkluderer ER4043 og ER5356.
Det riktige tilsatsmetallet avhenger av grunnmaterialet, sveiseprosedyren, mekaniske krav og gjeldende sveisestandarder.
Tilgjengeligheten av en LPA300-matingskonfigurasjon for hver trådlegering bør verifiseres før bestilling.
Kontaktdyse Valg
Kontaktspissen overfører sveisestrøm til elektrodetråden.
For aluminiumsveising krever dimensjonering av kontaktspissen oppmerksomhet til tråddiameteren og de termiske ekspansjonsegenskapene til fylltråden.
Riktig boring og gjengedimensjoner bør bekreftes ved å bruke den valgte forbruksspesifikasjonen.
En feil kontaktspiss kan bidra til matemotstand, inkonsekvent strømoverføring eller tilbakebrenning.
Valg av trådforing
Foringen leder sveisetråden gjennom kabelenheten.
For aluminiumsveising kan foringsmateriale, innvendig diameter, lengde og installasjonstilstand påvirke trådmatingen.
Riktig foring bør velges i henhold til:
Unngå å installere en uspesifisert ståltrådforingskonfigurasjon uten å sjekke dens egnethet for aluminiumtråd.
Valg av drivrull
Drivruller må gi tilstrekkelig trekkraft uten å deformere den myke aluminiumstråden for mye.
U-spor drivruller brukes ofte til trådmating av aluminium MIG .
Den nøyaktige rillestørrelsen, rulledimensjonene og det nødvendige trykket bør tilpasses det wire- og pistolmonterte drivsystemet.

LPA300 Sveisemaskin og trådmaterkompatibilitet
LPA300 er oppført med en Euro Sentralkontakt konfigurasjon.
En push-pull MIG pistol krever imidlertid mer enn en kompatibel sveisestrømkontakt.
Drivmotoren på pistolsiden må motta riktige elektriske forsynings- og styresignaler, og den må fungere i koordinering med hovedtrådmateren.
Krav til Euro-kontakt og motorkontroll
En kompatibel installasjon kan kreve følgende tilkoblinger
| Systemkomponentkompatibilitetskrav |
: |
| Sveisekraft |
Riktig strømførende tilkobling |
| Dekkgass |
Kompatibel gasstilkobling og strømningsvei |
| Sveisetråd |
Riktig trådmatingsinntak og foringskonfigurasjon |
| Avtrekker |
Matchende kontrollkrets |
| Trekkmotor på pistolsiden |
Riktig forsyningsspenning og strøm |
| Trådmatingshastighetskontroll |
Kompatibelt kontrollsignal |
| Materkontroll |
Koordinert skyve- og trekkmotordrift |
| Kabelsett |
Passende lengde og koblingsarrangement |
En standard Euro-kontakt kan gi mekaniske, sveisekraft-, gass- og triggerforbindelser i visse systemer, men den gir ikke automatisk alle kontrollfunksjoner som en motorisert push-pull-pistol trenger.
En ekstra kontrolltilkobling eller kompatibelt mategrensesnitt kan være nødvendig.
Kompatibilitetssjekkliste før bestilling
Før du kjøper INWELT LPA300, oppgi:
Sveisemaskinprodusent og modell
Trådmaterprodusent og modell
Eksisterende type sveisepistol
Bilder av hovedkontakt
Motorstyringskontakttype
Motorforsynings- og kontrollspesifikasjoner
Nødvendig tråddiameter og legering
Valgt kabellengde
Nødvendig kontaktspiss og foringskonfigurasjon
Bestillingsmengde
For erstatningsprosjekter er et koblingsskjema eller eksisterende pistolprøve spesielt nyttig.
INWELT kan gjennomgå den nødvendige grensesnittkonfigurasjonen før tilbud.

Push-Pull MIG pistol vs. Spolepistol vs. standard MIG pistol
Selv om alle tre pistoltyper kan brukes til MIG sveising, er trådmatingsarrangementene deres forskjellige.
| Funksjon |
Push-Pull MIG Pistol |
Spolepistol |
Standard MIG Pistol |
| Plassering av trådspole |
Hovedmater |
På pistolen |
Hovedmater |
| Motor på pistolsiden |
Ja |
Ja |
Vanligvis nei |
| Hovedmater Push Drive |
Ja |
Ikke brukt på samme måte |
Ja |
| Aluminiumsmating med lang kabel |
En nøkkelapplikasjon |
Trådmater lokalt fra pistolsnelle |
Mer avhengig av oppsett |
| Hensyn til våpenvekt |
Ingen stor trådsnelle på pistolen |
Inkluderer liten trådsnelle |
Vanligvis enklere pistolmontering |
| Kontroll av nøkkelkompatibilitet |
Mater og motorstyring |
Kontrollgrensesnitt for spolepistol |
Standard brennertilkobling |
Når bør du velge en Push-Pull MIG pistol?
Vurder et push-pull-system når:
Aluminiumtråd må føres gjennom en forlenget kabelenhet
Applikasjonen bruker en ekstern trådspole
Industriell produksjon krever et koordinert trådmatingssystem
Sveisestrømkilden og materen støtter push-pull-drift
Når er en Spolepistol mer egnet?
En spolepistol kan være mer egnet når en lokal trådsnelle ved pistolen er akseptabel og utstyret støtter denne spolepistolkonfigurasjonen.
Spolepistoler og push-pull-pistoler skal ikke behandles som utskiftbare produkter.
Hvordan sette opp en Push-Pull MIG sveisepistol
Riktig oppsett er avgjørende for pålitelig drift.
Trinn 1: Bekreft utstyrskompatibilitet
Kontroller at sveisestrømkilden og trådmateren kan støtte den motoriserte push-pull-pistolen.
Kontroller det elektriske grensesnittet, motorforsyningen og kontrollkravene.
Trinn 2: Installer de riktige trådmatingskomponentene
Velg kontaktspissen, foringen og drivrullene i henhold til sveisetråddiameteren og legeringen.
Inspiser ledningsbanen før installasjon.
Trinn 3: Koble til sveisepistolen
Koble til sveisekraft-, beskyttelsesgass-, trigger- og push-pull-kontrollgrensesnittene i henhold til godkjent utstyrskonfigurasjon.
Ikke koble til en uidentifisert motorkontrollplugg uten å verifisere de elektriske kravene.
Trinn 4: Still inn drivrulletrykket
Bruk riktig drivrulletrykk for den valgte aluminiumstråden.
For høyt trykk kan deformere myk sveisetråd, mens utilstrekkelig trykk kan forårsake glidning.
Trinn 5: Koordiner push- og pull-mating
Konfigurer hovedmateren og den pistolmonterte trekkmotoren i henhold til det kompatible kontrollsystemet.
Målet er å mate tråd uten overdreven spenning, kompresjon eller glidning.
Trinn 6: Sjekk kabelføring
Legg ut kabelen med jevne bend og unngå unødvendig vridning.
Inspiser hele kabellengden før produksjonen starter.
Trinn 7: Utfør en kontrollert sveisetest
Utfør innledende oppsett og verifisering i henhold til sveisemaskinen og materinstruksjonene.
Sjekk trådmating, utløserdrift, beskyttelsesgass og lysbuestabilitet.
Begynn først produksjonen etter at systemet er verifisert for den tiltenkte applikasjonen.
Vanlige Push-Pull MIG pistolproblemer og løsninger
Push-pull sveisepistoler krever korrekt elektrisk koordinering og valg av forbruksvarer.
| Problem |
Mulig årsak |
Anbefalt sjekk |
| Trådfuglhekking |
Overdreven skyvekraft eller dårlig motorisk koordinasjon |
Sjekk materinnstillinger og trekkmotordrift |
| Trådglidning |
Feil drivrulletrykk eller spor |
Sjekk ruller, tråddiameter og trykk |
| Uregelmessig trådmating |
Skadet foring eller kabelbøyninger |
Inspiser foringen og kabelføringen |
| Trekkmotoren går ikke |
Kontrollledninger eller motorforsyningsproblem |
Bekreft motorgrensesnitt og materkompatibilitet |
| Trådmating for fort eller sakte |
Feil hastighetskontrollinnstilling |
Sjekk kontrollkonfigurasjonen |
| Kontakt tips burnback |
Fôringsavbrudd eller feil spiss |
Inspiser trådmating, spiss og sveiseparametere |
| Fakkel overoppheting |
Strøm- eller driftssyklus overskredet |
Sjekk termisk klassifisering og elektriske tilkoblinger |
| Dårlig beskyttelsesgassdekning |
Gasslekkasje eller blokkert dyse |
Inspiser gasstilførselen og dysen |
| Ustabil bue |
Inkonsekvent fôring eller elektrisk kontakt |
Inspiser fôringssystemet og strømtilkoblingene |
Hvorfor forårsaker en Push-Pull MIG -pistol fuglhekking?
Fuglehekking kan oppstå hvis hovedmateren skyver ledningen raskere enn systemet på pistolsiden kan ta imot den, eller hvis det er for stor motstand i ledningsbanen.
Sjekk matekoordineringen, drivrullene, foringen og kabelføringen.
Hvorfor glir aluminiumstråd i drivrullene?
Trådglidning kan skyldes utilstrekkelig drivrulletrykk, feil sporstørrelse eller kontaminerte drivkomponenter.
Bruk riktig drivrullspesifikasjon og juster trykket i henhold til tråden og mateutstyret.
Hvorfor går ikke Push-Pull Gun-motoren?
Mulige årsaker inkluderer en inkompatibel kontrollkontakt, feil motortilførsel, skadet ledninger eller en mater som ikke støtter det nødvendige push-pull-kontrollsystemet.
Elektriske feil bør diagnostiseres av kvalifisert personell ved å bruke gjeldende utstyrsdokumentasjon.
Vedlikehold og reservedeler for LPA300
Rutinemessig inspeksjon kan bidra til å opprettholde trådmatings- og sveisefunksjonene til LPA300.
Inspiser drivmekanismen på pistolsiden
Kontroller drivrullene og wirebanen for slitasje, forurensning eller feiljustering.
Følg produsentens vedlikeholdsinstruksjoner for motoren og drivmekanismen.
Sjekk Kontaktdyser og Gassdyser
Inspiser kontaktspissene for boringsslitasje og gassdyser for mye sprut eller deformasjon.
Bytt ut skadede komponenter med deler som samsvarer med LPA300-brennerkonfigurasjonen.
Inspiser Wire Liner
Sjekk foringen når matemotstanden øker eller trådbevegelsen blir inkonsekvent.
Bekreft riktig foringsdiameter og -lengde for den installerte kabelenheten.
Inspiser kabelen og kontrollkablingen
Inspiser strømkabelen, kontrollledningene og kontaktene for synlige skader.
Lange kabelenheter bør kontrolleres for slitasje, vridninger og overdreven bøying.
Bekreft hastighetskontrolloperasjon
Hvis den er utstyrt med brennermontert hastighetsjustering, kontroller at kontrollen fungerer som den skal med det tilpassede matesystemet.
Koble fra sveiseutstyret før service på pistolen, og følg utstyrsprodusentens elektriske sikkerhetsprosedyrer.
Reservedeler som skal bekreftes før bulkbestillinger Informasjon
| om erstatningskomponent |
kreves |
| Kontaktdyse |
Tråddiameter, boring, gjenger og lengde |
| Gassdyse |
Front-end konfigurasjon og dimensjoner |
| Gassdiffusor |
Kompatibilitet med fakkelhode |
| Wire Liner |
Ledningstype, størrelse og kabellengde |
| Drive Rolls |
Sportype, diameter og monteringsmål |
| Trekk motor |
Elektrisk karakter og mekanisk konfigurasjon |
| Utløserbryter |
Bryter og ledningsopplegg |
| Hastighetskontroll |
Kontrolltype og elektrisk grensesnitt |
| Brennerhode |
Hals mål og feste |
| Kabelsett |
Lengde, koblinger og kontrollkabling |
Oppgi en prøve, delenummer eller teknisk tegning for nøyaktig matching av reservedeler.
Industrielle anvendelser av LPA300 aluminiumspistolen MIG
LPA300 er beregnet for aluminium MIG sveiseapplikasjoner der kravene til trådmating, termisk og utstyrskompatibilitet er oppfylt.
Strukturell fabrikasjon av aluminium
Push-pull trådmating kan støtte fremstilling av aluminiumsrammer, profiler og strukturelle sammenstillinger.
Faktisk egnethet avhenger av sveiseprosedyren, materialtykkelse og driftskrav.
Tilhenger- og kjøretøyproduksjon
Aluminiumskomponenter som brukes i tilhengere og fabrikasjon av nyttekjøretøyer kan kreve utvidet brennerrekkevidde og kontrollert trådmating.
Sveisesystemet bør velges i henhold til skjøtdesign, tilsatsmetall og produksjonsforhold.
Aluminiumsutstyrskapsler
Produsenter av aluminiumshus, deksler, skap og andre fabrikerte komponenter kan dra nytte av et push-pull-oppsett der utvidede kabellengder er nødvendig.
Industriell aluminiumsmontering
Push-pull MIG sveisesystemer brukes i produksjonsmiljøer som krever pålitelig mating av egnede aluminiumsfylltråder.
Vedlikehold og reparasjon
LPA300 kan evalueres for industrielt vedlikehold og reparasjonsarbeid der det eksisterende sveiseutstyret støtter det nødvendige push-pull-kontrollsystemet.
LPA300 Push-Pull sveisepistoler for OEM og grossistkjøpere
INWELT leverer push-pull MIG sveisepistoler til distributører av sveiseutstyr, OEM kunder, industrielle leverandører og bulk innkjøpsprosjekter.
Standard LPA300 forsyningsalternativer
Tilgjengelige oppførte konfigurasjoner inkluderer:
LPA300 gasskjølt push-pull MIG sveisepistol
Ø1,2–1,6 mm ledningsområde
6 m kabelmontering
8 m kabelmontering
10 m kabelmontering
12 m kabelmontering
Alle nødvendige elektriske grensesnitt og erstatningskomponenter bør bekreftes før bestilling.
OEM og private-label Push-Pull MIG våpen
INWELT kan gjennomgå OEM/ODM krav for:
Kabellengde
Koblingskonfigurasjon
Styreledninger
Produktmerking
Farge på håndtak
Emballasje
Private label merkevarebygging
Konfigurasjon av forbruksvarer
Bulkbestillingsspesifikasjoner
Mulighet for tilpasning avhenger av de tekniske kravene og godkjent produktkonfigurasjon.
Push-Pull MIG -pistoler for distributører av sveiseutstyr
For distributører bør en fullstendig innkjøpsspesifikasjon inkludere pistolmodell, utstyrskompatibilitet, ledningsstørrelser, kabellengde og erstatningskomponenter.
Dette hjelper til med å støtte lagerstyring, gjentatt bestilling og ettersalgsservice.
For OEM -prosjekter anbefaler INWELT å gjennomgå koblingstegninger og prøvekrav før volumproduksjon.
Ofte stilte spørsmål om Push-Pull MIG -våpen
Hva er en push-pull MIG sveisepistol?
En push-pull MIG sveisepistol bruker en matersidemotor for å skyve sveisetråd og en pistolsidemotor for å trekke tråden. Det koordinerte systemet hjelper til med å mate passende sveisetråd gjennom lengre kabler.
Hva er INWELT LPA300?
INWELT LPA300 er en gasskjølt push-pull MIG sveisepistol designet for aluminiumsveising. Den støtter Ø1,2–1,6 mm ledning og er tilgjengelig med 6 m, 8 m, 10 m og 12 m kabelenheter.
Hva er gjeldende vurdering av LPA300?
De publiserte LPA300-spesifikasjonene viser 300A med CO₂ og 270A med blandet gass ved en driftssyklus på 60 %. Riktig karakter for aluminiumsveising med ren argon må bekreftes separat.
Er LPA300 luftkjølt eller vannkjølt?
LPA300 er en gasskjølt, også kalt luftkjølt, push-pull MIG sveisepistol.
Kan en push-pull MIG pistol sveise aluminium?
Ja. Push-pull MIG systemer brukes vanligvis til å mate mykere aluminiumsveisetråder gjennom forlengede brennerkabler. Riktig systemoppsett og utstyrskompatibilitet er avgjørende.
Hvilke aluminiumtrådstørrelser støtter LPA300?
LPA300 er spesifisert for Ø1,2–1,6 mm sveisetråd. Kontaktspissen, foringen og drivrullene må samsvare med valgt tråddiameter og legering.
Hvilke kabellengder er tilgjengelige?
INWELT viser 6 m, 8 m, 10 m og 12 m kabelalternativer for LPA300.
Hva er forskjellen mellom en push-pull MIG pistol og en spolepistol?
En push-pull pistol bruker koordinerte drivmotorer på matersiden og pistolsiden, med trådspolen vanligvis plassert ved hovedmateren. En spolepistol bærer en liten trådsnelle direkte på pistolen.
Kan LPA300 kobles til en hvilken som helst MIG sveiser med en Euro-kontakt?
Nei. Kompatibilitet med mekanisk kobling alene er utilstrekkelig. Sveisemaskinen og materen må også støtte nødvendig motortilførsel, hastighetskontroll og koordinert push-pull-drift.
Har LPA300 trådmatingshastighetskontroll?
Produktbeskrivelsen for INWELT viser justering av hastigheten på brennermontert trådmating. Kompatibiliteten til denne funksjonen må verifiseres med den valgte materen og det elektriske kontrollsystemet.
Kan jeg bruke ER4043 eller ER5356 aluminiumtråd?
Dette er vanlige aluminium MIG fylltråder. Riktig drivruller, foring, kontaktspiss og matingskonfigurasjon bør bekreftes for den valgte legeringen og diameteren.
Forhindrer en push-pull sveisepistol alle trådmatingsproblemer?
Nei. Et riktig konfigurert push-pull-system hjelper til med å håndtere myk trådmating, men trådstopp og andre problemer kan fortsatt oppstå på grunn av feil drivtrykk, skadede foringer, dårlig motorkoordinasjon eller uegnede komponenter.
Hva bør jeg sjekke før jeg bestiller en ny push-pull MIG pistol?
Sjekk sveisemaskinen, trådmateren, strømkontakten, motorkontrollkabling, tråddiameter, kabellengde, drivsystem og forbruksmateriell.
Leverer INWELT OEM push-pull MIG sveisepistoler?
INWELT støtter OEM/ODM forespørsler som involverer kabellengder, koblingsspesifikasjoner, produktmerking, emballasje og andre prosjektkrav.
Kan distributører bestille LPA300 i bulk?
Ja. INWELT leverer LPA300 push-pull MIG sveisepistoler for engros-, distributør- og industrielle anskaffelser.
Be om et tilbud på LPA300 Push-Pull MIG sveisepistol
Ser du etter en push-pull MIG sveisepistolprodusent for aluminiumsveiseapplikasjoner?
INWELT leverer LPA300 gasskjølte push-pull MIG sveisepistoler til distributører, importører, OEM merker og industrielle kjøpere.
For et nøyaktig tilbud, vennligst oppgi:
Modell: LPA300
Sveisemaskinprodusent og modell
Trådmaterprodusent og modell
Nødvendig sveisetråddiameter og legering
Kabellengde: 6 / 8 / 10 / 12 m
Krav til kobling og motorstyring
Eksisterende sveisepistol eller prøvedetaljer
Nødvendige forbruksvarer og reservedeler
Estimert bestillingsmengde
OEM/ODM krav
Destinasjonsmarked
Kontakt INWELT for LPA300 Push-Pull MIG sveisepistolspesifikasjoner, kompatibilitetsgjennomgang, bulkpriser og OEM/ODM forsyning.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių