វិធីការពារភាពផុយស្រួយនៅក្នុង TIG ការផ្សារដែក៖ បញ្ជីត្រួតពិនិត្យ
មើល៖ 0 អ្នកនិពន្ធ៖ កម្មវិធីនិពន្ធគេហទំព័រ ពេលវេលាបោះពុម្ព៖ 2026-03-12 ប្រភពដើម៖ គេហទំព័រ
សាកសួរ
សេចក្តីផ្តើម
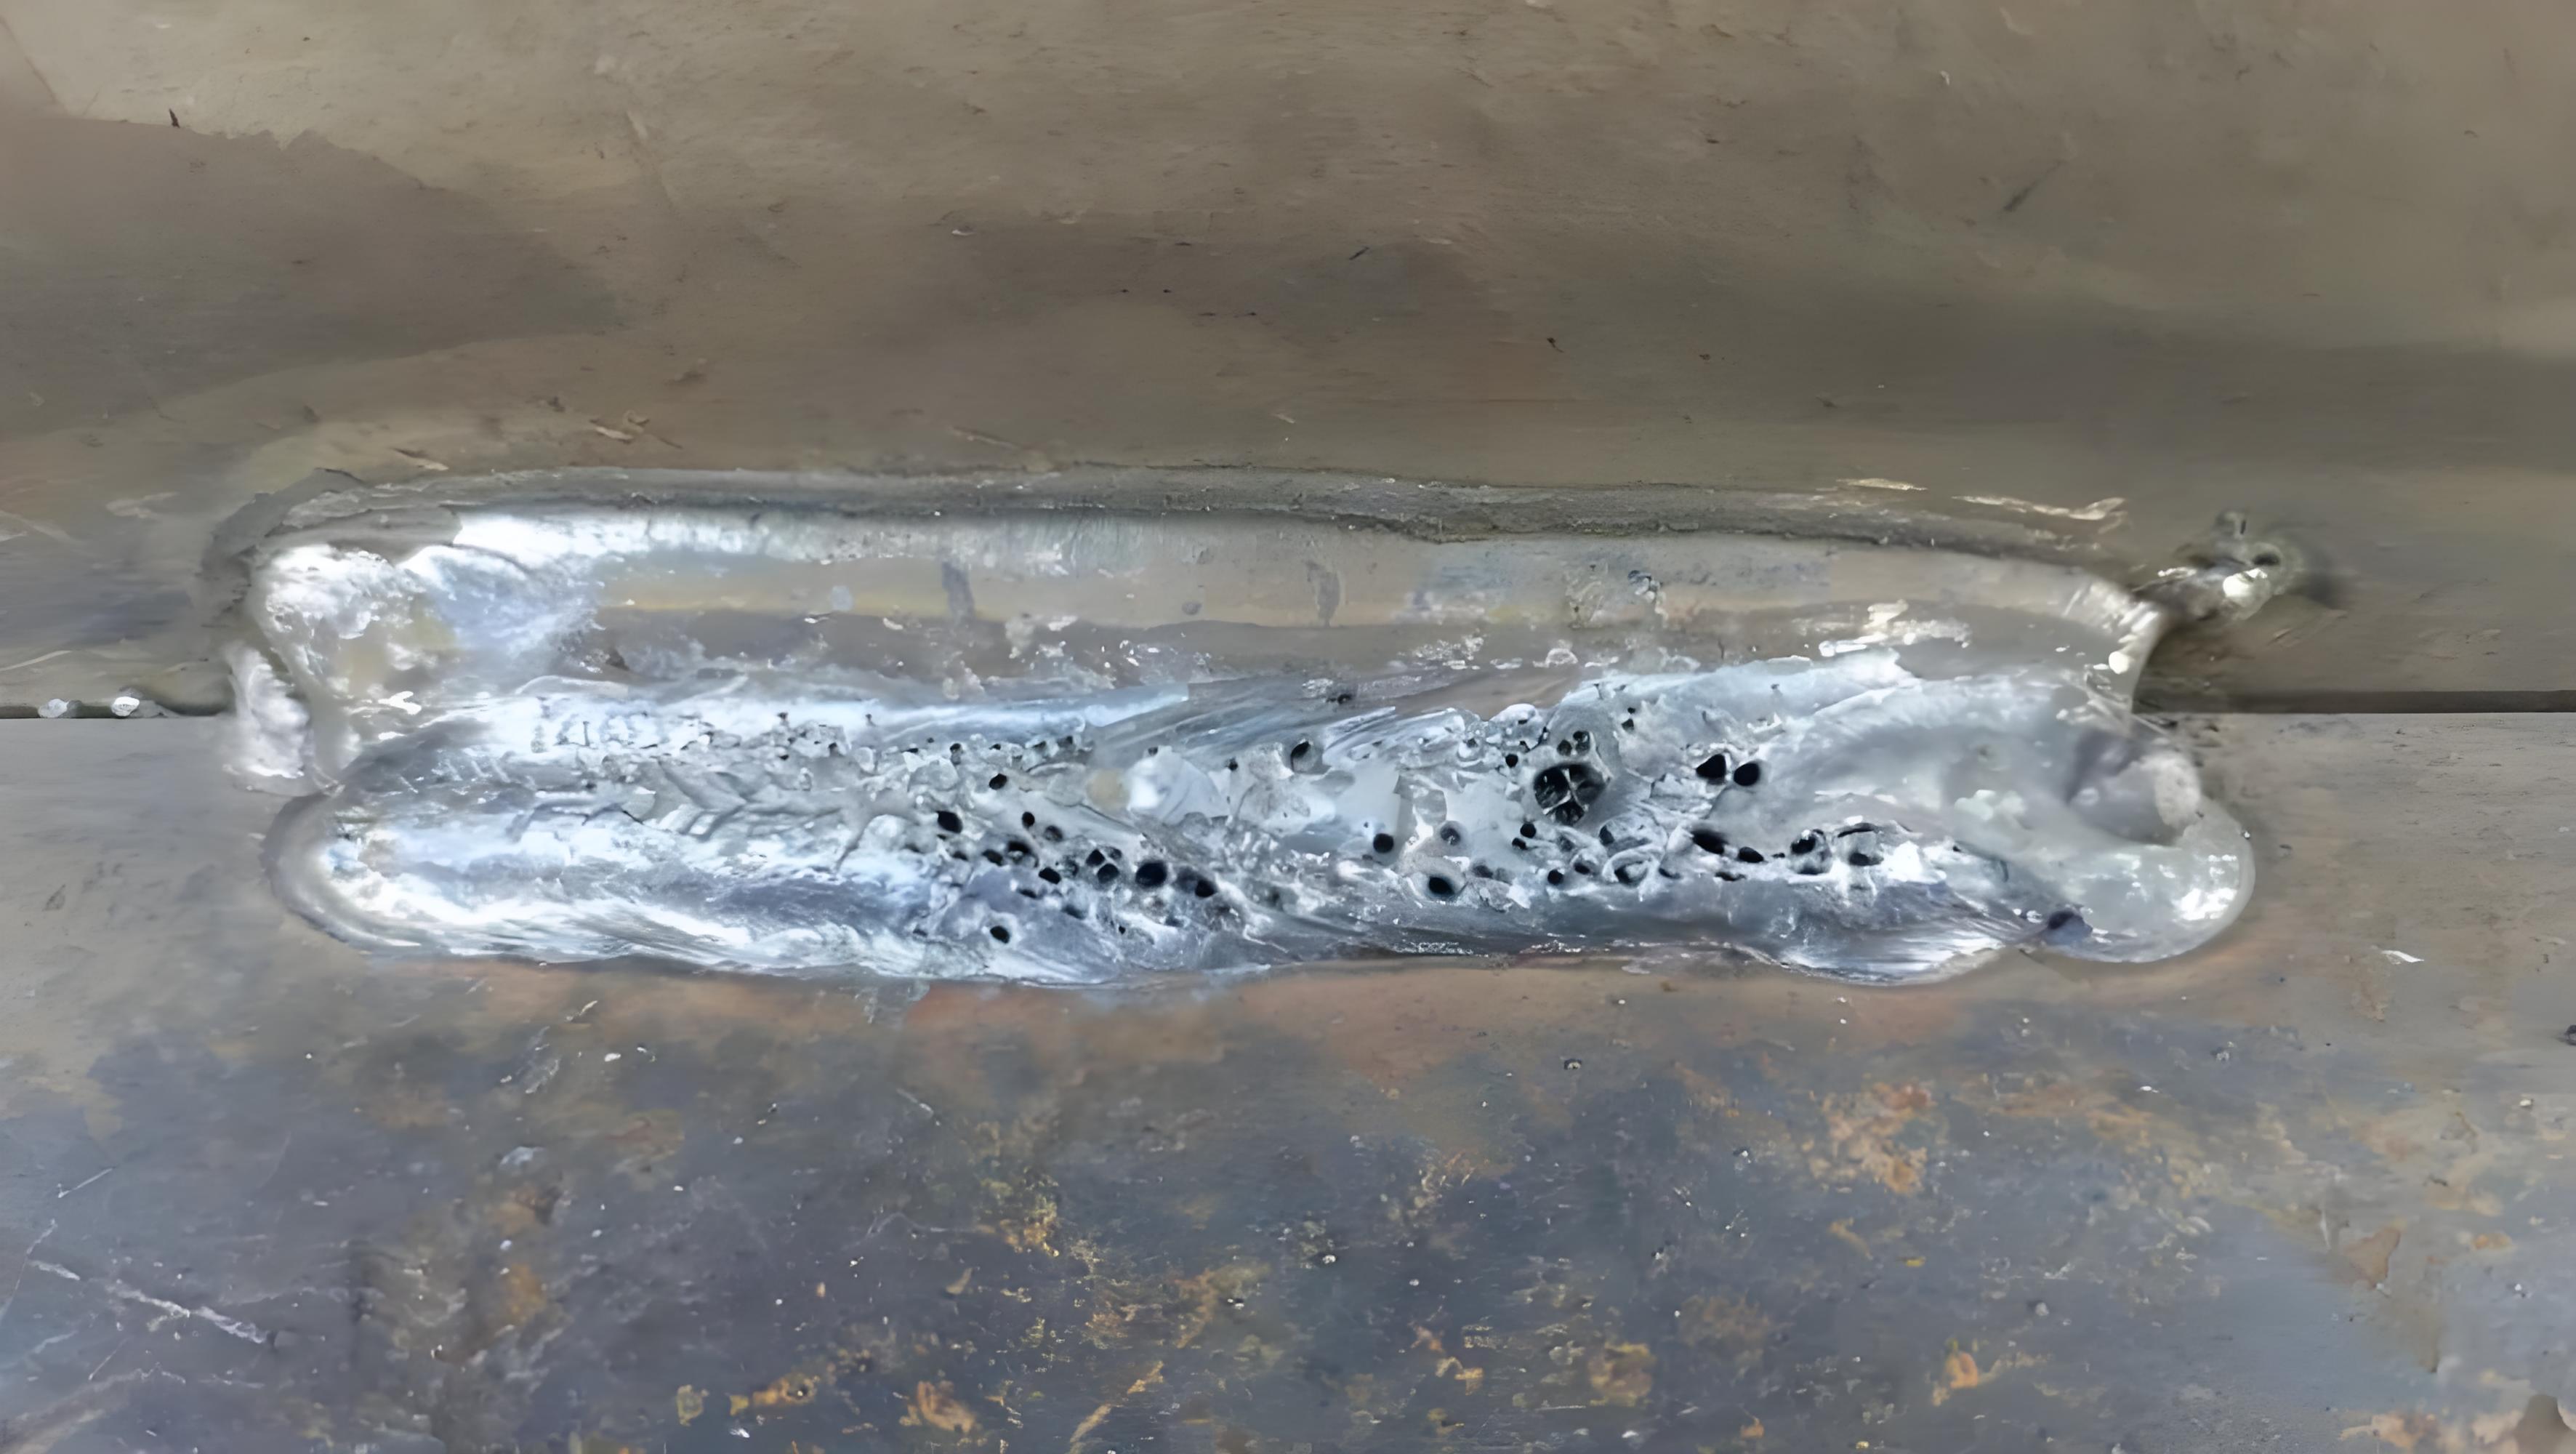
Porosity គឺជាផ្នែកមួយនៃពិការភាពទូទៅបំផុត និងជាប់លាប់ក្នុងការផ្សារ TIG វាលេចឡើងជារន្ធតូចៗនៅលើផ្ទៃផ្សារ ឬជាចន្លោះប្រហោងដែលលាក់នៅក្រោមវា។ ខណៈពេលដែលដំបូងវាមើលទៅដូចជាបញ្ហាគ្រឿងសំអាងតិចតួច ភាពផុយស្រួយពិតជាកាត់បន្ថយភាពរឹងមាំ កាត់បន្ថយភាពអស់កម្លាំង និងអាចបង្កើតផ្លូវលេចធ្លាយនៅក្នុងសមាសធាតុដែលត្រូវតែទប់សម្ពាធ ឬសារធាតុរាវ។
បញ្ហាប្រឈមជាមួយ porosity គឺថាវាមិនបានមកពីប្រភពតែមួយ។ សម្ភារៈមូលដ្ឋានដែលកខ្វក់ ការដោះស្រាយការបំពេញ សំណើម ការការពារអស្ថិរភាពនៃឧស្ម័ន និងបច្ចេកទេសធ្នូអាចណែនាំឧស្ម័នចូលទៅក្នុងអាងដែលរលាយ។ នៅពេលដែលនៅទីនោះ ឧស្ម័នទាំងនោះប្រហែលជាមិនអាចគេចផុតមុនពេលដែករឹង។
ជាសំណាងល្អ យន្តការនៅពីក្រោយ porosity ត្រូវបានគេយល់យ៉ាងច្បាស់—ហើយជាវិធីដើម្បីការពារវា។ អត្ថបទនេះផ្តល់នូវបញ្ជីត្រួតពិនិត្យដ៏ទូលំទូលាយមួយ ដើម្បីជួយអ្នកកំណត់អត្តសញ្ញាណមូលហេតុដែលអាចកើតមាននៃ porosity និងអនុវត្តយុទ្ធសាស្រ្តការពារប្រកបដោយប្រសិទ្ធភាព។
ការយល់ដឹងពីភាពផុយស្រួយនៅក្នុង TIG ការផ្សារ
Porosity ជាអ្វី?
ភាពផុយស្រួយនៅក្នុង TIG welding
ប្រភពជាច្រើនអាចណែនាំឧស្ម័នទៅក្នុងអាង៖
ប្រេង ថ្នាំលាប ច្រែះ និងអុកស៊ីដនៅលើសម្ភារៈមូលដ្ឋាន ឬសារធាតុបំពេញ រលួយទៅជាឧស្ម័ន
សំណើមបន្ថែមអ៊ីដ្រូសែនដែលរលាយក្នុងលោហៈរាវ ហើយបំបែកនៅពេលវាត្រជាក់
បញ្ហាការពារ ដូចជាសេចក្តីព្រាង ឬលំហូរឧស្ម័នមិនល្អ អនុញ្ញាតឱ្យខ្យល់លាយជាមួយធ្នូ
ប្រសិនបើឧស្ម័នទាំងនេះមិនត្រូវបានបញ្ចេញឱ្យទាន់ពេលវេលាទេនោះពួកគេនៅតែជាប់គាំងនៅក្នុង weld ។
ហេតុអ្វីបានជា Porosity សំខាន់
Porosity ធន់ទ្រាំនឹងកម្លាំង និងអស់កម្លាំង
ភាពតឹងណែន និងសម្ពាធនៃការលេចធ្លាយ
ហានិភ័យនៃការពុកផុយ និងបូរណភាពផ្ទៃ
ប្រភេទនៃ Porosity
Surface Pinhole Porosity
ភាពផុយស្រួយនៃផ្ទៃខាងក្រោម
ភាពផុយស្រួយនៃចង្កោម
Porosity Crater
បញ្ជីត្រួតពិនិត្យបង្ការ
ការសម្អាតនិងការរៀបចំមុនផ្សារ
ការចម្លងរោគណាមួយនៅលើសន្លាក់ ឬសារធាតុបំពេញអាចបញ្ចេញឧស្ម័ន ដូច្នេះការការពារចាប់ផ្តើមដោយការសម្អាតឱ្យបានហ្មត់ចត់។
ការរៀបចំមូលដ្ឋានដែក
កម្ចាត់ភាពកខ្វក់លើផ្ទៃទាំងអស់ ៖ ប្រេង ថ្នាំលាប ច្រែះ មាត្រដ្ឋានរោងម៉ាស៊ីន និងខ្សែភាពយន្តអុកស៊ីតត្រូវតែលុបចោល។ សារធាតុកខ្វក់ទាំងនេះរលាយនៅក្រោមកំដៅធ្នូ ហើយបញ្ចេញឧស្ម័នដូចជាអ៊ីដ្រូសែន និងកាបូនម៉ូណូអុកស៊ីត។
ការសម្អាតមេកានិច ៖ សម្រាប់ដែកកាបូន កិនរហូតទាល់តែអ្នកបញ្ចេញលោហៈទទេ។ សម្រាប់អាលុយមីញ៉ូម ប្រើជក់លួសដែកអ៊ីណុកដើម្បីបំបែកស្រទាប់អុកស៊ីដ ដែលជា hygroscopic (ស្រូបយកសំណើម) ។
ការបន្សាបជាតិគីមី ៖ ជូតផ្ទៃជាមួយនឹងអាសេតូន ឬអាល់កុល isopropyl ។ ជៀសវាងសារធាតុរំលាយដែលអាចបន្សល់ទុកនូវសំណល់។
សម្អាតតំបន់សន្លាក់ ៖ ពង្រីកការសម្អាតយ៉ាងហោចណាស់ 20-50mm នៅផ្នែកម្ខាងនៃសន្លាក់។
ការគ្រប់គ្រង Filler Rod
ទុកកំណាត់បំពេញឱ្យបានត្រឹមត្រូវ ៖ ទុកវាក្នុងធុងបិទជិត ឬធុងសម្រាប់ការពារការស្រូបសំណើម។
សម្អាតមុនពេលប្រើ ៖ ជូតកំណាត់ដែកជាមួយអាសេតូន និងក្រណាត់ស្អាតមុនពេលផ្សារ។ អ្នកប្រហែលជាភ្ញាក់ផ្អើលចំពោះបរិមាណធូលី និងទឹករំអិលដែលចេញមក។
ដោះស្រាយជាមួយស្រោមដៃស្អាត ៖ ជៀសវាងការប៉ះចុងបំពេញដោយប្រើដៃទទេ ព្រោះប្រេងស្បែកអាចបំពុលដល់ការផ្សារ។
ពិនិត្យចុងដំបង ៖ កាត់ចុងដែលងងឹត ឬអុកស៊ីតកម្មមុនពេលប្រើ។
ករណីពិសេស៖ សម្ភារៈលាបប៉ារ៉ាហ្វីន
ប្រសិនបើអ្នកកំពុងផ្សារដែកដែលការពារដោយស្រទាប់ប៉ារ៉ាហ្វីន ការបន្សាបជាតិអាស៊ីតគឺចាំបាច់ណាស់។ ការចម្លងរោគនៃប៉ារ៉ាហ្វីនគឺជាមូលហេតុទូទៅនៃ porosity ដែលអាចមិនអាចមើលឃើញរហូតដល់បន្ទាប់ពីការផ្សារ។
ឧស្ម័នការពារ ការត្រួតពិនិត្យប្រព័ន្ធ
បញ្ហាឧស្ម័នការពារគឺជាមូលហេតុផ្ទាល់បំផុតនៃ porosity ។ Argon ត្រូវតែគ្របដណ្តប់អាងទឹកជាប់លាប់ពីដើមដល់ចប់។
ប្រភេទឧស្ម័ន និងភាពបរិសុទ្ធ
ប្រើឧស្ម័នត្រឹមត្រូវ ៖ សម្រាប់ TIG ការផ្សារដែក ដែកអ៊ីណុក និងអាលុយមីញ៉ូម ប្រើ 100% Argon ។ អាសូតគឺជាជម្រើសមិនល្អសម្រាប់ការការពារ—វារលាយបានយ៉ាងងាយនៅក្នុងលោហៈរាវ និងបណ្តាលឱ្យមានរន្ធញើស នៅពេលដែលវាព្យាយាមគេចចេញក្នុងអំឡុងពេលត្រជាក់។
ពិនិត្យកម្រិតនៃភាពបរិសុទ្ធ ៖ ឧស្សាហកម្ម TIG ទាមទារភាពបរិសុទ្ធ argon យ៉ាងហោចណាស់ 99.99% ។ សម្រាប់អាលុយមីញ៉ូម និងទីតានីញ៉ូម សូមពិចារណា argon ភាពបរិសុទ្ធខ្ពស់ (99.999%) ។
ផ្ទៀងផ្ទាត់ប្រភពឧស្ម័នរបស់អ្នក ៖ ប្រសិនបើ porosity លេចឡើងភ្លាមៗបន្ទាប់ពីផ្លាស់ប្តូរស៊ីឡាំងឧស្ម័ន សង្ស័យថាមានឧស្ម័នកខ្វក់ ឬសំណើមនៅក្នុងដប។
ការកំណត់អត្រាលំហូរ
លំហូរឧស្ម័នត្រូវតែកំណត់ឱ្យបានត្រឹមត្រូវ - ទាបពេកឬខ្ពស់ពេកទាំងពីរបណ្តាលឱ្យមានបញ្ហា។
អត្រាលំហូរល្អបំផុតតាមទំហំ Nozzle :
ទាបពេក ៖ បរាជ័យក្នុងការផ្លាស់ទីលំនៅខ្យល់ ដែលបណ្តាលឱ្យមានអុកស៊ីតកម្ម និងរន្ធញើស
ខ្ពស់ពេក ៖ បង្កើតភាពច្របូកច្របល់ដែលទាញខ្យល់ជុំវិញចូលទៅក្នុងស្ទ្រីមឧស្ម័នការពារ
ច្បាប់ទូទៅ ៖ 12-20 CFH គឺជាតួយ៉ាងសម្រាប់ក្នុងផ្ទះ TIG ការផ្សារ
ឡេនឧស្ម័ន អត្ថប្រយោជន៍
កញ្ចក់ឧស្ម័នមានសំណាញ់ដែកអ៊ីណុកច្រើនស្រទាប់ ដែលបំប្លែងលំហូរដ៏ច្របូកច្របល់ទៅជាលំហូរឡាមីណាដែលមានស្ថេរភាព។ អត្ថប្រយោជន៍រួមមាន:
របាំងការពារកាន់តែទូលំទូលាយ និងកាន់តែជ្រៅ
ការបិទភ្ជាប់ tungsten យូរជាងនេះ (រហូតដល់ 10mm ឬច្រើនជាងនេះ)
ភាពមើលឃើញប្រសើរឡើង
កាត់បន្ថយហានិភ័យនៃការបញ្ចូលខ្យល់
ការធ្វើតេស្តលេចធ្លាយប្រព័ន្ធ
ពិនិត្យការភ្ជាប់ទាំងអស់ ៖ ទុយោ បំពង់បង្ហូរទឹក និយតករ និងការតភ្ជាប់ពិលគួរតែត្រូវបានត្រួតពិនិត្យជាប្រចាំ។
ការធ្វើតេស្តសាប៊ូ ៖ លាបសូលុយស្យុងទឹកសាប៊ូស្រាលទៅសន្លាក់ ហើយរកមើលពពុះ។
ពិនិត្យមើលធាតុផ្សំនៃពិល ៖ ជំនួស O-rings ដែលពាក់ ពែងដែលប្រេះ ឬមួកខាងក្រោយដែលខូច។
ការត្រួតពិនិត្យបរិស្ថាន
ហាងកម្រនឹងនៅស្ងៀម ហើយសូម្បីតែសេចក្តីព្រាងពន្លឺអាចរំខានដល់ការការពារ។
ការការពារខ្យល់និងសេចក្តីព្រាង
ជៀសវាងអ្នកគាំទ្រ និងព្រាង ៖ ទីតាំងធ្វើការនៅឆ្ងាយពីលំហូរខ្យល់ដោយផ្ទាល់។ សូម្បីតែចលនាខ្យល់បន្តិចក៏អាចរំខានដល់ការគ្របដណ្តប់ឧស្ម័នដែរ។
ប្រើរនាំង ៖ សម្រាប់លក្ខខណ្ឌខាងក្រៅ ឬខ្យល់ខ្លាំង សូមដំឡើងអេក្រង់ផ្សារ ឬឯករភជប់បណ្តោះអាសន្ន។
ដឹងពីដែនកំណត់ ៖ ជៀសវាងការផ្សារក្នុងល្បឿនខ្យល់ព័ទ្ធជុំវិញលើសពី 2 m/s ។
ការគ្រប់គ្រងសំណើម
តាមដានកម្រិតសំណើម ៖ នៅថ្ងៃដែលមានសំណើមខ្ពស់ (លើសពី 80%) ការផ្សារអាលុយមីញ៉ូមងាយនឹងប្រេះ។
កំដៅមុននៅពេលចាំបាច់ ៖ សម្រាប់ចានក្រាស់ ការកំដៅមុនដល់ 100-150°C ជួយបណ្តេញជាតិសំណើមដែលជ្រាបចូល និងបន្ថយភាពត្រជាក់ ដែលផ្តល់ពេលវេលាកាន់តែច្រើនដើម្បីគេចចេញពីពពុះ។
ការដំឡើងពិល និងឧបករណ៍ប្រើប្រាស់
ការរៀបចំ tungsten
កិនបណ្តោយ : កិន tungsten បណ្តោយ (ស្របទៅនឹងអ័ក្សអេឡិចត្រូត) មិនកាត់ជារង្វង់ទេ។ សញ្ញាកិនបញ្ច្រាសបណ្តាលឱ្យធ្នូវង្វេង ហើយមិនបានផ្តោតអារម្មណ៍។
ប្រើម៉ាស៊ីនកិន ៖ បើអាច សូមប្រើម៉ាស៊ីនកិនដែលបម្រុងទុកសម្រាប់សារធាតុ tungsten ដើម្បីជៀសវាងការចម្លងរោគ។
រក្សារាងគន្លឹះត្រឹមត្រូវ ៖ សម្រាប់ការផ្សារ DC សូមរក្សារនាស់មុតស្រួច។ សម្រាប់អាលុយមីញ៉ូម AC គន្លឹះរាងមូលបន្តិចដំណើរការល្អជាង។
ផ្គូផ្គងទំហំ tungsten ទៅ amperage :
ស្ថានភាព Nozzle និង Collet
ពិនិត្យមើលទំហំពែង ៖ ត្រូវប្រាកដថាការបើកក្បាលម៉ាស៊ីនមានទំហំធំល្មមសម្រាប់អង្កត់ផ្ចិត tungsten និងតម្រូវការលំហូរឧស្ម័នរបស់អ្នក។
ពិនិត្យមើលការខូចខាត ៖ ពែងសេរ៉ាមិចដែលប្រេះឬដុំដែលខូចទ្រង់ទ្រាយប៉ះពាល់ដល់ការគ្របដណ្តប់ឧស្ម័ន និងស្ថិរភាពធ្នូ។
រក្សាពែងឱ្យស្អាត ៖ ដកការប្រឡាក់ និងកម្ទេចកម្ទីដែលអាចរំខានដល់លំហូរឧស្ម័ន។
បច្ចេកទេសប្រតិបត្តិករ
ជួនកាលភាពផុយស្រួយត្រូវបាន 'welded in' ជាជាងនាំយកមក — បច្ចេកទេសមានសារៈសំខាន់យ៉ាងខ្លាំង។
ការគ្រប់គ្រងប្រវែងធ្នូ
រក្សាវាឱ្យខ្លី ៖ ធ្នូវែងគឺជាសត្រូវនៃរន្ធញើស។ ធ្នូវែងពង្រីកកោណធ្នូ ធ្វើឱ្យរបាំងការពារចុះខ្សោយ និងអនុញ្ញាតឱ្យខ្យល់លាយជាមួយអាង។
ជួរគោលដៅ ៖ រក្សាប្រវែងធ្នូនៅ 1.0-2.0 mm។ សម្រាប់វត្ថុធាតុស្តើង រក្សាវាឱ្យតឹងតាមដែលអាចធ្វើទៅបាន។
ច្បាប់នៃមេដៃ : ប្រវែងធ្នូមិនគួរលើសពី 1,5 ដងនៃអង្កត់ផ្ចិត tungsten ។
មុំពិលនិងទីតាំង
រក្សាមុំត្រឹមត្រូវ ៖ រក្សាមុំពិលនៅមុំ 70-85° ពីផ្ដេក (10-20° ពីបញ្ឈរ)។ ភាពលំអៀងខ្លាំងពេក (លើសពី 20-30°) បណ្តាលឱ្យស្ទ្រីមឧស្ម័នផ្លាត លាតត្រដាងគែមខាងក្រោមនៃអាង។
មើលឧបករណ៍បំពេញ ៖ ចុងខ្សែភ្លើងត្រូវតែស្ថិតនៅក្នុងរបាំងការពារឧស្ម័នគ្រប់ពេលវេលា។ ប្រសិនបើអ្នកទាញវាមកវិញឆ្ងាយពេក ព័ត៌មានជំនួយក្តៅនឹងកត់សុី និងណែនាំការចម្លងរោគនៅពេលបញ្ចូលម្តងទៀត។
បច្ចេកទេសដែកបំពេញ
ចិញ្ចឹមដោយរលូន ៖ បន្ថែមសារធាតុបំពេញដោយថ្នមៗទៅគែមខាងមុខនៃភក់ មិនមែនដោយផ្ទាល់ទៅក្នុងធ្នូទេ។
ទុកសារធាតុបំពេញក្នុងប្រឡោះ ៖ កុំបណ្តោយឱ្យខ្សែភ្លើងដែលក្តៅចេញពីស្រោមសំបុត្រការពារឧស្ម័ន។
ជ្រលក់កុំធ្លាក់ ៖ យកដុំពកស្រាលៗ ជាជាងទម្លាក់វាឱ្យជ្រៅក្នុងអាង។
ការគ្រប់គ្រងរណ្ដៅ
ប្រើឧបករណ៍កាត់បច្ចុប្បន្ន ៖ កាត់បន្ថយចរន្តបន្តិចម្តងៗក្នុងរយៈពេល 2-3 វិនាទីដោយប្រើឈ្នាន់ជើង ឬមុខងារបំពេញមាត់ជ្រោះ។
បំពេញរណ្ដៅ ៖ បន្តការបន្ថែមឧបករណ៍បំពេញខណៈពេលដែល tapers បច្ចុប្បន្នដើម្បីបំពេញការធ្លាក់ទឹកចិត្ត។
គោរពក្រោយលំហូរ ៖ បន្ទាប់ពីការផុតពូជនៃធ្នូ សូមកាន់ពិលក្នុងទីតាំងរយៈពេល 5-15 វិនាទីដើម្បីការពារ tungsten និងរណ្ដៅត្រជាក់។
ការពិចារណាលើសម្ភារៈជាក់លាក់
ដែកអ៊ីណុក
ការសម្អាតខាងក្រោយគឺចាំបាច់ ៖ នៅលើដែកអ៊ីណុក ផ្នែកខាងឫសត្រូវតែការពារ។ បើគ្មានការបន្សុទ្ធមកវិញទេ អុកស៊ីហ្សែន និងអាសូតរលាយចូលទៅក្នុងផ្នែកខាងក្រោយនៃផ្សារដែក ដែលបណ្តាលឱ្យ 'ជាតិស្ករ' និងរន្ធញើសខាងក្នុង។
គ្រប់គ្រងការបញ្ចូលកំដៅ ៖ ដែកអ៊ីណុកមានចរន្តកំដៅទាប។ កំដៅខ្លាំងពេកបណ្តាលឱ្យមានទឹកភ្លៀង carbide និង porosity ។ ប្រើចរន្តអប្បបរមា និងល្បឿនធ្វើដំណើរលឿនជាងមុន។
ពិចារណាពីជីពចរ TIG : មុខងារជីពចរជួយគ្រប់គ្រងការបញ្ចូលកំដៅ និងរក្សាលក្ខណៈធ្នូដែលមានស្ថេរភាព។
អាលុយមីញ៉ូម
អ៊ីដ្រូសែនគឺជាសត្រូវ ៖ អាលុយមីញ៉ូមមានភាពរសើបខ្លាំងចំពោះអ៊ីដ្រូសែន។ អាលុយមីញ៉ូមរាវអាចរំលាយអ៊ីដ្រូសែនបានយ៉ាងងាយស្រួល ប៉ុន្តែអាលុយមីញ៉ូមរឹងមិនជាប់ - អ៊ីដ្រូសែនដែលជាប់នឹងបង្កើតជា porosity កំឡុងពេលរឹង។
យកអុកស៊ីដចេញឱ្យបានហ្មត់ចត់ ៖ អុកស៊ីដអាលុយមីញ៉ូមស្រូបយកសំណើម។ ប្រើជក់ដែកអ៊ីណុកភ្លាមៗមុនពេលផ្សារ ហើយសម្អាតជាមួយអាសេតូនជាមុនសិន។
ប្រើ AC ជាមួយនឹងតុល្យភាពត្រឹមត្រូវ ៖ ចរន្ត AC ផ្តល់នូវការសម្អាត cathodic ដើម្បីបំបែកអុកស៊ីដ។ កំណត់តុល្យភាព AC ជាមួយនឹងអេឡិចត្រូត 20-30% វិជ្ជមានសម្រាប់ការសម្អាតគ្រប់គ្រាន់។
ពិចារណាការកំដៅជាមុន ៖ នៅលើអាលុយមីញ៉ូមក្រាស់ កំដៅមុនដល់ 100-150°C ជួយបណ្តេញជាតិសំណើម និងបន្ថយភាពត្រជាក់សម្រាប់ការគេចចេញពីឧស្ម័ន។
មើលបំពង់ដែលមានអង្កត់ផ្ចិតតូច ៖ បំពង់អាលុយមីញ៉ូមតូចៗមានការលំបាកជាពិសេស ដោយសារតែផ្សារដែកត្រជាក់យ៉ាងឆាប់រហ័ស ដោយទុកពេលតិចតួចសម្រាប់អ៊ីដ្រូសែនដើម្បីគេចចេញ។ ពិចារណាការបោសសំអាតផ្ទៃក្នុងសូម្បីតែអង្កត់ផ្ចិតតូចក៏ដោយ។
ការបង្កើនប្រសិទ្ធភាពប៉ារ៉ាម៉ែត្រ
ល្បឿនបច្ចុប្បន្ន និងការធ្វើដំណើរ
ផ្គូផ្គងចរន្តទៅនឹងកម្រាស់ ៖ សម្រាប់ដែកស្រាល ប្រើប្រហែល 1 អំពែរក្នុងមួយ 0.001' នៃកម្រាស់ជាបន្ទាត់មូលដ្ឋាន។
រក្សាការធ្វើដំណើរឲ្យមានស្ថិរភាព ៖ ល្បឿនជាប់លាប់ជួយឱ្យអាងបញ្ចេញឧស្ម័នរំលាយមុនពេលត្រជាក់។
ជៀសវាងការឡើងកំដៅខ្លាំងពេក ៖ ការឡើងកំដៅខ្លាំងបង្កើតជាវាយនភាពជាគ្រាប់ធញ្ញជាតិ និងបង្កើនការស្រូបយកឧស្ម័ន។
Pulse TIG អត្ថប្រយោជន៍
Pulsed TIG អាចជួយការពារ porosity ដោយ៖
កាត់បន្ថយការបញ្ចូលកំដៅជាមធ្យមខណៈពេលដែលរក្សាការលាយបញ្ចូលគ្នា
រក្សាអាងផ្សារដែកបង្រួម និងងាយស្រួលគ្រប់គ្រង
អនុញ្ញាតឱ្យមានការបញ្ចេញឧស្ម័នកាន់តែប្រសើរឡើងក្នុងកំឡុងដំណាក់កាលបច្ចុប្បន្នទាប
សម្រាប់សមា្ភារៈស្តើងកំណត់ប្រេកង់ជីពចរនៅ 30-100 Hz
ការត្រួតពិនិត្យមើលឃើញ និងការត្រួតពិនិត្យគុណភាព
ឧបករណ៍ទំនើបបន្ថែមស្រទាប់ការពារលើសពីការវិនិច្ឆ័យរបស់ប្រតិបត្តិករ។
ម៉ាស៊ីនថត Weld
កាមេរ៉ា Weld បង្កើតរូបរាងអង្កាំ ប្រវែងធ្នូ និងឥរិយាបទការពារដែលអាចមើលឃើញក្នុងពេលជាក់ស្តែង។ នៅពេលដែលអង្កាំពង្រីកភ្លាមៗ ឬតំបន់ដែលរងផលប៉ះពាល់ដោយកំដៅពង្រីក ការកែតម្រូវអាចត្រូវបានធ្វើឡើងភ្លាមៗជំនួសឱ្យការលេចចេញនូវរន្ធញើស។
ការត្រួតពិនិត្យកម្ដៅ
ការថតរូបភាពកំដៅរកឃើញការឡើងកំដៅមុនដំបូង ដែលអនុញ្ញាតឱ្យមានអន្តរាគមន៍ មុនពេល porosity កើតឡើង។
ការត្រួតពិនិត្យក្រោយផ្សារដែក
ការពិនិត្យមើលឃើញ ៖ រកមើលប្រហោងលើផ្ទៃ ការប្រែពណ៌ ឬរូបរាងមិនទៀងទាត់
ការធ្វើតេស្តលេចធ្លាយ ៖ សម្រាប់សមាសធាតុសំខាន់ៗ ការធ្វើតេស្តសម្ពាធបង្ហាញពីភាពមិនអាចមើលឃើញលើផ្ទៃ
ផ្នែក ៖ នៅពេលដោះស្រាយបញ្ហា កាត់ និងប៉ូឡូញគំរូដើម្បីបង្ហាញភាពទទេរលើផ្ទៃ
បញ្ជីត្រួតពិនិត្យការបង្ការភាពផុយស្រួយពេញលេញ
ប្រើបញ្ជីត្រួតពិនិត្យឯកសារយោងរហ័សនេះមុន និងអំឡុងពេលរាល់ TIG ការងារផ្សារដែក៖
មុនពេលវាយធ្នូ
សម្ភារៈមូលដ្ឋាន
តើតំបន់សន្លាក់មានជាតិប្រេង ថ្នាំលាប ច្រែះ និងអុកស៊ីតដែរឬទេ?
តើសម្ភារៈត្រូវបាន degreased ជាមួយ acetone ឬអាល់កុល?
សម្រាប់អាលុយមីញ៉ូម៖ តើអុកស៊ីដត្រូវបានដកចេញដោយមេកានិចដោយប្រើជក់អ៊ីណុកទេ?
តើផ្ទៃសម្អាតត្រូវបានពង្រីកយ៉ាងហោចណាស់ 20mm ពីសន្លាក់ដែរឬទេ?
លោហៈធាតុបំពេញ
តើកំណាត់ជ័រត្រូវរក្សាទុកក្នុងកន្លែងស្អាត និងស្ងួតដែរឬទេ?
តើដំបងត្រូវបានជូតជាមួយអាសេតូនមុនពេលប្រើទេ?
តើចុងដំបងគ្មានអុកស៊ីតកម្ម ឬធ្វើឱ្យងងឹតទេ?
តើឧបករណ៍បំពេញនឹងត្រូវបានគ្រប់គ្រងដោយស្រោមដៃស្អាតទេ?
ឧស្ម័នការពារ
តើឧស្ម័នសុទ្ធ argon (99.99% អប្បបរមា)?
តើអត្រាលំហូរសមរម្យសម្រាប់ទំហំក្បាលម៉ាស៊ីន (សូមមើលតារាង)?
តើបំពង់ទុយោ និងគ្រឿងបរិក្ខារត្រូវបានធ្វើតេស្តថ្មីៗនេះទេ?
តើមានដបទំនេរសម្រាប់សាកល្បងថាតើមានការបំពុលឧស្ម័នដែរឬទេ?
ពិល និងសម្ភារៈប្រើប្រាស់
តើដី tungsten មានបណ្តោយទេ?
តើក្បាលម៉ាស៊ីនស្អាត និងគ្មានស្នាមប្រេះទេ?
តើ O-rings និង seals ស្ថិតក្នុងស្ថានភាពល្អដែរឬទេ?
តើទំហំដុំដែកត្រឹមត្រូវសម្រាប់អង្កត់ផ្ចិត tungsten ដែរឬទេ?
បរិស្ថាន
តើកន្លែងធ្វើការគ្មានសេចក្តីព្រាង ឬអ្នកគាំទ្រទេ?
ប្រសិនបើផ្សារដែកនៅខាងក្រៅ តើមានរនាំងនៅនឹងកន្លែងដែរឬទេ?
តើសំណើមស្ថិតនៅក្នុងជួរដែលអាចទទួលយកបានដែរឬទេ? (ពិចារណាជាមុនប្រសិនបើខ្ពស់)
កំឡុងពេលផ្សារដែក
តើប្រវែងធ្នូត្រូវបានរក្សាយ៉ាងតឹងរ៉ឹង (1.0-2.0 មម)?
តើមុំពិលរក្សានៅមុំ 70-85° ដែរឬទេ?
តើខ្សែ Filler ស្ថិតនៅក្នុងស្រទាប់ការពារឧស្ម័នគ្រប់ពេលទេ?
តើល្បឿនធ្វើដំណើរមានស្ថិរភាព និងសមរម្យសម្រាប់កម្រាស់សម្ភារៈដែរឬទេ?
សម្រាប់អ៊ីណុក៖ តើការសម្អាតខាងក្រោយសកម្ម និងគ្រប់គ្រាន់ទេ?
សម្រាប់អាលុយមីញ៉ូម៖ តើសមតុល្យ AC ត្រូវបានកំណត់ត្រឹមត្រូវទេ (20-30% EP)?
នៅឯការបញ្ចប់ Weld
តើចរន្តត្រូវបានកាត់បន្ថយបន្តិចម្តងៗទេ?
តើរណ្តៅត្រូវបានបំពេញត្រឹមត្រូវទេ?
តើលំហូរក្រោយត្រូវបានរក្សារយៈពេល 5-15 វិនាទីទេ?
តើ tungsten ត្រូវបានការពាររហូតដល់ត្រជាក់ទេ?
សេចក្តីសន្និដ្ឋាន
Porosity in TIG welding គឺអាចការពារបាន ប៉ុន្តែការការពារទាមទារឱ្យមានការយកចិត្តទុកដាក់ចំពោះព័ត៌មានលម្អិតជុំវិញកត្តាជាច្រើន។ ភាពស្អាតស្អំគឺជាមូលដ្ឋាន - ការចម្លងរោគណាមួយនៅលើលោហៈមូលដ្ឋាន ឬសារធាតុបំពេញអាចបញ្ចេញឧស្ម័នចូលទៅក្នុងអាងផ្សារ។ របាំងការពារឧស្ម័នត្រូវតែបរិសុទ្ធ ហូរបានត្រឹមត្រូវ និងការពារពីសេចក្តីព្រាង។ បច្ចេកទេសពិល ជាពិសេសប្រវែងធ្នូ និងការគ្រប់គ្រងខ្សែភ្លើង ជះឥទ្ធិពលដោយផ្ទាល់ថាតើឧស្ម័នដែលជាប់គាំងអាចរត់គេចមុនពេលរឹង។
បញ្ហាប្រឈមជាក់លាក់នៃសម្ភារៈទាមទារដំណោះស្រាយសមស្រប។ ដែកអ៊ីណុកទាមទារការបោសសំអាតត្រឡប់មកវិញ; អាលុយមីញ៉ូត្រូវការការដកអុកស៊ីតយ៉ាងតឹងរ៉ឹង និងការគ្រប់គ្រងអ៊ីដ្រូសែន។ ឧបករណ៍ត្រួតពិនិត្យទំនើបៗដូចជា កាមេរ៉ា weld បន្ថែមស្រទាប់បន្ថែមនៃការធានាគុណភាព។
ដោយធ្វើការតាមរយៈបញ្ជីត្រួតពិនិត្យនេះជាប្រព័ន្ធ អ្នកអាចកំណត់អត្តសញ្ញាណប្រភពនៃ porosity នៅពេលដែលវាលេចឡើង ហើយសំខាន់ជាងនេះទៅទៀត ការពារវាពីការកើតឡើងដំបូង។ លទ្ធផលគឺមានភាពរឹងមាំ និងអាចទុកចិត្តបានជាង welds ដែលបំពេញតម្រូវការទាំងមើលឃើញ និងការអនុវត្ត។
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių