


气孔是 TIG 焊接中最常见和最持久的缺陷之一。它表现为焊缝表面上的小针孔或其下方隐藏的空隙。虽然它最初看起来像是一个小外观问题,但孔隙率实际上会降低强度,缩短疲劳寿命,并可能在必须承受压力或流体的组件中产生泄漏路径。
孔隙率的挑战在于它不是来自单一来源。受污染的基材、填料处理、潮湿、保护气体不稳定和电弧技术都会将气体引入熔池。一旦到达那里,这些气体可能不会在金属凝固之前逸出。
幸运的是,人们已经很好地了解了孔隙率背后的机制,以及预防孔隙率的方法。本文提供了一份全面的清单,可帮助您识别孔隙的潜在原因并实施有效的预防策略。
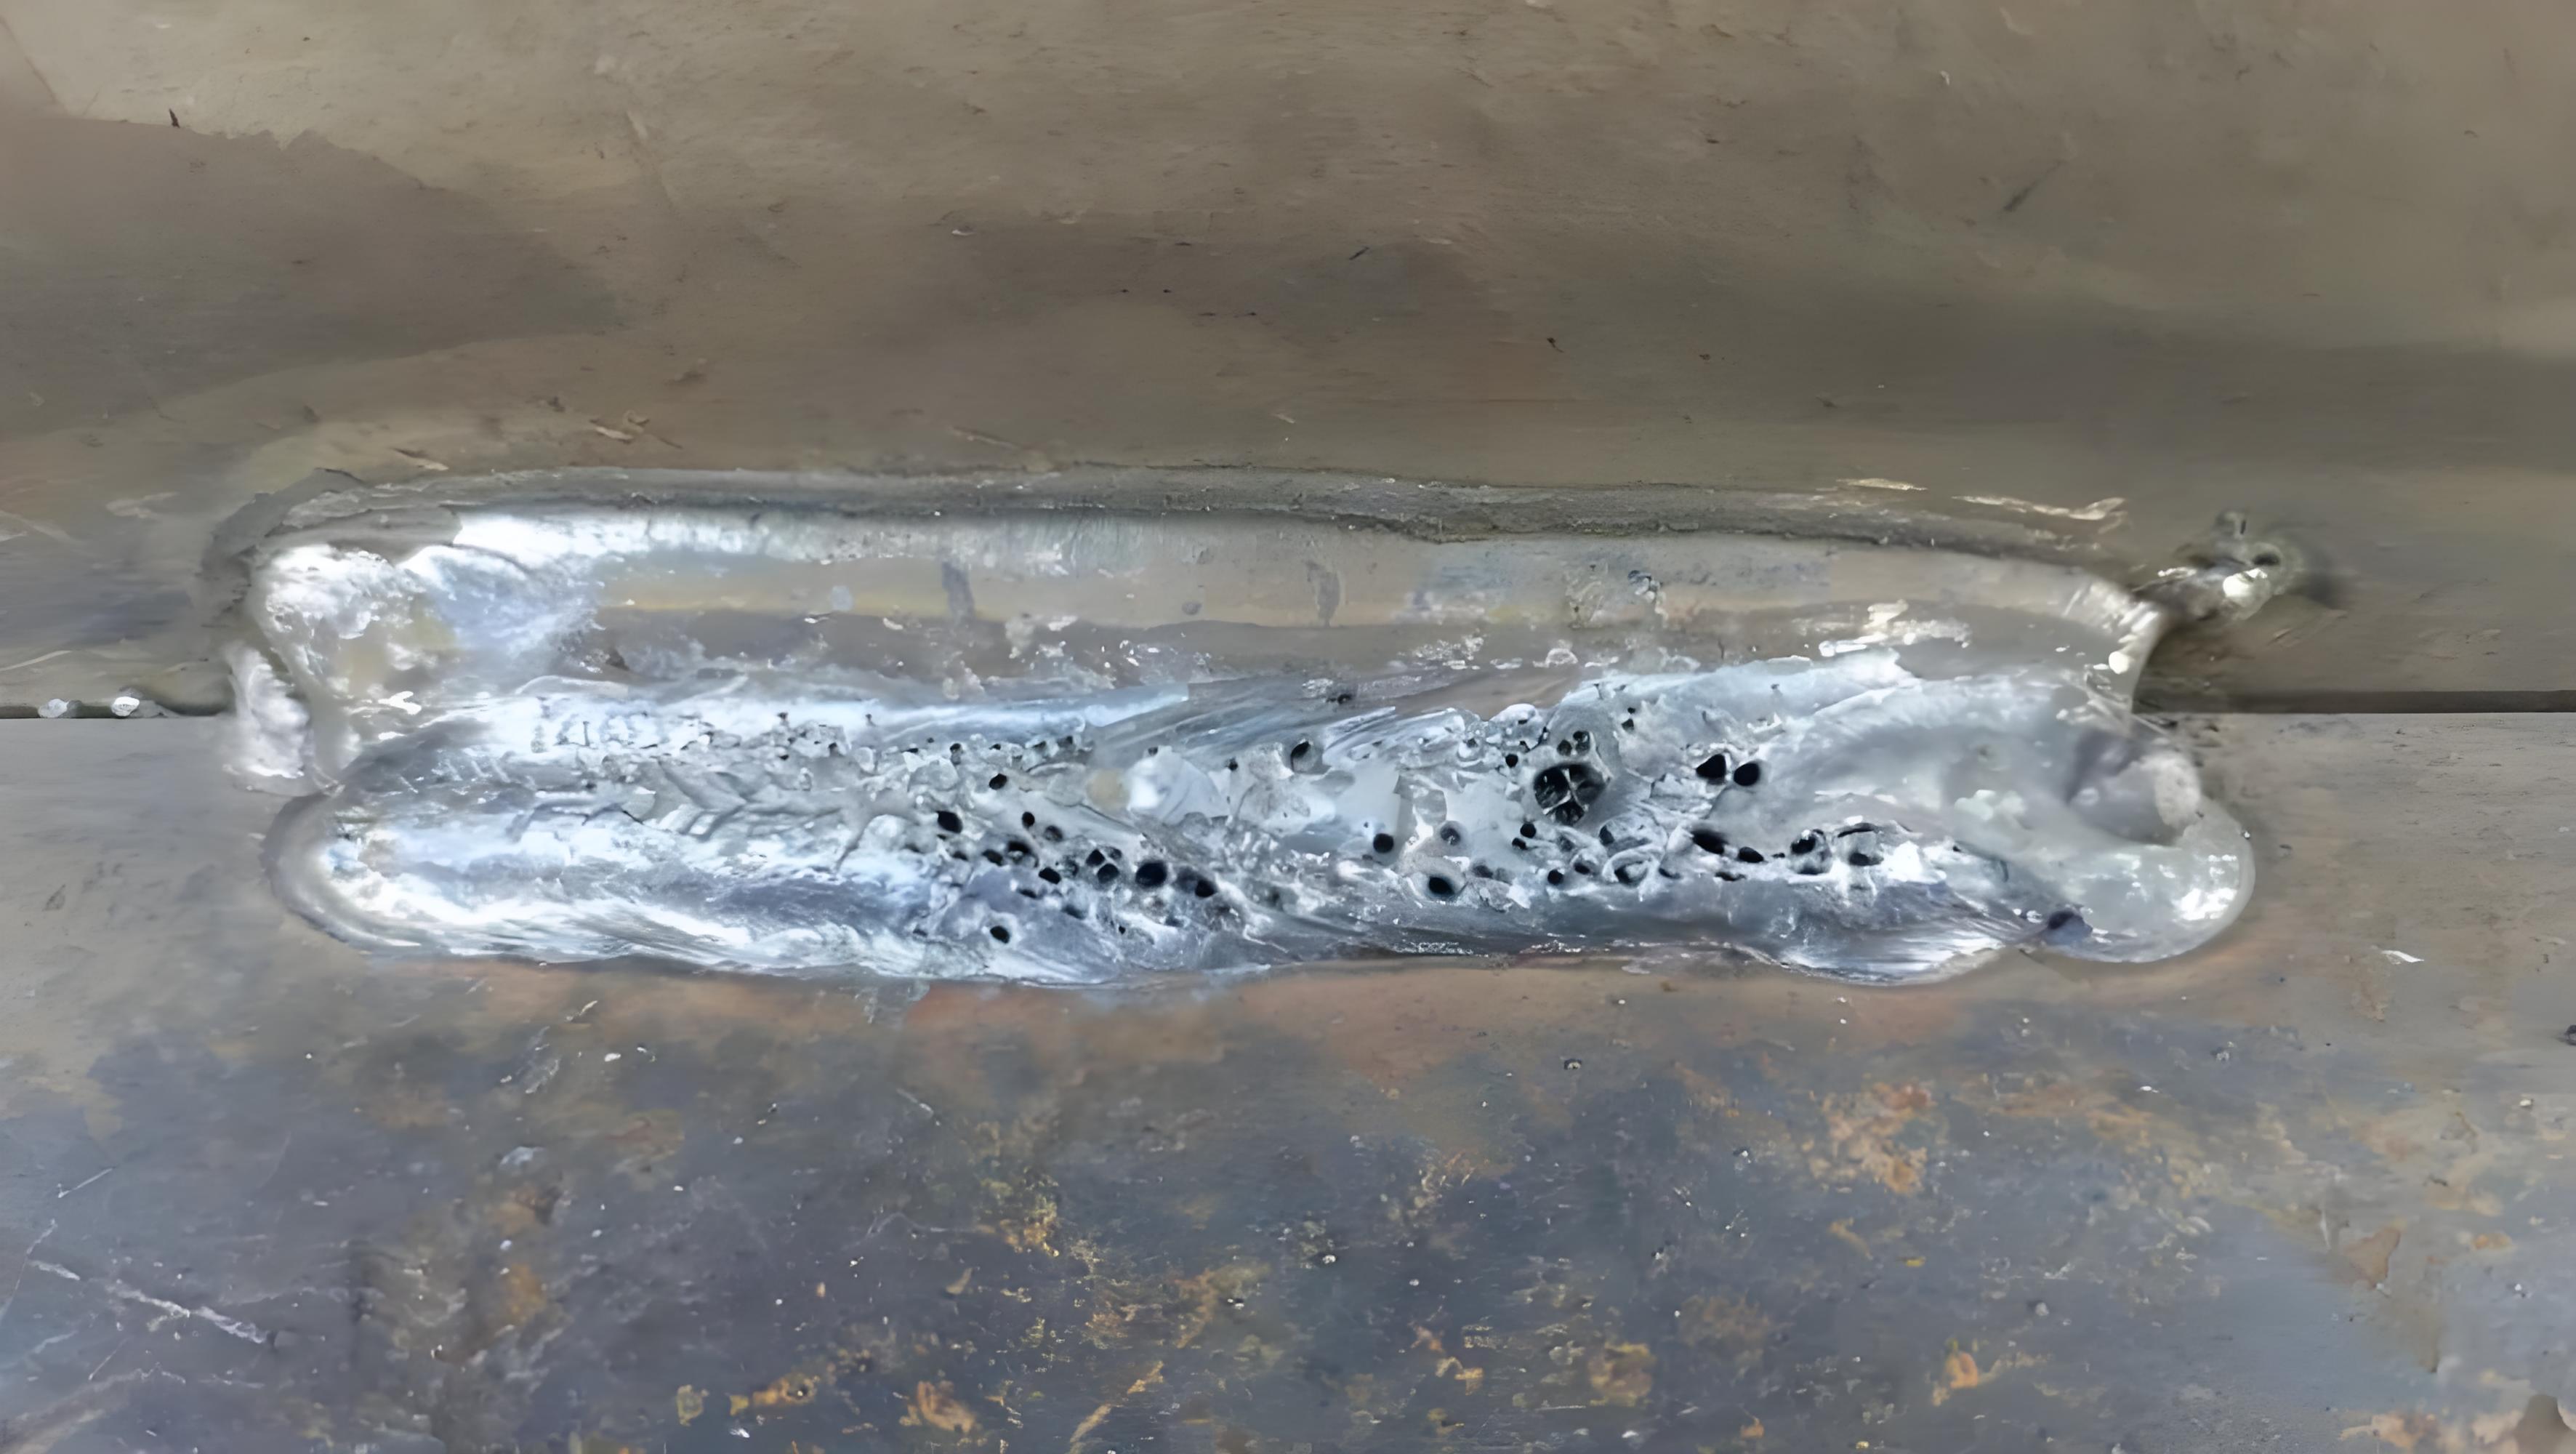
孔隙率在 TIG 焊接 是在焊缝金属凝固后保留在其内部的气穴。当气体被困在熔池中并且在冷却之前无法逸出时,就会形成这些空腔。结果是焊缝在外部看起来可能是连续的,但其中包含削弱其结构的空白空间。
有几种来源可以将气体引入池中:
基材或填料上的油、油漆、铁锈和氧化物分解成气体
水分会增加氢气,氢气溶解在液态金属中并在冷却时分离
屏蔽问题(例如气流或气流不良)会使空气与电弧混合
如果这些气体没有及时释放,它们就会锁在焊缝中。
强度和抗疲劳性
孔隙减少了固体金属的有效面积,并将应力集中在每个空隙周围。在循环载荷下,这些集中应力成为裂纹萌生点。虽然分散的气孔比聚集的气孔破坏性更小,但两者都会缩短疲劳寿命。
密封性和压力完整性
当焊缝需要气密或液密时,即使是单个孔隙也可以充当通道。多个对齐的孔隙会产生相同的效果,通常会导致压力测试失败。这对于以密封为主要要求的不锈钢和铝管来说尤其重要。
腐蚀和表面完整性风险
开放的孔隙会形成积聚水、酸或车间残留物的气孔。对于不锈钢,这会促进局部腐蚀和点蚀。在铝上,孔隙可能会存有油或液体,这些油或液体随后会在使用中染色或碳化。
表面针孔
珠面上随机出现或沿中心线排列的小圆形开口。它们表明需要注意屏蔽、清洁或环境稳定性。
地下孔隙
隐藏在光滑珠子下方,当气泡在池内成核和生长但表面保持封闭时,就会形成这种类型。接头可能会通过目视检查,但在切片或泄漏测试期间会显示出空隙。
簇状孔隙
许多小孔隙聚集在一个局部区域,通常指向短距离内作用的单一原因,例如气流击中接缝的一部分或基底金属上的污染斑块。
火山口孔隙
当水池收缩太快而没有足够的屏蔽或填充物来保持结冰时的表面供给时,就会出现在珠子的末端。
接头或填料上的任何污染物都会释放气体,因此预防措施应从彻底清洁开始。
清除所有表面污染物:必须清除油、油漆、铁锈、氧化皮和氧化膜。这些污染物在电弧热下分解并释放出氢气和一氧化碳等气体。
机械清洁:对于碳钢,研磨直至露出裸露的金属。对于铝,请使用专用的不锈钢丝刷来破坏具有吸湿性(吸收水分)的氧化层。
化学脱脂:用丙酮或异丙醇擦拭表面。避免使用可能留下残留物的溶剂。
清洁接缝区域:将接缝两侧的清洁范围延长至少 20-50 毫米。
正确存放填充棒:将其存放在密封容器或专用填充棒烘箱中,以防止吸潮。
使用前清洁:焊接前用丙酮和干净的抹布擦拭填充棒。您可能会对脱落的灰尘和绘图润滑剂的数量感到惊讶。
使用干净的手套进行操作:避免裸手接触填充头,因为皮肤油脂会污染焊缝。
检查杆端:使用前切掉任何变黑或氧化的端部。
如果您要焊接用石蜡层保护的板材,脱脂是绝对必要的。石蜡污染是造成孔隙的常见原因,只有在焊接后才可见。
保护气体问题是造成孔隙的最直接原因之一。氩气必须自始至终始终覆盖水池。
使用正确的气体:对于钢、不锈钢和铝的 TIG 焊接,请使用 100% 氩气。氮气对于屏蔽来说是一个糟糕的选择——它很容易溶解在液态金属中,并在冷却过程中试图逸出时产生孔隙。
检查纯度水平:工业 TIG 要求氩气纯度至少为 99.99%。对于铝和钛,请考虑使用高纯度氩气 (99.999%)。
验证您的气源:如果更换气瓶后突然出现孔隙,则怀疑瓶中气体受到污染或受潮。
气体流量必须正确设置——太低或太高都会导致问题。
不同喷嘴尺寸的最佳流量 :
| 喷嘴编号 | 内径 (mm) | 推荐流量 (L/min) | 推荐流量 (CFH) |
|---|---|---|---|
| #4 | 6.5 | 4-6 | 10-15日 |
| #5 | 8.0 | 6-8 | 15-18日 |
| #6 | 9.5 | 7-10 | 18-22日 |
| #8 | 12.5 | 10-14日 | 22-30日 |
太低:无法置换空气,导致氧化和孔隙率
太高:产生湍流,将周围空气拉入保护气流中
一般规则:室内通常为 12-20 CFH 氩弧焊
气体透镜包含多层不锈钢网,可将湍流转化为稳定的层流。好处包括:
屏蔽覆盖范围更广、更深
更长的钨丝伸出长度(长达 10 毫米或更长)
提高能见度
降低空气夹带的风险
检查所有连接:应定期检查软管、配件、调节器和割炬连接。
肥皂测试:将温和的肥皂水溶液涂抹在关节处,观察是否有气泡。
检查割炬组件:更换磨损的 O 形圈、破裂的杯子或损坏的后盖。
商店很少是静止的,甚至轻微的气流也会干扰屏蔽。
避免风扇和气流:将工作放置在远离直接气流的地方。即使轻微的空气流动也会破坏气体覆盖范围。
使用屏障:对于室外或有风的条件,设置焊接屏障或临时围栏。
了解限制:避免在环境风速超过 2 m/s 的情况下进行焊接。
监控湿度水平:在高湿度天(高于 80%),铝焊接特别容易出现气孔。
需要时预热:对于厚板,预热至 100-150°C 有助于赶走吸附的水分并减慢冷却速度,使气泡有更多时间逸出。
纵向研磨:纵向研磨钨(平行于电极轴),而不是周向研磨。横向磨痕会导致电弧漂移并变得不聚焦。
使用专用研磨机:如果可能,请使用钨专用研磨机以避免污染。
保持适当的尖端形状:对于直流焊接,请保持尖锥度。对于 AC 铝,略圆的尖端效果更好。
将钨丝尺寸与安培数相匹配 :
| 电流范围 | 钨直径 |
|---|---|
| 50-100A | 1.6毫米 |
| 100-200A | 2.4毫米 |
| 200-300A | 3.2毫米 |
检查杯子尺寸:确保喷嘴开口足够大,以满足您的钨直径和气体流量要求。
检查损坏情况:破裂的陶瓷杯或扭曲的夹头会影响气体覆盖范围和电弧稳定性。
保持杯子清洁:清除可能扰乱气流的飞溅物和碎屑。
有时,孔隙是“焊接”出来的,而不是引入的——技术非常重要。
保持简短:长弧是孔隙度的敌人。长弧会加宽弧锥,削弱屏蔽,并使空气与水池混合。
目标范围:将弧长保持在 1.0-2.0 毫米。对于薄材料,尽可能保持紧密。
经验法则:弧长不应超过钨直径的 1.5 倍。
保持适当的角度:保持割炬角度与水平面成 70-85°(与垂直面成 10-20°)。过度倾斜(超过 20-30°)会导致气流偏转,从而暴露池的后缘。
观察填充物:填充焊丝尖端必须始终保持在气体保护层内。如果将其拉回得太远,热尖端会氧化并在重新插入时引入污染。
平稳进给:将填料轻轻添加到水坑的前边缘,而不是直接添加到弧中。
将填充物保持在护罩内:切勿让加热的填充焊丝离开保护气体封套。
浸入,而不是投入:轻轻拍打填充物,而不是将其投入池深处。
使用电流锥度:使用脚踏板或填坑功能在 2-3 秒内逐渐减少电流。
填充火山口:继续添加填料,同时电流逐渐变细以填充凹陷。
尊重后流:灭弧后,将割炬保持在适当位置 5-15 秒,以保护冷却钨和火山口。
反吹扫至关重要:对于不锈钢,必须屏蔽根侧。如果不进行反吹扫,氧气和氮气会溶解到焊缝背面,导致“糖化”和内部孔隙。
控制热量输入:不锈钢导热系数低。过多的热量会导致碳化物沉淀和孔隙。使用最小电流和更快的行驶速度。
考虑脉冲 TIG :脉冲模式有助于控制热输入并保持稳定的电弧特性。
氢是敌人:铝对氢极其敏感。液态铝很容易溶解氢,但固态铝则不然——被困住的氢在凝固过程中会形成孔隙。
彻底去除氧化物:氧化铝吸收水分。焊接前立即使用不锈钢刷,并先用丙酮清洁。
使用适当平衡的交流电:交流电提供阴极清洁以分解氧化物。将交流平衡设置为 20-30% 电极正极,以便充分清洁。
考虑预热:对于厚铝材,预热至 100-150°C 有助于赶走湿气并减缓气体逸出的冷却速度。
注意小直径管:小型铝管特别具有挑战性,因为焊缝冷却得很快,氢气逸出的时间很少。即使对于小直径也应考虑内部吹扫。
将电流与厚度匹配:对于低碳钢,每 0.001 英寸厚度使用大约 1 安培作为基线。
保持稳定的行驶:一致的速度有助于池在结冰前释放溶解的气体。
避免过热:过热会产生颗粒状质地并增加气体吸收。
脉冲 TIG 可以通过以下方式帮助防止孔隙:
减少平均热输入,同时保持熔化
保持熔池紧凑且更易于控制
在低电流阶段允许更好的气体逸出
对于薄材料,将脉冲频率设置为 30-100 Hz
现代工具在操作员判断之外增加了一层预防措施。
焊接摄像机使焊道形状、弧长和屏蔽行为实时可见。当珠子突然变宽或热影响区扩大时,可以立即进行调整,而不是在孔隙形成后进行。
热成像可以及早检测到过热,从而可以在出现孔隙之前进行干预。
目视检查:寻找表面针孔、变色或不规则的珠子外观
泄漏测试:对于关键部件,压力测试可揭示表面上不可见的孔隙
切片:排除故障时,切割和抛光样品以显示地下空隙
在每次 TIG 焊接作业之前和期间,请使用此快速参考清单:
基材
接缝区域是否清除了油污、油漆、铁锈和氧化物?
材料是否已用丙酮或酒精脱脂?
对于铝:是否使用专用不锈钢刷机械去除了氧化物?
清洁区域是否已从接缝处延伸至少 20mm?
填充金属
填充棒是否存放在清洁、干燥的地方?
使用前是否用丙酮擦拭了棒?
杆端是否没有氧化或变暗?
处理填料时是否需要戴干净的手套?
保护气体
气体是纯氩气吗(至少 99.99%)?
流量是否适合喷嘴尺寸(见表)?
最近是否对软管和配件进行了泄漏测试?
是否有备用瓶可以测试是否怀疑有气体污染?
割炬和消耗品
钨是否纵向磨削?
喷嘴是否干净、无裂纹?
O 形圈和密封件状况良好吗?
夹头尺寸是否适合钨钢直径?
环境
工作区域是否没有气流或风扇?
如果在室外焊接,是否设置了屏障?
湿度是否在可接受的范围内? (如果高则考虑预热)
弧长是否保持紧凑(1.0-2.0 毫米)?
割炬角度是否保持在 70-85°?
填充焊丝是否始终留在气体保护层内?
行进速度是否稳定且适合材料厚度?
对于不锈钢:反吹是否有效且足够?
对于铝:交流平衡设置是否正确(20-30% EP)?
电流是否逐渐减小?
火山口是否已正确填充?
后流是否维持 5-15 秒?
钨在冷却之前是否受到保护?
TIG 焊接中的孔隙是可以预防的,但预防需要关注多个因素的细节。清洁度是基础——母材或填料上的任何污染都会将气体释放到焊接熔池中。保护气体必须纯净、流动良好且不受气流影响。焊炬技术,尤其是弧长和填充焊丝管理,直接影响到被困气体能否在凝固前逸出。
特定材料的挑战需要量身定制的解决方案。不锈钢要求反吹扫;铝需要严格的氧化物去除和氢控制。焊接摄像机等现代监控工具增加了额外的质量保证层。
通过系统地完成此检查表,您可以在出现孔隙时识别其来源,更重要的是,从一开始就防止它发生。其结果是焊缝更坚固、更可靠,同时满足视觉和性能要求。





