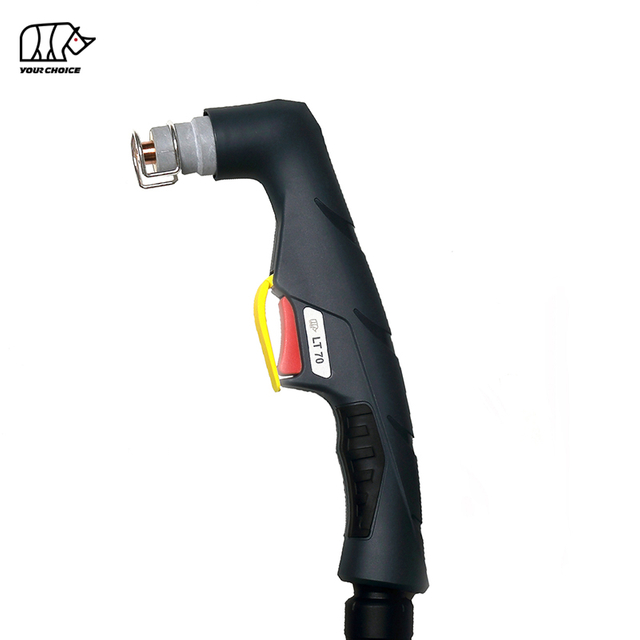
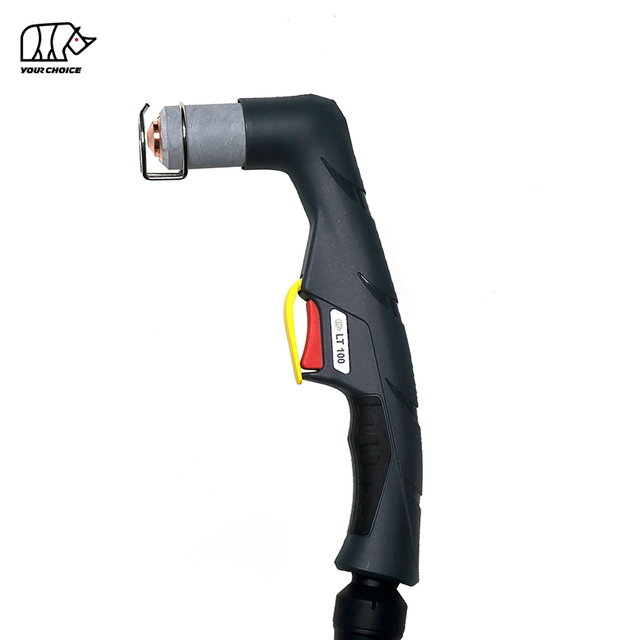
80A HF CNC горелка за плазмено рязане за механизирано рязане
INWELT LTM81 е въздушно охлаждана CNC и механизирана горелка за плазмено рязане, предназначена за автоматизирани плазмени маси, машини за профилно рязане и промишлени системи за рязане на метал.
LTM81 е оценен на 80A с 60% работен цикъл и използва високочестотна ( HF ) система за стартиране на дъга.
Текущата техническа конфигурация INWELT включва:
80A номинален ток
60% работен цикъл
Работа със сгъстен въздух
HF дъга започва
Прибл. 4,5–5,0 bar работно налягане
Прибл. 160 L/min въздушен поток
Прибл. 80-секунден препоръчителен последващ поток
Стандартен кабел за фенерче 6 m
CNC / механизирана операция
Налични са множество опции за свързване на машинна горелка, включително:
3/8G
1/4G
M14×1
M16×1,5
Централен адаптер
LTM81 трябва да бъде позициониран специално като машина/ CNC плазмена горелка , отделно от LT 81 ръчна плазмена горелка.
INWELT LTM81 Технически спецификации
| Спецификация |
INWELT LTM81 |
| Тип продукт |
CNC / Механизирано Горелка за плазмено рязане |
| Модел |
LTM81 |
| Марка |
INWELT |
| Номинален ток |
80 А |
| Работен цикъл |
60% |
| Охлаждане |
въздух |
| Процесен газ |
Въздух под налягане |
| Дъга стартира |
HF |
| Газово налягане |
Прибл. 4,5–5,0 бара |
| Газов поток |
Прибл. 160 л/мин |
| Препоръчителен последващ поток |
Прибл. 80 секунди |
| Стандартна дължина на кабела |
6 м |
| Операция |
CNC / Механизиран |
| Опции на конектора |
3/8G / 1/4G / M14×1 / M16×1,5 / Централен адаптер |
| Стандартни размери на върха |
Ø1.0 / Ø1.1 / Ø1.2 мм |
| Разширени съвети |
Наличен |
| OEM / ODM |
Наличен |
| Private Label |
Наличен |
Преди да поръчате, потвърдете плазмения източник на захранване, номиналния ток, HF началната архитектура, веригата на пилотната дъга, задния конектор, контролния интерфейс и CNC системните изисквания.
LTM81 срещу LT 81: Машинен фенер срещу ръчен фенер
LTM81 и LT 81 принадлежат към едно и също по-широко семейство факели и консумативи, но трябва да се третират като два отделни цялостни продукта.
| Функция |
LTM81 |
LT 81 |
| Операция |
CNC / Механизиран |
Ръчно / Ръчно |
| Геометрия на факлата |
Направо машинна горелка |
Ръчно фенерче под ъгъл |
| Стартиране на контрол |
Машинно контролиран |
Оператор тригер |
| Монтаж |
Фиксиран държач за фенерче |
Ръчен |
| Височина на факела |
CNC / THC контролиран |
Управляван от оператор |
| Основно приложение |
Автоматизирано рязане |
Ръчно рязане |
Някои консумативи може да се споделят между двете конфигурации.
Въпреки това, цялата глава на горелката, тялото, позициониращата тръба, кабелният комплект и устройството за управление не трябва автоматично да се третират като взаимозаменяеми.
За връзки към вътрешни уебсайтове използвайте:
LTM81 CNC горелка за плазмено рязане
и
LT 81 Ръчна горелка за плазмено рязане
вместо да описват и двата продукта просто като фенери тип A81 или LT 81.
Защо да използвате специална машинна горелка 80A за CNC плазмено рязане?
Система за плазмено рязане CNC изисква горелка, проектирана за стабилно монтиране на машината и повтаряща се автоматизирана работа.
Права геометрия на машинен факел
LTM81 използва машинно-ориентирана структура на горелка, която може да се монтира на CNC Z-ос или специален държач на горелка.
Правилната инсталация спомага за поддържането на:
Перпендикулярност на факела
Повтаряща се позиция на пробиване
Постоянна височина на косене
Стабилна геометрия на прореза
Повтарящи се размери на детайла
Машинно контролиран цикъл на рязане
За разлика от ръчното фенерче, LTM81 се управлява чрез плазмения източник на захранване и системата CNC .
Типичният механизиран цикъл на рязане може да включва:
Позициониране на факела
Отчитане на първоначалната височина
Команда за стартиране на плазма
Пиърсинг
Режещо движение
Регулиране на височината на горелката
Стоп на дъгата
Повторяемо производство
Фиксираната машинна горелка позволява условията на рязане да се контролират по-последователно в повтарящи се части, когато плазменият захранващ източник, подаването на газ, движението CNC и консумативите са правилно конфигурирани.
Как работи системата за плазмено рязане LTM81 HF
LTM81 работи като един компонент от цялостна система за плазмено рязане, състояща се от:
Плазмен източник на енергия
LTM81 машинна факла
CNC контролер
Захранване със сгъстен въздух
Маса за рязане
Работна връзка
Допълнителна система за контрол на височината на горелката
Сгъстен въздух протича през главата на горелката, дифузора, електрода и режещия връх.
Електрическата енергия йонизира газа и създава високотемпературна плазмена дъга.
Режещата дюза свива плазмения поток в концентрирана струя, която разтопява електропроводимия материал, докато високоскоростен газ отстранява разтопения метал от прореза.
Как HF Arc Starting работи на LTM81
LTM81 използва високочестотна система за стартиране на дъга.
HF запалването използва високочестотен електрически сигнал, за да подпомогне установяването на първоначалната плазмена дъга.
Поради това източникът на плазмено захранване трябва да бъде проектиран за съвместима архитектура на горелката HF .
HF , не- HF и плазмени фенери с обратен удар не трябва да се избират взаимозаменяемо въз основа само на силата на тока или външния вид на конектора.
HF Съображения за инсталиране на CNC системи
Тъй като стартирането на HF генерира високочестотна електрическа енергия, пълната инсталация на CNC трябва да следва изискванията на производителя на плазмения източник на захранване за:
Не приемайте, че фенер HF може да бъде свързан към който и да е контролер CNC без да се вземе предвид пълната електрическа архитектура на машината.
LTM81 Пълни конфигурации на машинен факел
Текущото продуктово семейство INWELT включва няколко 6 m LTM81 комплекта машинни горелки.
| INWELT |
Конфигурация на кода |
| IJWU0641 |
LTM81 / 6 м / 3/8G |
| IJWU0647 |
LTM81 / 6 м / Централен адаптер |
| IJWU0717 |
LTM81 / 6 м / 1/4G |
| IJWU0718 |
LTM81 / 6 m / M16×1,5 |
| IJWU0719 |
LTM81 / 6 m / M14×1 |
Тези кодове на пълните горелки трябва да бъдат показани на видно място на страницата на продукта, тъй като типът връзка е основен фактор за избор на резервни и OEM машинни горелки.
Комплектите LT 81 ръчни фенери трябва да бъдат преместени на съответната страница за ръчни фенери или ясно етикетирани като свързани продукти.
LTM81 Машина Глава на горелката
Специалната глава за машинна горелка LTM81 е:
INWELT Код: IJWA0681
Справка: PF0120
Описание:
LTM81 Машинна плазма Глава на горелката
Тази специфична за машината глава на фенера трябва да бъде един от основните компоненти, показани на продуктовата страница LTM81 .
Не трябва да се заменя в диаграмата на основния продукт от главата на ръчното фенерче LT 81.
LTM81 Позиционираща тръба от фибростъкло
Настоящата система за машинна горелка включва:
INWELT Код: IJHW0029
Справка: W0300144
Описание:
Позиционираща тръба от фибростъкло / LT M
Позициониращата тръба е част от структурата на правата машинна горелка и трябва да се показва заедно с главата на машинната горелка.
За производителите на оборудване CNC този компонент е особено подходящ за монтиране и интегриране на фенер.
Добавете LTM81 чертеж с размери на машинен факел
За машинен фенер CNC физическите размери са важна информация за закупуване.
INWELT трябва да добави технически чертеж, показващ действителните производствени размери на LTM81 , включително:
Диаметър на тялото на горелката
Обща дължина на фенера
Използваема дължина на затягане
Разстояние от дюза до скоба
Изходна позиция на кабела
Минимално разстояние за монтаж
Не копирайте размерите на машинната горелка на друг доставчик.
Измерете действителните INWELT LTM81 и публикувайте данни за измеренията на първа страна.
Тази информация е особено полезна за:
LTM81 Стандартни накрайници за рязане
Текущата платформа за консумативи LTM81 / LT 81 включва три основни стандартни диаметъра на режещия връх.
Ø1,0 мм режещ връх
INWELT Код: IJWV0616-10
Справка: PD0105-10
Ø1,1 мм режещ връх
I NWE LT Код: IJWV0616-11
Справка: PD0105-11
Ø1,2 мм режещ връх
INWELT Код: IJWV0616-12
Справка: PD0105-12
Различните диаметри на върха са предназначени за различни диапазони на работен ток и процеси на рязане.
Преди да публикувате окончателна таблица за ампераж към дюза, проверете текущото картографиране на INWELT спрямо текущите инженерни данни, ERP записи и тестове за рязане.
Не правете заключение за пълната мощност на горелката само от диаметъра на дюзата.
Кой режещ накрайник трябва да се използва при 80A?
Текущото семейство консумативи INWELT включва режещи върхове Ø1,0 mm, Ø1,1 mm и Ø1,2 mm.
Сравними плазмени системи от тип A81 обикновено използват най-голямата стандартна дюза в това семейство за горния работен диапазон 80A.
Въпреки това, INWELT трябва да публикува свое собствено проверено съпоставяне.
Най-силната финална таблица ще включва:
| INWELT Код |
Накрайник Диаметър |
Проверен Текущ |
Електрод |
Дифузор |
Режим на рязане |
| IJWV0616-10 |
Ø1,0 мм |
Проверете |
Съвпадаща част |
Съвпадаща част |
Стандартно рязане |
| IJWV0616-11 |
Ø1,1 мм |
Проверете |
Съвпадаща част |
Съвпадаща част |
Стандартно рязане |
| IJWV0616-12 |
Ø1,2 мм |
Проверете |
Съвпадаща част |
Съвпадаща част |
Стандартно рязане |
След проверка използвайте последователно едно и също текущо картографиране в продуктовата страница, каталога, ERP системата и техническите чертежи.
LTM81 Разширени съвети за рязане
Текущата фамилия консумативи включва и разширени режещи накрайници.
Удължен накрайник Ø1,0 mm
INWELT Код: IJWV0612-10
Справка: PD0106-10
Удължен накрайник Ø1,2 mm
INWELT Код: IJWV0612-12
Справка: PD0106-12
Удължените върхове осигуряват допълнителен обхват, когато стандартният преден край няма достъп до вдлъбнато място за рязане.
За употреба CNC удължен връх променя геометрията на предната част на фенера.
Височината на рязане CNC и купчината консумативи следователно трябва да бъдат проверени преди използване на разширена конфигурация.
LTM81 Плазмен електрод
Стандартният електрод, посочен за семейството LT 81/ LTM81 е:
INWELT Код: IJWC0615
Справка: PR0109
Електродът пренася електрическа енергия през плазмената горелка и постепенно се износва при многократно запалване на дъгата и рязане.
Сменете електрода преди прекомерното износване да причини:
Трудно запалване на дъгата
Нестабилност на дъгата
Ускорено износване на дюзите
Непоследователно CNC рязане
За автоматизирано производство състоянието на електрода трябва да се проверява редовно, тъй като повтарящите се цикли на пробиване могат да увеличат износването на консумативите.
Проверете разширените кодове за електроди и въздушни тръби преди публикуване
Текущата продуктова страница съдържа препратки към удължен електрод и въздушна тръба, но няколко описания изглеждат непоследователни.
Преди да публикувате достоверна таблица с консумативи, проверете точното съпоставяне на INWELT за:
След потвърждение публикувайте всеки компонент като:
INWELT Код → Справка → Тип компонент → Стандартен/разширен → Съвместим съвет
Това ще намали грешките при подмяна на части и ще подобри техническата стойност на страницата.
LTM81 Газов дифузьор
Текущият дифузьор е:
INWELT Код: IJWG0613
Справка: PE0107
Дифузерът контролира разпределението на технологичния газ около електрода и режещата дюза.
Правилният въздушен поток допринася за:
Стабилно образуване на плазмена дъга
Консуматив за охлаждане
Постоянна форма на плазмена струя
Повтаряща се производителност на рязане
Сменете дифузора, ако стане:
Кракнат
Изгорени
Изкривена
Замърсени
Не модифицирайте и не разширявайте газовите канали.
LTM81 Опции за външна дюза
Настоящото семейство консумативи включва:
IJWT0676-03 / PC0115 – Външен накрайник
и
IJWT0676-01 – Външна дюза с максимален живот
Външният накрайник помага за позиционирането и защитата на стека с консумативи в предния край.
Сменете го, ако е напукан, изгорял или механично повреден.
За приложение с CNC се уверете, че конфигурацията на външната дюза съответства на избрания режещ връх и подредбата на стойката.
LTM81 Аксесоари за отдалечаване и отрязване при контакт
Настоящото семейство продукти включва няколко аксесоара за позициониране в предния край.
Примерите включват:
IJTN0717 / CV0201 – Разделител за контактно рязане
IJTN0099 / CV0033 – Четириточков дистанционер
IJTN0084 / CV0028 – Дистанционна пружина
Тези компоненти помагат да се контролира връзката между дюзата и детайла.
За механизирано рязане процесът на рязане трябва да бъде избран според плазмения източник на енергия, конфигурацията на консумативите и CNC метода за контрол на височината.
LTM81 Машинни кабелни възли
Текущото семейство машинни горелки LTM81 включва специални 6-метрови кабелни комплекти.
1/8G машинен кабел
INWELT Код: IJWO10108077-00
Описание:
LTM81 / 8 mm² / 6 м / 1/8G
Машинен кабел за централен адаптер
INWELT Код: IJWO10108071-00
Описание:
LTM81 / 8 mm² / 6 м / Централен адаптер
Съхранявайте тези кабели на машината в основната таблица с части LTM81 .
LT 81 ръчните кабелни модули трябва вместо това да бъдат поставени на страницата с ръководството LT 81.
LTM81 Опции за адаптер за конектор
Системата LTM81 включва множество адаптери за връзка.
1/8G до 1/4G
INWELT Код: IJAU5698
1/8G до 3/8G
INWELT Код: IJAU5697
1/8G до M14×1
INWELT Код: IJAU5699
1/8G до M16×1,5
INWELT Код: IJAU5690
Тези опции на адаптера позволяват да се оценяват различни връзки към източник на захранване, без да се третира всеки физически конектор като универсално съвместима система.
LTM81 5-пинов Централен адаптер
Настоящото продуктово семейство също включва:
INWELT Код: IJAY0089
Справка: FY0023
Описание:
5-щифтов плазмен фенер от страната Централен адаптер
Централен адаптер може да опрости инсталирането на горелка на съвместими плазмени системи.
Обаче физическото съединяване само по себе си не потвърждава електрическата съвместимост.
Следното също трябва да бъде проверено:
Как да проверите съвместимостта на LTM81 CNC плазмен нож
Не избирайте LTM81 само защото машината е обозначена като '80A.'
Няколко технически условия трябва да отговарят.
Потвърдете HF Стартиране
Източникът на плазмено захранване трябва да поддържа съвместима машинна горелка HF.
Потвърдете номинален ток
LTM81 е оценен на 80A.
Горелката и консумативите трябва да работят в техния проверен токов диапазон.
Потвърдете задната връзка
Наличните пълни конфигурации на горелка включват:
3/8G
1/4G
M14×1
M16×1,5
Централен адаптер
Потвърдете веригата на пилотната дъга
Различните плазмени източници на енергия могат да използват различни схеми на пилотна дъга.
Потвърдете интерфейса за стартиране и управление
Веригата за плазмено стартиране на машината трябва да съответства на архитектурата на горелката и захранващия източник.
Предоставете информация за машината преди поръчка
За заместващи или OEM проекти предоставете:
Производител на плазмени източници на енергия
Модел машина
Номинален изходен ток
Съществуващ модел фенерче
Снимки на главния конектор
Снимки на конектор на пилотна дъга
CNC информация за контролера
Необходими монтажни размери на горелката
Това е по-надеждно от публикуването на универсален списък с марки плазмени ножове.
Подробности за резервните части:
| РЪЧЕН ФЕНЕЛ |
| Код |
Реф. |
Описание |
| IJWU6911 |
PA1400 |
Плазмен режещ фенер LT 81/6m 3/8G |
| IJWU6912 |
|
Плазмен режещ факел LT 81/6m M14×1 |
| IJWU6916 |
|
Плазмен режещ факел LT 81/6m M16×1.5 |
| IJWU6918 |
PA1402 |
Плазмен режещ фенер LT 81/6m централен адаптер |
| IJWU6910 |
PA1404 |
Плазмен режещ фенер LT 81/6m 1/4G |
| МАШИНЕН ГОРЕЛ |
|
|
| Код |
Реф. |
Описание |
| IJWU0641 |
|
Автоматична горелка за плазмено рязане LTM81 /6m 3/8G |
| IJWU0647 |
|
Автоматична горелка за плазмено рязане LTM81 /6m централен адаптер |
| IJWU0717 |
|
Автоматична горелка за плазмено рязане LTM81 /6m 1/4G |
| IJWU0718 |
|
Автоматична горелка за плазмено рязане LTM81 /6mM16×1.5 |
| IJWU0719 |
|
Автоматична горелка за плазмено рязане LTM81 /6mM14×1 |
| Позиция |
Код |
Реф. |
Описание |
| 1 |
IJTN0717 |
CV0201 |
Дистанционер за контактно рязане/ LT 81 |
| 2 |
IJTN0099 |
CV0033 |
Четири точки edspacer/ LT 81 |
| 3 |
IJTN0084 |
CV0028 |
Дистанционна пружина LT 81 |
| 4 |
|
|
Външен накрайник |
| 4.1 |
IJWT0676-03 |
PC0115 |
Външен накрайник LT 81 |
| 4.2 |
IJWT0676-01 |
|
Външна дюза/максимален живот LT 81 |
| 5 |
|
|
съвет |
| 5.1 |
IJWV0616-10 |
PD0105-10 |
Накрайник Φ1.0mm LT 81 |
| 5.2 |
IJWV0616-11 |
PD0105-11 |
Връх Φ1,1 mm LT 81 |
| 5.3 |
IJWV0616-12 |
PD0105-12 |
Връх Φ1,2 mm LT 81 |
| 6 |
|
|
съвет |
| 6.1 |
IJWV0612-10 |
PD0106-10 |
Удължен връх Φ1.0mm LT 81 |
| 6.2 |
IJWV0612-12 |
PD0106-12 |
Удължен връх Φ1,2 mm LT 81 |
| 7 |
IJWG0613 |
PE0107 |
Дифузьор LT 81 |
| 8 |
IJWC0615 |
PR0109 |
Електродна плазма LT 81 |
| 9 |
IJWC0676 |
PR0115 |
Airtube/ LT 81 |
| 10 |
IJAO0521 |
FH0560 |
Плазма с разширен електрод LT 81 |
| 11 |
IJAO0527 |
FH0561 |
Удължена въздушна тръба/ LT 81 |
| 12 |
IJWA0601 |
|
Глава на плазмена горелка LT 81 |
| 12а |
IJGU0686 |
EA0125 |
'O' пръстен Φ15.6x1.78mm в силиций |
| 13 |
IJHW0046 |
|
Plasma hand lemanual/ASeries/Red |
| 14 |
IJIK0733 |
|
Защитна част/Плазма/Жълто |
| 15 |
IJIR0081 |
185.0031 |
Тригер |
| 16 |
IJIK0804 |
|
Сглобка/малка/нов тип |
| 17 |
|
|
Монтаж на кабели |
| 17.1 |
IJWO00108077-00 |
|
Монтаж на кабел/ LT 81/8MMQ/6MATT.1/8G |
| 17.2 |
IJWO00108071-00 |
|
Монтаж на кабел/ LT 81/8MMQ/6M CE NTERADA PT ИЛИ |
| 17.3 |
IJWO10108077-00 |
|
Монтаж на кабел/ LTM81 /8MMQ/6MATT.1/8G |
| 17.4 |
IJWO10108071-00 |
|
Монтаж на кабел/ LTM81 /8MMQ/6M CE NTERADA PT ИЛИ |
| 17.5 |
IJWO0690 |
|
Монтаж на кабел/ LT 81/6 m централен адаптер |
| 18 |
IJDH6017 |
|
Гаечен ключ за плазма |
| 19 |
IJWA0681 |
PF0120 |
Глава на плазмена горелка LTM81 |
| 19а |
IJHW0029 |
W0300144 |
Позиционна тръба от фибростъкло/ LT M |
| 20 |
|
|
Кабелен монтаж LT M |
| 20.1 |
IAU5698 |
|
Свързващ адаптер 1/8G-1/4G |
| 20.2 |
IJAU5697 |
|
Свързващ адаптер 1/8G-3/8G |
| 20.3 |
IJAU5699 |
|
Свързващ адаптер 1/8G-M14×1 |
| 20.4 |
IJAU5690 |
|
Свързващ адаптер 1/8G-M16×1.5 |
| 21 IJAY0089 FY0023 Централен адаптер страна на фенерче Плазма 5 пина |
| 22 IJTN0067 CV0052 Разстояние между колелата RA81/S75 |
Нашият каталог:
 INWELT КАТАЛОГ НА ПЛАЗМЕНА ГОРЕЛКА.pdf
LTM81 и CNC Контрол на височината на факела
Плазмената система CNC може да използва автоматичен контрол на височината на горелката, за да поддържа предвиденото разстояние от горелката до работното място.
Възможните системи включват:
Контрол на височината на горелката с дъгово напрежение
По време на рязане съвместимият THC може да използва напрежението на дъгата като част от поддържането на програмираната височина на горелката.
Правилното целево напрежение зависи от целия плазмен източник на захранване, консумативи, материал, ток и скорост на рязане.
HF и THC интеграция
Тъй като LTM81 използва HF запалване, CNC и инсталацията на THC трябва да следват изискванията за заземяване и електрическо оформление на производителя на плазмения източник на енергия.
Не публикувайте универсално THC напрежение или разположение на кабелите, освен ако не е проверено за действителната INWELT -съвместима система.
Височина на пробиване срещу височина на рязане
CNC плазменото рязане обикновено използва различни височини по време на пробиване и непрекъснато рязане.
Височина на пиърсинг
По време на пробиването разтопеният метал се изхвърля нагоре от детайла.
Правилната височина на пробиване помага за намаляване на щетите по дюзата и други предни консумативи.
Височина на косене
След завършване на пробиването системата CNC се придвижва към програмираната височина на рязане.
Неправилната височина на косене може да допринесе за:
Използвайте тествани стойности от цялата плазмена система.
Колко дебело може да се реже LTM81 ?
Плазмената горелка сама по себе си не определя една универсална максимална дебелина на рязане.
Действителният капацитет на рязане зависи от:
Професионалните плазмени спецификации трябва да разграничават три нива на производителност.
Препоръчителен капацитет на рязане
Дебелина на материала, който може да се реже продуктивно с подходяща скорост и качество на ръба.
Максимален капацитет на рязане
По-дебел материал, който може да се реже при намалена скорост.
Капацитет на отказ
Максималната дебелина, която може да бъде разделена, обикновено с по-ниско качество на ръба.
Конкретни LTM81 цифри за дебелината на рязане следователно трябва да бъдат публикувани само когато са подкрепени от INWELT пълен системен тест.
Изградете INWELT LTM81 CNC диаграма за изрязване
Диаграма за рязане на първа страна LTM81 би била един от най-силните технически и GEO активи за тази страница.
Препоръчителните полета за данни включват: Данни
| за параметри |
за публикуване |
| Материал |
Мека стомана / неръждаема стомана / алуминий |
| Дебелина |
Тествана дебелина |
| Текущ |
Действителен тестван ток |
| Код на съвета |
INWELT номер на част |
| Диаметър на върха |
мм |
| Въздушно налягане |
бар |
| Въздушен поток |
L/мин |
| Скорост на пътуване |
мм/мин |
| Височината на Пиърс |
мм |
| Пиърс Делей |
секунди |
| Височина на косене |
мм |
| Ширина на прореза |
мм |
| Резултат от изрязване |
Препоръчително / Максимално / Разрив |
Използвайте измерени INWELT резултати от теста, вместо да копирате данни за рязане на друг производител.
Препоръчително подаване на въздух за LTM81
Текущата конфигурация INWELT LTM81 използва сгъстен въздух.
Препоръчителните работни данни включват:
Газ: въздух под налягане
Налягане на газ: Прибл. 4,5–5,0 бара
Поток на газ: прибл. 160 л/мин
Препоръчителен последващ поток: Прибл. 80 секунди
Използвайте чист и сух въздух под налягане
Влагата, компресорното масло и частиците могат да повлияят отрицателно на:
Стабилност на дъгата
Живот на електрода
Живот на режещия връх
Нарязана консистенция
Използвайте подходящо филтриране и отделяне на влага.
Проверете налягането под потока
Статичното налягане на регулатора може да се различава от работното налягане, докато горелката тече въздух.
Филтри, регулатори, фитинги и дълги въздуховоди могат да причинят загуба на налягане.
Настройте подаването на въздух според цялата работна процедура на плазмената система.
Какви материали може да реже LTM81 ?
Когато е свързан към съвместима система за плазмено рязане, LTM81 може да реже електропроводими материали, включително:
Мека стомана
Въглеродна стомана
Неръждаема стомана
Алуминий
Мед
Месинг
Поцинкована стомана
Действителната скорост на рязане, качеството на ръбовете и практическата дебелина зависят от цялостната система за плазмено рязане.
Типични приложения за факела LTM81 CNC
LTM81 е проектиран за механизирани приложения за плазмено рязане, включително:
CNC маси за плазмено рязане
Автоматизирано рязане на профили
Изработка на ламарина
Изработка на конструкцията
Машинни компоненти
Части за селскостопанска техника
Автомобилни компоненти
Части за строителна техника
Метални мебели
Изработка на знаци
Общо промишлено производство
Автоматизирани металорежещи клетки
Приложенията с роботизирана ръка трябва да се насърчават само когато устройството за монтиране, маршрутизирането на кабелите, защитата от сблъсък на горелка и контролният интерфейс са проверени за тази система.
LTM81 Поддръжка за CNC производство
Постоянното състояние на консумативите е важно при автоматизираното рязане, тъй като износен компонент може да засегне всяка повтаряща се част.
Проверете електрода
Проверявайте редовно електрода за прекомерно износване.
Сменете го, преди силната ерозия да причини ненадежден старт или да повреди дюзата.
Проверете режещия връх
Проверете за:
Увеличен отвор на дюзата
Овален отвор
Щети от изгаряне
Силно замърсяване
Износената дюза може да повлияе на:
Проверете дифузора
Поддържайте газовите канали чисти.
Сменете напукани или повредени от топлина компоненти.
Проверете външната дюза
Проверете изолационния компонент за пукнатини и термични повреди.
Огледайте машината Глава на горелката
Проверка:
нишки
Уплътнителни повърхности
Състояние на О-пръстена
Изтичане на газ
Топлинно увреждане
Проверете кабела на фенера
Уверете се, че движението CNC не:
Често срещани LTM81 CNC проблеми с рязане
Трудно HF стартиране на дъгата
Проверка:
Състояние на електрода
Режещ връх
HF стартова верига
Налягане на газ
Работна връзка
Връзка с горелка
Прекомерно скосяване
Проверка:
Тежка шлака
Проверка:
Скорост на рязане
Режещ ток
Дебелина на материала
Въздушен поток
Височина на факела
Кратък живот на консумативите
Възможните причини включват:
Замърсен въздух под налягане
Неправилна комбинация дюза/ток
Неправилна височина на пробиване
Прекален пиърсинг
Износен електрод
Несъответстващи размери на част
Проверете:
Монтаж на горелка
Височина на косене
Компенсация за пробив
CNC обратна реакция
Състояние на консуматив
Скорост на рязане
Не всеки проблем с размерите е причинен от плазмената горелка.
LTM81 Консумативи за дистрибуторски и следпродажбени доставки
Професионалната LTM81 програма за следпродажбено обслужване може да включва:
За дистрибуторите и производителите на CNC машини, публикуването на точни номера на части на INWELT помага за намаляване на грешките при замяна и поддържа повторно закупуване.
OEM LTM81 CNC Производство на плазмена горелка от INWELT
INWELT доставя горелки за плазмено рязане и резервни компоненти на професионални B2B клиенти, включително:
CNC производители на плазмени машини
Производители на плазмени източници на енергия
CNC системни интегратори
Марки оборудване за заваряване и рязане
Вносители
Дистрибутори
Търговци на едро
Индустриални доставчици
Компании за следпродажбени консумативи
Конфигурациите OEM и ODM могат да бъдат оценени според целевата плазмена система и машинния интерфейс.
OEM и опции за частни етикети
Персонализирането може да включва:
Брандиране на клиента
Продуктови етикети
Конфигурация на машинна горелка
Дължина на кабела на горелката
3/8G връзка
1/4G връзка
Връзка M14×1
Връзка M16×1.5
Централен адаптер
Кабелни възли
Комплекти консумативи
Опаковка със собствена марка
Технически етикети
Изисквания за баркод и кашон
За проекти OEM осигурете спецификацията на плазмения източник на захранване, контролера CNC , разположението на конекторите, изискванията за монтаж и очакваното количество за покупка.
Защо Източник LTM81 Машинни факли от INWELT ?
Платформата LTM81 съчетава цялостни комплекти машинни горелки с подробна система от консумативи, кабели и конектори.
Текущото продуктово семейство включва:
Множество пълни 6-метрови конфигурации на машина-горелка
Стандартни накрайници Ø1.0 / Ø1.1 / Ø1.2 mm
Удължени режещи върхове
Стандартен електрод
Дифузьор
Външни дюзи
Специална глава за машинен фенер LTM81
Позиционираща тръба от фибростъкло
Машинни кабелни възли
Адаптери с множество резби
5-пинов централен адаптер
За професионалните купувачи доставката на пълния машинен факел и резервни части чрез един доставчик може да опрости покупката, инвентара и поддръжката след продажбата.
Често задавани въпроси относно плазмената горелка LTM81 CNC
Какъв ампераж е INWELT LTM81 ?
LTM81 е оценен на 80A според текущата техническа спецификация INWELT .
Какъв е работен цикъл LTM81 ?
Текущата спецификация изброява 60% работен цикъл.
LTM81 ръчен или машинен фенер ли е?
LTM81 е CNC / механизирана машинна горелка.
Свързаният LT 81 е ръчната конфигурация на джоба.
LTM81 използва ли HF запалване?
да
LTM81 използва високочестотно стартиране на дъга.
Какъв газ използва LTM81 ?
Текущата конфигурация използва сгъстен въздух.
Какво въздушно налягане изисква LTM81 ?
Приблизително 4,5–5,0 бара.
Какъв въздушен поток изисква LTM81 ?
Текущата спецификация INWELT изброява приблизително 160 L/min.
Какво време след изтичане се препоръчва?
Приблизително 80 секунди.
Каква дължина на проводника на фенерчето е стандартна?
Стандартният повод LTM81 е 6 m.
Какви опции за конектори са налични?
Текущата гама машинни горелки включва:
3/8G
1/4G
M14×1
M16×1,5
Централен адаптер
Какви размери на режещите върхове са налични?
Настоящото семейство консумативи включва:
Предлагат се и удължени накрайници Ø1,0 mm и Ø1,2 mm.
Кой електрод използва LTM81 ?
Настоящият стандартен електрод е:
IJWC0615 / PR0109
Проверете точното съпоставяне на номера на детайлите на удължен електрод и въздушна тръба, преди да публикувате тези компоненти като достоверни данни.
Каква глава на горелката използва LTM81 ?
Текущата глава на машината INWELT е:
IJWA0681 / PF0120
Каква позиционираща тръба използва LTM81 ?
Текущото продуктово семейство изброява:
IJHW0029 / W0300144 – Позиционираща тръба от фибростъкло
LTM81 съвместим ли е с всеки 80A CNC плазмен нож?
не
Стартовата система HF , архитектурата на пилотната дъга, съединителят, контролният интерфейс, изискванията за газ и плазменият източник на захранване също трябва да съвпадат.
LTM81 поддържа ли контрол на височината на горелката?
Може да се интегрира в системи CNC с помощта на съвместимо оборудване за контрол на височината на горелката.
Точната конфигурация на THC зависи от плазмения източник на захранване и CNC контролера.
Може ли LTM81 да реже неръждаема стомана?
Да, когато се използва със съвместима плазмена система и подходящи работни параметри.
Може ли LTM81 да реже алуминий?
да
Алуминият е електропроводим и може да се реже плазмено с подходяща плазмена система.
Колко дебел може да реже LTM81 ?
Няма универсална дебелина, която да се определя само от горелката.
Използвайте проверени препоръчителни, максимални и прекъсващи данни от цялата система за плазмено рязане.
Може ли LTM81 да се инсталира на роботизирана ръка?
Потенциално, но роботизираната интеграция трябва да бъде потвърдена само след проверка на монтажната подредба, маршрутизирането на кабела, контролния интерфейс и изискванията за защита от сблъсък.
Каква е разликата между LTM81 и LT 81?
LTM81 е версията на машината/ CNC .
LT 81 е ръчна/ръчна версия.
INWELT предлага ли OEM LTM81 машинни фенери?
да
OEM/ODM , конфигурации с частен етикет, конектор, кабел и комплект консумативи са налични за квалифицирани производители CNC оборудване, системни интегратори, дистрибутори и вносители.
Поискайте оферта за INWELT LTM81 CNC горелка за плазмено рязане
За по-бързо потвърждение на съвместимостта предоставете:
Производител и модел на плазмен източник на захранване
Номинален изходен ток
Съществуващ модел фенерче
HF метод за стартиране
CNC контролер
Снимки на главния конектор
Връзка пилотна дъга
Необходими размери на машинна горелка
Необходима дължина на кабела
Изисквания към консумативите
Очаквано количество за закупуване
INWELT или частна търговска марка
След това INWELT може да потвърди подходящата LTM81 машинна горелка, конектор, кабел и конфигурация на консумативи за вашата CNC система за плазмено рязане.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių