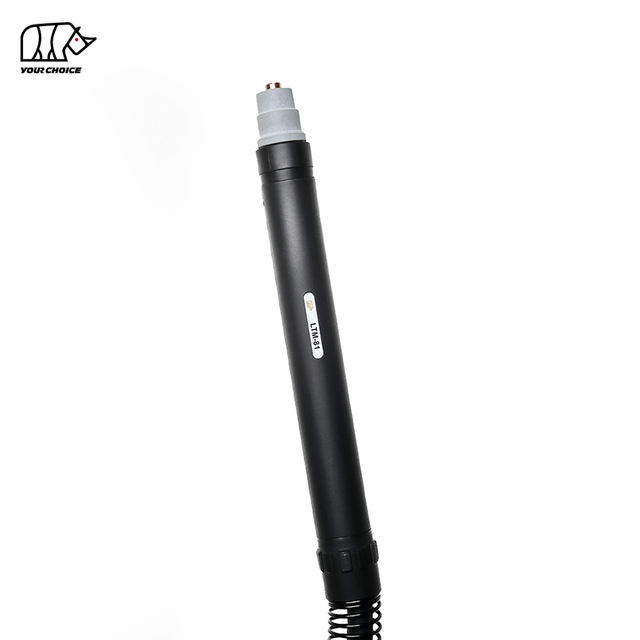
140A HF CNC-plasmaskärbrännare för mekaniserad skärning
INWELT LTM141 är en luftkyld CNC och mekaniserad plasmaskärbrännare designad för högströmsautomatiserade skärbord, profilskärningssystem och industriella plasmaskärmaskiner.
LTM141 är klassad till 140A med en 60 % arbetscykel och använder ett högfrekvent ( HF ) bågstartsystem.
Den nuvarande tekniska konfigurationen för INWELT inkluderar:
140A märkström
60 % arbetscykel
Tryckluftsdrift
HF båge startar
Ca. 4,5–5,0 bar arbetstryck
Ca. 220 L/min luftflöde
Ca. 140 sekunders rekommenderat efterflöde
Standard 6 m ficklampa
12 m konfigurationer tillgängliga
CNC / mekaniserad drift
Flera bakre anslutningsalternativ finns tillgängliga, inklusive:
1/4G
3/8G
M14×1
M16×1,5
Central adapter
LTM141 bör placeras specifikt som en maskin/ CNC plasmaskärbrännare , separat från den handhållna plasmabrännaren LT 141.
INWELT LTM141 Tekniska specifikationer
| Specifikation |
INWELT LTM141 |
| Produkttyp |
CNC / Mekaniserad Plasmaskärbrännare |
| Modell |
LTM141 |
| Stämpla |
INWELT |
| Märkström |
140 A |
| Arbetscykel |
60 % |
| Kyl |
Luft |
| Processgas |
Tryckluft |
| Bågestart |
HF |
| Gastryck |
Ca. 4,5–5,0 bar |
| Gasflöde |
Ca. 220 l/min |
| Rekommenderat efterflöde |
Ca. 140 sekunder |
| Standard ledningslängd |
6 m |
| Valfri ledningslängd |
12 m |
| Drift |
CNC / Mekaniserad |
| Anslutningsalternativ |
1/4G / 3/8G / M14×1 / M16×1.5 / Centraladapter |
| Standard Tips Familj |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Utökade tips |
Tillgänglig |
| Mejslande förbrukningsvaror |
Tillgänglig |
| OEM / ODM |
Tillgänglig |
| Private Label |
Tillgänglig |
Innan du beställer, bekräfta plasmaströmkällan, märkström, HF startarkitektur, pilot-bågekrets, bakre kontakt, kontrollgränssnitt och CNC systemkrav.
LTM141 vs. LT 141: Machine Torch vs. Hand Torch
LTM141 och LT 141 tillhör samma bredare plasmabrännarefamilj men bör behandlas som två separata kompletta ficklampsprodukter.
| Funktion |
LTM141 |
LT 141 |
| Drift |
CNC / Mekaniserad |
Manual / handhållen |
| Facklans geometri |
Rak maskinfackla |
Vinklad handfackla |
| Starta kontroll |
Maskinstyrd |
Operatörsavtryckare |
| Montering |
Fast CNC hållare |
Handhållen |
| Facklans höjd |
CNC / THC-kontrollerad |
Operatörsstyrd |
| Primär tillämpning |
Automatiserad skärning |
Manuell skärning |
Vissa förbrukningsvaror kan tillhöra samma bredare LT 141 förbrukningsmaterialfamilj.
Maskinbrännarhuvuden, handbrännarhuvuden, handtag, positioneringsrör och kabelenheter bör dock inte automatiskt behandlas som utbytbara.
För interna webbplatslänkar, använd beskrivande ankare som:
LTM141 CNC-plasmaskärbrännare
och
LT 141 Manuell plasmaskärbrännare
istället för att bara presentera båda som LT 141.
Varför använda en dedikerad 140A maskinbrännare för CNC plasmaskärning?
Ett 140A CNC plasmasystem kräver en brännare designad för stabil montering, repeterbar skärgeometri och drift med hög ström.
Rak maskin-facklageometri
Maskinkonfigurationen för LTM141 kan installeras på en fast CNC Z-axel eller brännarhållare.
Korrekt installation hjälper till att upprätthålla:
Maskinstyrd kapning
Till skillnad från en handhållen ficklampa styrs LTM141 via plasmaströmkällan och CNC -systemet.
En typisk skärcykel inkluderar:
Facklans positionering
Initial höjddetektering
Plasmastart
Genomträngande
Skärande rörelse
Facklans höjdjustering
Bågstopp
140A skärplattform
LTM141 tillhandahåller en mekaniserad plattform med högre strömstyrka för industriella skärapplikationer.
Den faktiska driftströmmen bör väljas enligt material, tjocklek, förbrukningsvaror och det verifierade skärdiagrammet för hela plasmasystemet.
Så fungerar plasmaskärsystemet LTM141 HF
LTM141 fungerar som en del av ett komplett mekaniserat plasmaskärningssystem som består av:
Tryckluft kommer in i brännaren och strömmar genom brännarhuvudet, luftröret, diffusorn, elektroden och skärmunstycket.
Elektrisk energi joniserar gasen och producerar en högtemperatur plasmabåge.
Munstycket drar ihop plasmaströmmen till en koncentrerad stråle som smälter elektriskt ledande material medan höghastighetsgasen tar bort smält metall från skäret.
Hur HF Arc Starting fungerar på LTM141
LTM141 använder ett högfrekvent bågstartsystem.
HF tändning använder en högfrekvent elektrisk signal för att etablera den initiala plasmabågen.
Plasmaströmkällan måste därför stödja en kompatibel HF ficklampsarkitektur.
HF , icke- HF och bakåtslående plasmabrännare bör inte betraktas som utbytbara enbart för att de har liknande strömvärden.
HF Installationsöverväganden för CNC system
Eftersom start av HF genererar högfrekvent elektrisk energi, bör installationen av CNC följa plasmaströmkällans rekommendationer för:
Anta inte att varje CNC styrenhet kan anslutas direkt till ett HF plasmasystem utan att ta hänsyn till den kompletta elektriska arkitekturen.
LTM141 Slutför maskinfacklakonfigurationer
Den nuvarande produktfamiljen INWELT inkluderar flera 6 m och 12 m LTM141 maskin-brännare.
6 m Konfigurationer
| INWELT |
Kodkonfiguration |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Centraladapter |
12 m Konfigurationer
| INWELT |
Kodkonfiguration |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Centraladapter |
Dessa kompletta brännarkonfigurationer bör visas tydligt eftersom anslutningstyp och ledningslängd är viktiga inköpskriterier för utbyte och OEM CNC brännare.
LTM141 Maskin Brännarhuvud
Det dedikerade INWELT maskinbrännarhuvudet är:
INWELT Kod: IJWA0618
Beskrivning:
LTM141 Maskinplasma Brännarhuvud
Denna maskinspecifika komponent bör vara en av de primära reservdelarna som visas på sidan LTM141 .
Det manuella LT 141 brännarhuvudet bör flyttas till LT 141 handhållen produktsida eller tydligt märkt som en relaterad manuell ficklampa komponent.
LTM141 Positioneringsrör i glasfiber
Maskinbrännarsystemet inkluderar:
INWELT Kod: IJHW0024
Referens: W0300144
Beskrivning:
Glasfiberpositioneringsrör / LT M
Detta positioneringsrör utgör en del av den raka maskinbrännarens kropp och är relevant för CNC montering.
För utrustningstillverkare och systemintegratörer ska positioneringsröret visas tillsammans med maskinens brännarhuvud och monteringsmått.
Lägg till en LTM141 dimensionsritning för maskinbrännare
En CNC maskinbrännare bör ge fysiska installationsmått.
INWELT bör lägga till en teknisk ritning som visar:
Kopiera inte konkurrerande mått.
Mät den faktiska produktionen LTM141 och publicera dimensionsdata från första part.
Den här typen av teknisk information är särskilt användbar för:
LTM141 Standard skärspetsar efter aktuellt område
Den bredare förbrukningsplattformen LT 141/ LTM141 har flera standarddiametrar för skärspetsar.
Aktuella INWELT -koder inkluderar:
Ø1,1 mm Skärspets
INWELT Kod: IJWV0617-11
Referens: PD0101-11
Ø1,4 mm Skärspets
INWELT Kod: IJWV0617-14
Referens: PD0101-14
Ø1,7 mm Skärspets
INWELT Kod: IJWV0617-17
Referens: PD0101-17
Ø1,9 mm Skärspets
INWELT Kod: IJWV0617-19
Referens: PD0101-19
Jämförbara brännarsystem av A141-typ använder vanligtvis olika munstycksdiametrar för olika strömområden.
INWELT bör verifiera sin egen strömstyrka-till-munstycke-mappning innan den aktuella relationen publiceras som auktoritativ.
Vilken skärspets ska användas vid 140A?
Familjen LT 141/ LTM141 förbrukningsvaror inkluderar skärspetsar Ø1,1, Ø1,4, Ø1,7 och Ø1,9 mm.
Industri A141-system använder vanligtvis det största standardmunstycket i denna grupp nära det övre 140A-driftområdet.
INWELT bör dock basera den slutliga specifikationen på sina egna tekniska data och skärtester.
Den starkaste slutliga förbrukningstabellen skulle innehålla:
| INWELT Code |
Tip Diameter |
Verified Current |
Electrode |
Diffuser |
Process |
| IJWV0617-11 |
Ø1,1 mm |
Kontrollera |
Matchande del |
Matchande del |
Standard skärning |
| IJWV0617-14 |
Ø1,4 mm |
Kontrollera |
Matchande del |
Matchande del |
Standard skärning |
| IJWV0617-17 |
Ø1,7 mm |
Kontrollera |
Matchande del |
Matchande del |
Standard skärning |
| IJWV0617-19 |
Ø1,9 mm |
Kontrollera |
Matchande del |
Matchande del |
Standard skärning |
När du har bekräftat, använd samma mappning konsekvent över:
LTM141 Utökade skärspetsar
Produktfamiljen innehåller flera utökade skärspetsar.
Ø1,4 mm Förlängd spets
INWELT Kod: IJWV0673-14
Referens: PD0117-14
Ø1,7 mm Förlängd spets
INWELT Kod: IJWV0673-17
Referens: PD0117-17
Ø1,9 mm Förlängd spets
INWELT Kod: IJWV0673-19
Referens: PD0117-19
Den bredare familjen innehåller också:
IJWV0677 / PD0111 – Förlängd spets / 50A
Utökade förbrukningsvaror ger extra räckvidd där spetsar av standardlängd inte enkelt kan komma åt klippplatsen.
För CNC applikationer ändras även brännarens frontgeometri genom att ändra spetslängden.
Klipphöjden och hela förbrukningsmaterialstapeln bör därför verifieras innan utökade förbrukningsvaror används.
LTM141 Standard plasmaelektrod
Standardelektroden är:
INWELT Kod: IJWC0617
Referens: PR0101
Elektroden överför elektrisk energi genom brännaren och slits gradvis under plasmaskärning.
Byt ut elektroden innan överdriven erosion orsakar:
För automatiserad produktion bör elektrodslitage övervakas regelbundet eftersom upprepad håltagning kan förkorta förbrukningsmaterialens livslängd.
LTM141 Förlängd elektrod
Den nuvarande familjen inkluderar:
INWELT Kod: IJWC0672
Referens: PR0116
Detta är den utökade elektrodkonfigurationen som används med motsvarande utökade förbrukningsvaror.
Den aktuella livesidan märker denna komponent som 'Plasma LT 101,' vilket bör korrigeras om delen officiellt delas med LT 101–151-familjen.
Använd en produktfamiljebeskrivning som matchar de faktiska ERP/BOM-data.
LTM141 Standardspridare
Den nuvarande standardspridaren är:
INWELT Kod: IJWG0617
Referens: PE0101
Diffusorn styr processgasfördelningen runt elektroden och skärspetsen.
Stabilt gasflöde hjälper till att upprätthålla:
Plasma-bågestabilitet
Förbrukningskylning
Plasma-jet form
Konsekvent snittgeometri
Byt ut diffusorn om den blir sprucken, förvrängd, bränd eller kraftigt förorenad.
Verifiera den utökade spridaren före publicering
Den aktuella livesidan listar:
IJWG0619 / PE0103
men beskriver det som:
Diffusor LT 151
Eftersom samma bredare förbrukningsmaterialfamilj innehåller LT 101–151 delar, bekräfta om denna diffusor är officiellt godkänd för LTM141 utökade förbrukningsartiklar.
När den har verifierats publicerar du den som:
INWELT Kod → Referens → Komponent → Kompatibla ficklampsmodeller → Process
snarare än att använda en tvetydig enkelmodellbeskrivning.
LTM141 Luftrör
Den nuvarande produktfamiljen inkluderar:
INWELT Kod: IJAO0779
Beskrivning:
Luftrör / LT 141–151
Luftröret hjälper till att leda processgas genom brännarens främre ände.
Håll komponenten ren och korrekt installerad.
Ett skadat eller felaktigt placerat luftrör kan störa gasflödet och påverka plasmastabiliteten negativt.
LTM141 Yttre munstycke och hållarkomponenter
Den nuvarande produktfamiljen inkluderar:
IJWT0618 / PC0102 – Yttermunstycke / LT 141
och
IJWT0697 / PC0131 – Yttermunstycke / LT 141–151
Rätt yttre munstycke bör matcha den valda skär- eller kontaktskärningsprocessen.
Byt ut front-end-komponenter om de visar:
Krackning
Brännskada
Trådskador
Kraftig förorening
Betydande deformation
LTM141 Tillbehör för avstängning, kontaktskärning och gjutning
Den bredare LT 141/ LTM141 familjen innehåller flera front-end-positioneringstillbehör.
Nuvarande delar inkluderar:
IJTN0079 / CV0013 – gjutningsmellanlägg
IJTN0070 / CV0014 – Fyrpunktsdistans
IJTN0078 / CV0012 – Dubbelpunktsmellanlägg
IJTN0077 / CV0011 – Distansfjäder
IJTN0095 / CV0039 – Fyrpunkts kronsköld med isolator
IJTN0089 / CV0023 – Kontaktskärande distans
Stand-off skärning
Stand-off tillbehör hjälper till att upprätthålla ett kontrollerat avstånd mellan munstycke och arbete.
Kontakta Cutting
Kontaktskärande komponenter använder en annan front-end-geometri.
Mejsande
Mejsling tar bort material utan att skära helt igenom arbetsstycket.
Använd rätt frontstapel för varje process istället för att blanda skärande, kontakt- och mejslingsdelar.
LTM141 Plasmamätning
Den bredare förbrukningsplattformen av A141-typ inkluderar en dedikerad mejslingsprocess.
Skötsel kan användas för:
Svetsborttagning
Borttagning av defekter
Ryggning
Gemensam förberedelse
Reparationsarbete
För en CNC /machine-torch-sida, främja mejsling endast när:
Plasmaströmkällan stöder mejsling
Korrekta mejslingsmaterial är installerade
Det automatiserade systemet stödjer den nödvändiga brännarrörelsen
Använd inte en vanlig skärspets som mejslingsspets om inte den konfigurationen är specifikt godkänd.
LTM141 Maskinkabelenheter
Det nuvarande LTM141 maskinbrännarsystemet inkluderar dedikerade 6 m maskinkabelenheter.
Central-adapter maskinkabel
INWELT Kod: IJWO10316071-00
Beskrivning:
LTM141 –151 / 16 mm² / 6 m / Centraladapter
Gängad maskinkabel
INWELT Kod: IJWO10316077-00
Beskrivning:
LTM141 –151 / 16 mm² / 6 m / Gängad anslutning
Dessa maskinkablar ska finnas kvar i den primära reservdelstabellen LTM141 .
De manuella LT 141-kablarna bör flyttas till LT 141 handhållna produktsida eller tydligt märkta som relaterade delar till manuell brännare.
LTM141 Alternativ för kontaktadapter
LT M maskinbrännaresystem inkluderar flera adaptrar.
1/8G till 1/4G
INWELT Kod: IJAU5698
1/8G till 3/8G
INWELT Kod: IJAU5697
1/8G till M14×1
INWELT Kod: IJAU5699
1/8G till M16×1,5
INWELT Kod: IJAU5690
Dessa adapteralternativ hjälper till att stödja olika plasmaströmkällors gränssnitt.
En matchande tråd ensam bekräftar inte full brännares kompatibilitet.
LTM141 5-stift Centraladapter
Produktfamiljen inkluderar även:
INWELT Kod: IJAY0089
Referens: FY0023
Beskrivning:
5-stifts plasmafackla på sidan Centraladapter
Innan installation, verifiera:
Pin-funktioner
Pilot-båge krets
Startsignal
Säkerhetskrets
Gas/strömgränssnitt
Enbart mekanisk passform är inte tillräckligt.
Hur man kontrollerar LTM141 CNC plasmaskärarkompatibilitet
Välj inte LTM141 bara för att plasmaskäraren är klassad till 140A.
Flera villkor måste matcha.
Bekräfta HF Startar
Plasmaströmkällan måste stödja en HF ficklampa.
Bekräfta nominell ström
LTM141 är klassad till 140A.
Använd brännaren och förbrukningsartiklarna inom deras verifierade gränser.
Bekräfta den bakre kontakten
Tillgängliga konfigurationer inkluderar:
1/4G
3/8G
M14×1
M16×1,5
Central adapter
Bekräfta Pilot-Arc Circuit
Pilotbågeanslutningen måste matcha plasmaströmkällan.
Bekräfta startgränssnittet för CNC
Kontrollera hur plasmasystemet hanterar:
Ange maskininformation innan du beställer
För ersättnings- eller OEM -projekt, tillhandahåll:
Tillverkare av plasmaströmkällor
Maskinmodell
Märkutgångsström
Befintlig ficklampa modell
Foton på huvudkontakten
Pilot-båge kontakt fotografier
CNC styrenhet
Erforderlig ledningslängd
Erforderliga monteringsmått
Detta är mer tillförlitligt än att publicera en universell lista över kompatibla maskinmärken.
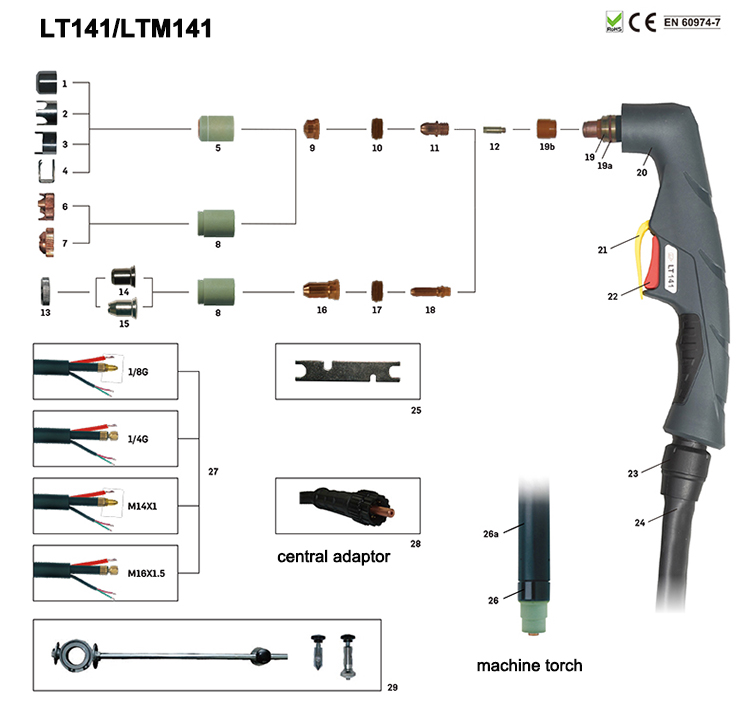
Reservdelsdetaljer:
Maskinfackla
| Koda |
Ref. |
Beskrivning |
Koda |
Ref. |
Beskrivning |
| IJWU0614 |
Plasmaskärande atuo-brännare LTM141 /6m 1/4G |
IJWU0612 |
|
Plasmaskärande atuo-brännare LTM141 /12m 1/4G |
| IJWU0616 |
Plasmaskärande atuo-brännare LTM141 /6m 3/8G |
IJWU0615 |
|
Plasmaskärande atuo-brännare LTM141 /12m 3/8G |
| IJWU0619 |
PA0103 |
Plasmaskärande atuo-brännare LTM141 /6m M14×1 |
IJWU0610 |
PA0104 |
Plasmaskärande atuo-brännare LTM141 /12m M14×1 |
| IJWU0606 |
PA0145 |
Plasmaskärande atuo-brännare LTM141 /6m M16×1,5 |
IJWU0602 |
PA0146 |
Plasmaskärande atuo-brännare LTM141 /12m central adapter |
| IJWU0608 |
Plasmaskärande atuo-brännare LTM141 /6m central adapter |
IJWU0609 |
|
Plasmaskärande atuo-brännare LTM141 /12m M16×1,5 |
|
| Placera |
|
Koda |
Ref. |
Beskrivning |
| 1 |
|
IJTN0079 |
CV0013 |
Sprutavståndshållare/ LT 141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Fyrspetsad distans/ LT100 -150 |
| 3 |
|
IJTN0078 |
CV0012 |
Dubbelspetsad distans/ LT100 -150 |
| 4 |
|
IJTN0077 |
CV0011 |
Distansfjäder LT100 -150 |
| 5 |
|
IJWT0618 |
PC0102 |
Yttermunstycke LT 141 |
| 6 |
|
IJTN0095 |
CV0039 |
Fyrpunkts kronsköld med isolator/ LT 101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Distansbricka för kontaktskärning/ LT 101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Yttermunstycke LT 141-151 |
| 9 |
|
|
|
Dricks |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Spets Φ1,1 mm/ LT 101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Spets Φ1,4 mm/ LT 101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Spets Φ1,7 mm/ LT 101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Spets Φ1,9 mm/ LT 101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Diffusor LT 101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Elektrodplasma LT 101-141 |
| 12 |
|
IJAO0779 |
|
Luftrör/ LT 141-151 |
| 13 |
|
IJTN0000 |
|
Låsmutter |
| 14 |
|
IJTN0014 |
CV0008 |
Kontakt skärtillbehör/ LT100 -151 |
| 15 |
|
IJTN0015 |
CV0009 |
Långkontakt skärtillbehör/ LT100 -151 |
| 16 |
|
|
|
Dricks |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Förlängd spets Φ1,4 mm/ LT 101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Förlängd spets Φ1,7 mm/ LT 101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Förlängd spets Φ1,9 mm/ LT 101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Förlängd spets 50A/ LT 101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Diffusor LT 151 |
| 18 |
|
IJWC0672 |
PR0116 |
Förlängd elektrodplasma LT 101 |
| 19 |
|
IJWA0666 |
|
Plasmafacklahuvud LT 141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O'ring Φ18,77x1,78m minsilikon |
| 19b |
|
IJWG9018 |
|
Frontin sulator/ LT 141-151 |
| 20 |
|
IJHW0046 |
|
Plasmahandtag manual/ASerien/Röd |
| 21 |
|
IJIK0733 |
|
Skyddsdel/Plasma/Gul |
| 22 |
|
IJIR0081 |
185.0031 |
Utlösare |
| 23 |
|
IJIK0805 |
|
Gemensam/stor/nytyp |
| 24 |
|
|
|
Kabelmontage |
| 24.1 |
|
IJWO00316071-00 |
|
Kabelmontage/ LT 141-151/16MQ/6M mittadapter |
| 24.2 |
|
IJWO00316077-00 |
|
Kabelmontage/ LT 141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Kabelmontering/ LTM141 -151/16MQ/6Mcenteradapter |
| 24.4 |
|
IJWO10316077-00 |
|
Kabelmontage/ LTM141 -151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Kabelmontage LT 141-1516M centraladapter |
| 25 |
|
IJDH6017 |
|
Nyckel för plasma |
| 26 |
|
IJWA0618 |
|
Plasmafacklahuvud LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Fiberglaspositionsrör/ LT M |
| 27 |
|
|
|
Kabelmontage LT M |
| 27.1 |
|
IJAU5698 |
|
Anslutningsadapter 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Anslutningsadapter 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Anslutningsadapter 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Anslutningsadapter 1/8G-M16×1.5 |
| 28 IJAY0089 FY0023 Central adapter ficklampa sida Plasma 5 stift |
| 29 IJTN0088 CV0022 Cirkelskärtillbehör/ LT100 -151 |
LTM141 och CNC Facklans höjdkontroll
Ett CNC plasmasystem kan använda automatisk brännares höjdkontroll för att bibehålla rätt skäravstånd.
Möjliga system inkluderar:
Bågspänning THC
Avkänning av flytande huvud
Mekanisk initial höjdavkänning
Andra kompatibla höjdkontrollsystem
Bågspänning THC
Efter att plasmabågen har etablerats kan en kompatibel THC använda ljusbågsspänning som en del av att bibehålla den programmerade skärhöjden.
Rätt spänning beror på:
Plasma strömkälla
Nuvarande
Material
Plåttjocklek
Förbrukningsmaterial
Skärhastighet
HF och THC-integration
Eftersom LTM141 använder HF tändning, bör maskintillverkaren följa plasmaströmkällans krav på jordning och kabeldragning.
Publicera inte universella THC-ledningar eller spänningsinställningar utan verifierade data på systemnivå.
Piercinghöjd vs. klipphöjd
Mekaniserad plasmaskärning använder normalt olika höjder för håltagning och kontinuerlig skärning.
Piercing höjd
Smält metall stöts ut uppåt medan bågen initialt penetrerar plattan.
Korrekt hålhöjd hjälper till att minska skador på smält metall på främre förbrukningsvaror.
Klipphöjd
När hålet är klart, flyttas brännaren till den programmerade skärhöjden.
Felaktig klipphöjd kan orsaka:
Använd verifierade parametrar från hela plasmasystemet.
Hur tjock kan LTM141 skära?
Själva brännaren bestämmer inte en universell maximal skärtjocklek.
Den faktiska skärkapaciteten beror på:
Plasma strömkälla
Ingångseffekt
Material
Faktisk ström
Skärspets diameter
Lufttryck
Luftflöde
Reshastighet
Pierce höjd
Klipphöjd
Förbrukningsbart skick
Krävd kantkvalitet
Professionella plasmaspecifikationer bör skilja mellan:
Rekommenderad skärkapacitet
Materialtjocklek som kan bearbetas produktivt med lämplig hastighet och kantkvalitet.
Maximal skärkapacitet
Tjockare material som fortfarande kan skäras med reducerad hastighet.
Kapacitet för avgångsvederlag
Maximal materialtjocklek som kan separeras, vanligtvis med lägre kantkvalitet.
Specifika LTM141 tjocklekssiffror bör därför endast publiceras om de stöds av ett INWELT komplett systemskärningstest.
Bygg ett INWELT LTM141 CNC klippdiagram
Ett första parts skärdiagram skulle vara en av de starkaste tekniska och GEO-tillgångarna för denna sida.
Rekommenderade fält inkluderar:
| Parameterdata |
att publicera |
| Material |
Milt stål / rostfritt stål / aluminium |
| Tjocklek |
Testad tjocklek |
| Nuvarande |
Faktisk testad ström |
| Tipskod |
INWELT artikelnummer |
| Tips Diameter |
mm |
| Lufttryck |
bar |
| Luftflöde |
L/min |
| Reshastighet |
mm/min |
| Pierce höjd |
mm |
| Pierce Delay |
sekunder |
| Klipphöjd |
mm |
| Kerf Bredd |
mm |
| Klippresultat |
Rekommenderas / Maximum / Avgångsvederlag |
Använd uppmätta INWELT -data istället för att kopiera konkurrentens skärparametrar.
Rekommenderad lufttillförsel för LTM141
Den nuvarande INWELT LTM141 specifikationen använder tryckluft.
Rekommenderad driftdata inkluderar:
Processgas: Tryckluft
Gastryck: Ca. 4,5–5,0 bar
Gasflöde: Ca. 220 l/min
Rekommenderat efterflöde: Ca. 140 sekunder
Använd ren och torr tryckluft
Fukt, kompressorolja och partiklar kan påverka:
Använd lämplig filtrering och fuktavskiljning.
Kontrollera trycket under gasflödet
Statiskt tryck kan skilja sig från det faktiska drifttrycket.
Filter, regulatorer, kopplingar och långa slangar kan skapa tryckförluster.
Ställ in lufttillförseln enligt det fullständiga plasmaskärsystemets driftsprocedur.
Vilka material kan LTM141 skära?
När den är ansluten till ett kompatibelt plasmasystem kan LTM141 behandla elektriskt ledande material inklusive:
Milt stål
Kolstål
Rostfritt stål
Aluminium
Koppar
Mässing
Galvaniserat stål
Faktisk skärhastighet, eggkvalitet och praktisk tjocklek beror på det kompletta plasmasystemet.
Typiska applikationer för LTM141 CNC ficklampa
LTM141 är lämplig för automatiska plasmaskärningsapplikationer med högre ström, inklusive:
CNC plasmaskärbord
Automatisk profilskärning
Tillverkning av konstruktionsstål
Tillverkning av tunga maskiner
Byggutrustning
Jordbruksutrustning
Tillverkning av lastbilar och trailers
Järnvägskomponenter
Skeppsbyggnad
Plåtbearbetningssystem
Industriella produktionsceller
Tungmetalltillverkning
Det slutliga valet av brännare bör alltid baseras på plasmaströmkällan och maskingränssnittet snarare än bara applikationsnamnet.
LTM141 Underhåll för CNC produktion
Konsekvent förbrukningsmaterial är viktigt i automatiserad produktion eftersom en sliten komponent kan påverka varje upprepad del.
Inspektera elektroden
Övervaka elektroden för överdrivet slitage.
Byt ut den innan allvarlig erosion orsakar dålig start eller skadar munstycket.
Inspektera skärspetsen
Kontrollera efter:
Inspektera diffusorn
Håll gaskanalerna rena.
Byt ut spruckna eller värmeskadade komponenter.
Inspektera luftröret
Se till att luftslangen är korrekt installerad och fri från skador.
Inspektera maskinen Brännarhuvud
Kontrollera:
Trådar
Tätningsytor
O-rings skick
Värmeskada
Gasläckage
Inspektera ficklampans ledning
Se till att CNC -rörelsen inte:
Vår katalog:
 INWELT PLASMA FACKLASKATALOG.pdf
Vanliga LTM141 CNC skärningsproblem
Svårt HF bågstart
Kontrollera:
Elektrodens skick
Skärspets
HF krets
Lufttryck
Arbetsförbindelse
Fackelkontakt
Överdriven avfasning
Kontrollera:
Facklans vinkelräthet
Klipphöjd
Munstycksslitage
Skärhastighet
Tungt slagg
Kontrollera:
Skärhastighet
Skärström
Materialtjocklek
Gasflöde
Klipphöjd
Kort förbrukningsliv
Möjliga orsaker inkluderar:
Inkonsekventa deldimensioner
Inspektera:
Ficklampa montering
Klipphöjd
CNC motreaktion
Kerf-ersättning
Förbrukningsbart skick
Skärhastighet
Inte alla dimensionella problem orsakas av plasmafacklan.
LTM141 Förbrukningsmaterial för distributör och eftermarknadsförsörjning
Ett professionellt LTM141 eftermarknadsprogram kan inkludera:
Att publicera exakta INWELT artikelnummer hjälper till att minska bytesfel och gör upprepade köp enklare för distributörer och CNC utrustningstillverkare.
OEM LTM141 CNC Plasmafacklatillverkning av INWELT
INWELT levererar plasmaskärbrännare och ersättningskomponenter till professionella B2B-kunder inklusive:
CNC tillverkare av plasmamaskiner
Tillverkare av plasmakraftkällor
CNC systemintegratörer
Märken för svets- och skärutrustning
Importörer
Distributörer
Grossister
Industriella leverantörer
Eftermarknadsförbrukningsföretag
OEM och ODM konfigurationer kan utvecklas enligt målplasmasystemet och maskingränssnittet.
OEM och privata etikettalternativ
Anpassning kan inkludera:
För OEM -projekt, tillhandahåll plasmaströmkällans specifikation, CNC kontrollern, kontaktkrav, monteringsmått och uppskattad inköpskvantitet.
Varför hämta LTM141 Machine Torches från INWELT ?
LTM141 plattformen kombinerar kompletta maskin-brännarkonfigurationer med ett detaljerat förbrukningsmaterial och anslutningssystem.
Den nuvarande produktfamiljen inkluderar:
Flera 6 m maskin-fackla konfigurationer
Flera 12 m maskin-fackla konfigurationer
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm standardspetsar
Förlängda skärspetsar
Standard elektrod
Förlängd elektrod
Diffusorer
Luftrör
Utvändiga munstycken
Kontaktklippande tillbehör
Tillbehör för gjutning
Dedikerat maskinbrännare
Positioneringsrör i glasfiber
Maskinkabelaggregat
Flera gängadaptrar
5-stifts centraladapter
För professionella köpare kan det förenkla inköp, lager och eftermarknadsstöd att köpa ficklampa och ersättningskomponenter via en leverantör.
Vanliga frågor om LTM141 CNC plasmalampa
Vilken strömstyrka är INWELT LTM141 ?
LTM141 är klassad till 140A enligt den nuvarande tekniska specifikationen för INWELT .
Vad är arbetscykeln för LTM141 ?
Den nuvarande specifikationen listar 60 %.
Är LTM141 en handfackla eller maskinfackla?
LTM141 är en CNC / mekaniserad maskinbrännare.
Den relaterade LT 141 är den manuella handhållna versionen.
Använder LTM141 HF tändning?
Ja.
LTM141 använder högfrekvent bågstart.
Vilken gas använder LTM141 ?
Den nuvarande konfigurationen använder tryckluft.
Vilket lufttryck kräver LTM141 ?
Cirka 4,5–5,0 bar.
Vilket luftflöde kräver LTM141 ?
Den nuvarande INWELT -specifikationen visar cirka 220 l/min.
Vilken efterflödestid rekommenderas?
Ungefär 140 sekunder enligt den aktuella INWELT -specifikationen.
Vilka ledningslängder finns tillgängliga?
Den nuvarande produktfamiljen inkluderar:
Vilka anslutningsalternativ finns tillgängliga?
Aktuella konfigurationer inkluderar:
1/4G
3/8G
M14×1
M16×1,5
Central adapter
Vilka skärspetsstorlekar finns tillgängliga?
Den nuvarande förbrukningsfamiljen inkluderar:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Förlängda Ø1,4, Ø1,7 och Ø1,9 mm spetsar finns också.
Vilken spets ska användas vid 140A?
Den bredare familjen av förbrukningsartiklar av A141-typ associerar vanligtvis Ø1,9 mm med det övre strömområdet.
INWELT bör bekräfta sin egen verifierade strömstyrka-till-munstycke-mappning innan denna relation publiceras som auktoritativ.
Vilken elektrod använder LTM141 ?
Standardelektroden är:
IJWC0617 / PR0101
Den förlängda elektroden är:
IJWC0672 / PR0116
Vilket brännarhuvud använder LTM141 ?
Det nuvarande maskinhuvudet för INWELT är:
IJWA0618
Vilket positioneringsrör använder LTM141 ?
Den aktuella produktfamiljen:
IJHW0024 / W0300144 – Positioneringsrör i glasfiber
Kan LTM141 användas med vilken 140A CNC plasmaskärare som helst?
Inga.
Startsystemet för HF , kontakten, pilotbågskretsen, styrgränssnittet och strömkällans arkitektur måste också matcha.
Har LTM141 stöd för kontroll av ficklampshöjd?
Den kan integreras i CNC system med hjälp av kompatibel THC-utrustning.
Den exakta THC-konfigurationen beror på plasmaströmkällan och CNC -kontrollern.
Kan LTM141 skära i rostfritt stål?
Ja, när den används med en kompatibel plasmaströmkälla och lämpliga skärparametrar.
Kan LTM141 skära aluminium?
Ja.
Aluminium är elektriskt ledande och kan plasmaskäras med ett lämpligt plasmasystem.
Hur tjock kan LTM141 skära?
Det finns ingen universell tjocklek som bestäms av enbart brännaren.
Använd verifierade rekommenderade, maximala och avbrytande data från hela plasmaskärningssystemet.
Kan LTM141 användas för mejsling?
Den relaterade förbrukningsartikelfamiljen inkluderar mejslingskomponenter.
Plasmaströmkällan och den automatiserade processen måste också stödja mejsling.
Vad är skillnaden mellan LTM141 och LT 141?
LTM141 är maskinens/ CNC -konfigurationen.
LT 141 är den manuella/handhållna konfigurationen.
Erbjuder INWELT OEM LTM141 facklor?
Ja.
Konfigurationer för OEM/ODM , privata märken, kontaktdon, kabel och förbrukningsmaterial finns tillgängliga för kvalificerade CNC utrustningstillverkare, systemintegratörer, distributörer och importörer.
Begär en offert för INWELT LTM141 CNC-plasmaskärbrännare
För snabbare kompatibilitetsbekräftelse, tillhandahåll:
Plasma strömkälla tillverkare och modell
Märkutgångsström
Befintlig ficklampa modell
HF startmetod
CNC styrenhet
Foton på huvudkontakten
Pilot-båge anslutning
Erforderlig längd på brännarens ledning
Erforderliga monteringsmått
Krav på kapning eller mejsling
Förbrukningskrav
Beräknad inköpskvantitet
INWELT eller eget varumärke
INWELT kan sedan bekräfta lämplig LTM141 maskinbrännare, kontakt, kabel och förbrukningsmaterial för ditt CNC plasmaskärningssystem.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių