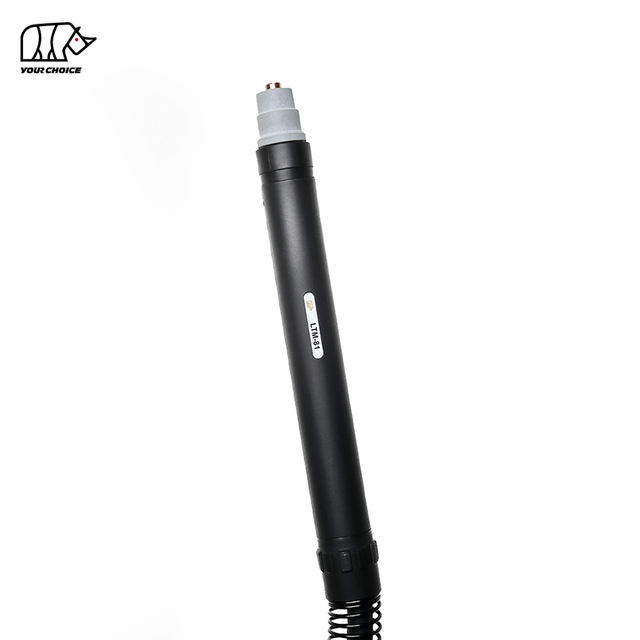
100A HF CNC горелка за плазмено рязане за механизирано рязане на метал
INWELT LTM101 е горелка за машинно плазмено рязане с въздушно охлаждане , предназначена за CNC маси за рязане, системи за автоматизирано профилно рязане и индустриални механизирани плазмени приложения.
LTM101 е оценен на 100A с 60% работен цикъл и използва високочестотна ( HF ) дъгова дъга.
Текущата спецификация INWELT включва:
100A номинален ток
60% работен цикъл
Въздушно охлаждане
HF запалване
4,5–5,0 bar работно налягане
Прибл. 180 L/min въздушен поток
Прибл. Препоръчителни 100 секунди след потока
Стандартен кабел за фенерче 6 m
Налични са множество опции за задно свързване, включително M14×1, M16×1.5, 1/4G, 3/8G и конфигурации с централен адаптер.
За разлика от ръчния фенер LT 101, LTM101 е проектиран специално за фиксиран монтаж и автоматизирано рязане.
INWELT LTM101 Технически спецификации
| Спецификация |
INWELT LTM101 |
| Тип продукт |
CNC / Механизирано Горелка за плазмено рязане |
| Модел |
LTM101 |
| Марка |
INWELT |
| Номинален ток |
100 А |
| Работен цикъл |
60% |
| Охлаждане |
въздух |
| Дъга стартира |
HF |
| газ |
въздух |
| Газово налягане |
Прибл. 4,5–5,0 бара |
| Газов поток |
Прибл. 180 л/мин |
| Препоръчителен последващ поток |
Прибл. 100 секунди |
| Стандартна дължина на кабела |
6 м |
| Операция |
CNC / Механизиран |
| Опции на конектора |
M14×1 / M16×1,5 / 1/4G / 3/8G / Централен адаптер |
| Семейство със стандартен съвет |
Ø1.1 / Ø1.4 / Ø1.7 мм |
| Разширени консумативи |
Наличен |
| OEM / ODM |
Наличен |
| Private Label |
Наличен |
Окончателната съвместимост трябва да бъде потвърдена в съответствие с плазмения източник на захранване, HF начална архитектура, пилотна дъгова верига, задна връзка, машинен монтаж и CNC система.
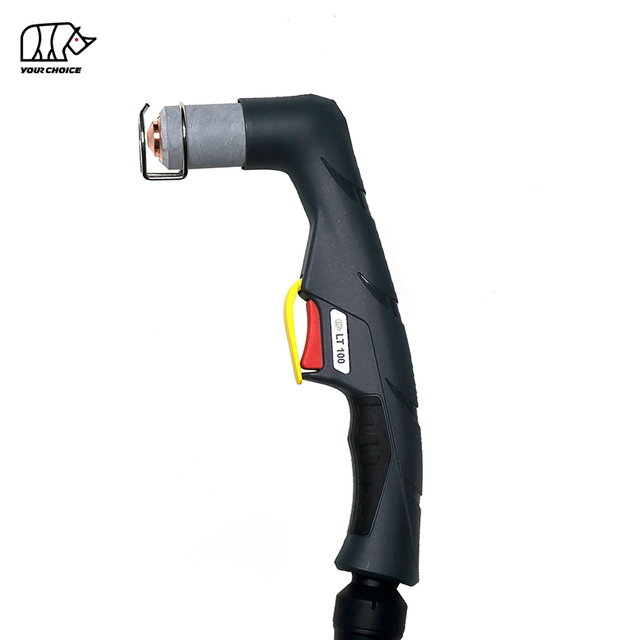
LTM101 Машинен фенер срещу LT 101 ръчен фенер
LTM101 и LT 101 принадлежат към една и съща обща платформа за консумативи, но трябва да се третират като отделни пълни продукти на фенера.
| Функция |
LTM101 |
LT 101 |
| Основно приложение |
CNC / Механизиран |
Наръчник |
| Геометрия на факлата |
Право тяло на машината |
Ръчен фенер |
| Операция |
Машинно контролиран |
Управляван от оператор |
| Монтаж |
Фиксиран държач за фенерче |
Ръчен |
| Тригер |
Не е основният метод за контрол |
Ръчен спусък |
| CNC Интеграция |
Основна употреба |
Не е основна употреба |
Някои консумативи може да се споделят между двете фамилии горелки, но пълните модули на горелките и кабелите/устройствата за управление не трябва автоматично да се третират като взаимозаменяеми.
За тази продуктова страница спецификациите на машинния факел трябва да останат основният фокус.
Защо да използвате LTM101 за CNC плазмено рязане?
Механизираната горелка трябва да осигурява повтарящо се позициониране и стабилна интеграция с режещата система CNC .
Прав дизайн на машинна горелка
LTM101 използва машинно ориентирано тяло на горелката, предназначено за фиксиран монтаж.
Това позволява на системата CNC да поддържа последователност:
Подравняване на факела
Ъгъл на рязане
Височина на пиърсинга
Височина на косене
Път на движение
100A капацитет на тока
LTM101 е оценен на 100A.
Това го прави подходящ за съвместими плазмени системи със среден до висок изход CNC работещи в границите на проверения ток и работен цикъл.
60% работен цикъл
Горелката е определена при 60% работен цикъл при номинални условия.
Действителното топлинно натоварване може също да бъде повлияно от въздушния поток, температурата на околната среда, състоянието на консумативите и последователността на рязане.
6 м стандартен кабел за горелка
Текущата стандартна конфигурация на машинен фенер използва 6 m кабел , осигуряващ практичен обсег за много CNC оформления на маса.
Как работи HF стартирането на LTM101
LTM101 използва стартиране на високочестотна дъга.
Стартирането на HF генерира сигнал с високо напрежение и висока честота, за да инициира плазмената дъга, без да е необходимо режещият връх да удря механично детайла.
Това може да осигури повтарящо се запалване на дъгата, когато горелката и източникът на захранване са правилно съвпадащи.
Обаче HF плазмените системи изискват внимателна CNC интеграция, тъй като високочестотната електрическа енергия може да създаде електромагнитни смущения.
Таблицата CNC трябва да използва подходящо:
Не описвайте HF като универсално по-добро за CNC приложения.
Не- HF машинна горелка може да бъде за предпочитане в някои среди с електронно управление, докато LTM101 е подходяща, когато плазменият захранващ източник е специално проектиран за HF стартиране.
LTM101 CNC Съвместимост с плазмен нож
Само рейтинг 100A не потвърждава съвместимостта.
Преди да смените съществуваща машинна горелка CNC , проверете целия интерфейс.
Потвърдете HF Стартиране
Източникът на плазмено захранване трябва да поддържа конфигурацията за стартиране на дъгата LTM101 HF .
Потвърдете номиналната мощност
Машината трябва да работи в проверения диапазон на тока LTM101 .
Потвърдете връзката за захранване и газ
Наличните LTM101 конфигурации включват:
M14×1
M16×1,5
1/4G
3/8G
Централен адаптер
Потвърдете веригата на пилотната дъга
Връзката пилотна дъга трябва да съответства на плазмения източник на захранване.
Потвърдете CNC контролна интеграция
Контролерът на машината и плазменият захранващ източник трябва да осигурят подходящ автоматичен интерфейс за стартиране/стопиране.
Потвърдете монтажа на горелката
Проверете действителните LTM101 размери на тялото, преди да проектирате или поръчате монтажна скоба.
За OEM CNC проекти, INWELT трябва да предостави чертеж с размери, показващ:
LTM101 Пълни конфигурации на машинен факел
INWELT понастоящем изброява няколко пълни LTM101 комплекта машинни горелки.
| INWELT |
Референтна |
конфигурация на код |
| IJWU0671 |
PA0110 |
LTM101 / 6 m / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 м / Централен адаптер |
| IJWU0692 |
— |
LTM101 / 6 м / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 м / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 m / M16×1,5 |
Тези опции за свързване са ценни за дистрибутори и производители на оборудване, поддържащи различни интерфейси на плазмени източници на захранване.
Не приемайте, че един конектор може да бъде заменен с друг, без да се потвърди пълното електрическо и пневматично устройство.
LTM101 Стандартни накрайници за рязане
Семейството консумативи LTM101 включва няколко стандартни диаметъра на върха.
| INWELT |
на референтния код |
Размер |
| IJWV0617-11 |
PD0101-11 |
Ø1,1 мм |
| IJWV0617-14 |
PD0101-14 |
Ø1,4 мм |
| IJWV0617-17 |
PD0101-17 |
Ø1,7 мм |
Правилният накрайник трябва да бъде избран според плазмения източник на захранване и работния ток.
Не избирайте най-голямата дюза просто защото горелката е с номинал 100A.
Ограниченията на тока на консумативите и системните настройки трябва да бъдат потвърдени преди употреба.
Кой LTM101 накрайник трябва да се използва при 100A?
Текущата консумативна архитектура LT 101/ LTM101 включва множество диаметри на дюзите, тъй като платформата може да поддържа различни работни условия.
В сравними системи в стил A101, Ø1,4 mm обикновено се свързва с приблизително 100A работа.
За страницата INWELT LTM101 обаче публикувайте диаграма ампераж към дюза само след потвърждаване на точната спецификация на теста INWELT .
Проверената таблица в идеалния случай трябва да показва:
Диаметър на върха
Препоръчителен ток
Материал
налягане
Режим на рязане
Това е по-надеждно от копирането на текущото картографиране на друг производител.
LTM101 Разширени съвети за рязане
INWELT също така доставя разширени консумативи за приложения, изискващи допълнителен обхват.
Текущите части включват:
| INWELT |
Референтно |
описание на кода |
| IJWV0673-14 |
PD0117-14 |
Удължен накрайник Ø1,4 мм |
| IJWV0673-17 |
PD0117-17 |
Удължен накрайник Ø1,7 мм |
| IJWV0677 |
— |
Удължен накрайник / конфигурация 50A |
Удължените накрайници могат да подобрят достъпа във вдлъбнати или геометрично ограничени зони.
За рязане CNC проверете дали разширените консумативи са подходящи за програмираната височина на горелката и процеса преди употреба.
LTM101 Електрод и Газов дифузьор
Стандартен електрод
INWELT Код: IJWC0617
Справка: PR0101
Електродът пренася електрическа енергия вътре в плазмената горелка.
Трябва да се проверява редовно за прекомерно износване.
Дълбоко износен електрод може да допринесе за:
Удължен електрод
INWELT Код: IJWC0672
Справка: PR0116
Този електрод е предназначен за съвместими конфигурации с разширени консумативи.
Газов дифузьор
INWELT Код: IJWG0617
Справка: PE0101
Дифузерът контролира разпределението на технологичния газ около електрода и дюзата.
Сменете го, ако се напука, изкриви или силно замърси.
LTM101 Външни дюзи и задържащи компоненти
Платформата LTM101 / LT 101 включва няколко външни предни части.
Външен накрайник
INWELT Код: IJWT0677
Справка: PC0111
Този компонент обгражда и защитава вътрешния консуматив.
Задържаща капачка на контактната дюза
INWELT Код: IJWT0691
Справка: PC0130
Задържащата капачка помага да се закрепят предните консумативи.
Коронен щит с изолатор
INWELT Код: IJTN0095
Справка: CV0039
Този компонент е в списъка за конфигурации LT 101–141.
Разделител за контактно рязане
INWELT Код: IJTN0089
Справка: CV0023
Използвайте само с правилната горелка и конфигурация на рязане.
LTM101 Кабелни възли
Настоящите кабелни модули за машинно горене включват:
| INWELT |
Конфигурация на кода |
| IJWO10210077-00 |
LT M100/101 / 10 mm² / 6 м / резбова връзка |
| IJWO10210071-00 |
LT M100/101 / 10 mm² / 6 м / централен адаптер |
По-широкото семейство LT100 /101 също съдържа допълнителни кабелни модули.
За тази LTM101 страница първо избройте специфичните за машината кабелни модули и преместете кабелните модули за ръчен фенер на страницата LT 101.
Това поддържа цялостния продукт чист за купувачите и търсачките.
LTM101 Адаптери за съединители
INWELT предлага няколко опции за заден адаптер за различни машинни интерфейси.
| INWELT Кодов |
адаптер |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5-пинов плазмен централен адаптер, страна на горелката |
Тази информация за съединител на ниво част е един от най-силните раздели, които трябва да запазите на страницата, защото помага на дистрибуторите да намалят несъответствията на резервните горелки.
Подробности за резервните части:
| РЪЧЕН ФЕНЕЛ |
| Код |
Реф. |
Описание |
| IJWU6961 |
PA1450 |
Плазмен режещ факел LT 101/6m M14×1 |
| IJWU6967 |
|
Плазмен режещ фенер LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
Плазмен режещ фенер LT 101/6m централен адаптер |
| IJWU6969 |
|
Плазмен режещ факел LT 101/6m M16×1.5 |
| IJWU6960 |
|
Плазмен режещ фенер LT 101/6m 1/4G |
| МАШИНЕН ГОРЕЛ |
|
|
| Код |
Реф. |
Описание |
| IJWU0671 |
PA0110 |
Автоматична горелка за плазмено рязане LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
Автоматична горелка за плазмено рязане LTM101 /6m централен адаптер |
| IJWU0692 |
|
Автоматична горелка за плазмено рязане LTM101 /6m 1/4G |
| IJWU0693 |
|
Автоматична горелка за плазмено рязане LTM101 /6m 3/8G |
| IJWU0694 |
|
Автоматична горелка за плазмено рязане LTM101 /6m M16×1.5 |
|
| Позиция |
Код |
Реф. |
Описание |
| 1 |
IJTN0069 |
CV0014 |
Четири точки edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Двойна точка edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Дистанционна пружина LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Външен накрайник LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Четири точков коронен щит с изолатор/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Дистанционер за контактно рязане/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Задържаща капачка на контактната дюза/ LT 101 |
| 8 |
|
|
Съвет |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Накрайник Φ1,1 mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Накрайник Φ1,4 мм LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Накрайник Φ1,7 мм LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Дифузьор LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Електродна плазма LT 101-141 |
| 11 |
IJAO0770 |
|
Airtube/ LT100 -101 |
| 12 |
IJTN0000 |
|
Фиксираща гайка |
| 13 |
IJTN0014 |
CV0008 |
Контактна режеща приставка/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Приставка за рязане с дълъг контакт/ LT 101-151 |
| 15 |
|
|
Съвет |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Удължен връх Φ1.4mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Удължен връх Φ1.7mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Удължен накрайник 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Плазма с разширен електрод LT 101 |
| 17 |
IJWA0606 |
|
Глава на плазмена горелка LT 101 |
| 17а |
IJGU0697 |
EA0131 |
'O' пръстен Φ18.77x1.78mm в силиций |
| 17б |
IJWG9017 |
|
Фронтин изолатор/ LT 101 |
| 18 |
IJHW0046 |
|
Plasma hand lemanual/ASeries/Red |
| 19 |
IJIK0733 |
|
Защитна част/Плазма/Жълто |
| 20 |
IJIR0081 |
185.0031 |
Тригер |
| 21 |
IJIK0805 |
|
Сглобка/голям/нов тип |
| 22 |
|
|
Монтаж на кабели |
| 22.1 |
IJWO00210077-00 |
|
Монтаж на кабел/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Монтаж на кабел/ LT100 -101/10MMQ/6M централен адаптер |
| 22.3 |
IJWO10210077-00 |
|
Монтаж на кабел/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Кабелен монтаж/ LT M100-101/10MMQ/6M централен адаптер |
| 22.5 |
IJWO0642 |
|
Монтаж на кабел/ LT100 -101/6M/централен адаптер |
| 23 |
IJDH6017 |
|
Гаечен ключ за плазма |
| 24 |
IJWA0676 |
|
Глава на плазмена горелка LTM101 |
| 24а |
IJHW0024 |
W0300144 |
Позиционна тръба от фибростъкло/ LT M |
| 25 |
|
|
Кабелен монтаж LT M |
| 25.1 |
IJAU5698 |
|
Свързващ адаптер 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Свързващ адаптер 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Свързващ адаптер 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Свързващ адаптер 1/8G-M16×1.5 |
| 26 IJAY0089 FY0023 Централен адаптер страна на фенерче Плазма 5 пина |
| 27 IJTN0088 CV0022 Приставка за кръгово рязане/ LT100 -151 |
Нашият каталог:
 INWELT КАТАЛОГ НА ПЛАЗМЕНА ГОРЕЛКА.pdf
LTM101 CNC Контролен списък за интегриране
Преди да поръчате, потвърдете следната информация.
Плазмен източник на енергия
Осигурете:
производител
Модел
Номинален ток
HF метод за стартиране
CNC Контролер
Определете как контролерът командва:
Плазмен старт
Трансфер на дъга
Движение
Контрол на височината
Монтаж на горелка
Потвърдете:
Задна връзка
Предоставете ясни снимки или чертежи на:
Конектор за ток/газ
Връзка пилотна дъга
Централен конектор
Контролен интерфейс
Контрол на височината на горелката
Потвърдете дали системата използва:
Не претендирайте за съвместимост с директно омично отчитане, освен ако конфигурацията на предния край LTM101 не е специално проверена.
HF Инсталиране на плазмена горелка в CNC системи
HF системите изискват по-внимателна електрическа инсталация от много не- HF плазмени системи.
За да се намалят проблемите със смущенията, CNC проектантите на системи трябва да следват изискванията на производителите на плазмен източник на захранване и контролер за:
HF смущенията могат да повлияят на електронното управление, ако системата е инсталирана лошо.
Следователно LTM101 трябва да бъде съчетан с CNC оборудване, проектирано да работи с HF -start плазмени източници на захранване.
Височина на пробиване и височина на рязане
CNC плазменото рязане обикновено използва различни височини на горелката по време на цикъла на рязане.
Височина на пиърсинг
По време на пробиването разтопеният метал се изхвърля нагоре.
Правилната височина на пробиване помага за защита на дюзата и другите консумативи от разтопен материал.
Височина на косене
След завършване на пробиването системата CNC премества горелката до необходимата височина на рязане.
Височината на рязане влияе върху:
Фаска
Ширина на прореза
Утайка
Износване на консумативи
Правилните стойности зависят от плазмения източник на енергия, материала, дебелината и консумативите.
Използвайте проверена диаграма на рязане вместо една универсална стойност на височината.
Колко дебело може да се реже LTM101 ?
Текущата страница INWELT посочва 35–40 mm , но това не трябва да се представя като универсална способност на горелката без документирани данни от изпитване на системно ниво.
Дебелината на рязане се определя от цялата плазмена система, включително:
За справка текущата конкурентна документация от клас A101 публикува приблизително 25–30 mm при собствени тествани условия на 100A система.
Този номер на състезател не трябва просто да се копира на страницата INWELT .
Най-силният SEO/GEO подход е да се публикува INWELT -тествана диаграма, показваща:
Препоръчително подаване на въздух за LTM101
Текущата INWELT техническа спецификация изброява:
Процесен газ: Въздух
Налягане: приблизително 4,5–5,0 bar
Газов поток: приблизително 180 L/min
Препоръчително време за последващ поток: приблизително 100 секунди
Използвайте чист и сух въздух под налягане
Влагата, маслото и частиците могат да повлияят на:
Стабилност на дъгата
Живот на дюзата
Живот на електрода
Режеща консистенция
Използвайте подходящо филтриране и отделяне на влага.
Проверете налягането по време на газовия поток
Статичното налягане може да се различава от действителното налягане при рязане.
Ограниченията във филтрите, фитингите или дългите маркучи могат да намалят налягането при горелката.
Какви материали може да реже LTM101 ?
Когато се използва със съвместима система за плазмено рязане, LTM101 може да реже електропроводими материали като:
Мека стомана
Въглеродна стомана
Неръждаема стомана
Алуминий
Мед
Месинг
Поцинкована стомана
Действителният капацитет на рязане и скоростта варират в зависимост от материала и пълната конфигурация на системата.
Типични приложения за LTM101
LTM101 е проектиран за автоматизирани приложения за рязане на метал, включително:
CNC маси за плазмено рязане
Линии за обработка на плочи
Производство на конструкционна стомана
Производство на машини
Строителна техника
Селскостопанска техника
Изработка на железопътни линии
Корабостроене
Рязане на промишлена продукция
Автоматизирано производство на метал
Окончателният избор на горелка трябва да се основава на действителния интерфейс на плазмената машина, а не само на името на индустрията.
LTM101 Поддръжка за CNC производство
Поддръжката на машинна горелка пряко влияе върху качеството на повтарящите се CNC части.
Проверете електрода
Проверете електрода за прекомерно централно износване.
Сменете го, преди силната ерозия да причини нестабилно стартиране или да повреди режещия връх.
Проверете режещия връх
Проверете за:
Увеличен отвор
Овален отвор
Топлинно увреждане
Замърсяване
Износването на дюзата може да доведе до несъответствие на фаската и размерите.
Проверете дифузора
Поддържайте газовите канали чисти и се уверете, че дифузьорът е правилно инсталиран.
Проверете задържащата капачка и щита
Сменете напукани, повредени или силно замърсени компоненти.
Проверете Глава на горелката
Проверете:
нишки
О-пръстен
Газови уплътнения
Позиционираща тръба
Монтажна площ
Проверете кабела на фенера
Уверете се, че движението CNC не:
Чести LTM101 CNC проблеми с рязането
Неуспешно или непоследователно стартиране на дъга
Проверете:
Състояние на електрода
Режещ връх
Въздушно налягане
HF стартова верига
Връзка пилотна дъга
Машинно заземяване
Прекомерно скосяване
Проверете:
Тежка шлака
Проверете:
Скорост на рязане
Текущ
Подаване на въздух
Височина на факела
Консумативи
Кратък живот на консумативите
Възможните причини включват:
CNC Смущения на контролера
Ако възникнат проблеми с електронното управление по време на стартиране на дъгата, проверете:
HF смущението е проблем със системната интеграция и не трябва да се решава само чрез смяна на частите на фенера.
LTM101 OEM CNC Производство на плазмена горелка
INWELT доставя машинни плазмени горелки и резервни компоненти на:
CNC производители на плазмено оборудване
Производители на плазмени източници на енергия
Интегратори на режещи машини
Марки за заваряване и рязане
Дистрибутори
Вносители
Търговци на едро
Индустриални доставчици
Конфигурациите OEM и ODM могат да бъдат оценени според интерфейса на целевата машина.
Персонализирането може да включва:
Брандиране на клиента
Етикети за факел
Конфигурация на тялото на машина-горелка
6 м или персонализирани кабели за фенерче
Връзка M14×1
Връзка M16×1.5
1/4G връзка
3/8G връзка
Централен адаптер
Комплекти консумативи
Опаковка с собствена марка
Технически етикети и кашони
За проекти OEM предоставете спецификацията на плазмения източник на захранване, интерфейса CNC , дизайна на конектора, изискванията за монтаж и очакваното количество за поръчка.
Защо източник на LTM101 фенери и консумативи от INWELT ?
Продуктовата платформа LTM101 включва:
За CNC производителите и дистрибуторите на оборудване доставката както на пълни машинни горелки, така и на резервни части от една програма може да опрости закупуването и следпродажбената поддръжка.
Точните номера на части INWELT също улесняват повторното поръчване и подобряват контрола на съвместимостта.
Често задавани въпроси относно LTM101 Горелка за плазмено рязане
Какъв ампераж е INWELT LTM101 ?
LTM101 е оценен на 100A според текущите технически данни на INWELT .
LTM101 ръчен или машинен фенер ли е?
LTM101 е CNC / механизирана машинна горелка.
Свързаната LT 101 е ръчната конфигурация.
LTM101 използва ли HF запалване?
да
Текущата спецификация изброява стартирането на високочестотна дъга.
Какъв е работен цикъл LTM101 ?
Текущата спецификация INWELT изброява 60% при номиналния ток.
Какъв газ използва LTM101 ?
Текущата конфигурация използва сгъстен въздух.
Какво налягане на газ изисква LTM101 ?
Текущата спецификация изброява приблизително 4,5–5,0 бара.
Какъв въздушен поток изисква LTM101 ?
Текущите технически данни показват приблизително 180 L/min.
Каква дължина на кабела е стандартна?
Стандартният кабел за машинна горелка е 6 m.
Какви конектори са налични?
Текущите LTM101 конфигурации включват:
M14×1
M16×1,5
1/4G
3/8G
Централен адаптер
Какви съвети за рязане са налични?
Текущото стандартно семейство консумативи включва:
Предлагат се и разширени съвети.
Може ли LTM101 да се използва на всеки 100A CNC плазмен нож?
не
Източникът на захранване също трябва да съответства на метода на стартиране HF , веригата на пилотната дъга, връзката газ/ток и контролния интерфейс.
LTM101 работи ли с контрол на височината на фенера?
Може да се интегрира в системи CNC , които използват контрол на височината на горелката, но точният THC и методът на отчитане зависят от контролера CNC , източника на захранване и конфигурацията на машината.
Колко дебело може да реже LTM101 ?
Няма универсална дебелина, която да се определя само от горелката.
Използвайте тествани данни за цялата плазмена система.
Може ли LTM101 да реже неръждаема стомана?
Да, когато е свързан с подходящ източник на енергия за плазмено рязане и работни параметри.
Може ли LTM101 да реже алуминий?
да
Алуминият е електропроводим и може да се реже плазмено с правилно конфигурирана система.
Осигурява ли INWELT резервни LTM101 консумативи?
да
INWELT доставя накрайници, електроди, дифузори, щитове, глави на горелки, кабелни комплекти и свързващи адаптери.
INWELT произвежда ли OEM LTM101 машинни факли?
да
OEM/ODM и конфигурации с частен етикет са налични за квалифицирани производители на CNC плазмено оборудване, дистрибутори и системни интегратори.
Поискайте оферта за INWELT LTM101 CNC плазмена горелка
За по-бързо потвърждение на съвместимостта предоставете:
Марка и модел на плазмен източник на захранване
Номинален изходен ток
HF метод за стартиране
Съществуващ модел фенерче
CNC контролер
Монтажни размери на горелката
Снимки на задния конектор
Връзка пилотна дъга
Необходима дължина на кабела
Изисквания към консумативите
Очаквано количество за поръчка
INWELT или частна търговска марка
След това INWELT може да потвърди подходящата LTM101 горелка, конектор и конфигурация на консуматив за вашата CNC система за плазмено рязане.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių