Olet täällä: Kotiin »
Uutiset »
Hitsaustekniikka »
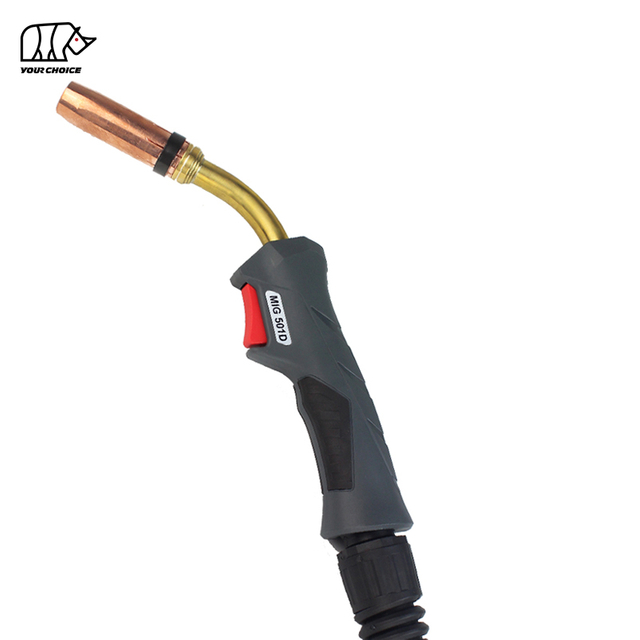
Miksi hitsauspoltin tuottaa roiskeita korkean tarkkuuden hitsauksessa? Kallis mutta usein huomiotta jäänyt taskulamppujen valintavirhe
Miksi hitsauspoltin tuottaa roiskeita korkean tarkkuuden hitsauksessa? Kallis mutta usein huomiotta jäänyt taskulamppujen valintavirhe
Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-09-02 Alkuperä: Sivusto
Liiallinen roiske korkean tarkkuuden hitsauksessa ei aina johdu väärästä jännitteestä tai langansyöttönopeudesta. Väärin valittu hitsauspoltin voi aiheuttaa epävakaan sähkökontaktin, epäjohdonmukaisen langansyötön, riittämättömän suojakaasun syötön, liiallisen lämmön kertymisen ja vaihtelut koskettimen kärjen ja työskentelyn välisessä etäisyydessä, jotka kaikki voivat horjuttaa metallin siirtymistä ja lisätä roiskeita.
Tämä ongelma on erityisen tärkeä tarkkuus-MIG/MAG- ja kaasumetallikaarihitsauksessa (GMAW), jossa toistettava langansyöttö ja vakaa sähkönsiirto ovat välttämättömiä.
Hitsauskoneella voi olla täydellisesti optimoidut parametrit, mutta jos poltin, kosketinkärki , vuoraus, kaapelikokoonpano, jäähdytysmenetelmä tai käyttösuhde ei vastaa sovellusta, kaari saattaa silti käyttäytyä epäjohdonmukaisesti.
Tuloksena syytetään usein hitsauskonetta.
Todellisuudessa perimmäinen syy voi olla paljon yksinkertaisempi ja kalliimpi valintavirhe:
Hitsauspoltin valittiin pelkästään ampeerin perusteella sen sijaan, että se olisi valittu osaksi koko hitsausjärjestelmää.
Korkean tarkkuuden valmistuksessa tämä virhe voi johtaa enemmän kuin näkyvään roiskeeseen. Se voi lisätä kulutusta, siivoustyötä, jälkikäsittelyä, tuotannon keskeytyksiä, hylättyjä komponentteja ja kokonaiskustannuksia hitsattua osaa kohti.
Miksi väärä hitsauspoltin voi aiheuttaa liiallista roiskeita?
Väärä hitsauspoltin voi lisätä roiskeita, koska poltin ohjaa kolmea kriittistä elementtiä kaarella: hitsausvirtaa, lisäainelangan syöttöä ja suojakaasua. Jos kosketinkärki, vuoraus, jäähdytyskapasiteetti, kaapelin pituus, suuttimen geometria tai käyttösuhde eivät sovellu, kaaresta tulee vähemmän vakaa ja sulan metallin siirto heikkenee.
Taskulamppuun liittyvä ongelma
Vaikutus hitsaukseen
Mahdollinen tulos
Virheellinen kosketuskärjen koko
Huono sähkökontakti tai liiallinen johtokitka
Epävakaa kaari ja roiskeita
Kulunut kontaktikärki
Langan liike kärjen sisällä
Kaaren vaeltaminen ja roiskeet
Väärä vuoraus
Epäjohdonmukainen langansyöttö
Kaaren vaihtelut
Liiallinen langansyöttövastus
Epäsäännöllinen langan nopeus
Epävakaa metallinsiirto
Riittämätön taskulamppuluokitus
Liiallinen lämmön kertyminen
Kontaktin epävakaus
Alhainen käyttöjaksokapasiteetti
Taskulamppu ylikuumenee tuotannon aikana
Kulutusosien kuluminen ja seisokit
Huono kaasun jakelu
Epävakaa suojausympäristö
Roiskeita ja hitsausvirheitä
Virheellinen polttimen kaulan geometria
Epäjohdonmukainen CTWD tai kulma
Muuttuva tunkeuma ja kaaren käyttäytyminen
Liian pitkä kaapeli tai huono reititys
Korkeampi langansyöttövastus
Ruokinnan epävakaus
Väärä jäähdytysmenetelmä
Terminen epävakaus
Lyhyempi kulutustarvikkeiden käyttöikä
Avain: Tarkkuushitsauksessa hitsauspoltin ei ole pelkkä kahva, joka pitää kosketinkärjen. Se on virransiirto-, johto-, kaasu- ja lämmönhallintajärjestelmä.
Mitä 'Soihtuvalinnan aiheuttama roiske' tarkoittaa?
Polttimen valinnan aiheuttama roiske on liiallista sulan metallin irtoamista, jonka aiheuttaa tai voimistaa hitsauspoltinkokoonpano, joka ei tue oikein vaadittua virtaa, langan halkaisijaa, käyttöjaksoa, langansyötön vakautta, suojakaasuvirtausta tai hitsausgeometriaa.
Tämä eroaa puhtaasti parametrien aiheuttamasta roiskeesta.
GMAW:ssa hitsauslangan täytyy kulkea jatkuvasti langansyöttölaitteesta kaapelin ja vuorauksen läpi, kulkea kosketinkärjen läpi, vastaanottaa sähkövirtaa, poistua polttimesta kontrolloidussa asennossa ja tulla valokaareen toistettavalla nopeudella.
Mikä tahansa epävakaus tällä polulla voi muuttua kaaren epävakaudeksi.
Ja valokaaren epävakaus muuttuu usein roiskeeksi.
Miksi kontaktikärkien valinnalla on niin suuri vaikutus roiskeisiin?
Tästä syystä kontaktikärjen vaihtamisen ei tulisi perustua pelkästään siihen, onko kärki täysin käyttökelvoton.
Tarkkuustuotannon kannalta oleellisempi kysymys on:
Onko kosketinkärki kulunut tarpeeksi vaikuttaakseen prosessin toistettavuuteen?
Miten polttimen vuoraus vaikuttaa hitsausroiskeisiin?
Vuoraus ohjaa hitsauslangan syöttölaitteesta hitsauspolttimen kaapelin läpi. Väärä vuorauksen koko, liiallinen kitka, saastuminen, huono asennus tai liiallinen kaapelin taipuminen voivat aiheuttaa epäsäännöllisen langansyötön ja siten epävakaan metallinsiirron.
Langan syötön tulee olla tasaista ja jatkuvaa.
Kun lanka kohtaa vastuksen, sen hetkellinen syöttönopeus kosketinkärjessä ei välttämättä vastaa täydellisesti käskettyä langansyöttönopeutta.
Normaalissa työpajassa hitsaaja saattaa yksinkertaisesti kuulla valokaaren äänen muuttuvan.
Tarkkuustuotantolinjalla tämä pieni epävakaus voi ilmetä seuraavasti:
lisääntynyt mikro-roiskeet;
epäjohdonmukainen helmiprofiili;
muuttuva levinneisyys;
kaari vaeltava;
kosketuspään kuluminen;
palaa takaisin.
Voiko laineri olla teknisesti 'yhteensopiva', mutta silti väärä?
Kyllä.
Vuoraus voi fyysisesti sopia polttimeen, mutta se ei silti sovellu käytettäväksi.
Linjan valinnassa kannattaa huomioida:
Valintatekijä
Miksi sillä on merkitystä
Langan halkaisija
Määrittää vaaditun sisäisen välyksen
Lanka materiaali
Eri langoilla on erilainen jäykkyys ja kitka
Polttimen kaapelin pituus
Pidemmät syöttöreitit lisäävät vastusta
Kaapeli mutkia
Tiukat mutkat lisäävät kitkaa
Langan syöttönopeus
Nopea ruokinta vaatii suurempaa johdonmukaisuutta
Hitsaustila
Tarkkuus- ja pulssiprosessit sietävät vähemmän ruokinnan vaihtelua
Tuotannon käyttömäärä
Jatkuva tuotanto nopeuttaa kulumista
Linjan kunto
Lika ja roskat lisäävät vastusta
Tämä on yksi syy, miksi vain kosketuskärjen vaihtaminen ei välttämättä ratkaise toistuvia roiskeongelmia.
Koko lankareitti tulee arvioida.
Onko hitsauspolttimen valinta suurimmalla ampeerivirralla virhe?
Kyllä. Hitsauspolttimen valitseminen vain sen ilmoitetun enimmäisampeerin perusteella on yksi yleisimmistä valintavirheistä vaativissa hitsaussovelluksissa.
Kahdella polttimella voi olla samanlainen ampeerimäärä, ja ne toimivat silti hyvin eri tavalla todellisessa tuotannossa.
Erittäin tarkka taskulamppu tulee valita seuraavien perusteella:
Vaatimus
Mitä pitäisi arvioida?
Hitsausvirta
Todellinen jatkuva virta
Käyttömäärä
Todellinen valokaaren aika
Langan halkaisija
Yhteensopiva kosketinkärjen ja vuorauksen kanssa
Lanka materiaali
Ruokinnan ominaisuudet
Hitsaustila
Oikosulku, suihkutus, pulssi tai muu siirto
Jäähdytys
Kaasu/ilma- tai vesijäähdytys
Kaapelin pituus
Syöttökestävyys ja käyttäjän ulottuvuus
Polttimen kaula
Pääsy ja CTWD johdonmukaisuus
Suutin
Kaasupeitto ja yhteinen saavutettavuus
Tuotantomenetelmä
Manuaalinen, robotti tai automaattinen
Kulutettava elämä
Vakaus tuotannon aikana
Huolto
Vaihtoväli ja saavutettavuus
Vaaditulle ampeerimäärälle mitoitettu poltin saattaa silti olla sopimaton, jos tuotannon käyttöjakso on paljon korkeampi kuin polttimen on suunniteltu tukemaan.
Tässä näennäisestä 'halvemmasta taskulampusta' voi tulla kallis valinta.
Miksi käyttöjakso on kriittinen huipputarkkuushitsauksessa?
Käyttömäärä määrittää, kuinka paljon jatkuvaa lämpökuormitusta hitsauspoltin voi sietää tietyissä käyttöolosuhteissa.
Tarkkuushitsaus vaatii muutakin kuin vain katastrofaalisen ylikuumenemisen välttämistä.
Prosessi vaatii lämmön tasaisuutta.
Polttimen lämpötilan noustessa useat osat voivat kulua nopeammin:
yhteystiedot;
suuttimet;
diffuusorit;
vuoraukset;
eristyskomponentit;
kaapelikokoonpanot.
Jopa ennen kuin taskulamppu on liian kuuma käytettäväksi, lämpötilan nousu voi vaikuttaa kulutustarvikkeiden kuntoon.
Tällä on merkitystä, koska tarkkuushitsaus riippuu toistettavuudesta.
Prosessi, joka tuottaa erinomaisia hitsejä ensimmäisten 10 minuutin aikana, mutta lisää roiskeita pitkän tuotannon jälkeen, ei ole todella vakaa.
Miksi hitsauspolttimen jäähdytys on tarkkuuskysymys, ei vain käyttäjän mukavuusongelma?
Jäähdytys nähdään usein mukavuusominaisuudena.
Tarkkuushitsauksessa se ymmärretään paremmin prosessin vakauden ominaisuutena.
Oikein jäähdytetty taskulamppu auttaa ylläpitämään tasaisemman lämpöympäristön:
kosketuskärki;
diffuusori;
suutin;
taskulamppu kaula;
virtajohto.
Kun lämpökuorma ylittää polttimen tehokkaan jäähdytyskapasiteetin, kuluvien aineiden kuluminen voi kiihtyä.
Tämä voi lopulta muuttaa geometriaa tai sähköisiä ominaisuuksia kaaren ympärillä.
Milloin vesijäähdytystä kannattaa harkita?
Ei ole olemassa yleistä ampeeria, jolla jokaisen sovelluksen on vaihdettava ilma-/kaasujäähdytteisestä polttimesta vesijäähdytteiseen polttimeen.
Vesijäähdytyksestä tulee entistä houkuttelevampi, kun:
hitsausvirta on korkea;
tuotanto on jatkuvaa;
valokaaren päälläoloaika on pitkä;
polttimen mittojen on pysyttävä pieninä;
kuluvien aineiden lämpötilaa on vaikea hallita;
tuotanto vaatii suurta toistettavuutta.
Oikea jäähdytysjärjestelmä tulisi siksi valita todellisen tuotantosyklin mukaan pelkän huippuvirran sijaan.
Miten suojakaasun jakelu taskulampun kautta vaikuttaa roiskeisiin?
A hitsauspoltin vastaa myös suojakaasun toimittamisesta hitsausalueelle.
Suojakaasupolku sisältää useita osia:
kaasuletku → polttimen runko → diffuusori → suutin → hitsausalue.
Ongelmat missä tahansa tällä tiellä voivat häiritä kaasun peittoa.
Mahdollisia syitä ovat:
vaurioituneet kaasuletkut;
tukkeutuneet diffuusorin reiät;
liiallinen roiske suuttimen sisällä;
sopimattomat suuttimen mitat;
vuodot;
väärä suuttimen asento;
turbulenttinen kaasuvirtaus.
Huono suojaus lisää ensisijaisesti hitsin kontaminoitumisen ja huokoisuuden riskiä, mutta epävakaa kaariympäristö voi myös vaikuttaa huonoon yleiseen siirtokäyttäytymiseen.
Korkean tarkkuuden hitsauksessa kaasuvirtausta ei siksi tulisi arvioida vain säätimestä.
Tärkeä kysymys on:
Saavuttaako kaasu kaaren tasaisesti ja tasaisesti?
Voiko polttimen kaulan geometria aiheuttaa enemmän roiskeita?
Kyllä – epäsuorasti.
Polttimen kaulan geometria määrittää, kuinka helposti käyttäjä tai automaattinen järjestelmä pystyy ylläpitämään vaadittuja:
työkulma;
matkakulma;
CTWD;
kaaren sijainti;
yhteinen pääsy.
Jos polttimen geometria on huonosti sovitettu liitokseen, käyttäjä voi kompensoida polttimen kulmaa muuttamalla tai lisäämällä ulkonemaa.
Se voi muuttaa kaaren käyttäytymistä.
Korkean tarkkuuden sovelluksissa pienet poikkeamat, jotka ovat hyväksyttäviä yleisessä valmistuksessa, voivat tulla tärkeitä.
Siksi 'paras' hitsauspoltin ei välttämättä ole poltin, jonka ampeerivirta on suurin.
Se on poltin, joka mahdollistaa vaaditun hitsausgeometrian toistamisen johdonmukaisesti.
Mikä on CTWD ja miksi sillä on merkitystä roiskeille?
Kosketinkärjen työskentelyetäisyys (CTWD) on etäisyys kosketuskärjen päästä työkappaleeseen. GMAW:ssa CTWD:n vaihtelut vaikuttavat sähköiskuihin, hitsausvirtaan, kaaren käyttäytymiseen, pinnoitusominaisuuksiin ja prosessin vakauteen.
Tarkkuushitsauksessa CTWD:n tulee olla hyvin toistettavissa.
Jos polttimen rakenne tai käyttäjän pääsy tekee CTWD:n ylläpidosta vaikeaksi, hitsausolosuhteet voivat vaihdella, vaikka koneen asetukset eivät muutu.
Epäjohdonmukaisen CTWD:n tyypillisiä syitä ovat:
sopimaton polttimen kaulan kulma;
liiallinen suuttimen pituus;
huono saavutettavuus nivelissä;
käyttäjän väsymys;
väärä robottipolttimen sijoitus;
kosketuskärjen asento muuttuu;
epäjohdonmukainen kulutusosien asennus.
Tästä syystä polttimen ergonomia ja geometria eivät ole vain mukavuusominaisuuksia.
Ne vaikuttavat prosessin toistettavuuteen.
Miten hitsauskaapelin pituus vaikuttaa kaaren ja langansyötön vakauteen?
Pidemmät poltinkokoonpanot tarjoavat suuremman työskentelyetäisyyden, mutta ne luovat myös pidemmän reitin hitsauslangalle.
Mitä pidempi syöttöpolku, sitä tärkeämpiä ovat vuorauksen kunto, kaapelin reititys, langan jäykkyys ja syöttölaitteen suorituskyky.
Ongelmat lisääntyvät, kun pitkät kaapelit ovat:
tiukasti kierretty;
toistuvasti taipunut;
reititetään koneiden ympärille;
kierretty tuotannon aikana;
yhdistettynä väärään vuoraukseen.
Tarkkuussovelluksissa pisimmän mahdollisen kaapelin valitseminen 'varmuuden vuoksi' ei ole aina paras strategia.
Suositeltu kaapelin pituus on yleensä:
tarpeeksi pitkä vaadittuun liikkeeseen, mutta ei pidempään kuin on tarpeen.
Tämä auttaa vähentämään tarpeetonta langansyöttövastusta.
Miksi polttimen valinnalla on enemmän merkitystä pulssi- ja tarkkuushitsauksessa?
Korkean tarkkuuden hitsausprosessit on suunniteltu säätämään tarkemmin lämmöntuottoa, pisaroiden siirtoa ja kaaren käyttäytymistä.
Tämä tekee prosessin johdonmukaisuudesta arvokkaamman ja mekaanisen epävakauden näkyvämmän.
Hienostunut hitsausvirtalähde ei voi täysin kompensoida:
epäjohdonmukainen langansyöttö;
kuluneet kosketuskärjet;
epävakaa virransiirto;
huono kaasun toimitus;
liiallinen polttimen lämpötila;
CTWD:n vaihtaminen.
Tämä johtaa tärkeään periaatteeseen:
Mitä tarkemmaksi hitsausprosessi tulee, sitä tärkeämmäksi poltinjärjestelmän yhtenäisyys tulee.
Voimalähteeseen investoiminen samalla kun hitsauspoltinta pidetään yleisenä lisävarusteena, voi heikentää tarkkuutta, jota varten laite ostettiin.
Miksi polttimen valinta on vielä tärkeämpää robottihitsauksessa?
Robottihitsaus poistaa monia käyttäjään liittyviä muuttujia.
Tämä tarkoittaa kuitenkin, että taskulamppuihin liittyvät muunnelmat on entistä helpompi tunnistaa.
Robottijärjestelmä odottaa, että taskulamppu palaa toistuvasti samaan:
työkalun keskipiste;
kulma;
CTWD;
langan sijainti;
kaasupeitto.
Kuluvien materiaalien kuluminen tai lämpövääristymä voivat vaarantaa tämän toistettavuuden.
Arvioi robotti- ja automatisoidussa hitsauksessa:
Tekijä
Tarkkuusvaatimus
Taskulamppu kaula
Korkea toistettavuus
Yhteydenottovinkki
Tasainen poraus ja sähkönsiirto
Kärjen asennus
Toistettavissa oleva asento
Liner
Matala langansyöttövastus
Kaapelin reititys
Vakaa robotin liike
Jäähdytys
Tasainen lämpöteho
Suutin
Vakaa kaasupeitto
Kulutettava elämä
Ennustettavat huoltovälit
Käsinhitsauksessa hyväksyttävästi toimiva poltin ei välttämättä takaa automaattisesti automaation edellyttämää toistettavuutta.
Kuinka paljon hitsausroiskeet todella maksavat?
Näkyvät metallipisarat ovat vain osa kustannuksista.
Roiskeiden todelliset kustannukset voidaan ilmaista seuraavasti:
Raskas roiske voi lisätä puhdistus- ja vaihtotiheyttä:
suuttimet;
yhteystiedot;
diffuusorit.
3. Tuotannon seisokit
Joka kerta kun käyttäjä pysähtyy puhdistamaan suutinta tai vaihtamaan kosketuskärjen, kaaren tuottavuus laskee.
4. Työstä uudelleen
Kaaren epävakaus voi vaikuttaa enemmän kuin roiskeet.
Se voi myös aiheuttaa epäjohdonmukaista helmien geometriaa tai tunkeutumista, mikä vaatii lisätarkastusta ja -korjausta.
5. Loppupään laatuongelmat
Tarkkuuskomponenttien kohdalla pienetkin roiskemäärät voivat häiritä:
tiivistyspinnat;
kierteet;
liikkuvat komponentit;
pinnoitteen laatu;
kosmeettinen ulkonäkö.
Siksi halvin poltin ostovaiheessa ei välttämättä tarjoa alhaisinta kustannuksia hitsattua komponenttia kohden.
Aiheuttaako hitsauspoltin todella roiskeita?
Ei aina.
Roiskeita voivat aiheuttaa myös hitsausparametrit, materiaalin kontaminaatio, suojakaasu, langan laatu, maadoitus, hitsaustekniikka ja metallinsiirtotila.
Paras vianetsintätapa on tunnistaa muuttuja systemaattisesti.
Oire
Mahdollinen taskulamppuun liittyvä syy
Tarkista myös
Roiskeet lisääntyvät vähitellen
Kosketinkärjen kulumista tai polttimen kuumennusta
Parametrit
Kaari vaeltelee
Kulunut/ylimitoitettu kontaktikärki
Maadoitusliitäntä
Wire epäröi
Linjan tai kaapelin vastus
Syöttölaite
Palamista tapahtuu
Vihje/vuoraus/syöttöongelma
Langansyöttöasetus
Roiskeet lisääntyvät kaapelin taivutuksen jälkeen
Langansyötön rajoitus
Kaapelin reititys
Roiskeet muuttuvat polttimen asennon mukaan
Kaasun toimitus tai CTWD
Taskulamppu kulma
Suutin ylikuumenee
Riittämätön jäähdytys
Käyttömäärä
Vakaa alussa, epävakaa myöhemmin
Terminen ylikuormitus
Kuluttava kunto
Säännöllinen kärjen vaihto vaaditaan
Väärä kärki tai polttimen kapasiteetti
Johdon kunto
Samat parametrit toimivat eri tavalla polttimien välillä
Taskulamppu-järjestelmän variaatio
Kulutustarvikkeiden asennus
Tavoitteena on välttää hitsausparametrien jatkuvaa muuttelua, kun taustalla on mekaaninen ongelma.
Kuinka sinun pitäisi ratkaista hitsauspolttimen roiskeet vaihe vaiheelta?
Vaihe 1: Tarkista hitsausparametrit
Varmista, että jännite, langansyöttönopeus, napaisuus, kulkunopeus ja siirtotila ovat sopivia.
Jos parametrit ovat oikeat, jatka vianmääritystä sen sijaan, että säädät niitä välittömästi uudelleen.
Vaihe 2: Tarkasta kontaktikärki
Tarkista:
liiallinen reiän kuluminen;
palaa takaisin;
muodonmuutos;
saastuminen;
väärä koko.
Vaihe 3: Tarkista langansyöttö
Syötä lanka järjestelmän läpi ja tarkkaile, onko liike tasaista ja johdonmukaista.
Tarkista vuoraus ja kaapelin reititys.
Vaihe 4: Tarkista polttimen käyttöjakso
Selvitä, käytetäänkö poltinta jatkuvasti lähellä sen lämpörajaa.
Vaihe 5: Tarkista jäähdytyksen suorituskyky
Tarkista, nouseeko polttimen lämpötila merkittävästi tuotannon aikana.
Tarkista suutin, diffuusori, letkut ja kaasupolku rajoitusten tai vuotojen varalta.
Vaihe 7: Tarkista CTWD ja polttimen kulma
Varmista, että polttimen geometria sallii käyttäjän tai robotin säilyttää toistettavan asennon.
Vaihe 8: Vertaa suorituskykyä tuotantoaikaan
Esitä tärkeä diagnostinen kysymys:
Ilmeneekö roiske välittömästi vai lisääntyykö se sen jälkeen, kun poltin on ollut hitsannut jonkin aikaa?
Jos suorituskyky heikkenee lämpötilan myötä, polttimen tehoon tai jäähdytykseen tulee kiinnittää enemmän huomiota.
Kuinka valita hitsauspoltin tarkkuushitsaukseen?
Tarkkuushitsauspoltin tulee valita koko sovelluksen mukaan yksittäisen spesifikaation sijaan.
Käytä seuraavaa valintakehystä:
Valintaparametri
Kysymys
Hitsausprosessi
Mitä siirtotilaa käytetään?
Nykyinen
Mikä on todellinen käyttövirta?
Käyttömäärä
Kuinka kauan kaari oikeastaan on päällä?
Lanka
Mitä materiaalia ja halkaisijaa käytetään?
Yhteydenottovinkki
Onko se optimoitu johdolle ja virralle?
Liner
Sopiiko se johdolle ja kaapelin pituudelle?
Jäähdytys
Pystyykö se hallitsemaan jatkuvaa lämpökuormitusta?
Kaapeli
Mikä on lyhin käytännön pituus?
Taskulamppu kaula
Pystyykö se säilyttämään oikean nivelgeometrian?
Suutin
Tarjoaako se sopivan kaasupeiton ja pääsyn?
Automaatio
Onko mittojen toistettavuus vaadittu?
Kulutustarvikkeet
Ovatko vaihtovälit ennakoitavissa?
Huolto
Voiko komponentit huoltaa nopeasti?
Tämä on paljon vahvempi ostotapa kuin pelkkä kysyminen:
'Kuinka monta ampeeria tämä hitsauspoltin on?'
Mikä on yleisin hitsauspolttimen valintavirhe?
Kallein huomiotta jätetty virhe on polttimen valinta, jonka nimellisvirta on riittävä, mutta prosessin stabiilisuus ei ole riittävä todelliseen tuotantoympäristöön.
Poltin voi teknisesti hitsata.
Se ei välttämättä epäonnistu heti.
Se voi jopa vaikuttaa hyväksyttävältä lyhyen testin aikana.
Mutta todellisen tuotannon aikana se voi kokea:
liiallinen lämmön muodostuminen;
kontaktikärkien kulumisen nopeuttaminen;
langansyöttövastuksen lisääminen;
epäjohdonmukainen kaaren käyttäytyminen;
lisääntyvä roiske;
lyhyempi kulutustavaroiden käyttöikä;
lisää huoltokatkoja.
Tästä syystä lyhyet hitsauskokeet eivät yksinään välttämättä kuvaa tarkasti tuotannon suorituskykyä.
Erittäin tarkka hitsauspoltin tulee arvioida olosuhteissa, jotka muistuttavat todellista:
virta + johto + hyötysuhde + kaapelin reititys + liitoksen geometria + tuotannon kesto.
Usein kysyttyä hitsauspolttimen roiskeita korkean tarkkuuden hitsauksessa
Voiko väärä hitsauspoltin todella aiheuttaa liiallista roiskeita?
Kyllä. Huonosti sovitettu hitsauspoltin voi aiheuttaa epävakaan langansyötön, epäjohdonmukaisen virransiirron, riittämättömän jäähdytyksen, CTWD:n vaihtamisen tai huonon suojakaasun jakautumisen. Nämä olosuhteet voivat horjuttaa kaaria ja lisätä roiskeita, vaikka hitsauskoneen asetukset näyttävätkin oikealta.
Vaikuttaako kosketinkärjen koko hitsausroiskeisiin?
Kyllä. Ylisuuri kosketinkärki voi sallia johdon liiallisen liikkeen ja epävakaan sähköisen kosketuksen, kun taas alimitoitettu kärki voi lisätä kitkaa ja langansyöttövastusta. Molemmat olosuhteet voivat aiheuttaa valokaaren epävakautta ja liiallista roiskeita.
Voiko kulunut kontaktikärki aiheuttaa enemmän roiskeita?
Kyllä. Kun kosketinkärjen reikä kuluu, lanka voi liikkua vapaammin ja sähkönsiirto heikkenee. Tämä voi aiheuttaa kaaren vajoamista, epävakaa metallinsiirtoa ja lisääntynyttä roiskeita.
Voiko hitsauspolttimen vuoraus aiheuttaa roiskeita?
Kyllä. Väärä, vaurioitunut, saastunut tai huonosti asennettu vuoraus voi aiheuttaa epäjohdonmukaista langansyöttöä. Epäsäännöllinen langan toimitus muuttaa metallin siirtokäyttäytymistä ja voi lisätä roiskeita.
Kyllä. Polttimen käyttäminen sen suunnitellulla lämpökapasiteetilla voi nostaa komponenttien lämpötilaa ja nopeuttaa kulutustarvikkeiden kulumista. Tarkkuussovelluksissa tämä voi heikentää kaaren vakautta ja toistettavuutta ennen kuin poltin saavuttaa ilmeisen vian.
Ei. Oikea jäähdytysmenetelmä riippuu ampeerivirrasta, käyttösuhteesta, hitsin kestosta, polttimen koosta ja tuotantovaatimuksista. Vesijäähdytyksestä tulee entistä arvokkaampaa jatkuvassa korkeavirran ja korkean käyttöjakson sovelluksissa, joissa lämpöstabiilisuus on tärkeää.
Miksi roiskeet lisääntyvät hitsauksen jälkeen?
Jos roiskeet ovat alhaiset tuotannon alussa, mutta lisääntyvät hitsauksen jatkuessa, tarkista polttimen lämpötila, kosketinkärjen kuluminen, jäähdytyskapasiteetti, langansyöttövastus ja käyttösuhde. Lämpötilasta riippuva muutos voi osoittaa, että poltinjärjestelmä toimii lähellä lämpörajaansa.
Mitä minun pitäisi tarkistaa ennen hitsauskoneen vaihtamista roiskeiden vuoksi?
Tarkista koskettimen kärki, vuoraus, langansyöttöreitti, kaapelin reititys, polttimen käyttöjakso, jäähdytysteho, kaasunsyöttö, CTWD, polttimen kulma, työliitäntä ja kulutusosien kunto, ennen kuin päätät, että virtalähde on ongelma.
Johtopäätös: Kallein taskulamppu ei välttämättä ole väärä valinta – väärä taskulamppu on
Liiallista roiskeita korkean tarkkuuden hitsauksessa ei pitäisi automaattisesti pitää jännitteen tai langansyötön säätöongelmana.
Jos jokin näistä toiminnoista muuttuu epävakaaksi, hitsausprosessi muuttuu epävakaaksi.
Tarkoissa MIG/MAG- ja GMAW-sovelluksissa polttimen valinnassa tulisi siksi huomioida paljon enemmän kuin suurin mahdollinen ampeeri.
Tärkeimmät tekijät ovat:
todellinen hitsausvirta, hyötysuhde, kosketinkärkien yhteensopivuus, vuorauksen valinta, lankamateriaali, kaapelin pituus, jäähdytyskapasiteetti, suojakaasun syöttö, polttimen geometria ja tuotantomenetelmä.
Taskulamppu, jonka hankinta maksaa vähemmän, mutta joka lisää roiskeita, kulutusta, puhdistusaikaa ja uudelleenkäsittelyä, voi lopulta olla kalliimpi ratkaisu.
Tämä verkkosivusto käyttää evästeitä ja vastaavia tekniikoita ('evästeitä'). Käyttää suostumuksesi perusteella analyyttisiä evästeitä seuratakseen sinua kiinnostavaa sisältöä ja markkinointievästeitä kiinnostukseen perustuvan mainonnan näyttämiseen. Käytämme näihin toimenpiteisiin ulkopuolisia palveluntarjoajia, jotka voivat myös käyttää tietoja omiin tarkoituksiinsa.
Annat suostumuksesi napsauttamalla 'Hyväksy kaikki' tai käyttämällä yksilöllisiä asetuksiasi. Tietojasi voidaan sitten käsitellä myös EU:n ulkopuolisissa kolmansissa maissa, kuten Yhdysvalloissa, joissa ei ole vastaavaa tietosuojan tasoa ja joissa etenkään paikallisten viranomaisten pääsyä ei ehkä voida tehokkaasti estää. Voit peruuttaa suostumuksesi välittömästi milloin tahansa. Jos napsautat 'Hylkää kaikki', vain ehdottoman välttämättömiä evästeitä käytetään.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių