Usted está aquí: Hogar »
Noticias »
Tecnología de soldadura » ¿
Por qué el soplete produce salpicaduras en la soldadura de alta precisión? Un error de selección de antorcha costoso pero que a menudo se pasa por alto
¿Por qué el soplete produce salpicaduras en la soldadura de alta precisión? Un error de selección de antorcha costoso pero que a menudo se pasa por alto
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-02 Origen: Sitio
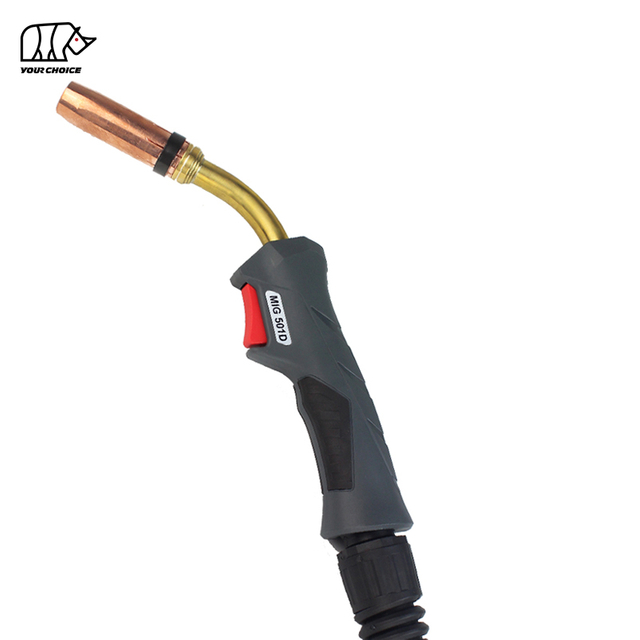
Las salpicaduras excesivas en la soldadura de alta precisión no siempre son causadas por un voltaje o velocidad de alimentación de alambre incorrectos. Un soplete de soldadura seleccionado incorrectamente puede crear un contacto eléctrico inestable, una alimentación de alambre inconsistente, un suministro inadecuado de gas de protección, una acumulación excesiva de calor y variaciones en la distancia entre la punta de contacto y la pieza de trabajo, todo lo cual puede desestabilizar la transferencia de metal y aumentar las salpicaduras.
Este problema es particularmente importante en la soldadura de precisión MIG/MAG y por arco metálico con gas (GMAW), donde la entrega repetible del alambre y la transferencia eléctrica estable son esenciales.
Una máquina de soldar puede tener parámetros perfectamente optimizados, pero si la antorcha, La punta de contacto , el revestimiento, el conjunto de cables, el método de enfriamiento o el ciclo de trabajo no coinciden con la aplicación, es posible que el arco aún se comporte de manera inconsistente.
A menudo se culpa del resultado a la máquina de soldar.
En realidad, la causa raíz puede ser un error de selección mucho más simple (y más costoso):
El soplete de soldadura se seleccionó únicamente por amperaje en lugar de ser seleccionado como parte del sistema de soldadura completo.
En el caso de la fabricación de alta precisión, este error puede provocar algo más que salpicaduras visibles. Puede aumentar el consumo de consumibles, la mano de obra de limpieza, el retrabajo, las interrupciones de la producción, los componentes rechazados y el costo total por pieza soldada.
¿Por qué un soplete de soldadura incorrecto puede provocar salpicaduras excesivas?
El soplete de soldadura incorrecto puede aumentar las salpicaduras porque el soplete controla tres elementos críticos en el arco: corriente de soldadura, suministro de alambre de relleno y gas protector. Si la punta de contacto, el revestimiento, la capacidad de enfriamiento, la longitud del cable, la geometría de la boquilla o el ciclo de trabajo no son adecuados, el arco se vuelve menos estable y la transferencia de metal fundido se vuelve menos consistente.
Problema relacionado con la antorcha
Efecto sobre la soldadura
Posible resultado
Tamaño de punta de contacto incorrecto
Mal contacto eléctrico o fricción excesiva del cable.
Arco inestable y salpicaduras
Punta de contacto desgastada
Movimiento del alambre dentro de la punta.
Arco errante y salpicaduras
Forro incorrecto
Alimentación de alambre inconsistente
Fluctuaciones del arco
Resistencia excesiva a la alimentación del hilo
Velocidad de alambre irregular
Transferencia de metal inestable
Clasificación de antorcha insuficiente
Acumulación excesiva de calor
inestabilidad de contacto
Capacidad de ciclo de trabajo bajo
La antorcha se sobrecalienta durante la producción
Desgaste de consumibles y tiempo de inactividad
Mala distribución de gas
Entorno de protección inestable
Salpicaduras y defectos de soldadura
Geometría incorrecta del cuello de la antorcha
CTWD o ángulo inconsistente
Penetración variable y comportamiento del arco.
Longitud excesiva del cable o enrutamiento deficiente
Mayor resistencia a la alimentación de alambre
Inestabilidad alimentaria
Método de enfriamiento incorrecto
inestabilidad térmica
Vida útil más corta
Conclusión clave: en la soldadura de precisión, el soplete no es simplemente un mango que sujeta la punta de contacto. Es un sistema de transferencia de corriente, entrega por cable, entrega de gas y gestión térmica.
¿Qué significa 'salpicaduras inducidas por la selección del soplete'?
Las salpicaduras inducidas por la selección del soplete son una expulsión excesiva de metal fundido causada o amplificada por una configuración del soplete de soldadura que no soporta adecuadamente la corriente, el diámetro del alambre, el ciclo de trabajo, la estabilidad de la alimentación del alambre, el flujo de gas protector o la geometría de soldadura requeridos.
Esto difiere de las salpicaduras puramente inducidas por parámetros.
La solución de problemas tradicional suele comenzar con:
voltaje → velocidad de alimentación de alambre → gas protector → velocidad de soldadura.
Esos parámetros son importantes.
Sin embargo, las aplicaciones de alta precisión también deberían examinar:
Antorcha → punta de contacto → revestimiento → boquilla → cable → enfriamiento → ciclo de trabajo.
La razón es sencilla.
En GMAW, el alambre de soldadura debe viajar continuamente desde el alimentador de alambre a través del cable y el revestimiento, pasar a través de la punta de contacto, recibir corriente eléctrica, salir del soplete en una posición controlada y entrar al arco a una velocidad repetible.
Cualquier inestabilidad a lo largo de este camino puede convertirse en inestabilidad de arco.
Y la inestabilidad del arco frecuentemente se convierte en salpicaduras.
¿Por qué la selección de la punta de contacto tiene un efecto tan grande sobre las salpicaduras?
transfiere la corriente de soldadura desde el soplete al alambre de soldadura en movimiento.
Para una soldadura de alta precisión, esa conexión eléctrica debe permanecer muy consistente.
¿Qué sucede si la punta de contacto es demasiado grande?
Si el orificio de la punta de contacto es excesivamente grande en relación con el diámetro del alambre, el alambre tiene más libertad para moverse dentro de la punta.
Esto puede resultar en:
contacto eléctrico inconsistente;
alambre errante;
cambiar la posición del arco;
transferencia de corriente inestable;
distancia inconsistente entre la punta de contacto y el trabajo;
desgaste prematuro.
El arco puede desplazarse repetidamente en lugar de permanecer concentrado en un punto estable.
En la fabricación convencional, se pueden tolerar pequeñas variaciones.
En la soldadura de precisión, la misma variación puede causar diferencias visibles en las salpicaduras, la posición del cordón, la penetración y la apariencia de la soldadura.
¿Qué sucede si la punta de contacto es demasiado pequeña?
Una punta de contacto demasiado apretada puede crear una fricción excesiva.
Que puede producir:
resistencia a la alimentación de alambre;
velocidad del alambre irregular;
vacilación del cable;
quemado;
desgaste prematuro de la punta;
interrupciones de alimentación.
Cuando la entrega del alambre se vuelve inconsistente, la relación entre la velocidad de alimentación del alambre y el voltaje del arco cambia continuamente.
La transferencia de metal resultante puede volverse irregular, aumentando la probabilidad de salpicaduras.
Por lo tanto:
La punta de contacto correcta debe coincidir tanto con el diámetro del alambre como con la aplicación de soldadura real, no simplemente caber dentro de la antorcha.
¿Por qué una punta de contacto desgastada aumenta las salpicaduras de soldadura?
Una punta de contacto se desgasta gradualmente a medida que el alambre de soldadura pasa continuamente a través de ella.
A medida que el orificio se agranda, el contacto eléctrico se vuelve menos repetible.
Esto puede hacer que el cable cambie su punto de contacto dentro de la punta de un momento a otro.
En un proceso de soldadura de alta precisión, esa variación es importante.
El operador o sistema automatizado podrá mantener exactamente los mismos:
Voltaje;
amperaje;
velocidad de viaje;
ángulo de la antorcha;
velocidad de alimentación del alambre.
Pero el punto de transferencia eléctrica dentro de la antorcha ya no es consistente.
El resultado puede ser:
Configuración estable de la máquina + transferencia de corriente física inestable = comportamiento del arco inestable.
Por este motivo, la sustitución de una punta de contacto no debe basarse únicamente en si la punta está completamente inutilizable.
Para la producción de precisión, la pregunta más relevante es:
¿La punta de contacto se ha desgastado lo suficiente como para afectar la repetibilidad del proceso?
¿Cómo afecta el revestimiento de la antorcha a las salpicaduras de soldadura?
El revestimiento guía el alambre de soldadura desde el alimentador a través del cable del soplete de soldadura. El tamaño incorrecto del revestimiento, la fricción excesiva, la contaminación, la instalación deficiente o la flexión excesiva del cable pueden crear una alimentación irregular del alambre y, por lo tanto, una transferencia de metal inestable.
La alimentación del alambre debe ser suave y continua.
Cuando el alambre encuentra resistencia, su velocidad de alimentación instantánea en la punta de contacto puede no coincidir perfectamente con la velocidad de alimentación de alambre ordenada.
En un taller normal, es posible que el soldador simplemente escuche cómo cambia el sonido del arco.
En una línea de producción de precisión, esta pequeña inestabilidad puede presentarse como:
aumento de microsalpicaduras;
perfil de cordón inconsistente;
penetración variable;
arco errante;
desgaste de la punta de contacto;
quemado.
¿Puede un delineador ser técnicamente 'compatible' pero seguir siendo incorrecto?
Sí.
Es posible que un revestimiento se ajuste físicamente a la antorcha pero aun así no sea adecuado para la aplicación.
La selección del revestimiento debe considerar:
Factor de selección
Por qué es importante
Diámetro del alambre
Determina el espacio interno requerido
Material de alambre
Diferentes cables tienen diferente rigidez y fricción.
Longitud del cable de la antorcha
Los caminos de alimentación más largos aumentan la resistencia
El cable se dobla
Las curvas cerradas aumentan la fricción
Velocidad de alimentación de alambre
La alimentación a alta velocidad exige una mayor consistencia
Modo de soldadura
Los procesos de precisión y pulsados son menos tolerantes a la variación de alimentación
Ciclo de trabajo de producción
La producción continua acelera el desgaste
Condición del revestimiento
La suciedad y los escombros aumentan la resistencia
Esta es una de las razones por las que reemplazar solo la punta de contacto puede no resolver los problemas repetidos de salpicaduras.
Se debe evaluar todo el recorrido del cable.
¿Es un error elegir un soplete de soldadura según el amperaje máximo?
Sí. Seleccionar un soplete de soldadura únicamente según su amperaje máximo anunciado es uno de los errores de selección más comunes en aplicaciones de soldadura exigentes.
Dos antorchas pueden tener índices de amperaje similares y aun así funcionar de manera muy diferente en la producción real.
Se debe seleccionar una antorcha de alta precisión de acuerdo con:
Requisito
¿Qué se debe evaluar?
corriente de soldadura
Corriente continua real
ciclo de trabajo
Tiempo real de encendido del arco
Diámetro del alambre
Compatibilidad con punta de contacto y revestimiento
Material de alambre
Características de alimentación
Modo de soldadura
Cortocircuito, pulverización, pulsación u otra transferencia
Enfriamiento
Refrigeración por gas/aire o agua
Longitud del cable
Resistencia de alimentación y alcance del operador
Cuello de antorcha
Acceso y coherencia CTWD
Boquilla
Cobertura de gas y accesibilidad conjunta
Método de producción
Manual, robótica o automatizada
Vida consumible
Estabilidad en el tiempo de producción.
Mantenimiento
Frecuencia de sustitución y accesibilidad
Una antorcha clasificada para el amperaje requerido aún puede no ser adecuada si el ciclo de trabajo de producción es mucho mayor de lo que la antorcha fue diseñada para soportar.
Aquí es donde la aparente 'antorcha más barata' puede convertirse en una opción costosa.
¿Por qué el ciclo de trabajo es fundamental en la soldadura de alta precisión?
El ciclo de trabajo determina cuánta carga térmica continua puede tolerar un soplete de soldadura en una condición operativa específica.
La soldadura de precisión requiere algo más que simplemente evitar un sobrecalentamiento catastrófico.
El proceso necesita consistencia térmica..
A medida que aumenta la temperatura de la antorcha, varios componentes pueden experimentar un desgaste acelerado:
consejos de contacto;
boquillas;
difusores;
revestimientos;
componentes aislantes;
conjuntos de cables.
Incluso antes de que una antorcha se caliente demasiado para usarla, el aumento de la temperatura puede influir en el estado de los consumibles.
Esto es importante porque la soldadura de precisión depende de la repetibilidad.
Un proceso que produce soldaduras excelentes durante los primeros 10 minutos pero que aumenta las salpicaduras después de una producción prolongada no es realmente estable.
¿Por qué el enfriamiento del soplete de soldadura es un problema de precisión y no sólo un problema de comodidad del operador?
La refrigeración suele considerarse una característica de confort.
Para la soldadura de precisión, se entiende mejor como una característica de estabilidad del proceso..
Una antorcha enfriada adecuadamente ayuda a mantener un ambiente térmico más constante alrededor de:
la punta de contacto;
difusor;
boquilla;
cuello de antorcha;
cable de alimentación.
Cuando la carga térmica excede la capacidad de enfriamiento efectiva de la antorcha, el desgaste de los consumibles puede acelerarse.
Esto puede eventualmente cambiar la geometría o las características eléctricas alrededor del arco.
¿Cuándo se debe considerar la refrigeración por agua?
No existe un amperaje universal al cual cada aplicación deba cambiar de un soplete enfriado por aire/gas a un soplete enfriado por agua.
La decisión debe considerar:
corriente + ciclo de trabajo + duración de la soldadura + tamaño de la antorcha + requisitos de acceso + volumen de producción.
La refrigeración por agua se vuelve cada vez más atractiva cuando:
la corriente de soldadura es alta;
la producción es continua;
el tiempo de encendido del arco es largo;
las dimensiones de la antorcha deben permanecer compactas;
la temperatura de los consumibles es difícil de controlar;
La producción requiere una alta repetibilidad.
Por lo tanto, el sistema de refrigeración correcto debe seleccionarse en función del ciclo de producción real y no únicamente de la corriente máxima.
¿Cómo afecta la entrega de gas de protección a través del soplete a las salpicaduras?
A El soplete de soldadura también es responsable de suministrar gas protector a la zona de soldadura.
La ruta del gas protector incluye varios componentes:
manguera de gas → cuerpo de antorcha → difusor → boquilla → zona de soldadura.
Los problemas en cualquier lugar de este camino pueden afectar la cobertura de gas.
Las posibles causas incluyen:
mangueras de gas dañadas;
orificios del difusor bloqueados;
salpicaduras excesivas dentro de la boquilla;
dimensiones de boquilla inadecuadas;
fugas;
posición incorrecta de la boquilla;
flujo de gas turbulento.
Un blindaje deficiente aumenta principalmente el riesgo de contaminación y porosidad de la soldadura, pero un entorno de arco inestable también puede contribuir a un comportamiento de transferencia general deficiente.
Por lo tanto, para una soldadura de alta precisión, el flujo de gas no sólo debe evaluarse en el regulador.
La pregunta importante es:
¿El gas llega al arco de manera constante y uniforme?
¿Puede la geometría del cuello de la antorcha causar más salpicaduras?
Sí, indirectamente.
La geometría del cuello de la antorcha determina la facilidad con la que el operador o el sistema automatizado puede mantener lo requerido:
ángulo de trabajo;
ángulo de viaje;
CTWD;
posición del arco;
acceso conjunto.
Si la geometría de la antorcha no coincide con la junta, el operador puede compensar cambiando el ángulo de la antorcha o aumentando el saliente.
Eso puede cambiar el comportamiento del arco.
En aplicaciones de alta precisión, las pequeñas desviaciones que serían aceptables en la fabricación general pueden llegar a ser importantes.
Por lo tanto, el 'mejor' soplete de soldadura no es necesariamente el soplete con mayor amperaje.
Es la antorcha la que permite reproducir de manera consistente la geometría de soldadura requerida.
¿Qué es CTWD y por qué es importante para las salpicaduras?
La distancia entre la punta de contacto y el trabajo (CTWD) es la distancia desde el extremo de la punta de contacto hasta la pieza de trabajo. En GMAW, las variaciones en CTWD afectan la tensión eléctrica, la corriente de soldadura, el comportamiento del arco, las características de deposición y la estabilidad del proceso.
Para soldadura de precisión, CTWD debería ser altamente repetible.
Si el diseño de la antorcha o el acceso del operador dificultan el mantenimiento del CTWD, las condiciones de soldadura pueden variar incluso cuando los ajustes de la máquina permanecen sin cambios.
Las causas típicas de CTWD inconsistente incluyen:
ángulo inadecuado del cuello de la antorcha;
longitud excesiva de la boquilla;
mala accesibilidad conjunta;
fatiga del operador;
posicionamiento incorrecto de la antorcha robótica;
cambios de posición de la punta de contacto;
instalación de consumibles inconsistente.
Esta es la razón por la que la ergonomía y la geometría de la antorcha no son simplemente características de conveniencia.
Afectan la repetibilidad del proceso.
¿Cómo afecta la longitud del cable de soldadura a la estabilidad del arco y de la alimentación del alambre?
Los conjuntos de soplete más largos proporcionan un mayor alcance de trabajo, pero también crean un recorrido más largo para el alambre de soldadura.
Cuanto más larga sea la ruta de alimentación, más importantes serán la condición del revestimiento, el enrutamiento del cable, la rigidez del cable y el rendimiento del alimentador.
Los problemas aumentan cuando los cables largos son:
bien enrollado;
doblado repetidamente;
encaminado alrededor de maquinaria;
torcido durante la producción;
combinado con un revestimiento incorrecto.
Para aplicaciones de precisión, seleccionar el cable más largo posible 'por si acaso' no siempre es la mejor estrategia.
La longitud de cable preferida generalmente es:
el tiempo suficiente para el movimiento requerido, pero no más de lo necesario.
Esto ayuda a reducir la resistencia innecesaria a la alimentación del alambre.
¿Por qué es más importante la selección de la antorcha en la soldadura pulsada y de precisión?
Los procesos de soldadura de alta precisión están diseñados para controlar la entrada de calor, la transferencia de gotas y el comportamiento del arco con mayor precisión.
Eso hace que la consistencia del proceso sea más valiosa y la inestabilidad mecánica más visible.
Una fuente de energía de soldadura sofisticada no puede compensar completamente:
alimentación de alambre inconsistente;
puntas de contacto desgastadas;
transferencia de corriente inestable;
suministro deficiente de gas;
temperatura excesiva de la antorcha;
cambiando CTWD.
Esto lleva a un principio importante:
Cuanto más preciso sea el proceso de soldadura, más importante será la coherencia del sistema de antorcha.
Por lo tanto, invertir mucho en la fuente de energía y tratar el soplete de soldadura como un accesorio genérico puede socavar la precisión para la cual se compró el equipo.
¿Por qué la selección de la antorcha es aún más importante en la soldadura robótica?
Sin embargo, eso significa que las variaciones relacionadas con la antorcha se vuelven aún más fáciles de identificar.
Un sistema robótico espera que la antorcha vuelva repetidamente al mismo estado:
punto central de la herramienta;
ángulo;
CTWD;
posición del cable;
Cobertura de gas.
El desgaste de los consumibles o la distorsión térmica pueden comprometer esa repetibilidad.
Para soldadura robótica y automatizada, evalúe:
Factor
Requisito de precisión
Cuello de antorcha
Alta repetibilidad dimensional
Consejo de contacto
Diámetro interior constante y transferencia eléctrica.
Instalación de punta
Posición repetible
Transatlántico
Baja resistencia a la alimentación de alambre
Enrutamiento de cables
Movimiento estable del robot
Enfriamiento
Rendimiento térmico constante
Boquilla
Cobertura de gas estable
Vida consumible
Intervalos de mantenimiento predecibles
Es posible que un soplete que funcione aceptablemente en soldadura manual no proporcione automáticamente la repetibilidad requerida por la automatización.
¿Cuánto cuestan realmente las salpicaduras de soldadura?
Las gotas de metal visibles son sólo una parte del coste.
El costo real de las salpicaduras se puede expresar como:
Costo total de salpicaduras = Mano de obra de limpieza + Consumibles + Retrabajo + Tiempo de inactividad + Piezas rechazadas + Problemas del proceso posterior
1. Trabajo de limpieza
Es posible que sea necesario eliminar las salpicaduras antes de:
cuadro;
revestimiento;
enchapado;
caza de focas;
asamblea;
inspección final.
2. Mayor consumo de consumibles
Las salpicaduras intensas pueden aumentar la frecuencia de limpieza y reemplazo de:
boquillas;
consejos de contacto;
difusores.
3. Tiempo de inactividad de la producción
Cada vez que el operador se detiene para limpiar una boquilla o reemplazar una punta de contacto, la productividad del arco disminuye.
4. Retrabajo
La inestabilidad del arco puede afectar a algo más que a las salpicaduras.
También puede crear una geometría o penetración del cordón inconsistente, lo que requiere inspección y reparación adicionales.
5. Problemas de calidad posteriores
En el caso de componentes de precisión, incluso pequeñas cantidades de salpicaduras pueden interferir con:
superficies de sellado;
trapos;
componentes móviles;
calidad del recubrimiento;
apariencia cosmética.
Por lo tanto, es posible que la antorcha más barata en la etapa de compra no ofrezca el menor costo por componente soldado.
¿El soplete de soldadura realmente está causando salpicaduras?
No siempre.
Las salpicaduras también pueden ser causadas por parámetros de soldadura, contaminación del material, gas de protección, calidad del cable, conexión a tierra, técnica de soldadura y modo de transferencia de metal.
El mejor método de resolución de problemas es identificar la variable sistemáticamente.
Síntoma
Posible causa relacionada con la antorcha
Verifique también
Las salpicaduras aumentan gradualmente
Desgaste de la punta de contacto o calentamiento de la antorcha
Parámetros
El arco deambula
Punta de contacto desgastada/demasiado grande
Conexión a tierra
El alambre duda
Resistencia del revestimiento o del cable
Alimentador
Se produce una quemadura
Problema con la punta/revestimiento/alimentación
Ajuste de alimentación de alambre
Las salpicaduras aumentan después de doblar el cable
Restricción de alimentación de alambre
Enrutamiento de cables
Las salpicaduras cambian con la posición de la antorcha
Entrega de gas o CTWD
Ángulo de la antorcha
La boquilla se sobrecalienta
Refrigeración insuficiente
ciclo de trabajo
Estable al principio, inestable después
Sobrecarga térmica
Condición consumible
Se requiere reemplazo frecuente de puntas
Punta incorrecta o capacidad de la antorcha
Condición del cable
Los mismos parámetros se comportan de manera diferente entre antorchas.
Variación del sistema de antorcha
Instalación de consumibles
El objetivo es evitar cambiar continuamente los parámetros de soldadura cuando el problema subyacente es mecánico.
¿Cómo se deben solucionar los problemas de salpicaduras del soplete de soldadura paso a paso?
Paso 1: verificar los parámetros de soldadura
Confirme que el voltaje, la velocidad de alimentación del alambre, la polaridad, la velocidad de desplazamiento y el modo de transferencia sean apropiados.
Si los parámetros son correctos, continúe solucionando problemas en lugar de volver a ajustarlos inmediatamente.
Paso 2: inspeccionar la punta de contacto
Compruebe por:
desgaste excesivo del orificio;
quemado;
deformación;
contaminación;
tamaño incorrecto.
Paso 3: Verifique la alimentación del alambre
Pase el cable a través del sistema y observe si el movimiento es suave y consistente.
Inspeccione el revestimiento y el recorrido del cable.
Paso 4: Verifique el ciclo de trabajo de la antorcha
Determine si la antorcha se utiliza continuamente cerca de su límite térmico.
Paso 5: inspeccionar el rendimiento de la refrigeración
Compruebe si la temperatura de la antorcha aumenta significativamente durante la producción.
Para sistemas enfriados por agua, confirme la circulación del refrigerante.
Paso 6: inspeccionar el suministro de gas
Revise la boquilla, el difusor, las mangueras y la ruta del gas para ver si hay restricciones o fugas.
Paso 7: Verifique CTWD y el ángulo de la antorcha
Asegúrese de que la geometría de la antorcha permita al operador o al robot mantener un posicionamiento repetible.
Paso 8: comparar el rendimiento con el tiempo de producción
Haga una pregunta de diagnóstico importante:
¿Las salpicaduras aparecen inmediatamente o aumentan después de que el soplete ha estado soldando durante un período de tiempo?
Si el rendimiento se deteriora con la temperatura, se debe prestar mayor atención a la capacidad del soplete o al enfriamiento.
¿Cómo se debe seleccionar un soplete para soldadura de alta precisión?
Se debe seleccionar un soplete de soldadura de precisión de acuerdo con la aplicación completa en lugar de una sola especificación.
Utilice el siguiente marco de selección:
Parámetro de selección
Pregunta para hacer
Proceso de soldadura
¿Qué modo de transferencia se utilizará?
Actual
¿Cuál es el amperaje de funcionamiento real?
ciclo de trabajo
¿Cuánto dura realmente el arco?
Cable
¿Qué material y diámetro se utilizan?
Consejo de contacto
¿Está optimizado para el cable y la corriente?
Transatlántico
¿Es adecuado para la longitud del alambre y del cable?
Enfriamiento
¿Puede gestionar una carga térmica sostenida?
Cable
¿Cuál es la longitud práctica más corta?
Cuello de antorcha
¿Puede mantener la geometría de unión correcta?
Boquilla
¿Ofrece cobertura y acceso adecuados al gas?
Automatización
¿Se requiere repetibilidad dimensional?
Consumibles
¿Son predecibles los intervalos de reemplazo?
Mantenimiento
¿Se pueden reparar los componentes rápidamente?
Este es un método de compra mucho más eficaz que simplemente preguntar:
'¿Cuántos amperios tiene este soplete de soldadura?'
¿Cuál es el error más común en la selección del soplete de soldadura?
El error más costoso que se pasa por alto es elegir una antorcha con suficiente amperaje nominal pero con una estabilidad del proceso insuficiente para el entorno de producción real.
Técnicamente, el soplete puede soldar.
Puede que no falle inmediatamente.
Incluso puede parecer aceptable durante una prueba breve.
Pero durante la producción real puede experimentar:
acumulación térmica excesiva;
aceleración del desgaste de las puntas de contacto;
aumentar la resistencia a la alimentación de alambre;
comportamiento del arco inconsistente;
aumento de salpicaduras;
vida útil más corta;
más interrupciones de mantenimiento.
Es por eso que las pruebas de soldadura breves por sí solas pueden no representar con precisión el rendimiento de la producción.
Un soplete de soldadura de alta precisión debe evaluarse en condiciones que se asemejen a las reales:
corriente + cable + ciclo de trabajo + enrutamiento de cables + geometría de unión + duración de producción.
Preguntas frecuentes sobre las salpicaduras del soplete de soldadura en soldadura de alta precisión
¿Puede realmente un soplete de soldadura incorrecto causar salpicaduras excesivas?
Sí. Un soplete de soldadura mal adaptado puede provocar una alimentación de alambre inestable, una transferencia de corriente inconsistente, un enfriamiento inadecuado, cambios en el CTWD o una mala distribución del gas de protección. Estas condiciones pueden desestabilizar el arco y aumentar las salpicaduras incluso cuando los ajustes de la máquina de soldar parecen correctos.
¿El tamaño de la punta de contacto afecta las salpicaduras de soldadura?
Sí. Una punta de contacto de gran tamaño puede permitir un movimiento excesivo del cable y un contacto eléctrico inestable, mientras que una punta de tamaño insuficiente puede aumentar la fricción y la resistencia a la alimentación del cable. Ambas condiciones pueden contribuir a la inestabilidad del arco y a las salpicaduras excesivas.
¿Puede una punta de contacto desgastada provocar más salpicaduras?
Sí. A medida que se desgasta el orificio de la punta de contacto, el cable puede moverse más libremente y la transferencia eléctrica se vuelve menos consistente. Esto puede provocar que el arco se desvíe, una transferencia de metal inestable y un aumento de las salpicaduras.
¿Puede el revestimiento del soplete causar salpicaduras?
Sí. Un revestimiento incorrecto, dañado, contaminado o mal instalado puede generar una alimentación de alambre inconsistente. La entrega irregular del alambre cambia el comportamiento de transferencia de metal y puede aumentar las salpicaduras.
¿El ciclo de trabajo del soplete de soldadura afecta la calidad de la soldadura?
Sí. Operar una antorcha más allá de su capacidad térmica prevista puede aumentar la temperatura de los componentes y acelerar el desgaste de los consumibles. En aplicaciones de precisión, esto puede reducir la estabilidad y repetibilidad del arco antes de que la antorcha alcance una falla evidente.
No. El método de enfriamiento correcto depende del amperaje, el ciclo de trabajo, la duración de la soldadura, el tamaño de la antorcha y los requisitos de producción. La refrigeración por agua se vuelve más valiosa en aplicaciones sostenidas de alta corriente y ciclos de trabajo elevados donde la estabilidad térmica es importante.
¿Por qué aumentan las salpicaduras después de soldar durante un tiempo?
Si las salpicaduras son bajas al comienzo de la producción pero aumentan a medida que continúa la soldadura, inspeccione la temperatura del soplete, el desgaste de la punta de contacto, la capacidad de enfriamiento, la resistencia a la alimentación del alambre y el ciclo de trabajo. Un cambio dependiente de la temperatura puede indicar que el sistema de antorcha está funcionando cerca de su límite térmico.
¿Qué debo verificar antes de reemplazar una máquina de soldar debido a salpicaduras?
Verifique la punta de contacto, el revestimiento, la ruta de alimentación del alambre, el enrutamiento del cable, el ciclo de trabajo del soplete, el rendimiento de enfriamiento, el suministro de gas, CTWD, el ángulo del soplete, la conexión de trabajo y la condición de los consumibles antes de concluir que el problema es la fuente de energía.
Conclusión: La antorcha más cara puede no ser la elección equivocada; la antorcha equivocada sí lo es
Las salpicaduras excesivas en la soldadura de alta precisión no deben tratarse automáticamente como un problema de ajuste del voltaje o de la alimentación del alambre.
El soplete desempeña un papel directo en:
transferencia eléctrica + alimentación de alambre + suministro de gas de protección + control térmico + posicionamiento del arco.
Si alguna de estas funciones se vuelve inestable, el proceso de soldadura se vuelve inestable.
Por lo tanto, para aplicaciones MIG/MAG y GMAW de precisión, la selección de la antorcha debe considerar mucho más que el amperaje máximo.
Los factores más importantes son:
corriente de soldadura real, ciclo de trabajo, compatibilidad de puntas de contacto, selección del revestimiento, material del alambre, longitud del cable, capacidad de enfriamiento, suministro de gas de protección, geometría de la antorcha y método de producción.
Un soplete que cuesta menos pero que aumenta las salpicaduras, el uso de consumibles, el tiempo de limpieza y el retrabajo puede ser, en última instancia, la solución más costosa.
Este sitio web utiliza cookies y tecnologías similares ('cookies'). Sujeto a su consentimiento, utilizaremos cookies analíticas para rastrear qué contenido le interesa y cookies de marketing para mostrar publicidad basada en sus intereses. Para estas medidas utilizamos proveedores externos, que también pueden utilizar los datos para sus propios fines.
Usted da su consentimiento haciendo clic en 'Aceptar todo' o aplicando su configuración individual. Sus datos también pueden procesarse en terceros países fuera de la UE, como los EE. UU., que no tienen el nivel correspondiente de protección de datos y donde, en particular, no se puede impedir de manera efectiva el acceso por parte de las autoridades locales. Puede revocar su consentimiento con efecto inmediato en cualquier momento. Si hace clic en 'Rechazar todo', sólo se utilizarán las cookies estrictamente necesarias.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių