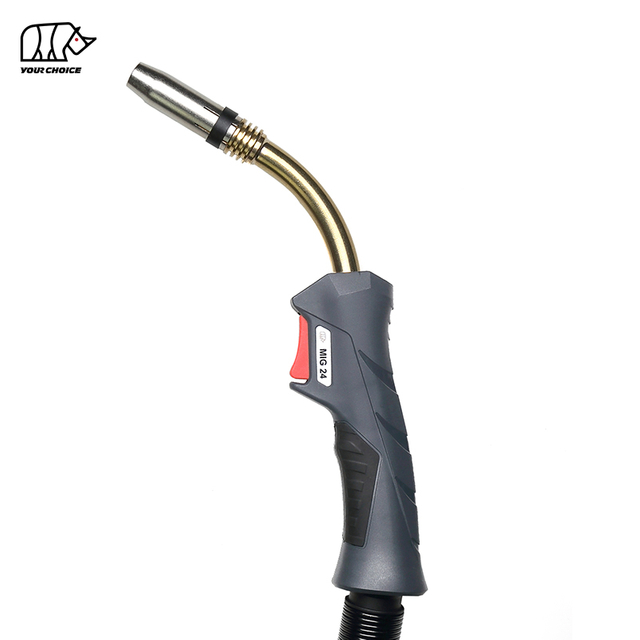
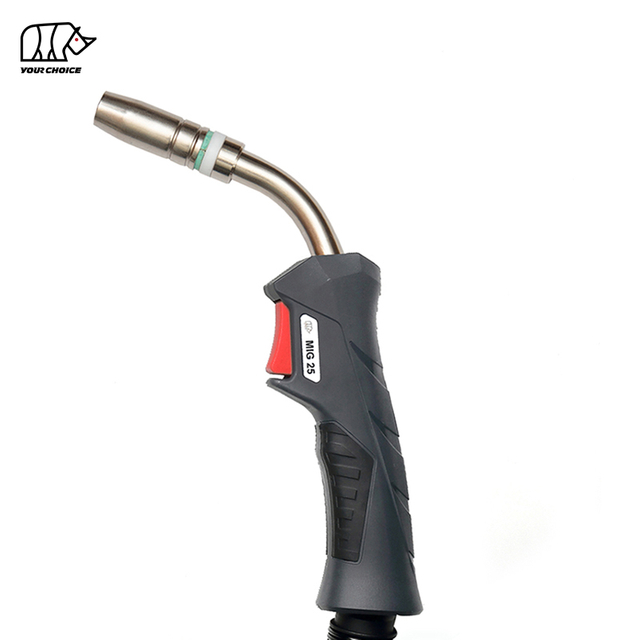
高精度焊接中飞溅过多并不总是由不正确的电压或送丝速度引起。选择不正确的焊枪可能会造成电气接触不稳定、送丝不一致、保护气体输送不足、热量积聚过多以及导电嘴与工件距离的变化,所有这些都会破坏金属传输的稳定性并增加飞溅。
这个问题在精密MIG /MAG 和气体金属电弧焊( GMAW ) 中尤为重要,其中可重复的送丝和稳定的电传输至关重要。
焊机可能具有完美优化的参数,但如果焊枪, 如果导电嘴、衬垫、电缆组件、冷却方法或占空比与应用不匹配,电弧的行为可能仍然不一致。
结果通常归咎于焊机。
事实上,根本原因可能是一个更简单且更昂贵的选择错误:
焊枪仅根据电流强度进行选择,而不是作为整个焊接系统的一部分进行选择。
对于高精度制造,这种错误可能导致的不仅仅是可见的飞溅。它会增加耗材消耗、清洁劳动力、返工、生产中断、不合格部件以及每个焊接部件的总成本。
错误的焊枪会增加飞溅,因为焊枪控制电弧的三个关键要素:焊接电流、填充焊丝输送和保护气体。如果导电嘴、衬套、冷却能力、电缆长度、喷嘴几何形状或占空比不合适,电弧就会变得不太稳定,熔融金属传输也会变得不太一致。
火炬相关问题 |
对焊接的影响 |
可能的结果 |
|---|---|---|
导电嘴尺寸不正确 |
电气接触不良或电线摩擦过度 |
不稳定的电弧和飞溅 |
导电嘴磨损 |
焊丝在尖端内移动 |
电弧漂移和飞溅 |
衬管不正确 |
送丝不一致 |
电弧波动 |
送丝阻力过大 |
线速不规则 |
金属转移不稳定 |
割炬额定值不足 |
热量积聚过多 |
接触不稳定 |
低占空比容量 |
生产过程中割炬过热 |
易损件磨损和停机时间 |
气体分布不良 |
屏蔽环境不稳定 |
飞溅和焊接缺陷 |
割炬颈几何形状不正确 |
CTWD 或角度不一致 |
可变熔深和电弧行为 |
电缆长度过长或布线不良 |
更高的送丝阻力 |
饲喂不稳定 |
错误的冷却方法 |
热不稳定 |
易损件寿命较短 |
要点: 在精密焊接中,焊枪不仅仅是一个固定导电嘴的手柄。它是一个电流传输、电线传输、气体传输和热管理系统。
焊枪选择引起的飞溅是由于焊枪配置不能正确支持所需的电流、焊丝直径、占空比、送丝稳定性、保护气体流量或焊接几何形状而引起或放大的过量熔融金属喷射。
这与纯粹参数引起的飞溅不同。
传统的故障排除通常从以下开始:
电压→送丝速度→保护气体→焊接速度。
这些参数很重要。
然而,高精度应用还应该检查:
割炬→导电嘴→衬管→喷嘴→电缆→冷却→工作周期。
原因很简单。
在GMAW中,焊丝必须从送丝机连续行进,穿过电缆和衬管,穿过导电嘴,接收电流,在受控位置离开焊枪,并以可重复的速度进入电弧。
沿着这条路径的任何不稳定都可能成为电弧不稳定。
而且电弧不稳定常常会导致飞溅。

导电嘴执行内部最重要的功能之一 MIG /MAG 焊枪:
它将焊接电流从焊枪传输到移动的焊丝。
对于高精度焊接,电气连接必须保持高度一致。
如果接触尖端孔相对于焊丝直径过大,则焊丝可以更自由地在尖端内移动。
这可能会导致:
电气接触不一致;
导线漂移;
改变电弧位置;
电流传输不稳定;
接触尖端到工件的距离不一致;
过早磨损。
电弧可能会反复移动而不是保持集中在稳定点。
在传统制造中,可以容忍小的变化。
在精密焊接中,相同的变化可能会导致飞溅、焊道位置、熔深和焊缝外观出现明显差异。
太紧的导电嘴会产生过多的摩擦。
可以产生:
送丝阻力;
线速不规则;
电线犹豫;
回烧;
尖端过早磨损;
喂食中断。
当送丝变得不一致时,送丝速度和电弧电压之间的关系不断变化。
由此产生的金属转移可能会变得不规则,从而增加飞溅的可能性。
所以:
正确的导电嘴必须与焊丝直径和实际焊接应用相匹配,而不仅仅是安装在焊枪内。
当焊丝不断穿过导电嘴时,导电嘴逐渐磨损。
随着孔变大,电接触的重复性变得更差。
这可能会导致导线不断改变其尖端内的接触点。
在高精度焊接工艺中,这种变化很重要。
操作员或自动化系统可以保持完全相同:
电压;
安培数;
行驶速度;
割炬角度;
送丝速度。
但火炬内部的电传输点不再一致。
结果可能是:
稳定的机器设置 + 不稳定的物理电流传输 = 不稳定的电弧行为。
这就是为什么更换导电嘴不应仅基于导电嘴是否完全无法使用。
对于精密生产来说,更相关的问题是:
导电嘴磨损程度是否足以影响工艺重复性?
衬管引导焊丝从送丝机穿过焊枪电缆。衬管尺寸不正确、摩擦力过大、污染、安装不良或电缆过度弯曲都会导致送丝不规则,从而导致金属传输不稳定。
送丝应平稳、连续。
当焊丝遇到阻力时,其在导电嘴处的瞬时进给速率可能与命令的送丝速度不完全匹配。
这可以创建:
进给→犹豫→释放→加速→电弧波动。
在正常的车间里,焊工可能只是听到电弧声音的变化。
在精密生产线中,这种微小的不稳定性可能表现为:
增加微飞溅;
珠子轮廓不一致;
可变渗透;
电弧漂移;
接触端磨损;
回烧。
是的。
衬垫可能在物理上适合割炬,但仍然不适合该应用。
衬板选择应考虑:
选择因素 |
为什么它很重要 |
|---|---|
线径 |
确定所需的内部间隙 |
线材材质 |
不同的线有不同的刚度和摩擦力 |
割炬电缆长度 |
较长的喂食路径会增加阻力 |
电缆弯曲 |
急弯会增加摩擦力 |
送丝速度 |
高速送料需要更高的一致性 |
焊接方式 |
精密和脉冲工艺对进料变化的容忍度较低 |
生产工作周期 |
连续生产加速磨损 |
内衬状况 |
污垢和碎片会增加阻力 |
这是仅更换导电嘴可能无法解决重复飞溅问题的原因之一。
应评估整个线路路径。
是的。仅根据其宣传的最大安培数来选择焊枪是要求严格的焊接应用中最常见的选择错误之一。
两个割炬可能具有相似的安培数额定值,但在实际生产中的性能仍然非常不同。
高精度割炬的选择应根据:
要求 |
应该评估什么? |
|---|---|
焊接电流 |
实际持续电流 |
工作周期 |
实际起弧时间 |
线径 |
导电嘴和衬管兼容性 |
线材材质 |
饲养特性 |
焊接方式 |
短路、喷雾、脉冲或其他传输 |
冷却 |
气体/空气或水冷却 |
电缆长度 |
进给阻力和操作员触及范围 |
割炬颈 |
访问和 CTWD 一致性 |
喷嘴 |
气体覆盖和关节可达性 |
制作方法 |
手动、机器人或自动 |
易损件寿命 |
生产过程中的稳定性 |
维护 |
更换频率和可及性 |
如果生产占空比远高于割炬设计支持的范围,则额定电流强度为所需的割炬可能仍然不合适。
这就是表面上的“更便宜的火炬”可能变成昂贵的选择的地方。
占空比决定了焊枪在指定操作条件下可以承受的连续热负荷。
精密焊接需要的不仅仅是避免灾难性的过热。
该过程需要 热一致性.
随着割炬温度升高,多个部件可能会加速磨损:
联系提示;
喷嘴;
扩散器;
衬垫;
绝缘元件;
电缆组件。
即使在割炬变得太热而无法使用之前,温度升高也会影响易损件的状况。
这很重要,因为精密焊接取决于可重复性。
在前 10 分钟内产生良好焊接但在长时间生产后飞溅增加的工艺并不真正稳定。

冷却通常被视为一种舒适功能。
对于精密焊接,最好将其理解为 工艺稳定性特征.
适当冷却的割炬有助于在以下位置保持更一致的热环境:
导电嘴;
扩散器;
喷嘴;
割炬颈;
电源线。
当热负荷超过割炬的有效冷却能力时,易损件磨损可能会加速。
这最终会改变电弧周围的几何形状或电气特性。
不存在每种应用都必须从空气/气冷割炬更改为水冷割炬的通用安培数。
该决定应考虑:
电流+占空比+焊接持续时间+焊枪尺寸+访问要求+产量。
在以下情况下,水冷变得越来越有吸引力:
焊接电流大;
生产是连续的;
起弧时间长;
割炬尺寸必须保持紧凑;
耗材温度难以控制;
生产要求高重复性。
因此,应根据实际生产周期而不是仅根据峰值电流来选择正确的冷却系统。
一个 焊枪 还负责向焊接区域输送保护气体。
保护气路包括几个组件:
气体软管→焊枪本体→扩散器→喷嘴→焊接区。
该路径中任何地方的问题都可能扰乱气体覆盖范围。
可能的原因包括:
燃气软管损坏;
扩散器孔堵塞;
喷嘴内飞溅过多;
喷嘴尺寸不合适;
泄漏;
喷嘴位置不正确;
湍流气流。
屏蔽不良主要会增加焊缝污染和孔隙率的风险,但不稳定的电弧环境也会导致整体转移行为不良。
因此,对于高精度焊接,不仅应在调节器处评估气体流量。
重要的问题是:
气体是否一致且均匀地到达电弧?
是的——间接的。
割炬颈的几何形状决定了操作员或自动化系统维护所需的容易程度:
工作角度;
行程角度;
CTWD;
圆弧位置;
联合访问。
如果割炬几何形状与接头匹配不良,操作员可以通过改变割炬角度或增加伸出量来进行补偿。
这可以改变电弧行为。
在高精度应用中,一般制造中可接受的小偏差可能变得很重要。
因此,“最好”的焊枪不一定是安培数最高的焊枪。
焊枪可以一致地再现所需的焊接几何形状。
导电嘴到工作距离 (CTWD) 是导电嘴末端到工件的距离。在GMAW中,CTWD的变化影响电坚持、焊接电流、电弧行为、沉积特性和工艺稳定性。
对于精密焊接,CTWD 应具有高度可重复性。
如果焊枪设计或操作员通道使 CTWD 难以维护,则即使机器设置保持不变,焊接条件也会发生变化。
CTWD 不一致的典型原因包括:
割炬颈角度不合适;
喷嘴长度过长;
关节可达性差;
操作员疲劳;
机器人割炬定位不正确;
接触尖端位置变化;
耗材安装不一致。
这就是为什么割炬的人体工程学和几何形状不仅仅是便利功能。
它们影响过程的可重复性。
较长的焊枪组件提供了更大的工作范围,但它们也为焊丝创造了更长的路径。
送料路径越长,衬里状况、电缆布线、电线刚度和送料器性能就越重要。
当电缆较长时,问题会增加:
紧密盘绕;
反复弯曲;
绕机械走线;
生产过程中扭曲;
与不正确的衬管结合使用。
对于精密应用,“以防万一”选择尽可能长的电缆并不总是最好的策略。
优选的电缆长度通常为:
足够长的时间来满足所需的运动,但不会超过必要的时间。
这有助于减少不必要的送丝阻力。
高精度焊接工艺旨在更准确地控制热输入、熔滴过渡和电弧行为。
这使得工艺一致性更有价值,而机械不稳定性也更加明显。
复杂的焊接电源无法完全补偿:
送丝不一致;
接触尖端磨损;
电流传输不稳定;
气体输送不良;
割炬温度过高;
更改 CTWD。
这就引出了一个重要的原则:
焊接工艺越精确,焊枪系统的一致性就越重要。
因此,在电源上投入大量资金,同时将焊枪视为通用配件,可能会降低购买设备所要提供的精度。
机器人焊接 消除了许多与操作员相关的变量。
然而,这意味着与火炬相关的变化变得更容易识别。
机器人系统期望火炬反复返回相同的位置:
刀具中心点;
角度;
CTWD;
电线位置;
气体覆盖范围。
易损件磨损或热变形会损害重复性。
对于机器人和自动化焊接,评估:
因素 |
精度要求 |
|---|---|
割炬颈 |
高尺寸重复精度 |
导电嘴 |
一致的孔径和电传输 |
提示安装 |
可重复定位 |
衬垫 |
低送丝阻力 |
电缆布线 |
机器人运动稳定 |
冷却 |
一致的热性能 |
喷嘴 |
气体覆盖稳定 |
易损件寿命 |
可预测的维护间隔 |
在手动焊接中表现良好的焊枪可能无法自动提供自动化所需的可重复性。
可见的金属液滴只是成本的一部分。
飞溅的实际成本可以表示为:
总飞溅成本 = 清理人工 + 消耗品 + 返工 + 停机时间 + 不合格零件 + 下游工艺问题
在执行以下操作之前可能需要去除飞溅物:
绘画;
涂层;
电镀;
密封;
集会;
最后检查。
大量飞溅物会增加以下部件的清洁和更换频率:
喷嘴;
联系提示;
扩散器。
每次操作员停下来清洁喷嘴或更换导电嘴时,起弧效率都会降低。
电弧不稳定的影响可能不仅仅是飞溅。
它还可能产生不一致的焊珠几何形状或渗透力,需要额外的检查和维修。
对于精密部件,即使少量的飞溅也会干扰:
密封面;
线程;
移动部件;
涂层质量;
化妆品外观。
因此,购买阶段最便宜的焊枪可能无法实现每个焊接部件的最低成本。
并非总是如此。
焊接参数、材料污染、保护气体、焊丝质量、接地、焊接技术和金属转移模式也可能导致飞溅。
最好的故障排除方法是系统地识别变量。
症状 |
可能与割炬相关的原因 |
另请检查 |
|---|---|---|
飞溅逐渐增加 |
导电嘴磨损或割炬加热 |
参数 |
电弧徘徊 |
导电嘴磨损/过大 |
接地连接 |
电线犹豫不决 |
衬里或电缆电阻 |
喂食器 |
发生回烧 |
喷嘴/衬管/进给问题 |
送丝设置 |
电缆弯曲后飞溅增加 |
送丝限制 |
电缆布线 |
飞溅随割炬位置变化 |
气体输送或 CTWD |
割炬角度 |
喷嘴过热 |
冷却不足 |
工作周期 |
开始稳定,后期不稳定 |
热过载 |
耗材状况 |
需要经常更换喷嘴 |
喷嘴或割炬容量错误 |
电线状况 |
相同的参数在火炬之间表现不同 |
火炬系统变化 |
耗材安装 |
目标是避免当根本问题是机械问题时不断改变焊接参数。
确认电压、送丝速度、极性、行进速度和传输模式是否合适。
如果参数正确,请继续排除故障,而不是立即再次调整。
检查:
孔过度磨损;
回烧;
形变;
污染;
尺寸不正确。
将线材穿过系统并观察运动是否平稳一致。
检查衬管和电缆布线。
确定割炬是否在接近其热极限的情况下持续使用。
检查生产过程中割炬温度是否明显升高。
对于水冷系统,确认冷却液循环。
检查喷嘴、扩散器、软管和气路是否有限制或泄漏。
确保割炬的几何形状允许操作员或机器人保持可重复的定位。
提出一个重要的诊断问题:
飞溅是立即出现,还是焊枪焊接一段时间后飞溅增加?
如果性能随温度下降,则割炬容量或冷却应受到更多关注。

应根据完整的应用而不是单一的规格来选择精密焊枪。
使用以下选择框架:
选型参数 |
要问的问题 |
|---|---|
焊接工艺 |
将使用什么传输模式? |
当前的 |
实际工作电流是多少? |
工作周期 |
电弧实际持续多长时间? |
金属丝 |
使用什么材料和直径? |
导电嘴 |
它是否针对电线和电流进行了优化? |
衬垫 |
电线电缆长度是否合适? |
冷却 |
它可以管理持续的热负荷吗? |
电缆 |
最短的实际长度是多少? |
割炬颈 |
它能保持正确的关节几何形状吗? |
喷嘴 |
它是否提供合适的气体覆盖范围和通道? |
自动化 |
是否需要尺寸重复性? |
耗材 |
更换间隔可以预测吗? |
维护 |
组件可以快速维修吗? |
这是一种比简单询问更强大的购买方法:
“这个焊枪有多少安培?”
最昂贵的被忽视的错误是选择具有足够标称电流强度但对于实际生产环境而言工艺稳定性不足的割炬。
从技术上讲,焊枪可以进行焊接。
它可能不会立即失败。
在短期测试中它甚至可能看起来是可以接受的。
但在实际生产过程中可能会遇到:
热量积聚过多;
加速接触尖端磨损;
增加送丝阻力;
电弧行为不一致;
飞溅增加;
易损件寿命较短;
更多维护中断。
这就是为什么仅短期焊接测试可能无法准确代表生产性能。
高精度焊枪应在类似于真实情况的条件下进行评估:
电流+电线+占空比+电缆布线+接头几何形状+生产持续时间。
是的。匹配不当的焊枪可能会导致送丝不稳定、电流传输不一致、冷却不足、CTWD 变化或保护气体分布不良。即使焊机设置看起来正确,这些情况也会使电弧不稳定并增加飞溅。
是的。过大的导电嘴可能会导致焊丝过度移动和不稳定的电接触,而过小的导电嘴会增加摩擦和送丝阻力。这两种情况都可能导致电弧不稳定和过度飞溅。
是的。随着接触尖端孔的磨损,导线可以更自由地移动,并且电传输变得不太一致。这可能会导致电弧漂移、金属转移不稳定以及飞溅增加。
是的。不正确、损坏、污染或安装不当的衬管会导致送丝不一致。不规则的焊丝输送会改变金属转移行为并可能增加飞溅。
是的。在超出其预期热容量的情况下操作割炬会增加部件温度并加速易损件磨损。在精密应用中,这可能会在割炬出现明显故障之前降低电弧稳定性和可重复性。
不会。正确的冷却方法取决于电流强度、占空比、焊接持续时间、焊枪尺寸和生产要求。在热稳定性很重要的持续高电流和高占空比应用中,水冷变得更有价值。
如果飞溅在生产开始时较低,但随着焊接的继续而增加,请检查焊枪温度、导电嘴磨损、冷却能力、送丝阻力和占空比。与温度相关的变化可能表明割炬系统正在接近其热极限运行。
在得出电源问题的结论之前,请检查导电嘴、衬管、送丝路径、电缆布线、割炬占空比、冷却性能、气体输送、CTWD、割炬角度、工作连接和易损件状况。
高精度焊接中的过多飞溅不应自动视为电压或送丝调整问题。
焊枪起着直接作用:
电传输+送丝+保护气输送+热控制+电弧定位。
如果这些功能中的任何一个变得不稳定,焊接过程就会变得不稳定。
因此,对于精密MIG /MAG 和GMAW应用,割炬选择应考虑的不仅仅是最大安培数。
最重要的因素是:
实际焊接电流、占空比、导电嘴兼容性、衬垫选择、焊丝材料、电缆长度、冷却能力、保护气体输送量、焊枪几何形状和生产方法。
购买成本较低但会增加飞溅、消耗品使用、清理时间和返工的割炬最终可能是更昂贵的解决方案。