Du er her: Hjem »
Nyheter »
Sveiseteknologi »
Hvorfor produserer sveisebrenneren sprut ved høypresisjonssveising? En kostbar, men ofte oversett feil ved valg av fakkel
Hvorfor produserer sveisebrenneren sprut ved høypresisjonssveising? En kostbar, men ofte oversett feil ved valg av fakkel
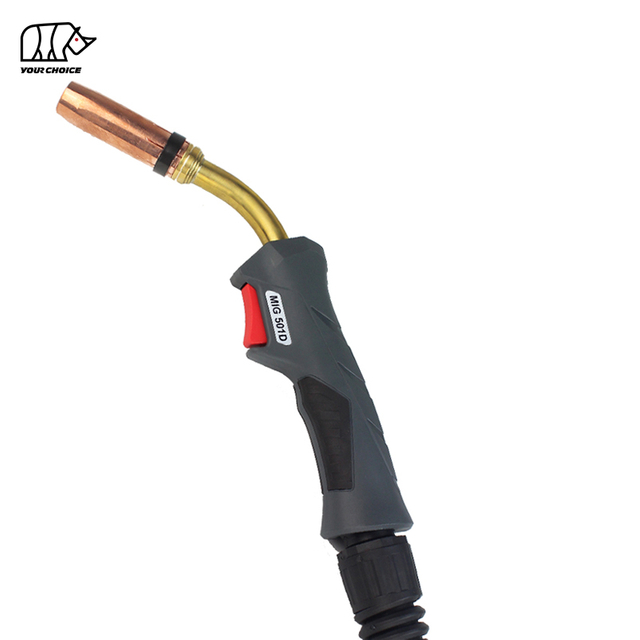
For mye sprut ved høypresisjonssveising er ikke alltid forårsaket av feil spenning eller trådmatingshastighet. En feil valgt sveisebrenner kan skape ustabil elektrisk kontakt, inkonsekvent trådmating, utilstrekkelig dekkgasslevering, overdreven varmeoppbygging og variasjoner i kontakt-spiss-til-arbeidsavstand, som alle kan destabilisere metalloverføring og øke sprut.
Dette problemet er spesielt viktig ved presisjons MIG/MAG og gassmetallbuesveising (GMAW), der repeterbar ledningslevering og stabil elektrisk overføring er avgjørende.
En sveisemaskin kan ha perfekt optimaliserte parametere, men hvis brenneren, kontaktspiss , foring, kabelmontering, kjølemetode eller driftssyklus samsvarer ikke med applikasjonen, lysbuen kan fortsatt oppføre seg inkonsekvent.
Resultatet får ofte sveisemaskinen skylden.
I virkeligheten kan grunnårsaken være en mye enklere og dyrere valgfeil:
Sveisebrenneren ble valgt av strømstyrke alene i stedet for å bli valgt som en del av det komplette sveisesystemet.
For høypresisjonsproduksjon kan denne feilen føre til mer enn synlige sprut. Det kan øke forbruk av forbruksvarer, rengjøringsarbeid, omarbeiding, produksjonsavbrudd, avviste komponenter og totalkostnad per sveiset del.
Hvorfor kan feil sveisebrenner forårsake for mye sprut?
Feil sveisebrenner kan øke sprut fordi brenneren kontrollerer tre kritiske elementer ved lysbuen: sveisestrøm, tilførsel av fylltråd og beskyttelsesgass. Hvis kontaktspissen, foringen, kjølekapasiteten, kabellengden, dysegeometrien eller driftssyklusen er uegnet, blir lysbuen mindre stabil og overføringen av smeltet metall blir mindre konsistent.
Fakkelrelatert problem
Effekt på sveising
Mulig resultat
Feil kontaktspissstørrelse
Dårlig elektrisk kontakt eller overdreven ledningsfriksjon
Ustabil lysbue og sprut
Slitt kontaktspiss
Trådbevegelse på innsiden av spissen
Buevandring og sprut
Feil foring
Inkonsekvent trådmating
Buesvingninger
For høy trådmatingsmotstand
Uregelmessig trådhastighet
Ustabil metalloverføring
Utilstrekkelig fakkelvurdering
Overdreven varmeoppbygging
Kontakt ustabilitet
Lav driftssykluskapasitet
Fakkelen overopphetes under produksjon
Forbruksslitasje og nedetid
Dårlig gassfordeling
Ustabilt skjermingsmiljø
Sprut og sveisefeil
Feil brennerhalsgeometri
Inkonsekvent CTWD eller vinkel
Variabel penetrasjon og bueadferd
For lang kabellengde eller dårlig ruting
Høyere trådmatingsmotstand
Ustabil mating
Feil kjølemetode
Termisk ustabilitet
Kortere levetid for forbruksvarer
Nøkkeluttak: Ved presisjonssveising er sveisebrenneren ikke bare et håndtak som holder kontaktspissen. Det er et system for strømoverføring, ledningslevering, gasslevering og termisk styring.
Hva betyr 'Lampevalg-indusert sprut'?
Brennervalg-indusert sprut er overdreven utstøting av smeltet metall forårsaket eller forsterket av en sveisebrennerkonfigurasjon som ikke støtter riktig strøm, tråddiameter, driftssyklus, trådmatingsstabilitet, dekkgassstrøm eller sveisegeometri.
Dette skiller seg fra rent parameterindusert sprut.
I GMAW må sveisetråden bevege seg kontinuerlig fra trådmateren gjennom kabelen og foringen, passere gjennom kontaktspissen, motta elektrisk strøm, gå ut av brenneren i en kontrollert posisjon og gå inn i buen med en repeterbar hastighet.
Enhver ustabilitet langs denne banen kan bli bue-ustabilitet.
Og bueustabilitet blir ofte til sprut.
Hvorfor har valg av kontaktspiss så stor effekt på sprut?
Dette er grunnen til at utskifting av en kontaktspiss ikke kun bør baseres på om spissen er helt ubrukelig.
For presisjonsproduksjon er det mer relevante spørsmålet:
Er kontaktspissen slitt nok til å påvirke prosessens repeterbarhet?
Hvordan påvirker brennerforingen sveisesprut?
Foringen leder sveisetråden fra materen gjennom sveisebrennerkabelen. Feil foringsstørrelse, overdreven friksjon, forurensning, dårlig installasjon eller overdreven kabelbøyning kan skape uregelmessig trådmating og derfor ustabil metalloverføring.
Trådmatingen skal være jevn og kontinuerlig.
Når tråden møter motstand, kan det hende at dens øyeblikkelige matehastighet ved kontaktspissen ikke samsvarer perfekt med den beordrede trådmatingshastigheten.
På et vanlig verksted kan sveiseren rett og slett høre lysbuelyden endre seg.
I en presisjonsproduksjonslinje kan denne lille ustabiliteten se ut som:
økt mikrosprut;
inkonsekvent perleprofil;
variabel penetrasjon;
buevandring;
kontakt-spiss slitasje;
tilbakebrenning.
Kan en liner være teknisk 'kompatibel', men fortsatt være feil?
Ja.
En foring kan fysisk passe til lommelykten, men likevel være uegnet for bruken.
Linervalg bør vurdere:
Seleksjonsfaktor
Hvorfor det betyr noe
Tråddiameter
Bestemmer nødvendig intern godkjenning
Trådmateriale
Ulike ledninger har ulik stivhet og friksjon
Lengde på brennerens kabel
Lengre fôringsveier øker motstanden
Kabelbøyninger
Kraftige bøyninger øker friksjonen
Trådmatingshastighet
Høyhastighetsfôring krever større konsistens
Sveisemodus
Presisjon og pulserende prosesser er mindre tolerante for fôringsvariasjoner
Produksjonens driftssyklus
Kontinuerlig produksjon akselererer slitasjen
Liner tilstand
Smuss og rusk øker luftmotstanden
Dette er en av grunnene til at det å erstatte bare kontaktspissen kanskje ikke løser gjentatte sprutproblemer.
Hele ledningsbanen bør evalueres.
Er det en feil å velge en sveisebrenner med maksimal strømstyrke?
Ja. Å velge en sveisebrenner kun etter den annonserte maksimale strømstyrken er en av de vanligste valgfeilene i krevende sveiseapplikasjoner.
To lommelykter kan ha lignende strømstyrke og fortsatt yte svært forskjellig i faktisk produksjon.
En høypresisjonslykt bør velges i henhold til:
Behov
Hva bør vurderes?
Sveisestrøm
Faktisk kontinuerlig strøm
Driftssyklus
Virkelig arc-on-tid
Tråddiameter
Kompatibilitet med kontaktspiss og foring
Trådmateriale
Fôringsegenskaper
Sveisemodus
Kortslutning, spray, puls eller annen overføring
Avkjøling
Gass/luft eller vannkjøling
Kabellengde
Matemotstand og operatørrekkevidde
Fakkelhals
Tilgang og CTWD-konsistens
Dyse
Gassdekning og felles tilgjengelighet
Produksjonsmetode
Manuell, robot eller automatisert
Forbruksvarer levetid
Stabilitet over produksjonstid
Vedlikehold
Utskiftningsfrekvens og tilgjengelighet
En lommelykt som er klassifisert for den nødvendige strømstyrken kan fortsatt være uegnet hvis produksjonssyklusen er mye høyere enn lommelykten er designet for å støtte.
Det er her den tilsynelatende «billigere fakkelen» kan bli det dyre valget.
Hvorfor er driftssyklusen kritisk ved høypresisjonssveising?
Driftssyklus bestemmer hvor mye kontinuerlig termisk belastning en sveisebrenner kan tolerere ved en spesifisert driftstilstand.
Presisjonssveising krever mer enn bare å unngå katastrofal overoppheting.
Prosessen trenger termisk konsistens.
Når brennerens temperatur stiger, kan flere komponenter oppleve akselerert slitasje:
kontakttips;
dyser;
diffusorer;
liners;
isolerende komponenter;
kabelsammenstillinger.
Selv før en lommelykt blir for varm å bruke, kan økende temperatur påvirke tilstanden til forbruksmateriellet.
Det er viktig fordi presisjonssveising avhenger av repeterbarhet.
En prosess som gir utmerkede sveiser i løpet av de første 10 minuttene, men som øker sprut etter langvarig produksjon er ikke helt stabil.
Hvorfor er sveisebrennerkjøling et presisjonsproblem, ikke bare et problem med operatørens komfort?
Kjøling blir ofte sett på som en komfortfunksjon.
For presisjonssveising er det bedre forstått som en prosessstabilitetsfunksjon.
En riktig avkjølt lommelykt bidrar til å opprettholde et mer konsistent termisk miljø rundt:
kontakttipset;
diffusor;
dyse;
fakkel hals;
strømkabel.
Når termisk belastning overstiger brennerens effektive kjølekapasitet, kan slitasje på forbruksvarer akselerere.
Dette kan til slutt endre geometrien eller de elektriske egenskapene rundt buen.
Når bør vannkjøling vurderes?
Det er ingen universell strømstyrke der hver applikasjon må endres fra en luft/gasskjølt lommelykt til en vannkjølt lommelykt.
Problemer hvor som helst i denne banen kan forstyrre gassdekningen.
Mulige årsaker inkluderer:
skadede gassslanger;
blokkerte diffusorhull;
for mye sprut inne i dysen;
uegnede dysedimensjoner;
lekkasjer;
feil dyseposisjon;
turbulent gassstrøm.
Dårlig skjerming øker først og fremst risikoen for sveiseforurensning og porøsitet, men et ustabilt lysbuemiljø kan også bidra til dårlig total overføringsadferd.
For høypresisjonssveising bør gassstrømmen derfor ikke bare evalueres ved regulatoren.
Det viktige spørsmålet er:
Kommer gassen til lysbuen konsekvent og jevnt?
Kan fakkelhalsgeometri forårsake mer sprut?
Ja – indirekte.
Fakkelhalsgeometri bestemmer hvor enkelt operatøren eller det automatiserte systemet kan opprettholde de nødvendige:
arbeidsvinkel;
reisevinkel;
CTWD;
bueposisjon;
felles tilgang.
Hvis brennerens geometri er dårlig tilpasset skjøten, kan operatøren kompensere ved å endre brennervinkelen eller øke utstikkingen.
Det kan endre bueadferd.
I høypresisjonsapplikasjoner kan små avvik som ville være akseptable i generell fabrikasjon bli viktige.
Derfor er den 'beste' sveisebrenneren ikke nødvendigvis den brenneren med høyest strømstyrke.
Det er brenneren som gjør at den nødvendige sveisegeometrien kan reproduseres konsekvent.
Hva er CTWD og hvorfor betyr det noe for sprut?
Kontaktspiss til arbeidsavstand (CTWD) er avstanden fra enden av kontaktspissen til arbeidsstykket. I GMAW påvirker variasjoner i CTWD elektrisk utstikking, sveisestrøm, bueoppførsel, avsetningsegenskaper og prosessstabilitet.
For presisjonssveising bør CTWD være svært repeterbar.
Hvis brennerens design eller operatørtilgang gjør CTWD vanskelig å vedlikeholde, kan sveiseforholdene variere selv når maskininnstillingene forblir uendret.
Typiske årsaker til inkonsekvent CTWD inkluderer:
uegnet fakkel-hals vinkel;
overdreven dyselengde;
dårlig felles tilgjengelighet;
operatør tretthet;
feil plassering av robotlykt;
kontakt-spiss posisjon endringer;
inkonsekvent forbruksinstallasjon.
Dette er grunnen til at lommelyktens ergonomi og geometri ikke bare er bekvemmelighetsfunksjoner.
De påvirker prosessens repeterbarhet.
Hvordan påvirker sveisekabellengden bue- og trådmatingsstabiliteten?
Lengre brennerenheter gir større arbeidsrekkevidde, men de skaper også en lengre vei for sveisetråden.
Jo lengre mateveien er, desto viktigere blir foringens tilstand, kabelføring, ledningsstivhet og mateytelse.
Problemer øker når lange kabler er:
tett kveilet;
gjentatte ganger bøyd;
rutes rundt maskineri;
vridd under produksjonen;
kombinert med feil liner.
For presisjonsapplikasjoner er det ikke alltid den beste strategien å velge den lengst mulige kabelen 'bare i tilfelle'.
Den foretrukne kabellengden er vanligvis:
lang nok for nødvendig bevegelse, men ikke lenger enn nødvendig.
Dette bidrar til å redusere unødvendig trådmatingsmotstand.
Hvorfor er valg av brenner viktigere ved puls- og presisjonssveising?
Høypresisjonssveiseprosesser er designet for å kontrollere varmetilførsel, dråpeoverføring og lysbueoppførsel mer nøyaktig.
Det gjør prosesskonsistens mer verdifullt – og mekanisk ustabilitet mer synlig.
En sofistikert sveisestrømkilde kan ikke fullt ut kompensere for:
inkonsekvent trådmating;
slitte kontaktspisser;
ustabil strømoverføring;
dårlig gasslevering;
for høy fakkeltemperatur;
endre CTWD.
Dette fører til et viktig prinsipp:
Jo mer presis sveiseprosessen blir, desto viktigere blir konsistensen av brennersystemet.
Å investere tungt i strømkilden samtidig som sveisebrenneren behandles som et generisk tilbehør kan derfor undergrave presisjonen utstyret ble kjøpt for å gi.
Hvorfor er valg av fakkel enda viktigere ved robotsveising?
Robotsveising fjerner mange operatørrelaterte variabler.
Det betyr imidlertid at fakkelrelaterte variasjoner blir enda lettere å identifisere.
Et robotsystem forventer at fakkelen gjentatte ganger skal gå tilbake til det samme:
verktøyets midtpunkt;
vinkel;
CTWD;
wire posisjon;
gassdekning.
Forbruksslitasje eller termisk forvrengning kan kompromittere denne repeterbarheten.
For robotsveising og automatisert sveising, evaluer:
Faktor
Presisjonskrav
Fakkelhals
Høy dimensjonal repeterbarhet
Kontakttips
Konsekvent boring og elektrisk overføring
Tips montering
Repeterbar posisjon
Liner
Lav trådmatingsmotstand
Kabelføring
Stabil robotbevegelse
Avkjøling
Konsekvent termisk ytelse
Dyse
Stabil gassdekning
Forbruksvarer levetid
Forutsigbare vedlikeholdsintervaller
En brenner som yter akseptabelt ved manuell sveising gir kanskje ikke automatisk repeterbarheten som kreves av automatisering.
Hvor mye koster egentlig sveisesprut?
De synlige metalldråpene er bare en del av kostnaden.
Den reelle kostnaden for sprut kan uttrykkes som:
Totale sprutkostnad = Oppryddingsarbeid + forbruksvarer + omarbeid + nedetid + avviste deler + nedstrøms prosessproblemer
1. Oppryddingsarbeid
Det kan hende at sprut må fjernes før:
maleri;
belegg;
plating;
forsegling;
forsamling;
sluttkontroll.
2. Høyere forbruksmateriell
Kraftig sprut kan øke rengjørings- og utskiftningsfrekvensen for:
dyser;
kontakttips;
diffusorer.
3. Nedetid i produksjonen
Hver gang operatøren stopper for å rengjøre en dyse eller skifte ut en kontaktspiss, reduseres produktiviteten ved lysbue.
4. Omarbeid
Bue-ustabilitet kan påvirke mer enn sprut.
Det kan også skape inkonsekvent perlegeometri eller penetrering, noe som krever ytterligere inspeksjon og reparasjon.
5. Nedstrøms kvalitetsproblemer
For presisjonskomponenter kan selv små mengder sprut forstyrre:
tetningsflater;
tråder;
bevegelige komponenter;
belegg kvalitet;
kosmetisk utseende.
Derfor kan det hende at den billigste brenneren på kjøpsstadiet ikke gir den laveste kostnaden per sveiset komponent.
Er det virkelig sveisebrenneren som forårsaker sprut?
Ikke alltid.
Sprut kan også være forårsaket av sveiseparametere, materialforurensning, beskyttelsesgass, ledningskvalitet, jording, sveiseteknikk og metalloverføringsmodus.
Den beste feilsøkingsmetoden er å identifisere variabelen systematisk.
Symptom
Mulig fakkelrelatert årsak
Sjekk også
Sprut øker gradvis
Kontaktspissslitasje eller brenneroppvarming
Parametere
Arc vandrer
Slitt/overdimensjonert kontaktspiss
Jordforbindelse
Wire nøler
Forings- eller kabelmotstand
Mater
Tilbakebrenning oppstår
Tips/foring/fôrproblem
Trådmatingsinnstilling
Sprut øker etter kabelbøyning
Trådmatingsbegrensning
Kabelføring
Sprut endres med fakkelposisjon
Gasslevering eller CTWD
Fakkelvinkel
Dysen overopphetes
Utilstrekkelig kjøling
Driftssyklus
Stabil ved start, ustabil senere
Termisk overbelastning
Forbrukstilstand
Hyppig utskifting av spissen kreves
Feil spiss- eller brennerkapasitet
Ledningstilstand
Samme parametere oppfører seg forskjellig mellom lommelykter
Variasjon av fakkelsystem
Installasjon av forbruksvarer
Målet er å unngå å endre sveiseparametere kontinuerlig når det underliggende problemet er mekanisk.
Hvordan bør du feilsøke sveisebrennersprut trinn for trinn?
Trinn 1: Bekreft sveiseparametrene
Bekreft at spenning, trådmatingshastighet, polaritet, reisehastighet og overføringsmodus er passende.
Hvis parametrene er riktige, fortsett feilsøkingen i stedet for å justere dem umiddelbart igjen.
Trinn 2: Inspiser kontakttipset
Se etter:
overdreven slitasje;
tilbakebrenning;
deformasjon;
forurensning;
feil størrelse.
Trinn 3: Sjekk trådmating
Før ledningen gjennom systemet og se om bevegelsen er jevn og jevn.
Inspiser foringen og kabelføringen.
Trinn 4: Sjekk fakkelens driftssyklus
Finn ut om fakkelen brukes kontinuerlig nær dens termiske grense.
Trinn 5: Inspiser kjøleytelsen
Sjekk om brennerens temperatur øker betydelig under produksjonen.
For vannkjølte systemer, bekreft kjølevæskesirkulasjonen.
Trinn 6: Inspiser gasslevering
Sjekk munnstykket, diffusoren, slangene og gassbanen for restriksjoner eller lekkasjer.
Trinn 7: Bekreft CTWD og fakkelvinkel
Sørg for at brennerens geometri gjør at operatøren eller roboten kan opprettholde repeterbar posisjonering.
Trinn 8: Sammenlign ytelse med produksjonstid
Still et viktig diagnostisk spørsmål:
Kommer sprutet umiddelbart, eller øker det etter at brenneren har sveiset i en periode?
Hvis ytelsen forringes med temperaturen, bør brennerens kapasitet eller kjøling få større oppmerksomhet.
Hvordan bør du velge en sveisebrenner for høypresisjonssveising?
En presisjonssveisebrenner bør velges i henhold til den komplette applikasjonen i stedet for en enkelt spesifikasjon.
Bruk følgende utvalgsrammeverk:
Valgparameter
Spørsmål å stille
Sveiseprosess
Hvilken overføringsmodus vil bli brukt?
Nåværende
Hva er den virkelige strømstyrken?
Driftssyklus
Hvor lang er lysbuen egentlig på?
Metalltråd
Hvilket materiale og diameter brukes?
Kontakttips
Er den optimalisert for ledningen og strømmen?
Liner
Passer den for lednings- og kabellengden?
Avkjøling
Kan den håndtere vedvarende termisk belastning?
Kabel
Hva er den korteste praktiske lengden?
Fakkelhals
Kan den opprettholde riktig skjøtgeometri?
Dyse
Gir det passende gassdekning og tilgang?
Automasjon
Er dimensjonell repeterbarhet nødvendig?
Forbruksvarer
Er utskiftingsintervallene forutsigbare?
Vedlikehold
Kan komponenter betjenes raskt?
Dette er en mye sterkere kjøpsmetode enn å bare spørre:
'Hvor mange ampere er denne sveisebrenneren?'
Hva er den vanligste feilen ved valg av sveisebrenner?
Den dyreste oversett feilen er å velge en lommelykt med nok nominell strømstyrke, men utilstrekkelig prosessstabilitet for det faktiske produksjonsmiljøet.
Brenneren kan teknisk sveise.
Det kan hende det ikke feiler umiddelbart.
Det kan til og med virke akseptabelt under en kort test.
Men under ekte produksjon kan det oppleves:
overdreven termisk oppbygging;
akselererende kontakt-spiss slitasje;
øke trådmatingsmotstanden;
inkonsekvent bueoppførsel;
økende sprut;
kortere levetid for forbruksvarer;
flere vedlikeholdsavbrudd.
Det er grunnen til at korte sveisetester alene ikke kan representere produksjonsytelsen nøyaktig.
En høypresisjonssveisebrenner bør evalueres under forhold som ligner de virkelige:
Vanlige spørsmål om sveisebrennersprut i høypresisjonssveising
Kan feil sveisebrenner virkelig forårsake for mye sprut?
Ja. En dårlig tilpasset sveisebrenner kan forårsake ustabil trådmating, inkonsekvent strømoverføring, utilstrekkelig kjøling, endring av CTWD eller dårlig distribusjon av dekkgass. Disse forholdene kan destabilisere lysbuen og øke sprut selv når sveisemaskininnstillingene ser ut til å være riktige.
Påvirker kontaktspissens størrelse sveisesprut?
Ja. En overdimensjonert kontaktspiss kan tillate overdreven trådbevegelse og ustabil elektrisk kontakt, mens en underdimensjonert spiss kan øke friksjonen og trådmatingsmotstanden. Begge forholdene kan bidra til ustabilitet i buen og for mye sprut.
Kan en slitt kontaktspiss forårsake mer sprut?
Ja. Ettersom kontakttuppboringen slites, kan ledningen bevege seg mer fritt og elektrisk overføring blir mindre konsistent. Dette kan forårsake buevandring, ustabil metalloverføring og økt sprut.
Kan sveisebrennerforingen forårsake sprut?
Ja. En feil, skadet, forurenset eller dårlig installert foring kan skape inkonsekvent trådmating. Uregelmessig ledningslevering endrer metalloverføringsadferd og kan øke sprut.
Påvirker arbeidssyklusen for sveisebrenneren sveisekvaliteten?
Ja. Å betjene en lommelykt utover den tiltenkte termiske kapasiteten kan øke komponenttemperaturen og akselerere slitasje på forbruksvarer. I presisjonsapplikasjoner kan dette redusere lysbuestabiliteten og repeterbarheten før brenneren når åpenbar feil.
Nei. Riktig kjølemetode avhenger av strømstyrke, driftssyklus, sveisevarighet, brennerstørrelse og produksjonskrav. Vannkjøling blir mer verdifull i bruk med vedvarende høystrøm og høy driftssyklus der termisk stabilitet er viktig.
Hvorfor øker sprut etter sveising en stund?
Hvis det er lite sprut i begynnelsen av produksjonen, men øker etter hvert som sveisingen fortsetter, inspiser brennertemperatur, slitasje på kontaktspiss, kjølekapasitet, trådmatingsmotstand og driftssyklus. En temperaturavhengig endring kan indikere at brennersystemet fungerer nær sin termiske grense.
Hva bør jeg sjekke før jeg bytter en sveisemaskin på grunn av sprut?
Kontroller kontaktspissen, foringen, trådmatingsbanen, kabelføringen, brennerens driftssyklus, kjøleytelse, gasslevering, CTWD, brennervinkel, arbeidstilkobling og tilstanden til forbruksmateriell før du konkluderer med at strømkilden er problemet.
Konklusjon: Den dyreste fakkelen er kanskje ikke feil valg – feil fakkel er det
For mye sprut ved høypresisjonssveising skal ikke automatisk behandles som et spennings- eller trådmatingsjusteringsproblem.
En lommelykt som koster mindre å kjøpe, men som øker sprut, bruk av forbruksvarer, oppryddingstid og etterarbeid, kan til syvende og sist være den dyrere løsningen.
Denne nettsiden bruker informasjonskapsler og lignende teknologier ('informasjonskapsler'). Med forbehold om ditt samtykke, vil bruke analytiske informasjonskapsler for å spore hvilket innhold som interesserer deg, og markedsføringsinformasjonskapsler for å vise interessebasert annonsering. Vi bruker tredjepartsleverandører for disse tiltakene, som også kan bruke dataene til egne formål.
Du gir ditt samtykke ved å klikke på 'Godta alle' eller ved å bruke dine individuelle innstillinger. Dine data kan da også bli behandlet i tredjeland utenfor EU, for eksempel USA, som ikke har et tilsvarende nivå av databeskyttelse og hvor spesielt tilgang fra lokale myndigheter kanskje ikke effektivt forhindres. Du kan når som helst tilbakekalle samtykket ditt med umiddelbar virkning. Hvis du klikker på 'Avvis alle', vil kun strengt nødvendige informasjonskapsler brukes.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių