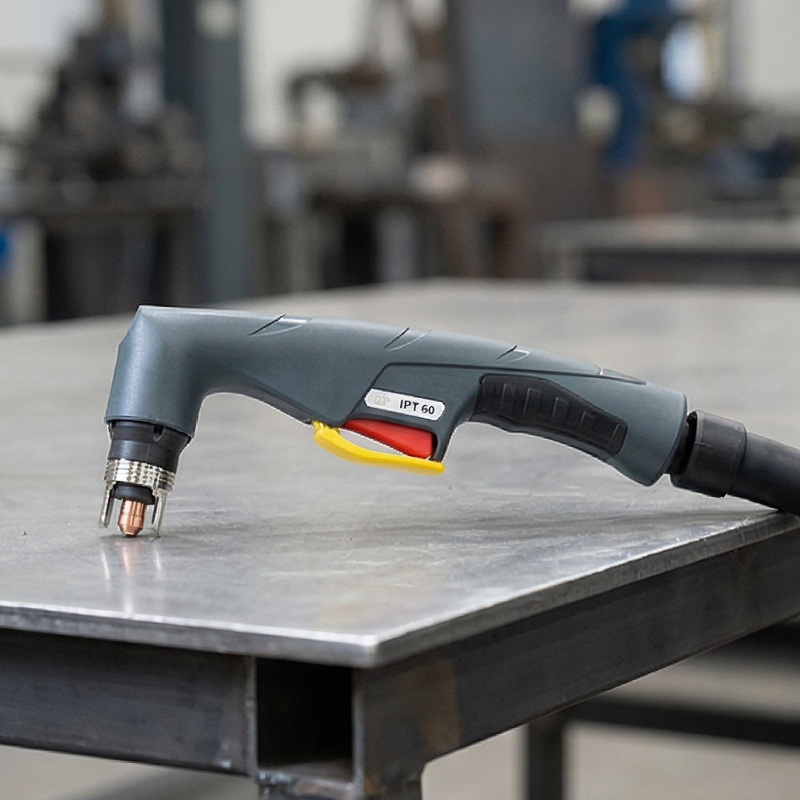
Nel mondo della lavorazione dei metalli, il taglio al plasma è il 'coltellino svizzero' dell'officina. Che tu sia un hobbista che lavora in un garage o un ingegnere industriale che supervisiona una linea di produzione CNC , la domanda rimane la stessa: 'Questa torcia taglierà il mio materiale?'
Comprendere la relazione tra amperaggio, tipi di gas e conduttività del materiale è fondamentale per ottenere tagli puliti e privi di bava. In questa guida definitiva, analizziamo le capacità di taglio per i tre metalli più comuni: acciaio al carbonio, acciaio inossidabile e alluminio.
1. Comprendere i fondamenti del taglio al plasma
Prima di guardare i grafici, dobbiamo capire perché metalli diversi richiedono livelli di potenza diversi. UN La torcia al plasma funziona facendo passare un arco elettrico attraverso un gas pressurizzato (come aria, azoto o argon), creando uno stato di 'plasma' che fonde il metallo e lo spazza via.
Il ruolo dell'amperaggio
L'amperaggio è il fattore principale della capacità di taglio.
Basso amperaggio (15–30 A): ideale per lamiere sottili e lavori HVAC.
Gamma media (40–80 A): il 'punto ideale' per la fabbricazione e la manutenzione generale.
Amperaggio elevato (100 A+): richiesto per lamiere industriali pesanti e acciaio strutturale spesso.
Taglio nominale rispetto al taglio di fine rapporto
Quando guardi le specifiche del produttore, vedrai due termini:
Taglio nominale: lo spessore che la macchina può tagliare ad alta qualità (10 pollici al minuto o più) con un bordo pulito.
Taglio di separazione: lo spessore massimo assoluto che la macchina può superare. Il taglio sarà lento, disordinato e richiederà una notevole macinazione in seguito.
2. Acciaio al carbonio: il gold standard per il plasma
L'acciaio al carbonio è il materiale più semplice da tagliare con il plasma. Poiché è altamente conduttivo e ha un punto di fusione relativamente basso rispetto alla sua integrità strutturale, qui le torce al plasma funzionano al massimo della loro efficienza.
Capacità di spessore per amperaggio (acciaio al carbonio)
Amperaggio macchina
Taglio nominale (qualità)
Taglio di separazione (max)
30 A
1/4' (6mm)
3/8' (10mm)
40-50 A
1/2' (12 mm)
5/8' (16 mm)
60-80 A
3/4' (19mm)
1' (25 mm)
100-120 A
1-1/4' (32 mm)
1-1/2' (38 mm)
Perché l'acciaio al carbonio è più facile
A differenza dell'alluminio, l'acciaio al carbonio non dissipa il calore così rapidamente, consentendo al flusso di plasma di rimanere concentrato. La maggior parte delle frese entry-level a doppia tensione da 110 V/220 V sono ottimizzate specificatamente per acciaio al carbonio da 1/4' a 1/2'.
3. Acciaio inossidabile: la sfida del calore
L'acciaio inossidabile è una bestia diversa. Ha un punto di fusione più elevato e una composizione chimica (cromo/nichel) che rende il metallo fuso 'più adesivo'.
Capacità di spessore per amperaggio (acciaio inossidabile)
Amperaggio macchina
Taglio nominale (qualità)
Taglio di separazione (max)
30 A
3/16' (5 mm)
1/4' (6 mm)
50 A
3/8' (10mm)
1/2' (12mm)
80 A
5/8' (16 mm)
3/4' (19mm)
Il fattore 'scorie'.
Quando si taglia l'acciaio inossidabile, si noteranno spesso delle bave (scorie indurite) sul fondo del taglio. Per ottenere lo spessore massimo nominale sull'acciaio inossidabile, i professionisti spesso passano dall'aria compressa all'azoto o a una miscela di argon-idrogeno per prevenire l'ossidazione e garantire una finitura 'argentata'.
4. Alluminio: l'ostacolo dell'alta conduttività
L'alluminio è notoriamente difficile per i tagliatori al plasma. Poiché l’alluminio è un incredibile conduttore di calore, assorbe l’energia dall’arco plasma più velocemente dell’acciaio.
Capacità di spessore per amperaggio (alluminio)
Amperaggio macchina
Taglio nominale (qualità)
Taglio di separazione (max)
30 A
1/8 ' (3 mm)
3/16' (5 mm)
50 A
1/4' (6mm)
3/8' (10mm)
80 A
1/2' (12mm)
5/8' (16 mm)
Pro-Tip per alluminio
Per tagliare l'alluminio più spesso, è necessaria più velocità. Se ti muovi troppo lentamente, il calore si dissipa nella piastra circostante, provocando lo scioglimento e la deformazione del bordo. Punta sempre a una macchina che sia 'sovradimensionata' del 20% per le tue esigenze di alluminio.
5. Fattori che influenzano le prestazioni di taglio
Lo 'spessore nominale' sulla scatola non è l'unica cosa che conta. Diversi fattori esterni possono ridurre la capacità di taglio fino al 30%.
Qualità e pressione dell'aria
Se l'aria compressa contiene umidità o olio, l'arco lampeggerà e i materiali di consumo (ugello/elettrodo) si bruceranno all'istante. L'uso di un essiccatore d'aria dedicato è obbligatorio per il taglio di lamiere spesse.
Condizioni dei materiali di consumo
Un ugello usurato creerà un arco 'errante'. Se la tua torcia è classificata per 1/2' ma ha difficoltà con 3/8', controlla il tuo orifizio. Per la massima penetrazione è necessario un foro perfettamente rotondo.
Distanza di stallo
Per le torce manuali, è fondamentale mantenere una distanza costante compresa tra 1/16' e 1/8' dalla piastra. L'uso di una protezione anti-attrito o di una guida distanziatrice garantisce che l'arco rimanga concentrato sul metallo.
6. Come scegliere la taglierina al plasma giusta per le tue esigenze
Per il fai da te/artista
Se stai tagliando lamiere di calibro 16 o occasionalmente una staffa da 1/4', è sufficiente una taglierina basata su inverter da 30-40 A. Sono portatili e spesso funzionano con prese domestiche standard.
Per l'officina di fabbricazione
Per la riparazione di paraurti, rimorchi o macchinari per carichi pesanti, cerca un'unità da 60-80 A. Ciò ti garantisce di poter tagliare 3/4' di acciaio per tutto il giorno senza raggiungere il limite del 'Ciclo di lavoro'.
Per CNC uso industriale
Per i tavoli automatizzati sono necessari sistemi al plasma ad alta definizione (da 130 A a 400 A). Questi sistemi utilizzano sofisticate console del gas per passare dall'ossigeno (per l'acciaio) all'H35 (per l'acciaio inossidabile/alluminio di grosso spessore).
Conclusione: abbinare il potere ai progetti
Lo spessore del metallo che puoi tagliare riflette direttamente l'amperaggio della tua macchina e il tipo di materiale. Mentre una taglierina da 50 A gestisce con facilità 1/2' di acciaio al carbonio, avrà difficoltà con 1/2' di alluminio. Scegli sempre una macchina in base allo spessore di taglio frequente, non allo spessore massimo di separazione.
Pronto a rinnovare la tua officina? Che tu stia cercando precisione o potenza pura, la scelta della torcia giusta inizia dalla comprensione dei materiali.
Questo sito web utilizza cookie e tecnologie simili ('cookie'). Previo tuo consenso, utilizzeremo cookie analitici per tracciare quali contenuti ti interessano e cookie di marketing per visualizzare pubblicità basata sugli interessi. Per queste misure utilizziamo fornitori terzi, che possono anche utilizzare i dati per i propri scopi.
Dai il tuo consenso facendo clic su 'Accetta tutto' o applicando le tue impostazioni individuali. I vostri dati potrebbero poi essere trattati anche in paesi terzi al di fuori dell’UE, come gli Stati Uniti, che non dispongono di un corrispondente livello di protezione dei dati e dove, in particolare, l’accesso da parte delle autorità locali non può essere efficacemente impedito. Puoi revocare il tuo consenso con effetto immediato in qualsiasi momento. Se si fa clic su 'Rifiuta tutto', verranno utilizzati solo i cookie strettamente necessari.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių