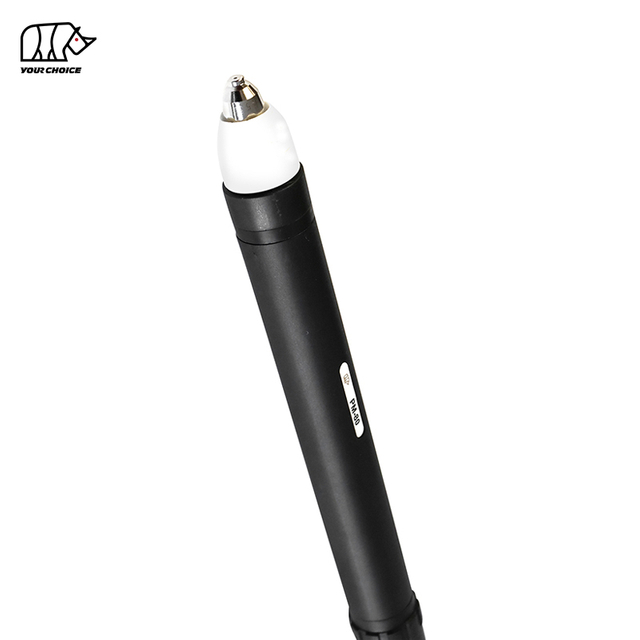
У світі виробництва металу плазмовий різак є 'швейцарським армійським ножем' майстерні. Незалежно від того, чи є ви любителем, який працює в гаражі, чи промисловим інженером, який керує виробничою лінією з ЧПК, питання залишається незмінним: 'Чи розріже цей факел мій матеріал?'
Розуміння зв’язку між силою струму, типами газу та провідністю матеріалу є життєво важливим для чистого різання без окалини. У цьому остаточному посібнику ми розбиваємо потужності різання для трьох найпоширеніших металів: вуглецевої сталі, нержавіючої сталі та алюмінію.
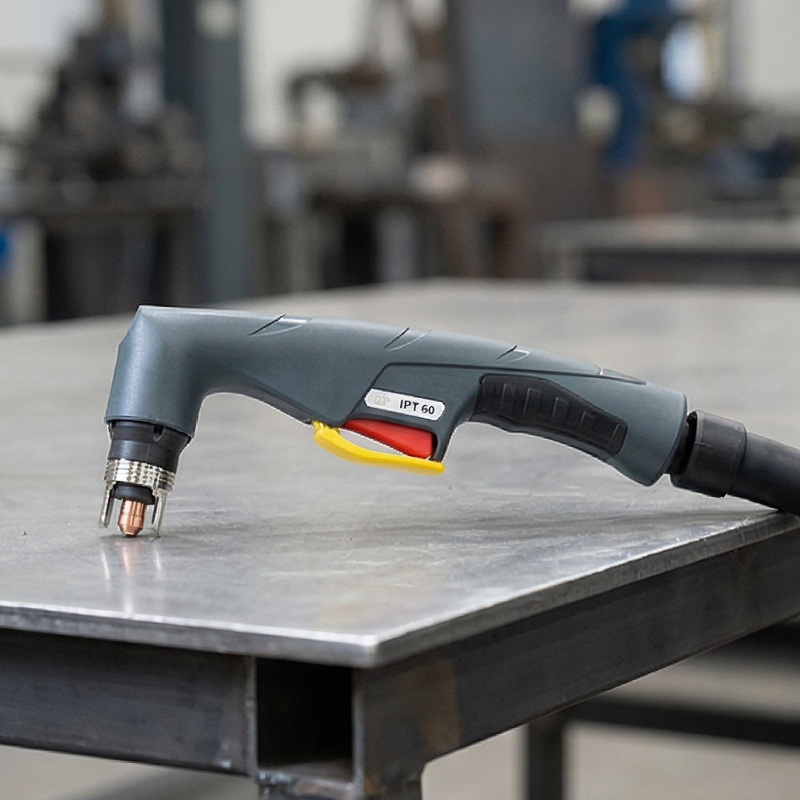
1. Розуміння основ плазмового різання
Перш ніж ми подивимося на діаграми, ми повинні зрозуміти, чому для різних металів потрібні різні рівні потужності. А плазмовий пальник працює, пропускаючи електричну дугу через газ під тиском (наприклад, повітря, азот або аргон), створюючи «плазмовий» стан, який плавить метал і здуває його.
Роль сили струму
Сила струму є основним фактором продуктивності різання.
Низька сила струму (15–30 A): ідеально підходить для роботи з тонким листовим металом і систем HVAC.
Середній діапазон (40–80 A): «солодка точка» для загального виготовлення та обслуговування.
Висока сила струму (100 A+): необхідна для важких промислових плит і товстої конструкційної сталі.
Рейтингове скорочення проти роздільного скорочення
Дивлячись на характеристики виробника, ви побачите два терміни:
Номінальний різ: товщина, яку машина може різати з високою якістю (10 дюймів на хвилину або більше) з чистим краєм.
Розріз: абсолютна максимальна товщина, яку може проштовхнути машина. Розріз буде повільним, брудним і потребуватиме значного шліфування згодом.
2. Вуглецева сталь: золотий стандарт для плазми
Вуглецева сталь — найпростіший матеріал для різання плазмою. Оскільки він має високу провідність і відносно низьку температуру плавлення порівняно з його структурною цілісністю, плазмові пальники тут працюють із максимальною ефективністю.
Потужність по товщині за силою струму (вуглецева сталь) Номінальна сила
| струму машини |
(якість) Розріз |
(макс.) |
| 30 ампер |
1/4' (6 мм) |
3/8' (10 мм) |
| 40-50 Ампер |
1/2' (12 мм) |
5/8' (16 мм) |
| 60-80 Ампер |
3/4' (19 мм) |
1' (25 мм) |
| 100-120 Ампер |
1-1/4' (32 мм) |
1-1/2' (38 мм) |
Чому вуглецева сталь легша
На відміну від алюмінію, вуглецева сталь не так швидко розсіює тепло, що дозволяє плазмовому потоку залишатися сфокусованим. Більшість різців початкового рівня 110/220 В із подвійною напругою оптимізовано спеціально для вуглецевої сталі від 1/4' до 1/2'.
3. Нержавіюча сталь: Тепловий виклик
Нержавіюча сталь - це інший звір. Він має вищу температуру плавлення та хімічний склад (хром/нікель), що робить розплавлений метал більш «липким».
Потужність по товщині за силою струму (нержавіюча сталь) Номінальна сила
| струму машини |
(якість) Розрізання |
(макс.) |
| 30 ампер |
3/16' (5 мм) |
1/4' (6 мм) |
| 50 ампер |
3/8' (10 мм) |
1/2' (12 мм) |
| 80 ампер |
5/8' (16 мм) |
3/4' (19 мм) |
Фактор 'Окід'.
Під час різання нержавіючої сталі ви часто помічаєте окалину (затверділий шлак) у нижній частині різу. Щоб досягти максимальної номінальної товщини нержавіючої сталі, професіонали часто переходять зі стисненого повітря на азот або суміш аргон-водень, щоб запобігти окисленню та забезпечити «сріблясте» покриття.
4. Алюміній: перешкода високої електропровідності
Алюміній, як відомо, важкий для плазмових різаків. Оскільки алюміній є неймовірним провідником тепла, він відсмоктує енергію від плазмової дуги швидше, ніж сталь.
Потужність по товщині за силою струму (алюміній) Номінальна сила
| струму машини |
(якість) Розрізання |
(макс.) |
| 30 ампер |
1/8' (3 мм) |
3/16' (5 мм) |
| 50 ампер |
1/4' (6 мм) |
3/8' (10 мм) |
| 80 ампер |
1/2' (12 мм) |
5/8' (16 мм) |
Порада щодо алюмінію
Щоб різати більш товстий алюміній, потрібна більша швидкість. Якщо ви рухаєтеся надто повільно, тепло розсіюється в навколишню пластину, спричиняючи плавлення та деформацію краю. Завжди прагніть до машини, яка 'завищена' на 20% для ваших потреб в алюмінії.
5. Фактори, що впливають на ефективність різання
«Номінальна товщина» на коробці — це не єдине, що має значення. Декілька зовнішніх факторів можуть знизити продуктивність різання до 30%.
Якість і тиск повітря
Якщо ваше стиснене повітря містить вологу або масло, дуга буде мерехтіти, а ваші витратні матеріали (насадка/електрод) миттєво згорять. Використання спеціального осушувача повітря є обов’язковим для різання товстих пластин.
Стан витратних матеріалів
Зношена насадка створить «блукаючу» дугу. Якщо ваш ліхтарик розрахований на 1/2', але погано з 3/8', перевірте свій отвір. Для максимального проникнення потрібен ідеально круглий отвір.
Відстань протистояння
Для ручних смолоскипів дуже важливо підтримувати постійну відстань від 1/16' до 1/8' від пластини. Використання захисного захисного захисного захисного щитка або опорної напрямної гарантує, що дуга залишається зосередженою на металі.
6. Як правильно вибрати плазмовий різак для ваших потреб
Для DIYer / Художник
Якщо ви ріжете листовий метал 16-го калібру або випадковий кронштейн 1/4', різака на основі інвертора на 30-40 А. Вони портативні та часто працюють від стандартних домашніх розеток. достатньо
Для заводського цеху
Для важких бамперів, причепів або ремонту машин шукайте блок на 60-80 ампер . Це гарантує, що ви зможете різати сталь товщиною 3/4 дюйма цілий день, не досягаючи межі 'робочого циклу'.
Для промислового використання з ЧПУ
Для автоматизованих столів потрібні плазмові системи високої чіткості (від 130 A до 400 A). Ці системи використовують складні газові консолі для перемикання між киснем (для сталі) і H35 (для товстої нержавіючої сталі/алюмінію).
Висновок: відповідність потужності проектам
Товщина металу, який ви можете розрізати, прямо залежить від сили струму вашої машини та типу матеріалу. У той час як різак на 50 А з легкістю справляється з 1/2' вуглецевою сталлю, йому буде важко з 1/2' алюмінієм. Завжди вибирайте машину на основі частоти різання, а не максимальної товщини розриву.
Готові оновити свою майстерню? Незалежно від того, чи шукаєте ви точність чи сиру потужність, вибір правильного ліхтарика починається з розуміння ваших матеріалів.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių