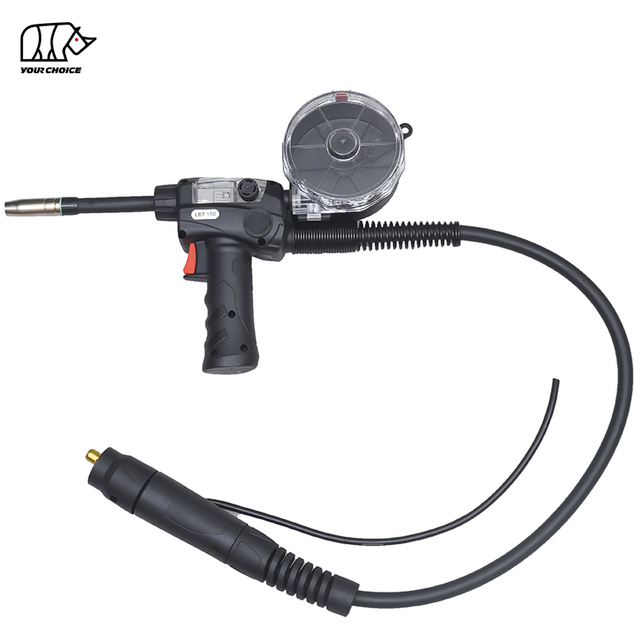
Spawanie aluminium jest wyzwaniem technicznym – szczególnie podczas pracy z cienkimi blachami aluminiowymi (zwykle o grubości 1–3 mm). Wysoka przewodność cieplna materiału, miękki skład drutu i tendencja do tworzenia warstw tlenków sprawiają, że blokowanie drutu jest częstym i frustrującym problemem, który pogarsza jakość spoiny, marnuje czas i zwiększa koszty materiałów. Zarówno dla producentów, hobbystów, jak i spawaczy przemysłowych wybór odpowiedniego uchwytu spawalniczego MIG jest najważniejszym krokiem w celu wyeliminowania blokowania drutu i uzyskania czystych, spójnych spoin na cienkim aluminium.
W tym obszernym przewodniku omówimy kluczowe cechy konstrukcyjne, które zapobiegają blokowaniu drutu podczas spawania aluminium MIG , przejrzyj najlepsze MIG typów pistoletów do cienkich blach aluminiowych, prezentuj najlepsze modele branżowe i dziel się poradami ekspertów dotyczącymi konfiguracji i konserwacji. Na koniec będziesz mieć całą wiedzę niezbędną do wyboru uchwytu spawalniczego MIG , który zapewnia płynne podawanie drutu, brak blokowania i profesjonalne rezultaty w przypadku cienkich zastosowań aluminiowych.
Dlaczego cienkie spawanie aluminium powoduje blokowanie drutu (i czego należy unikać)
Przed przystąpieniem do wyboru uchwytu niezwykle ważne jest zrozumienie, dlaczego blokowanie drutu jest tak powszechne podczas spawania cienkiego aluminium MIG . W przeciwieństwie do stali aluminium ma wyjątkowe właściwości, które powodują dodatkowe obciążenie uchwytu spawalniczego i systemu podawania drutu — ignorowanie tych właściwości grozi częstymi zatykaniami, powstawaniem gniazd ptaków i wadliwymi spoinami.
Główni winowajcy blokowania drutu podczas spawania aluminium
Skład miękkiego drutu aluminiowego
Aluminiowy drut spawalniczy (np. 4043, 5356) jest znacznie bardziej miękki niż drut stalowy. Podawany przez sztywną wykładzinę o wysokim współczynniku tarcia łatwo odkształca się, ściera materiał lub załamuje, tworząc zanieczyszczenia, które gromadzą się i blokują ścieżkę drutu. Nawet niewielkie tarcie może spowodować „zakleszczenie” drutu w połowie podawania, co prowadzi do nagłych blokad.
Niedopasowany materiał/rozmiar wyściółki
Stalowa wykładzina (przeznaczona do spawania stali) to katastrofa dla aluminium. Stalowe wkładki mają ostre krawędzie wewnętrzne, które ocierają się o miękki drut aluminiowy, tworząc metalowe opiłki, które zatykają wkładkę i końcówkę stykową. Dodatkowo prowadnik o nieprawidłowej średnicy – albo zbyt duży (powodujący chybotanie drutu), albo zbyt mały (zaciśnięcie drutu) – powoduje nadmierny opór i blokady.
Słaba mechanika podawania drutu
Standardowe działa MIG wykorzystują system podawania „tylko wciskany”, który działa w przypadku stali, ale zawodzi w przypadku aluminium. Systemy typu push opierają się na sile przemieszczającej drut przez uchwyt, co powoduje zginanie lub wyginanie miękkiego drutu aluminiowego — szczególnie w przypadku dłuższych kabli pistoletu (ponad 6 stóp). To wyboczenie prowadzi do powstawania gniazd ptaków w podajniku drutu i blokowania końcówki.
Niewłaściwe ustawienie pistoletu do cienkich płyt
Cienki aluminium wymaga niskiego dopływu ciepła i precyzyjnych ustawień prędkości podawania drutu/napięcia. Uchwyt z nieporęcznymi elementami, sztywnymi szyjkami lub nieregulowanymi rolkami napędowymi zmusza spawaczy do przyjmowania niewygodnych pozycji, co prowadzi do nierównomiernego podawania drutu i blokad. Zbyt wysokie natężenie powoduje również przedwczesne stopienie drutu, powodując jego zwijanie się na końcówce i blokowanie ścieżki podawania.
-
Typowe błędy, których należy unikać przy wyborze pistoletu MIG do cienkiego aluminium
Używanie standardowego uchwytu do spawania stali MIG : Nigdy nie należy zmieniać przeznaczenia uchwytu do spawania stali na aluminium – jego wkładka, rolki napędowe i system podawania nie są przeznaczone do miękkiego drutu.
Wybór długiego, sztywnego kabla pistoletu : Kable dłuższe niż 3 metry zwiększają tarcie drutu, nawet w pistoletach wysokiej jakości.
Ignorowanie konstrukcji rolek napędowych : Rolki napędowe z rowkiem V (do stali) wbijają się w drut aluminiowy; aluminium wymaga rolek napędowych z rowkiem U lub radełkowanych przy minimalnym nacisku.
Oszczędzanie na materiałach eksploatacyjnych : Niskiej jakości końcówki kontaktowe i dysze z nierównymi otworami zapewniają dodatkowy opór drutowi aluminiowemu.
Kluczowe cechy konstrukcyjne odpornego na zatykanie drutu pistoletu MIG do cienkiego aluminium
Najlepsze uchwyty spawalnicze MIG do cienkiego aluminium mają wspólny zestaw niepodlegających negocjacjom cech konstrukcyjnych, które pozwalają sprostać wyjątkowym wyzwaniom stojącym przed materiałem. Cechy te kładą nacisk na o niskim tarciu , płynne podawanie drutu i precyzyjną kontrolę — trzy filary spawania aluminium bez zatykania. Oceniając broń, zawsze sprawdzaj następujące elementy:
Wkładki teflonowe/ PT FE (niestalowe, o niskim współczynniku tarcia)
Prowadnica jest najważniejszym elementem zapobiegającym blokowaniu drutu. W przypadku aluminium teflon ( PT FE) lub wysokiej jakości wykładziny z tworzywa sztucznego . obowiązkowe są Te wykładziny mają gładką, nieścierną powierzchnię wewnętrzną, która eliminuje wióry drutu i zmniejsza tarcie nawet o 80% w porównaniu do linek stalowych. Poszukaj linek o ściśle dopasowanej średnicy do drutu aluminiowego (np. liner 0,9 mm do drutu 0,9 mm), aby zapobiec chyboczeniu i załamaniom. Wiele pistoletów premium oferuje także szybkowymienne tuleje , ułatwiające ich wymianę — koniec z czasochłonnym demontażem w przypadku zatkania (rzadkie zjawisko w przypadku teflonowych wkładek).
Technologia podawania drutu typu Push-Pull
Podawanie push-pull to złoty standard w spawaniu aluminium MIG , zwłaszcza cienkich blach. W przeciwieństwie do systemów typu push-pull, w uchwytach pistoletu znajduje się mały silnik , który przeciąga drut przez prowadnicę, podczas gdy główny podajnik popycha go, tworząc płynne, spójne podawanie bez wyboczeń i zagnieżdżania się ptaków. Technologia ta jest niezbędna w przypadku kabli pistoletu dłuższych niż 6 stóp i zapewnia, że miękki drut aluminiowy przechodzi przez pistolet bez deformacji. W przypadku cienkiego aluminium (1–3 mm) podawanie push-pull pozwala również na precyzyjną kontrolę prędkości podawania drutu, co ma kluczowe znaczenie dla uniknięcia przegrzania i przepalenia.
Rolki napędowe z rowkiem U/izolowane
Rolki napędowe chwytają drut i podają go do pistoletu — ich konstrukcja bezpośrednio wpływa na integralność drutu. W przypadku aluminium, rolki napędowe z rowkiem U lub radełkowane z izolowanymi elementami są koniecznością. Rowki w kształcie litery U równomiernie rozkładają nacisk na miękki drut, zapobiegając wgnieceniom i deformacjom, a izolacja eliminuje łuk elektryczny, który może stopić drut w podajniku. Za wszelką cenę należy unikać rolek napędowych z rowkiem V (do stali) – wbijają się one w drut aluminiowy, powodując wióry i blokady. Najlepsze pistolety mają również możliwość regulacji docisku rolek napędowych , co umożliwia precyzyjne dostosowanie chwytu do drutu o różnych średnicach (0,9–1,6 mm, najczęściej stosowane w przypadku cienkiego aluminium).
Ergonomiczna, lekka konstrukcja zapewniająca precyzyjną kontrolę
Spawanie cienkiego aluminium wymaga bliskiego i precyzyjnego ruchu — nieporęczne i ciężkie pistolety powodują zmęczenie i nierówne podawanie. Najlepsze aluminiowe pistolety MIG są lekkie (poniżej 5 funtów) i mają zrównoważony rozkład ciężaru pomiędzy rękojeścią a szyjką pistoletu. Szukaj obrotowych lub elastycznych szyjek (opcje pod kątem 15–45°), które umożliwiają dotarcie do ciasnych przestrzeni i utrzymanie stałego kąta uchwytu — zmniejsza to tarcie drutu i zapobiega załamywaniu się drutu w złączu szyjki. Zewnętrzne , zagłębione pokrętło prędkości podawania drutu/napięcia jest również dodatkowym atutem: umożliwia regulację ustawień w trakcie spawania bez zakłócania ścieżki podawania drutu.
Wysokiej jakości materiały eksploatacyjne przeznaczone do aluminium
Materiały eksploatacyjne (końcówki kontaktowe, dysze, dyfuzory gazu) są często pomijane, ale odgrywają dużą rolę w zapobieganiu blokadom. Do cienkiego aluminium:
Końcówki kontaktowe : Wybierz miedziane końcówki z gładkim, niezakłóconym otworem i średnicą pasującą do Twojego drutu. Zbyt duże końcówki powodują chybotanie drutu; zbyt małe końcówki ściskają drut.
Dysze : Wybierz krótkie, stożkowe dysze (otwór 1/2”–3/4”), które zapewniają skoncentrowany przepływ gazu osłonowego — zapobiega to tworzeniu się tlenków i zapewnia podawanie drutu bezpośrednio do jeziorka spawalniczego.
Dyfuzory gazowe : Szukaj dyfuzorów z dużymi otworami gazowymi, które równomiernie rozprowadzają argon (standardowy gaz osłonowy do aluminium) — słaby przepływ gazu powoduje porowatość i topienie drutu na końcówce.
Wiele pistoletów klasy premium oferuje wymienne materiały eksploatacyjne , które współpracują z drutami o wielu średnicach, redukując koszty magazynowania i zapewniając, że zawsze masz odpowiednią część do cienkiego aluminium.
Zgodność z parametrami spawania w niskiej temperaturze
Cienki aluminium (1–3 mm) wymaga niskiego natężenia prądu (100–225 A) , , niskiego napięcia (17–22 V) i dużej prędkości podawania drutu (300–450 IPM) . Najlepsze uchwyty MIG do cienkiego aluminium są przystosowane do 60% cyklu pracy przy prądzie 225 A lub niższym (chłodzone powietrzem) i są kompatybilne ze spawaniem pulsacyjnym MIG techniką, która zmniejsza dopływ ciepła i zapobiega przepaleniu. Unikaj wytrzymałych pistoletów chłodzonych wodą (o wartości znamionowej 400 A+) do cienkiego aluminium: są one przesadne, zwiększają wagę i nie można ich dostosować do wymaganego niskiego poziomu ciepła.
MIG typy uchwytów spawalniczych do cienkich blach aluminiowych
Nie wszystkie pistolety MIG są sobie równe — niektóre typy znacznie lepiej nadają się do obróbki cienkiego aluminium niż inne. Biorąc pod uwagę powyższe cechy konstrukcyjne, uchwyt push-pull MIG i uchwyt szpulowy to dwa najlepsze rozwiązania do spawania cienkiego aluminium bez zatykania. Porównamy ich zalety i wady oraz idealne przypadki użycia, aby pomóc Ci podjąć decyzję.
Pistolety Push-Pull MIG (najlepsze do zastosowań z większością cienkich aluminium)
Uchwyty push-pull MIG to najbardziej wszechstronny i praktyczny wybór do spawania cienkich blach aluminiowych (1–3 mm) w zastosowaniach przemysłowych, motoryzacyjnych i produkcyjnych. Łączą w sobie precyzję pistoletu szpulowego z elastycznością standardowego pistoletu MIG , dzięki czemu idealnie nadają się zarówno do małych projektów, jak i produkcji na dużą skalę.
Kluczowe zalety
Zero blokowania drutu : zasilanie push-pull eliminuje wyboczenia i zagnieżdżanie się ptaków, nawet w przypadku kabli pistoletu o długości 6–30 stóp.
Wysoka precyzja : lekka konstrukcja i regulowane szyjki pozwalają na ścisłą kontrolę - idealne do wymagań cienkiego aluminium w zakresie niskich temperatur.
Szeroka kompatybilność z drutami : Obsługuje wszystkie popularne średnice drutu aluminiowego (0,9–1,6 mm) do cienkich blach.
Części wymienne : szybkowymienne wkładki i materiały eksploatacyjne redukują przestoje i koszty konserwacji.
Kompatybilność z impulsem MIG : Współpracuje ze spawarkami z impulsem MIG , aby zminimalizować dopływ ciepła i zapobiec przepaleniu.
Najlepszy model branżowy: pistolet Lincoln Electric Magnum® PRO AL typu push-pull
Lincoln Electric Magnum® PRO AL to złoty standard spawania aluminium metodą push-pull MIG – i nie bez powodu. Zaprojektowany specjalnie do aluminium ( MIG i pulsacyjnego MIG ), sprawdza wszystkie parametry spawania cienkich blach bez zatykania:
Teflonowa wkładka do szybkiej wymiany : wyjmowana za pomocą jednej śruby ustalającej, co ułatwia wymianę – nie jest wymagany demontaż.
Doskonałe podawanie typu push-pull : zmniejsza tarcie na ścieżce drutu, zapobiegając deformacji drutu i wiórom.
Izolowane rolki napędowe z rowkiem w kształcie litery U : Obsługują drut aluminiowy o średnicy 0,9–1,6 mm ze stałym chwytem i zerowym łukiem elektrycznym.
Lekki, ergonomiczny uchwyt : zrównoważony rozkład ciężaru zapewniający spawanie bez zmęczenia i zagłębione pokrętło regulacyjne zapobiegające przypadkowym zmianom ustawień.
Chłodzony powietrzem, prąd znamionowy 225 A (cykl pracy 60%) : Idealny do spawania cienkiego aluminium przy niskiej temperaturze; chłodzona wodą opcja 450A dostępna dla grubszego aluminium.
System lufy EZ-Lock™ : Obracaj lub wymieniaj lufy w ciągu kilku sekund, aby uzyskać optymalny dostęp do ciasnych spawów.
Magnum® PRO AL jest kompatybilna ze spawarkami Lincoln Power MIG ® i Power Wave® – najlepszym wyborem do spawania aluminium – i wykorzystuje typowe materiały eksploatacyjne Magnum PRO, co pozwala obniżyć koszty magazynowania. Jest to idealny pistolet dla producentów, którzy regularnie spawają cienkie aluminium i potrzebują niezawodnego rozwiązania pozbawionego zatorów.
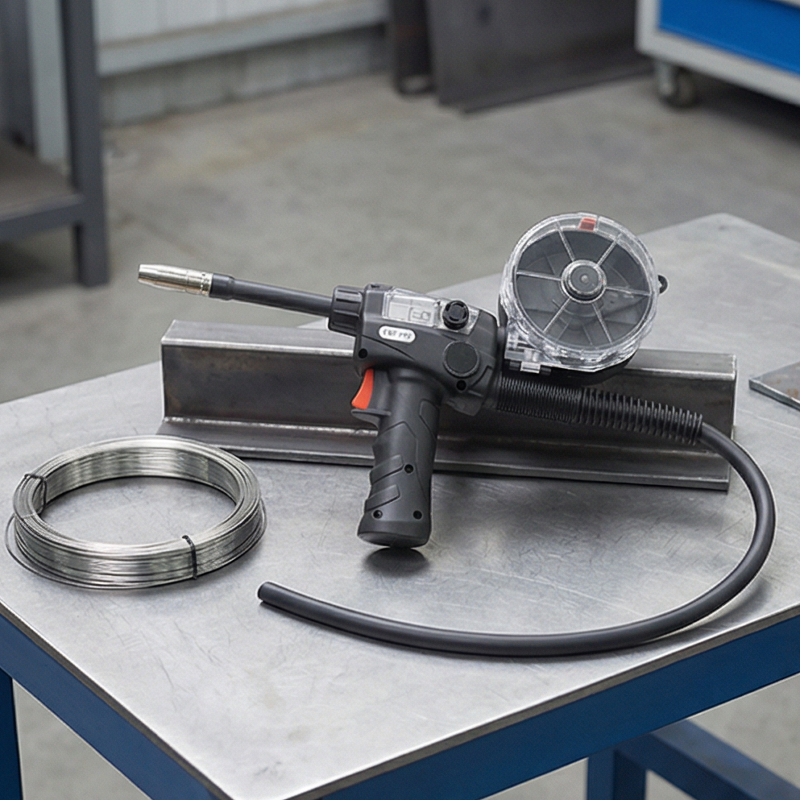
Pistolet szpulowy s (najlepsze do spawania cienkiego aluminium na małą skalę/przenośnego)
Pistolety szpulowe to kompaktowe pistolety MIG z małą szpulą z drutem (1–4 funtów) wbudowaną w uchwyt. Eliminują potrzebę stosowania oddzielnego podajnika drutu, podając drut bezpośrednio ze szpuli na końcówkę, co praktycznie eliminuje tarcie i blokowanie drutu. Pistolety szpulowe są doskonałym wyborem dla hobbystów, majsterkowiczów i spawaczy przenośnych (np. przy naprawie łodzi, karoserii samochodowej), gdzie przestrzeń jest ograniczona, a podstawowym materiałem jest cienkie aluminium (1–2 mm).
Kluczowe zalety
Najwyższa precyzja podawania drutu : szpula znajduje się kilka cali od końcówki, dzięki czemu drut nie wygina się ani nie załamuje – jest w 100% wolny od blokad.
Przenośność : Lekki i kompaktowy (bez oddzielnego podajnika), idealny do spawania na miejscu lub w ciasnych przestrzeniach.
Łatwa konfiguracja : nie jest wymagana regulacja rolki prowadzącej ani napędowej — wystarczy załadować szpulę i rozpocząć spawanie.
Kluczowe ograniczenia
Ograniczona pojemność drutu : szpule o masie 1–4 funtów oznaczają częste ładowanie drutu w przypadku dużych projektów.
Mniejsza wszechstronność : większość pistoletów szpulowych obsługuje tylko druty o małych średnicach (0,9–1,2 mm), co czyni je nieodpowiednimi do grubszego aluminium.
Masywny uchwyt : Wbudowana szpula zwiększa wagę uchwytu, powodując zmęczenie podczas długich sesji spawania.
Najlepszy model branżowy: INWELT ® 300A Pistolet szpulowy
INWELT ® 300A to najwyższej klasy pistolet szpulowy do spawania cienkiego aluminium, uwielbiany przez hobbystów i małych producentów. Posiada teflonową wkładkę, rolki napędowe z rowkiem w kształcie litery U i pojemność drutu 0,9–1,2 mm — idealne do płyt aluminiowych o grubości 1–2 mm. Jest kompatybilny ze spawarkami Miller® (od poziomu podstawowego do profesjonalnego) i oferuje lekką konstrukcję (3,5 funta) zapewniającą łatwą kontrolę.
Pistolety typu push-only MIG (unikaj cienkiego aluminium!)
Uchwyty wciskowe MIG są standardem przy spawaniu stali, należy jednak ich unikać w przypadku cienkiego aluminium (chyba że zostaną zmodyfikowane za pomocą teflonowej wykładziny i rolek napędowych z rowkiem w kształcie litery U). Nawet po modyfikacjach systemy typu „push-only” radzą sobie z miękkim drutem aluminiowym, szczególnie w przypadku kabli dłuższych niż 4 stopy. Są podatne na tworzenie się gniazd ptaków, deformację drutu i częste blokady, co czyni je kiepskim wyborem ze względu na precyzję wymaganą w przypadku cienkich płyt aluminiowych.
MIG zalecenia dotyczące uchwytów spawalniczych do cienkiego aluminium (bez blokowania drutu)
W oparciu o konstrukcję, wydajność i reputację w branży stworzyliśmy listę najlepszych uchwytów spawalniczych MIG do cienkich blach aluminiowych (1–3 mm) dla różnych zastosowań i budżetów. Wszystkie te pistolety są wyposażone w teflonowe prowadnice drutu, płynne podawanie drutu i konstrukcję specyficzną dla aluminium, co gwarantuje brak blokowania drutu przy prawidłowym ustawieniu.
Zastosowanie profesjonalne/przemysłowe (najlepsze ogólnie)
INWELT WELDING ® AL Push-Pull Gun (chłodzony powietrzem 300 A) : Jak podkreślono wcześniej, jest to najlepszy wybór dla producentów przemysłowych, warsztatów motoryzacyjnych i profesjonalnych spawaczy. Jest trwały, wszechstronny i przeznaczony do codziennego użytku z cienkim aluminium.
Pistolet typu push-pull INWELT z materiałami eksploatacyjnymi : Pistolet typu push-pull INWELT ma elastyczną szyjkę, szybkowymienną teflonową wkładkę i materiały eksploatacyjne, które zapewniają spójne zajarzenie łuku i minimalne odpryski. Jest kompatybilny ze spawarkami Miller i Fronius, co czyni go świetną opcją dla wielu marek.
Zastosowanie dla hobbystów/zrób to sam (najlepsza wartość)
INWELT ® 200A Pistolet szpulowy : Kompaktowy, łatwy w użyciu i w 100% wolny od blokowania, do aluminium o grubości 1–2 mm. Idealny do naprawy łodzi, produkcji pojazdów kempingowych i karoserii samochodowych.
INWELT 150A Pistolet szpulowy : Niedrogi pistolet szpulowy z teflonową wkładką i możliwością podawania drutu o średnicy 0,9–1,2 mm. Kompatybilny ze spawarkami firmy Hobart i idealny dla hobbystów rozpoczynających przygodę ze spawaniem aluminium.
Spawanie przenośne/na miejscu
INWELT Pistolet Push-Pull : lekki (4 funty), kompaktowy i przeznaczony do spawania przenośnego. Jest wyposażony w zasilany akumulatorowo silnik push-pull i teflonową wkładkę — idealny do napraw cienkiego aluminium na miejscu (np. w budownictwie, marynarce).
INWELT Pistolet typu push-pull : wytrzymały, przenośny pistolet typu push-pull z elastyczną szyjką i możliwością szybkiej wymiany materiałów eksploatacyjnych. Jest odporna na warunki atmosferyczne i idealnie nadaje się do spawania cienkiego aluminium na zewnątrz.
-
Porady ekspertów, jak zapobiegać blokowaniu drutu (nawet w przypadku najlepszego pistoletu MIG )
Wysokiej jakości uchwyt MIG to podstawa pozbawionego zatorów spawania cienkiego aluminium, ale prawidłowe ustawienie, konserwacja i technika spawania . równie ważne jest Nawet najlepsza broń ulegnie zatkaniu, jeśli będzie niewłaściwie używana. Postępuj zgodnie z tymi wskazówkami ekspertów, aby za każdym razem zapewnić brak blokowania drutu i doskonałe spoiny:
Zoptymalizuj parametry spawania cienkiego aluminium
Cienki aluminium (1–3 mm) wymaga precyzyjnego doprowadzania ciepła – zbyt duża ilość ciepła topi drut i powoduje zatory na końcówce. Użyj tego przewodnika po parametrach jako punktu wyjścia (dostosuj w zależności od pistoletu i spawacza):
Średnica drutu : 0,9 mm (dla płytek 1–2 mm) lub 1,2 mm (dla płytek 2–3 mm)
Prędkość podawania drutu : 300–400 IPM (drut 0,9 mm) lub 350–450 IPM (drut 1,2 mm)
Napięcie : 17–20 V (przewód 0,9 mm) lub 18–22 V (przewód 1,2 mm)
Natężenie : 100–180 A (przewód 0,9 mm) lub 150–225 A (przewód 1,2 mm)
Gaz osłonowy : 100% argon (natężenie przepływu: 15–20 CFH) – nigdy nie używaj gazu mieszanego (np. argon/CO2) do aluminium; powoduje powstawanie tlenków i blokowanie drutu.
Wskazówka dla profesjonalistów : używaj spawania pulsacyjnego MIG jeśli spawacz to umożliwia. Impulsowy MIG zapewnia krótkie, kontrolowane impulsy ciepła, które zapobiegają stopieniu i przepaleniu drutu, eliminując częstą przyczynę blokowania końcówki.
Konserwuj swój pistolet MIG , aby zapewnić długoterminową wydajność bez blokad
Regularna konserwacja zapewnia czystość i gładkość ścieżki podawania drutu w uchwycie — oto prosta cotygodniowa procedura:
Oczyść wykładzinę : Użyj szczoteczki do czyszczenia wykładziny, aby usunąć wszelkie wióry aluminiowe lub zanieczyszczenia (nawet wykładziny teflonowe wymagają sporadycznego czyszczenia).
Sprawdź materiały eksploatacyjne : Wymień zużyte końcówki/dysze kontaktowe — pęknięte lub zdeformowane części powodują opór i blokady.
Nasmaruj ścieżkę podawania drutu : Nałóż niewielką ilość smaru do drutu aluminiowego (np. środka przeciwzatarciowego) na rolki napędowe i wejście prowadnicy — zmniejsza to tarcie i zapobiega strzępieniu się drutu.
Sprawdź docisk rolki napędowej : Poluzuj nacisk, jeśli drut jest wcinany; dokręcić tylko na tyle, aby uchwycić drut bez deformacji.
Przechowuj pistolet prawidłowo : Zawieś pistolet pionowo, aby zapobiec załamaniu drutu w kablu — nigdy nie zostawiaj go na podłodze ani nie zginaj pod ostrymi kątami.
Opanuj technikę spawania cienkiego aluminium
Nawet najlepszy pistolet nie jest w stanie zrekompensować złej techniki — postępuj zgodnie z poniższymi zasadami, aby uniknąć zablokowania drutu i przepalenia:
Utrzymuj krótką długość łuku : 1/8”–1/4” od końcówki do jeziorka spawalniczego – zapobiega to topieniu drutu i kuleniu się końcówki.
Użyj techniki przeciągania : Przeciągnij dyszę wzdłuż złącza spawanego (bez szczeliny), aby zachować stały kąt pistoletu i dopływ ciepła.
Jedź ze stałą prędkością : Wolna jazda powoduje przegrzanie; szybki ruch prowadzi do słabego wtapiania — wybierz średnie tempo, aby zapewnić płynne podawanie drutu.
Najpierw wyczyść aluminium : Usuń warstwę tlenku za pomocą szczotki drucianej (ze stali nierdzewnej) lub chemicznego środka czyszczącego — gromadzenie się tlenku powoduje porowatość i topienie drutu na końcówce.
Unikaj tkania : Tkanie zwiększa dopływ ciepła i niespójność podawania drutu - w przypadku cienkiego aluminium użyj prostej podłużnicy.
Wybierz odpowiedni drut aluminiowy
Sam drut wpływa na ryzyko zatkania — zawsze używaj miękkiego drutu aluminiowego wysokiej jakości (4043 do ogólnego spawania cienkiego aluminium; 5356 do cienkiego aluminium morskiego/konstrukcyjnego). Unikaj taniego drutu niskiej jakości: ma on nierówną średnicę i twarde miejsca, które powodują blokady. Przechowuj drut w suchym, szczelnym pojemniku, aby zapobiec gromadzeniu się wilgoci – wilgoć powoduje porowatość i korozję drutu, co prowadzi do zatykania.
Ostateczny werdykt: Najlepszy uchwyt spawalniczy MIG do cienkich blach aluminiowych
Dla 90% spawaczy (profesjonalnych wytwórców, hobbystów i właścicieli małych sklepów) pistolet Push-Pull INWELT ® AL (225A chłodzony powietrzem) to najlepszy wybór do cienkich blach aluminiowych (1–3 mm). Zapewnia brak blokowania drutu, precyzyjną kontrolę i trwałość, a jednocześnie jest kompatybilny z większością najwyższej klasy spawaczy. Technologia podawania push-pull, teflonowa wykładzina do szybkiej wymiany i ergonomiczna konstrukcja sprawiają, że jest to złoty standard w spawaniu aluminium i jest skonstruowany tak, aby radził sobie z codziennym użytkowaniem bez problemów konserwacyjnych.
Jeśli jesteś hobbystą lub majsterkowiczem zajmującym się małymi projektami z cienkiego aluminium (1–2 mm), INWELT ® Pistolet szpulowy będzie najlepszą wartością. Jest łatwy w konfiguracji, w 100% wolny od blokad i niedrogi — idealny do nauki spawania aluminium bez frustracji.
W przypadku spawania przenośnego/na miejscu najlepszym wyborem jest pistolet Fronius TransSteel Push-Pull Gun : jest wytrzymały, lekki i przeznaczony do użytku na zewnątrz, dzięki czemu idealnie nadaje się do napraw cienkiego aluminium na miejscu.
Często zadawane pytania (FAQ)
Czy mogę użyć standardowego pistoletu stalowego MIG do cienkiego aluminium, jeśli wymienię wkładkę na teflon?
Chociaż ulepszenie wykładziny teflonowej zmniejszy ryzyko zablokowania, nadal nie zaleca się stosowania standardowego pistoletu stalowego MIG . W pistoletach stalowych brakuje rolek napędowych specyficznych dla aluminium, ergonomicznej konstrukcji i podawania typu push-pull — nadal będziesz doświadczać sporadycznych deformacji drutu i zatykania. To rozwiązanie tymczasowe, a nie rozwiązanie długoterminowe.
Jaka średnica drutu jest najlepsza dla cienkich płyt aluminiowych o grubości 1 mm?
Drut aluminiowy o średnicy 0,9 mm (0,035 cala) to najlepszy wybór do płyt o grubości 1 mm. Zapewnia niski dopływ ciepła i precyzyjne podawanie — drut 1,2 mm jest za gruby i powoduje przepalenie i zatory.
Jak często powinienem wymieniać wkładkę teflonową w moim aluminiowym broni MIG ?
W przypadku regularnego użytkowania (4–6 godzin dziennie) wymieniaj wkładkę teflonową co 3–6 miesięcy. W przypadku lekkiego użytkowania (1–2 godziny tygodniowo) wymieniaj go co 12 miesięcy. Jeśli zauważysz problemy z podawaniem drutu lub wióry, wymień je natychmiast.
Czy potrzebuję chłodzonego wodą pistoletu MIG do cienkiego aluminium?
Nie — pistolety chłodzone wodą są przystosowane do wysokiego natężenia prądu (400 A+) i są przesadzone w przypadku wymagań cienkiego aluminium w zakresie niskich temperatur. Pistolety chłodzone powietrzem (225 A lub mniejsze) są lżejsze, tańsze i idealne do blach o grubości 1–3 mm.
Czy mogę spawać cienkie aluminium za pomocą pistoletu topnikowego MIG ?
Nie – spawanie rdzeniem topnikowym nie jest zalecane w przypadku aluminium, zwłaszcza cienkich blach. Drut topnikowy tworzy warstwę żużla, która jest trudna do usunięcia z cienkiego aluminium, a system podawania nie jest przeznaczony do miękkiego drutu aluminiowego — gwarantowane jest zatykanie.
Wniosek
Spawanie cienkich blach aluminiowych bez blokowania się drutu nie jest kwestią szczęścia – to kwestia wyboru odpowiedniego uchwytu MIG i przestrzegania prawidłowego ustawienia/techniki. Kluczem jest nadanie priorytetu konstrukcji charakteryzującej się niskim tarciem (wkładki teflonowe, rolki napędowe z rowkiem U) i płynnym podawaniem drutu (technologia push-pull lub pistoletu szpulowego) — te cechy eliminują główne przyczyny zatorów podczas spawania aluminium.
Niezależnie od tego, czy jesteś zawodowym wytwórcą, czy hobbystą, inwestycja w pistolet MIG do aluminium pozwoli Ci zaoszczędzić wiele godzin przestojów, zmniejszyć straty materiału i pomoże za każdym razem uzyskać czyste, spójne spoiny na cienkim aluminium. Pistolet INWELT ® AL Push-Pull wyróżnia się jako najlepsza wszechstronna opcja. Łącząc wysokiej jakości uchwyt aluminiowy MIG z odpowiednimi parametrami, konserwacją i techniką, zmienisz spawanie cienkiego aluminium z frustrującego wyzwania w płynny proces – z zerowym zatykaniem drutu i profesjonalnymi wynikami.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių