Jesteś tutaj: Dom »
Aktualności »
Technologia spawania »
Dlaczego moja przecinarka plazmowa nie wytwarza łuku elektrycznego? 7 typowych przyczyn i rozwiązań
Dlaczego moja przecinarka plazmowa nie wytwarza łuku? 7 typowych przyczyn i rozwiązań
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-10 Pochodzenie: Strona
Przecinarka plazmowa, która nie wytwarza łuku, może przerwać produkcję, opóźnić projekty produkcyjne i zwiększyć koszty konserwacji. Niezależnie od tego, czy przecinarka plazmowa w ogóle nie strzela, przedmuchuje powietrze bez wytwarzania łuku, czy też generuje łuk pilotujący, który nie przenosi się na obrabiany przedmiot, zasadnicze znaczenie ma identyfikacja rzeczywistej przyczyny.
Dlaczego Twoja przecinarka plazmowa nie wytwarza łuku? Najczęstsze przyczyny to niewystarczające ciśnienie powietrza, zużyte materiały eksploatacyjne palnika, nieprawidłowo zainstalowane elementy palnika, złe połączenia zacisków roboczych, wadliwe sygnały wyzwalające palnik, awarie zabezpieczeń zasilacza i problemy w obwodzie łuku pilotującego.
Na szczęście wiele problemów z rozruchem łuku plazmowego można zidentyfikować poprzez podstawowe kontrole zewnętrzne, zanim konieczna będzie wymiana kosztownych komponentów.
W tym przewodniku wyjaśniono siedem typowych przyczyn awarii łuku przecinarki plazmowej, sposoby rozpoznawania ich objawów oraz odpowiednie kroki rozwiązywania problemów. Obejmuje także problemy z łukiem pilotującym, wymagania dotyczące zasilania powietrzem, konserwację zapobiegawczą i sytuacje, w których niezbędny jest profesjonalny serwis.
Co to znaczy, że przecinarka plazmowa nie wytwarza łuku?
Przecinarka plazmowa wykorzystuje energię elektryczną i przepływ sprężonego gazu, zwykle powietrza, do wytworzenia łuku plazmowego o wysokiej temperaturze, zdolnego do cięcia materiałów przewodzących prąd elektryczny.
W zależności od konstrukcji sprzętu, palnik może wykorzystywać łuk pilotujący, mechanizm stykowy lub inny system inicjowania łuku.
W systemie łuku pilotującego łuk początkowy jest ustanawiany w palniku, zanim główny łuk tnący przeniesie się na przedmiot obrabiany. Przedmiot obrabiany staje się wówczas częścią elektrycznego obwodu cięcia.
Gdy przecinarka plazmowa nie wytwarza łuku, awaria może wystąpić podczas inicjacji łuku, stabilizacji łuku pilotującego lub przeniesienia go na obrabiany przedmiot.
Są to różne problemy i mogą wymagać różnych rozwiązań.
Jak rozpoznać rodzaj awarii łuku plazmowego?
Przed wymianą części dokładnie obserwuj, co się dzieje, gdy spróbujesz uruchomić przecinarkę plazmową.
Objaw przecinarki plazmowej
Możliwe przyczyny
Zalecana pierwsza kontrola
Brak przepływu powietrza i łuku
Obwód wyzwalający, zabezpieczenie maszyny, usterka zasilania powietrzem lub sterowania
Sprawdź wskaźniki usterek, dopływ powietrza i podłączenie palnika
Powietrze przepływa, ale nie pojawia się łuk
Zużyte materiały eksploatacyjne, nieprawidłowy montaż, blokada bezpieczeństwa lub obwód rozruchowy
Sprawdź materiały eksploatacyjne palnika i nasadkę mocującą
Łuk pilotujący rozpoczyna się, ale nie przenosi
Złe połączenie zacisku roboczego, zbyt duża odległość palnika lub nieprawidłowe ustawienie cięcia
Sprawdź roboczą ścieżkę powrotną i odsunięcie palnika
Łuk rozpoczyna się, ale natychmiast zatrzymuje
Niestabilny przepływ powietrza, uszkodzone materiały eksploatacyjne lub system zabezpieczający
Sprawdź ciśnienie przepływającego powietrza i wskaźniki usterek
Łuk uruchamia się sporadycznie
Luźne połączenie palnika, zużyte elementy lub niestabilne zasilanie
Sprawdź połączenia zewnętrzne i materiały eksploatacyjne
Łuk zatrzymuje się podczas ciągłego cięcia
Ograniczenia w dopływie powietrza, nadmierny cykl pracy lub warunki cięcia
Sprawdź przepływ powietrza, ostrzeżenia dotyczące temperatury i ograniczenia operacyjne
Ważne: Nie każda przecinarka plazmowa jest zaprojektowana tak, aby utrzymać widoczny łuk pilotujący na otwartej przestrzeni. Zawsze postępuj zgodnie z instrukcją obsługi konkretnej maszyny i palnika.
Środki ostrożności przed przystąpieniem do rozwiązywania problemów
Sprzęt do cięcia plazmowego wykorzystuje wysokie napięcie elektryczne, sprężone powietrze, intensywne promieniowanie łuku i gorący metal.
Przed wyjęciem lub sprawdzeniem materiałów eksploatacyjnych palnika:
Wyłącz przecinarkę plazmową i odłącz ją od źródła zasilania.
Poczekaj, aż palnik i materiały eksploatacyjne całkowicie ostygną.
Postępuj zgodnie z instrukcjami producenta dotyczącymi uwalniania zmagazynowanego ciśnienia powietrza.
Nosić odpowiedni sprzęt ochronny.
Nigdy nie omijaj blokad bezpieczeństwa palnika ani wyłączników ochronnych.
Nie otwieraj obudowy maszyny ani nie dotykaj wewnętrznych elementów elektrycznych, chyba że jesteś wykwalifikowanym technikiem serwisu.
Niektóre przecinarki plazmowe zawierają elementy elektryczne, które po odłączeniu urządzenia mogą utrzymywać niebezpieczne napięcie.
7 typowych przyczyn braku łuku przecinarki plazmowej i sposoby ich naprawienia
1. Niewystarczające ciśnienie powietrza lub zła jakość powietrza
Jedną z pierwszych rzeczy, które należy sprawdzić, gdy przecinarka plazmowa nie wytwarza łuku, jest zasilanie sprężonym powietrzem.
Cięcie plazmowe wymaga stabilnego przepływu czystego, suchego powietrza, które wspomaga powstawanie łuku, chłodzi elementy palnika i usuwa stopiony materiał ze strefy cięcia.
Jeśli dopływ powietrza jest niewystarczający lub niestabilny, maszyna może uniemożliwić zajarzenie łuku lub wyłączyć się podczas pracy.
Typowe objawy
Przecinarka plazmowa wydmuchuje powietrze, ale nie wytwarza łuku.
Łuk pilotujący rozpoczyna się i szybko znika.
Urządzenie wyświetla ostrzeżenie dotyczące ciśnienia powietrza.
Zainicjowanie łuku staje się niespójne.
Wydajność cięcia pogarsza się podczas ciągłej pracy.
Dlaczego niskie ciśnienie powietrza powoduje problemy z łukiem?
Wiele przecinarek plazmowych monitoruje ciśnienie powietrza lub przepływ powietrza przed uruchomieniem palnika.
Jeżeli ciśnienie spadnie poniżej wymaganego zakresu roboczego, maszyna może uruchomić blokadę ochronną.
Ciśnienie powietrza może również spaść podczas pracy palnika, szczególnie gdy sprężarka nie jest w stanie utrzymać wystarczającego przepływu.
Oznacza to, że regulator pokazujący odpowiednie ciśnienie na biegu jałowym niekoniecznie potwierdza, że w systemie jest wystarczająca ilość powietrza podczas cięcia.
Wilgoć, olej i inne zanieczyszczenia mogą dodatkowo wpływać na stabilność łuku i przyspieszać zużycie materiałów eksploatacyjnych.
Jak to naprawić
Sprawdź, czy sprężarka powietrza działa prawidłowo.
Sprawdź, czy sprężarka może zapewnić wymagany przepływ powietrza.
Sprawdź wąż powietrzny pod kątem wycieków, zwężeń i uszkodzonych złączek.
Sprawdź regulator i filtr powietrza.
Sprawdź ciśnienie powietrza w warunkach przepływu, stosując procedurę zalecaną dla sprzętu.
Usuń nagromadzoną wilgoć z układu wentylacyjnego.
W razie potrzeby wymień zanieczyszczone elementy filtra.
Jakie ciśnienie powietrza powinna stosować przecinarka plazmowa?
Nie ma jednego prawidłowego ciśnienia powietrza dla każdej przecinarki plazmowej.
Wymagane ciśnienie zależy od modelu urządzenia, konstrukcji palnika, prądu cięcia i warunków pracy.
Zawsze należy stosować specyfikacje ciśnienia i przepływu przewidziane dla konkretnego systemu cięcia plazmowego.
2. Zużyte lub uszkodzone materiały eksploatacyjne do palnika plazmowego
Tarcza lub nasadka ekranująca, jeśli ma to zastosowanie
Elementy te działają w ekstremalnych warunkach termicznych i elektrycznych i stopniowo ulegają zniszczeniu podczas normalnego cięcia.
Czy zużyte materiały eksploatacyjne mogą zapobiec wyładowaniu łukowemu przecinarki plazmowej?
Tak.
Mocno zużyta elektroda, uszkodzona dysza lub nieprawidłowo działający zespół materiałów eksploatacyjnych mogą zakłócać inicjację łuku.
Na przykład elektroda, która uległa nadmiernemu zużyciu, może nie zapewniać już odpowiednich warunków elektrycznych i mechanicznych zapewniających niezawodny rozruch.
Uszkodzona dysza może również zakłócić charakterystykę łuku i przepływu gazu.
W niektórych przypadkach uszkodzenie materiałów eksploatacyjnych może spowodować sporadyczne uruchamianie palnika, zanim w końcu przestanie działać.
Oznaki uszkodzonych materiałów eksploatacyjnych palnika plazmowego
Część
Typowe zużycie lub uszkodzenie
Możliwy efekt
Elektroda
Nadmierna erozja, uszkodzona wkładka lub nadmierne zużycie
Trudne lub nierówne zajarzenie łuku
Dysza
Powiększony lub zniekształcony otwór, pieczenie lub deformacja
Niestabilny łuk i słaba jakość cięcia
Pierścień wirowy
Pęknięcia, zanieczyszczenia lub zablokowane przejścia
Niewłaściwa dystrybucja gazu
Osłona zabezpieczająca
Pęknięcia, uszkodzone gwinty lub nieprawidłowe osadzenie
Problemy z montażem palnika lub wykrywaniem zabezpieczeń
Tarcza
Nadmierne rozpryski, uszkodzenia lub blokady
Słaby przepływ gazu i wydajność cięcia
Jak to naprawić
Przed sprawdzeniem materiałów eksploatacyjnych odłącz zasilanie i poczekaj, aż palnik ostygnie.
Usuń materiały eksploatacyjne zgodnie z instrukcjami producenta palnika.
Sprawdź elektrodę pod kątem nadmiernego zużycia, dyszę pod kątem uszkodzeń i pierścień zawirowujący pod kątem pęknięć lub zanieczyszczeń.
Wymień uszkodzone elementy na materiały eksploatacyjne pasujące do modelu palnika i zastosowania cięcia.
Gdy elektroda i dysza ulegną znacznemu zużyciu, ich wspólna wymiana może pomóc w przywróceniu stałej wydajności cięcia.
Unikaj mieszania materiałów eksploatacyjnych, które nie są przeznaczone do wspólnego działania.
Wskazówka dotycząca konserwacji: Powtarzające się awarie zajarzenia łuku mogą spowodować dalsze uszkodzenie materiałów eksploatacyjnych. Zamiast ciągle naciskać spust palnika, należy zbadać przyczynę.
3. Nieprawidłowo zainstalowane materiały eksploatacyjne lub problemy z blokadą zabezpieczającą palnika
Przecinarka plazmowa może nie wytworzyć łuku, nawet jeśli jej materiały eksploatacyjne są stosunkowo nowe.
Jedną z możliwych przyczyn jest nieprawidłowy montaż palnika.
Wiele Palniki do cięcia plazmowego korzystają z mechanizmu zabezpieczającego, który wykrywa, czy określone elementy palnika są prawidłowo zainstalowane.
W zależności od projektu może to być określane jako system części na miejscu, czujnik nasadki lub blokada bezpieczeństwa palnika.
Jeżeli brakuje wymaganych elementów lub są one nieprawidłowo osadzone, urządzenie może uniemożliwić zajarzenie łuku.
Typowe problemy z instalacją
Nakładka ustalająca nie jest prawidłowo osadzona.
Zainstalowano niewłaściwą elektrodę lub dyszę.
Brakuje pierścienia zawirowującego lub jest on nieprawidłowo umieszczony.
Materiały eksploatacyjne są instalowane w niewłaściwej kolejności.
Element palnika jest uszkodzony lub nie pasuje prawidłowo.
Zespół palnika nie spełnia wymagań systemu wykrywania bezpieczeństwa.
Dlaczego przecinarka plazmowa przestaje wytwarzać łuk po wymianie materiałów eksploatacyjnych?
Jeśli przecinarka plazmowa przestanie działać natychmiast po wymianie materiałów eksploatacyjnych, w pierwszej kolejności należy zbadać nieprawidłowy montaż lub niekompatybilne części zamienne.
Nawet jeśli poszczególne komponenty wyglądają podobnie, ich wymiary i wymagania eksploatacyjne mogą się różnić.
Nieprawidłowe części mogą uniemożliwić prawidłowy montaż palnika lub jego działanie zgodnie z przeznaczeniem.
Jak to naprawić
Wyłącz i odłącz przecinarkę plazmową.
Wyjmij materiały eksploatacyjne po ostygnięciu palnika.
Upewnij się, że każdy element pasuje do modelu palnika.
Sprawdź komponenty pod kątem uszkodzeń fizycznych.
Zainstaluj ponownie materiały eksploatacyjne w określonej kolejności.
Zamocuj nasadkę mocującą zgodnie z instrukcją palnika.
Sprawdź, czy po ponownym uruchomieniu maszyny nadal pojawiają się ostrzeżenia dotyczące palnika.
Nie należy umieszczać elementów na siłę ani nie dokręcać ich zbyt mocno, przekraczając określone wymagania.
Ważne: Nigdy nie omijaj czujnika nasadki palnika ani innej blokady zabezpieczającej, aby przecinarka plazmowa uruchomiła się.
Jeśli po prawidłowym montażu system wykrywania bezpieczeństwa w dalszym ciągu zgłasza usterkę, może być konieczna profesjonalna inspekcja.
4. Słabe połączenie zacisku roboczego lub niekompletny obwód cięcia
Słabe połączenie zacisku roboczego jest częstą przyczyną problemów z przenoszeniem łuku tnącego.
Zacisk roboczy zapewnia elektryczną ścieżkę powrotną pomiędzy przedmiotem obrabianym a źródłem zasilania cięcia plazmowego.
Jeśli to połączenie jest luźne, zanieczyszczone lub przerwane, główny łuk tnący może nie przenosić się prawidłowo lub pozostać stabilny.
Czy zły zacisk roboczy może zapobiec wyładowaniu łukowemu przecinarki plazmowej?
Zależy to od systemu zajarzania łuku.
W przypadku niektórych przecinarek plazmowych niewłaściwa ścieżka powrotna może uniemożliwić pomyślne zajarzenie łuku.
W systemach z łukiem pilotującym łuk pilotujący może nadal się uruchamiać, ale łuk tnący może nie przenieść się na przedmiot obrabiany.
To rozróżnienie jest ważne przy diagnozowaniu przecinarki plazmowej, która wydaje się strzelać, ale nie przecina.
Typowe problemy z zaciskami roboczymi
Zacisk mocuje się do pomalowanej lub mocno zardzewiałej powierzchni.
Szczęki zaciskowe mają słaby kontakt elektryczny.
Kabel powrotny do pracy jest uszkodzony.
Połączenie przy źródle zasilania jest poluzowane.
Zacisk jest mocowany do elementu o zawodnej ścieżce elektrycznej prowadzącej do przedmiotu obrabianego.
Jak to naprawić
Przy odłączonej maszynie sprawdź zacisk roboczy i kabel masowy.
Usuń farbę, silną rdzę lub inne zanieczyszczenia izolacyjne z obszaru styku zacisku.
Bezpiecznie przymocuj zacisk roboczy do czystego, przewodzącego metalu.
Jeśli jest to praktyczne, podłącz go bezpośrednio do przedmiotu obrabianego, zamiast polegać na niepewnej ścieżce przez stół do cięcia lub uchwyt.
Sprawdź kabel powrotny pod kątem widocznych uszkodzeń i wymień wadliwe elementy.
Po przywróceniu połączeń przetestuj system, stosując procedurę zalecaną przez producenta.
Czy odległość palnika wpływa na przenoszenie łuku?
Tak.
Nadmierna odległość pomiędzy palnikiem a przedmiotem obrabianym może uniemożliwić skuteczne przenoszenie łuku lub sprawić, że łuk cięcia będzie niestabilny.
Użyj prawidłowego odsunięcia lub wysokości cięcia dla konfiguracji palnika i materiałów eksploatacyjnych.
Jeżeli palnik wymaga szczególnej techniki cięcia ciągniętego lub odsunięcia, należy przestrzegać tego wymagania, zamiast stosować uniwersalną odległość cięcia.
5. Wadliwy spust palnika, Zespół kabli lub połączenie
Jeśli sygnał wyzwalający nie dotrze do układu sterowania, maszyna może nie rozpocząć wymaganych operacji zajarzania powietrza i łuku.
Kable i złącza palnika mogą również ulec zniszczeniu w wyniku wielokrotnego zginania, ciągnięcia, uderzeń mechanicznych lub narażenia na warunki warsztatowe.
Objawy problemu ze spustem palnika lub kablem
Po naciśnięciu spustu palnika nic się nie dzieje.
Latarka działa sporadycznie.
Urządzenie wyświetla błąd połączenia palnika.
Po przesunięciu przewodu palnika zajarzenie łuku staje się zawodne.
Sekwencja zajarzania powietrza i łuku nie działa zgodnie z oczekiwaniami.
Co powoduje problemy z połączeniem palnika?
Możliwe przyczyny to uszkodzony wyłącznik spustowy, luźne złącze, przerwany przewód sterujący lub nieprawidłowo zainstalowany zespół palnika.
Dokładne objawy zależą od projektu sterowania maszyny.
Niektóre systemy mogą aktywować przepływ powietrza bez wytwarzania łuku, podczas gdy inne mogą uniemożliwić całą sekwencję cięcia.
Jak to naprawić
Zacznij od zewnętrznej kontroli wizualnej.
Sprawdź, czy złącze palnika jest prawidłowo osadzone i zabezpieczone.
Unikaj gwałtownego zginania kabla palnika w pobliżu uchwytu lub złącza źródła zasilania.
Jeśli złącze jest uszkodzone lub latarka nadal działa z przerwami, zaprzestań jej używania i zleć fachową kontrolę lub wymianę.
Nie należy próbować testować obwodów wyzwalających lub rozruchowych pod napięciem bez odpowiednich kwalifikacji technicznych i procedur serwisowych.
Praktyczna wskazówka: Jeśli przecinarka plazmowa wielokrotnie nie uruchamia się, a problem wydaje się być związany z ruchem kabla palnika, przed wymianą niepowiązanych materiałów eksploatacyjnych należy sprawdzić uszkodzony zespół kabla lub złącze.
6. Nieprawidłowe warunki zasilania lub zabezpieczenie termiczne
Sprzęt do cięcia plazmowego wymaga stabilnego zasilania elektrycznego i odpowiednich warunków pracy.
Jeśli moc wejściowa wykracza poza dozwolony zakres, aktywny jest błąd ochronny lub maszyna przekroczyła swój cykl pracy, przecinarka plazmowa może odmówić zainicjalizowania łuku.
Typowe objawy
Maszyna włącza się, ale nie uruchamia się.
Wyświetlane jest ostrzeżenie o usterce lub temperaturze.
Przecinarka plazmowa zatrzymuje się po dłuższym cięciu.
Sprzęt pracuje sporadycznie przy dużym obciążeniu.
Zainicjowanie łuku staje się zawodne, gdy inne urządzenia działają na tym samym zasilaniu elektrycznym.
W jaki sposób moc wejściowa może wpływać na rozruch łuku plazmowego?
Przecinarka plazmowa wymaga zasilania elektrycznego spełniającego wymagania dotyczące napięcia znamionowego, częstotliwości, fazy i prądu.
Nieodpowiednie zasilanie, nieodpowiedni przedłużacz lub nieprawidłowe podłączenie mogą uniemożliwić normalne działanie.
Systemy ochronne mogą również wyłączyć wydajność cięcia, gdy maszyna wykryje niebezpieczny stan.
Co to jest cykl pracy przecinarki plazmowej?
Cykl pracy opisuje, jak długo maszyna może pracować przy określonej mocy w określonym przedziale czasu, zwykle w cyklu dziesięciominutowym.
Na przykład 60% cykl pracy przy określonej mocy wyjściowej ogólnie oznacza, że maszyna jest przystosowana do sześciu minut pracy w ciągu dziesięciu minut w określonych warunkach testowych.
Rzeczywiste wymagania dotyczące chłodzenia zależą od maszyny i środowiska pracy.
Przekroczenie znamionowego cyklu pracy może spowodować aktywację zabezpieczenia termicznego.
Jak to naprawić
Sprawdź wyświetlacz urządzenia lub wskaźniki ostrzegawcze.
Sprawdź, czy zasilanie wejściowe i instalacja elektryczna odpowiadają specyfikacjom sprzętu.
Upewnij się, że wybrany tryb pracy i ustawienia są odpowiednie dla zamierzonego procesu cięcia.
Jeżeli aktywne jest ostrzeżenie termiczne, należy przerwać cięcie i poczekać, aż maszyna ostygnie, zgodnie z instrukcją obsługi.
Utrzymuj otwory wentylacyjne w czystości i zachowaj odpowiednią przestrzeń wokół urządzenia.
Jeżeli podejrzewasz problemy z zasilaniem elektrycznym, zleć sprawdzenie instalacji wykwalifikowanemu elektrykowi.
Nie resetuj wielokrotnie urządzenia, które w dalszym ciągu zgłasza usterki elektryczne lub termiczne.
7. Łuk pilotujący Awaria obwodu lub wewnętrznego elementu elektrycznego
Jeśli dopływ powietrza, materiały eksploatacyjne palnika, zacisk roboczy, zespół palnika i warunki pracy są prawidłowe, problem może wynikać z wewnętrznej usterki elektrycznej.
W zależności od konstrukcji przecinarki plazmowej układ zajarzania łuku może zawierać obwody sterujące, elementy przełączające, czujniki i inne zespoły elektryczne.
Usterka w jednym z tych systemów może uniemożliwić zainicjowanie lub utrzymanie łuku przez palnik.
Jakie są oznaki problemu z obwodem Łuk pilotujący ?
Możliwe objawy obejmują:
Powietrze przepływa normalnie, ale nie wytwarza się łuk.
Maszyna wielokrotnie zgłasza błąd zajarzania łuku.
Prawidłowo zainstalowane nowe materiały eksploatacyjne nie przywracają działania.
Połączenia palnika i warunki zasilania zewnętrznego wydają się normalne.
Maszyna nie inicjuje łuku pomimo przejścia normalnych kontroli zewnętrznych.
Objawy te nie świadczą o uszkodzeniu wewnętrznego elementu. Wskazują, że może być konieczna dalsza profesjonalna diagnostyka.
Jak to naprawić
Najpierw wykonaj zalecane inspekcje zewnętrzne.
Zapisz model urządzenia, kod błędu, warunki pracy i dokładne objawy.
Aby uzyskać odpowiednią procedurę diagnostyczną, należy skontaktować się z wykwalifikowanym technikiem serwisu lub producentem sprzętu.
Wewnętrzne systemy zajarzania łuku mogą wiązać się z niebezpiecznym napięciem elektrycznym i zmagazynowaną energią.
Nie otwieraj źródła zasilania, nie omijaj obwodów ochronnych ani nie próbuj wewnętrznych napraw elektrycznych bez odpowiedniego przeszkolenia i sprzętu.
Wymiana zasilacza nie powinna być pierwszym krokiem do rozwiązania problemu, jeśli nie wykluczono prostszych przyczyn zewnętrznych.
Jak rozwiązywać problemy z przecinarką plazmową, która nie powoduje łuku?
Systematyczny proces rozwiązywania problemów pomaga zidentyfikować problem bez niepotrzebnej wymiany drogich części.
Użyj poniższej sekwencji, aby zawęzić przyczynę.
Krok 1: Zidentyfikuj dokładny objaw
Określ, czy maszyna:
Nie ma przepływu powietrza ani łuku.
Wytwarza przepływ powietrza, ale nie wytwarza łuku.
Rozpoczyna łuk pilotujący, który nie ulega przeniesieniu.
Tworzy łuk, który natychmiast się zatrzymuje.
Uruchamia się sporadycznie.
Ta wstępna obserwacja może wyeliminować kilka niepowiązanych ze sobą możliwości.
Krok 2: Sprawdź wskaźniki usterek urządzenia
Sprawdź wyświetlacz i lampki ostrzegawcze.
Ciśnienie powietrza, zabezpieczenie termiczne, podłączenie palnika i usterki elektryczne można zidentyfikować za pomocą specjalnych wskaźników.
Aby zinterpretować kody usterek, skorzystaj z instrukcji obsługi.
Krok 3: Sprawdź dopływ powietrza
Sprawdź, czy sprężarka, regulator, filtry i węże działają prawidłowo.
Sprawdź ciśnienie i przepływ w warunkach określonych dla urządzenia.
Nie polegaj wyłącznie na odczycie ciśnienia jałowego regulatora.
Krok 4: Sprawdź materiały eksploatacyjne palnika
Odłącz zasilanie i poczekaj, aż palnik ostygnie.
Sprawdź elektrodę, dyszę, pierścień zawirowujący, nasadkę ustalającą i inne wymagane elementy.
Wymień uszkodzone lub niezgodne materiały eksploatacyjne.
Złóż ponownie palnik w prawidłowy sposób.
Krok 5: Sprawdź zacisk roboczy i kabel powrotny
Sprawdź zacisk, kabel i punkty połączeń.
Upewnij się, że zacisk zapewnia niezawodny kontakt z czystym, przewodzącym metalem.
Krok 6: Sprawdź palnik i połączenia zewnętrzne
Sprawdź spust, osłonę kabla i złącza zewnętrzne pod kątem widocznych uszkodzeń.
Upewnij się, że latarka jest prawidłowo podłączona do źródła zasilania.
Krok 7: Potwierdź warunki pracy
Sprawdź wymagania dotyczące mocy wejściowej, tryb pracy, prąd cięcia, ostrzeżenia termiczne i cykl pracy.
Napraw wszelkie problemy zidentyfikowane przez systemy zabezpieczające maszyny.
Krok 8: Jeśli to konieczne, poproś o profesjonalną obsługę
Jeśli po sprawdzeniu zewnętrznym przecinarka plazmowa nadal nie wytwarza łuku, zaprzestań rozwiązywania problemów i zleć wykwalifikowany serwis.
Nie próbuj powtarzać zajarzeń łuku, gdy urządzenie wyświetla trwałe błędy.
Dlaczego moja przecinarka plazmowa wytwarza powietrze, ale nie ma łuku?
Jednym z najczęstszych pytań dotyczących rozwiązywania problemów jest:
„Dlaczego moja przecinarka plazmowa dmucha powietrzem, ale nie wytwarza łuku?”
Przepływ powietrza bez łuku oznacza, że przynajmniej część układu pneumatycznego działa, ale sekwencja zajarzenia łuku nie została pomyślnie zakończona.
Zacznij od sprawdzenia wskaźników ostrzegawczych maszyny.
Następnie odłącz zasilanie i sprawdź materiały eksploatacyjne oraz zespół palnika.
Upewnij się, że części zamienne są odpowiednie dla palnika.
Jeżeli elementy zewnętrzne są w dobrym stanie, a maszyna nadal wydmuchuje powietrze bez wytwarzania łuku, konieczna może być profesjonalna diagnostyka elektryczna.
Uwaga: Niektóre przecinarki plazmowe kontynuują nadmuch powietrza przez krótki czas po cięciu. Ten cykl chłodzenia po przepływie jest normalny i nie powinien być automatycznie interpretowany jako usterka.
Dlaczego Łuk pilotujący uruchamia się, ale nie udaje się przenieść go na obrabiany przedmiot?
Przecinarka plazmowa może z powodzeniem wygenerować łuk pilotujący, ale nie ustali głównego łuku tnącego.
Jest to powszechnie opisywane jako problem przenoszenia łuku pilotującego.
Łuk pilotujący i przeniesiony łuk tnący pełnią różne funkcje.
Łuk pilotujący wspomaga inicjację łuku, natomiast łuk przenoszony zapewnia elektryczną ścieżkę cięcia przez obrabiany przedmiot.
Jeśli łuk pilotujący jest obecny, ale maszyna nie będzie ciąć, skoncentruj się na warunkach wymaganych do przeniesienia łuku.
Charakterystyka łuku może nie odpowiadać aplikacji
Zainstaluj odpowiedni zestaw materiałów eksploatacyjnych
Nieprawidłowe ustawienia operacyjne
Warunki skrawania mogą być nieodpowiednie
Sprawdź wybrany tryb i ustawienia
Niestabilny dopływ powietrza
Może to mieć wpływ na powstawanie łuku i jego stabilność
Sprawdź ciśnienie i przepływ w warunkach roboczych
Unikaj wielokrotnego wyzwalania łuku pilotującego na otwartej przestrzeni w celu wymuszenia przeniesienia.
Postępuj zgodnie z zalecanymi procedurami uruchamiania i testowania urządzenia.
Dlaczego przecinarka plazmowa wytwarza łuk, a następnie się zatrzymuje?
Przecinarka plazmowa, która uruchamia się normalnie, ale zatrzymuje się podczas cięcia, może mieć inny problem niż ta, która nigdy się nie uruchamia.
Najczęstsze przyczyny to niestabilny przepływ powietrza, zużyte materiały eksploatacyjne, nadmierna odległość cięcia, zła ścieżka powrotu z pracy lub ochrona termiczna.
Czas wystąpienia awarii dostarcza przydatnych informacji diagnostycznych.
Jeśli łuk zatrzymuje się natychmiast po uruchomieniu , sprawdź materiały eksploatacyjne, zespół palnika, dopływ powietrza i zacisk roboczy.
Jeśli łuk zgaśnie po kilku minutach cięcia , sprawdź wskaźniki temperatury maszyny, cykl pracy i wydajność dopływu powietrza.
Jeśli łuk zatrzymuje się podczas przesuwania się po obrabianym przedmiocie , sprawdź wysokość cięcia, stan kabla, ścieżkę powrotu i parametry cięcia.
Upewnij się również, że grubość materiału i prędkość cięcia są odpowiednie dla wydajności znamionowej urządzenia.
Czy nowe materiały eksploatacyjne do palnika plazmowego mogą powodować problemy z brakiem łuku?
Tak. Zainstalowanie nowych materiałów eksploatacyjnych nie gwarantuje automatycznie pomyślnej inicjacji łuku.
Części zamienne muszą być kompatybilne z konkretną latarką i prawidłowo zainstalowane.
Potencjalne problemy obejmują:
Nieprawidłowe wymiary elektrody.
Niekompatybilna konstrukcja dyszy.
Nieprawidłowa wartość prądu cięcia.
Brakujący lub nieprawidłowo umieszczony pierścień zawirowujący.
Nieprawidłowy montaż zatyczki zabezpieczającej.
Uszkodzone elementy zamienne.
Komponent może wyglądać podobnie do oryginału, ale mieć inne wymiary lub wymagania operacyjne.
Z tego powodu zgodność modeli latarki jest ważniejsza niż samo podobieństwo wizualne.
Jeśli przecinarka plazmowa przestanie wytwarzać łuk natychmiast po wymianie materiałów eksploatacyjnych, sprawdź nowo zainstalowane komponenty, zanim założysz, że doszło do awarii zasilania.
Jak zapobiec problemom z uruchamianiem łuku w przecinarni plazmowej?
Konserwacja zapobiegawcza może ograniczyć nieoczekiwane przerwy w cięciu, wydłużyć żywotność materiałów eksploatacyjnych i zapewnić bardziej spójną produkcję.
1. Utrzymuj dopływ czystego i suchego powietrza
Regularnie sprawdzaj sprężarkę, filtr powietrza, regulator i system oddzielania wilgoci.
Spuść nagromadzoną wodę i w razie potrzeby wymień elementy filtrujące.
Stała jakość powietrza pomaga chronić elementy palnika i utrzymywać stabilne warunki cięcia.
2. Sprawdź materiały eksploatacyjne przed cięciem
Sprawdź elektrodę i dyszę pod kątem widocznego zużycia.
Sprawdź pierścień zawirowujący i nakładkę ustalającą pod kątem uszkodzeń.
Wymieniaj komponenty zgodnie z ich rzeczywistym stanem i zaleceniami dotyczącymi konserwacji urządzenia.
3. Używaj odpowiednich materiałów eksploatacyjnych
Dopasuj materiały eksploatacyjne do modelu palnika, prądu roboczego i zastosowania cięcia.
Unikaj łączenia części, które nie są przeznaczone do współpracy.
4. Chroń pochodnię Zespół kabli
Zapobiegaj nadmiernemu zginaniu, zgniataniu, ciągnięciu i ścieraniu.
Poprowadź kabel palnika z dala od ostrych krawędzi i ruchomego sprzętu.
Regularnie sprawdzaj złącza i osłony kabli.
5. Utrzymuj niezawodny kontakt zacisku roboczego
Utrzymuj zacisk roboczy w czystości i sprawdzaj kabel masowy pod kątem uszkodzeń.
Przed cięciem podłączyć zacisk do odpowiedniej powierzchni przewodzącej.
6. Postępuj zgodnie ze znamionowym cyklem pracy
Używaj maszyny w określonych granicach użytkowania.
Utrzymuj odpowiednią wentylację i natychmiast reaguj na ostrzeżenia termiczne.
7. Prowadź rejestr konserwacji
W przypadku warsztatów produkcyjnych i użytkowników przemysłowych prosty zapis konserwacji może pomóc w zidentyfikowaniu powtarzających się usterek.
Przydatne informacje obejmują:
Przedmiot konserwacji
Co nagrać
Model latarki
Model i kompatybilny zestaw materiałów eksploatacyjnych
Prąd cięcia
Typowy zakres działania
Stan materiałów eksploatacyjnych
Zużycie elektrody i dyszy
Dopływ powietrza
Ciśnienie, przepływ i stan filtra
Objawy usterki
Brak łuku, łuk przerywany lub nieudany transfer
Działanie naprawcze
Elementy sprawdzone lub wymienione
Wynik
Czy przywrócono normalne cięcie
Spójny proces kontroli może pomóc zespołom konserwacyjnym odróżnić rutynowe zużycie materiałów eksploatacyjnych od powtarzających się problemów ze sprzętem.
Co należy sprawdzić przed wymianą Uchwyt do cięcia plazmowego ?
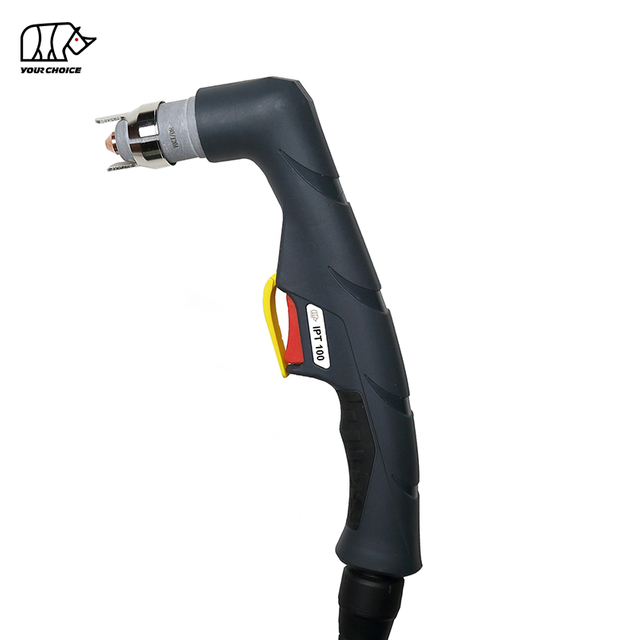
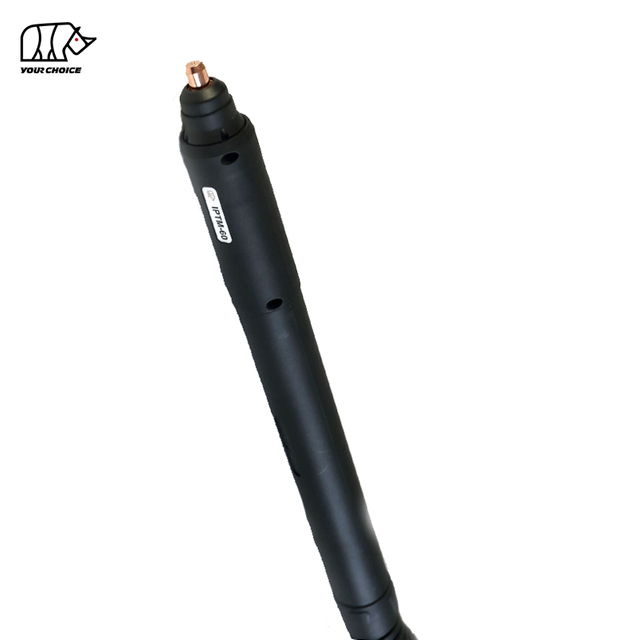
Jeśli istniejące Palnik do cięcia plazmowego jest uszkodzony lub regularnie występują problemy z zajarzeniem łuku, niezbędny jest wybór kompatybilnego zamiennika.
Palnika zamiennego nie należy wybierać wyłącznie na podstawie wyglądu lub reklamowanego natężenia prądu.
Przed zakupem sprawdź poniższe specyfikacje.
Czynnik wyboru
Dlaczego to ma znaczenie
Model przecinarki plazmowej
Określa, czy palnik może być używany ze źródłem zasilania
Typ połączenia palnika
Zapewnia kompatybilność połączeń elektrycznych, pneumatycznych i sterujących
Znamionowy prąd cięcia
Musi spełniać zamierzone wymagania operacyjne
System zajarzania łuku
Musi pasować do projektu rozruchu i sterowania urządzenia
Kompatybilność materiałów eksploatacyjnych
Określa elektrodę, dyszę i powiązane części zamienne
Długość kabla palnika
Wpływa na układ i obsługę stacji roboczej
Aplikacja ręczna lub zmechanizowana
Określa odpowiednią konfigurację palnika
Wymagania dotyczące bezpieczeństwa i kontroli
Zapewnia prawidłowe działanie funkcji ochronnych latarki
W przypadku dystrybutorów sprzętu spawalniczego, centrów napraw i zespołów zakupów przemysłowych weryfikacja tych szczegółów przed złożeniem zamówienia może zmniejszyć problemy ze zgodnością i niepotrzebne zwroty.
Zamawiając wymianę palnika lub materiałów eksploatacyjnych, należy podać istniejący model palnika, model maszyny, szczegóły złącza i prąd roboczy.
Zdjęcia oryginalnego palnika i elementów eksploatacyjnych mogą również pomóc dostawcy w sprawdzeniu zgodności.
Często zadawane pytania dotyczące problemów z brakiem łuku w przecinarni plazmowej
1. Dlaczego moja przecinarka plazmowa nie wytwarza łuku?
Przecinarka plazmowa może nie wytworzyć łuku z powodu niewystarczającego ciśnienia powietrza, zużycia materiałów eksploatacyjnych, nieprawidłowego montażu palnika, słabego elektrycznego styku powrotnego, problemów z wyzwalaczem, usterek zabezpieczeń lub problemów z wewnętrznym obwodem zajarzania łuku.
Rozpocznij od sprawdzenia wskaźników usterek, zasilania powietrzem, materiałów eksploatacyjnych palnika i połączeń zewnętrznych.
2. Dlaczego w mojej przecinarce plazmowej jest powietrze, ale nie ma łuku?
Przepływ powietrza bez łuku może wskazywać na zużycie materiałów eksploatacyjnych, nieprawidłowy montaż palnika, niezadowalającą blokadę bezpieczeństwa, problem z sygnałem sterującym lub wewnętrzny błąd zajarzania łuku.
Sprawdź wskaźniki ostrzegawcze maszyny i elementy palnika przy odłączonym zasilaniu.
3. Dlaczego moja przecinarka plazmowa Łuk pilotujący nie działa?
Łuk pilotujący może ulec awarii z powodu uszkodzonych materiałów eksploatacyjnych, nieprawidłowego montażu, niedostatecznego dopływu powietrza, nieprawidłowego podłączenia palnika lub problemów w układzie rozruchowym.
Nie wszystkie przecinarki plazmowe wykorzystują tę samą konstrukcję łuku pilotującego, dlatego odpowiednia procedura diagnostyczna zależy od sprzętu.
4. Dlaczego moja przecinarka plazmowa Łuk pilotujący uruchamia się, ale nie tnie?
Jeżeli łuk pilotujący rozpoczyna się, ale główny łuk tnący nie zostaje przeniesiony, sprawdź zacisk roboczy, styk przedmiotu obrabianego, odsunięcie palnika, materiały eksploatacyjne i ustawienia operacyjne.
Zła ścieżka powrotu z pracy lub nadmierna odległość palnika mogą zakłócać pomyślne przenoszenie łuku.
5. Czy uszkodzona elektroda może spowodować, że przecinarka plazmowa nie zapali się?
Tak. Mocno zużyta lub uszkodzona elektroda może zakłócać niezawodne zajarzanie łuku.
Sprawdź elektrodę pod kątem nadmiernej erozji lub nietypowych uszkodzeń i wymień ją w razie potrzeby.
Sprawdź także dyszę i inne materiały eksploatacyjne pod kątem zużycia.
6. Czy brudna dysza może zapobiec wyładowaniu łukowemu przecinarki plazmowej?
Zanieczyszczona, zablokowana lub uszkodzona dysza może mieć wpływ na przepływ gazu i zachowanie łuku.
W zależności od wagi problemu i konstrukcji palnika może to powodować niepewny rozruch lub niestabilne cięcie.
Sprawdź i wymień uszkodzone materiały eksploatacyjne zgodnie ze specyfikacją palnika.
7. Jakiego ciśnienia powietrza potrzebuje przecinarka plazmowa?
Prawidłowe ciśnienie powietrza zależy od modelu przecinarki plazmowej i palnika.
Zawsze należy przestrzegać wymagań dotyczących ciśnienia i przepływu określonych dla urządzenia.
Sprawdź dopływ powietrza w warunkach przepływu, ponieważ ciśnienie może spaść podczas pracy palnika.
8. Czy zły zacisk roboczy może spowodować, że przecinarka plazmowa nie będzie ciąć?
Tak. Słabe połączenie zacisku roboczego może uniemożliwić prawidłowe przenoszenie głównego łuku tnącego lub spowodować niestabilne cięcie.
Podłącz pewnie zacisk roboczy do czystego, przewodzącego metalu i sprawdź, czy kabel masowy nie jest uszkodzony.
9. Dlaczego moja przecinarka plazmowa przestaje wytwarzać łuk po kilku sekundach?
Możliwe przyczyny to niestabilny przepływ powietrza, uszkodzone materiały eksploatacyjne, słabe przenoszenie łuku, awaria sterowania lub aktywny system ochrony.
Jeśli problem występuje po długotrwałym cięciu, sprawdź także pod kątem przegrzania i ograniczeń cyklu pracy.
10. Dlaczego moja przecinarka plazmowa nie wytwarza łuku po wymianie materiałów eksploatacyjnych?
Możliwą przyczyną jest nieprawidłowy dobór lub montaż materiałów eksploatacyjnych.
Upewnij się, że elektroda, dysza, pierścień zawirowujący i nasadka ustalająca są kompatybilne z palnikiem i zamontowane we właściwej kolejności.
Sprawdź, czy urządzenie wyświetla komunikat dotyczący zespołu palnika lub usterki związanej z bezpieczeństwem.
11. Skąd mam wiedzieć, czy mój palnik plazmowy jest uszkodzony?
Możliwe objawy obejmują widoczne uszkodzenie palnika, przerywane działanie spustu, uszkodzoną izolację kabla, powtarzające się błędy połączeń lub utrzymujące się problemy z zajarzeniem łuku po sprawdzeniu zewnętrznych materiałów eksploatacyjnych i warunków pracy.
Objawy te nie zawsze oznaczają konieczność wymiany całej palnika.
Wykwalifikowana inspekcja może pomóc w ustaleniu, czy problem ogranicza się do elementu wymiennego, czy też dotyczy zespołu palnika.
12. Kiedy powinienem zaprzestać rozwiązywania problemów z przecinarką plazmową?
Przestań używać urządzenia, jeśli zauważysz uszkodzoną izolację elektryczną, zapach spalenizny, nietypowe dźwięki, powtarzające się awarie zabezpieczeń lub inne oznaki zagrożenia elektrycznego.
Profesjonalny serwis jest również wskazany w przypadku, gdy maszyna po zalecanych przeglądach zewnętrznych nadal ulega awarii.
Nigdy nie omijaj urządzeń zabezpieczających ani nie próbuj niewykwalifikowanych napraw wewnętrznych elementów pod wysokim napięciem.
Końcowe przemyślenia: jak naprawić przecinarkę plazmową, która nie wytwarza łuku elektrycznego
Kiedy przecinarka plazmowa nie wytwarza łuku, najskuteczniejszym podejściem jest określenie dokładnego objawu awarii przed wymianą części.
Zacznij od wskaźników zasilania powietrzem i usterek maszyny. Następnie sprawdź materiały eksploatacyjne palnika, potwierdź poprawność montażu oraz sprawdź zacisk roboczy i połączenia zewnętrzne.
Jeżeli łuk pilotujący zapala się, ale nie przenosi, należy skupić się na elektrycznej ścieżce powrotnej, wysokości cięcia i warunkach pracy.
Jeśli w maszynie przepływa powietrze, ale nie ma łuku pomimo prawidłowych warunków zewnętrznych, problem ze sterowaniem lub wewnętrznym zajarzeniem łuku może wymagać profesjonalnej diagnostyki.
Kluczem do niezawodnego cięcia plazmowego jest odpowiednio dobrany palnik, prawidłowo zainstalowane materiały eksploatacyjne, stabilny przepływ powietrza, solidne połączenia elektryczne i praca w granicach znamionowych sprzętu.
W przypadku dystrybutorów sprzętu, warsztatów produkcyjnych i zespołów zajmujących się konserwacją przemysłową zrozumienie tych siedmiu typowych przyczyn może zmniejszyć niepotrzebne koszty wymiany, poprawić skuteczność rozwiązywania problemów i zapewnić bardziej niezawodną wydajność cięcia.
Spersonalizowane doświadczenia przy pełnej kontroli.
Ta strona wykorzystuje pliki cookies i podobne technologie („cookies”). Za Twoją zgodą będziemy używać analitycznych plików cookie do śledzenia, które treści Cię interesują, oraz marketingowych plików cookie do wyświetlania reklam opartych na zainteresowaniach. W tym celu korzystamy z usług dostawców zewnętrznych, którzy mogą również wykorzystywać dane do własnych celów.
Zgodę wyrażasz klikając „Akceptuję wszystko” lub stosując swoje indywidualne ustawienia. Twoje dane mogą być wówczas przetwarzane również w krajach trzecich spoza UE, np. w USA, które nie zapewniają odpowiedniego poziomu ochrony danych i gdzie w szczególności nie można skutecznie uniemożliwić dostępu władz lokalnych. W każdej chwili możesz odwołać swoją zgodę ze skutkiem natychmiastowym. Jeśli klikniesz „Odrzuć wszystko”, użyte zostaną tylko niezbędne pliki cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių