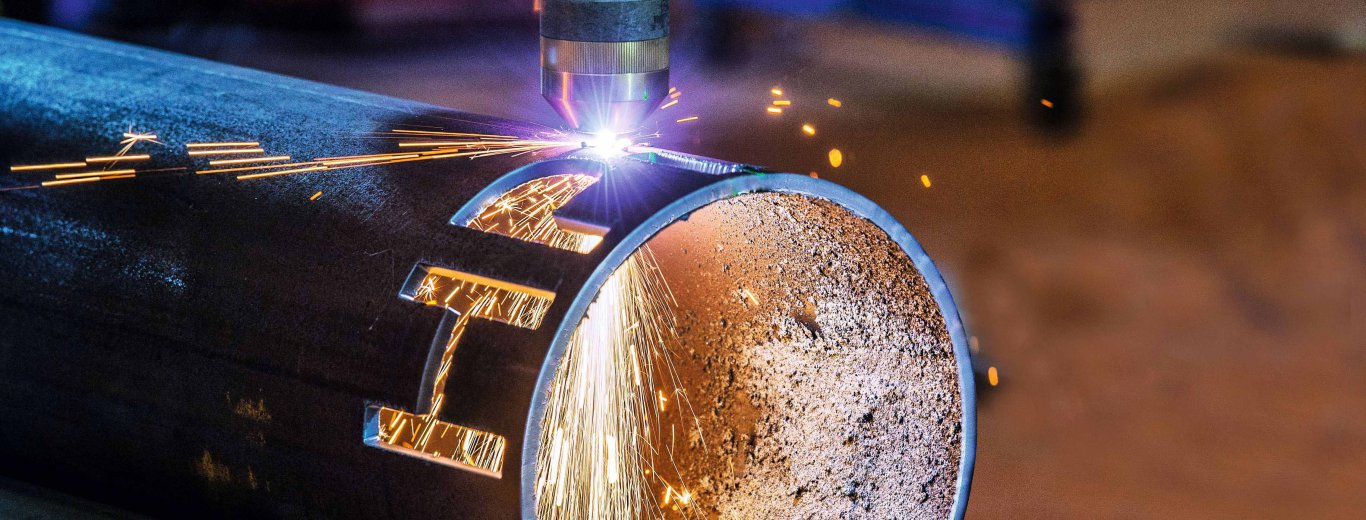
คบเพลิงตัดพลาสม่าสำหรับระบบตัดแบบแมนนวลและแบบกลไก
INWELT นำเสนอโซลูชันไฟฉายตัดพลาสม่าสำหรับการใช้งานตัดโลหะทั้งแบบมือถือและแบบติดตั้งกับเครื่องจักร
กลุ่มผลิตภัณฑ์นี้ครอบคลุมถึงคบเพลิงขนาดกะทัดรัดสำหรับการซ่อมแซมและการใช้งานในโรงงาน การกำหนดค่าคบเพลิงแบบแมนนวลที่มีความจุสูงกว่า และคบเพลิงเครื่องจักรแบบตรงสำหรับระบบ CNC และระบบตัดพลาสมาแบบใช้เครื่องจักรที่เข้ากันได้
แทนที่จะเลือกคบเพลิงตามลักษณะที่ปรากฏหรือจำนวนแอมแปร์ที่โฆษณาไว้เท่านั้น ผู้ซื้อมืออาชีพควรจับคู่ระบบคบเพลิงทั้งหมดกับแหล่งพลังงานพลาสมา
ปัจจัยความเข้ากันได้ที่สำคัญ ได้แก่ :
INWELT สามารถช่วยผู้จัดจำหน่าย ผู้ผลิตอุปกรณ์ และผู้ซื้อในอุตสาหกรรมยืนยันข้อกำหนดเหล่านี้ก่อนสั่งซื้อ
สำรวจกลุ่มผลิตภัณฑ์คบเพลิงตัดพลาสม่า INWELT
INWELT จัดกลุ่มผลิตภัณฑ์คบเพลิงพลาสม่าเป็นตระกูลผลิตภัณฑ์หลากหลายสำหรับแหล่งพลังงานและการใช้งานตัดที่แตกต่างกัน
ซีรีส์ LT มีการกำหนดค่าแบบแมนนวลและแบบเน้นเครื่องจักรสำหรับอุปกรณ์ตัดพลาสม่าที่เข้ากันได้
รุ่นปัจจุบันของ INWELT ประกอบด้วยกลุ่มไฟฉาย เช่น การกำหนดค่าคบเพลิงเครื่องจักร LT50, LT70, LT100 และ LTM
คบเพลิงเหล่านี้ได้รับการออกแบบโดยคำนึงถึงการทำงานแบบระบายความร้อนด้วยอากาศและความจุกระแสไฟฟ้าที่แตกต่างกัน ทั้งนี้ขึ้นอยู่กับรุ่น
LT Series เหมาะสำหรับผู้ซื้อที่ต้องการ:
ตรวจสอบข้อมูลจำเพาะรุ่น LT แต่ละรุ่นก่อนเลือกไฟฉายเสมอ
กลุ่มผลิตภัณฑ์ PT/IPT ประกอบด้วยการกำหนดค่าคบเพลิงพลาสม่าความจุปานกลางขนาดกะทัดรัดและขนาดกลางสำหรับการตัดทั้งแบบแมนนวลและแบบ CNC
รุ่น INWELT ประกอบด้วยรุ่น IPT20C, IPT40, IPT60, IPT100 และรุ่นไฟฉายสำหรับเครื่องจักร เช่น IPTM60 และ IPTM100
กลุ่มนี้มีประโยชน์อย่างยิ่งเมื่อผู้ซื้อจำเป็นต้องระบุ:
การเริ่มต้น HF หรือไม่ใช่ HF
ไฟฉายแบบแมนนวลหรือแบบเครื่อง
การทำงานของอากาศ/N₂
ความยาวสายเคเบิลที่แตกต่างกัน
การกำหนดค่าขั้วต่อด้านหลัง
สายไฟทริกเกอร์/ควบคุม
เนื่องจากไฟฉายหลายรุ่นอาจดูคล้ายกัน จึงควรตรวจสอบความเข้ากันได้ของเครื่องก่อนเปลี่ยนเสมอ
หมวดหมู่ PANA ประกอบด้วยรูปแบบไฟฉายพลาสม่าแบบแมนนวลและแบบเครื่องจักรที่คุ้นเคย เช่น การกำหนดค่า SG51, AG60, P80 และ PM80
โมเดลเหล่านี้ครอบคลุมประเภทปัจจุบันและระบบสตาร์ทที่แตกต่างกัน และมักใช้กับเครื่องตัดพลาสม่าในโรงงานและการผลิตที่เข้ากันได้
กลุ่มผลิตภัณฑ์ PANA มีประโยชน์สำหรับ:
อย่าถือว่าการกำหนดค่า SG, AG และ P80 สามารถใช้แทนกันได้เพียงเพราะใช้กับเครื่องพลาสมาที่มีขนาดใกล้เคียงกัน วัสดุสิ้นเปลือง พิกัดกระแส ระบบสตาร์ท และการเชื่อมต่อ ควรได้รับการตรวจสอบแยกกัน
กลุ่มผลิตภัณฑ์ PMX ประกอบด้วยการกำหนดค่าแบบแมนนวลและแบบกลไก ซึ่งครอบคลุมรุ่นต่างๆ เช่น PMX45, PMX65, PMX85 และ PMX105 พร้อมด้วยเวอร์ชันเครื่องจักร PMX-M ที่สอดคล้องกัน
คบเพลิงเหล่านี้ได้รับการออกแบบสำหรับระบบการตัดพลาสม่าที่เข้ากันได้ ซึ่งต้องใช้คบเพลิง วัสดุสิ้นเปลือง และแพลตฟอร์มการเชื่อมต่อที่กำหนดไว้
การเลือก PMX ควรขึ้นอยู่กับ:
แบบจำลองแหล่งพลังงานที่ตรงกัน
ข้อกำหนดการตัดกระแส
การดำเนินการด้วยตนเองหรือด้วยเครื่องจักร
สายคบเพลิง
การเชื่อมต่อด้านหลัง
การกำหนดค่าวัสดุสิ้นเปลือง
สำหรับการใช้งานทดแทน ให้ส่งรุ่นไฟฉายและข้อมูลเครื่องจักรที่มีอยู่ของ INWELT ก่อนสั่งซื้อ
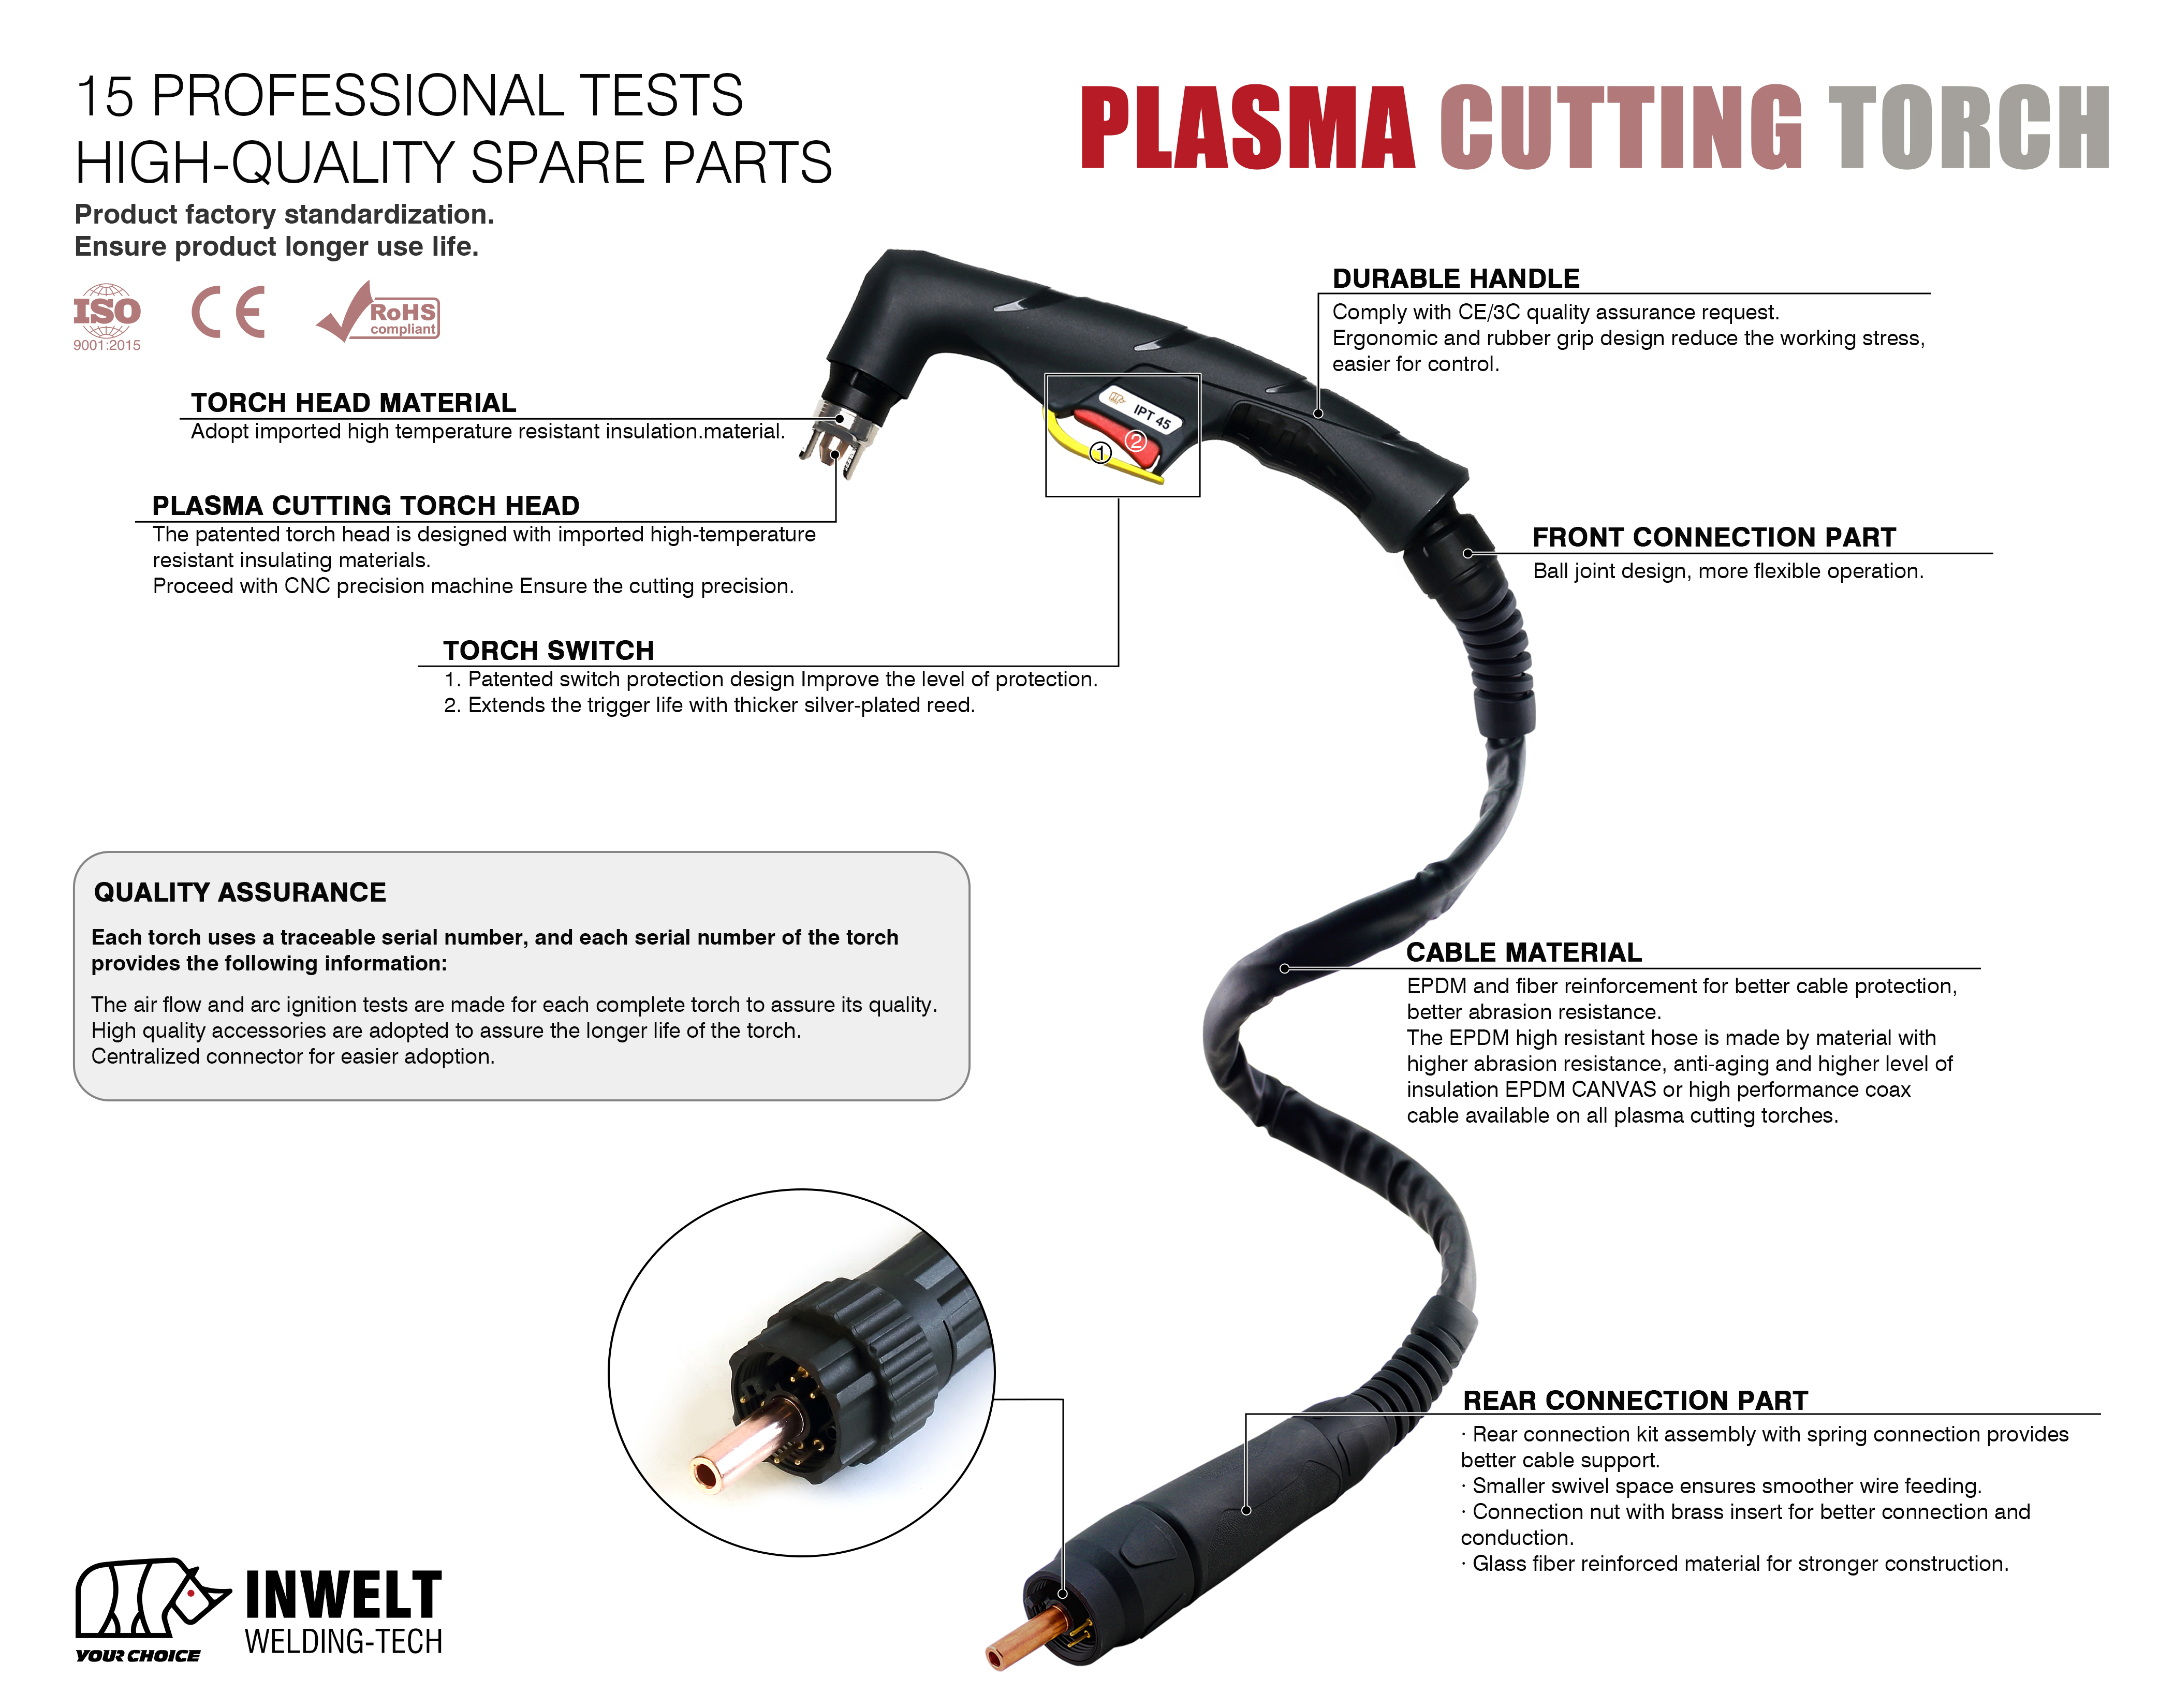
คบเพลิงตัดพลาสม่าแบบแมนนวลเทียบกับ CNC
โดยทั่วไปคบเพลิงพลาสม่าสามารถแบ่งออกเป็นแบบมือถือและแบบติดตั้งด้วยเครื่องจักร
คบเพลิงตัดพลาสม่าแบบแมนนวล
คบเพลิงแบบแมนนวลใช้ด้ามจับที่ทำมุมและตัวเหนี่ยวไกของผู้ปฏิบัติงาน ดังนั้นเครื่องตัดจึงสามารถนำคบเพลิงไปทั่วทั้งชิ้นงานได้โดยตรง
คบเพลิงแบบแมนนวลมักใช้สำหรับ:
ข้อได้เปรียบหลักคือความสะดวกในการพกพาและความยืดหยุ่นของผู้ปฏิบัติงาน
เครื่องและคบเพลิงตัดพลาสม่า CNC
โดยปกติแล้วคบเพลิงเครื่องจักรจะใช้ตัวคบเพลิงแบบตรงซึ่งออกแบบมาเพื่อติดตั้งบนโต๊ะตัดหรือแท่นยานยนต์ที่เข้ากันได้
สามารถใช้ในการใช้งานเช่น:
คบเพลิงเครื่องจักรต้องไม่เฉพาะกับแหล่งพลังงานพลาสม่าเท่านั้น แต่ยังรวมถึงขนาดการติดตั้ง ส่วนต่อประสานการควบคุม และระบบความสูงของคบเพลิงด้วย หากมี
คบเพลิงแบบแมนนวลและคบเพลิงสำหรับเครื่องจักรอาจใช้วัสดุสิ้นเปลืองบางอย่างร่วมกันในตระกูลเดียวกัน แต่ไม่ได้หมายความว่าชุดประกอบทั้งหมดจะสามารถใช้แทนกันได้
วิธีการเลือกคบเพลิงตัดพลาสม่าที่เหมาะสม
การเลือกคบเพลิงที่ถูกต้องเป็นหนึ่งในขั้นตอนที่สำคัญที่สุดในการเปลี่ยนหรือจัดหาอุปกรณ์ตัดพลาสมา
จับคู่กระแสตัดที่กำหนด
เริ่มต้นด้วยช่วงเอาท์พุตปกติของเครื่องตัดพลาสม่า
INWELT จัดหากลุ่มไฟฉายที่ครอบคลุมหลายประเภทในปัจจุบัน แต่ระดับคบเพลิงจะต้องเหมาะสมกับแหล่งพลังงาน
การใช้คบเพลิงที่ต่ำกว่าความจุกระแสไฟที่ต้องการอาจทำให้เกิดความร้อนมากเกินไปและส่วนประกอบเสียหายก่อนเวลาอันควร
คบเพลิงที่มีพิกัดสูงกว่าไม่ได้ทำให้เครื่องจักรที่มีกำลังต่ำสามารถตัดวัสดุที่หนาขึ้นได้โดยอัตโนมัติ ความสามารถในการตัดถูกกำหนดโดยระบบพลาสมาที่สมบูรณ์
ยืนยันวิธีการสตาร์ทอาร์ค
เครื่องตัดพลาสม่าสามารถใช้เทคโนโลยีการสตาร์ทอาร์คที่แตกต่างกันได้
ขึ้นอยู่กับตระกูลคบเพลิงและเครื่อง ซึ่งอาจรวมถึง:
ระบบเหล่านี้ไม่สามารถใช้แทนกันได้ในระดับสากล
ตรวจสอบวิธีการสตาร์ททุกครั้งก่อนเปลี่ยนคบเพลิงที่มีอยู่
ตรวจสอบขั้วต่อคบเพลิง
แหล่งพลังงานพลาสมาที่แตกต่างกันสามารถใช้การเชื่อมต่อที่แตกต่างกันได้ แม้ว่ากระแสไฟเอาท์พุตจะใกล้เคียงกันก็ตาม
ตรวจสอบ:
การติดตั้งคบเพลิงหลัก
การเชื่อมต่ออากาศ
ตะกั่วส่วนโค้งนักบิน
ปลั๊กทริกเกอร์
จำนวนสายควบคุม
อะแดปเตอร์ส่วนกลางถ้ามี
ขนาดเกลียว
สำหรับการใช้งานที่ไม่แน่นอน ให้ส่งรูปถ่ายของคอนเนคเตอร์ที่มีอยู่พร้อมกับรุ่นเครื่องจักร
เลือกความยาวสายเคเบิลที่ถูกต้อง
ความยาวสายเคเบิลควรให้การเคลื่อนไหวเพียงพอโดยไม่มีน้ำหนักหรือแรงดันตกโดยไม่จำเป็น
ผลิตภัณฑ์ INWELT ทั่วไปใช้สายเคเบิลที่มีความยาวหลายแบบขึ้นอยู่กับรุ่น รวมถึงการกำหนดค่า 4 ม., 5 ม., 6 ม. และยาวกว่า
ความยาวสายเคเบิล OEM สามารถประเมินได้สำหรับโครงการที่ผ่านการรับรอง
เลือกการทำงานด้วยตนเองหรือเครื่องจักร
ระบุว่าผู้ปฏิบัติงานจะถือคบเพลิงหรือติดตั้งบนระบบตัด CNC/เครื่องจักร
สิ่งนี้ส่งผลต่อรูปทรงของตัวคบเพลิง การควบคุม และข้อกำหนดในการติดตั้ง
ความเข้ากันได้ของไฟฉายตัดพลาสม่า: สิ่งที่ผู้ซื้อควรตรวจสอบ
ไม่ควรเลือกคบเพลิงพลาสม่าทดแทนเพียงเพราะ 'ดูเข้ากันได้'
ก่อนสั่งซื้อให้ยืนยันข้อมูลต่อไปนี้:
ยี่ห้อและรุ่นของเครื่องตัดพลาสม่า:
ช่วยให้ซัพพลายเออร์มีจุดเริ่มต้นในการระบุระบบคบเพลิงดั้งเดิม
กระแสไฟตัดสูงสุดและปกติ:
ช่วยกำหนดความจุของคบเพลิงที่ต้องการ
เทคโนโลยีการเริ่มต้น:
ระบบคบเพลิง HF และที่ไม่ใช่ HF อาจต้องมีการออกแบบทางไฟฟ้าและเครื่องกลที่แตกต่างกันโดยพื้นฐาน
ขั้วต่อด้านหลัง:
เปรียบเทียบการเชื่อมต่อแก๊ส กำลัง การควบคุม และการเชื่อมต่อแบบไพล็อตอาร์ก
คบเพลิงรุ่นดั้งเดิม:
คบเพลิงรุ่นเก่ามักเป็นข้อมูลอ้างอิงความเข้ากันได้ที่มีประโยชน์ที่สุด
การกำหนดค่าด้วยตนเองหรือด้วยเครื่องจักร:
ระบบ CNC อาจต้องใช้ไฟฉายแบบตรง แม้ว่าวัสดุสิ้นเปลืองจะมีลักษณะคล้ายกับรุ่นมือถือก็ตาม
เมื่อความเข้ากันได้ไม่แน่นอน INWELT แนะนำให้ตรวจสอบอินเทอร์เฟซของเครื่องจักรก่อนทำการสั่งซื้อจำนวนมาก
วัสดุสิ้นเปลืองคบเพลิงตัดพลาสม่าและชิ้นส่วนอะไหล่
ระบบคบเพลิงพลาสม่าที่สมบูรณ์ประกอบด้วยส่วนประกอบการสึกหรอหลายอย่างซึ่งส่งผลโดยตรงต่อความเสถียรของส่วนโค้งและประสิทธิภาพการตัด
INWELT เป็นผู้จัดหาชุดประกอบไฟฉายที่ครบถ้วนพร้อมกับส่วนประกอบทดแทนที่เกี่ยวข้องสำหรับกลุ่มผลิตภัณฑ์จำนวนมาก
ขั้วไฟฟ้า
อิเล็กโทรดนำพากระแสไฟภายในไฟฉายและเป็นส่วนประกอบที่สึกหรอตามปกติ
อายุการใช้งานของอิเล็กโทรดขึ้นอยู่กับปัจจัยต่างๆ เช่น:
เปลี่ยนอิเล็กโทรดตามการสึกหรอจริง แทนที่จะอาศัยจำนวนการสตาร์ทที่เป็นสากล
เคล็ดลับการตัดและหัวฉีด
หัวฉีดจะหดตัวและควบคุมเจ็ทพลาสม่า
การเลือกหัวฉีดที่ถูกต้องเป็นสิ่งสำคัญเนื่องจากขนาดออริฟิสที่แตกต่างกันสามารถใช้ได้กับช่วงกระแสไฟที่แตกต่างกัน
หัวฉีดที่ขยายใหญ่หรือบิดเบี้ยวอาจส่งผลให้:
คุณภาพขอบไม่ดี
เคอร์ฟที่กว้างขึ้น
การตัดมุม
สตาร์ทโค้งยาก
ขี้เถ้าเพิ่มขึ้น
โล่และหมวกยึด
ส่วนประกอบป้องกันและยึดจะปกป้องและระบุตำแหน่งวัสดุสิ้นเปลืองของไฟฉายอย่างถูกต้อง
ควรเปลี่ยนส่วนประกอบที่แตก เสียหาย หรือติดตั้งไม่ถูกต้องก่อนทำการตัด
วงแหวนหมุนและส่วนประกอบของแก๊ส
เมื่อใช้ ส่วนประกอบแบบหมุนจะควบคุมการไหลของก๊าซรอบๆ อิเล็กโทรดและหัวฉีด
ความเสียหายหรือการปนเปื้อนสามารถเปลี่ยนการไหลของพลาสมาและส่งผลต่อคุณภาพของส่วนโค้ง
หัวคบเพลิง ด้ามจับ และสายเคเบิล
สำหรับการบำรุงรักษาและการจัดหาหลังการขาย INWELT ยังสามารถจัดหาหัวไฟฉาย ด้ามจับ สวิตช์ ชุดสายเคเบิล และส่วนประกอบการเชื่อมต่อที่ใช้ร่วมกันได้สำหรับรุ่นที่เลือก
สำหรับผู้จัดจำหน่าย การสั่งซื้อไฟฉายและบรรจุภัณฑ์สิ้นเปลืองทั้งชุดช่วยลดความยุ่งยากในการจัดเก็บอะไหล่
คบเพลิงตัดพลาสม่าสามารถตัดวัสดุใดได้บ้าง?
การตัดพลาสม่าได้รับการออกแบบสำหรับวัสดุนำไฟฟ้า
ขึ้นอยู่กับระบบพลาสมาและพารามิเตอร์การทำงาน วัสดุทั่วไปได้แก่:
เหล็กกล้าคาร์บอน
เหล็กอ่อน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
โลหะนำไฟฟ้าอื่นๆ
คบเพลิงเพียงอย่างเดียวไม่ได้กำหนดความหนาของวัสดุสูงสุด
ความสามารถในการตัดในทางปฏิบัติขึ้นอยู่กับแหล่งพลังงานพลาสมา กระแส วัสดุ การจ่ายอากาศหรือก๊าซ วัสดุสิ้นเปลือง ความสูงของคบเพลิง และความเร็วในการเคลื่อนที่
หากต้องการคำแนะนำเรื่องความหนาที่แม่นยำ ให้ใช้ข้อกำหนดเฉพาะในการตัดและแยกส่วนของระบบพลาสมาที่สมบูรณ์
ข้อกำหนดการทำความเย็นของคบเพลิงตัดพลาสม่าและแก๊ส
คบเพลิงแต่ละรุ่นใช้การระบายความร้อนและการกำหนดค่าก๊าซในกระบวนการที่แตกต่างกัน
คบเพลิงพลาสม่าแบบแมนนวลของ INWELT จำนวนมากใช้ลมอัดหรือ Air/N₂ ตามรุ่น
ตรวจสอบข้อมูลจำเพาะของผลิตภัณฑ์แต่ละรายการเสมอสำหรับ:
แรงกดดันที่จำเป็น
การไหลของก๊าซที่จำเป็น
วิธีการทำความเย็น
ข้อกำหนดหลังการไหล
ประเภทแก๊สที่แนะนำ
ทำไมอากาศอัดที่สะอาดและแห้งจึงมีความสำคัญ
อากาศอัดที่ปนเปื้อนสามารถลดความสม่ำเสมอในการตัดและอายุการใช้งานของวัสดุสิ้นเปลืองได้
ระบบอัดอากาศที่เหมาะสมควรช่วยขจัด:
น้ำ
การควบแน่น
น้ำมัน
การปนเปื้อนของอนุภาค
ควรตรวจสอบแรงดันในขณะที่แก๊สไหล เนื่องจากการจำกัดท่อ ตัวควบคุม และตัวกรองสามารถลดแรงดันในการทำงานที่หัวเผาได้
การประยุกต์ใช้งานตัดพลาสม่า
ผลิตภัณฑ์ไฟฉายพลาสม่า INWELT ได้รับการออกแบบมาเพื่อสภาพแวดล้อมการตัดโลหะแบบมืออาชีพ ได้แก่:
ไฟฉายที่ดีที่สุดสำหรับการใช้งานขึ้นอยู่กับกระแสไฟตัด การออกแบบเครื่องจักร และสภาวะการทำงานมากกว่าในชื่ออุตสาหกรรมเพียงอย่างเดียว
คบเพลิงตัดพลาสม่าสำหรับผู้จัดจำหน่ายและผู้ผลิตอุปกรณ์
INWELT จัดจำหน่ายผลิตภัณฑ์เครื่องตัดพลาสม่าสำหรับโครงการจัดซื้อ B2B
ลูกค้าทั่วไปได้แก่:
ลูกค้าสามารถจัดหาไฟฉายแต่ละรุ่นหรือพัฒนากลุ่มผลิตภัณฑ์ที่กว้างขึ้นซึ่งครอบคลุมหลายประเภทในปัจจุบันและตระกูลวัสดุสิ้นเปลือง
การผลิตคบเพลิงพลาสม่า OEM และฉลากส่วนตัว
INWELT สามารถประเมินโครงการคบเพลิงพลาสม่าแบบกำหนดเองสำหรับผู้ผลิตอุปกรณ์ ผู้จัดจำหน่าย และแบรนด์การเชื่อม
ตัวเลือก OEM และ ODM อาจรวมถึง:
การปรับแต่งทางเทคนิคควรเริ่มต้นด้วยอินเทอร์เฟซของเครื่องตัดพลาสมา แทนที่จะเป็นรูปลักษณ์ภายนอกเพียงอย่างเดียว
สำหรับโครงการ OEM ใหม่ ให้จัดเตรียมข้อมูลจำเพาะของแหล่งพลังงาน กระแสเป้าหมาย ระบบสตาร์ทอาร์ค รูปวาดของตัวเชื่อมต่อหรือตัวอย่าง และปริมาณการสั่งซื้อที่คาดหวัง
การควบคุมคุณภาพสำหรับการผลิตคบเพลิงพลาสม่า
คุณภาพของไฟฉายพลาสม่าขึ้นอยู่กับปฏิสัมพันธ์ของส่วนประกอบที่เป็นสื่อกระแสไฟฟ้า วัสดุฉนวน การไหลของก๊าซ ขั้วต่อ และวัสดุสิ้นเปลือง
ขึ้นอยู่กับการกำหนดค่าคบเพลิง การตรวจสอบการผลิตอาจรวมถึงการตรวจสอบ:
ขนาดส่วนประกอบ
ประกอบสายเคเบิล
ความต่อเนื่องทางไฟฟ้า
ฉนวนกันความร้อน
การไหลของก๊าซหรืออากาศ
การติดตั้งตัวเชื่อมต่อ
การทำงานของสวิตช์
สวมใส่ได้พอดี
การประกอบขั้นสุดท้าย
คำถามที่พบบ่อยเกี่ยวกับคบเพลิงตัดพลาสม่า
ไฟฉายตัดพลาสม่าคืออะไร?
ไฟฉายตัดพลาสม่าเป็นส่วนหนึ่งของระบบตัดพลาสม่าที่ส่งกระแสไฟฟ้าและแปรรูปก๊าซเพื่อสร้างและกำหนดทิศทางพลาสมาอาร์กเข้มข้นไปยังชิ้นงานที่เป็นสื่อไฟฟ้า
คบเพลิงทำงานร่วมกับแหล่งพลังงานพลาสม่า อุปกรณ์จ่ายก๊าซ วัสดุสิ้นเปลือง และการเชื่อมต่อการทำงานที่เข้ากันได้
ฉันจะรู้ได้อย่างไรว่าไฟฉายพลาสม่าชนิดใดที่เหมาะกับเครื่องของฉัน
ตรวจสอบรุ่นเครื่องตัดพลาสม่า กระแสไฟขาออก รุ่นไฟฉายดั้งเดิม วิธีการสตาร์ท ขั้วต่อด้านหลัง สายไฟทริกเกอร์ และการเชื่อมต่อไพล็อตอาร์ก
หากไม่ทราบรุ่นของคบเพลิง ให้ส่งรูปถ่ายที่ชัดเจนของคบเพลิงและขั้วต่อที่มีอยู่เพื่อยืนยันทางเทคนิค
คบเพลิงพลาสม่า 40A, 60A หรือ 80A ทั้งหมดสามารถใช้แทนกันได้หรือไม่
เลขที่
คบเพลิงสองตัวสามารถมีพิกัดกระแสไฟเท่ากันในขณะที่ใช้ขั้วต่อ วิธีการสตาร์ท วัสดุสิ้นเปลือง และวงจรควบคุมที่แตกต่างกัน
แอมแปร์เป็นเพียงปัจจัยความเข้ากันได้เดียวเท่านั้น
อะไรคือความแตกต่างระหว่างไฟฉายพลาสม่า HF และที่ไม่ใช่ HF?
ไฟฉาย HF ทำงานร่วมกับระบบพลาสมาโดยใช้พลังงานความถี่สูงซึ่งเป็นส่วนหนึ่งของกระบวนการสตาร์ทอาร์ค
ระบบที่ไม่ใช่ HF ใช้กลไกการสตาร์ทแบบอื่น ซึ่งมักออกแบบมาเพื่อลดการพึ่งพาวงจรสตาร์ทความถี่สูง
คบเพลิงที่ถูกต้องจะต้องตรงกับเทคโนโลยีสตาร์ทของเครื่องตัดพลาสม่า
อะไรคือความแตกต่างระหว่างไฟฉายพลาสม่าแบบแมนนวลและ CNC?
คบเพลิงแบบแมนนวลได้รับการออกแบบให้ถือและนำทางโดยผู้ปฏิบัติงาน
โดยปกติแล้วคบเพลิง CNC หรือเครื่องจักรจะมีลำตัวตรงที่ออกแบบมาเพื่อการติดตั้งแบบตายตัวในอุปกรณ์ยานยนต์ที่เข้ากันได้
การติดตั้งเครื่องจักรยังต้องคำนึงถึงขนาดการติดตั้งและอินเทอร์เฟซการควบคุมด้วย
ปกติแล้ววัสดุสิ้นเปลืองใดบ้างที่ต้องเปลี่ยน?
ชิ้นส่วนสึกหรอทั่วไปได้แก่:
ความถี่ในการเปลี่ยนขึ้นอยู่กับสภาพการทำงานมากกว่าช่วงเวลาสากลคงที่
คบเพลิงพลาสม่า 1 อันสามารถตัดเหล็ก สแตนเลส และอลูมิเนียมได้หรือไม่
การตัดด้วยพลาสมาสามารถใช้กับโลหะนำไฟฟ้าเหล่านี้ได้เมื่อกำหนดค่าระบบการตัดทั้งหมดอย่างถูกต้อง
ประสิทธิภาพการตัดขึ้นอยู่กับเอาต์พุตของแหล่งพลังงาน แก๊ส วัสดุสิ้นเปลือง ความหนาของวัสดุ และพารามิเตอร์การทำงาน
INWELT มีขั้วต่อไฟฉายพลาสม่าแบบสั่งทำพิเศษหรือไม่
การปรับแต่งตัวเชื่อมต่อสามารถประเมินได้สำหรับ OEM และโครงการ B2B ที่ผ่านการรับรอง
จัดเตรียมตัวอย่างตัวเชื่อมต่อ รูปวาด รุ่นเครื่องจักร หรือข้อกำหนดอินเทอร์เฟซที่มีอยู่เพื่อการยืนยัน
INWELT สามารถจัดหาวัสดุสิ้นเปลืองคบเพลิงร่วมกับคบเพลิงครบชุดได้หรือไม่
ใช่.
อิเล็กโทรด หัวฉีด ตัวป้องกัน และส่วนประกอบทดแทนอื่นๆ ที่เข้ากันมีจำหน่ายสำหรับกลุ่มไฟฉายพลาสม่า INWELT จำนวนมาก ช่วยให้ผู้จัดจำหน่ายสามารถจัดหาไฟฉายที่สมบูรณ์และโปรแกรมวัสดุสิ้นเปลืองหลังการขายจากซัพพลายเออร์รายเดียว
INWELT มีคบเพลิงตัดพลาสม่าที่มีฉลากส่วนตัวหรือไม่
การกำหนดค่า OEM/ODM และฉลากส่วนตัวมีให้สำหรับลูกค้า B2B ที่มีคุณสมบัติเหมาะสม
การสร้างแบรนด์ บรรจุภัณฑ์ สายเคเบิล ตัวเชื่อมต่อ และชุดอุปกรณ์สิ้นเปลืองสามารถประเมินได้ตามความต้องการของโครงการ
ขอใบเสนอราคาคบเพลิงตัดพลาสม่า
กำลังมองหาไฟฉายทดแทน กลุ่มผลิตภัณฑ์ที่ครบถ้วน ไฟฉาย CNC วัสดุสิ้นเปลือง หรือพันธมิตรการผลิตไฟฉายพลาสม่า OEM อยู่ใช่ไหม?
เพื่อช่วย INWELT ระบุการกำหนดค่าที่ถูกต้อง ให้จัดเตรียม:
ยี่ห้อและรุ่นเครื่องตัดพลาสม่า
ไฟฉายรุ่นดั้งเดิม
ช่วงกระแสตัด
วิธีการเริ่มต้น
การใช้งานด้วยตนเองหรือ CNC
เชื่อมต่อภาพถ่ายหรือภาพวาด
ความยาวสายเคเบิลที่ต้องการ
ข้อกำหนดด้านการบริโภค
ปริมาณโดยประมาณ
ข้อกำหนดการสร้างแบรนด์ INWELT หรือฉลากส่วนตัว
ติดต่อ INWELT เพื่อยืนยันความเข้ากันได้ ตัวอย่าง การพัฒนา OEM และใบเสนอราคาขายส่ง
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių









