Palniki do cięcia plazmowego do ręcznych i zmechanizowanych systemów cięcia
INWELT oferuje rozwiązania w zakresie palników do cięcia plazmowego, zarówno do zastosowań ręcznych, jak i montowanych maszynowo do cięcia metalu.
Oferta obejmuje kompaktowe palniki do zastosowań naprawczych i warsztatowych, konfiguracje palników ręcznych o większej wydajności oraz proste palniki maszynowe do kompatybilnych systemów CNC i zmechanizowanego cięcia plazmowego.
Zamiast wybierać palnik wyłącznie na podstawie wyglądu lub reklamowanego natężenia prądu, profesjonalni nabywcy powinni dopasować kompletny system palnika do źródła zasilania plazmy.
Do ważnych czynników zgodności należą:
Znamionowy prąd cięcia
Metoda zajarzenia łuku
Złącze palnika
Okablowanie wyzwalacza i sterowania
Konfiguracja łuku pilotującego
Wymagania dotyczące gazu plazmowego lub sprężonego powietrza
Metoda chłodzenia
Długość kabla
Obsługa ręczna lub na maszynie
INWELT może pomóc dystrybutorom, producentom sprzętu i nabywcom przemysłowym potwierdzić te wymagania przed złożeniem zamówienia.
Zapoznaj się z asortymentem palników do cięcia plazmowego INWELT
INWELT dzieli swoją ofertę palników plazmowych na kilka rodzin produktów przeznaczonych do różnych źródeł zasilania i zastosowań cięcia.
Seria LT obejmuje konfiguracje ręczne i maszynowe dla zgodnego sprzętu do cięcia plazmowego.
Aktualne modele INWELT obejmują rodziny palników, takie jak konfiguracje palników maszynowych LT50, LT70, LT100 i LTM.
W zależności od modelu, te palniki są zaprojektowane z myślą o pracy z chłodzeniem powietrzem i różnych wydajnościach prądowych.
Seria LT jest odpowiednia dla nabywców wymagających:
Ręczna wymiana palników
Konfiguracje palnika zmechanizowanego
Wiele klas amperażu
Kompletne zespoły palników
Pasujące zamienne materiały eksploatacyjne
Przed wyborem palnika należy zawsze sprawdzić specyfikację konkretnego modelu LT.
Gama PT/IPT obejmuje konfiguracje palników plazmowych o zwartej i średniej wydajności, zarówno do cięcia ręcznego, jak i CNC.
Modele INWELT obejmują IPT20C, IPT40, IPT60, IPT100 oraz wersje z palnikiem maszynowym, takie jak IPTM60 i IPTM100.
Rodzina ta jest szczególnie przydatna, gdy kupujący musi określić:
Rozruch HF lub bez HF
Palnik ręczny lub maszynowy
Działanie powietrze/N₂
Różne długości kabli
Konfiguracja złącza tylnego
Okablowanie wyzwalacza/sterowania
Ponieważ kilka modeli palników może wyglądać podobnie, przed wymianą należy zawsze sprawdzić zgodność urządzenia.
Kategoria PANA obejmuje znane formaty ręcznych i maszynowych palników plazmowych, takie jak konfiguracje SG51, AG60, P80 i PM80.
Modele te obejmują różne klasy prądu i systemy rozruchowe i są powszechnie używane z kompatybilnymi przecinarkami plazmowymi warsztatowymi i produkcyjnymi.
Gama PANA jest przydatna do:
Wymienne zespoły palnika
Typowe materiały eksploatacyjne do plazmy
Ręczna produkcja
Aplikacje naprawcze
Kompatybilne cięcie maszynowe
Programy obsługi posprzedażnej dystrybutorów
Nie zakładaj, że konfiguracje SG, AG i P80 są wymienne tylko dlatego, że są używane w maszynach plazmowych podobnej wielkości. Materiały eksploatacyjne, prąd znamionowy, układ rozruchowy i połączenia należy sprawdzać indywidualnie.
Gama PMX obejmuje konfiguracje ręczne i zmechanizowane, obejmujące modele takie jak PMX45, PMX65, PMX85 i PMX105 wraz z odpowiednimi wersjami maszyn PMX-M.
Palniki te są przeznaczone do kompatybilnych systemów cięcia plazmowego wymagających określonej platformy palnika, materiałów eksploatacyjnych i połączeń.
Wybór PMX powinien opierać się na:
Pasujący model źródła zasilania
Wymagany prąd cięcia
Obsługa ręczna lub zmechanizowana
Kabel palnika
Podłączenie tylne
Konfiguracja materiałów eksploatacyjnych
W przypadku zastosowań związanych z wymianą przed złożeniem zamówienia należy przesłać firmie INWELT istniejący model palnika i informacje o maszynie.
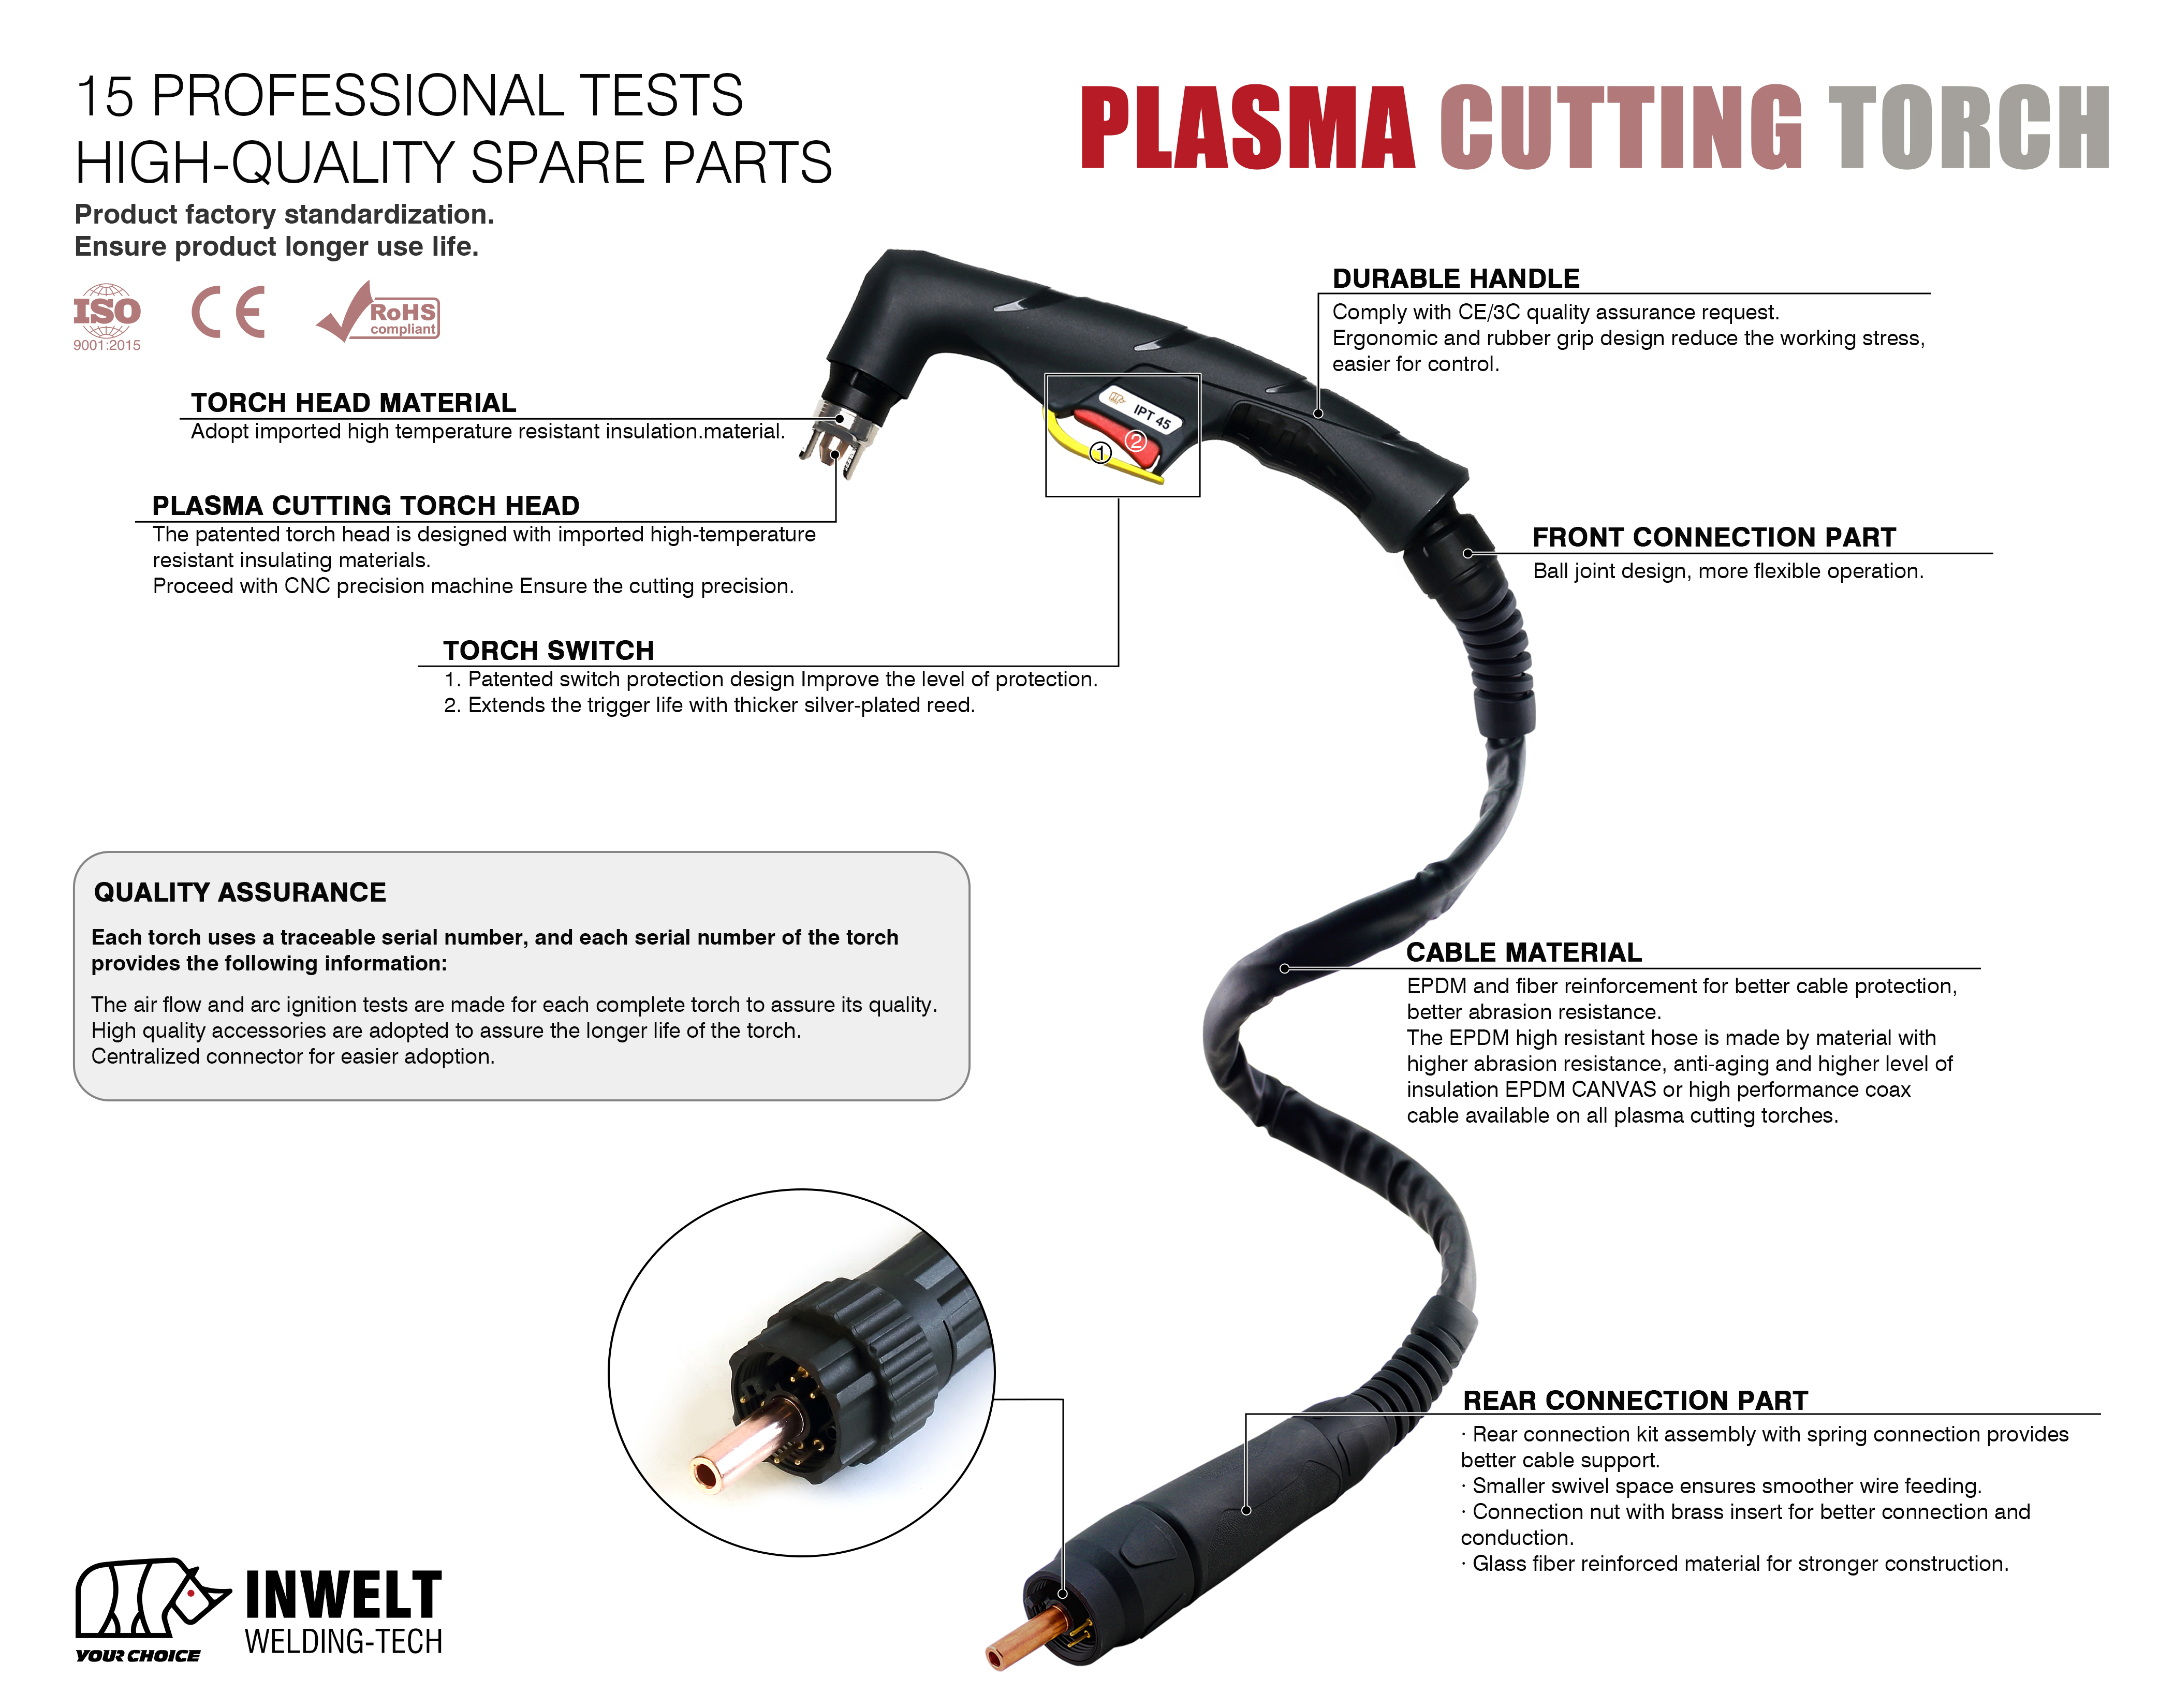
Ręczne a palniki do cięcia plazmowego CNC
Palniki plazmowe można ogólnie podzielić na konfiguracje ręczne i montowane na maszynie.
Ręczne palniki do cięcia plazmowego
W palniku ręcznym zastosowano uchwyt kątowy i spust operatora, dzięki czemu przecinarka może prowadzić palnik bezpośrednio nad przedmiotem obrabianym.
Palniki ręczne są powszechnie używane do:
Ich głównymi zaletami są przenośność i elastyczność operatora.
Palniki do cięcia plazmowego maszynowego i CNC
W palnikach maszynowych zwykle stosuje się prosty korpus palnika przeznaczony do montażu na kompatybilnym stole cięcia lub wózku zmechanizowanym.
Można je wykorzystać w takich zastosowaniach jak:
Stoły plazmowe CNC
Systemy cięcia w linii prostej
Zautomatyzowana obróbka płyt
Powtarzalne cięcie komponentów
Przemysłowe komórki produkcyjne
Palnik maszynowy musi być dopasowany nie tylko do źródła prądu plazmy, ale także do wymiarów montażowych, interfejsu sterującego i systemu wysokości palnika, jeśli ma to zastosowanie.
Palnik ręczny i palnik zmechanizowany mogą mieć takie same materiały eksploatacyjne w ramach tej samej rodziny, ale nie oznacza to, że całe zespoły są wymienne.
Jak wybrać odpowiedni palnik do cięcia plazmowego
Wybór odpowiedniego palnika jest jednym z najważniejszych kroków przy wymianie lub zakupie sprzętu do cięcia plazmowego.
Dopasuj znamionowy prąd cięcia
Zacznij od normalnego zakresu wyjściowego przecinarki plazmowej.
INWELT dostarcza rodziny palników obejmujące kilka klas prądu, ale parametry palnika muszą być odpowiednie do źródła zasilania.
Używanie palnika o mniejszym natężeniu prądu może prowadzić do nadmiernego nagrzewania się i przedwczesnej awarii podzespołów.
Palnik o wyższej mocy również nie powoduje automatycznego cięcia grubszego materiału za pomocą maszyny o niższej wydajności. Wydajność cięcia zależy od całego systemu plazmowego.
Potwierdź metodę zajarzania łuku
Przecinarki plazmowe mogą wykorzystywać różne technologie zajarzenia łuku.
W zależności od rodziny palnika i maszyny mogą to być:
Rozruch z wysoką częstotliwością
Rozruch inny niż HF/z przedmuchem
Systemy łuku pilotującego
Inne ustawienia rozruchu specyficzne dla maszyny
Systemy te nie są powszechnie wymienne.
Przed wymianą istniejącego palnika należy zawsze sprawdzić metodę uruchamiania.
Sprawdź złącze palnika
Różne źródła zasilania plazmy mogą wykorzystywać różne połączenia, nawet jeśli ich prąd wyjściowy jest podobny.
Sprawdzać:
Główne mocowanie palnika
Połączenie lotnicze
Przewód łuku pilotującego
Wtyczka spustowa
Liczba przewodów sterujących
Adapter centralny, jeśli ma to zastosowanie
Wymiary gwintu
W przypadku niepewnych zastosowań należy przesłać zdjęcia istniejącego złącza wraz z modelem maszyny.
Wybierz odpowiednią długość kabla
Długość kabla powinna zapewniać wystarczający ruch bez niepotrzebnego ciężaru i spadku ciśnienia.
W typowych produktach INWELT stosuje się kable o kilku długościach, w zależności od modelu, w tym konfiguracje o długości 4 m, 5 m, 6 m i dłuższe.
Długości kabli OEM można również ocenić pod kątem kwalifikowanych projektów.
Wybierz obsługę ręczną lub maszynową
Określ, czy palnik będzie trzymany przez operatora, czy zainstalowany w systemie CNC/zmechanizowanym systemie cięcia.
Ma to wpływ na geometrię korpusu palnika, elementy sterujące i wymagania montażowe.
Zgodność palnika do cięcia plazmowego: co kupujący powinni sprawdzić
Nigdy nie należy wybierać zamiennego palnika plazmowego tylko dlatego, że „wygląda na zgodny”.
Przed złożeniem zamówienia potwierdź następujące informacje:
Marka i model przecinarki plazmowej:
Daje to dostawcy punkt wyjścia do identyfikacji oryginalnego systemu palnika.
Maksymalny i normalny prąd cięcia:
Pomaga to określić wymaganą moc palnika.
Technologia początkowa:
Systemy palników HF i innych niż HF mogą wymagać zasadniczo różnych konstrukcji elektrycznych i mechanicznych.
Złącze tylne:
Porównaj połączenia gazu, zasilania, sterowania i łuku pilotującego.
Oryginalny model latarki:
stary model latarki jest często najbardziej przydatnym punktem odniesienia dotyczącym zgodności.
Konfiguracja ręczna lub zmechanizowana:
system CNC może wymagać prostego palnika, nawet jeśli materiały eksploatacyjne przypominają te z wersji ręcznej.
Jeżeli kompatybilność nie jest pewna, INWELT zaleca sprawdzenie interfejsu maszyny przed złożeniem zamówienia zbiorczego.
Materiały eksploatacyjne i części zamienne do palnika do cięcia plazmowego
Kompletny system palnika plazmowego zawiera kilka elementów ulegających zużyciu, które bezpośrednio wpływają na stabilność łuku i wydajność cięcia.
INWELT dostarcza kompletne zespoły palników wraz z powiązanymi komponentami zamiennymi dla wielu swoich rodzin produktów.
Elektrody
Elektroda przewodzi prąd wewnątrz palnika i jest normalnym elementem zużywającym się.
Żywotność elektrody zależy od takich czynników jak:
Wymień elektrody w zależności od rzeczywistego zużycia, zamiast opierać się na uniwersalnej liczbie uruchomień.
Końcówki tnące i dysze
Dysza zwęża i kieruje strumień plazmy.
Właściwy dobór dyszy jest ważny, ponieważ dla różnych zakresów prądu można zastosować różne rozmiary kryz.
Powiększona lub zniekształcona dysza może powodować:
Słaba jakość krawędzi
Szersze nacięcie
Ukośne cięcia
Trudne zajarzenie łuku
Zwiększone żużel
Osłony i kapturki mocujące
Elementy ekranujące i mocujące chronią i prawidłowo lokalizują materiały eksploatacyjne palnika.
Pęknięte, uszkodzone lub nieprawidłowo zamontowane elementy należy wymienić przed cięciem.
Pierścienie wirowe i elementy gazowe
Tam, gdzie są stosowane, elementy wirowe kontrolują przepływ gazu wokół elektrody i dyszy.
Uszkodzenia lub zanieczyszczenia mogą zmienić przepływ plazmy i wpłynąć na jakość łuku.
Głowice palników, uchwyty i kable
Na potrzeby konserwacji i dostaw na rynek wtórny firma INWELT może również dostarczyć kompatybilne głowice palników, uchwyty, przełączniki, zespoły kabli i elementy łączące dla wybranych modeli.
Dla dystrybutorów zamawianie kompletnych pakietów palników i materiałów eksploatacyjnych może uprościć magazynowanie części zamiennych.
Jakie materiały można ciąć palnikami do cięcia plazmowego?
Cięcie plazmowe przeznaczone jest do materiałów przewodzących prąd elektryczny.
W zależności od systemu plazmowego i parametrów operacyjnych, typowymi materiałami są:
Sam palnik nie określa maksymalnej grubości materiału.
Praktyczna wydajność cięcia zależy od źródła prądu plazmy, prądu, materiału, zasilania powietrzem lub gazem, materiałów eksploatacyjnych, wysokości palnika i prędkości przesuwu.
Aby uzyskać dokładne zalecenia dotyczące grubości, należy skorzystać ze specyfikacji cięcia i odcinania całego systemu plazmowego.
Wymagania dotyczące chłodzenia i gazu palnika do cięcia plazmowego
Różne modele palników wykorzystują różne konfiguracje chłodzenia i gazu procesowego.
Wiele ręcznych palników plazmowych INWELT wykorzystuje w zależności od modelu sprężone powietrze lub powietrze/N₂.
Zawsze sprawdzaj specyfikację indywidualnego produktu pod kątem:
Wymagane ciśnienie
Wymagany przepływ gazu
Metoda chłodzenia
Wymóg po wypływie
Zalecany rodzaj gazu
Dlaczego czyste i suche sprężone powietrze ma znaczenie
Zanieczyszczone sprężone powietrze może zmniejszyć konsystencję cięcia i trwałość materiałów eksploatacyjnych.
Odpowiedni system sprężonego powietrza powinien pomóc w usunięciu:
Ciśnienie należy sprawdzać podczas przepływu gazu, ponieważ ograniczenia w wężach, reduktorach i filtrach mogą obniżyć ciśnienie robocze na palniku.
Zastosowania cięcia plazmowego
Palniki plazmowe INWELT są przeznaczone do profesjonalnych środowisk cięcia metalu, w tym:
Wybór najlepszego palnika do danego zastosowania zależy bardziej od prądu cięcia, konstrukcji maszyny i warunków pracy niż samej nazwy branży.
Palniki do cięcia plazmowego dla dystrybutorów i producentów sprzętu
INWELT dostarcza produkty do cięcia plazmowego dla programów zakupowych B2B.
Typowi klienci to:
Producenci przecinarek plazmowych
Marki sprzętu do spawania i cięcia
Dystrybutorzy sprzętu przemysłowego
Importerzy
Hurtownicy
Dostawcy napraw
Dystrybutorzy materiałów eksploatacyjnych
Integratorzy sprzętu CNC
Marki własne
Klienci mogą pozyskać indywidualne modele palników lub opracować szerszą gamę produktów obejmującą wiele aktualnych klas i rodzin materiałów eksploatacyjnych.
Produkcja palników plazmowych OEM i marek własnych
INWELT może ocenić niestandardowe projekty palników plazmowych dla producentów sprzętu, dystrybutorów i marek spawalniczych.
Opcje OEM i ODM mogą obejmować:
Marka klienta
Etykiety produktów
Identyfikacja uchwytu
Długość kabla
Złącze tylne
Konfiguracja okablowania
Opakowanie pod marką własną
Opakowania detaliczne lub zbiorcze
Instrukcje obsługi
Zestawy materiałów eksploatacyjnych
Wymagania dotyczące kodów kreskowych i kartonu
Dostosowanie techniczne powinno rozpocząć się od interfejsu przecinarki plazmowej, a nie od samego wyglądu.
W przypadku nowych projektów OEM należy podać specyfikację źródła zasilania, prąd docelowy, system zajarzania łuku, rysunek złącza lub próbkę oraz oczekiwaną wielkość zamówienia.
Kontrola jakości produkcji palników plazmowych
Jakość palnika plazmowego zależy od interakcji elementów przewodzących, materiałów izolacyjnych, przepływu gazu, złączy i materiałów eksploatacyjnych.
W zależności od konfiguracji palnika kontrola produkcji może obejmować sprawdzenie:
Często zadawane pytania dotyczące palników do cięcia plazmowego
Co to jest palnik do cięcia plazmowego?
Palnik do cięcia plazmowego jest częścią systemu cięcia plazmowego, która przesyła prąd elektryczny i gaz procesowy w celu wytworzenia i skierowania skoncentrowanego łuku plazmowego w kierunku przedmiotu obrabianego przewodzącego prąd elektryczny.
Palnik współpracuje z kompatybilnym źródłem zasilania plazmy, zasilaniem gazem, materiałami eksploatacyjnymi i przyłączem roboczym.
Skąd mam wiedzieć, który palnik plazmowy pasuje do mojej maszyny?
Sprawdź model przecinarki plazmowej, prąd wyjściowy, oryginalny model palnika, metodę rozruchu, tylne złącze, okablowanie wyzwalacza i połączenie łuku pilotującego.
Jeśli model palnika jest nieznany, prześlij wyraźne zdjęcia istniejącego palnika i złączy w celu potwierdzenia technicznego.
Czy wszystkie palniki plazmowe 40A, 60A lub 80A są wymienne?
NIE.
Dwa palniki mogą mieć ten sam prąd znamionowy przy zastosowaniu różnych złączy, metod rozruchu, materiałów eksploatacyjnych i obwodów sterujących.
Amperaż jest tylko jednym z czynników zgodności.
Jaka jest różnica pomiędzy palnikiem plazmowym HF i innym niż HF?
Palnik HF współpracuje z systemem plazmowym wykorzystującym energię o wysokiej częstotliwości w procesie zajarzenia łuku.
System inny niż HF wykorzystuje inny mechanizm rozruchowy, często zaprojektowany w celu zmniejszenia zależności od obwodu rozruchowego wysokiej częstotliwości.
Właściwy palnik musi pasować do technologii rozruchu przecinarki plazmowej.
Jaka jest różnica pomiędzy ręcznym a palnikiem plazmowym CNC?
Palnik ręczny jest przeznaczony do trzymania i prowadzenia przez operatora.
Palnik CNC lub palnik maszynowy ma zwykle prosty korpus przeznaczony do stałego montażu w kompatybilnym sprzęcie zmechanizowanym.
Instalacje maszyn wymagają również uwzględnienia wymiarów montażowych i interfejsów sterujących.
Jakie materiały eksploatacyjne zwykle wymagają wymiany?
Typowe części eksploatacyjne obejmują:
Częstotliwość wymiany zależy od warunków pracy, a nie od ustalonego uniwersalnego interwału.
Czy jednym palnikiem plazmowym można ciąć stal, stal nierdzewną i aluminium?
Cięcie plazmowe można stosować w przypadku metali przewodzących prąd elektryczny, jeśli cały system cięcia jest prawidłowo skonfigurowany.
Wydajność cięcia zależy od mocy źródła prądu, gazu, materiałów eksploatacyjnych, grubości materiału i parametrów pracy.
Czy INWELT oferuje niestandardowe złącza palnika plazmowego?
Dostosowanie złącza można ocenić pod kątem projektów OEM i kwalifikowanych projektów B2B.
Do potwierdzenia należy dostarczyć istniejącą próbkę złącza, rysunek, model maszyny lub specyfikację interfejsu.
Czy firma INWELT może dostarczać materiały eksploatacyjne do palników razem z kompletnymi palnikami?
Tak.
Do wielu rodzin palników plazmowych INWELT dostępne są pasujące elektrody, dysze, osłony i inne komponenty zamienne, dzięki czemu dystrybutorzy mogą zaopatrywać się w kompletne programy palników i części eksploatacyjnych dostępnych na rynku wtórnym od jednego dostawcy.
Czy INWELT oferuje palniki do cięcia plazmowego własnej marki?
Konfiguracje OEM/ODM i marki własne są dostępne dla kwalifikujących się klientów B2B.
Oznaczenie marki, opakowanie, kable, złącza i zestawy materiałów eksploatacyjnych można ocenić zgodnie z wymaganiami projektu.
Poproś o wycenę palnika do cięcia plazmowego
Szukasz palnika zamiennego, pełnego asortymentu produktów, palnika CNC, materiałów eksploatacyjnych lub partnera produkcyjnego OEM palnika plazmowego?
Aby pomóc firmie INWELT w określeniu prawidłowej konfiguracji, należy podać:
Marka i model przecinarki plazmowej
Oryginalny model latarki
Zakres prądu cięcia
Metoda uruchamiania
Aplikacja ręczna lub CNC
Zdjęcia lub rysunek złączy
Wymagana długość kabla
Wymagania dotyczące materiałów eksploatacyjnych
Szacunkowa ilość
Wymóg marki INWELT lub marki własnej
Skontaktuj się z firmą INWELT , aby uzyskać potwierdzenie zgodności, próbki, rozwój OEM i oferty hurtowe.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių









