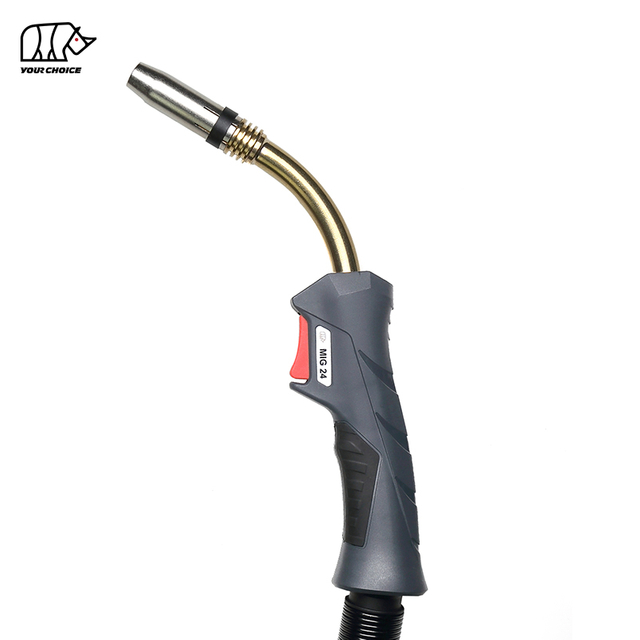
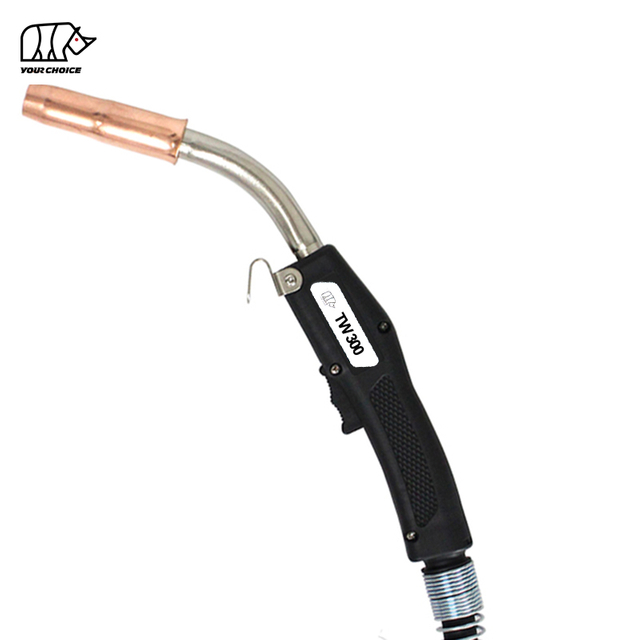
Agar sizning MIG mash'alingiz har safar yoyga urilganda erigan metall tomchilarini ishlov beriladigan qismga tashlab ketsa, siz yolg'iz emassiz. Haddan tashqari chayqalish - birinchi kurs o'quvchilaridan tajribali ishlab chiqarish payvandchilarigacha bo'lgan ishlab chiqaruvchilar orasida eng ko'p bildiriladigan shikoyatlardan biri. Ko'rinib turgan kosmetik shikastlanishdan tashqari - silliqlash yoki kesishni talab qiladigan mayda, eritilgan metall to'plar - ortiqcha chayqalish payvand chokining yaxlitligini buzishi va sarflanadigan xarajatlarni keskin oshirishi mumkin bo'lgan asosiy yoyning beqarorligi muammosini ham ko'rsatadi.
Ushbu qo'llanma haddan tashqari ko'plikning barcha asosiy sabablarini yo'q qiladi MIG mash'alning chayqalishi, har birining orqasidagi fizikani tushuntiradi va uni bartaraf etish bo'yicha aniq, harakatga keltiriladigan qadamlarni beradi. Yupqa metall lavhada qisqa tutashuvni o'tkazyapsizmi yoki konstruktiv plastinada buzadigan amallar o'tkazmasini amalga oshiryapsizmi, bu erda ko'rib chiqilgan tamoyillar butun kengash uchun amal qiladi.
Payvand choki nima va bu nima uchun muhim?
Cho'kish payvandlash jarayonida payvandlash havzasidan yoki sim uchidan chiqarib yuborilgan eritilgan metall globullardan iborat. MIG (Metal inert gaz / GMAW ) payvandlashda sim elektrod uzluksiz yoyga kiritiladi va agar biron bir oʻzgaruvchi eritilgan metallning simdan koʻlmakka silliq, boshqariladigan oʻtishini buzsa, bu globulalar tashqariga tashlanadi.
Nima uchun muhim:
Payvand chokidan keyingi tozalash narxi: silliqlash va maydalash cho'kmasi unumsiz ish vaqtini qo'shib, har bir qism narxini to'g'ridan-to'g'ri oshiradi.
Yuzaki sifati: Avtomobilsozlik, oziq-ovqat mahsulotlarini qayta ishlash uskunalari va konstruktiv ishlab chiqarish kabi sohalarda, tayyor yuzalarga haddan tashqari purkash qat'iyan rad etish mezoni hisoblanadi.
Arkning beqarorlik ko'rsatkichi: chayqalish - bu alomat. Doimiy ravishda qattiq chayqaladigan mash'al sizga biror narsa - parametrlar, sarf materiallari yoki texnika noto'g'ri ekanligini bildiradi.
Iste'mol qilinadigan chiqindilar: har bir gramm chayqalish sotib olingan, ammo payvand chokiga aylanmagan simdir.
Haddan tashqari MIG mash'alning sochilishining 9 ta eng keng tarqalgan sabablari
1. Noto'g'ri kuchlanish va simni uzatish tezligi nisbati
Bu haddan tashqari MIG chayqalishining eng keng tarqalgan sababidir.
MIG payvandlashda kuchlanish yoy uzunligini va sim o'tkazish tezligini (WFS) cho'kish tezligini nazorat qiladi. Ikkalasi siz maqsad qilgan metall uzatish rejimi uchun aniq muvozanatlangan bo'lishi kerak. Nisbat o'chirilganda:
WFS ga nisbatan juda yuqori kuchlanish: yoy haddan tashqari uzun bo'lib, ko'lmakni yopishdan oldin simning katta globullarda erishiga olib keladi. Bu globulalar shiddat bilan ajralib chiqadi va chayqalishdek tarqaladi.
WFS ga nisbatan kuchlanish juda past: Ko'lmakka tiqilib qolgan sim qisqa tutashuvli portlashlarga olib keladi, bu esa eritilgan metallni har tomonga chiqarib yuboradi (klassik 'chirillagan' ovoz).
Tuzatish: Sim diametri va asosiy metall qalinligi uchun ishlab chiqaruvchi tomonidan tavsiya etilgan sinergik jadvaldan boshlang. Keyin nozik sozlang: agar kamon qattiq va chirsillagan bo'lsa, kuchlanishni 0,5 V bosqichda oshiring; pok ovozini eshitsangiz kamaytiring. Bir tekis 'qovurilgan tuxum' yoki 'bekon shitirlashi' tovushi muvozanatli yoyni bildiradi.
2. Noto'g'ri Himoya gazi yoki noto'g'ri oqim tezligi
Himoya qiluvchi gaz tarkibi yoyning harakatiga, metallning o'tishiga va chayqalish hosil bo'lishiga chuqur ta'sir qiladi.
Sof CO₂ (100% CO₂): Har qanday himoya gazining eng ko'p chayqalishini ishlab chiqaradi, chunki yuqori ionlanish potentsiali yanada turbulent yoy hosil qiladi. Bu arzon, ammo tozalash vaqtini sezilarli darajada oshiradi.
Argon/CO₂ aralashmalari (75% Ar / 25% CO₂ yoki 80/20): yumshoq po'lat uchun oltin standart aralashmasi MIG . Argon yoyni barqarorlashtiradi va sof CO₂ bilan solishtirganda chayqalishni sezilarli darajada kamaytiradi.
Oqim tezligi juda past (15 CFH / 7 L/min dan past): Noto'g'ri himoyalanish atmosfera kislorodi va azotning payvandlangan hovuzni ifloslanishiga imkon beradi, bu esa g'ovaklik va kuchli yoy harakatiga olib keladi.
Oqim tezligi juda yuqori (35 CFH / 17 L/min dan ortiq): Turbulent gaz oqimi haqiqatda atrofdagi havoni tortib, ifloslanish va chayqalish hosil qilishi mumkin.
Tuzatish: Yumshoq po‘lat uchun 20–25 CFH (9–12 L/min) da 75/25 Ar/CO₂ dan asosiy qiymat sifatida foydalaning. Zanglamaydigan po'lat uchun tri-mix yoki 98% Ar / 2% CO₂ ga o'ting. Regulyator, shlang va mash'al ulanishida gaz qochqinlarni tekshiring; hatto kichik oqish ham samarali qoplamani pasaytiradi.
3. Kontaminatsiyalangan yoki yomon tayyorlangan asosiy metall
Zang, tegirmon shkalasi, bo'yoq, galvanizatsiya, yog 'yoki namlik ustida payvandlash - bu ortiqcha chayqalishning kafolatlangan retsepti. Ark ifloslantiruvchi moddalarga duch kelganda:
Yog'lar bug'lanadi va himoya gaz konvertini buzadi.
Rust eritilgan hovuz bilan shiddatli reaksiyaga kirishadigan temir oksidini kiritadi.
Galvanizli qoplamalardan sink tutun va portlovchi gazni chiqaradi.
Namlik bug'ga aylanadi, teshiklar hosil qiladi va tomchilarni sochadi.
Tuzatish: Payvandlash zonasini va uning atrofida 2-3 dyuymli chegarani maydalang, simli cho'tka bilan yoki silliqlang. Qo'shma yuzidagi payvand yo'lidan barcha tegirmon shkalasini olib tashlang. Aseton yoki maxsus metall tozalash vositasi bilan yog'dan tozalang. Galvanizli material uchun qoplamani mexanik ravishda olib tashlang yoki qo'shimcha tutunni nazorat qilish va tozalash zarurligini qabul qiling.
4. Eskirgan yoki noto'g'ri Kontakt uchligi
Kontakt uchi payvandchi va sim o'rtasidagi elektr aloqasining oxirgi nuqtasidir. Eskirgan, korroziyaga uchragan yoki katta o'lchamli uchi oqim o'tkazmasini yomonlashtiradi, yoyning beqarorligini keltirib chiqaradi va to'g'ridan-to'g'ri chayqalishni keltirib chiqaradi.
Muvaffaqiyatsiz kontakt uchining belgilari:
Teshik oval yoki 'kalit teshigi' bo'lib qolgan.
Uchining ichida to'planib qolgan, simning harakatlanishini cheklab qo'ygan.
Uchi sim diametri uchun noto'g'ri o'lchamdir (masalan, 0,035 li uchi 0,030 sim bilan - katta o'lchamdagi teshik simni aylanib o'tishga imkon beradi).
Tuzatish: almashtiring aloqa maslahatlari . oval eskirish yoki teshik kattalashishining birinchi belgisida Teshikning diametrini sim o'lchamingizga to'liq moslang (engil shovqin moslamasi - masalan, 0,9 mm sim uchun 0,9 mm uchi - barqaror elektr aloqasini ta'minlaydi). Qo'lda kichik maslahatlar zaxirasini saqlang; ular doimiy armatura emas, balki iste'mol qilinadigan narsadir.
5. Haddan tashqari aloqa-uchun-ish masofasi (CTWD / Stick-Out)
Simning chiqishi - kontakt uchidan yoygacha bo'lgan masofa - eng ko'p e'tibordan chetda qoladigan chayqalish tetiklaridan biridir.
Juda uzun (ko'p GMAW ilovalari uchun 25 mm / 1 dyuymdan ortiq): Kengaytirilgan simdagi elektr qarshilik uni yoyga kirishidan oldin qizdiradi. Bu oldindan qizdirish cho'kma samaradorligini pasaytiradi va simning tartibsiz erishiga olib keladi, bu esa hatto to'g'ri ko'rinadigan sozlamalarda ham globulyar uzatish va og'ir chayqalishlarni keltirib chiqaradi.
Juda qisqa (6 mm / ¼ dyuymdan past): Ko'krak qizib ketadi, uchi chayqalishga yaqin va qisqargan yoy kuyishga olib kelishi mumkin.
Tuzatish: Yupqa materialga qisqa tutashuv o‘tkazish uchun 10–15 mm (⅜–⅝ dyuym) tirqishni saqlang. Qalinroq plastinkada buzadigan amallar o'tkazish uchun 15-20 mm mos keladi. Dominant bo'lmagan qo'lingizdan yoki o'q otish texnikasidan foydalaning.
6. Noto'g'ri mash'al burchagi
MIG mash'alning harakatlanish burchagi va ish burchagi yoy barqarorligiga va himoya gazining qoplanishiga ta'sir qiladi:
15° dan yuqori bosish (forehand) burchagi: gaz ko'lmak oldidan metallni oldindan qizdiradi - minimal chayqalish, lekin sayoz kirish va potentsial kengroq, tekisroq boncuk.
15° dan ortiq tortish (orqa qo'l) burchagi: haddan tashqari tortish burchagi yoyni uzaytiradi va ko'lmakdan himoyalanishni kamaytiradi, chayqalishni oshiradi.
Ish burchagi markazdan tashqari: Ayniqsa, payvand choklarida, mash'alni bitta plastinkaga juda uzoqqa qaratib, yoy kuchini notekis yo'naltiradi, bu ko'lmakni buzadi va chayqaladi.
Tuzatish: Koʻpgina MIG ilovalari uchun yaxshi oʻtish va yaxshi himoyalanish uchun 5–15° engil tortish burchagidan foydalaning. T-bo'g'inlar uchun ish burchagini 45 ° va dumba bo'g'inlari uchun 90 ° perpendikulyar holatda saqlang. Haddan tashqari burchaklardan saqlaning - shubhangiz bo'lsa, deyarli perpendikulyar bo'ling.
7. Past sifatli yoki mos kelmaydigan payvandlash paychalarining
Simning sifati kamon barqarorligiga katta ta'sir ko'rsatadi:
Sirt holati: Qoplangan yoki oksidlangan qoplamali mis qoplangan sim oqimni mos kelmaydigan tarzda uzatadi va kontakt uchida qoldiq qoldiradi.
Sim diametrining mos kelmasligi: Material qalinligi uchun juda og'ir bo'lgan simdan foydalanish yuqori issiqlik sarfini talab qiladi, ko'pincha sizni ko'proq chayqaladigan uzatish rejimiga majbur qiladi (masalan, 2 mm varaqda 1,2 mm simdan foydalanish).
Noto'g'ri sim kimyosi: Sizning asosiy metallingizga mos kelmaydigan sim qotishmasidan foydalanish yomon metallurgiya termoyadroviy va kamon turbulentligini keltirib chiqaradi.
Tuzatish: simni muhrlangan qadoqda yoki maxsus quruq joyda saqlang - namlikning singishi sirtni yomonlashtiradi. Qalinligingiz diapazoniga mos keladigan sim diametrini tanlang (umumiy ko'rsatma sifatida 3 mm dan kichik uchun 0,8 mm, 3-6 mm uchun 0,9-1,0 mm, 6 mm va undan yuqori uchun 1,2 mm). Simlar tasnifi sizning asosiy metall kimyongizga mos kelishini tekshiring.
8. Induktivlikni noto'g'ri sozlash
Ko'pgina zamonaviy invertorga asoslangan MIG payvandlagichlari induktivlikni sozlashni o'z ichiga oladi (shuningdek, 'ark nazorati,' 'ark kuchi' yoki 'yumshoq/qattiq yoy' deb nomlanadi). Induktivlik qisqa tutashuv paytida oqim qanchalik tez ko'tarilishini nazorat qiladi:
Yuqori indüktans (yumshoq yoy): Oqim asta-sekin ko'tarilib, qisqa vaqt o'tishidan oldin ko'lmakning qayta oqishi uchun vaqt beradi. Natijalar yumshoqroq, namroq ko'lmak hosil bo'ladi, ular kamroq chayqaladi - yupqa material va qisqa tutashuvlarni o'tkazish uchun ideal.
Past induktivlik (qattiq yoy): sim qisqa tutashuvda oqim tez sur'atda ko'tariladi, bu esa penetratsiyani oshiradi, shuningdek, qisqa tutashuvni yanada kuchliroq tozalash va ko'proq chayqalishni keltirib chiqaradi.
Tuzatish: Agar mashinangizda indüktans nazorati mavjud bo'lsa, o'rta masofadan boshlang va qisqa tutashuv rejimida ortiqcha chayqalish mavjud bo'lganda yoyni oshiring (yumshating). Qalinroq materialga aniqroq, chuqurroq kirib borish kerak bo'lganda induktivlikni kamaytiring.
9. Noto'g'ri kutupluluk
MIG payvandlash D CE P da ishlash uchun mo'ljallangan (To'g'ridan-to'g'ri oqim elektrodi musbat - mash'al musbat terminalga ulangan). Ushbu qutblanish quyidagilarni ta'minlaydi:
Silliq metall uzatish bilan barqaror yoy
Yaxshi penetratsion profil
Minimal chayqalish
D CE N (elektrod manfiy) yoki o'zgaruvchan tokda ishlash yoyni sezilarli darajada beqarorlashtiradi va chayqalishni keskin oshiradi. Bu ba'zan payvandchi oqim yadroli sim uchun qayta konfiguratsiya qilinganidan keyin sodir bo'ladi (u ko'pchilik o'z-o'zidan himoyalangan simlar bilan D CE N ishlaydi) va keyin qutblilikni teskari o'zgartirmasdan qattiq simga o'tkazildi.
Tuzatish: Sim bo'linmasini oching va terminal ulanishlaridagi qutblilik yorlig'ini tekshiring. Himoya gazli qattiq MIG sim uchun D CE Pda ekanligingizni tasdiqlang. O'z-o'zidan himoyalangan oqim yadroli sim uchun D CE N ni tasdiqlang (agar sim ishlab chiqaruvchining ma'lumotlar varag'ida boshqacha ko'rsatilmagan bo'lsa).
Tezkor diagnostika jadvali
Alomat
Eng mumkin bo'lgan sabab
Birinchi harakat
Qattiq chayqalish, 'chirillagan' ovozi
Voltaj juda past / WFS juda yuqori
Bir vaqtning o'zida 0,5 V kuchlanishni oshiring
Qattiq chayqalish, 'poplash' ovozi
Voltaj juda yuqori / WFS juda past
Bir vaqtning o'zida 0,5 V kuchlanishni kamaytiring
Faqat yoy boshlanganda sochiladi
Boshlanishda juda uzoq davom eting
Ishga tushganda mash'alni yaqinroq tuting
Cho'kish + g'ovaklik
Gazning ifloslanishi / oqimi muammosi
Shlangi, regulyatorni va oqim tezligini tekshiring
Cho'chqa + jigarrang / qora tutun
Kontaminatsiyalangan asosiy metall
Payvandlash joyini tozalang va yog'dan tozalang
Chaqmoq + simning yonishi
Aloqa uchi eskirgan / WFS juda sekin
Maslahatni almashtiring; WFSni biroz oshiring
Turli xil mashinalarda bir xil sozlamalar bilan chayqalish yomonroq
Polarit yoki indüktansning mos kelmasligi
D CE P tasdiqlang; indüktans sozlamalarini tekshiring
Faqat bo'g'inning bir tomoniga sochiladi
Noto'g'ri ish burchagi
T-bo'g'inda 45 ° ga sozlang
Qanday qilib tizimli ravishda MIG chayqalishni yo'q qilish mumkin: bosqichma-bosqich yondashuv
Bir vaqtning o'zida bitta o'zgaruvchini tasodifiy sozlash o'rniga, ushbu tuzilgan diagnostika ketma-ketligini ishlating:
1-qadam - Polaritni tekshiring. Har qanday parametrga tegmasdan oldin qattiq sim uchun D CE P ni tasdiqlang.
2-qadam - Asosiy metallni tozalang. Maydalang, cho'tkasi va yog'dan tozalang. O'zgaruvchan sifatida ifloslanishni yo'q qiling.
3-qadam - Sarf materiallarini tekshiring va almashtiring. Yangi kontakt maslahatini o'rnating. tozalang yoki almashtiring gazli nozul . Tel oksidlanmaganligiga ishonch hosil qiling.
4-qadam - Asosiy parametrlarni o'rnating. Sim diametri va material qalinligi uchun sim/gaz ishlab chiqaruvchi tomonidan tavsiya etilgan boshlang'ich nuqtadan foydalaning.
5-qadam - Himoya gazini tekshiring. To'g'ri aralashmani, 20-25 CFH oqim tezligini va oqish yo'qligini tekshiring.
6-qadam - Chiqib ketishni o'rnating. Doimiy ravishda 10-15 mm ushlab turishni mashq qiling.
7-qadam - kuchlanish va WFSni aniq sozlash. Sinov boncuklarini hurda ustida ishlayotganda kichik bosqichma-bosqich sozlashlarni (bir vaqtning o'zida 0,5 V) bajaring. Barqaror yoyning silliq shitirlashiga quloq soling.
8-qadam - Induktivlikni sozlang. Agar yupqa materialda chayqalish davom etsa, induktivlikni oshiring (yoyni yumshatish). Agar qalinroq materialga kirish sayoz bo'lsa, induktivlikni kamaytiring.
9-qadam - mash'al burchagini optimallashtirish. Qo'shma geometriyangiz uchun to'g'ri ish burchagi bilan 5-15 ° tortish burchagidan foydalaning.
Chaqmoq hosil qilishda uzatish rejimining roli
Qaysi metall uzatish rejimida ishlayotganingizni tushunish, chayqalishni nazorat qilish uchun asosiy hisoblanadi:
Transfer rejimi
Oddiy kuchlanish
Chaqmoq darajasi
Eng yaxshi dastur
Qisqa tutashuv (pastlash)
14–22 V
O'rtacha - yuqori
Yupqa o'lchagich, ildiz o'tadi
Globulyar
22–26 V
Yuqori (qoching)
O'tish - maqsadli rejim emas
Spray
26–40 V
Juda past
Qalin plastinka, tekis/gorizontal
Pulsli buzadigan amallar
Boshqariladigan
Juda past
Barcha pozitsiyalar, ingichkadan qalingacha
Asosiy tushuncha: Globulyar uzatish dushmandir. Parametrlaringiz sizni qisqa tutashuv va buzadigan amallar o'rtasidagi ushbu o'tish zonasiga tushirganda, siz maksimal chayqalishni boshdan kechirasiz. Tuzatish qisqa tutashuvga qayta kirish uchun parametrlarni kamaytirish yoki haqiqiy buzadigan amallar uzatishni o'rnatish uchun ularni oshirishdan iborat (bu kamida 85% Ar himoya qiluvchi gazni talab qiladi).
Chaqmoqni minimal darajada ushlab turish uchun profilaktik xizmat ko'rsatish
Uzoq muddatli chayqalishni nazorat qilish mash'alning doimiy parvarishiga bog'liq:
Har 15-30 daqiqada gaz quvurini tozalang. Ko‘krak ichida to‘planishi gaz oqimini buzadi va keyingi chayqalishni tezlashtiradi. Ko'krak qafasi vositasi buni tezlashtiradi.
Ko'krakning ichki qismiga chayqalishga qarshi aralashmani qo'llang. Bu yopishqoqlikni oldini oladi va tozalashni deyarli bir zumda qiladi. Uni payvand choki ichiga qo'llamang.
Kontakt maslahatlarini faol ravishda almashtiring. Kuyishni kutmang. Ishlab chiqarishni payvandlash uchun yoy soatlarini kuzatib boring va almashtirish oralig'ini belgilang.
Laynerni muntazam ravishda tekshiring. Bukilgan yoki tiqilib qolgan layner sim o'tkazuvchanligi bilan bog'liq muammolarni keltirib chiqaradi, bu esa to'g'ridan-to'g'ri yoyning beqarorligi va chayqalishiga olib keladi. Laynerni vaqti-vaqti bilan siqilgan havo bilan puflang.
Har bir sozlashda gaz ulanishlarini tekshiring. Regulyator, gaz solenoidi yoki mash'al korpusidagi bo'shashgan moslama ekranni samarali darajadan pastga tushirish uchun etarli.
Tez-tez so'raladigan savollar
1-savol: Ba'zi miqdorda MIG chayqalishi normalmi? Qisqa tutashuvli payvandlash MIG uchun oz miqdorda chayqalish xosdir va ko'pgina sanoat standartlarida maqbul deb hisoblanadi. Biroq, agar siz har bir o'tishdan so'ng katta miqdorda silliqlash qilsangiz, parametrlar, sarf materiallari yoki texnikani sozlash kerak. Spray va impulsli buzadigan amallar o'tkazish usullari mos keladigan material qalinligida nolga yaqin chayqalishga erishish mumkin.
2-savol: Cho'kishga qarshi sprey haqiqatan ham chayqalishni kamaytiradimi? Chaqmoqqa qarshi mahsulotlar chayqalishning paydo bo'lishiga to'sqinlik qilmaydi - ular uning ko'krakka, gaz idishiga va uning atrofidagi asosiy metallga yopishib qolishiga yo'l qo'ymaydi. Bu payvandlashdan keyingi tozalashni tezroq qiladi, lekin asosiy sababni bartaraf etmaydi. To'g'ri parametrlar o'rnini bosuvchi sifatida emas, balki parvarishlash uchun yordam sifatida purkashga qarshi spreydan foydalaning.
3-savol: Nega mening MIG mash'alim zanglamaydigan po'latga yumshoq po'latdan ko'ra ko'proq chayqaladi? Zanglamaydigan po'latdan boshqa himoya gaz (odatda 98% Ar / 2% CO₂ yoki tri-mix) va karbid yog'ingarchiliklarini oldini olish uchun kamroq issiqlik sarfini talab qiladi. Zanglamaydigan po'latdan yasalgan gaz aralashmasidan (75/25) foydalanish yoyni noqulay rejimga o'tkazadi, bu esa chayqalishni oshiradi va korroziyaga chidamliligini buzishi mumkin. Gazni tekshiring, sim o'tkazuvchanligini biroz kamaytiring va kontakt uchi yumshoq po'latdan foydalanishdan ifloslanmaganligiga ishonch hosil qiling.
4-savol: Noto'g'ri simli oziqlantiruvchi haddan tashqari chayqalishga olib kelishi mumkinmi? Ha. Mos kelmaydigan sim o'tkazish tezligi - eskirgan g'ildirak rulolari, noto'g'ri truba o'lchami, noto'g'ri qo'zg'aluvchan rulon tarangligi yoki egilgan/eskirilgan astar tufayli - yoy uzunligidagi tebranishlar paydo bo'ladi, ular chayqalish kabi ko'rinadi. Drayv rulosining kuchlanishini tekshiring (sim engil bosim ostida sirg'alib ketmasligi kerak) va laynerning burilishini tekshiring, ayniqsa mash'al bo'yni yaqinida.
5-savol: 3 mm yumshoq po'latga chayqalishni kamaytirish uchun qanday kuchlanish va sim uzatish tezligidan foydalanishim kerak? 0,9 mm ER70S-6 simli va 75/25 Ar/CO₂ bilan boshlang'ich nuqta sifatida: qisqa tutashuv uzatishda taxminan 18-20 V va 5,0-6,0 m/min (200-240 IPM). Bular asosiy qiymatlardir - ishlab chiqarish qismlarini payvandlashdan oldin har doim sinov boncuklarini ishga tushiring va silliq jingalak tovushiga sozlang.
6-savol: MIG kabelimning uzunligi chayqalishga ta'sir qiladimi? Juda uzun mash'al kabellari (mashinangiz uchun belgilanganidan tashqari) kuchlanishning pasayishiga olib kelishi mumkin, bu esa mashina yuqoriroq qiymatni o'qisa ham, mash'aldagi yoy kuchlanishini samarali ravishda kamaytiradi. Bu kuchlanishning yo'qolishi kamonni kamroq energiya uzatish rejimiga majbur qiladi, bu esa chayqalishni oshiradi. Mashinaning amperiga mos keladigan kabellardan foydalaning va uzunliklarni ishlab chiqaruvchining spetsifikatsiyasida saqlang.
7-savol: Oqimli simga o'tish orqali chayqalishni kamaytirishim mumkinmi? Gazdan himoyalangan oqim yadroli sim (FCAW-G) odatda to'g'ri gaz aralashmasiga ega bo'lgan qattiq simga qaraganda ko'proq chayqaladi, lekin u tegirmon miqyosidagi yoki engil ifloslangan metallga yaxshiroq kirib boradi. O'z-o'zidan himoyalangan oqim yadrosi (FCAW-S) yanada ko'proq chayqaladi, lekin gaz ballonlariga bo'lgan ehtiyojni yo'q qiladi. Agar chayqalish asosiy muammo bo'lsa, qisqa tutashuvda yoki purkagichni uzatishda 75/25 Ar/CO₂ bo'lgan qattiq sim ko'pchilik ilovalar uchun eng past sochilish variantidir.
Xulosa
a dan haddan tashqari sachratish MIG mash'al deyarli har doim hal qilinadigan muammodir. Ko'pgina holatlar to'qqizta asosiy sabablardan biriga yoki bir nechtasiga bog'liq: noto'g'ri kuchlanish va simni uzatish tezligi nisbati, noto'g'ri yoki etarli darajada himoyalanmagan himoya gaz, ifloslangan asosiy metall, eskirgan yoki mos kelmaydigan aloqa uchlari, haddan tashqari yopishib qolish, mash'alning yomon burchagi, past sifatli sim, noto'g'ri o'tkazuvchanlik sozlamalari yoki noto'g'ri o'tkazuvchanlik. Ushbu qo'llanmada bayon etilgan tizimli diagnostika yondashuvi orqali ishlash orqali - birinchi navbatda qutblilik va tozalikni tekshirish, sarf materiallarini tekshirish, keyin parametrlarni nozik sozlash - siz ortiqcha chayqalishni bartaraf etishingiz, payvand choki sifatini yaxshilashingiz va payvandlashdan keyingi tozalash vaqtini sezilarli darajada qisqartirishingiz mumkin.
Toza payvand choklari nima uchun chayqalish sodir bo'lishini tushunish bilan boshlanadi. Sababini bilganingizdan so'ng, tuzatish oson bo'ladi.
Shaxsiylashtirilgan tajribalar to'liq nazorat ostida.
Ushbu veb-sayt cookie fayllari va shunga o'xshash texnologiyalardan ('cookie') foydalanadi. Sizning roziligingiz bilan qaysi kontent sizni qiziqtirayotganini kuzatish uchun analitik cookie-fayllardan va qiziqishga asoslangan reklamani namoyish qilish uchun marketing cookie-fayllaridan foydalanadi. Biz ushbu chora-tadbirlar uchun uchinchi tomon provayderlaridan foydalanamiz, ular ham ma'lumotlardan o'z maqsadlari uchun foydalanishlari mumkin.
“Hammasini qabul qilish” tugmasini bosish yoki shaxsiy sozlamalaringizni qoʻllash orqali siz roziligingizni berasiz. Sizning ma'lumotlaringiz keyinchalik Yevropa Ittifoqidan tashqari uchinchi mamlakatlarda ham qayta ishlanishi mumkin, masalan, AQSh kabi ma'lumotlarni himoya qilishning tegishli darajasiga ega bo'lmagan va ayniqsa, mahalliy hokimiyat organlarining kirishiga samarali tarzda to'sqinlik qila olmaydigan joylarda. Siz roziligingizni istalgan vaqtda darhol bekor qilishingiz mumkin. Agar 'Hammasini rad etish' tugmasini bossangiz, faqat kerakli cookie-fayllardan foydalaniladi.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių