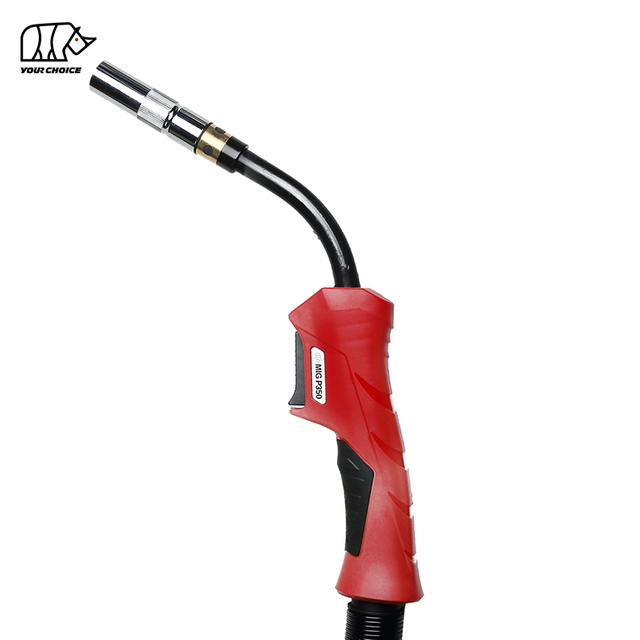
Ein MIG -Brenner blockiert ständig den Draht, wenn der Widerstand irgendwo zwischen der Drahtspule und der Kontaktspitze größer wird, als der Drahtvorschub dauerhaft überwinden kann. Die häufigsten Ursachen sind falscher Antriebsrollendruck, eine verschmutzte oder zu kleine Auskleidung, ein stark gebogenes Brennerkabel, die falsche Kontaktspitze, zu hohe Spulenspannung, beschädigter Schweißdraht oder eine schlechte Ausrichtung zwischen Vorschubgerät und Brenner.
Ein Drahtstau ist nicht immer ein Brennerfehler.
Das Problem kann an drei verschiedenen Stellen auftreten:
Das Finden des genauen Ortes der Verengung ist der schnellste Weg, das Problem zu beheben, ohne unnötige Teile auszutauschen.
Beim Produktionsschweißen sollten wiederholte Drahtklemmen niemals als normal betrachtet werden. Es erhöht Ausfallzeiten, Kontaktspitzenverbrauch, Bedienereingriffe, Lichtbogeninstabilität und die Kosten pro geschweißtem Teil.
Warum klemmt mein MIG -Kabel ständig?
MIG Draht klemmt normalerweise, weil das Drahtvorschubsystem zu viel Widerstand oder eine instabile Antriebskraft hat.
Häufige Ursache
Was geschieht
Typischer Fix
Antriebsrollendruck zu hoch
Der Draht verformt sich oder nistet sich ein
Druck reduzieren
Antriebsrollendruck zu niedrig
Draht rutscht
Erhöhen Sie den Druck schrittweise
Falsche Antriebsrollenrille
Der Draht ist gequetscht oder schlecht gegriffen
Passen Sie die Rolle an den Draht an
Verschmutzter oder falscher Liner
Die Reibung im Brennerkabel nimmt zu
Liner reinigen oder ersetzen
Brennerkabel stark gebogen
Der Draht schleift im Liner
Kabel begradigen
Falsche Kontaktspitzengröße
Draht klebt oder wandert
Verwenden Sie die richtige Spitze
Spulenspannung zu hoch
Der Feeder hat Schwierigkeiten, den Draht zu ziehen
Bremsspannung reduzieren
Rostiger oder verschmutzter Draht
Trümmer gelangen in den Liner
Ersetzen Sie den Draht
Schlechte Ausrichtung der Führung
Vorschubweg neu ausrichten
Wichtiger Hinweis: Erhöhen Sie den Antriebsrollendruck nicht sofort, wenn MIG -Draht nicht mehr zugeführt wird. Übermäßiger Druck kann zur Bildung von Vogelnisten führen und das Problem verschlimmern.
Was bedeutet „ MIG Kabelstau“ eigentlich?
MIG Drahtstau ist ein Drahtvorschubfehler, bei dem der Elektrodendraht nicht reibungslos von der Spule durch den Vorschub, die Auskleidung, die Kontaktspitze und in den Lichtbogen laufen kann.
Der Begriff kann mehrere unterschiedliche Probleme beschreiben.
Was ist ein Kontaktspitzenstau?
Ein Kontaktspitzenstau tritt auf, wenn der Draht die Vorderseite des Brenners erreicht, aber nicht reibungslos durch die Kontaktspitze verlaufen kann.
Häufige Ursachen sind:
falsche Spitzengröße;
beschädigte Spitzenbohrung;
Rückbrand;
Spritzerverschmutzung;
Überhitzte Kontaktspitze.
Was ist Vogelnisten?
Beim Birdnesting handelt es sich um einen Drahtvorschubfehler, bei dem der Schweißdraht knickt und in der Nähe der Antriebsrollen eine verwickelte Schlaufe bildet, weil der Vorschub weiter drückt, während sich der Draht nicht durch den Brenner bewegen kann.
Die Drosselung liegt stromabwärts der Antriebsrollen.
Mögliche Ursachen sind:
blockierter Liner;
falsche Linergröße;
stark gebogenes Kabel;
Verstopfung der Kontaktspitze;
zu hoher Antriebsrollendruck.
Was ist Drahtschlupf?
Drahtschlupf tritt auf, wenn sich die Antriebsrollen zwar drehen, den Draht aber nicht gleichmäßig bewegen.
Typische Ursachen sind:
unzureichender Antriebsrollendruck;
falsche Rollnut;
öliger Draht;
verschlissene Antriebsrollen;
zu hoher Spulenwiderstand.
Diese drei Probleme – Anhaften der Spitze, Vogelnest und Drahtverrutschen – können beim Schweißen ähnlich aussehen, erfordern jedoch unterschiedliche Lösungen.
Wo klemmt der MIG -Draht tatsächlich?
Stellen Sie vor dem Austausch von Teilen fest, wo der Widerstand auftritt.
Überprüfen:
Spulenbremse;
Antriebsrollen;
Einlassführung;
Auslassführung;
Antriebsrollendruck;
Spulenausrichtung.
Wenn der Draht im Brennerkabel klemmt
Überprüfen:
Zustand des Liners;
Kabelbögen;
Linergröße;
Liner-Installation;
Schmutz oder Metallpartikel.
Wenn der Draht an der Kontaktspitze klemmt
Überprüfen:
Kontaktspitzenbohrung;
Spitzengröße;
Rückbrand;
Spritzer;
Überhitzung der Frontpartie.
Durch diese einfache standortbasierte Diagnose kann die Fehlerbehebungszeit erheblich eingespart werden.
Ursache 1: Ist der Antriebsrollendruck zu hoch oder zu niedrig?
Ein falscher Antriebsrollendruck ist eine der häufigsten Ursachen für MIG Probleme bei der Drahtförderung.
Die Antriebsrollen müssen den Draht fest genug greifen, um ihn durch den Brenner zu bewegen und gleichzeitig eine übermäßige Verformung zu vermeiden.
Was passiert, wenn der Antriebsrollendruck zu niedrig ist?
Die Rollen können auf dem Draht verrutschen.
Zu den Symptomen gehören:
unregelmäßige Drahtgeschwindigkeit;
Lichtbogenstoß;
inkonsistente Fütterung;
Draht stoppt unter Last;
sichtbare Polierspuren auf dem Draht.
Die natürliche Reaktion besteht oft darin, den Druck drastisch zu erhöhen.
Das kann ein zweites Problem schaffen.
Was passiert, wenn der Antriebsrollendruck zu hoch ist?
Übermäßiger Druck kann:
den Draht verformen;
Metallflocken erzeugen;
die Drahtoberfläche beschädigen;
zum Vogelnisten beitragen.
Bei weicherem Draht ist übermäßiger Druck besonders problematisch.
Die richtige Einstellung ist:
Genug Druck, um gleichmäßig zu füttern, aber nicht mehr als nötig.
Die Nut der Antriebsrolle muss zum Drahtdurchmesser und zum Material passen.
Eine Antriebsrolle, die zu groß für den Draht ist, greift möglicherweise nicht richtig.
Eine zu kleine Nut kann den Draht verformen.
Bei weichem Draht kann ein aggressiver Antriebsdruck oder eine ungeeignete Rollengeometrie zu ernsthafter Vorschubinstabilität führen.
Ursache 3: Ist die MIG -Fackelauskleidung verschmutzt, beschädigt oder hat sie die falsche Größe?
Ein verstopfter oder falsch dimensionierter Liner ist einer der häufigsten Gründe MIG Der Brenner blockiert weiterhin den Draht.
Der Liner führt den Schweißdraht durch das Brennerkabel.
Es muss ausreichend Freiraum für eine reibungslose Zuführung ohne übermäßige Drahtbewegung vorhanden sein.
Was passiert, wenn der Liner zu klein ist?
Ein zu kleiner Liner erzeugt übermäßige Reibung.
Dies wird schlimmer, wenn:
Kabellänge nimmt zu;
die Fackel biegt sich;
Drahtoberfläche ist verunreinigt;
Schweißdraht hat einen größeren tatsächlichen Durchmesser.
Der Vorschub benötigt dann mehr Kraft, um den Draht zu schieben.
Letztlich:
Reibung > Vorschubkraft = Drahtstau
Was passiert, wenn der Liner zu groß ist?
Ein zu großer Liner kann dazu führen, dass sich der Draht unregelmäßig bewegt.
Dadurch kann Folgendes entstehen:
instabile Ernährung;
Vibration;
inkonsistente Drahtposition;
beschleunigter Verschleiß.
Je nach Drahtdurchmesser und Materialbereich sollte der richtige Liner ausgewählt werden.
Wie führt eine Verschmutzung der Auskleidung zu Blockierungen?
Jeder Meter Schweißdraht, der in den Brenner gelangt, kann kleine Mengen an Folgendem enthalten:
Staub;
Öl;
Rost;
Metallpartikel;
Zeichnungsrückstände.
Diese Verunreinigungen sammeln sich im Inneren der Auskleidung an.
Mit der Zeit nimmt die Reibung zu.
Aus diesem Grund kann es bei einem Brenner, der im Neuzustand perfekt gespeist wurde, nach und nach zu Problemen mit dem Drahtvorschub kommen.
Ursache 4: Ist das MIG -Brennerkabel verbogen oder zu fest aufgewickelt?
Eine scharfe Biegung MIG Brennerkabel erhöht die Reibung zwischen Schweißdraht und Liner und kann zu zeitweiligen oder dauerhaften Drahtklemmen führen.
Der Draht muss mehrere Meter durch das Kabel laufen, bevor er die Kontaktspitze erreicht.
Jede Biegung erhöht den Widerstand.
Warum verursachen enge Biegungen Probleme bei der Drahtzuführung?
Wenn sich das Kabel biegt:
Draht drückt gegen die Linerwand;
Kontaktfläche vergrößert sich;
die Reibung steigt;
Die Belastung des Zubringers steigt.
Das Problem wird schwerwiegender bei:
lange Brennerkabel;
weicher Draht;
kontaminierte Liner;
geringer Linerabstand.
Wie sollte ein MIG -Brennerkabel positioniert werden?
Bei der Diagnose eines Drahtstaus:
Verlegen Sie das Brennerkabel so gerade wie möglich.
Enge Schlaufen entfernen.
Vermeiden Sie es, das Kabel zu verdrehen.
Führen Sie den Draht erneut ein.
Wenn sich die Einspeisung deutlich verbessert, trägt die Kabelführung zum Problem bei.
Wählen Sie für eine Präzisionsproduktion eine Kabellänge, die für die Anwendung lang genug, aber nicht länger als nötig ist.
Ursache 5: Verursacht die Kontaktspitze, dass der Draht festklebt?
Eine zu kleine, abgenutzte, überhitzte, verunreinigte oder beschädigte Kontaktspitze kann den Draht am Endpunkt des Vorschubwegs stoppen.
Dies ist eines der am einfachsten zu diagnostizierenden Probleme.
Entfernen Sie die Kontaktspitze und führen Sie den Draht ein.
Wenn der Draht bei abgenommener Spitze problemlos vorgeschoben wird, nach dem Anbringen der Spitze jedoch klemmt, liegt das Problem wahrscheinlich an der Kontaktspitze.
Was passiert, wenn die Kontaktspitze zu klein ist?
Der Draht kann sich in der Bohrung verklemmen.
Mögliche Symptome sind:
Der Draht stoppt an der Vorderseite des Brenners.
Futterhäuschen und Vogelnester;
Der Draht bewegt sich, wenn er kalt ist, bleibt aber stecken, wenn er heiß ist.
Es kommt häufig zu einem Rückbrand.
Die Spitze muss zum Schweißdrahtdurchmesser passen.
Kann Hitze dazu führen, dass ein Kontaktspitzendraht blockiert wird?
Ja.
Die Kontaktspitze arbeitet sehr nah am Schweißlichtbogen.
Übermäßige thermische Belastung kann Auswirkungen auf die Spitze und die umgebenden Verbrauchsmaterialien haben.
Wenn eine Spitze beschädigt wird oder der Draht in die Bohrung zurückbrennt, kann der Draht vorübergehend mit der Spitze verschweißen.
Dies wird allgemein als Burnback bezeichnet.
Was ist ein Rückbrand und warum verursacht er Kabelstaus?
Ein Rückbrand entsteht, wenn der Schweißdraht wieder in oder auf die Kontaktspitze schmilzt, anstatt den richtigen Abstand zwischen Drahtende und Kontaktspitze einzuhalten.
Nach dem Rückbrand:
der Draht kann mit der Spitze verschmelzen;
die Spitzenbohrung kann beschädigt werden;
der nächste Drahtvorschubversuch kann fehlschlagen;
Der Futterspender kann ein Vogelnest bilden.
Wiederholter Rückbrand sollte nicht einfach durch den Austausch von Kontaktspitzen behandelt werden.
Überprüfen:
Drahtvorschubgeschwindigkeit;
Spannungsverhältnis;
Zustand der Kontaktspitze;
Konsistenz des Drahtvorschubs;
Brennerposition.
Ursache 6: Ist die Spulenspannung zu hoch?
Die Schweißdrahtspule benötigt genügend Bremskraft, um eine unkontrollierte Drehung nach dem Stoppen des Vorschubgeräts zu verhindern.
Zu viel Bremskraft führt jedoch dazu, dass die Antriebsrollen stärker arbeiten.
Eine zu hohe Spulenspannung kann zum Durchrutschen des Drahtes, zu instabilem Vorschub und scheinbarem Verklemmen des Brenners führen.
Was passiert, wenn die Spulenspannung zu hoch ist?
Wenn der Gesamtwiderstand zu hoch wird, kann das Kabel:
Schlupf an den Antriebsrollen;
zeitweise anhalten;
verformen;
Vogelnest.
Was passiert, wenn die Spulenspannung zu locker ist?
Die Spule dreht sich möglicherweise weiter, nachdem der Einzug stoppt.
Dies kann zu losen Spulen oder Drahtverwicklungen in der Nähe der Spule führen.
Bei richtiger Einstellung reicht die Bremskraft aus, um den Spulenüberlauf zu stoppen, ohne den Drahtvorschub unnötig zu behindern.
Ursache 7: Ist der Schweißdraht schmutzig, rostig oder beschädigt?
Der Drahtzustand wirkt sich direkt aus MIG Brennervorschub , da alles auf der Drahtoberfläche schließlich durch den Liner und die Kontaktspitze gelangt.
Ein schlechter Drahtzustand kann einen ansonsten gesunden Brenner schnell verunreinigen.
Prüfen Sie auf:
Rost;
Staub;
Öl;
Korrosion;
beschädigte Spulen;
zerkleinerter Draht;
gekreuzte Spulenlagen.
Besonders problematisch ist Rost.
Rostpartikel können sich im Innern der Auskleidung ansammeln und die Reibung drastisch erhöhen.
Das Auswechseln des Liners, ohne den stark verschmutzten Draht auszutauschen, kann dazu führen, dass das gleiche Problem schnell wieder auftritt.
Ursache 8: Sind die Drahtführungen und Antriebsrollen falsch ausgerichtet?
Der Drahtverlauf sollte von der Spule bis zum Brennereinsatz so gerade und glatt wie möglich sein.
Eine Fehlausrichtung kann dazu führen, dass der Draht an Folgendem reibt:
Einlassführungen;
Antriebsrollenkanten;
Auslassführungen;
Liner-Eingang.
Dadurch entsteht Widerstand, bevor der Draht überhaupt in den Brenner gelangt.
Der Schweißdraht sollte ohne seitlichen Druck in die Auskleidung eindringen.
Warum klemmt der MIG -Draht bei Aluminium häufiger?
Aluminium-Schweißdraht verklemmt sich leichter, da er weicher und weniger druck- und knickfest ist als Stahldraht.
Dadurch ist die Aluminiumfütterung besonders empfindlich gegenüber:
Antriebsrollendruck;
Linerreibung;
Kabelbögen;
Kabellänge;
Vorschubabstand.
Ein geringer Widerstand, der Stahldraht nicht stoppen würde, kann dazu führen, dass sich weicher Aluminiumdraht in der Nähe des Einzugsgeräts verbiegt.
Wie können Sie die Zuführung von Aluminiumdrähten MIG verbessern?
Für Soft-Wire-Anwendungen:
Verwenden Sie einen geeigneten Liner mit geringer Reibung.
Vermeiden Sie enge Kabelbögen.
Halten Sie die Kabellänge praktisch;
Verwenden Sie Antriebsrollen, die für weichen Draht geeignet sind.
übermäßigen Antriebsdruck vermeiden;
Halten Sie den Draht sauber.
Verwenden Sie eine Kontaktspitze mit der richtigen Größe.
Bei sehr anspruchsvollen Anwendungen kann ein Vorschubsystem, das darauf ausgelegt ist, die Strecke, über die weicher Draht geschoben werden muss, zu verringern, für eine höhere Konsistenz sorgen.
Warum funktioniert der Drahtvorschub einwandfrei, wenn die Kontaktspitze entfernt wurde?
Dies ist einer der nützlichsten Diagnosetests.
Wenn der Draht bei entfernter Kontaktspitze reibungslos vorgeschoben wird:
Spule + Antriebsrollen + Liner sind wahrscheinlich in der Lage, den Draht zuzuführen.
Die Einschränkung liegt wahrscheinlich am oder in der Nähe des vorderen Endes des Brenners.
Überprüfen:
Kontaktspitze;
Spitzengröße;
Rückbrand;
Spitzenhalter;
Front-End-Ausrichtung.
Wenn der Draht auch bei entfernter Kontaktspitze immer noch schlecht transportiert wird, untersuchen Sie die Einlage, das Kabel, die Antriebsrollen und die Spule.
Warum brütet MIG Wire weiterhin am Futterhäuschen?
Wiederholtes Vogelnisten bedeutet normalerweise, dass der Vorschubgerät den Draht schneller schiebt, als das nachgeschaltete Brennersystem ihn aufnehmen kann.
Zu den häufigsten Ursachen gehören:
blockierter Liner;
falscher Liner;
Kontaktspitzenstau;
Kabel stark gebogen;
übermäßiger Antriebsrollendruck;
weiche Drahtknickung.
Wenn ein Vogelnest entsteht, schneiden Sie nicht einfach den verwickelten Draht ab und beginnen Sie erneut.
Zuerst muss die Downstream-Beschränkung identifiziert werden.
Andernfalls ist es wahrscheinlich, dass das nächste Vogelnest wieder passiert.
Was sollten Sie zuerst überprüfen, wenn MIG -Draht nicht mehr zugeführt wird?
Verwenden Sie diese schnelle Diagnosesequenz.
Schritt
Überprüfen
Was es Ihnen sagt
1
Kontaktspitze entfernen
Trennt Spitzenprobleme von Problemen mit dem Vorschubweg
2
Brennerkabel begradigen
Identifiziert den biegebezogenen Widerstand
3
Draht manuell zuführen
Testet den Linerwiderstand
4
Antriebsrollendruck prüfen
Erkennt Ausrutschen oder Quetschen
5
Überprüfen Sie die Nut der Antriebsrolle
Bestätigt die korrekte Kabelkompatibilität
6
Überprüfen Sie die Spulenspannung
Erkennt zu hohen Bremswiderstand
7
Überprüfen Sie den Zustand des Kabels
Identifiziert Rost oder Verschmutzung
8
Liner prüfen
Erkennt Blockaden oder falsche Größe
9
Überprüfen Sie die Ausrichtung der Führung
Erkennt mechanischen Widerstand
Diese Reihenfolge ist effizienter als das zufällige Ersetzen von Teilen.
Wie testet man einen MIG Torch Liner?
Ein praktischer Test besteht darin, die Kontaktspitze zu entfernen und den Draht mit möglichst gerader Kabelführung durch den Brenner zu führen.
Der Draht sollte sich reibungslos bewegen lassen.
Wenn weiterhin ein erheblicher Widerstand besteht:
Entfernen Sie den Draht.
Untersuchen Sie den Liner.
Auf Verunreinigungen prüfen.
Überprüfen Sie die Linergröße.
Bestätigen Sie die Länge und Installation der Auskleidung.
Ersetzen Sie den Liner, wenn der Widerstand weiterhin zu hoch ist.
Der Liner ist ein Verschleißteil.
Es sollte als Teil der routinemäßigen Wartung des Drahtvorschubs und nicht als lebenslange Komponente behandelt werden.
Kann ein falsch installierter Liner zu Kabelklemmen führen?
Ja.
Selbst ein neuer Liner kann bei falscher Installation Probleme mit der Zufuhr verursachen.
Mögliche Installationsprobleme sind:
Liner zu kurz geschnitten;
Liner zu lang geschnitten;
schlechter Sitzplatz vorne;
schlechter Sitz am hinteren Anschluss;
scharfer Grat am Schnittende;
Falsche Liner-Spezifikation.
Eine schlecht zugeschnittene Auskleidung kann zu einer Lücke zwischen den Komponenten führen, in der sich Schweißdraht verfangen kann.
Verwenden Sie einen sauberen Schnitt und befolgen Sie das korrekte Installationsverfahren für die Auskleidung des Brenners.
Warum wird MIG -Drahtvorschub schlechter, wenn der Brenner heiß wird?
Wenn sich der Drahtvorschub während längerer Schweißperioden zunehmend verschlechtert, überprüfen Sie das vordere Ende.
Hitze kann Folgendes beschleunigen:
Kontaktspitzenverschleiß;
Spritzerbildung;
Rückbrand;
Komponentenerweiterung;
Verschleißschäden.
Das Problem kann daher wie folgt aussehen:
kalter Brenner = normale Zuführung
gefolgt von:
heißer Brenner = Draht bleibt hängen
In dieser Situation ist das Drahtvorschubsystem möglicherweise nicht das einzige Problem.
Außerdem sollten die Stromstärke des Brenners, die Einschaltdauer, die Kühlung und der Zustand der Verbrauchsmaterialien überprüft werden.
Wie wirkt sich die Kabellänge auf die MIG -Drahtzuführung aus?
Längere Brennerkabel führen zu einem längeren mechanischen Weg für den Draht.
Mehr Länge bedeutet mehr Möglichkeiten für:
Reibung;
Kurven;
Verschmutzung des Liners;
Drahtwiderstand.
Das heißt aber nicht, dass lange Kabel immer problematisch sind.
Das bedeutet, dass das komplette Zuführsystem für die erforderliche Länge ausgewählt werden muss.
Vermeiden Sie beim Produktionsschweißen die Wahl unnötig langer Brennerbaugruppen, wenn kürzere Kabel den Schweißbereich problemlos erreichen können.
Wie beheben Sie Fehler bei einem MIG -Brenner, der ständig den Draht blockiert?
Verwenden Sie den folgenden Schritt-für-Schritt-Prozess.
Schritt 1: Entfernen Sie die Kontaktspitze
Zuleitung.
Wenn das Problem nicht mehr besteht, überprüfen oder ersetzen Sie die Kontaktspitze.
Schritt 2: Richten Sie das Brennerkabel gerade aus
Enge Biegungen und Schlaufen entfernen.
Testen Sie die Fütterung erneut.
Schritt 3: Überprüfen Sie die Antriebsrollen
Verifizieren:
richtige Rille;
korrekter Durchmesser;
saubere Oberfläche;
richtige Ausrichtung.
Schritt 4: Passen Sie den Antriebsrollendruck an
Üben Sie nur so viel Druck aus, dass eine zuverlässige Fütterung gewährleistet ist.
Üben Sie keinen Druck aus, um einen verstopften Liner auszugleichen.
Schritt 5: Überprüfen Sie die Spannung der Spulenbremse
Stellen Sie sicher, dass sich die Spule frei dreht und kein unkontrollierter Überlauf auftritt.
Schritt 6: Schweißdraht prüfen
Ersetzen Sie rostige, verunreinigte oder beschädigte Drähte.
Schritt 7: Überprüfen oder ersetzen Sie den Liner
Verwenden Sie den richtigen Liner für den Drahtdurchmesser und das Material.
Schritt 8: Überprüfen Sie die Ausrichtung der Führung
Stellen Sie sicher, dass sich der Draht reibungslos in die Auskleidung bewegt.
Schritt 9: Überprüfen Sie die Verbrauchsmaterialien an der Vorderseite des Brenners
Überprüfen:
Spitzenhalter;
Diffusor;
Kontaktspitze;
Düse;
Spritzerzustand.
MIG Tabelle zur Fehlerbehebung bei der Drahtzuführung
Symptom
Höchstwahrscheinliche Ursache
Erste Aktion
Draht rutscht an den Antriebsrollen
Niedriger Druck / hoher Widerstand
Druck und Liner prüfen
Vogelnester aus Draht
Nachgeschaltete Blockade
Spitze und Liner prüfen
Der Draht klemmt nur, wenn das Kabel gebogen wird
Reibung zwischen Kabel und Liner
Kabel begradigen
Drahtstau an der Kontaktspitze
Falscher/beschädigter Tipp
Ersetzen Sie die richtige Spitze
Nach langem Schweißen lässt sich der Draht schlecht transportieren
Problem mit der Hitze/Frontend
Überprüfen Sie die Spitze und den Arbeitszyklus
Der Draht lässt sich von der neuen Spule schlecht transportieren
Spulenspannung/-ausrichtung
Spulensystem prüfen
Feine Metallpartikel in der Nähe des Zuführers
Übermäßiger Druck/falsche Rollen
Antriebssystem anpassen
Rost im Liner
Kontaminierter Draht
Ersetzen Sie Draht und Liner
Aluminiumdraht knickt immer wieder ein
Zu hoher Vorschubwiderstand
Optimieren Sie den Soft-Wire-Pfad
Lichtbogenstöße mit Einspeisung
Intermittierende Drahtlieferung
Überprüfen Sie den gesamten Vorschubweg
Wie können Sie MIG Drahtklemmen verhindern?
Vorbeugung ist einfacher und kostengünstiger als wiederholte Fehlerbehebung.
Verwenden Sie die richtigen Verbrauchsmaterialien
Übereinstimmen:
Draht;
Antriebsrolle;
Liner;
Kontaktspitze.
Alle vier müssen als ein System funktionieren.
Halten Sie das Kabel so gerade wie möglich
Vermeiden Sie unnötige Schleifen und scharfe Kurven.
Halten Sie den Schweißdraht sauber und trocken
Bewahren Sie das Kabel fern von:
Feuchtigkeit;
Schleifstaub;
Öl;
korrosive Umgebungen.
Ersetzen Sie die Liner, bevor sie stark verschmutzt werden
Warten Sie nicht, bis der Drahtvorschub vollständig aufhört.
Überprüfen Sie die Kontaktspitzen regelmäßig
Tipps zum Ersetzen zeigen:
Rückbrand;
vergrößerte Bohrungen;
Schaden;
übermäßige Verschmutzung.
Ziehen Sie die Antriebsrollen nicht zu fest an
Mehr Druck bedeutet nicht automatisch eine bessere Fütterung.
Wie sollten Sie einen MIG Brenner für eine zuverlässige Drahtförderung auswählen?
A MIG Brenner sollte entsprechend dem Drahtdurchmesser, dem Drahtmaterial, der Kabellänge, dem Schweißstrom, der Einschaltdauer, dem Linertyp und der Kompatibilität der Verbrauchsmaterialien ausgewählt werden.
Fackelauswahlfaktor
Warum es wichtig ist
Drahtdurchmesser
Bestimmt die Spitzen- und Linergröße
Drahtmaterial
Bestimmt die Fütterungsschwierigkeit
Kabellänge
Beeinflusst die Reibung
Liner-Typ
Steuert die Drahtführung
Kontakttipp
Steuert den endgültigen Drahtpfad
Schweißstrom
Beeinflusst die Fronttemperatur
Arbeitszyklus
Beeinflusst die thermische Stabilität
Kabelflexibilität
Beeinflusst das Routing
Verfügbarkeit von Verbrauchsmaterialien
Vereinfacht die Wartung
Für Händler und industrielle Käufer sollte die Zuverlässigkeit der Drahtzuführung vor der Auswahl eines Brenners ausschließlich anhand der Stromstärke oder des Preises bewertet werden.
Ein Brenner kann über eine ausreichende elektrische Kapazität verfügen, ist aber dennoch schlecht für eine schwierige Drahtvorschubanwendung geeignet.
FAQ zum Thema MIG Kabelstau
Warum klemmt mein MIG -Kabel ständig?
MIG Draht klemmt normalerweise aufgrund eines übermäßigen Widerstands irgendwo zwischen der Spule und der Kontaktspitze. Häufige Ursachen sind ein verschmutzter Liner, falscher Antriebsrollendruck, ein verbogenes Brennerkabel, die falsche Kontaktspitze, zu hohe Spulenspannung, verunreinigter Draht oder eine schlechte Ausrichtung des Vorschubgeräts.
Warum nistet mein MIG -Draht weiterhin Vögel?
Vogelnisten entsteht, wenn der Vorschubgerät weiterhin Draht vorschiebt, der Draht jedoch durch eine Einschränkung daran gehindert wird, sich durch den Brenner zu bewegen. Überprüfen Sie die Kontaktspitze, die Auskleidung, die Kabelbögen, den Antriebsrollendruck und den Drahtzustand.
Warum wird mein MIG -Draht nicht durch die Pistole geführt?
Entfernen Sie die Kontaktspitze und testen Sie den Drahtvorschub. Wenn sich die Nahrungsaufnahme verbessert, ist die Kontaktspitze wahrscheinlich die Ursache für die Einschränkung. Wenn der Draht immer noch schlecht transportiert wird, prüfen Sie die Ummantelung, das Brennerkabel, die Antriebsrollen, die Spulenspannung und den Zustand des Drahtes.
Kann ein defekter Liner zu MIG Kabelklemmen führen?
Ja. Eine verschmutzte, beschädigte, zu kleine, zu große oder falsch installierte Auskleidung kann den Drahtvorschubwiderstand erhöhen und zu Abrutschen, Vogelnest oder einem kompletten Ausfall des Drahtvorschubs führen.
Kann ein zu hoher Antriebsrollendruck zu Drahtstaus führen?
Ja. Übermäßiger Antriebsrollendruck kann den Schweißdraht verformen, Metallpartikel erzeugen, die Verunreinigung der Auskleidung erhöhen und zur Vogelnestbildung beitragen. Üben Sie nur so viel Druck aus, dass der Draht gleichmäßig zugeführt wird.
Warum klemmt der Aluminium MIG -Draht häufiger?
Aluminiumschweißdraht ist weicher als Stahldraht und verformt oder knickt unter Druckeinwirkung eher ein. Es erfordert einen Drahtweg mit geringem Widerstand, geeignete Antriebsrollen, einen geeigneten Liner, die richtige Spitzengröße und minimale Kabelbiegungen.
Kann eine Kontaktspitze Probleme mit der Drahtzuführung verursachen?
Ja. Eine falsche, beschädigte, überhitzte oder verschmutzte Kontaktspitze kann die Drahtbewegung einschränken. Durch einen Rückbrand kann der Draht auch an der Spitze verschmelzen und die Zufuhr vollständig unterbrochen werden.
Sollte ich den MIG -Brenner austauschen, wenn der Draht weiterhin klemmt?
Nicht sofort. Überprüfen Sie zunächst die Kontaktspitze, den Liner, die Antriebsrollen, die Spulenspannung, die Kabelführung, den Drahtzustand und die Ausrichtung. Tauschen Sie den Brenner oder die Kabelbaugruppe nur aus, wenn nach der normalen Fehlerbehebung weiterhin Schäden, übermäßiger Innenwiderstand oder Anwendungskonflikte bestehen bleiben.
Fazit: Wie verhindern Sie, dass ein MIG Brenner den Draht blockiert?
Wenn Ihr MIG Der Brenner blockiert weiterhin den Draht . Finden Sie zunächst heraus, wo der Widerstand auftritt.
Erhöhen Sie den Antriebsrollendruck erst, wenn Sie wissen, warum der Draht der Bewegung Widerstand leistet.
Ein ordnungsgemäß konfiguriertes MIG -Drahtvorschubsystem sollte es dem Elektrodendraht ermöglichen, reibungslos und ohne übermäßige Kraft von der Spule zum Lichtbogen zu gelangen.
Für ein zuverlässiges Produktionsschweißen passen Sie die Antriebsrollen, die Auskleidung und Kontaktspitze , Kabellänge, Drahtdurchmesser und Drahtmaterial als ein Komplettsystem.
Durch die richtige Einrichtung werden Vogelnest, Drahtstaus, Verschleiß von Verbrauchsmaterialien, Ausfallzeiten und unnötiger Brennerwechsel reduziert.
Diese Website verwendet Cookies und ähnliche Technologien („Cookies“). Vorbehaltlich Ihrer Zustimmung werden analytische Cookies verwendet, um zu verfolgen, welche Inhalte Sie interessieren, und Marketing-Cookies, um interessenbezogene Werbung anzuzeigen. Für diese Maßnahmen nutzen wir Drittanbieter, die die Daten ggf. auch für eigene Zwecke nutzen.
Ihr Einverständnis erteilen Sie, indem Sie auf „Alle akzeptieren“ klicken oder Ihre individuellen Einstellungen vorne
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių