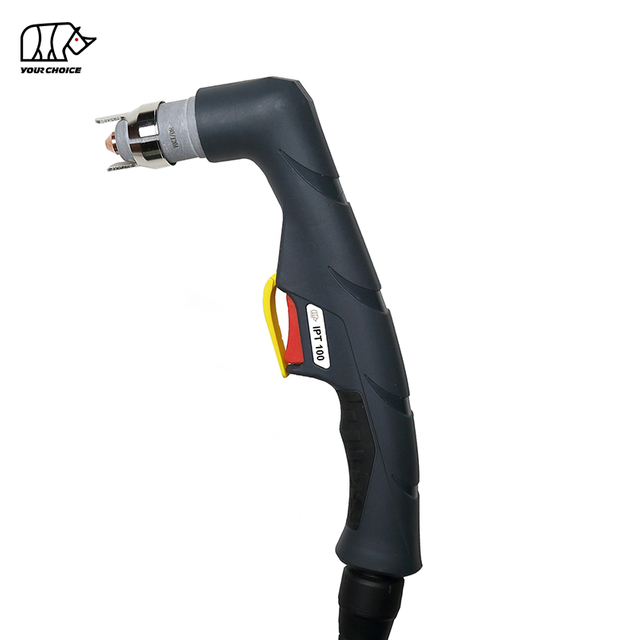
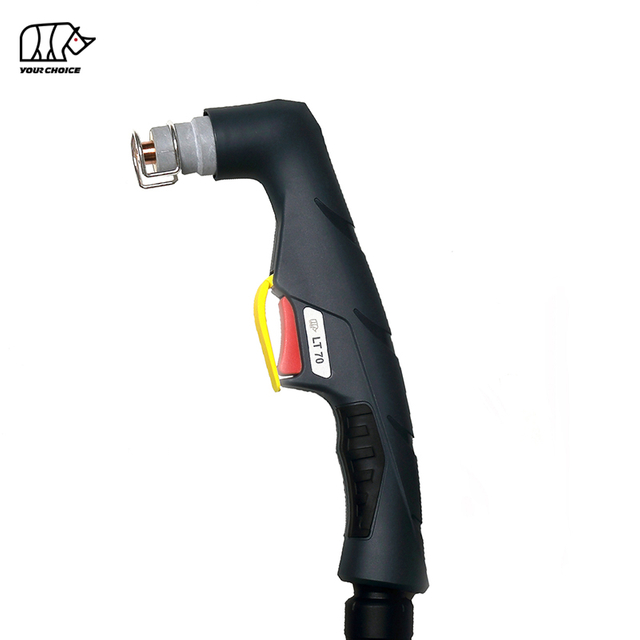
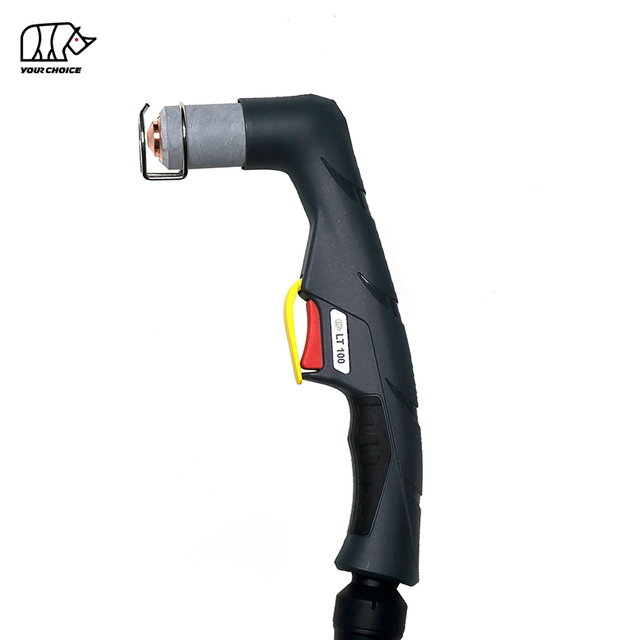
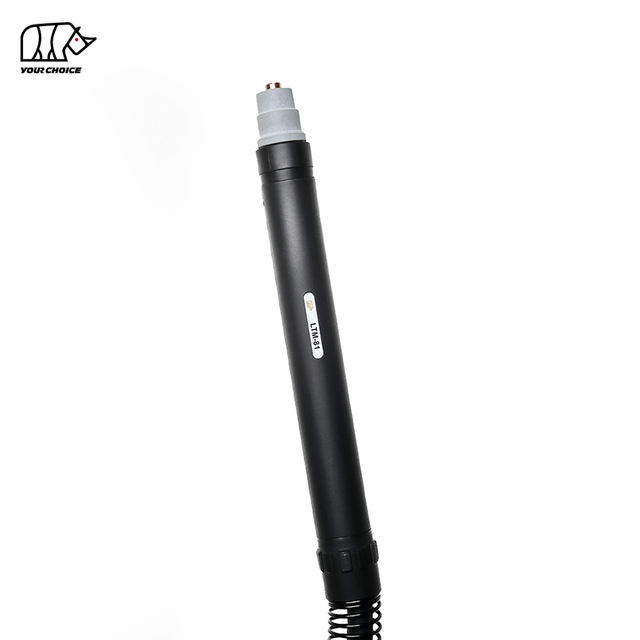
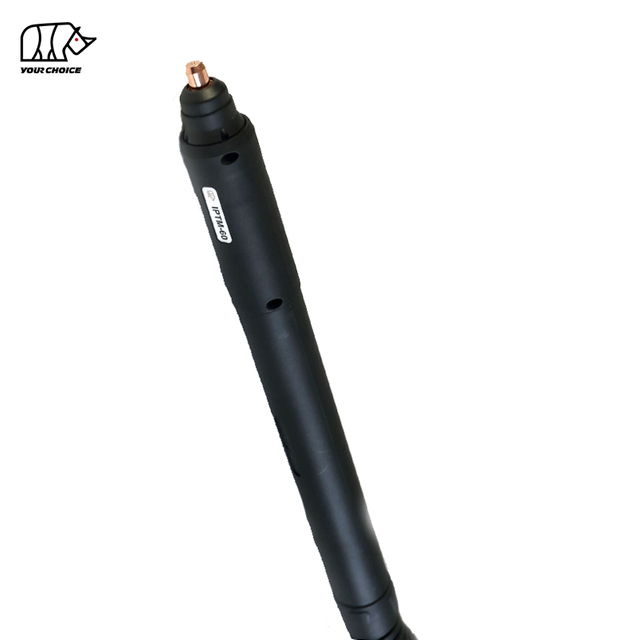
प्लाज्मा कटर जसले अचानक कुनै नराम्रो किनारहरू उत्पादन गर्न थाल्छ, प्रज्वलन गर्न असफल हुन्छ, वा उपभोग्य वस्तुहरू छिट्टै जान्छ यसले तपाईंको कार्यप्रवाहलाई रोक्न सक्छ। यद्यपि यी समस्याहरू जटिल लाग्न सक्छ, मूल कारण प्रायः टर्चको साथ केही व्यवस्थित समस्याहरूमा पत्ता लगाउन सकिन्छ। तपाईंको प्लाज्मा टर्चले कसरी काम गर्छ भन्ने कुरा बुझ्नु र चीजहरू गलत हुँदा के खोज्ने भनेर जान्नु डाउनटाइम कम गर्न र कट गुणस्तर कायम राख्न आवश्यक छ। यो गाईडले प्रायः प्रायः प्लाज्मा कटर टर्च समस्याहरू, इग्निशन असफलतादेखि खराब कट गुणस्तरसम्म, र तिनीहरूलाई निदान र समाधान गर्न व्यावहारिक कदमहरू प्रदान गर्दछ।
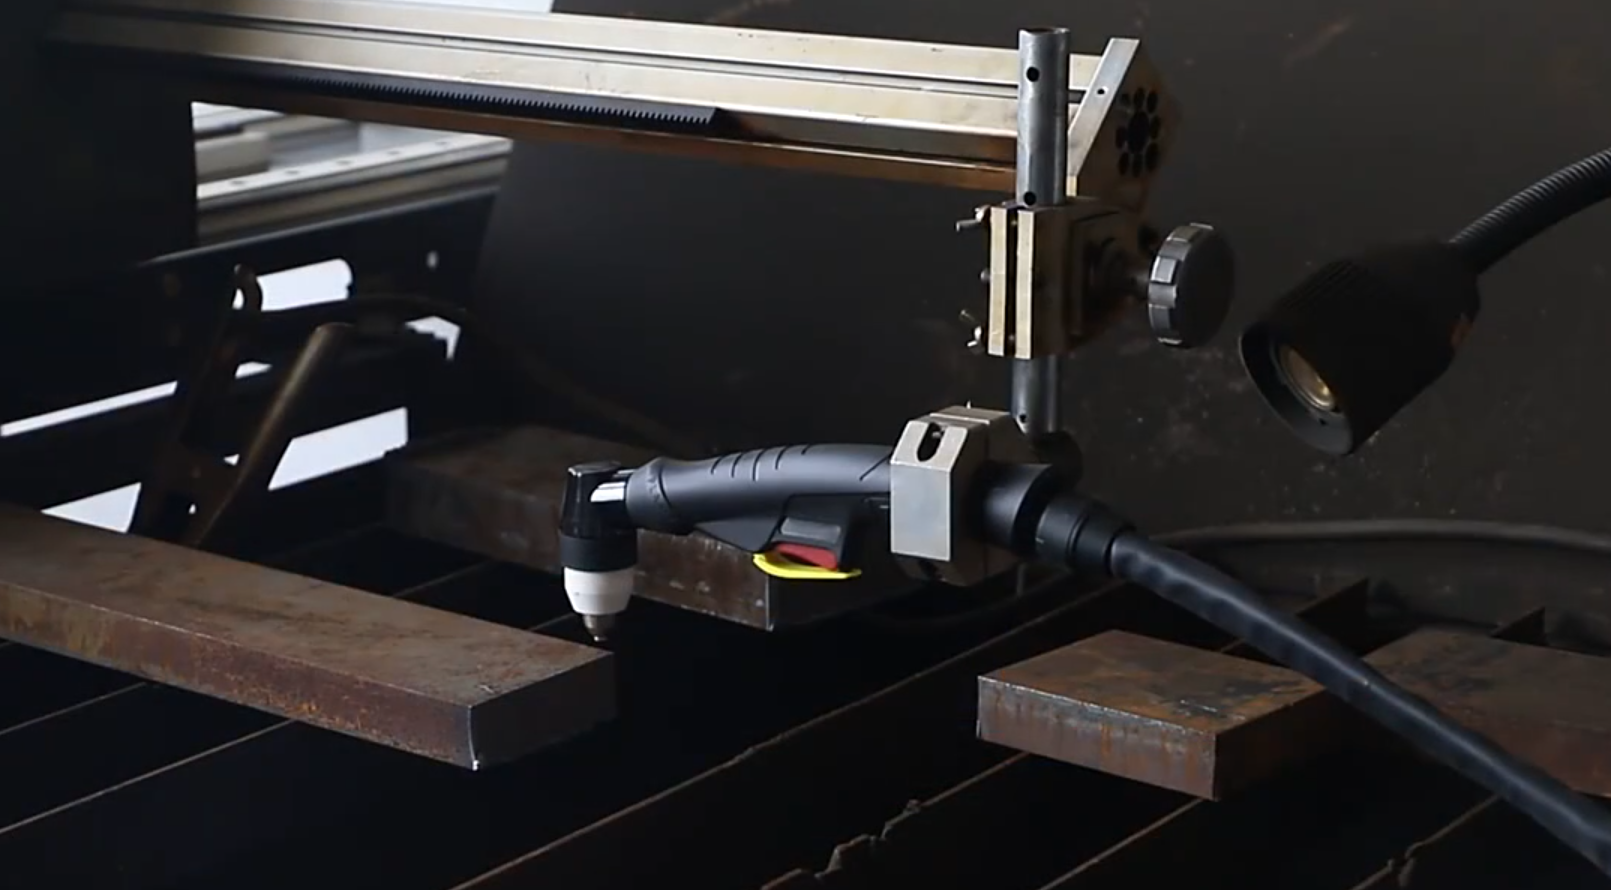
इग्निशन र आर्क सुरु गर्ने समस्याहरू
जब प्लाज्मा कटरले चाप सुरु गर्न असफल हुन्छ, समस्या सामान्यतया ग्यास प्रवाह, DC पावर, र उच्च आवृत्ति स्पार्क बीचको अन्तरक्रियामा हुन्छ जसले ग्यासलाई आयनाइज गर्दछ। यी तत्वहरूको समस्या निवारणको लागि व्यवस्थित दृष्टिकोणले अपराधीलाई छिट्टै पहिचान गर्नेछ।
हार्ड स्टार्टिङ र इन्टरमिटेन्ट आर्क
यदि टर्च असंगत रूपमा आगो वा चाप धमिलो र कठोर सुनिन्छ भने, समस्यालाई प्रायः 'हार्ड स्टार्टिङ' भनिन्छ। यो तब हुन्छ जब उच्च-फ्रिक्वेन्सी स्पार्कले ग्यासलाई आयनाइज गर्न इलेक्ट्रोड र नोजल बीचको अन्तरलाई हाम फाल्न संघर्ष गर्दछ।
अत्यधिक ग्यासको चाप कडा सुरुवातको बारम्बार र बेवास्ता गरिएको कारण हो। जब ग्यासको चाप धेरै उच्च हुन्छ, बाक्लो ग्यास प्रवाहले उच्च-फ्रिक्वेन्सी स्पार्कलाई मार्गलाई आयनाइज गर्न अझ गाह्रो बनाउँछ। सधैँ प्रमाणित गर्नुहोस् कि तपाईंको ग्यासको चाप निर्माताको सिफारिस गरिएको स्पेसिफिकेशनमा सेट गरिएको छ।
कमजोर वा एस्केपिङ उच्च आवृत्ति ऊर्जा पनि भरपर्दो सुरू रोक्न सक्छ। उच्च आवृत्ति ऊर्जा नष्ट हुन सक्छ यदि प्लाज्मा टर्च केबलहरू कुण्डल, फोहोर, वा काट्ने मेसिनको जमिनको धेरै नजिक छन्। क्षतिको लागि केबुलहरूको निरीक्षण गर्नुहोस् र ऊर्जाबाट रगत बगाउन सक्ने धुलो र धातु कणहरू हटाउन सुक्खा कपडा वा कम्प्रेस गरिएको हावाले सफा गर्नुहोस्। सक्छ । बिजुली आपूर्ति भित्र स्पार्क ग्याप विधानसभा पनि निरीक्षण आवश्यक हुन समय बित्दै जाँदा, यस एसेम्बलीका इलेक्ट्रोडहरू क्षय हुन सक्छन् वा दूषित हुन सक्छन्, निर्माताको विनिर्देश अनुसार सफा र पुन: ग्यापिङ आवश्यक पर्दछ।
कुनै पनि देखिने स्पार्क छैन
जब टर्चले कुनै स्पार्क उत्पादन गर्न असफल हुन्छ, समस्या अधिक मौलिक हुन्छ।
DC भोल्टेज र उच्च आवृत्ति कम्पोनेन्टहरूको लागि जाँच गर्नुहोस् । यदि टर्चमा बेहोस नीलो स्पार्क देखिन्छ तर मुख्य चाप स्थानान्तरण हुँदैन भने, टर्चमा उच्च-फ्रिक्वेन्सी ऊर्जा हुन सक्छ तर DC कम्पोनेन्ट छैन। यसले पाइलट आर्क सर्किटमा थिचिएका सम्पर्कहरू, त्रुटिपूर्ण पाइलट आर्क रिले, वा दोषपूर्ण प्रतिरोधकलाई संकेत गर्न सक्छ।
यदि टर्च वा मेसिन भित्र स्पार्क ग्यापमा कुनै स्पार्क छैन भने, समस्या एसी पावरको अभाव हुन सक्छ। उच्च-फ्रिक्वेन्सी जनरेटर, एक दोषपूर्ण उच्च-फ्रिक्वेन्सी ट्रान्सफर्मर, वा छोटो स्पार्क ग्याप असेंबली।
ग्यास र हावा आपूर्ति सम्बन्धी समस्याहरू
तपाईंको प्लाज्मा ग्यासको गुणस्तर, दबाब र प्रवाहले कट गुणस्तर र तपाईंको टर्च उपभोग्य वस्तुहरूको आयु दुवैलाई प्रत्यक्ष रूपमा असर गर्छ।
गलत ग्याँस दबाव
दुबै कम र उच्च ग्यास दबावले फरक समस्याहरू सिर्जना गर्दछ।
न्यून चापले प्लाज्मा आर्कको वेगलाई कम गर्छ, यसलाई प्रभावकारी रूपमा काट्नको लागि आवश्यक ऊर्जा लुट्छ। यसले खराब कट गुणस्तर, सामग्री छेड्न वा काट्न असक्षमता, र अत्यधिक ड्रस निर्माणमा परिणाम दिन्छ। सामान्य कारणहरूमा अपर्याप्त हावा कम्प्रेसर, गलत तरिकाले सेट गरिएको नियामक, अवरुद्ध एयर फिल्टर, वा ग्यास लाइनहरूमा अवरोधहरू समावेश छन्।
उच्च चापले केन्द्रित चाप स्तम्भलाई अलग गर्न सक्छ, यसको ऊर्जा फैलाउन र काट्ने शक्ति घटाउन सक्छ। यसले इलेक्ट्रोड पहिरनलाई पनि गति दिन सक्छ। उच्च दबाव सामान्यतया गलत समायोजन वा दोषपूर्ण नियामकको कारण हो।
दूषित ग्यास आपूर्ति
ग्यास स्ट्रिममा रहेको आर्द्रता, तेल र कण जस्ता प्रदूषकहरू प्लाज्मा टर्च कम्पोनेन्टका शत्रु हुन्।
आर्द्रताले अनियमित चाप व्यवहार निम्त्याउन सक्छ र उपभोग्य वस्तुहरू द्रुत रूपमा घटाउन सक्छ। यसले उच्च-फ्रिक्वेन्सी ऊर्जा चुहावट वा सर्ट आउट गर्न पनि सक्छ। यदि तपाईंले आफ्नो एयर लाइनहरूमा पानी देख्नुभयो भने, तुरुन्तै एयर फिल्टर/रेगुलेटर निकाल्नुहोस् र तपाईंको प्रणालीमा अतिरिक्त फिल्टर वा एयर ड्रायर थप्ने विचार गर्नुहोस्।
तेल र फोहोरले घुमाउरो घण्टी र टर्च बडीमा राम्रो ग्यास मार्गहरू बन्द गर्न सक्छ, ध्यानपूर्वक डिजाइन गरिएको ग्यास प्रवाहमा बाधा पुर्याउँछ जसले चापलाई केन्द्रित र स्थिर गर्दछ। यसले खराब कटौती गुणस्तर र छोटो उपभोग्य जीवनको नेतृत्व गर्दछ। सधैँ सुनिश्चित गर्नुहोस् कि तपाईंको कम्प्रेसर सेवन सफा छ र तपाईंको निस्पंदन प्रणाली पर्याप्त र राम्रोसँग मर्मत गरिएको छ।
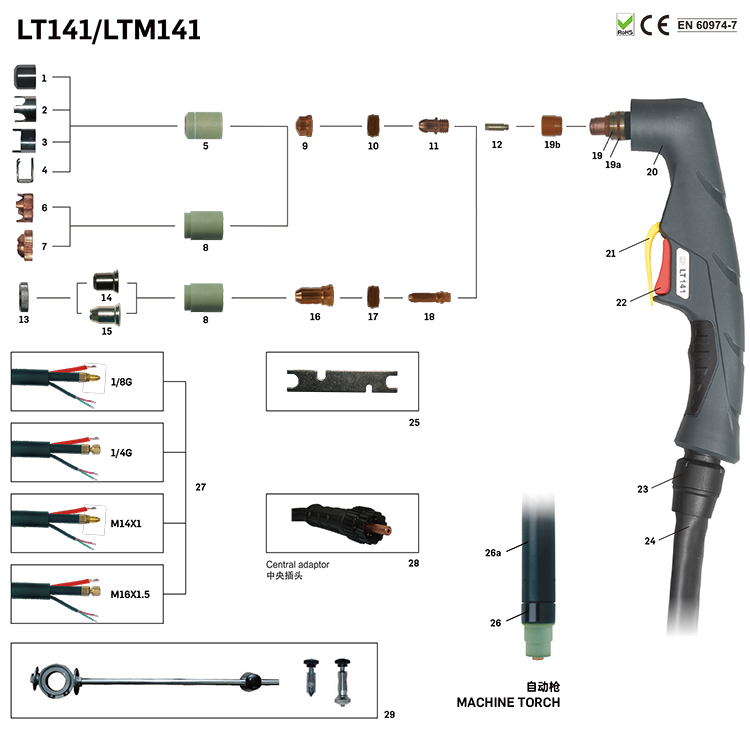
उपभोग्य पहिरन र विफलता
उपभोग्य वस्तुहरू टर्चका अवयवहरू हुन् जुन बाहिर लगाउन डिजाइन गरिएको हो, तर सामान्य पहिरनको संकेतहरू विरुद्ध विनाशकारी विफलता पहिचान गर्नाले तपाईंलाई महँगो टर्चको क्षतिबाट बचाउन सक्छ।
इलेक्ट्रोड पहिरन
इलेक्ट्रोड चाप सिर्जना गर्न बिजुली सञ्चालन गर्न जिम्मेवार छ। यसको टिपमा हाफनियम जस्ता उच्च-तापमान तत्व हुन्छ, जुन प्रयोगको क्रममा बिस्तारै वाष्पीकरण हुन्छ।
सामान्य पहिरन इलेक्ट्रोडको टुप्पोमा केन्द्रित सानो, गोलो पिटको रूपमा देखिन्छ। यो खाडल समय संग गहिरो बढ्दै जान्छ। जब पिटको गहिराई निर्माताको सिफारिस गरिएको सीमामा पुग्छ, सामान्यतया ०.०४० इन्चको वरिपरि, गहिरो खाडलले अन्य भागहरूलाई क्षति पुर्याउने अचानक विफलता हुन सक्छ।
असामान्य पहिरनले अफ-सेन्टर पिट समावेश गर्दछ, जसले प्रायः गलत वा क्षतिग्रस्त घुमाउरो घण्टीको कारणले गर्दा ग्यास प्रवाह समस्यालाई संकेत गर्दछ। अँध्यारो, तातो-बिस्किलो इलेक्ट्रोड शरीरले टर्च चिसो समस्याको सुझाव दिन्छ।
नोजल क्षति
नोजलले प्लाज्मा चापलाई संकुचित गर्छ। यसको अवस्था काटेको गुणस्तरको लागि महत्वपूर्ण छ।
ओरिफिस वेयर सामान्य छ। नोजल प्रयोग गर्दा, छिद्रको तीखो किनारा बिस्तारै गोलो हुन्छ र प्वाल बाहिरको गोलो बन्न सक्छ, जसले फराकिलो, कम सटीक काट्न सक्छ। कट गुणस्तर घट्दा यसलाई प्रतिस्थापन गर्नुपर्छ।
प्रकोपकारी क्षति , जस्तै उडेको छिद्र वा गम्भीर पिटिङ्, प्रायः 'डबल-आर्सिङ' को कारणले हुन्छ। यो तब हुन्छ जब चापले वर्कपीसमा स्थानान्तरण गर्नुको सट्टा नोजलमा प्रहार गर्दछ, सामान्यतया अनुचित छेड्ने उचाइ वा सामग्रीसँग सम्पर्कको कारणले। प्लेटको धेरै नजिक छेड्नु एक प्राथमिक कारण हो।
घुमाउरो घण्टी र शिल्ड मुद्दाहरू
घुमाउरो घण्टीले ग्यास प्रवाहलाई इलेक्ट्रोडको वरिपरि घुमाउन निर्देशन दिन्छ। यो नाजुक छ र ध्यान संग ह्यान्डल गर्नुपर्छ। यसलाई क्र्याक वा बन्द भएको ग्यास मार्गहरू र क्षतिग्रस्त ओ-रिंगहरूको लागि जाँच गर्नुहोस्। एक दोषपूर्ण घुमाउरो घण्टीले कट कोण र गुणस्तरलाई नकारात्मक रूपमा असर गर्नेछ।
ढालले । नोजललाई स्प्याटरबाट जोगाउँछ यसको मुख्य छिद्र केन्द्रित हुनुपर्छ र यसको सानो 'रक्तस्राव' प्वालहरू स्पष्ट हुनुपर्छ। ढालमा स्ल्याग निर्माणले डबल-आर्सिङ निम्त्याउन सक्छ। यदि स्ल्याग संचय बारम्बार छ भने, आफ्नो पियर्स उचाइ र ढिलाइ सेटिङहरू जाँच गर्नुहोस्।
शीतलन र विद्युतीय समस्याहरू
उचित शीतलन र एक राम्रो विद्युतीय सर्किट स्थिर सञ्चालनको लागि आवश्यक छ।
अपर्याप्त शीतलन
तरल चिसो टर्चहरूको लागि, उचित प्रवाह महत्त्वपूर्ण छ। कम शीतलक प्रवाह, प्रायः थिचिएको पम्प, भरिएको फिल्टर, वा कम शीतलक स्तरको कारणले गर्दा, इलेक्ट्रोड र नोजललाई प्रभावकारी रूपमा चिसो हुनबाट रोक्छ, तिनीहरूको जीवन एकदमै छोटो पार्छ र टर्चलाई सम्भावित रूपमा क्षति पुर्याउँछ। यदि तपाइँ प्रयोग गरिएको इलेक्ट्रोडमा खैरो तातो विकृति देख्नुहुन्छ भने, चिसो समस्याको शंका गर्नुहोस्। एयर-कूल्ड टर्चहरूमा, सिफारिस गरिएको ड्युटी साइकल नाघिँदा अत्यधिक तातो र छिटो पहिरन हुन सक्छ।
कमजोर विद्युत जडानहरू
प्लाज्मा आर्कलाई पूर्ण र स्थिर विद्युतीय सर्किट चाहिन्छ। कमजोर काम केबल जडान वा workpiece संग सम्पर्क एक सामान्य समस्या हो। सुनिश्चित गर्नुहोस् कि तपाइँ सफा, खाली धातुमा समर्पित ग्राउन्ड क्ल्याम्प प्रयोग गर्दै हुनुहुन्छ, रंग, खिया, वा तेल मुक्त।
त्यसैगरी, टर्च एसेम्बलीमा जहाँसुकै ढिलो जडान — पावर सप्लाईको पछाडिदेखि रिटेनिङ क्यापसम्म — प्रतिरोधात्मक क्षमता सिर्जना गर्न सक्छ, जसले अत्यधिक तताउने र अनियमित चाप कार्यसम्पादन निम्त्याउँछ।
इनपुट भोल्टेज समस्याहरू टर्च समस्याहरूको रूपमा पनि प्रकट हुन सक्छ। यदि तपाईंको सुविधामा महत्त्वपूर्ण शक्तिको रेखाचित्र ठूला उपकरणहरू छन् भने, तपाईंको प्लाज्मा कटरमा पुग्ने भोल्टेज धेरै कम हुन सक्छ, यसले सही रूपमा काम गर्ने क्षमतालाई असर गर्छ।
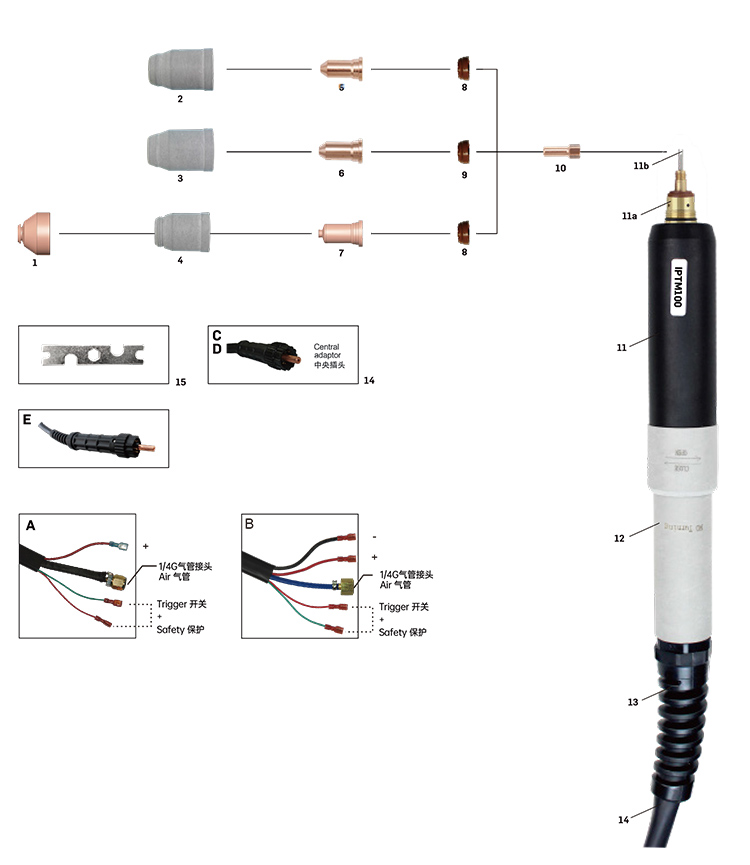
टर्च प्रदर्शनलाई असर गर्ने परिचालन कारकहरू
हार्डवेयर भन्दा बाहिर, कसरी टर्च प्रयोग गरिन्छ यसको प्रदर्शन र यसको भागहरूको आयुमा ठूलो भूमिका खेल्छ।
गलत काट्ने गति
काट्ने गतिले कट किनाराको गुणस्तरलाई प्रत्यक्ष असर गर्छ।
धेरै ढिलोले फराकिलो कट, अत्याधिक शीर्ष स्प्याटर, र प्लेटको तल्लो भागमा एक मोटो ड्रस निर्माणमा परिणाम दिन्छ जुन हटाउन गाह्रो हुन्छ।
धेरै छिटोले चापलाई ढिलो बनाउँछ, एउटा बेभल्ड किनारा, एक साँघुरो कट, र तलको किनारमा राम्रो, कडा ड्रस उत्पादन गर्दछ जुन सफा गर्न धेरै गाह्रो हुन सक्छ।
अनुचित टर्च उचाइ
स्ट्यान्डअफ दूरी, टर्च टिप र workpiece बीचको खाडल, महत्वपूर्ण छ।
धेरै कम छेड्नु एक सामान्य गल्ती हो। जब टर्च धातुको धेरै नजिक पुग्छ, पग्लिएको धातु ढाल र नोजलमा फर्कन्छ, जसले डबल-आर्सिङबाट द्रुत विफलता निम्त्याउँछ। सधैं निर्माताको सिफारिस गरिएको पियर्स उचाइ पछ्याउनुहोस्, जुन सामान्यतया सामान्य काट्ने उचाइको 1.5 देखि 2 गुणा हुन्छ। एक सुसंगत भोल्टेज-आधारित उचाइ कायम राख्ने टर्च उचाइ नियन्त्रक प्रयोग गर्नाले यी समस्याहरूलाई धेरै कम गर्न सक्छ।
गलत प्यारामिटर वा भागहरू प्रयोग गर्दै
सामग्रीको प्रकार, मोटाई, वा एम्पेरेजको लागि गलत उपभोग्य वस्तुहरू प्रयोग गर्नु समस्याहरूको बारम्बार स्रोत हो। सही भागहरू र सेटिङहरू चयन गर्न सधैँ आफ्नो प्रणालीको अपरेटिङ म्यानुअलसँग परामर्श गर्नुहोस्। सही amperage मा सञ्चालन पनि महत्त्वपूर्ण छ; नोजलको लागि धेरै उच्च भएको एम्पेरेज प्रयोग गर्दा यसको जीवन एकदमै छोटो हुनेछ।
रोकथाम मर्मत र उत्तम अभ्यासहरू
टर्च समस्याहरूसँग व्यवहार गर्ने सबैभन्दा प्रभावकारी तरिका तिनीहरूलाई रोक्न हो। एक सरल, लगातार मर्मत तालिकाले अपटाइम र कटौती गुणस्तरमा लाभांश तिर्नेछ।
दैनिक जाँचहरू
काम सुरु गर्नु अघि, केहि मिनेट लिनुहोस्:
ग्यासको चाप र प्रवाह जाँच गर्नुहोस् कि तिनीहरू स्थिर र विशिष्टता भित्र छन् भनेर सुनिश्चित गर्न। टर्च चलिरहेको बेला
ओसिलो वा तेलको कुनै पनि संकेतको लागि ग्यास आपूर्तिको निरीक्षण गर्नुहोस् , र फिल्टर/नियामक नाली गर्नुहोस्।
शीतलक स्तर जाँच गर्नुहोस् (पानी चिसो टर्चको लागि)।
उपभोग्य वस्तुहरू दृश्यात्मक रूपमा निरीक्षण गर्नुहोस् । तिनीहरूलाई स्थापना गर्नु अघि क्षति वा अत्यधिक पहिरनको कुनै स्पष्ट संकेतहरूको लागि
उचित सभा र ह्यान्डलिंग
तपाईंले टर्च कसरी जम्मा गर्नुहुन्छ त्यति नै महत्त्वपूर्ण छ कि तपाईंले यसलाई कसरी प्रयोग गर्नुहुन्छ।
यसलाई सफा राख्नुहोस्। सधैं सफा सतहमा सफा हातले उपभोग्य वस्तुहरू जम्मा गर्नुहोस्। टर्च भित्रको फोहोर वा ग्रीसले विद्युतीय ट्र्याकिङ र विफलता निम्त्याउन सक्छ।
ओ-रिंगहरू थोरै लुब्रिकेट गर्नुहोस्। केवल सिफारिस गरिएको स्नेहक प्रयोग गर्नुहोस्, र ओ-रिंग चम्किलो बनाउनको लागि मात्र पर्याप्त छ। अतिरिक्त स्नेहक मलबे जाल र टर्च भित्र समस्या पैदा गर्न सक्छ।
कम्पोनेन्टहरू सही रूपमा कस्नुहोस्। इलेक्ट्रोड र अन्य भागहरू स्न्याग हुनुपर्छ तर अधिक-कसिएको छैन। ओभर-टाइटिङले कम्पोनेन्टहरू विकृत गर्न र पङ्क्तिबद्धतालाई असर गर्न सक्छ।
नियमित टर्च मर्मतसम्भार
आवधिक रूपमा, मशाल शरीर को एक थप गहन निरीक्षण प्रदर्शन गर्नुहोस्।
टर्च शरीर सफा गर्नुहोस्। आन्तरिक धागो र सम्पर्क सतहहरूबाट कुनै पनि धूलो, धातुको जरिवाना, वा अवशेषहरू सावधानीपूर्वक हटाउन कपासको स्वाब र विद्युतीय सम्पर्क क्लीनर प्रयोग गर्नुहोस्।
सबै ओ-रिङहरू र काट, निक्स वा समतल दागहरूका लागि उपभोग्य वस्तुहरू निरीक्षण गर्नुहोस् , र तिनीहरूलाई आवश्यक अनुसार बदल्नुहोस्। टर्च बडीमा भएका
प्रत्येक टर्च कम्पोनेन्टको कार्य र ग्यास, बिजुली, र अपरेटर प्रविधिको भूमिका बुझेर, प्राय: सामान्य प्लाज्मा कटर टर्च समस्याहरू छिटो निदान र समाधान गर्न सकिन्छ। समस्या निवारणको लागि एक व्यवस्थित दृष्टिकोण - निरन्तर निवारक मर्मतसम्भारसँग जोडिएको - तपाईंको टर्च काट्ने सफा र भरपर्दो रूपमा राख्छ, तपाईंको समय, पैसा, र लामो समयको निराशा बचत गर्दछ।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių