140A HF หัวตัดพลาสมา CNC สำหรับการตัดด้วยเครื่องจักร
INWELT LTM141 เป็น หัวตัดพลาสมาแบบใช้เครื่องจักรระบายความร้อนด้วยอากาศ CNC ซึ่งได้รับการออกแบบมาสำหรับโต๊ะตัดอัตโนมัติกระแสสูง ระบบตัดโปรไฟล์ และเครื่องตัดพลาสมาทางอุตสาหกรรม
LTM141 ได้รับการจัดอันดับที่ 140A โดยมีรอบการทำงาน 60% และใช้ ระบบสตาร์ทอาร์กความถี่สูง ( HF ).
การกำหนดค่าทางเทคนิค INWELT ปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 140A
รอบการทำงาน 60%
การทำงานของระบบอัดอากาศ
HF เริ่มต้นส่วนโค้ง
ประมาณ แรงดันใช้งาน 4.5–5.0 บาร์
ประมาณ ปริมาณลม 220 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 140 วินาที
ตะกั่วคบเพลิงมาตรฐาน 6 ม
มีการกำหนดค่า 12 ม
CNC / การดำเนินการด้วยเครื่องจักร
มีตัวเลือกการเชื่อมต่อด้านหลังหลายแบบ รวมถึง:
1/4จี
3/8G
M14×1
M16×1.5
อแดปเตอร์กลาง
LTM141 ควรอยู่ในตำแหน่งโดยเฉพาะเป็น เครื่องจักร/ CNC ไฟฉายตัดพลาสม่า แยกจากไฟฉายพลาสม่ามือถือ LT 141
INWELT LTM141 ข้อมูลจำเพาะทางเทคนิค ข้อมูล
| จำเพาะ |
INWELT LTM141 |
| ประเภทสินค้า |
CNC / ยานยนต์ หัวตัดพลาสมา |
| แบบอย่าง |
LTM141 |
| ยี่ห้อ |
INWELT |
| จัดอันดับปัจจุบัน |
140 ก |
| รอบหน้าที่ |
60% |
| ระบายความร้อน |
อากาศ |
| แปรรูปแก๊ส |
อากาศอัด |
| อาร์คเริ่มต้น |
HF |
| แรงดันแก๊ส |
ประมาณ 4.5–5.0 บาร์ |
| การไหลของก๊าซ |
ประมาณ 220 ลิตร/นาที |
| แนะนำหลังการไหล |
ประมาณ 140 วินาที |
| ความยาวตะกั่วมาตรฐาน |
6 ม |
| ความยาวตะกั่วเสริม |
12 ม |
| การดำเนินการ |
CNC / ยานยนต์ |
| ตัวเลือกตัวเชื่อมต่อ |
1/4G / 3/8G / M14×1 / M16×1.5 / อะแดปเตอร์กลาง |
| ครอบครัวทิปมาตรฐาน |
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 มม |
| เคล็ดลับเพิ่มเติม |
มีอยู่ |
| วัสดุสิ้นเปลืองการเซาะร่อง |
มีอยู่ |
| OEM / ODM |
มีอยู่ |
| ป้ายกำกับส่วนตัว |
มีอยู่ |
ก่อนสั่งซื้อ ให้ยืนยันแหล่งพลังงานพลาสมา กระแสไฟฟ้าที่กำหนด สถาปัตยกรรมเริ่มต้น HF วงจรไพล็อตอาร์ก ขั้วต่อด้านหลัง อินเทอร์เฟซการควบคุม และข้อกำหนดของระบบ CNC
LTM141 กับ LT 141: คบเพลิงเครื่องจักรกับคบเพลิงมือ
LTM141 และ LT 141 เป็นของตระกูลคบเพลิงพลาสม่าที่กว้างกว่ากลุ่มเดียวกัน แต่ควรถือเป็นผลิตภัณฑ์คบเพลิงที่สมบูรณ์แยกกันสองรายการ
| คุณลักษณะ |
LTM141 |
LT 141 |
| การดำเนินการ |
CNC / ยานยนต์ |
คู่มือ / มือถือ |
| เรขาคณิตคบเพลิง |
คบเพลิงเครื่องตรง |
คบเพลิงมือแบบมุม |
| เริ่มการควบคุม |
ควบคุมด้วยเครื่องจักร |
ทริกเกอร์ตัวดำเนินการ |
| การติดตั้ง |
แก้ไขผู้ถือ CNC |
มือถือ |
| ความสูงของคบเพลิง |
CNC / ควบคุม THC |
ควบคุมโดยผู้ปฏิบัติงาน |
| การสมัครหลัก |
ตัดอัตโนมัติ |
การตัดด้วยมือ |
วัสดุสิ้นเปลืองบางอย่างสามารถอยู่ในตระกูลวัสดุสิ้นเปลือง LT 141 ที่กว้างกว่าเหมือนกัน
อย่างไรก็ตาม หัวคบเพลิงเครื่องจักร หัวคบเพลิงมือ ด้ามจับ ท่อกำหนดตำแหน่ง และชุดสายเคเบิล ไม่ควรถือเป็นการเปลี่ยนโดยอัตโนมัติ
สำหรับลิงก์เว็บไซต์ภายใน ให้ใช้จุดยึดที่สื่อความหมาย เช่น:
LTM141 หัวตัดพลาสมา CNC
และ
LT 141 หัวตัดพลาสมาแบบใช้มือ
แทนที่จะนำเสนอทั้งสองอย่างง่ายๆ เป็น LT 141
เหตุใดจึงต้องใช้คบเพลิงเครื่องจักร 140A เฉพาะสำหรับการตัดพลาสมา CNC
ระบบพลาสมา 140A CNC ต้องใช้ไฟฉายที่ออกแบบมาเพื่อการติดตั้งที่มั่นคง รูปทรงการตัดซ้ำ และการทำงานกระแสสูง
เรขาคณิตคบเพลิงเครื่องจักรตรง
การกำหนดค่าเครื่อง LTM141 สามารถติดตั้งบนแกน Z คงที่ CNC หรือที่วางคบเพลิงได้
การติดตั้งที่ถูกต้องช่วยรักษา:
การตัดที่ควบคุมด้วยเครื่องจักร
ต่างจากไฟฉายมือถือตรงที่ LTM141 ถูกควบคุมผ่านแหล่งพลังงานพลาสมาและระบบ CNC
รอบการตัดโดยทั่วไปประกอบด้วย:
การวางตำแหน่งคบเพลิง
การตรวจจับความสูงเริ่มต้น
พลาสม่าเริ่มต้น
เจาะ
การเคลื่อนไหวตัด
การปรับความสูงของคบเพลิง
อาร์คหยุด
แท่นตัด 140A
LTM141 มอบแพลตฟอร์มยานยนต์กระแสสูงสำหรับการใช้งานตัดทางอุตสาหกรรม
ควรเลือกกระแสไฟฟ้าที่ใช้งานจริงตามวัสดุ ความหนา วัสดุสิ้นเปลือง และแผนภูมิการตัดที่ได้รับการตรวจสอบแล้วของระบบพลาสมาที่สมบูรณ์
ระบบตัดพลาสม่า LTM141 HF ทำงานอย่างไร
LTM141 ทำงานเป็นส่วนหนึ่งของระบบตัดพลาสมาแบบใช้เครื่องจักรที่สมบูรณ์ ซึ่งประกอบด้วย:
อากาศอัดจะเข้าสู่หัวคบเพลิงและไหลผ่านหัวคบเพลิง ท่ออากาศ หัวกระจายลม อิเล็กโทรด และหัวฉีดตัด
พลังงานไฟฟ้าจะทำให้ก๊าซแตกตัวเป็นไอออนและทำให้เกิดพลาสมาอาร์กที่มีอุณหภูมิสูง
หัวฉีดจะบีบกระแสพลาสมาให้กลายเป็นไอพ่นเข้มข้นที่จะละลายวัสดุที่เป็นสื่อกระแสไฟฟ้า ในขณะที่ก๊าซความเร็วสูงจะขจัดโลหะหลอมเหลวออกจากรอยตัด
วิธี HF Arc เริ่มต้นทำงานบน LTM141
LTM141 ใช้ ระบบสตาร์ทอาร์คความถี่สูง.
การจุดระเบิด HF ใช้สัญญาณไฟฟ้าความถี่สูงเพื่อช่วยสร้างอาร์กพลาสมาเริ่มต้น
แหล่งพลังงานพลาสมาจะต้องรองรับสถาปัตยกรรมคบเพลิง HF ที่เข้ากันได้
คบเพลิงพลาสมา HF , ไม่ใช่ HF และแบบ back-sStrike ไม่ควรถือว่าใช้แทนกันได้เพียงอย่างเดียว เนื่องจากมีพิกัดกระแสไฟใกล้เคียงกัน
ข้อควรพิจารณาในการติดตั้ง HF สำหรับระบบ CNC
เนื่องจากการเริ่มต้น HF จะสร้างพลังงานไฟฟ้าความถี่สูง การติดตั้ง CNC จึงควรเป็นไปตามคำแนะนำของผู้ผลิตแหล่งพลังงานพลาสมาสำหรับ:
อย่าสันนิษฐานว่าตัวควบคุม CNC ทุกตัวสามารถเชื่อมต่อโดยตรงกับระบบพลาสมา HF โดยไม่คำนึงถึงสถาปัตยกรรมทางไฟฟ้าที่สมบูรณ์
LTM141 กำหนดค่าคบเพลิงเครื่องจักรให้เสร็จสมบูรณ์
ตระกูลผลิตภัณฑ์ INWELT ปัจจุบันประกอบด้วยชุดประกอบไฟฉายเครื่องจักรยาว 6 ม. และ 12 ม. LTM141 หลายชิ้น
การกำหนดค่า 6 ม.
| INWELT |
การกำหนด ค่ารหัส |
| IJWU0614 |
LTM141 / 6 ม. / 1/4G |
| IJWU0616 |
LTM141 / 6 ม. / 3/8G |
| IJWU0619 |
LTM141 / 6 ม. / M14×1 |
| IJWU0606 |
LTM141 / 6 ม. / M16×1.5 |
| IJWU0608 |
LTM141 / 6 ม. / อะแดปเตอร์กลาง |
การกำหนดค่า 12 ม.
| INWELT |
การกำหนด ค่ารหัส |
| IJWU0612 |
LTM141 / 12 ม. / 1/4G |
| IJWU0615 |
LTM141 / 12 ม. / 3/8G |
| IJWU0610 |
LTM141 / 12 ม. / M14×1 |
| IJWU0609 |
LTM141 / 12 ม. / M16×1.5 |
| IJWU0602 |
LTM141 / 12 ม. / อะแดปเตอร์กลาง |
การกำหนดค่าคบเพลิงที่สมบูรณ์เหล่านี้ควรแสดงให้เด่นชัดเนื่องจากประเภทการเชื่อมต่อและความยาวสายไฟเป็นเกณฑ์การซื้อที่สำคัญสำหรับการเปลี่ยนและคบเพลิง OEM CNC
LTM141 เครื่องจักร หัวทอร์ช
หัวคบเพลิงเครื่องจักร INWELT เฉพาะคือ:
INWELT รหัส: IJWA0618
คำอธิบาย:
LTM141 เครื่องพลาสม่า หัวทอร์ช
ส่วนประกอบเฉพาะเครื่องนี้ควรเป็นหนึ่งในชิ้นส่วนอะไหล่หลักที่แสดงในหน้า LTM141
ควรย้ายหัวคบเพลิงแบบแมนนวล LT 141 ไปที่หน้าผลิตภัณฑ์มือถือ LT 141 หรือมีป้ายกำกับอย่างชัดเจนว่าเป็นส่วนประกอบของคบเพลิงแบบแมนนวลที่เกี่ยวข้อง
LTM141 ท่อกำหนดตำแหน่งไฟเบอร์กลาส
ระบบไฟฉายเครื่องจักรประกอบด้วย:
INWELT รหัส: IJHW0024
อ้างอิง: W0300144
คำอธิบาย:
ท่อกำหนดตำแหน่งไฟเบอร์กลาส / LT ม
ท่อกำหนดตำแหน่งนี้เป็นส่วนหนึ่งของตัวไฟฉายเครื่องจักรแบบตรงและเกี่ยวข้องกับการติดตั้ง CNC
สำหรับผู้ผลิตอุปกรณ์และผู้วางระบบ ควรแสดงท่อกำหนดตำแหน่งพร้อมกับหัวคบเพลิงเครื่องจักรและขนาดการติดตั้ง
เพิ่มการวาดมิติคบเพลิงเครื่องจักร LTM141
คบเพลิงเครื่องจักร CNC ควรระบุขนาดการติดตั้งทางกายภาพ
INWELT ควรเพิ่มภาพวาดทางเทคนิคที่แสดง:
เส้นผ่านศูนย์กลางตัวคบเพลิง
ความยาวคบเพลิงโดยรวม
ส่วนหนีบที่ใช้งานได้
ระยะห่างจากหัวฉีดถึงแคลมป์
ตำแหน่งทางออกของสายเคเบิล
ระยะห่างในการติดตั้งขั้นต่ำ
อย่าคัดลอกมิติของคู่แข่ง
วัดการผลิตจริง LTM141 และเผยแพร่ข้อมูลมิติจากบุคคลที่หนึ่ง
ข้อมูลทางเทคนิคประเภทนี้มีประโยชน์อย่างยิ่งสำหรับ:
LTM141 เคล็ดลับการตัดมาตรฐานตามช่วงปัจจุบัน
แท่นวัสดุสิ้นเปลือง LT 141/ LTM141 ที่กว้างขึ้นมีเส้นผ่านศูนย์กลางปลายตัดมาตรฐานหลายเส้น
รหัส INWELT ปัจจุบันประกอบด้วย:
Ø1.1 มม. ปลายตัด
INWELT รหัส: IJWV0617-11
อ้างอิง: PD0101-11
ปลายตัด Ø1.4 มม
INWELT รหัส: IJWV0617-14
อ้างอิง: PD0101-14
ปลายตัด Ø1.7 มม
INWELT รหัส: IJWV0617-17
อ้างอิง: PD0101-17
ปลายตัด Ø1.9 มม
INWELT รหัส: IJWV0617-19
อ้างอิง: PD0101-19
ระบบคบเพลิงประเภท A141 ที่เทียบเคียงกันมักใช้เส้นผ่านศูนย์กลางหัวฉีดต่างกันสำหรับช่วงกระแสไฟที่แตกต่างกัน
INWELT ควรตรวจสอบการแมปแอมแปร์ต่อหัวฉีดของตัวเองก่อนที่จะเผยแพร่ความสัมพันธ์ปัจจุบันว่าเชื่อถือได้
ควรใช้ปลายตัดแบบใดที่ 140A?
กลุ่มวัสดุสิ้นเปลือง LT 141/ LTM141 ประกอบด้วยปลายตัด Ø1.1, Ø1.4, Ø1.7 และ Ø1.9 มม.
โดยทั่วไประบบ A141 ในอุตสาหกรรมจะใช้หัวฉีดมาตรฐานที่ใหญ่ที่สุดในกลุ่มนี้ใกล้กับช่วงการทำงาน 140A ด้านบน
อย่างไรก็ตาม INWELT ควรยึดตามข้อกำหนดขั้นสุดท้ายตามข้อมูลทางวิศวกรรมและการทดสอบการตัดของตัวเอง
ตารางวัสดุสิ้นเปลืองสุดท้ายที่แข็งแกร่งที่สุดจะประกอบด้วย:
| INWELT |
เส้นผ่านศูนย์กลางปลายรหัส |
ปัจจุบันที่ตรวจสอบแล้ว |
อิเล็กโทรด |
กระจาย |
กระบวนการ |
| IJWV0617-11 |
Ø1.1 มม |
ตรวจสอบ |
ส่วนที่ตรงกัน |
ส่วนที่ตรงกัน |
การตัดมาตรฐาน |
| IJWV0617-14 |
Ø1.4 มม |
ตรวจสอบ |
ส่วนที่ตรงกัน |
ส่วนที่ตรงกัน |
การตัดมาตรฐาน |
| IJWV0617-17 |
Ø1.7 มม |
ตรวจสอบ |
ส่วนที่ตรงกัน |
ส่วนที่ตรงกัน |
การตัดมาตรฐาน |
| IJWV0617-19 |
Ø1.9 มม |
ตรวจสอบ |
ส่วนที่ตรงกัน |
ส่วนที่ตรงกัน |
การตัดมาตรฐาน |
เมื่อได้รับการยืนยันแล้ว ให้ใช้การแมปเดียวกันอย่างสม่ำเสมอใน:
หน้าสินค้า
แค็ตตาล็อกทางเทคนิค
ระบบอีอาร์พี
รายการอะไหล่
บรรจุภัณฑ์
เอกสารตัวแทนจำหน่าย
LTM141 เคล็ดลับการตัดเพิ่มเติม
กลุ่มผลิตภัณฑ์ประกอบด้วยปลายตัดแบบขยายหลายรายการ
Ø1.4 มม. ปลายขยาย
INWELT รหัส: IJWV0673-14
อ้างอิง: PD0117-14
Ø1.7 มม. ปลายขยาย
INWELT รหัส: IJWV0673-17
อ้างอิง: PD0117-17
Ø1.9 มม. ปลายขยาย
INWELT รหัส: IJWV0673-19
อ้างอิง: PD0117-19
ครอบครัวที่กว้างขึ้นยังประกอบด้วย:
IJWV0677 / PD0111 – ปลายขยาย / 50A
วัสดุสิ้นเปลืองที่ขยายเพิ่มช่วยให้เข้าถึงได้มากขึ้น โดยที่ปลายที่มีความยาวมาตรฐานไม่สามารถเข้าถึงตำแหน่งการตัดได้ง่าย
สำหรับแอปพลิเคชัน CNC การเปลี่ยนความยาวส่วนปลายจะเปลี่ยนรูปทรงของด้านหน้าคบเพลิงด้วย
ดังนั้นควรตรวจสอบความสูงของการตัดและปึกวัสดุสิ้นเปลืองที่สมบูรณ์ก่อนที่จะใช้วัสดุสิ้นเปลืองแบบขยาย
LTM141 อิเล็กโทรดพลาสมามาตรฐาน
อิเล็กโทรดมาตรฐานคือ:
INWELT รหัส: IJWC0617
อ้างอิง: PR0101
อิเล็กโทรดจะถ่ายโอนพลังงานไฟฟ้าผ่านไฟฉาย และค่อยๆ สึกหรอระหว่างการตัดพลาสมา
เปลี่ยนอิเล็กโทรดก่อนที่จะทำให้เกิดการกัดเซาะมากเกินไป:
สำหรับการผลิตแบบอัตโนมัติ ควรตรวจสอบการสึกหรอของอิเล็กโทรดเป็นประจำ เนื่องจากการเจาะซ้ำๆ อาจทำให้อายุการใช้งานของวัสดุสิ้นเปลืองสั้นลง
LTM141 อิเล็กโทรดขยาย
ครอบครัวปัจจุบันประกอบด้วย:
INWELT รหัส: IJWC0672
อ้างอิง: PR0116
นี่คือการกำหนดค่าอิเล็กโทรดแบบขยายที่ใช้กับวัสดุสิ้นเปลืองแบบขยายที่สอดคล้องกัน
เพจที่ใช้งานจริงปัจจุบันติดป้ายกำกับคอมโพเนนต์นี้เป็น 'Plasma LT 101' ซึ่งควรได้รับการแก้ไขหากมีการแชร์ส่วนนั้นอย่างเป็นทางการกับตระกูล LT 101–151
ใช้คำอธิบายกลุ่มผลิตภัณฑ์ที่ตรงกับข้อมูล ERP/BOM จริง
LTM141 แผ่นกระจายกลิ่นแบบมาตรฐาน
ดิฟฟิวเซอร์มาตรฐานปัจจุบันคือ:
INWELT รหัส: IJWG0617
อ้างอิง: PE0101
ดิฟฟิวเซอร์ควบคุมการกระจายก๊าซในกระบวนการรอบๆ อิเล็กโทรดและปลายตัด
การไหลของก๊าซที่เสถียรช่วยรักษา:
เปลี่ยนหัวกระจายลมหากเกิดรอยแตก บิดเบี้ยว ไหม้ หรือมีการปนเปื้อนอย่างมาก
ตรวจสอบ Extended Diffuser ก่อนเผยแพร่
รายการเพจสดปัจจุบัน:
IJWG0619 / PE0103
แต่อธิบายว่า:
ดิฟฟิวเซอร์ LT 151
เนื่องจากตระกูลวัสดุสิ้นเปลืองที่กว้างกว่าเดียวกันนั้นมีชิ้นส่วน LT 101–151 ชิ้น โปรดตรวจสอบว่าตัวกระจายนี้ได้รับการอนุมัติอย่างเป็นทางการสำหรับการกำหนดค่าวัสดุสิ้นเปลืองแบบขยาย LTM141 หรือไม่
เมื่อตรวจสอบแล้ว ให้เผยแพร่เป็น:
INWELT รหัส → อ้างอิง → ส่วนประกอบ → รุ่นคบเพลิงที่เข้ากันได้ → กระบวนการ
แทนที่จะใช้คำอธิบายโมเดลเดี่ยวที่ไม่ชัดเจน
LTM141 ท่ออากาศ
ตระกูลผลิตภัณฑ์ปัจจุบันประกอบด้วย:
INWELT รหัส: IJAO0779
คำอธิบาย:
ท่อลม / LT 141–151
ท่ออากาศช่วยควบคุมแก๊สในกระบวนการผลิตผ่านส่วนหน้าของคบเพลิง
รักษาส่วนประกอบให้สะอาดและติดตั้งอย่างถูกต้อง
ท่ออากาศที่เสียหายหรืออยู่ในตำแหน่งที่ไม่ถูกต้องอาจรบกวนการไหลของก๊าซและส่งผลเสียต่อเสถียรภาพของพลาสมา
LTM141 หัวฉีดด้านนอกและส่วนประกอบยึด
ตระกูลผลิตภัณฑ์ปัจจุบันประกอบด้วย:
IJWT0618 / PC0102 – หัวฉีดด้านนอก / LT 141
และ
IJWT0697 / PC0131 – หัวฉีดด้านนอก / LT 141–151
หัวฉีดด้านนอกที่ถูกต้องควรตรงกับการตัดที่เลือกหรือกระบวนการตัดแบบสัมผัส
เปลี่ยนส่วนประกอบส่วนหน้าหากแสดง:
LTM141 อุปกรณ์เสริมสำหรับการตัดแบบหน้าสัมผัส และเซาะร่อง
กลุ่มผลิตภัณฑ์ LT 141/ LTM141 ที่กว้างขึ้นประกอบด้วยอุปกรณ์เสริมการกำหนดตำแหน่งส่วนหน้าหลายรายการ
ส่วนปัจจุบันได้แก่:
IJTN0079 / CV0013 – ตัวเว้นระยะเซาะร่อง
IJTN0070 / CV0014 – ตัวเว้นระยะสี่จุด
IJTN0078 / CV0012 – ตัวเว้นระยะสองจุด
IJTN0077 / CV0011 – สเปเซอร์สปริง
IJTN0095 / CV0039 – โล่มงกุฎสี่จุดพร้อมฉนวน
IJTN0089 / CV0023 – ตัวเว้นระยะตัดหน้าสัมผัส
การตัดแบบแยกส่วน
อุปกรณ์เสริมแบบแยกส่วนช่วยรักษาระยะห่างจากหัวฉีดถึงการทำงานที่ควบคุมได้
ติดต่อตัด
ส่วนประกอบการตัดแบบสัมผัสใช้รูปทรงส่วนหน้าที่แตกต่างกัน
การเซาะร่อง
การเซาะร่องจะขจัดวัสดุโดยไม่ต้องตัดชิ้นงานจนหมด
ใช้สแต็กส่วนหน้าที่ถูกต้องสำหรับแต่ละกระบวนการ แทนที่จะผสมชิ้นส่วนการตัด หน้าสัมผัส และเซาะร่อง
LTM141 การเซาะร่องด้วยพลาสมา
แท่นวัสดุสิ้นเปลืองประเภท A141 ที่กว้างขึ้นมีกระบวนการเซาะร่องโดยเฉพาะ
การเซาะร่องสามารถใช้สำหรับ:
การกำจัดการเชื่อม
การกำจัดข้อบกพร่อง
เซาะหลัง
การเตรียมการร่วมกัน
งานซ่อม
สำหรับหน้า CNC /machine-torch ให้เลื่อนระดับเซาะร่องเฉพาะเมื่อ:
แหล่งพลังงานพลาสม่ารองรับการเซาะร่อง
มีการติดตั้งวัสดุสิ้นเปลืองเซาะร่องที่ถูกต้อง
ระบบอัตโนมัติรองรับการเคลื่อนที่ของคบเพลิงที่ต้องการ
อย่าใช้ปลายตัดแบบปกติเป็นปลายเซาะร่อง เว้นแต่การกำหนดค่าดังกล่าวจะได้รับการอนุมัติเป็นพิเศษ
LTM141 ชุดสายเคเบิลเครื่องจักร
ระบบคบเพลิงเครื่องจักร LTM141 ในปัจจุบันมีชุดสายเคเบิลเครื่องจักรยาว 6 ม. โดยเฉพาะ
สายเคเบิลเครื่องอะแดปเตอร์กลาง
INWELT รหัส: IJWO10316071-00
คำอธิบาย:
LTM141 –151 / 16 มม.² / 6 ม. / อะแดปเตอร์กลาง
สายเคเบิลเครื่องเกลียว
INWELT รหัส: IJWO10316077-00
คำอธิบาย:
LTM141 –151 / 16 มม.² / 6 ม. / การเชื่อมต่อแบบเกลียว
สายเคเบิลเครื่องจักรเหล่านี้ควรยังคงอยู่ในตารางอะไหล่หลัก LTM141
ควรย้ายสายเคเบิลแบบแมนนวล LT 141 ไปที่หน้าผลิตภัณฑ์มือถือ LT 141 หรือมีป้ายกำกับชัดเจนว่าเป็นชิ้นส่วนไฟฉายแบบแมนนวลที่เกี่ยวข้องกัน
LTM141 ตัวเลือกอะแดปเตอร์ตัวเชื่อมต่อ
ระบบคบเพลิงเครื่องจักร LT M มีอะแดปเตอร์หลายตัว
1/8G ถึง 1/4G
INWELT รหัส: IJAU5698
1/8G ถึง 3/8G
INWELT รหัส: IJAU5697
1/8G ถึง M14×1
INWELT รหัส: IJAU5699
1/8G ถึง M16×1.5
INWELT รหัส: IJAU5690
ตัวเลือกอะแดปเตอร์เหล่านี้ช่วยสนับสนุนอินเทอร์เฟซแหล่งพลังงานพลาสมาที่แตกต่างกัน
เธรดที่ตรงกันเพียงอย่างเดียวไม่ได้ยืนยันความเข้ากันได้ของไฟฉายทั้งหมด
LTM141 5 พิน อะแดปเตอร์กลาง
กลุ่มผลิตภัณฑ์ยังรวมถึง:
INWELT รหัส: IJAY0089
อ้างอิง: FY0023
คำอธิบาย:
คบเพลิงพลาสม่า 5 พินด้านข้าง อะแดปเตอร์กลาง
ก่อนการติดตั้ง ให้ตรวจสอบ:
ฟังก์ชันพิน
วงจรไพล็อตอาร์ค
สัญญาณสตาร์ท
วงจรความปลอดภัย
อินเตอร์เฟซแก๊ส/กระแส
ความพอดีทางกลเพียงอย่างเดียวไม่เพียงพอ
วิธีตรวจสอบความเข้ากันได้ของเครื่องตัดพลาสม่า LTM141 CNC
อย่าเลือก LTM141 เพียงเพราะเครื่องตัดพลาสม่ามีพิกัดอยู่ที่ 140A
เงื่อนไขหลายประการต้องตรงกัน
ยืนยัน HF กำลังเริ่มต้น
แหล่งพลังงานพลาสมาต้องรองรับไฟฉาย HF
ยืนยันพิกัดปัจจุบัน
LTM141 ได้รับการจัดอันดับที่ 140A.
ใช้งานคบเพลิงและวัสดุสิ้นเปลืองภายในขีดจำกัดที่ได้รับการตรวจสอบแล้ว
ยืนยันขั้วต่อด้านหลัง
การกำหนดค่าที่ใช้ได้ ได้แก่:
1/4จี
3/8G
M14×1
M16×1.5
อแดปเตอร์กลาง
ยืนยันวงจรไพลอต-อาร์ค
การเชื่อมต่อไพล็อตอาร์คต้องตรงกับแหล่งพลังงานพลาสมา
ยืนยันอินเทอร์เฟซเริ่มต้นของ CNC
ตรวจสอบว่าระบบพลาสมาจัดการอย่างไร:
ให้ข้อมูลเครื่องจักรก่อนสั่งซื้อ
สำหรับโครงการทดแทนหรือ OEM ให้ระบุ:
ซึ่งมีความน่าเชื่อถือมากกว่าการเผยแพร่รายชื่อแบรนด์เครื่องจักรที่เข้ากันได้สากล
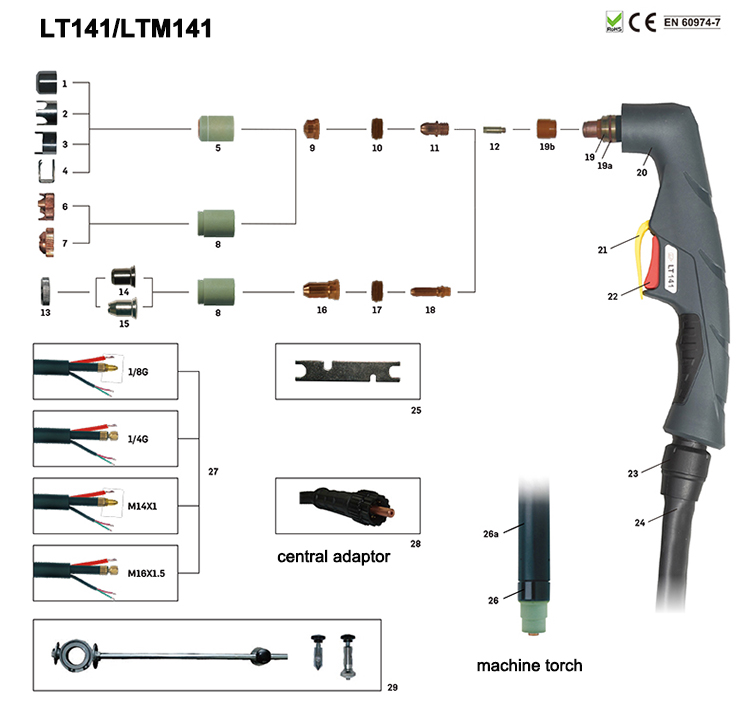
รายละเอียดอะไหล่:
คบเพลิงเครื่องจักร
| รหัส |
อ้างอิง |
คำอธิบาย |
รหัส |
อ้างอิง |
คำอธิบาย |
| IJWU0614 |
ไฟฉายอัตโนมัติตัดพลาสม่า LTM141 /6m 1/4G |
IJWU0612 |
|
ไฟฉายอัตโนมัติตัดพลาสม่า LTM141 /12ม. 1/4G |
| IJWU0616 |
ไฟฉายอัตโนมัติตัดพลาสม่า LTM141 /6m 3/8G |
IJWU0615 |
|
ไฟฉายอัตโนมัติตัดพลาสม่า LTM141 /12m 3/8G |
| IJWU0619 |
PA0103 |
ไฟฉายอัตโนมัติตัดพลาสม่า LTM141 /6ม. M14×1 |
IJWU0610 |
PA0104 |
ไฟฉายอัตโนมัติตัดพลาสม่า LTM141 /12ม. M14×1 |
| IJWU0606 |
PA0145 |
ไฟฉายอัตโนมัติตัดพลาสม่า LTM141 /6ม. M16×1.5 |
IJWU0602 |
PA0146 |
ไฟฉายอัตโนมัติตัดพลาสม่า LTM141 /อะแดปเตอร์กลาง 12 ม |
| IJWU0608 |
ไฟฉายอัตโนมัติตัดพลาสม่า LTM141 /อะแดปเตอร์ส่วนกลางยาว 6 ม |
IJWU0609 |
|
ไฟฉายอัตโนมัติตัดพลาสม่า LTM141 /12ม. M16×1.5 |
|
| ตำแหน่ง |
|
รหัส |
อ้างอิง |
คำอธิบาย |
| 1 |
|
IJTN0079 |
CV0013 |
ตัวเว้นระยะเซาะร่อง/ LT 141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
สเปเซอร์สี่แฉก/ LT100 -150 |
| 3 |
|
IJTN0078 |
CV0012 |
สเปเซอร์ปลายแหลมคู่/ LT100 -150 |
| 4 |
|
IJTN0077 |
CV0011 |
สเปเซอร์สปริง LT100 -150 |
| 5 |
|
IJWT0618 |
PC0102 |
หัวฉีดด้านนอก LT 141 |
| 6 |
|
IJTN0095 |
CV0039 |
กระบังมงกุฎสี่จุดพร้อมฉนวน/ LT 101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
ตัวเว้นระยะสำหรับการตัดหน้าสัมผัส/ LT 101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
หัวฉีดด้านนอก LT 141-151 |
| 9 |
|
|
|
เคล็ดลับ |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
ปลาย Φ1.1มม./ LT 101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
ปลาย Φ1.4มม./ LT 101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
ปลาย Φ1.7มม./ LT 101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
ปลาย Φ1.9มม./ LT 101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
ดิฟฟิวเซอร์ LT 101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
อิเล็กโทรดพลาสมา LT 101-141 |
| 12 |
|
ไอเจโอ0779 |
|
แอร์ทูบ/ LT 141-151 |
| 13 |
|
IJTN0000 |
|
น็อตล็อค |
| 14 |
|
IJTN0014 |
CV0008 |
อุปกรณ์เสริมสำหรับการตัดหน้าสัมผัส/ LT100 -151 |
| 15 |
|
IJTN0015 |
CV0009 |
อุปกรณ์เสริมสำหรับการตัดหน้าสัมผัสยาว/ LT100 -151 |
| 16 |
|
|
|
เคล็ดลับ |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
ปลายขยาย Φ1.4มม./ LT 101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
ปลายขยาย Φ1.7มม./ LT 101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
ปลายขยาย Φ1.9มม./ LT 101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
ปลายต่อขยาย 50A/ LT 101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
ดิฟฟิวเซอร์ LT 151 |
| 18 |
|
IJWC0672 |
PR0116 |
พลาสมาอิเล็กโทรดขยาย LT 101 |
| 19 |
|
ไอเจวา0666 |
|
หัวคบเพลิงพลาสม่า LT 141 |
| 19ก |
|
IJGU0697 |
EA0131 |
'O'แหวน Φ18.77x1.78m มินิซิลิคอน |
| 19ข |
|
IJWG9018 |
|
ฟรอนติน ซูเลเตอร์/ LT 141-151 |
| 20 |
|
IJHW0046 |
|
มือจับพลาสม่าแบบธรรมดา/ASeries/สีแดง |
| 21 |
|
อิจิค0733 |
|
ส่วนป้องกัน/พลาสม่า/เหลือง |
| 22 |
|
IJIR0081 |
185.0031 |
สิ่งกระตุ้น |
| 23 |
|
อิจิค0805 |
|
ข้อต่อ/ใหญ่/ชนิดใหม่ |
| 24 |
|
|
|
ประกอบสายเคเบิล |
| 24.1 |
|
IJWO00316071-00 |
|
ชุดสายเคเบิล/ LT อะแดปเตอร์ตรงกลาง 141-151/16MQ/6M |
| 24.2 |
|
IJWO00316077-00 |
|
ชุดสายเคเบิล/ LT 141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
ชุดสายเคเบิล/ LTM141 -151/16MQ/6Mอะแดปเตอร์กึ่งกลาง |
| 24.4 |
|
IJWO10316077-00 |
|
ชุดสายเคเบิล/ LTM141 -151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
ชุดสายเคเบิล LT อะแดปเตอร์ส่วนกลาง 141-1516M |
| 25 |
|
IJDH6017 |
|
ประแจสำหรับพลาสม่า |
| 26 |
|
IJWA0618 |
|
หัวคบเพลิงพลาสม่า LTM141 |
| 26ก |
|
IJHW0024 |
W0300144 |
ท่อตำแหน่งไฟเบอร์กลาส/ LT M |
| 27 |
|
|
|
ชุดสายเคเบิล LT M |
| 27.1 |
|
ไอเจเอยู5698 |
|
การเชื่อมต่ออะแดปเตอร์ 1/8G-1/4G |
| 27.2 |
|
ไอเจเอยู5697 |
|
อะแดปเตอร์เชื่อมต่อ 1/8G-3/8G |
| 27.3 |
|
ไอเจเอยู5699 |
|
อะแดปเตอร์เชื่อมต่อ 1/8G-M14×1 |
| 27.4 |
|
ไอเจเอยู5690 |
|
อะแดปเตอร์เชื่อมต่อ 1/8G-M16×1.5 |
| 28 IJAY0089 FY0023 อะแดปเตอร์กลางไฟฉายด้านข้าง Plasma 5pins |
| 29 IJTN0088 CV0022 อุปกรณ์เสริมสำหรับตัดวงกลม/ LT100 -151 |
LTM141 และ CNC การควบคุมความสูงของคบเพลิง
ระบบพลาสมา CNC อาจใช้การควบคุมความสูงของคบเพลิงอัตโนมัติเพื่อรักษาระยะการตัดที่ถูกต้อง
ระบบที่เป็นไปได้ ได้แก่ :
อาร์คแรงดันไฟฟ้า THC
หลังจากสร้างพลาสมาอาร์กแล้ว THC ที่เข้ากันได้จะสามารถใช้แรงดันไฟฟ้าอาร์กเป็นส่วนหนึ่งของการรักษาความสูงการตัดที่ตั้งโปรแกรมไว้ได้
แรงดันไฟฟ้าที่ถูกต้องขึ้นอยู่กับ:
แหล่งพลังงานพลาสม่า
ปัจจุบัน
วัสดุ
ความหนาของแผ่น
วัสดุสิ้นเปลือง
ความเร็วในการตัด
HF และการรวม THC
เนื่องจาก LTM141 ใช้การจุดระเบิด HF ผู้ผลิตเครื่องจักรจึงควรปฏิบัติตามข้อกำหนดการต่อสายดินและการเดินสายเคเบิลของผู้ผลิตแหล่งพลังงานพลาสมา
ห้ามเผยแพร่การตั้งค่าสายไฟหรือแรงดันไฟฟ้า THC สากลโดยไม่มีข้อมูลระดับระบบที่ได้รับการตรวจสอบ
ความสูงในการเจาะเทียบกับความสูงในการตัด
การตัดพลาสมาด้วยเครื่องจักรโดยปกติจะใช้ความสูงที่แตกต่างกันสำหรับการเจาะและการตัดต่อเนื่อง
เจาะสูง
โลหะหลอมเหลวจะถูกไล่ออกไปด้านบนในขณะที่ส่วนโค้งทะลุแผ่นเข้าไปในตอนแรก
ความสูงของการเจาะที่ถูกต้องจะช่วยลดความเสียหายจากโลหะหลอมเหลวต่อวัสดุสิ้นเปลืองส่วนหน้า
ความสูงของการตัด
หลังจากการเจาะเสร็จสิ้น คบเพลิงจะเคลื่อนไปยังความสูงการตัดที่ตั้งโปรแกรมไว้
ความสูงตัดที่ไม่ถูกต้องอาจทำให้เกิด:
เอียงมากเกินไป
ร่องกว้าง
ขี้เถ้าหนัก
อายุการบริโภคลดลง
การทำซ้ำมิติไม่ดี
ใช้พารามิเตอร์ที่ได้รับการตรวจสอบแล้วจากระบบพลาสมาที่สมบูรณ์
ตัด LTM141 ได้หนาแค่ไหน?
ตัวคบเพลิงไม่ได้กำหนดความหนาสูงสุดของการตัดสากลหนึ่งรายการ
ความสามารถในการตัดจริงขึ้นอยู่กับ:
แหล่งพลังงานพลาสม่า
กำลังไฟฟ้าเข้า
วัสดุ
กระแสที่เกิดขึ้นจริง
เส้นผ่านศูนย์กลางปลายตัด
ความกดอากาศ
การไหลของอากาศ
ความเร็วในการเดินทาง
เพียร์ซสูง
ความสูงตัด
สภาพสิ้นเปลือง
คุณภาพขอบที่ต้องการ
ข้อกำหนดเฉพาะของพลาสมาระดับมืออาชีพควรแยกแยะระหว่าง:
ความสามารถในการตัดที่แนะนำ
ความหนาของวัสดุที่สามารถแปรรูปได้อย่างมีประสิทธิภาพด้วยความเร็วและคุณภาพคมตัดที่เหมาะสม
ความสามารถในการตัดสูงสุด
วัสดุหนาขึ้นที่ยังสามารถตัดด้วยความเร็วที่ลดลงได้
ความสามารถในการชดเชย
ความหนาวัสดุสูงสุดที่สามารถแยกออกได้ โดยปกติจะเป็นคุณภาพขอบด้านล่าง
ดังนั้นตัวเลขความหนาเฉพาะ LTM141 จึงควรเผยแพร่เมื่อได้รับการสนับสนุนจากการทดสอบการตัดทั้งระบบ INWELT เท่านั้น
สร้างแผนภูมิการตัด INWELT LTM141 CNC
แผนภูมิการตัดจากบุคคลที่หนึ่งจะเป็นหนึ่งในสินทรัพย์ทางเทคนิคและ GEO ที่แข็งแกร่งที่สุดสำหรับหน้านี้
ฟิลด์ที่แนะนำได้แก่:
| พารามิเตอร์ ที่จะเผยแพร่ |
ข้อมูล |
| วัสดุ |
เหล็กเหนียว / สแตนเลส / อลูมิเนียม |
| ความหนา |
ทดสอบความหนาแล้ว |
| ปัจจุบัน |
กระแสไฟที่ทดสอบจริง |
| รหัสเคล็ดลับ |
INWELT หมายเลขชิ้นส่วน |
| เส้นผ่านศูนย์กลางปลาย |
มม |
| ความกดอากาศ |
บาร์ |
| การไหลของอากาศ |
ลิตร/นาที |
| ความเร็วในการเดินทาง |
มม./นาที |
| เพียร์ซไฮท์ |
มม |
| เพียร์ซดีเลย์ |
วินาที |
| ความสูงของการตัด |
มม |
| ความกว้างเคอร์ฟ |
มม |
| ตัดผล |
แนะนำ / สูงสุด / เงินชดเชย |
ใช้ข้อมูลที่วัดได้ INWELT แทนที่จะคัดลอกพารามิเตอร์การตัดของคู่แข่ง
อุปกรณ์จ่ายอากาศที่แนะนำสำหรับ LTM141
ข้อมูลจำเพาะ INWELT LTM141 ปัจจุบันใช้อากาศอัด
ข้อมูลการดำเนินงานที่แนะนำประกอบด้วย:
ก๊าซกระบวนการ: อากาศอัด
แรงดันแก๊ส: ประมาณ. 4.5–5.0 บาร์
การไหลของก๊าซ: ประมาณ. 220 ลิตร/นาที
ปริมาณน้ำหลังแนะนำ: ประมาณ. 140 วินาที
ใช้อากาศอัดที่สะอาดและแห้ง
ความชื้น น้ำมันคอมเพรสเซอร์ และอนุภาคต่างๆ อาจส่งผลเสียต่อ:
ความเสถียรของส่วนโค้ง
ชีวิตของอิเล็กโทรด
ชีวิตล้ำยุค
ตัดความสม่ำเสมอ
ใช้การกรองและการแยกความชื้นที่เหมาะสม
ตรวจสอบแรงดันระหว่างการไหลของแก๊ส
แรงดันสถิตอาจแตกต่างจากแรงดันใช้งานจริง
ตัวกรอง ตัวควบคุม ข้อต่อ และท่อยาวสามารถสร้างการสูญเสียแรงดันได้
ตั้งค่าการจ่ายอากาศตามขั้นตอนการทำงานของระบบตัดพลาสม่าที่สมบูรณ์
LTM141 สามารถตัดวัสดุอะไรได้บ้าง?
เมื่อเชื่อมต่อกับระบบพลาสมาที่ใช้ร่วมกันได้ LTM141 สามารถประมวลผลวัสดุที่เป็นสื่อกระแสไฟฟ้าได้ซึ่งรวมถึง:
เหล็กอ่อน
เหล็กกล้าคาร์บอน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
ความเร็วตัดจริง คุณภาพคมตัด และความหนาจริงขึ้นอยู่กับระบบพลาสมาที่สมบูรณ์
การใช้งานทั่วไปสำหรับคบเพลิง LTM141 CNC
LTM141 เหมาะสำหรับการใช้งานตัดพลาสมาอัตโนมัติที่มีกระแสสูงกว่า รวมถึง:
การเลือกคบเพลิงขั้นสุดท้ายควรขึ้นอยู่กับแหล่งพลังงานพลาสมาและส่วนต่อประสานกับเครื่องจักรเสมอ แทนที่จะเป็นชื่อแอปพลิเคชันเพียงอย่างเดียว
LTM141 การบำรุงรักษาสำหรับการผลิต CNC
สภาพวัสดุสิ้นเปลืองที่สม่ำเสมอถือเป็นสิ่งสำคัญในการผลิตแบบอัตโนมัติ เนื่องจากส่วนประกอบที่สึกหรออาจส่งผลต่อชิ้นส่วนที่เกิดซ้ำทุกๆ ชิ้น
ตรวจสอบอิเล็กโทรด
ตรวจสอบอิเล็กโทรดว่ามีการสึกหรอมากเกินไปหรือไม่
เปลี่ยนก่อนที่การกัดเซาะอย่างรุนแรงจะทำให้การสตาร์ทไม่ดีหรือหัวฉีดเสียหาย
ตรวจสอบปลายตัด
ตรวจสอบ:
ตรวจสอบดิฟฟิวเซอร์
รักษาทางเดินก๊าซให้สะอาด
เปลี่ยนส่วนประกอบที่แตกร้าวหรือเสียหายจากความร้อน
ตรวจสอบท่ออากาศ
ตรวจสอบให้แน่ใจว่าท่ออากาศได้รับการติดตั้งอย่างถูกต้องและปราศจากความเสียหาย
ตรวจสอบเครื่อง หัวทอร์ช
ตรวจสอบ:
กระทู้
พื้นผิวปิดผนึก
สภาพโอริง
ความเสียหายจากความร้อน
ก๊าซรั่ว
ตรวจสอบตะกั่วคบเพลิง
ตรวจสอบให้แน่ใจว่าการเคลื่อนไหว CNC ไม่ได้:
แคตตาล็อกของเรา:
 INWELT แคตตาล็อกไฟฉายพลาสม่า.pdf
ปัญหาการตัด LTM141 CNC ทั่วไป
ยาก HF การเริ่มต้นส่วนโค้ง
ตรวจสอบ:
สภาพอิเล็กโทรด
ปลายตัด
HF วงจร
ความกดอากาศ
การเชื่อมต่อการทำงาน
ขั้วต่อคบเพลิง
เอียงมากเกินไป
ตรวจสอบ:
ความตั้งฉากของคบเพลิง
ความสูงตัด
การสึกหรอของหัวฉีด
ความเร็วในการตัด
ขี้เถ้าหนัก
ตรวจสอบ:
ความเร็วในการตัด
ตัดกระแส
ความหนาของวัสดุ
การไหลของก๊าซ
ความสูงตัด
อายุการใช้งานสั้น
สาเหตุที่เป็นไปได้ ได้แก่:
ขนาดชิ้นส่วนไม่สอดคล้องกัน
ตรวจสอบ:
การติดคบเพลิง
ความสูงตัด
CNC ฟันเฟือง
การชดเชยเคอร์ฟ
สภาพสิ้นเปลือง
ความเร็วในการตัด
ไม่ใช่ทุกปัญหามิติจะเกิดจากคบเพลิงพลาสม่า
LTM141 วัสดุสิ้นเปลืองสำหรับผู้จัดจำหน่ายและอุปทานหลังการขาย
โปรแกรมหลังการขายระดับมืออาชีพ LTM141 อาจรวมถึง:
การเผยแพร่หมายเลขชิ้นส่วน INWELT อย่างถูกต้องจะช่วยลดข้อผิดพลาดในการเปลี่ยนและทำให้การจัดซื้อซ้ำง่ายขึ้นสำหรับผู้จัดจำหน่ายและผู้ผลิตอุปกรณ์ CNC
OEM LTM141 CNC การผลิตคบเพลิงพลาสม่าโดย INWELT
INWELT จัดหาไฟฉายตัดพลาสม่าและส่วนประกอบทดแทนให้กับลูกค้า B2B มืออาชีพ ได้แก่:
CNC ผู้ผลิตเครื่องพลาสม่า
ผู้ผลิตแหล่งพลังงานพลาสม่า
ผู้วางระบบ CNC
ยี่ห้ออุปกรณ์เชื่อมและตัด
ผู้นำเข้า
ผู้จัดจำหน่าย
ผู้ค้าส่ง
ซัพพลายเออร์อุตสาหกรรม
บริษัทบริโภคหลังการขาย
การกำหนดค่า OEM และ ODM สามารถพัฒนาได้ตามระบบพลาสมาเป้าหมายและอินเทอร์เฟซของเครื่อง
OEM และตัวเลือกป้ายกำกับส่วนตัว
การปรับแต่งอาจรวมถึง:
สำหรับโปรเจ็กต์ OEM ให้จัดเตรียมข้อกำหนดเฉพาะของแหล่งพลังงานพลาสมา ตัวควบคุม CNC ข้อกำหนดของตัวเชื่อมต่อ ขนาดการติดตั้ง และปริมาณการจัดซื้อโดยประมาณ
เหตุใดจึงต้องหา LTM141 Machine Torches จาก INWELT ?
แพลตฟอร์ม LTM141 ผสมผสานการกำหนดค่าไฟฉายเครื่องจักรที่สมบูรณ์เข้ากับวัสดุสิ้นเปลืองและระบบการเชื่อมต่อโดยละเอียด
ตระกูลผลิตภัณฑ์ปัจจุบันประกอบด้วย:
การกำหนดค่าคบเพลิงเครื่องจักรขนาด 6 ม. หลายแบบ
การกำหนดค่าคบเพลิงเครื่องจักร 12 ม. หลายแบบ
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 มม. ทิปมาตรฐาน
เคล็ดลับการตัดแบบขยาย
อิเล็กโทรดมาตรฐาน
อิเล็กโทรดแบบขยาย
เครื่องกระจายกลิ่น
ท่อลม
หัวฉีดด้านนอก
อุปกรณ์เสริมสำหรับตัดหน้าสัมผัส
อุปกรณ์เซาะร่อง
หัวคบเพลิงเครื่องจักรเฉพาะ
ท่อวางตำแหน่งไฟเบอร์กลาส
ชุดสายเคเบิลเครื่องจักร
อะแดปเตอร์เธรดหลายตัว
อะแดปเตอร์กลาง 5 พิน
สำหรับผู้ซื้อมืออาชีพ การจัดหาไฟฉายและชิ้นส่วนทดแทนผ่านซัพพลายเออร์รายเดียวสามารถช่วยลดความยุ่งยากในการจัดซื้อ สินค้าคงคลัง และการสนับสนุนหลังการขาย
คำถามที่พบบ่อยเกี่ยวกับไฟฉายพลาสม่า LTM141 CNC
INWELT LTM141 คือเท่าใด
LTM141 ได้รับการจัดอันดับที่ 140A ตามข้อกำหนดทางเทคนิคปัจจุบัน INWELT
รอบหน้าที่ของ LTM141 คืออะไร?
ข้อกำหนดปัจจุบันแสดงรายการ 60%.
LTM141 เป็นคบเพลิงมือหรือคบเพลิงเครื่องจักรกันแน่?
LTM141 คือ CNC / คบเพลิงเครื่องจักร.
LT ที่เกี่ยวข้อง 141 เป็นเวอร์ชันมือถือแบบแมนนวล
LTM141 ใช้การจุดระเบิด HF หรือไม่
ใช่.
LTM141 ใช้ การเริ่มต้นส่วนโค้งความถี่สูง.
LTM141 ใช้แก๊สอะไร?
การกำหนดค่าปัจจุบันใช้ลมอัด
LTM141 ต้องการความกดอากาศเท่าใด
ประมาณ 4.5–5.0 บาร์.
LTM141 ต้องการการไหลเวียนของอากาศแบบใด
ข้อมูลจำเพาะ INWELT ปัจจุบันแสดงรายการประมาณ 220 ลิตร/นาที.
แนะนำให้ทำหลังไหลเวลาใด?
ประมาณ 140 วินาที ตามข้อกำหนด INWELT ปัจจุบัน
มีความยาวตะกั่วเท่าไร?
ตระกูลผลิตภัณฑ์ปัจจุบันประกอบด้วย:
มีตัวเลือกตัวเชื่อมต่ออะไรบ้าง?
การกำหนดค่าปัจจุบันประกอบด้วย:
1/4จี
3/8G
M14×1
M16×1.5
อแดปเตอร์กลาง
ปลายตัดมีกี่ขนาด?
ตระกูลวัสดุสิ้นเปลืองในปัจจุบันประกอบด้วย:
Ø1.1 มม
Ø1.4 มม
Ø1.7 มม
Ø1.9 มม
มีทิปขยาย Ø1.4, Ø1.7 และ Ø1.9 มม. ให้เลือกด้วย
ควรใช้ทิปใดที่ 140A?
ตระกูลวัสดุสิ้นเปลืองประเภท A141 ที่กว้างขึ้นโดยทั่วไปจะเชื่อมโยง Ø1.9 มม. กับช่วงกระแสไฟด้านบน
INWELT ควรยืนยันการแมปแอมแปร์ต่อหัวฉีดที่ได้รับการยืนยันของตนเองก่อนที่จะเผยแพร่ความสัมพันธ์นี้ว่าเชื่อถือได้
LTM141 ใช้อิเล็กโทรดใด
อิเล็กโทรดมาตรฐานคือ:
IJWC0617 / PR0101
อิเล็กโทรดแบบขยายคือ:
IJWC0672 / PR0116
LTM141 ใช้หัวคบเพลิงเครื่องจักรอะไร?
หัวเครื่อง INWELT ปัจจุบันคือ:
IJWA0618
LTM141 ใช้ท่อปรับตำแหน่งอะไร?
รายการตระกูลผลิตภัณฑ์ปัจจุบัน:
IJHW0024 / W0300144 – ท่อกำหนดตำแหน่งไฟเบอร์กลาส
สามารถใช้ LTM141 กับเครื่องตัดพลาสม่า 140A CNC ได้หรือไม่
เลขที่
ระบบสตาร์ท HF ตัวเชื่อมต่อ วงจรไพล็อตอาร์ก อินเทอร์เฟซการควบคุม และสถาปัตยกรรมแหล่งพลังงานจะต้องตรงกันด้วย
LTM141 รองรับการควบคุมความสูงของคบเพลิงหรือไม่
สามารถรวมเข้ากับระบบ CNC ได้โดยใช้อุปกรณ์ THC ที่เข้ากันได้
การกำหนดค่า THC ที่แน่นอนจะขึ้นอยู่กับแหล่งพลังงานพลาสมาและตัวควบคุม CNC
LTM141 สามารถตัดเหล็กสแตนเลสได้หรือไม่?
ใช่ เมื่อใช้ร่วมกับแหล่งพลังงานพลาสม่าที่เข้ากันได้และพารามิเตอร์การตัดที่เหมาะสม
LTM141 ตัดอะลูมิเนียมได้ไหม
ใช่.
อลูมิเนียมเป็นสื่อกระแสไฟฟ้าและสามารถตัดพลาสมาได้โดยใช้ระบบพลาสมาที่เหมาะสม
LTM141 สามารถตัดได้หนาแค่ไหน?
ไม่มีความหนาสากลที่กำหนดโดยคบเพลิงเพียงอย่างเดียว
ใช้ข้อมูลที่แนะนำ ข้อมูลสูงสุด และค่าชดเชยที่ได้รับการตรวจสอบแล้วจากระบบตัดพลาสมาที่สมบูรณ์
LTM141 ใช้เซาะร่องได้หรือไม่
กลุ่มวัสดุสิ้นเปลืองที่เกี่ยวข้องรวมถึงส่วนประกอบในการเซาะร่อง
แหล่งพลังงานพลาสมาและกระบวนการอัตโนมัติต้องรองรับการเซาะร่องด้วย
อะไรคือความแตกต่างระหว่าง LTM141 และ LT 141?
LTM141 คือการกำหนดค่าเครื่อง/ CNC
LT 141 คือการกำหนดค่าด้วยตนเอง/มือถือ
INWELT มีไฟฉายเครื่องจักร OEM LTM141 หรือไม่
ใช่.
OEM/ODM การกำหนดค่าฉลากส่วนตัว ตัวเชื่อมต่อ สายเคเบิล และชุดวัสดุสิ้นเปลืองมีไว้สำหรับผู้ผลิตอุปกรณ์ ผู้วางระบบ ผู้จัดจำหน่าย และผู้นำเข้าที่ผ่านการรับรอง CNC
ขอใบเสนอราคาสำหรับ INWELT LTM141 หัวตัดพลาสมา CNC
เพื่อการยืนยันความเข้ากันได้ที่รวดเร็วยิ่งขึ้น โปรดระบุ:
ผู้ผลิตและรุ่นแหล่งกำเนิดพลังงานพลาสม่า
จัดอันดับกระแสไฟขาออก
รูปแบบคบเพลิงที่มีอยู่
HF วิธีการเริ่มต้น
ตัวควบคุม CNC
ภาพถ่ายตัวเชื่อมต่อหลัก
การเชื่อมต่อไพล็อตอาร์ค
ความยาวตะกั่วไฟฉายที่ต้องการ
ขนาดการติดตั้งที่ต้องการ
ข้อกำหนดในการตัดหรือเซาะร่อง
ข้อกำหนดด้านวัสดุสิ้นเปลือง
ปริมาณการซื้อโดยประมาณ
INWELT หรือการสร้างแบรนด์แบบฉลากส่วนตัว
จากนั้น INWELT จะสามารถยืนยันไฟฉายเครื่องจักร ตัวเชื่อมต่อ สายเคเบิล และวัสดุสิ้นเปลือง LTM141 ที่เหมาะสมสำหรับระบบตัดพลาสม่า CNC ของคุณ
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių


