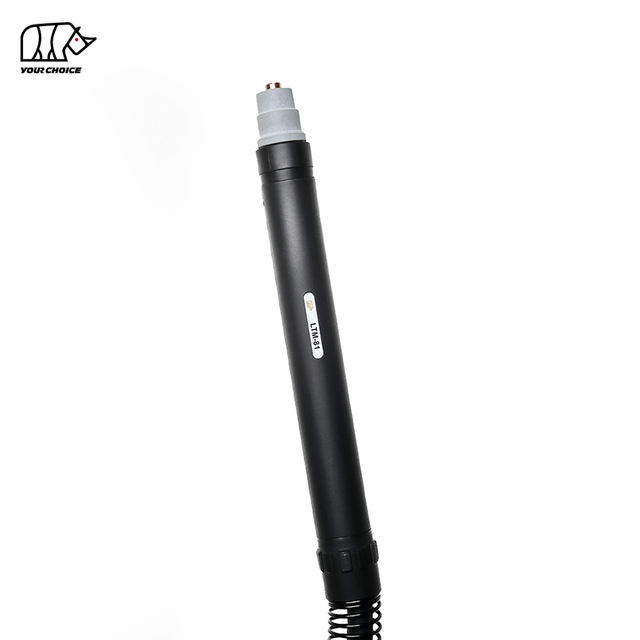
Torcia per taglio al plasma CNC 140A HF per taglio meccanizzato
INWELT LTM141 è una torcia per taglio al plasma meccanizzata e CNC raffreddata ad aria progettata per tavoli da taglio automatizzati ad alta corrente, sistemi di taglio di profili e macchine da taglio al plasma industriali.
L'LTM141 ha una potenza nominale di 140 A con un ciclo di lavoro del 60% e utilizza un sistema di avviamento dell'arco ad alta frequenza (HF).
L'attuale configurazione tecnica di INWELT prevede:
Corrente nominale 140A
Ciclo di lavoro del 60%.
Funzionamento ad aria compressa
Innesco dell'arco HF
ca. Pressione di esercizio 4,5–5,0 bar
ca. Flusso d'aria di 220 l/min
ca. Post-flusso consigliato: 140 secondi
Cavo torcia standard da 6 m
Disponibili configurazioni da 12 m
Funzionamento CNC/meccanizzato
Sono disponibili diverse opzioni di connessione posteriore, tra cui:
1/4G
3/8G
M14×1
M16×1,5
Adattatore centrale
L'LTM141 deve essere posizionato specificamente come torcia per taglio plasma per macchina/CNC , separata dalla torcia al plasma portatile LT141.
INWELT LTM141 Specifiche tecniche
| Specifica |
INWELT LTM141 |
| Tipo di prodotto |
Cannello per taglio al plasma CNC/meccanizzato |
| Modello |
LTM141 |
| Marca |
INGRESSO |
| Corrente nominale |
140A |
| Ciclo di lavoro |
60% |
| Raffreddamento |
Aria |
| Gas di processo |
Aria compressa |
| Inizio dell'arco |
HF |
| Pressione del gas |
ca. 4,5–5,0 bar |
| Flusso di gas |
ca. 220 l/min |
| Post-flusso consigliato |
ca. 140 secondi |
| Lunghezza cavo standard |
6 m |
| Lunghezza cavo opzionale |
12 milioni |
| Operazione |
CNC/Meccanizzato |
| Opzioni del connettore |
1/4G / 3/8G / M14×1 / M16×1,5 / Adattatore centrale |
| Famiglia di punte standard |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Suggerimenti estesi |
Disponibile |
| Materiali di consumo per scriccatura |
Disponibile |
| OEM/ODM |
Disponibile |
| Etichetta privata |
Disponibile |
Prima di ordinare, verificare la fonte di alimentazione del plasma, la corrente nominale, l'architettura di avviamento HF, il circuito dell'arco pilota, il connettore posteriore, l'interfaccia di controllo e i requisiti del sistema CNC.
LTM141 vs. LT141: Torcia meccanica vs. Torcia manuale
LTM141 e LT141 appartengono alla stessa famiglia più ampia di torce al plasma ma devono essere trattati come due prodotti di torce completi e separati.
| Caratteristica |
LTM141 |
LT141 |
| Operazione |
CNC/Meccanizzato |
Manuale/Palmare |
| Geometria della torcia |
Torcia per macchina diritta |
Torcia manuale ad angolo |
| Avvia il controllo |
Controllato dalla macchina |
Trigger dell'operatore |
| Montaggio |
Porta CNC fisso |
Palmare |
| Altezza della torcia |
Controllo CNC/THC |
Controllato dall'operatore |
| Applicazione primaria |
Taglio automatizzato |
Taglio manuale |
Alcuni materiali di consumo possono appartenere alla stessa famiglia più ampia di materiali di consumo LT141.
Tuttavia, le teste delle torce per macchina, le teste delle torce manuali, le impugnature, i tubi di posizionamento e i gruppi di cavi non devono essere automaticamente considerati intercambiabili.
Per i collegamenti a siti Web interni, utilizzare ancore descrittive come:
Torcia per taglio plasma CNC LTM141
E
Torcia per taglio plasma manuale LT141
piuttosto che presentarli entrambi semplicemente come LT141.
Perché utilizzare una torcia per macchina dedicata da 140 A per il taglio al plasma CNC?
Un sistema plasma CNC da 140 A richiede una torcia progettata per un montaggio stabile, una geometria di taglio ripetibile e un funzionamento ad alta corrente.
Geometria dritta della torcia meccanica
La configurazione della macchina LTM141 può essere installata su un asse Z CNC fisso o su un supporto torcia.
Una corretta installazione aiuta a mantenere:
Perpendicolarità della torcia
Posizione di sfondamento ripetibile
Altezza di taglio costante
Larghezza del taglio stabile
Dimensioni della parte ripetibili
Direzione di taglio prevedibile
Taglio controllato dalla macchina
A differenza di una torcia portatile, la LTM141 è controllata tramite il generatore al plasma e il sistema CNC.
Un tipico ciclo di taglio comprende:
Posizionamento della torcia
Rilevamento dell'altezza iniziale
Inizio del plasma
Penetrante
Movimento di taglio
Regolazione altezza torcia
Arresto dell'arco
Piattaforma di taglio 140A
L'LTM141 fornisce una piattaforma meccanizzata a corrente più elevata per applicazioni di taglio industriale.
La corrente operativa effettiva deve essere selezionata in base al materiale, allo spessore, ai materiali di consumo e alla tabella di taglio verificata dell'intero sistema al plasma.
Come funziona il sistema di taglio al plasma HF LTM141
L'LTM141 funziona come parte di un sistema di taglio plasma meccanizzato completo composto da:
Fonte di energia al plasma
Torcia per macchina LTM141
Controllore CNC
Alimentazione di aria compressa
Tavolo da taglio
Connessione di lavoro
Sistema opzionale di controllo dell'altezza della torcia
L'aria compressa entra nella torcia e fluisce attraverso la testa della torcia, il tubo dell'aria, il diffusore, l'elettrodo e l'ugello di taglio.
L'energia elettrica ionizza il gas e produce un arco plasma ad alta temperatura.
L'ugello restringe il flusso di plasma in un getto concentrato che fonde il materiale elettricamente conduttivo mentre il gas ad alta velocità rimuove il metallo fuso dal taglio.
Come funziona l'innesco dell'arco HF sull'LTM141
L'LTM141 utilizza un sistema di avviamento dell'arco ad alta frequenza.
L'accensione HF utilizza un segnale elettrico ad alta frequenza per aiutare a stabilire l'arco plasma iniziale.
La fonte di alimentazione al plasma deve quindi supportare un'architettura della torcia HF compatibile.
Le torce al plasma HF, non HF e con innesco non devono essere considerate intercambiabili solo perché hanno valori di corrente simili.
Considerazioni sull'installazione HF per sistemi CNC
Poiché l'avvio HF genera energia elettrica ad alta frequenza, l'installazione del CNC deve seguire le raccomandazioni del produttore della fonte di alimentazione al plasma per:
Messa a terra
Connessione di lavoro
Cablaggio segnali CNC
Cavi schermati
Separazione tra cavi di potenza e di segnale
Instradamento del cavo della torcia
Installazione del controllore
Non dare per scontato che ogni controller CNC possa essere collegato direttamente a un sistema al plasma HF senza considerare l'architettura elettrica completa.
Configurazioni complete della torcia per macchina LTM141
L'attuale famiglia di prodotti INWELT comprende diversi gruppi torcia per macchina LTM141 da 6 me 12 m.
6 m Configurazioni
| Codice INWELT |
Configurazione |
| IJWU0614 |
LTM141 / 6 metri / 1/4G |
| IJWU0616 |
LTM141 / 6 metri / 3/8G |
| IJWU0619 |
LTM141 / 6 metri / M14×1 |
| IJWU0606 |
LTM141 / 6 metri / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Adattatore centrale |
12 m Configurazioni
| Codice INWELT |
Configurazione |
| IJWU0612 |
LTM141 / 12 metri / 1/4G |
| IJWU0615 |
LTM141 / 12 metri / 3/8G |
| IJWU0610 |
LTM141 / 12 metri / M14×1 |
| IJWU0609 |
LTM141 / 12 metri / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Adattatore centrale |
Queste configurazioni di torce complete dovrebbero essere mostrate in modo ben visibile perché il tipo di connessione e la lunghezza del cavo sono criteri di acquisto importanti per le torce CNC OEM e di ricambio.
Testa della torcia per macchina LTM141
La testa della torcia per macchina INWELT dedicata è:
INWELT Codice: IJWA0618
Descrizione:
Testa della torcia al plasma per macchina LTM141
Questo componente specifico della macchina dovrebbe essere uno dei pezzi di ricambio principali mostrati nella pagina LTM141.
La testa della torcia manuale LT141 deve essere spostata nella pagina del prodotto portatile LT141 o etichettata chiaramente come componente correlato della torcia manuale.
LTM141 Tubo di posizionamento in fibra di vetro
Il sistema macchina-torcia comprende:
INWELT Codice: IJHW0024
Riferimento: W0300144
Descrizione:
Tubo di posizionamento in fibra di vetro/LTM
Questo tubo di posizionamento fa parte del corpo diritto della torcia per macchina ed è rilevante per il montaggio CNC.
Per i produttori di apparecchiature e gli integratori di sistemi, il tubo di posizionamento deve essere mostrato insieme alla testa della torcia per macchina e alle dimensioni di montaggio.
Aggiungere un disegno dimensionale della torcia per macchina LTM141
Una torcia per macchina CNC dovrebbe fornire le dimensioni fisiche di installazione.
INWELT dovrebbe aggiungere un disegno tecnico che mostri:
Diametro corpo torcia
Lunghezza totale della torcia
Sezione di bloccaggio utilizzabile
Distanza ugello-morsetto
Posizione di uscita del cavo
Spazio di montaggio minimo
Non copiare le dimensioni della concorrenza.
Misura la produzione effettiva dell'LTM141 e pubblica i dati dimensionali di prima parte.
Questo tipo di informazioni tecniche sono particolarmente utili per:
Produttori di macchine al plasma CNC
Integrazione dell'asse Z
Progetti di ristrutturazione
Scelta del portatorcia
Progettazione automatizzata della cella di taglio
Punte da taglio standard LTM141 per intervallo di corrente
La più ampia piattaforma di consumabili LT141/LTM141 comprende diversi diametri di punta da taglio standard.
Gli attuali codici INWELT includono:
Punta da taglio Ø1,1 mm
INWELT Codice: IJWV0617-11
Riferimento: PD0101-11
Punta da taglio Ø1,4 mm
INWELT Codice: IJWV0617-14
Riferimento: PD0101-14
Punta da taglio Ø1,7 mm
INWELT Codice: IJWV0617-17
Riferimento: PD0101-17
Punta da taglio Ø1,9 mm
INWELT Codice: IJWV0617-19
Riferimento: PD0101-19
I sistemi di torce comparabili di tipo A141 utilizzano comunemente diversi diametri di ugelli per diversi intervalli di corrente.
INWELT dovrebbe verificare la propria mappatura amperaggio-ugello prima di pubblicare la relazione attuale come autorevole.
Quale punta da taglio dovrebbe essere utilizzata a 140 A?
La famiglia di consumabili LT141/LTM141 comprende punte da taglio Ø1.1, Ø1.4, Ø1.7 e Ø1.9 mm.
I sistemi A141 del settore utilizzano comunemente l'ugello standard più grande di questo gruppo vicino al range operativo superiore di 140 A.
Tuttavia, INWELT dovrebbe basare le specifiche finali sui propri dati tecnici e sui propri test di taglio.
La tabella dei consumabili finali più efficace conterrebbe:
| Codice INWELT |
Diametro punta |
Corrente verificata |
elettrodo |
diffusore |
Processo |
| IJWV0617-11 |
Ø1,1 mm |
Verificare |
Parte corrispondente |
Parte corrispondente |
Taglio standard |
| IJWV0617-14 |
Ø1,4mm |
Verificare |
Parte corrispondente |
Parte corrispondente |
Taglio standard |
| IJWV0617-17 |
Ø1,7mm |
Verificare |
Parte corrispondente |
Parte corrispondente |
Taglio standard |
| IJWV0617-19 |
Ø1,9mm |
Verificare |
Parte corrispondente |
Parte corrispondente |
Taglio standard |
Una volta confermato, utilizza la stessa mappatura in modo coerente tra:
LTM141 Punte di taglio estese
La famiglia di prodotti comprende diverse punte di taglio estese.
Punta estesa da Ø1,4 mm
INWELT Codice: IJWV0673-14
Riferimento: PD0117-14
Punta estesa Ø1,7 mm
INWELT Codice: IJWV0673-17
Riferimento: PD0117-17
Punta estesa da Ø1,9 mm
INWELT Codice: IJWV0673-19
Riferimento: PD0117-19
La famiglia più ampia comprende anche:
IJWV0677 / PD0111 – Punta estesa / 50 A
I consumabili estesi forniscono una portata aggiuntiva laddove le punte di lunghezza standard non possono accedere facilmente alla posizione di taglio.
Per le applicazioni CNC, la modifica della lunghezza della punta modifica anche la geometria della parte anteriore della torcia.
L'altezza di taglio e la pila completa di consumabili devono pertanto essere verificati prima di utilizzare consumabili estesi.
Elettrodo al plasma standard LTM141
L'elettrodo standard è:
INWELT Codice: IJWC0617
Riferimento: PR0101
L'elettrodo trasferisce l'energia elettrica attraverso la torcia e si usura gradualmente durante il taglio plasma.
Sostituire l’elettrodo prima che un’erosione eccessiva provochi:
Per la produzione automatizzata, l'usura degli elettrodi deve essere monitorata regolarmente perché la perforazione ripetuta può ridurre la durata dei consumabili.
Elettrodo esteso LTM141
L'attuale famiglia comprende:
INWELT Codice: IJWC0672
Riferimento: PR0116
Questa è la configurazione dell'elettrodo esteso utilizzata con i corrispondenti materiali di consumo estesi.
L'attuale pagina live etichetta questo componente come 'Plasma LT101', che dovrebbe essere corretto se la parte è ufficialmente condivisa con la famiglia LT101–151.
Utilizzare una descrizione della famiglia di prodotti che corrisponda ai dati ERP/BOM effettivi.
Diffusore standard LTM141
L'attuale diffusore standard è:
INWELT Codice: IJWG0617
Riferimento: PE0101
Il diffusore controlla la distribuzione del gas di processo attorno all'elettrodo e alla punta di taglio.
Il flusso di gas stabile aiuta a mantenere:
Stabilità dell'arco plasma
Raffreddamento dei materiali di consumo
Forma a getto di plasma
Geometria del taglio coerente
Sostituire il diffusore se risulta rotto, distorto, bruciato o fortemente contaminato.
Verifica il diffusore esteso prima della pubblicazione
La pagina live corrente elenca:
IJWG0619/PE0103
ma lo descrive come:
Diffusore LT151
Poiché la stessa famiglia più ampia di consumabili contiene parti LT101–151, verificare se questo diffusore è ufficialmente approvato per le configurazioni di consumabili estesi LTM141.
Una volta verificato, pubblicalo come:
Codice INWELT → Riferimento → Componente → Modelli di torce compatibili → Processo
piuttosto che utilizzare una descrizione ambigua di un singolo modello.
Tubo dell'aria LTM141
L'attuale famiglia di prodotti comprende:
INWELT Codice: IJAO0779
Descrizione:
Tubo dell'aria / LT141–151
Il tubo dell'aria aiuta a dirigere il gas di processo attraverso la parte anteriore della torcia.
Mantenere il componente pulito e installato correttamente.
Un tubo dell'aria danneggiato o posizionato in modo errato può disturbare il flusso del gas e influire negativamente sulla stabilità del plasma.
LTM141 Ugello esterno e componenti di fissaggio
L'attuale famiglia di prodotti comprende:
IJWT0618 / PC0102 – Ugello esterno / LT141
E
IJWT0697 / PC0131 – Ugello esterno / LT141–151
L'ugello esterno corretto deve corrispondere al processo di taglio o taglio a contatto selezionato.
Sostituisci i componenti front-end se mostrano:
LTM141 Accessori per distanziatori, taglio a contatto e scriccatura
La famiglia più ampia LT141/LTM141 contiene diversi accessori di posizionamento front-end.
Le parti attuali includono:
IJTN0079 / CV0013 – Distanziatore per scriccatura
IJTN0070 / CV0014 – Distanziatore a quattro punti
IJTN0078 / CV0012 – Distanziatore a doppio punto
IJTN0077 / CV0011 – Molla distanziale
IJTN0095 / CV0039 – Scudo a corona a quattro punti con isolante
IJTN0089 / CV0023 – Distanziatore tagliacontatti
Taglio a distanza
Gli accessori distanziatori aiutano a mantenere una distanza controllata tra l'ugello e l'area di lavoro.
Taglio dei contatti
I componenti che tagliano i contatti utilizzano una geometria front-end diversa.
Scriccatura
La scriccatura rimuove il materiale senza tagliare completamente il pezzo.
Utilizza lo stack front-end corretto per ogni processo invece di mescolare parti di taglio, contatto e scriccatura.
LTM141 Scriccatura al plasma
La più ampia piattaforma di consumo di tipo A141 include un processo di scriccatura dedicato.
La scriccatura può essere utilizzata per:
Per una pagina CNC/torcia macchina, promuovere la scriccatura solo quando:
Il generatore di plasma supporta la scriccatura
Sono installati i materiali di consumo per scriccatura corretti
Il sistema automatizzato supporta il movimento della torcia richiesto
Non utilizzare una normale punta da taglio come punta per scriccatura, a meno che tale configurazione non sia specificatamente approvata.
Cavi assemblati macchina LTM141
L'attuale sistema torcia macchina LTM141 comprende gruppi di cavi macchina dedicati da 6 m.
Cavo macchina adattatore centrale
INWELT Codice: IJWO10316071-00
Descrizione:
LTM141–151 / 16 mm² / 6 m / Adattatore centrale
Cavo macchina filettato
INWELT Codice: IJWO10316077-00
Descrizione:
LTM141–151 / 16 mm² / 6 m / Connessione filettata
Questi cavi macchina dovrebbero rimanere nella tabella dei pezzi di ricambio primari dell'LTM141.
I cavi manuali LT141 devono essere spostati nella pagina del prodotto portatile LT141 o chiaramente etichettati come parti correlate della torcia manuale.
Opzioni adattatore connettore LTM141
Il sistema torcia per macchina LTM comprende diversi adattatori.
Da 1/8G a 1/4G
INWELT Codice: IJAU5698
Da 1/8G a 3/8G
INWELT Codice: IJAU5697
1/8G a M14×1
INWELT Codice: IJAU5699
1/8G a M16×1,5
INWELT Codice: IJAU5690
Queste opzioni di adattatore aiutano a supportare diverse interfacce di fonti di alimentazione al plasma.
Un filo corrispondente da solo non conferma la piena compatibilità della torcia.
Adattatore centrale a 5 pin LTM141
La famiglia di prodotti comprende anche:
INWELT Codice: IJAY0089
Riferimento: FY0023
Descrizione:
Adattatore centrale lato torcia plasma a 5 pin
Prima dell'installazione, verificare:
Il solo adattamento meccanico non è sufficiente.
Come verificare la compatibilità della taglierina al plasma CNC LTM141
Non selezionare l'LTM141 solo perché il taglio al plasma ha una potenza nominale di 140 A.
Diverse condizioni devono corrispondere.
Conferma avvio HF
La fonte di alimentazione al plasma deve supportare una torcia HF.
Conferma corrente nominale
L'LTM141 ha una potenza nominale di 140 A.
Utilizzare la torcia e i materiali di consumo entro i limiti verificati.
Confermare il connettore posteriore
Le configurazioni disponibili includono:
1/4G
3/8G
M14×1
M16×1,5
Adattatore centrale
Confermare il circuito dell'arco pilota
Il collegamento dell'arco pilota deve corrispondere alla fonte di alimentazione del plasma.
Confermare l'interfaccia di avvio del CNC
Controllare come il sistema al plasma gestisce:
Fornire informazioni sulla macchina prima di ordinare
Per progetti di sostituzione o OEM, fornire:
Produttore di fonti di energia al plasma
Modello della macchina
Corrente di uscita nominale
Modello di torcia esistente
Fotografie del connettore principale
Fotografie del connettore dell'arco pilota
Controllore CNC
Lunghezza del cavo richiesta
Dimensioni di montaggio richieste
Questo è più affidabile che pubblicare un elenco universale di marche di macchine compatibili.
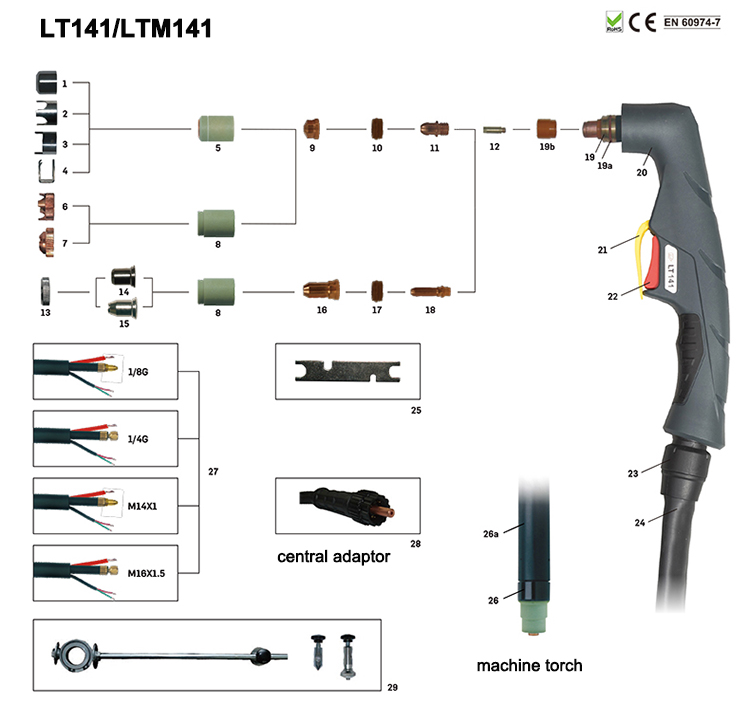
Dettagli sui pezzi di ricambio:
Torcia meccanica
| Codice |
Rif. |
Descrizione |
Codice |
Rif. |
Descrizione |
| IJWU0614 |
Torcia automatica per taglio plasma LTM141/6m 1/4G |
IJWU0612 |
|
Torcia Atuo per taglio plasma LTM141/12m 1/4G |
| IJWU0616 |
Torcia automatica per taglio plasma LTM141/6m 3/8G |
IJWU0615 |
|
Torcia automatica per taglio plasma LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
Torcia per taglio plasma LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
Torcia per taglio plasma LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
Torcia per taglio plasma LTM141/6m M16×1,5 |
IJWU0602 |
PA0146 |
Torcia Atuo per taglio plasma LTM141/12m adattatore centrale |
| IJWU0608 |
Torcia Atuo per taglio plasma LTM141/6m adattatore centrale |
IJWU0609 |
|
Torcia per taglio plasma LTM141/12m M16×1,5 |
|
| Posizione |
|
Codice |
Rif. |
Descrizione |
| 1 |
|
IJTN0079 |
CV0013 |
Distanziatore per scriccatura/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Distanziatore a quattro punte/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
Distanziatore a doppia punta/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
Molla distanziale LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
Bocchetta esterna LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
Scudo corona a quattro punti con isolatore/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Distanziale per taglio a contatto/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Ugello esterno LT141-151 |
| 9 |
|
|
|
Mancia |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Punta Φ1,1 mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Punta Φ1,4 mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Punta Φ1,7 mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Punta Φ1,9 mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Diffusore LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Elettrodo Plasma LT101-141 |
| 12 |
|
IJAO0779 |
|
Camera d'aria/LT141-151 |
| 13 |
|
IJTN0000 |
|
Dado di bloccaggio |
| 14 |
|
IJTN0014 |
CV0008 |
Accessorio da taglio a contatto/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
Accessorio da taglio a contatto lungo/LT100-151 |
| 16 |
|
|
|
Mancia |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Punta estesa Φ1,4 mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Punta estesa Φ1,7 mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Punta estesa Φ1,9 mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Punta estesa 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Diffusore LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
Elettrodo prolungato Plasma LT101 |
| 19 |
|
IJWA0666 |
|
Testa della torcia al plasma LT141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O'ring Φ18,77x1,78m minisilicone |
| 19b |
|
IJWG9018 |
|
Frontinsulatore/LT141-151 |
| 20 |
|
IJHW0046 |
|
Maniglia Plasma manuale/Serie A/Rosso |
| 21 |
|
IJIK0733 |
|
Parte protettiva/Plasma/Giallo |
| 22 |
|
IJIR0081 |
185.0031 |
Grilletto |
| 23 |
|
IJIK0805 |
|
Giunto/grande/nuovo tipo |
| 24 |
|
|
|
Assemblaggio cavi |
| 24.1 |
|
IJWO00316071-00 |
|
Gruppo cavi/adattatore centrale LT141-151/16MQ/6M |
| 24.2 |
|
IJWO00316077-00 |
|
Cavo assemblato/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Gruppo cavi/adattatore LTM141-151/16MQ/6Mcenter |
| 24.4 |
|
IJWO10316077-00 |
|
Cavo assemblato/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Adattatore centrale assemblato cavi LT141-1516M |
| 25 |
|
IJDH6017 |
|
Chiave per plasma |
| 26 |
|
IJWA0618 |
|
Testa della torcia al plasma LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Tubo di posizione/LTM in fibra di vetro |
| 27 |
|
|
|
Assemblaggio cavi LTM |
| 27.1 |
|
IJAU5698 |
|
Adattatore di collegamento 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Adattatore di collegamento 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Adattatore di collegamento 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Adattatore di collegamento 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Adattatore centrale lato torcia Plasma 5pin |
| 29 IJTN0088 CV0022 Accessorio per taglio circolare/LT100-151 |
LTM141 e controllo altezza torcia CNC
Un sistema plasma CNC può utilizzare il controllo automatico dell'altezza della torcia per mantenere la distanza di taglio corretta.
I sistemi possibili includono:
THC a tensione d'arco
Rilevamento della testa flottante
Rilevamento meccanico dell'altezza iniziale
Altri sistemi di controllo dell'altezza compatibili
THC tensione d'arco
Una volta stabilito l'arco plasma, un THC compatibile può utilizzare la tensione dell'arco come parte del mantenimento dell'altezza di taglio programmata.
La tensione corretta dipende da:
Integrazione HF e THC
Poiché l'LTM141 utilizza l'accensione HF, il costruttore della macchina deve seguire i requisiti di messa a terra e di instradamento dei cavi del produttore della fonte di alimentazione al plasma.
Non pubblicare il cablaggio universale del THC o le impostazioni di tensione senza dati verificati a livello di sistema.
Altezza di perforazione rispetto all'altezza di taglio
Il taglio plasma meccanizzato utilizza normalmente diverse altezze per la perforazione e il taglio continuo.
Altezza perforante
Il metallo fuso viene espulso verso l'alto mentre l'arco penetra inizialmente nella piastra.
La corretta altezza di sfondamento aiuta a ridurre i danni da metallo fuso ai consumabili front-end.
Altezza di taglio
Una volta completato lo sfondamento, la torcia si sposta all'altezza di taglio programmata.
Un'altezza di taglio errata può causare:
Utilizza parametri verificati dell'intero sistema al plasma.
Quanto spesso può tagliare l'LTM141?
La torcia stessa non determina uno spessore di taglio massimo universale.
La capacità di taglio effettiva dipende da:
Fonte di energia al plasma
Potenza in ingresso
Materiale
Corrente effettiva
Diametro della punta di taglio
Pressione dell'aria
Flusso d'aria
Velocità di viaggio
Altezza di sfondamento
Altezza di taglio
Condizioni di consumo
Qualità del bordo richiesta
Le specifiche del plasma professionale dovrebbero distinguere tra:
Capacità di taglio consigliata
Spessore del materiale che può essere lavorato in modo produttivo con velocità e qualità dei bordi adeguate.
Capacità di taglio massima
Materiale più spesso che può ancora essere tagliato a velocità ridotta.
Capacità di fine rapporto
Lo spessore massimo del materiale che può essere separato, solitamente con una qualità del bordo inferiore.
I dati specifici sullo spessore dell'LTM141 dovrebbero pertanto essere pubblicati solo se supportati da un test di taglio del sistema completo INWELT.
Costruisci una tabella di taglio CNC INWELT LTM141
Una tabella di taglio di prima parte sarebbe una delle risorse tecniche e GEO più forti per questa pagina.
I campi consigliati includono: Dati
| dei parametri |
da pubblicare |
| Materiale |
Acciaio dolce/acciaio inossidabile/alluminio |
| Spessore |
Spessore testato |
| Attuale |
Corrente effettiva testata |
| Codice punta |
Codice articolo INWELT |
| Diametro della punta |
mm |
| Pressione atmosferica |
sbarra |
| Flusso d'aria |
l/min |
| Velocità di viaggio |
mm/min |
| Altezza di sfondamento |
mm |
| Ritardo di sfondamento |
secondi |
| Altezza di taglio |
mm |
| Larghezza del taglio |
mm |
| Risultato tagliato |
Consigliato/Massimo/Indennità |
Utilizza i dati INWELT misurati anziché copiare i parametri di taglio della concorrenza.
Fornitura d'aria consigliata per l'LTM141
L'attuale specifica INWELT LTM141 utilizza aria compressa.
I dati operativi consigliati includono:
Gas di processo: aria compressa
Pressione del gas: ca. 4,5–5,0 bar
Flusso di gas: ca. 220 l/min
Post-flusso consigliato: ca. 140 secondi
Utilizzare aria compressa pulita e asciutta
L'umidità, l'olio del compressore e le particelle possono influire negativamente su:
Stabilità dell'arco
Vita dell'elettrodo
Vita da punta tagliente
Consistenza del taglio
Utilizzare un filtraggio adeguato e una separazione dell'umidità.
Controllare la pressione durante il flusso del gas
La pressione statica può differire dalla pressione operativa effettiva.
Filtri, regolatori, raccordi e tubi lunghi possono creare perdite di pressione.
Impostare l'alimentazione dell'aria in base alla procedura operativa dell'intero sistema di taglio al plasma.
Quali materiali può tagliare l'LTM141?
Se collegato a un sistema al plasma compatibile, l'LTM141 può elaborare materiali elettricamente conduttivi tra cui:
Acciaio dolce
Acciaio al carbonio
Acciaio inossidabile
Alluminio
Rame
Ottone
Acciaio zincato
La velocità di taglio effettiva, la qualità dei bordi e lo spessore pratico dipendono dal sistema plasma completo.
Applicazioni tipiche per la torcia CNC LTM141
L'LTM141 è adatto per applicazioni di taglio plasma automatizzato a corrente più elevata, tra cui:
Tavoli da taglio plasma CNC
Taglio automatizzato del profilo
Fabbricazione di acciaio strutturale
Produzione di macchinari pesanti
Attrezzature per l'edilizia
Attrezzature agricole
Fabbricazione di camion e rimorchi
Componenti ferroviari
Costruzione navale
Sistemi per la lavorazione delle lastre
Celle di produzione industriale
Fabbricazione di metalli pesanti
La selezione finale della torcia dovrebbe sempre basarsi sulla sorgente di alimentazione al plasma e sull'interfaccia della macchina piuttosto che sul solo nome dell'applicazione.
Manutenzione LTM141 per la produzione CNC
Condizioni costanti dei consumabili sono essenziali nella produzione automatizzata poiché un componente usurato può compromettere ogni parte ripetuta.
Ispezionare l'elettrodo
Monitorare l'elettrodo per un'usura eccessiva.
Sostituirlo prima che una grave erosione provochi un cattivo avviamento o danneggi l'ugello.
Ispezionare la punta da taglio
Controlla:
Ispezionare il diffusore
Mantenere puliti i passaggi del gas.
Sostituire i componenti crepati o danneggiati dal calore.
Ispezionare il tubo dell'aria
Assicurarsi che il tubo dell'aria sia installato correttamente e privo di danni.
Ispezionare la testa della torcia per macchina
Controllo:
Discussioni
Superfici di sigillatura
Condizioni dell'O-ring
Danni da calore
Perdita di gas
Ispezionare il cavo della torcia
Assicurarsi che il movimento del CNC non:
Il nostro catalogo:
 CATALOGO TORCE AL PLASMA INWELT.pdf
Problemi comuni di taglio CNC LTM141
Innesco arco HF difficile
Controllo:
Smussatura eccessiva
Controllo:
Scorie pesanti
Controllo:
Velocità di taglio
Taglio della corrente
Spessore del materiale
Flusso di gas
Altezza di taglio
Breve durata dei consumabili
Le possibili cause includono:
Aria compressa contaminata
Combinazione ugello/corrente errata
Altezza di sfondamento errata
Foratura eccessiva
Elettrodo usurato
Dimensioni della parte incoerenti
Ispezionare:
Montaggio della torcia
Altezza di taglio
Gioco del CNC
Compensazione del Kerf
Condizioni di consumo
Velocità di taglio
Non tutti i problemi dimensionali sono causati dalla torcia al plasma.
Materiali di consumo LTM141 per distributori e forniture aftermarket
Un programma aftermarket professionale per LTM141 può includere:
Punte di taglio standard
Punte di taglio estese
Suggerimenti per la scriccatura
Elettrodi standard
Elettrodi estesi
Diffusori standard
Diffusori estesi
Tubi dell'aria
Ugelli esterni
Componenti che tagliano i contatti
Guide allo stand-off
Teste per torce per macchina
O-ring
Tubi di posizionamento in fibra di vetro
Assemblaggi cavi macchina
Adattatori per connettori
Adattatori centrali
La pubblicazione dei codici articolo INWELT esatti aiuta a ridurre gli errori di sostituzione e semplifica gli acquisti ripetuti per i distributori e i produttori di apparecchiature CNC.
Produzione di torce al plasma CNC OEM LTM141 di INWELT
INWELT fornisce torce per taglio plasma e componenti sostitutivi a clienti B2B professionali, tra cui:
Produttori di macchine al plasma CNC
Produttori di fonti di energia al plasma
Integratori di sistemi CNC
Marche di attrezzature per saldatura e taglio
Importatori
Distributori
Grossisti
Fornitori industriali
Aziende di consumo aftermarket
Le configurazioni OEM e ODM possono essere sviluppate in base al sistema plasma target e all'interfaccia macchina.
Opzioni OEM e di etichetta privata
La personalizzazione può includere:
Marchio del cliente
Etichette dei prodotti
Configurazione macchina-torcia
Cavi della torcia da 6 o 12 m
Connessione 1/4G
Connessione 3/8G
Connessione M14×1
Connessione M16×1,5
Adattatore centrale
Assemblaggi di cavi
Kit consumabili
Imballaggio con etichetta privata
Documentazione tecnica
Requisiti relativi ai codici a barre e al cartone
Per i progetti OEM, fornire le specifiche della fonte di alimentazione al plasma, il controller CNC, i requisiti del connettore, le dimensioni di montaggio e la quantità di acquisto stimata.
Perché acquistare le torce per macchina LTM141 da INWELT?
La piattaforma LTM141 combina configurazioni complete di torce per macchina con un dettagliato sistema di consumo e connessione.
L'attuale famiglia di prodotti comprende:
Configurazioni multiple di torce per macchina da 6 m
Configurazioni multiple di torce per macchina da 12 m
Punte standard Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm
Punte di taglio estese
Elettrodo standard
Elettrodo esteso
Diffusori
Tubo dell'aria
Ugelli esterni
Accessori per il taglio dei contatti
Accessori per scriccatura
Testa della torcia per macchina dedicata
Tubo di posizionamento in fibra di vetro
Assemblaggi cavi macchina
Adattatori filettati multipli
Adattatore centrale a 5 pin
Per gli acquirenti professionisti, l'approvvigionamento della torcia e dei componenti sostitutivi tramite un unico fornitore può semplificare l'acquisto, l'inventario e il supporto post-vendita.
Domande frequenti sulla torcia al plasma CNC LTM141
Che amperaggio ha l'INWELT LTM141?
L'LTM141 ha una potenza nominale di 140 A secondo le attuali specifiche tecniche INWELT.
Qual è il ciclo di lavoro dell'LTM141?
La specifica attuale elenca il 60%.
La LTM141 è una torcia manuale o una torcia meccanica?
La LTM141 è una torcia per macchina CNC/meccanizzata.
Il relativo LT141 è la versione portatile manuale.
L'LTM141 utilizza l'accensione HF?
SÌ.
L'LTM141 utilizza l'innesco dell'arco ad alta frequenza.
Che gas utilizza l'LTM141?
La configurazione attuale utilizza aria compressa.
Quale pressione dell'aria richiede l'LTM141?
Circa 4,5–5,0 bar.
Quale flusso d'aria richiede l'LTM141?
L'attuale specifica INWELT elenca circa 220 L/min.
Quale tempo post-flusso è consigliato?
Circa 140 secondi secondo le attuali specifiche INWELT.
Quali lunghezze di cavo sono disponibili?
L'attuale famiglia di prodotti comprende:
Quali opzioni di connettore sono disponibili?
Le configurazioni attuali includono:
1/4G
3/8G
M14×1
M16×1,5
Adattatore centrale
Quali dimensioni delle punte da taglio sono disponibili?
L'attuale famiglia di consumabili comprende:
Ø1,1mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Sono disponibili anche punte estese Ø1.4, Ø1.7 e Ø1.9 mm.
Quale punta dovrebbe essere utilizzata a 140A?
La più ampia famiglia di consumabili di tipo A141 associa comunemente Ø1,9 mm all'intervallo di corrente superiore.
INWELT dovrebbe confermare la propria mappatura verificata tra amperaggio e ugello prima di pubblicare questa relazione come autorevole.
Quale elettrodo utilizza l'LTM141?
L'elettrodo standard è:
IJWC0617 / PR0101
L'elettrodo esteso è:
IJWC0672 / PR0116
Quale testa della torcia per macchina utilizza la LTM141?
L'attuale testa della macchina INWELT è:
IJWA0618
Quale tubo di posizionamento utilizza l'LTM141?
L'attuale famiglia di prodotti elenca:
IJHW0024 / W0300144 – Tubo di posizionamento in fibra di vetro
L'LTM141 può essere utilizzato con qualsiasi taglierina al plasma CNC da 140 A?
NO.
Anche il sistema di avviamento HF, il connettore, il circuito dell'arco pilota, l'interfaccia di controllo e l'architettura della fonte di alimentazione devono corrispondere.
L'LTM141 supporta il controllo dell'altezza della torcia?
Può essere integrato in sistemi CNC utilizzando apparecchiature THC compatibili.
L'esatta configurazione del THC dipende dalla fonte di alimentazione al plasma e dal controller CNC.
LTM141 può tagliare l'acciaio inossidabile?
Sì, se utilizzato con una fonte di alimentazione al plasma compatibile e parametri di taglio adeguati.
LTM141 può tagliare l'alluminio?
SÌ.
L'alluminio è elettricamente conduttivo e può essere tagliato al plasma utilizzando un apposito sistema al plasma.
Quanto spessore può tagliare l'LTM141?
Non esiste uno spessore universale determinato solo dalla torcia.
Utilizzare i dati verificati sulle raccomandazioni, sui massimi e sull'intervallo dal sistema di taglio al plasma completo.
L'LTM141 può essere utilizzato per la scriccatura?
La relativa famiglia di consumabili comprende componenti per scriccatura.
La fonte di energia al plasma e il processo automatizzato devono supportare anche la scriccatura.
Qual è la differenza tra LTM141 e LT141?
LTM141 è la configurazione macchina/CNC.
LT141 è la configurazione manuale/portatile.
INWELT offre torce per macchina OEM LTM141?
SÌ.
Sono disponibili configurazioni OEM/ODM, con marchio privato, connettori, cavi e kit di materiali di consumo per produttori qualificati di apparecchiature CNC, integratori di sistemi, distributori e importatori.
Richiedi un preventivo per la torcia per taglio plasma CNC INWELT LTM141
Per una conferma più rapida della compatibilità, fornire:
Produttore e modello della fonte di alimentazione al plasma
Corrente di uscita nominale
Modello di torcia esistente
Metodo di avvio HF
Controllore CNC
Fotografie del connettore principale
Collegamento arco pilota
Lunghezza del cavo della torcia richiesta
Dimensioni di montaggio richieste
Requisiti di taglio o scriccatura
Requisiti dei materiali di consumo
Quantità di acquisto stimata
INWELT o marchio del distributore
INWELT può quindi confermare la configurazione appropriata della torcia per macchina, del connettore, del cavo e dei consumabili LTM141 per il tuo sistema di taglio plasma CNC.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių