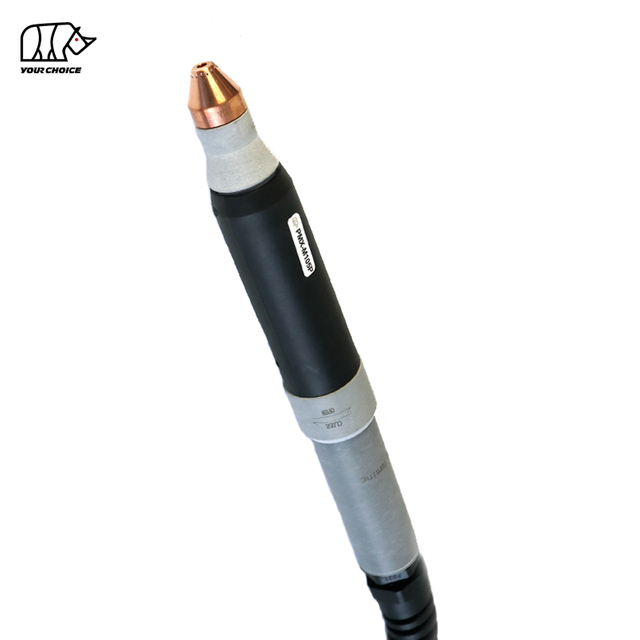
65A nem HF CNC plazmavágó pisztoly gépesített vágáshoz
Az INWELT PMX-M65 egy léghűtéses CNC és gépesített plazmavágó égő, amelyet automatizált plazmaasztalokhoz, profilvágó gépekhez és ipari fémvágó rendszerekhez terveztek.
A PMX-M65 névleges feszültsége 65 A 60%-os kitöltési ciklus mellett , és használ. nem nagyfrekvenciás ívindító rendszert .
A jelenlegi INWELT műszaki konfiguráció a következőket tartalmazza:
65A névleges áram
60%-os munkaciklus
Levegő/N2 technológiai gáz
Nem HF ívindítás
kb. 5,0 bar gáznyomás
kb. 185 l/perc gázáramlás
kb. 60 másodperces ajánlott utóáramlás
Normál 6 m-es zseblámpa vezeték
45A és 65A vágási fogyóeszközök konfigurációi
Többféle hátsó csatlakozó- és kábelelrendezés áll rendelkezésre, beleértve az integrált, elválasztott, központi adapteres, egyedi adapteres és koaxiális konfigurációkat.
A PMX-M65-öt kifejezetten kell elhelyezni gépi/CNC-változatként , külön a PMX65 kézi plazmapisztolytól.
INWELT PMX-M65 Műszaki adatok
| Specifikáció |
INWELT PMX-M65 |
| Termék típusa |
CNC / gépesített plazmavágó zseblámpa |
| Modell |
PMX-M65 |
| Márka |
INWELT |
| Névleges áram |
65 A |
| Üzemi ciklus |
60% |
| Hűtés / technológiai gáz |
Levegő / N₂ |
| Ív indítása |
Nem HF |
| Gáznyomás |
kb. 5,0 bar |
| Gázáramlás |
kb. 185 l/perc |
| Javasolt Post-Flow |
kb. 60 másodperc |
| Szabványos vezetékhossz |
6 m |
| Művelet |
CNC / gépesített |
| Fő vágási kellékek |
45A / 65A |
| Tipp méretek |
Ø0,9 mm / Ø1,1 mm |
| Csatlakozási lehetőségek |
Integrált / elválasztott / központi adapter / egyedi adapter |
| Kábel opciók |
Standard / koaxiális |
| OEM / ODM |
Elérhető |
| Private Label |
Elérhető |
Rendelés előtt ellenőrizze a plazma áramforrást, a névleges áramot, a nem HF indítórendszert, a hátsó csatlakozót, a vezérlőkábeleket és a CNC interfészt.
PMX-M65 gépi zseblámpa a PMX65 kézi zseblámpával szemben
A PMX-M65 és a PMX65 két külön termékentitásként kezelendő.
| funkció |
PMX-M65 |
PMX65 |
| Művelet |
CNC / gépesített |
Kézi / Kézi |
| Fáklya geometriája |
Géppisztoly konfiguráció |
Kézi fáklya |
| Start Control |
Gép által vezérelt |
Kezelői trigger |
| Felszerelés |
Fix CNC tartó |
Kézi |
| Fáklya magassága |
CNC / THC vezérlésű |
Kezelő vezérli |
| Elsődleges alkalmazás |
Automatizált vágás |
Kézi vágás |
Egyes elektródák, örvénygyűrűk és egyéb front-end komponensek megoszthatók a kapcsolódó PMX platformokon.
A teljes pisztolyszerelvényeket, gépfejeket, fogantyúkat és kábelelrendezéseket azonban nem szabad automatikusan felcserélhetőnek tekinteni.
Belső összekapcsoláshoz használjon leíró horgonyokat, például:
PMX-M65 CNC plazmavágó zseblámpa
és
PMX65 kézi plazmavágó zseblámpa
ahelyett, hogy mindkét termékhez a 'PMX65' kódot használná.
Miért használjon dedikált 65A-es géppisztolyt CNC vágáshoz?
Egy CNC plazmarendszerhez többre van szükség, mint egy ívképes fáklyára.
A géppisztolynak meg kell őriznie megismételhető geometriát, stabil rögzítést és megbízható kommunikációt a plazma áramforrással.
Egyenes és stabil géppisztoly geometria
A rögzített géppisztoly lehetővé teszi a CNC rendszer számára, hogy karbantartsa:
Fáklya merőlegessége
Megismételhető szúrási pozíció
Szabályozott vágási magasság
Stabil bevágás
Következetes vágási irány
Megismételhető alkatrészgeometria
Gép által vezérelt indítási sorrend
A plazmaciklust a gép vezérli, nem pedig egy hagyományos kézi kioldó.
Egy tipikus folyamat a következőket tartalmazza:
Fáklya elhelyezése
Kezdeti magasság érzékelés
Plazmaindítás
Piercing
Vágó mozgás
Fáklya magasság állítás
Íves stop
Megismételhető gyártás
Szereléskor a fogyóeszközök, az áram, a gázáramlás és a vágási paraméterek szabályozottak maradnak, a gépi vágópisztoly megismételhetőbb gyártást biztosít, mint a kézi vágás.
Hogyan működik a PMX-M65 nem HF plazmarendszer
A PMX-M65 egy teljes plazmavágó rendszer részeként működik, amely a következőkből áll:
Nem HF ívindítás
A PMX-M65 nem nagyfrekvenciás indítórendszert használ.
Nem támaszkodik a hagyományos HF gyújtóáramkörre.
A plazma áramforrásnak ezért kompatibilis nem HF indítóarchitektúrát kell használnia.
Ne cserélje ki a HF géppisztolyt a PMX-M65-re kizárólag azért, mert mindkét termék hasonló áramerősséggel vagy csatlakozóval rendelkezik.
Plazmaív kialakulása
A levegő vagy a nitrogén belép a pisztolyba, és átáramlik az elektródán, az örvénygyűrűn és a fúvókán.
Az elektromos energia ionizálja a folyamatgázt, és magas hőmérsékletű plazmaívet hoz létre.
A vágófúvóka szűkíti a plazmaáramot, így a koncentrált ív megolvasztja az elektromosan vezető fémet, miközben a gáz eltávolítja az olvadt anyagot a vágásból.
Áramlás utáni hűtés
A jelenlegi INWELT specifikáció körülbelül 60 másodperces utóáramlást javasol.
A folyamatos gázáramlás segít eltávolítani a maradék hőt a pisztolyfejből és az elülső fogyóeszközökből a vágóív leállása után.
Ha lehetséges, hagyja, hogy a normál utóáramlási ciklus befejeződjön.
Miért fontos a nem HF indítás a CNC alkalmazásokban?
A CNC vágóasztalok elektronikus vezérlőket, motorhajtásokat, magasságszabályozó rendszereket és kommunikációs vezetékeket tartalmaznak a plazmafolyamat körül.
A nem HF rendszer elkerüli a hagyományos nagyfrekvenciás gyújtóáramkört, amelyet néhány régebbi plazmaplatform használ.
A nem HF azonban nem jelenti azt, hogy univerzálisan kompatibilis.
A következőknek még egyeznie kell:
Plazma áramforrás
Kezdő architektúra
Pilot-ív áramkör
Hátsó csatlakozó
Indító/vezérlő huzalozás
CNC interfész
Gázkövetelmények
A helyes állítás tehát:
A PMX-M65 kompatibilis nem HF gépesített plazmarendszerekhez készült.
PMX-M65 45A és 65A gépesített vágó kellékek
A PMX-M65 fogyóeszköz platform 45A és 65A vágási konfigurációkat is támogat.
Ez azért hasznos, mert a 65A-es plazmarendszernek nem kell mindig a maximális áramerősségén működnie.
45A Vágási konfiguráció
A 45A-es konfiguráció kisebb áramerősségű alkalmazásokhoz használható, ha támogatja a plazma áramforrást.
A lehetséges előnyök közé tartozik:
65A Vágási konfiguráció
A 65A-es konfiguráció a PMX-M65 névleges teljesítményéhez közeli nagyobb teljesítményű vágáshoz készült.
A fúvókát, az árnyékolást, az elektródát és az örvénygyűrűt a kiválasztott folyamathoz kell igazítani.
Ne működtesse a 45A-es fúvókát 65A-en, kivéve, ha az adott fogyóeszköz-kombináció erre az áramra engedélyezett.
PMX-M65 45A vágóhegy
A jelenlegi INWELT PRO vágócsúcs a következő:
INWELT kód: IJWV0664-09
Specifikáció:
Ø0,9 mm / PMX65 / 45A / PRO
Ezt a fúvókát a megfelelő géppisztoly fogyóanyag köteggel kell használni.
A teljes 45A-es vágási diagram közzététele előtt ellenőrizze:
Géppajzs
Rögzítő alkatrész
Elektróda
Örvénygyűrű
Gáznyomás
Vágási magasság
Ajánlott anyagválaszték
PMX-M65 65A vágóhegy
A jelenlegi 65A PRO tipp:
INWELT kód: IJWV0664-11
Specifikáció:
Ø1,1 mm / PMX65 / 65A / PRO
Ez a 65A PMX-M65 platformhoz tartozó elsődleges nagy teljesítményű fúvóka.
Az Ø1,1 mm-es fúvókát a megfelelő elektródával, örvénygyűrűvel és gépvédővel kell párosítani.
A SEO és a GEO esetében ez a pontos kapcsolat értékesebb, mint az olyan általános megfogalmazások, mint például a 'jó minőségű fogyóeszközök'.
PMX-M65 géppajzs
A jelenlegi gép-pisztoly fogyóeszköz család a következőket tartalmazza:
INWELT Kód: IJTN0634
Leírás:
Shield Cap / PMX65–PMX85 / Gép / 45–85A / PRO
Ez egy fontos gépspecifikus komponens, és jól láthatóan fel kell tüntetni a PMX-M65 oldalon.
A géppajzs segít a helyes elülső geometria kialakításában és védi a belső fogyóeszközöket.
Ne cserélje le kézi fáklyapajzsra, kivéve, ha ez a konfiguráció műszakilag engedélyezett.
PMX-M65 külső fúvóka
A jelenlegi külső fúvóka:
INWELT kód: IJWT0604
Leírás:
Külső fúvóka / PMX65–PMX85–PMX105 / 6 lyuk
A külső fúvóka az elülső gázkezelő és védelmi rendszer részét képezi.
Tartsa tisztán az összes gázjáratot.
Cserélje ki az alkatrészt, ha az:
Repedt
Leégett
Eltorzult
Erősen szennyezett
PMX-M65 örvénygyűrű
A jelenlegi örvénygyűrű a következő:
INWELT kód: IJWG3012
Alkalmazás:
PMX65 / PMX85 / 45-85A
Az örvénygyűrű szabályozza a folyamatgáz eloszlását az elektróda és a fúvóka körül.
A gáz megfelelő forgása és eloszlása segít fenntartani a stabil plazmaívet.
Cserélje ki a sérült örvénygyűrűt, ha az:
Repedt
Hő károsodott
Deformált
Szennyezett
Ne bővítse vagy módosítsa a gázjáratait.
PMX-M65 elektróda
Az aktuális elektróda:
INWELT kód: IJWC0043
Alkalmazás:
PMX65 / PMX85 / PMX105
Az elektróda elektromos energiát ad át a fáklyán keresztül.
Működés közben az elektróda közepén kopásgödör keletkezik.
Cserélje ki az elektródát, mielőtt a túlzott erózió:
CNC alkalmazások esetén az elektródák állapotát rendszeresen ellenőrizni kell, mert az ismételt átszúrás növelheti a fogyóeszközök kopását.
PMX-M65 gépi pisztolyfej
A jelenlegi géppisztolyfej:
INWELT kód: IJWA0662
Leírás:
Plazma égőfej / PMX65 / PMX85 / PMX105 / Gép
Ez a dedikált gépi fáklyakomponens az egyik legfontosabb entitás az oldalon.
A kapcsolódó O-gyűrű:
INWELT Kód: IJGU0686
Specifikáció:
Ø17 × 20,6 × 1,8 mm / piros szilikon
Ellenőrizze a tömítőfelületeket, és gázszivárgás esetén cserélje ki a sérült O-gyűrűket.
PMX-M65 gépház és tartóelemek
A jelenlegi termékcsalád a következőket tartalmazza:
IJHW0046-01 – Plazmagép fogantyúkészlet
a kapcsolódó kábeltartó alkatrészekkel együtt a szabványos, EPDM és koaxiális kábelszerelvényekhez.
Ezeket az alkatrészeket kell leírni géptest/kábeltartó alkatrészekként , nem pedig kezelői kényelmi vagy kioldó alkatrészekként.
A jelenlegi oldal bevezetője azt mondja, hogy a fáklyát a 'kezelő kényelmére' építették, és egy kioldó biztonsági fedelet is tartalmaz.
Ezt a nyelvet el kell távolítani a dedikált CNC/géppisztoly termékoldaláról.
PMX-M65 komplett zseblámpa konfigurációk
Az INWELT jelenleg öt elsődleges 6 méteres komplett fáklyás konfigurációt sorol fel.
| INWELT kód |
konfiguráció |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Integrált |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Elválasztva |
| IJWU03124 |
PMX-M65 / 6 m / Központi adapter |
| IJWU031141 |
PMX-M65 / 6 m / Adapter |
| IJWU03125 |
PMX-M65 / 6 m / EPDM cső / koaxiális kábel |
Ezeket a változatokat a műszaki adatok mellett kell megjeleníteni, mert az interfész kiválasztása az egyik fő vásárlási kérdés a csere- és az OEM-géppisztolyoknál.
PMX-M65 kábelszerelési lehetőségek
A jelenlegi INWELT gép-pisztoly kábelcsalád a következőket tartalmazza:
| INWELT Code |
Configuration |
| IJWO01906072-300 |
6 m / 2 vezetékes / Elválasztva |
| IJWO01906074-300 |
6 m / 2 vezetékes / Integrált |
| IJWO01906071-300 |
6 m / 2 vezetékes / központi adapter |
| IJWO01906077-300 |
6 m / 4 vezetékes / központi adapter |
| IJWO0190617C-300 |
6 m / koaxiális kábel / központi adapter |
Ezek a pontos kábelkonfigurációk erős belső GEO-információt jelentenek, mivel segítenek a berendezésgyártóknak és forgalmazóknak megválaszolni a konkrét kompatibilitási kérdéseket.
PMX-M65 központi adapter
A termékcsalád a következőket is tartalmazza:
INWELT Kód: IJAY0089
Leírás:
Plazma zseblámpa oldali központi adapter / 5 tűs
A központi adapter leegyszerűsítheti a csatlakoztatást a kompatibilis plazma áramforrásokhoz.
A csatlakozó fizikai illeszkedése azonban önmagában nem igazolja a kompatibilitást.
Mindig ellenőrizze:
Pin funkciók
Indítsa el az áramkört
Vezérlő huzalozás
Pilot-ív architektúra
Gáz/áram csatlakozás
a fáklya felszerelése előtt.
Pótalkatrészek részletek:
Komplett zseblámpa
Kód |
Ref |
Leírás |
|
|
|
IJWU03122 |
|
Plazmavágó pisztoly/ PMX65/ 6m/ 1/4 G/ integrált |
IJWU03123 |
|
Plazmavágó pisztoly/ PMX65/ 6m/ 1/4 G/ szétválasztva |
IJWU03124 |
|
Plazmavágó pisztoly/ PMX65/ 6m/ központi adapter |
IJWU031141 |
|
Plazmavágó pisztoly/ PMX65/ 6m/ adapter |
| IJWU03125 |
|
Plazmavágó pisztoly / PMX65 / 6m / epdm cső / koaxiális kábel |
Pozíció |
Kód |
Ref. |
Leírás |
1 |
|
|
Pajzs sapka |
2 |
|
|
Pajzssapka/Vágás |
3 |
IJTN0634
|
|
Pajzs sapka PMX65/85/gép/45A-85A/PRO |
4 |
IJWT0604 |
|
Külső fúvóka PMX65/85/105/6 lyukak |
5 |
|
|
Tipp |
5.1 |
|
|
Tip/45A |
5.2 |
|
|
Tip/65A |
6 |
|
|
Tipp/Vágás |
7 |
|
|
Tipp |
7.1 |
IJWV0664-09 |
|
Tipp Φ0,9mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Tipp Φ1,1mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Örvénygyűrű PMX65/85 45-85A |
9 |
|
|
Elektróda |
10 |
IJWC0043
|
|
PMX65/85/105/43.4 elektróda |
11
|
IJWA0662
|
|
Plazmaégőfej/PMX65/85/105/M |
11a |
IJGU0686 |
|
O GYŰRŰ Φ17*20,6*1,8 /PIROS SZILIKON |
12 |
IJHW0046-01 |
|
Plazmagép fogantyúkészlet |
13 |
IJIK0733 |
|
Tavaszi támogatás |
13.1 |
IJIR0081 |
|
Rugótartó/PG21/Plazma/koaxiális kábel |
13.2 |
IJIK0804
|
|
Rugótartó/PG21/Plasma/EPDM |
14 |
|
|
Kábel összeszerelés |
14.1 |
IJWO01906072-300 |
|
Kábelszerelvény/PMX-M65/6M/2 vezeték/elválasztva |
14.2 |
IJWO01906074-300 |
|
Kábelszerelvény/PMX-M65/6M/2 vezeték/beépített |
14.3 |
IJWO01906071-300 |
|
Kábelszerelvény/PMX-M65/6M/2 vezeték/központi adapter |
14.4 |
IJWO01906077-300 |
|
Kábelszerelvény/PMX-M65/6M/4 vezeték/központi adapter |
15 |
IJWO0190617C-300 |
|
Kábelszerelvény/PMX-M65/6M/koaxiális kábel/központi adapter |
17 |
IJAY0089 |
|
Központi adapter zseblámpa PLASMA 5 PINS |
Katalógusunk:
 INWELT PLAZMA FÁKLA KATALÓGUS.pdf
A PMX-M65 CNC plazmavágó kompatibilitás ellenőrzése
Nem szabad PMX-M65-öt választani pusztán azért, mert egy gép leírása CUT60, CUT65 vagy 65A.
Erősítse meg az indítási módot
A plazma tápforrásnak támogatnia kell a PMX-M65 nem HF indító architektúrát.
Erősítse meg a kimeneti áramot
A PMX-M65 névleges feszültsége 65 A.
A gépet és a fogyóeszközöket az ellenőrzött áramtartományon belül kell üzemeltetni.
Erősítse meg a hátsó csatlakozást
A rendelkezésre álló megállapodások a következők:
1/4G integrált
1/4G leválasztva
Központi adapter
Egyedi adapter
Koaxiális konfiguráció
Erősítse meg a Vezérlő kábelezést
A rendelkezésre álló gépkonfigurációk a következők:
2 vezetékes
4 vezetékes
Koaxiális kábel
Az indító/vezérlő áramkörnek meg kell egyeznie a plazma áramforrással.
Rendelés előtt adja meg a gép adatait
Csere vagy OEM projektek esetén adja meg:
Ez megbízhatóbb, mint a gépmárkák hosszú listáját közzétenni.
PMX-M65 és CNC zseblámpa magasságszabályozás
A CNC plazmarendszerek automatikus pisztolymagasság-szabályozást használhatnak a pisztoly és a munka közötti tervezett távolság fenntartásához.
A lehetséges rendszerek a következők:
Ívfeszültségű magasságszabályozás
A vágási ív létrehozása után a THC rendszer ívfeszültséget használhat a programozott vágási magasság fenntartása érdekében.
A helyes célfeszültség a teljes plazmarendszertől és a vágási eljárástól függ.
Ohmikus érzékelés
A jelenlegi 65A versenytárs géppisztoly rendszerek dedikált ohmos érzékelő konfigurációkat kínálnak.
Ne állítsa , hogy az INWELT PMX-M65 támogatja az ohmos érzékelést, hacsak nem áll rendelkezésre ellenőrzött INWELT géprögzítő sapka/pajzs és elektromos csatlakozás.
Ha az INWELT rendelkezik ilyen konfigurációval, adja hozzá:
Cikkszám
Bekötési rajz
Kompatibilis pajzs
Telepítési utasítások
Ez rendkívül értékes belső technikai tartalom lenne.
Piercing magasság vs vágási magasság
A CNC plazmavágás általában különböző magasságokat használ a szúrási és vágási fázisban.
Piercing magasság
Az átszúrás során az olvadt anyag felfelé távozik a munkadarabból.
A megfelelő szúrási magasság csökkentheti a fúvóka és a pajzs olvadt fém által okozott sérülését.
Vágási magasság
A szúrás befejezése után a CNC rendszer a programozott vágási magasságra áll.
A nem megfelelő magasság hozzájárulhat:
Használja a teljes plazma áramforrással tesztelt paramétereket egy másik 65A-es rendszer másolása helyett.
PMX-M65 gépesített vágási sebesség
A vágási sebességet a teljes plazmarendszernek megfelelően kell kiválasztani.
A fontos változók a következők:
Anyag
Lemezvastagság
Vágási áram
A hegy átmérője
Gáznyomás
Vágási magasság
Fogyasztható állapot
Megkövetelt élminőség
A túl lassú haladási sebesség növelheti a hőbevitelt és a salakot.
A túl gyors haladási sebesség ívelmaradást, hiányos behatolást és rossz élminőséget okozhat.
Az ellenőrzött INWELT vágási diagram ezért hasznosabb, mint egy univerzális sebességajánlás.
Milyen vastagra vágható a PMX-M65?
A jelenlegi oldal körülbelül 10-15 mm-es vágást ír elő 60A alatt.
Ezt a nyilatkozatot el kell távolítani vagy át kell írni.
Két probléma van:
A PMX-M65 egy 65A-es géppisztoly , így a '60A alatti' használata szükségtelen félreértéseket okoz a termékben.
A vágási vastagságot a teljes plazmarendszer határozza meg, nem egyedül a pisztoly.
A tényleges vágási teljesítmény a következőktől függ:
Plazma áramforrás
Anyag
Bemeneti teljesítmény
Jelenlegi
Vágócsúcs
Gáznyomás és áramlás
Utazási sebesség
Piercing magasság
Vágási magasság
Megkövetelt élminőség
A professzionális plazmaspecifikációknak meg kell különböztetniük:
Ajánlott vágási kapacitás
Termelékeny vágás megfelelő élminőséggel.
Maximális vágási kapacitás
Vastagabb anyag vágott csökkentett sebességgel.
Leválasztási kapacitás
Maximális elválasztható vastagság, általában csökkent élminőséggel.
A konkrét PMX-M65 vastagságadatokat csak azután tegye közzé, miután az INWELT teljes rendszerteszttel ellenőrizte azokat.
Készítsen INWELT PMX-M65 CNC vágódiagramot
Az első féltől származó vágási diagram az egyik legerősebb SEO és GEO kiegészítés lenne ezen az oldalon.
Az ajánlott mezők a következők:
| Közzétételre váró |
adatok |
| Anyag |
Enyhe acél / rozsdamentes / alumínium |
| Vastagság |
Tesztelt vastagság |
| Jelenlegi |
45A / 65A |
| Tipp kód |
INWELT cikkszám |
| Tipp átmérője |
Ø0,9 / Ø1,1 mm |
| Gáznyomás |
bár |
| Gázáramlás |
L/perc |
| Utazási sebesség |
mm/perc |
| Pierce magasság |
mm |
| Pierce Delay |
másodpercig |
| Vágási magasság |
mm |
| Kerf szélesség |
mm |
| Vágási eredmény |
Ajánlott / Maximum / Végkielégítés |
Használja a tényleges INWELT teszteredményeket a versenytársak vágott diagramjai helyett.
Javasolt gázellátás a PMX-M65-höz
Az aktuális INWELT specifikációk listája:
Technológiai gáz: Levegő / N₂
Gáznyomás: kb. 5,0 bar
Gázáramlás: kb. 185 l/perc
Javasolt utóáramlás: kb. 60 másodperc
Használjon tiszta, száraz technológiai gázt
A nedvesség, a kompresszorolaj és a szemcsés szennyeződés negatívan befolyásolhatja:
Használjon megfelelő szűrést és nedvességleválasztást.
Ellenőrizze a nyomást a gázáramlás közben
A statikus nyomás eltérhet a tényleges üzemi nyomástól.
A szűrők, tömlők, szabályozók és szerelvények nyomásveszteséget okozhatnak.
Állítsa be a gázt a teljes plazmarendszer működési eljárásának megfelelően.
Milyen anyagokat vághat a PMX-M65?
Ha egy kompatibilis plazmavágó rendszerhez csatlakozik, a PMX-M65 elektromosan vezető anyagokat tud feldolgozni, beleértve:
Lágyacél
Szénacél
Rozsdamentes acél
Alumínium
Réz
Sárgaréz
Horganyzott acél
A tényleges vágási sebesség, élminőség és gyakorlati vastagság a teljes plazmarendszertől függ.
PMX-M65 gépesített vágás vs. marás
A szélesebb PMX65/85 fogyóeszköz-platform a marással kapcsolatos alkatrészeket is tartalmazza.
Gépesített vágás
A PMX-M65 oldalon a CNC vágásnak kell maradnia az elsődleges alkalmazásnak.
Használja az ellenőrzött 45A-es vagy 65A-es gépi vágási fogyóeszközöket.
Plazmamarás
A marás eltávolítja a fémet anélkül, hogy teljesen átvágná a munkadarabot.
A lehetséges alkalmazások a következők:
Hegesztés eltávolítása
Visszavágás
Hiba eltávolítás
Közös előkészítés
Csak akkor népszerűsítse a kivágást, ha:
A plazma áramforrás támogatja a marást
A megfelelő marási fogyóeszközök be vannak szerelve
Az automatizált rendszer támogatja a kívánt mozgást
Ne használjon normál vágófúvókát maró fúvókaként, kivéve, ha ezt a konfigurációt kifejezetten jóváhagyták.
A PMX-M65 CNC pisztoly tipikus alkalmazásai
A PMX-M65 alkalmas automatizált plazmavágási alkalmazásokhoz, beleértve:
A végső pisztoly konfigurációt mindig a plazma áramforrásnak és a gép interfészének megfelelően kell kiválasztani.
PMX-M65 karbantartás CNC gyártáshoz
A konzisztens fogyóeszközök állapota különösen fontos a CNC gyártás során, mivel a kopott alkatrészek minden ismétlődő alkatrészt befolyásolhatnak.
Vizsgálja meg az elektródát
Figyelje a középső kopásgödröt.
Cserélje ki az elektródát, mielőtt a túlzott erózió instabil indítást okozna vagy károsítaná a vágófúvókát.
Vizsgálja meg a vágócsúcsot
Ellenőrizze a fúvóka nyílását:
Bővítés
Ovális forma
Égési sérülés
Szennyeződés
A kopott fúvóka befolyásolhatja a ferde vágást, a bevágás szélességét és a méretek konzisztenciáját.
Vizsgálja meg az örvénygyűrűt
Ellenőrizze a következőket:
Repedések
Hőkárosodás
Deformáció
Szennyeződés
Vizsgálja meg a géppajzsot
A gázjáratokat tartsa szabadon, és ellenőrizze, hogy a pajzs megfelelően van-e felszerelve.
Ellenőrizze az O-gyűrűt
Ellenőrizze a pisztolyfej tömítését, hogy nincs-e benne sérülés vagy gázszivárgás.
Vizsgálja meg a fáklya vezetékét
Győződjön meg arról, hogy a CNC mozgás nem:
Gyakori PMX-M65 CNC vágási problémák
Sikertelen vagy instabil ívindítás
Ellenőrzés:
Elektróda állapota
Vágócsúcs
Gáznyomás
Munkakapcsolat
Indító jelzés
Nem HF kompatibilitás
Túlzott ferde
Ellenőrzés:
Fáklya merőlegessége
Vágási magasság
A fúvóka állapota
Utazási sebesség
Heavy Dross
Ellenőrzés:
Vágási sebesség
Jelenlegi
Anyagvastagság
Gázáramlás
Fáklya magassága
Rövid fogyasztási élettartam
A lehetséges okok a következők:
Ellentmondó alkatrészméretek
Vizsgálja meg:
Fáklya szerelés
Vágási magasság
CNC holtjáték
Kerf kompenzáció
Fogyasztható állapot
Utazási sebesség
Nem minden méretproblémát okoz a plazmafáklya.
PMX-M65 fogyóeszközök forgalmazói és utángyártott ellátáshoz
A teljes PMX-M65 utángyártott program a következőket tartalmazhatja:
A forgalmazók számára a pontos cikkszámok és működési tartományok közzététele leegyszerűsíti az ismételt rendelést és csökkenti a kompatibilitási hibákat.
OEM PMX-M65 CNC plazmapisztolyt gyártó INWELT
Az INWELT plazmavágó fáklyákat és cserealkatrészeket szállít professzionális B2B ügyfeleknek, beleértve:
Plazma áramforrás gyártók
CNC plazmagép gyártók
CNC rendszerintegrátorok
Hegesztő- és vágóberendezések márkái
Importőrök
Forgalmazók
Nagykereskedők
Ipari beszállítók
Utángyártott fogyóeszközök cégek
Az OEM és ODM konfigurációk a cél plazmarendszer szerint értékelhetők.
OEM és Private Label opciók
A testreszabás a következőket tartalmazhatja:
OEM-projekteknél adja meg a plazma tápforrás specifikációját, a CNC-vezérlőt, a csatlakozókonfigurációt és a becsült beszerzési mennyiséget.
Miért érdemes PMX-M65 gépi zseblámpákat az INWELT-től szerezni?
A PMX-M65 program egyesíti a komplett gép-pisztoly szerelvényeket részletes fogyóanyag- és kábelrendszerrel.
A jelenlegi platform a következőket tartalmazza:
A professzionális vásárlók számára a komplett fáklyák és szervizelemek egy szállítón keresztüli beszerzése leegyszerűsítheti a beszerzést, a készletezést és az utángyártott támogatást.
Gyakran ismételt kérdések a PMX-M65 CNC plazmalámpával kapcsolatban
Milyen áramerősségű az INWELT PMX-M65?
A PMX-M65 névleges feszültsége 65A . az INWELT aktuális műszaki adatai szerint
A PMX-M65 kézi vagy gépi zseblámpa?
A PMX-M65 egy CNC / gépesített géppisztoly.
A kapcsolódó PMX65 a kézi kézi konfiguráció.
Használ a PMX-M65 HF gyújtást?
Nem.
A PMX-M65 nem HF ívindító rendszert használ.
Milyen gázt használ a PMX-M65?
Az aktuális specifikációban az Air/N₂ szerepel.
Milyen gáznyomást igényel a PMX-M65?
Körülbelül 5,0 bar.
Milyen gázáramot igényel a PMX-M65?
A jelenlegi INWELT specifikáció körülbelül 185 l/perc.
Mi a PMX-M65 munkaciklusa?
A jelenlegi specifikáció 60% -ot tartalmaz.
Milyen hosszúságú fáklyavezeték szabványos?
A szabványos PMX-M65 vezeték 6 m.
Milyen vágóáramok támogatottak?
Az elsődleges gépesített fogyóeszköz konfigurációk 45A és 65A.
Mekkora a 45A-es vágóhegy mérete?
A jelenlegi INWELT PRO tipp:
IJWV0664-09 – Ø0,9 mm / 45A
Mekkora a 65A-es vágóhegy mérete?
A jelenlegi INWELT PRO tipp:
IJWV0664-11 – Ø1,1 mm / 65A
Milyen elektródát használ a PMX-M65?
Az aktuális termékcsalád listák:
IJWC0043 – PMX65 / PMX85 / PMX105 elektróda
Milyen örvénygyűrűt használ a PMX-M65?
Az aktuális termékcsalád listák:
IJWG3012 – PMX65 / PMX85 / 45–85A örvénygyűrű
Milyen gép-pisztolyfejet használ a PMX-M65?
A jelenlegi INWELT gépfej:
IJWA0662 – PMX65 / PMX85 / PMX105 gépi pisztolyfej
Használható a PMX-M65 bármilyen CUT60 vagy 65A plazmavágóval?
Nem.
Az indítórendszernek, a hátsó csatlakozónak, a vezérlővezetékeknek, a gáz/áram interfésznek és az áramforrás kialakításának is meg kell egyeznie.
A PMX-M65 támogatja a fáklya magasságának szabályozását?
Kompatibilis pisztolymagasság-szabályozó berendezéssel CNC-rendszerekbe integrálható.
A pontos THC elrendezés a plazma áramforrástól és a CNC vezérlőtől függ.
A PMX-M65 támogatja az ohmos érzékelést?
Ne feltételezd.
Az ohmos érzékelés ellenőrzött tartósapka/árnyékolás konfigurációt és elektromos csatlakozást igényel.
Vágható a PMX-M65 rozsdamentes acél?
Igen, ha kompatibilis plazmarendszerrel és megfelelő paraméterekkel használják.
A PMX-M65 vághatja az alumíniumot?
Igen.
Az alumínium elektromosan vezető, és megfelelő plazmarendszerrel plazma vágható.
Milyen vastagra vágható a PMX-M65?
Nincs univerzális vágási vastagság, amelyet csak a fáklya határoz meg.
Használja a teljes plazmavágó rendszer tesztelt ajánlott, maximális és szakítási adatait.
Használható-e a PMX-M65 faragásra?
A tágabb fogyóeszköz-platform magában foglalja a marási alkatrészeket, de az áramforrásnak, a fogyóeszközöknek és a gépi folyamatnak egyaránt támogatnia kell a marást.
Mi a különbség a PMX-M65 és a PMX65 között?
A PMX-M65 a gép/CNC konfiguráció.
A PMX65 egy kézi/kézi konfiguráció.
Az INWELT kínál OEM PMX-M65 gépi lámpákat?
Igen.
OEM/ODM, saját márkás, kábel-, csatlakozó- és fogyókészlet-konfigurációk állnak rendelkezésre minősített berendezésgyártók, rendszerintegrátorok, forgalmazók és importőrök számára.
Kérjen árajánlatot INWELT PMX-M65 CNC plazmavágó pisztolyra
A kompatibilitás gyorsabb megerősítéséhez adja meg:
A plazma tápforrás gyártója és modellje
Névleges kimeneti áram
Meglévő fáklya modell
Indítási módszer
CNC vezérlő
Fényképek a fő csatlakozóról
Vezérlő interfész
Szükséges kábelkonfiguráció
Szükséges vágási áram
Fogyasztási követelmények
Becsült beszerzési mennyiség
INWELT vagy saját márkás márkajelzés
Az INWELT ezután meg tudja erősíteni a megfelelő PMX-M65 teljes pisztolyt, kábelt és fogyóeszköz konfigurációt az Ön CNC plazmavágó rendszeréhez.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių