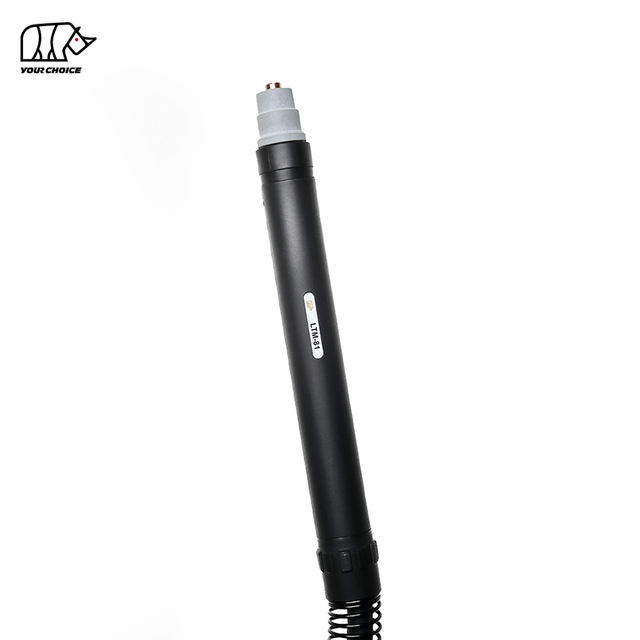
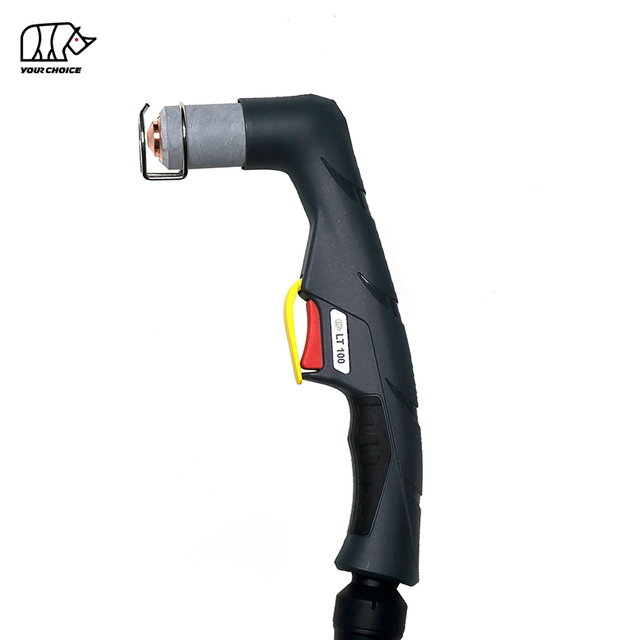
100 A HF CNC plazminio pjovimo degiklis mechaniniam metalo pjovimui
INWELT LTM101 yra oru aušinamas mašininis plazminio pjovimo degiklis, skirtas CNC pjovimo stalams, automatizuotoms profilių pjovimo sistemoms ir pramoninėms mechanizuotoms plazminėms reikmėms.
LTM101 vardinė srovė yra 100 A su 60 % veikimo ciklu ir naudojamas aukšto dažnio ( HF ) lanko paleidimas.
Dabartinė INWELT specifikacija apima:
100A vardinė srovė
60% darbo ciklas
Oro aušinimas
HF uždegimas
4,5–5,0 bar darbinis slėgis
apytiksliai 180 l/min oro srautas
apytiksliai Rekomenduojamas 100 sekundžių srautas
Standartinis 6 m degiklio laidas
Galimos kelios galinio prijungimo parinktys, įskaitant M14 × 1, M16 × 1,5, 1/4G, 3/8G ir centrinio adapterio konfigūracijas.
Skirtingai nuo LT 101 rankinio degiklio, LTM101 yra specialiai sukurtas stacionariam tvirtinimui ir automatiniam pjovimui.
INWELT LTM101 Techninės specifikacijos
| Specifikacija |
INWELT LTM101 |
| Produkto tipas |
CNC / Mechanizuotas Plazminio pjovimo degiklis |
| Modelis |
LTM101 |
| Prekės ženklas |
INWELT |
| Nominali srovė |
100 A |
| Darbo ciklas |
60 % |
| Aušinimas |
Oras |
| Lanko paleidimas |
HF |
| Dujos |
Oras |
| Dujų slėgis |
apytiksliai 4,5–5,0 baro |
| Dujų srautas |
apytiksliai 180 l/min |
| Rekomenduojamas post-Flow |
apytiksliai 100 sekundžių |
| Standartinis laido ilgis |
6 m |
| Operacija |
CNC / Mechanizuotas |
| Jungties parinktys |
M14 × 1 / M16 × 1,5 / 1/4G / 3/8G / Centrinis adapteris |
| Standartinių patarimų šeima |
Ø1,1 / Ø1,4 / Ø1,7 mm |
| Išplėstinės eksploatacinės medžiagos |
Yra |
| OEM / ODM |
Yra |
| Privati etiketė |
Yra |
Galutinis suderinamumas turėtų būti patvirtintas pagal plazmos maitinimo šaltinį, HF paleidimo architektūrą, pilotinio lanko grandinę, galinę jungtį, mašinos tvirtinimą ir CNC sistemą.
LTM101 Mašininis žibintuvėlis prieš LT 101 rankinis žibintuvėlis
LTM101 ir LT 101 priklauso tai pačiai bendrajai eksploatacinių medžiagų platformai, tačiau turėtų būti traktuojami kaip atskiri sukomplektuoti degiklio gaminiai.
| funkcija |
LTM101 |
LT 101 |
| Pagrindinė programa |
CNC / Mechanizuotas |
vadovas |
| Degiklio geometrija |
Tiesus mašinos korpusas |
Rankinis žibintuvėlis |
| Operacija |
Mašina valdoma |
Valdomas operatorius |
| Montavimas |
Fiksuotas degiklio laikiklis |
Rankinis |
| Trigeris |
Ne pagrindinis kontrolės metodas |
Rankinis paleidiklis |
| CNC Integracija |
Pirminis naudojimas |
Ne pirminis naudojimas |
Kai kurios eksploatacinės medžiagos gali būti dalinamos tarp dviejų deglių šeimų, tačiau visos degiklio rinkiniai ir kabelių / valdymo mechanizmai neturėtų būti automatiškai laikomi keičiamais.
Šiame produkto puslapyje pagrindinis dėmesys turėtų būti skiriamas mašinos degiklio specifikacijoms.
Kodėl LTM101 naudoti CNC plazminiam pjovimui?
Mechanizuotas degiklis turi užtikrinti pakartojamą padėtį ir stabilų integravimą su CNC pjovimo sistema.
Tiesus mašinos ir degiklio dizainas
LTM101 naudoja į mašiną orientuotą degiklio korpusą, skirtą tvirtinti stacionariai.
Tai leidžia CNC sistemai išlaikyti nuoseklumą:
Degiklio lygiavimas
Pjovimo kampas
Auskarų vėrimo aukštis
Pjovimo aukštis
Judėjimo kelias
100A srovės talpa
LTM101 vardinė galia yra 100 A.
Dėl to jis tinka suderinamoms vidutinės ir didelės galios CNC plazminėms sistemoms, veikiančioms patikrintose srovės ir darbo ciklo ribose.
60% darbo ciklas
Degiklio veikimo ciklas yra 60 % vardinėmis sąlygomis.
Faktinę šiluminę apkrovą taip pat gali įtakoti oro srautas, aplinkos temperatūra, eksploatacinių medžiagų būklė ir pjovimo seka.
6 m standartinis degiklio laidas
Dabartinė standartinė mašinos ir degiklio konfigūracija naudoja 6 m laidą , todėl praktiškai pasiekiama daugybė CNC lentelių išdėstymų.
Kaip HF prasideda LTM101
LTM101 naudoja aukšto dažnio lanko paleidimą.
HF paleidimas generuoja aukštos įtampos aukšto dažnio signalą, kad inicijuotų plazmos lanką, nereikalaujant, kad pjovimo antgalis mechaniškai atsitrenktų į ruošinį.
Tai gali užtikrinti pakartotinį lanko inicijavimą, kai degiklis ir maitinimo šaltinis yra tinkamai suderinti.
Tačiau HF plazmines sistemas reikia kruopščiai integruoti CNC , nes aukšto dažnio elektros energija gali sukelti elektromagnetinius trukdžius.
Lentelėje CNC turėtų būti naudojama tinkama:
Neapibūdinkite HF kaip visuotinai geresnio CNC programoms.
Ne HF mašinos degiklis gali būti pageidautinas kai kuriose elektroninio valdymo aplinkose, o LTM101 tinka, kai plazminis maitinimo šaltinis yra specialiai sukurtas HF paleisti.
LTM101 CNC Suderinamumas su plazminiu pjaustytuvu
Vien 100A įvertinimas suderinamumo nepatvirtina.
Prieš keisdami esamą CNC įrenginio degiklį, patikrinkite visą sąsają.
Patvirtinkite HF Pradedama
Plazmos maitinimo šaltinis turi palaikyti LTM101 HF lanko paleidimo konfigūraciją.
Patvirtinkite vardinę galią
Įrenginys turi veikti patvirtintame LTM101 srovės diapazone.
Patvirtinkite maitinimo ir dujų jungtį
Galimos LTM101 konfigūracijos:
M14 × 1
M16 × 1,5
1/4G
3/8G
Centrinis adapteris
Patvirtinkite bandomąją lanko grandinę
Pilotinio lanko jungtis turi atitikti plazmos maitinimo šaltinį.
Patvirtinkite CNC valdymo integravimą
Mašinos valdiklis ir plazmos maitinimo šaltinis turi užtikrinti atitinkamą automatizuotą paleidimo/išjungimo sąsają.
Patvirtinkite degiklio montavimą
Prieš kurdami arba užsakydami tvirtinimo spaustuką, patikrinkite tikrus LTM101 korpuso matmenis.
OEM CNC projektams INWELT turėtų pateikti matmenų brėžinį, kuriame parodyta:
LTM101 Visos mašinos degiklio konfigūracijos
INWELT šiuo metu pateikia keletą užbaigtų LTM101 mašinos ir degiklio rinkinių.
| INWELT Kodo |
nuorodos |
konfigūracija |
| IJWU0671 |
PA0110 |
LTM101 / 6 m / M14 × 1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 m / Centrinis adapteris |
| IJWU0692 |
— |
LTM101 / 6 m / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 m / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 m / M16 × 1,5 |
Šios prijungimo galimybės yra vertingos platintojams ir įrangos gamintojams, palaikantiems skirtingas plazmos maitinimo šaltinio sąsajas.
Nemanykite, kad vieną jungtį galima pakeisti kita, nepatvirtinus visos elektrinės ir pneumatinės sistemos.
LTM101 Standartiniai pjovimo patarimai
LTM101 eksploatacinių medžiagų šeimą sudaro keli standartiniai antgalių skersmenys.
| INWELT Kodo |
nuorodos |
patarimo dydis |
| IJWV0617-11 |
PD0101-11 |
Ø1,1 mm |
| IJWV0617-14 |
PD0101-14 |
Ø1,4 mm |
| IJWV0617-17 |
PD0101-17 |
Ø1,7 mm |
Tinkamas antgalis turi būti parinktas pagal plazmos maitinimo šaltinį ir darbo srovę.
Nesirinkite didžiausio antgalio vien todėl, kad degiklio vardinė galia yra 100 A.
Sunaudojamos srovės ribos ir sistemos nustatymai turi būti patvirtinti prieš naudojant.
Kurį LTM101 antgalį reikėtų naudoti esant 100 A?
Dabartinė LT 101/ LTM101 eksploatacinių medžiagų architektūra apima kelis purkštukų skersmenis, nes platforma gali palaikyti skirtingas veikimo sąlygas.
Palyginamose A101 tipo sistemose Ø1,4 mm paprastai siejamas su maždaug 100 A veikimu.
Tačiau puslapyje INWELT LTM101 skelbkite srovės stiprio ir purkštuko diagramą tik patvirtinę tikslias INWELT bandymo specifikacijas.
Idealiu atveju patikrinta lentelė turėtų parodyti:
Antgalio skersmuo
Rekomenduojama srovė
Medžiaga
Slėgis
Pjovimo režimas
Tai patikimiau nei kopijuoti kito gamintojo esamą atvaizdavimą.
LTM101 Išplėstiniai pjovimo patarimai
INWELT taip pat tiekia išplėstines eksploatacines medžiagas programoms, kurioms reikia papildomo pasiekiamumo.
Dabartinės dalys apima:
| INWELT Kodo |
nuorodos |
aprašas |
| IJWV0673-14 |
PD0117-14 |
Prailgintas antgalis Ø1,4 mm |
| IJWV0673-17 |
PD0117-17 |
Prailgintas antgalis Ø1,7 mm |
| IJWV0677 |
— |
Prailgintas antgalis / 50A konfigūracija |
Išplėstiniai antgaliai gali pagerinti prieigą į įdubas arba geometriškai ribotas vietas.
Pjaudami CNC , prieš naudodami patikrinkite, ar išplėstos eksploatacinės medžiagos atitinka užprogramuotą degiklio aukštį ir procesą.
LTM101 Elektrodas ir Dujų difuzorius
Standartinis elektrodas
INWELT Kodas: IJWC0617
Nuoroda: PR0101
Elektrodas perduoda elektros energiją plazminio degiklio viduje.
Jis turi būti reguliariai tikrinamas, ar nėra per didelio susidėvėjimo.
Labai susidėvėjęs elektrodas gali prisidėti prie:
Prailgintas elektrodas
INWELT Kodas: IJWC0672
Nuoroda: PR0116
Šis elektrodas skirtas suderinamoms išplėstinėms eksploatacinėms konfigūracijoms.
Dujų difuzorius
INWELT Kodas: IJWG0617
Nuoroda: PE0101
Difuzorius kontroliuoja proceso dujų pasiskirstymą aplink elektrodą ir antgalį.
Pakeiskite, jei jis įskilęs, išsikraipęs ar labai užterštas.
LTM101 Išoriniai purkštukai ir laikantys komponentai
LTM101 / LT 101 platformą sudaro kelios išorinės priekinės dalys.
Išorinis antgalis
INWELT Kodas: IJWT0677
Nuoroda: PC0111
Šis komponentas supa ir apsaugo vidinį eksploatacinių medžiagų mazgą.
Kontaktinio antgalio fiksavimo dangtelis
INWELT Kodas: IJWT0691
Nuoroda: PC0130
Atraminis dangtelis padeda pritvirtinti priekines eksploatacines medžiagas.
Karūnos skydas su izoliatoriumi
INWELT Kodas: IJTN0095
Nuoroda: CV0039
Šis komponentas įtrauktas į LT 101–141 konfigūracijas.
Kontaktinis pjovimo tarpiklis
INWELT Kodas: IJTN0089
Nuoroda: CV0023
Naudokite tik su tinkama degikliu ir pjovimo konfigūracija.
LTM101 Kabelių mazgai
Dabartiniai mašinos ir degiklio kabelių rinkiniai apima:
| INWELT kodo |
konfigūraciją |
| IJWO10210077-00 |
LT M100/101 / 10 mm² / 6 m / srieginė jungtis |
| IJWO10210071-00 |
LT M100/101 / 10 mm² / 6 m / centrinis adapteris |
Platesnėje LT100 /101 šeimoje taip pat yra papildomų kabelių rinkinių.
Šiame LTM101 puslapyje pirmiausia išvardykite konkrečiai mašinai skirtus kabelių rinkinius ir perkelkite rankinio degiklio kabelių rinkinius į LT 101 puslapį.
Taip pirkėjams ir paieškos sistemoms produkto subjektas išlieka švarus.
LTM101 Jungčių adapteriai
INWELT siūlo kelias galinio adapterio parinktis skirtingoms įrenginio sąsajoms.
| INWELT Kodo |
adapteris |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5 kontaktų plazminis centrinis adapteris, degiklio pusė |
Ši dalies lygio jungties informacija yra viena iš stipriausių skyrelių, kurią reikia saugoti puslapyje, nes ji padeda platintojams sumažinti pakaitinių degiklio neatitikimus.
Informacija apie atsargines dalis:
| RANKINIS DEKLAS |
| Kodas |
Nuorod. |
Aprašymas |
| IJWU6961 |
PA1450 |
Plazminio pjovimo degiklis LT 101/6m M14×1 |
| IJWU6967 |
|
Plazminis pjovimo degiklis LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
Plazminio pjovimo degiklis LT 101/6m centrinis adapteris |
| IJWU6969 |
|
Plazminis pjovimo degiklis LT 101/6m M16×1,5 |
| IJWU6960 |
|
Plazminis pjovimo degiklis LT 101/6m 1/4G |
| MAŠINOS DEKLINIMAS |
|
|
| Kodas |
Nuorod. |
Aprašymas |
| IJWU0671 |
PA0110 |
Plazminio pjovimo automatinis degiklis LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
Plazminio pjovimo automatinis degiklis LTM101 /6m centrinis adapteris |
| IJWU0692 |
|
Plazminio pjovimo automatinis degiklis LTM101 /6m 1/4G |
| IJWU0693 |
|
Plazminio pjovimo automatinis degiklis LTM101 /6m 3/8G |
| IJWU0694 |
|
Plazminio pjovimo automatinis degiklis LTM101 /6m M16×1,5 |
|
| Padėtis |
Kodas |
Nuorod. |
Aprašymas |
| 1 |
IJTN0069 |
CV0014 |
Keturių taškų edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Dvigubas taškas edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Tarpinė spyruoklė LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Išorinis antgalis LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Keturių taškų vainiko skydas su izoliatoriumi/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Tarpiklis kontaktiniam pjovimui/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Kontaktinio antgalio fiksavimo dangtelis/ LT 101 |
| 8 |
|
|
Patarimas |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Antgalis Φ1,1 mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Antgalis Φ1,4 mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Antgalis Φ1,7 mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Difuzorius LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Plazma elektrodas LT 101-141 |
| 11 |
IJAO0770 |
|
Oro vamzdis/ LT100 -101 |
| 12 |
IJTN0000 |
|
Fiksavimo veržlė |
| 13 |
IJTN0014 |
CV0008 |
Kontaktinis pjovimo priedas/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Ilgo kontakto pjovimo priedas/ LT 101-151 |
| 15 |
|
|
Patarimas |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Prailgintas antgalis Φ1,4 mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Prailgintas antgalis Φ1,7 mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Prailgintas antgalis 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Prailgintas elektrodas Plazma LT 101 |
| 17 |
IJWA0606 |
|
Plazminio degiklio galvutė LT 101 |
| 17a |
IJGU0697 |
EA0131 |
'O' žiedas Φ18,77x1,78 mm iš silicio |
| 17b |
IJWG9017 |
|
Priekinis izoliatorius/ LT 101 |
| 18 |
IJHW0046 |
|
Plazminė rankinė lemanual/ASerijos/raudona |
| 19 |
IJIK0733 |
|
Apsauginė dalis/Plazma/Geltona |
| 20 |
IJIR0081 |
185.0031 |
Trigeris |
| 21 |
IJIK0805 |
|
Jungtis / didelis / naujas tipas |
| 22 |
|
|
Kabelių surinkimas |
| 22.1 |
IJWO00210077-00 |
|
Kabelio surinkimas/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Kabelio surinkimas/ LT100 -101/10MMQ/6M centrinis adapteris |
| 22.3 |
IJWO10210077-00 |
|
Kabelių surinkimas/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Kabelio surinkimas/ LT M100-101/10MMQ/6M centrinis adapteris |
| 22.5 |
IJWO0642 |
|
Kabelio surinkimas/ LT100 -101/6M/centrinis adapteris |
| 23 |
IJDH6017 |
|
Veržliaraktis plazmai |
| 24 |
IJWA0676 |
|
Plazminio degiklio galvutė LTM101 |
| 24a |
IJHW0024 |
W0300144 |
Stiklo pluošto padėties vamzdis/ LT M |
| 25 |
|
|
Kabelių surinkimas LT M |
| 25.1 |
IJAU5698 |
|
Jungiamasis adapteris 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Jungiamasis adapteris 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Jungiamasis adapteris 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Jungiamasis adapteris 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Centrinis adapteris degiklio šoninis plazminis 5 kontaktai |
| 27 IJTN0088 CV0022 Apvalus pjovimo priedas/ LT100 -151 |
Mūsų katalogas:
 INWELT PLAZMINIŲ DEKLINIŲ KATALOGAS.pdf
LTM101 CNC Integravimo kontrolinis sąrašas
Prieš užsakydami patvirtinkite šią informaciją.
Plazmos maitinimo šaltinis
Pateikite:
Gamintojas
Modelis
Nominali srovė
HF pradžios metodas
CNC Valdiklis
Nustatykite, kaip valdiklis komanduoja:
Plazmos pradžia
Lanko perkėlimas
Judėjimas
Aukščio kontrolė
Degiklio montavimas
Patvirtinti:
Galinė jungtis
Pateikite aiškias nuotraukas arba brėžinius:
Srovės/dujų jungtis
Piloto lanko jungtis
Centrinė jungtis
Valdymo sąsaja
Degiklio aukščio valdymas
Patvirtinkite, ar sistema naudoja:
Nepretenduokite į tiesioginį omų jutimo suderinamumą, nebent LTM101 priekinė konfigūracija buvo specialiai patikrinta.
HF Plazminio degiklio montavimas CNC sistemose
HF sistemoms reikalinga kruopštesnė elektros instaliacija nei daugeliui ne HF plazminių sistemų.
Kad sumažintų trikdžių problemas, CNC sistemų projektuotojai turėtų laikytis plazminio maitinimo šaltinio ir valdiklio gamintojų reikalavimų:
HF trikdžiai gali paveikti elektroninius valdiklius, jei sistema yra blogai įdiegta.
Todėl LTM101 turėtų būti suderintas su CNC įranga, sukurta dirbti su HF -start plazmos maitinimo šaltiniais.
Auskarų vėrimo aukštis ir pjovimo aukštis
CNC Plazminiam pjovimui pjovimo ciklo metu paprastai naudojami skirtingi degiklio aukščiai.
Auskarų vėrimo aukštis
Auskarų vėrimo metu išlydytas metalas išstumiamas aukštyn.
Teisingas pradūrimo aukštis padeda apsaugoti antgalį ir kitas eksploatacines medžiagas nuo išlydytos medžiagos.
Pjovimo aukštis
Baigus pradurti, sistema CNC perkelia degiklį į reikiamą pjovimo aukštį.
Pjovimo aukštis turi įtakos:
Teisingos vertės priklauso nuo plazmos maitinimo šaltinio, medžiagos, storio ir eksploatacinių medžiagų.
Naudokite patikrintą pjovimo diagramą, o ne vieną universalią aukščio vertę.
Kokio storio gali nupjauti LTM101 ?
Dabartiniame INWELT puslapyje nurodyta 35–40 mm , bet tai neturėtų būti pateikiama kaip universali degiklio galimybė be dokumentuotų sistemos lygio bandymo duomenų.
Pjovimo storis nustatomas pagal visą plazminę sistemą, įskaitant:
Maitinimo šaltinis
Įvesties galia
Medžiaga
Pjovimo srovė
Antgalio skersmuo
Oro slėgis
Pjovimo greitis
Degiklio aukštis
Reikalinga krašto kokybė
Nuoroda, dabartinė A101 klasės konkurentų dokumentacija skelbia apie 25–30 mm pagal savo išbandytas 100A sistemos sąlygas.
Tas konkurento numeris neturėtų būti tiesiog nukopijuotas į INWELT puslapį.
Stipriausias SEO / GEO metodas yra paskelbti INWELT patikrintą pjovimo diagramą, kurioje rodoma:
Rekomenduojamas oro tiekimas LTM101
Dabartinių INWELT techninių specifikacijų sąrašai:
Procesinės dujos: oras
Slėgis: maždaug 4,5–5,0 baro
Dujų srautas: apie 180 L/min
Rekomenduojamas tolesnis srautas: maždaug 100 sekundžių
Naudokite švarų ir sausą suslėgtą orą
Drėgmė, aliejus ir dalelės gali turėti įtakos:
Naudokite tinkamą filtravimą ir drėgmės atskyrimą.
Patikrinkite slėgį dujų srauto metu
Statinis slėgis gali skirtis nuo faktinio pjovimo slėgio.
Filtrų, jungiamųjų detalių ar ilgų žarnų apribojimai gali sumažinti slėgį degiklyje.
Kokias medžiagas gali pjauti LTM101 ?
Kai naudojamas su suderinama plazminio pjovimo sistema, LTM101 gali pjauti elektrai laidžias medžiagas, tokias kaip:
Švelnus plienas
Anglies plienas
Nerūdijantis plienas
Aliuminis
Varis
Žalvaris
Cinkuotas plienas
Faktinis pjovimo pajėgumas ir greitis skiriasi priklausomai nuo medžiagos ir visos sistemos konfigūracijos.
Įprastos programos, skirtos LTM101
LTM101 skirtas automatizuoto metalo pjovimo programoms, įskaitant:
CNC plazminio pjovimo stalai
Plokščių apdirbimo linijos
Konstrukcinio plieno gamyba
Mašinų gamyba
Statybinė įranga
Žemės ūkio technika
Geležinkelio gamyba
Laivų statyba
Pramoninės gamybos pjovimas
Automatizuota metalo gamyba
Galutinis degiklio pasirinkimas turėtų būti pagrįstas tikra plazminio įrenginio sąsaja, o ne vien pramonės pavadinimu.
LTM101 Gamybos CNC priežiūra
Mašinos degiklio priežiūra tiesiogiai veikia pakartotinių CNC dalių kokybę.
Patikrinkite elektrodą
Patikrinkite, ar elektrodas nėra pernelyg susidėvėjęs.
Pakeiskite jį, kol stipri erozija nesukels nestabilaus paleidimo arba nepažeis pjovimo antgalio.
Patikrinkite pjovimo antgalį
Patikrinkite:
Padidėjusi anga
Ovali anga
Šilumos žala
Užteršimas
Purkštukų susidėvėjimas gali sukelti kampų ir matmenų nenuoseklumą.
Patikrinkite difuzorių
Dujų kanalus laikykite švarius ir įsitikinkite, kad difuzorius tinkamai sumontuotas.
Patikrinkite fiksavimo dangtelį ir skydą
Pakeiskite įtrūkusius, pažeistus ar labai užterštus komponentus.
Patikrinkite Degiklio galvutė
Patikrinkite:
Patikrinkite degiklio laidą
Įsitikinkite, kad CNC judesys:
Dažnos LTM101 CNC Pjovimo problemos
Nesėkmingas arba nenuoseklus lanko paleidimas
Patikrinkite:
Elektrodo būklė
Pjovimo antgalis
Oro slėgis
HF paleidimo grandinė
Piloto lanko jungtis
Mašinos įžeminimas
Per didelis nuolydis
Patikrinkite:
Degiklio statmena
Pjovimo aukštis
Purkštuko būklė
Kelionės greitis
Sunkios nuodegos
Patikrinkite:
Pjovimo greitis
Dabartinė
Oro padavimas
Degiklio aukštis
Eksploatacinės medžiagos
Trumpas vartojimo laikas
Galimos priežastys:
Užterštas oras
Netinkamas auskarų aukštis
Per didelis auskarų vėrimas
Netinkamas patarimas / dabartinis derinys
Nusidėvėjęs elektrodas
CNC Valdiklio trikdžiai
Jei paleidžiant lanką atsiranda elektroninio valdymo problemų, patikrinkite:
HF trikdžiai yra sistemos integravimo problema ir neturėtų būti sprendžiama keičiant vien degiklio dalis.
LTM101 OEM CNC Plazminių žibintuvėlių gamyba
INWELT tiekia mašinų plazminius degiklius ir pakaitinius komponentus:
CNC plazminės įrangos gamintojai
Plazminių maitinimo šaltinių gamintojai
Pjovimo staklių integratoriai
Suvirinimo ir pjovimo prekės ženklai
Platintojai
Importuotojai
Didmenininkai
Pramonės tiekėjai
OEM ir ODM konfigūracijos gali būti įvertintos pagal tikslinės mašinos sąsają.
Tinkinimas gali apimti:
Klientų prekės ženklas
Fakelų etiketės
Mašinos-degiklio korpuso konfigūracija
6 m arba pritaikyti degiklio laidai
M14×1 jungtis
M16×1,5 jungtis
1/4G ryšys
3/8G ryšys
Centrinis adapteris
Vartojimo rinkiniai
Privačios etiketės pakuotė
Techninės etiketės ir dėžutės
OEM projektams pateikite plazmos maitinimo šaltinio specifikaciją, CNC sąsają, jungties dizainą, montavimo reikalavimus ir numatomą užsakymo kiekį.
Kodėl šaltinio LTM101 žibintuvėliai ir eksploatacinės medžiagos iš INWELT ?
LTM101 produktų platforma apima:
Sukomplektuoti mašininiai degikliai
Kelios galinės jungtys
Standartiniai pjovimo patarimai
Išplėsti patarimai
Standartiniai elektrodai
Prailginti elektrodai
Difuzoriai
Laikymo dangteliai
Skydai
Mašinų degiklio galvutės
Stiklo pluošto pozicionavimo vamzdžiai
Kabelių mazgai
Jungties adapteriai
CNC įrangos gamintojams ir platintojams, jei visos mašinos degikliai ir atsarginės dalys tiekiami iš vienos programos, tai gali supaprastinti pirkimą ir palaikymą antrinėje rinkoje.
Tikslūs INWELT dalių numeriai taip pat palengvina pakartotinį užsakymą ir pagerina suderinamumo kontrolę.
Dažnai užduodami klausimai apie LTM101 Plazminio pjovimo degiklis
Koks amperų stiprumas yra INWELT LTM101 ?
LTM101 vardinė galia yra 100 A. Pagal dabartinius INWELT } techninius duomenis {[t107
Ar LTM101 yra rankinis ar mašinos degiklis?
LTM101 yra CNC / mechanizuotas mašinos degiklis.
Susijęs LT 101 yra delninio kompiuterio konfigūracija.
Ar LTM101 naudoja HF uždegimą?
Taip.
Dabartinėse specifikacijose nurodytas aukšto dažnio lanko paleidimas.
Kas yra LTM101 darbo ciklas?
Dabartinėje INWELT specifikacijoje nurodyta 60 % vardinės srovės.
Kokias dujas naudoja LTM101 ?
Dabartinė konfigūracija naudoja suslėgtą orą.
Kokio dujų slėgio reikia LTM101 ?
Dabartinėse specifikacijose nurodytas maždaug 4,5–5,0 baro.
Kokio oro srauto reikia LTM101 ?
Dabartiniai techniniai duomenys rodo apie 180 l/min.
Koks kabelio ilgis yra standartinis?
Standartinis mašinos ir degiklio laidas yra 6 m.
Kokios jungtys yra?
Dabartinės LTM101 konfigūracijos apima:
M14 × 1
M16 × 1,5
1/4G
3/8G
Centrinis adapteris
Kokie pjovimo patarimai yra?
Dabartinę standartinę vartojimo prekių šeimą sudaro:
Galimi ir išplėstiniai patarimai.
Ar LTM101 galima naudoti su bet kokiu 100 A CNC plazminiu pjaustytuvu?
Nr.
Maitinimo šaltinis taip pat turi atitikti HF paleidimo metodą, pilotinio lanko grandinę, dujų / srovės jungtį ir valdymo sąsają.
Ar LTM101 veikia su degiklio aukščio valdymu?
Jį galima integruoti į CNC sistemas, kuriose naudojamas degiklio aukščio valdymas, tačiau tikslus THC ir jutimo metodas priklauso nuo CNC valdiklio, maitinimo šaltinio ir mašinos konfigūracijos.
Kokio storio galima pjauti LTM101 ?
Nėra universalaus storio, kurį nustato tik deglas.
Naudokite patikrintus duomenis visai plazminei sistemai.
Ar LTM101 gali pjaustyti nerūdijantį plieną?
Taip, kai suporuotas su tinkamu plazminio pjovimo maitinimo šaltiniu ir veikimo parametrais.
Ar LTM101 gali pjaustyti aliuminį?
Taip.
Aliuminis yra laidus elektrai ir gali būti plazminis pjovimas naudojant tinkamai sukonfigūruotą sistemą.
Ar INWELT teikia pakaitinių LTM101 eksploatacinių medžiagų?
Taip.
INWELT tiekia antgalius, elektrodus, difuzorius, ekranus, degiklio galvutes, kabelių rinkinius ir jungčių adapterius.
Ar INWELT gamina OEM LTM101 mašininius degiklius?
Taip.
Kvalifikuotiems CNC plazminės įrangos gamintojams, platintojams ir sistemų integratoriams galimos OEM/ODM ir privačios etiketės konfigūracijos.
Prašyti INWELT LTM101 CNC plazminio žibintuvėlio kainos pasiūlymo
Norėdami greičiau patvirtinti suderinamumą, pateikite:
Plazminio maitinimo šaltinio prekės ženklas ir modelis
Nominali išėjimo srovė
HF pradžios metodas
Esamas žibinto modelis
CNC valdiklis
Degiklio tvirtinimo matmenys
Galinės jungties nuotraukos
Piloto lanko jungtis
Reikalingas kabelio ilgis
Vartojimo reikmenys
Numatomas užsakymo kiekis
INWELT arba privataus prekės ženklo naudojimas
Tada INWELT gali patvirtinti tinkamą jūsų {[ LTM101 CNC degiklį, jungtį ir eksploatacinių medžiagų konfigūraciją.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių