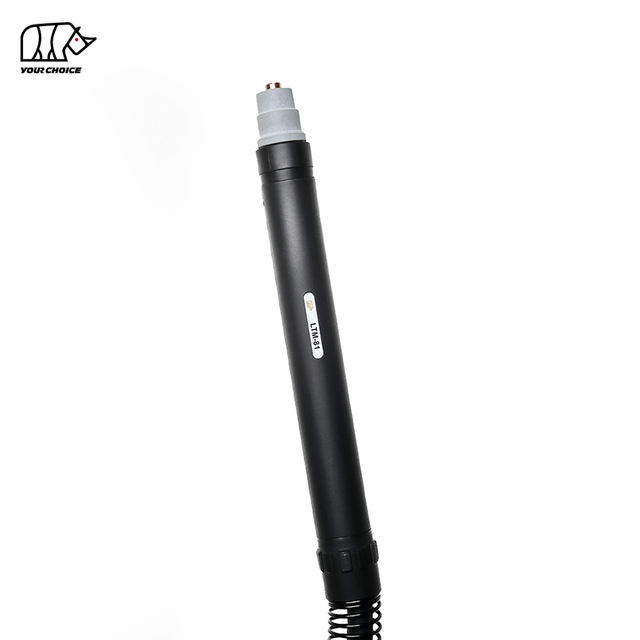
100А HF CNC плазмалық кесу жанарғысы механикаландырылған металды кесуге арналған
INWELT LTM101 INWELT LTM101 машинаның плазмалық кесу алауы . - CNC } кесу үстелдеріне, профильді кесудің автоматтандырылған жүйелеріне және өнеркәсіптік механикаландырылған плазмалық қолданбаларға арналған
LTM101 60% жұмыс циклімен 100А деп есептелген және жоғары жиілікті ( HF ) доғаны іске қосуды пайдаланады.
Ағымдағы INWELT сипаттамасы мыналарды қамтиды:
M14×1, M16×1,5, 1/4G, 3/8G және орталық адаптер конфигурацияларын қоса, бірнеше артқы қосылым опциялары қол жетімді.
LT 101 қол шамынан айырмашылығы, LTM101 бекітілген монтаждау және автоматтандырылған кесу үшін арнайы жасалған.
INWELT LTM101 Техникалық спецификациялар
| { |
INWELT LTM101 |
| Өнім түрі |
CNC / Механикаландырылған Плазмалық кесу жанарғысы |
| Үлгі |
LTM101 |
| Бренд |
INWELT |
| Номиналды ток |
100 А |
| Жұмыс циклі |
60% |
| Салқындату |
Ауа |
| Arc Starting |
HF |
| Газ |
Ауа |
| Газ қысымы |
Шамамен 4,5–5,0 бар |
| Газ ағыны |
Шамамен 180 л/мин |
| Ұсынылатын пост-ағын |
Шамамен 100 секунд |
| Стандартты қорғасын ұзындығы |
6 м |
| Операция |
CNC / Механикаландырылған |
| Қосқыш опциялары |
M14×1 / M16×1,5 / 1/4G / 3/8G / Орталық адаптер |
| Стандартты кеңестер отбасы |
Ø1,1 / Ø1,4 / Ø1,7 мм |
| Кеңейтілген шығыс материалдары |
Қол жетімді |
| OEM / ODM |
Қол жетімді |
| Жеке белгі |
Қол жетімді |
Соңғы үйлесімділік плазмалық қуат көзіне, HF іске қосу архитектурасына, ұшқыш-доға тізбегіне, артқы қосылымға, машина монтажына және CNC жүйесіне сәйкес расталуы керек.
LTM101 Машина алауы және LT 101 Қол алауы
LTM101 және LT 101 бірдей жалпы тұтынылатын платформаға жатады, бірақ бөлек толық алау өнімдері ретінде қарастырылуы керек.
| Мүмкіндік |
LTM101 |
LT 101 |
| Негізгі қолданба |
CNC / Механикаландырылған |
Нұсқаулық |
| Алаудың геометриясы |
Тікелей машина корпусы |
Қол шамы |
| Операция |
Машина басқарылады |
Оператор басқарылады |
| Монтаждау |
Бекітілген алау ұстағышы |
Қол |
| Триггер |
Негізгі бақылау әдісі емес |
Қолмен іске қосу |
| CNC Интеграция |
Негізгі қолдану |
Негізгі пайдалану емес |
Кейбір шығын материалдарын екі алау тобы арасында бөлісуге болады, бірақ толық алау жинақтары мен кабель/басқару құрылғылары автоматты түрде ауыстырылатын ретінде қарастырылмауы керек.
Бұл өнім бетінде машина алауының техникалық сипаттамалары басты назарда қалуы керек.
Неліктен LTM101 CNC плазмалық кесу үшін қолданылады?
Механикаландырылған алау қайталанатын орналасуды және CNC кесу жүйесімен тұрақты біріктіруді қамтамасыз етуі керек.
Тікелей машина алауының дизайны
LTM101 бекітілген орнатуға арналған машинаға бағытталған алау корпусын пайдаланады.
Бұл CNC жүйесіне дәйектілікті сақтауға мүмкіндік береді:
Алауды туралау
Кесу бұрышы
Пирсинг биіктігі
Кесу биіктігі
Қозғалыс жолы
100А ток қуаты
LTM101 100А деп есептелген.
Бұл оны тексерілген ток және жұмыс циклі шектерінде жұмыс істейтін орташа және жоғары өнімділік CNC плазмалық жүйелер үшін қолайлы етеді.
60% жұмыс циклі
Факел 60% жұмыс циклінде көрсетілген. номиналды жағдайларда
Нақты жылу жүктемесіне ауа ағыны, қоршаған орта температурасы, шығын материалдарының күйі және кесу реті де әсер етуі мүмкін.
6 м Стандартты алау сымы
Ағымдағы стандартты машина алау конфигурациясы 6 м сымды пайдаланады , бұл көптеген CNC кесте макеттері үшін практикалық қол жетімділікті қамтамасыз етеді.
HF Бастау LTM101 құрылғысында қалай жұмыс істейді
LTM101 жоғары жиілікті доғалық іске қосуды пайдаланады.
HF іске қосу кескіш ұшының дайындамаға механикалық соғуын қажет етпестен плазмалық доғаны бастау үшін жоғары вольтты, жоғары жиілікті сигналды тудырады.
Бұл алау мен қуат көзі дұрыс сәйкес келген кезде қайталанатын доғаның қосылуын қамтамасыз ете алады.
Дегенмен, HF плазмалық жүйелер мұқият CNC біріктіруді қажет етеді, себебі жоғары жиілікті электр энергиясы электромагниттік кедергі тудыруы мүмкін.
CNC кестесі сәйкес пайдалануы керек:
Жерге қосу
Кабельді бөлу
Қорғау
Контроллерді орнату
Қуат көзі интеграциясы
HF қолданбасын CNC қолданбалары үшін әмбебап жақсы деп сипаттамаңыз.
Кейбір электронды басқару орталарында HF емес машина алауы жақсырақ болуы мүмкін, ал LTM101 плазмалық қуат көзі HF іске қосу үшін арнайы жасалған кезде қолайлы.
LTM101 CNC Плазмалық кескіш үйлесімділігі
Тек 100А рейтингі үйлесімділікті растамайды.
Қолданыстағы CNC машина алауын ауыстырмас бұрын, толық интерфейсті тексеріңіз.
HF Бастауды растаңыз
Плазмалық қуат көзі LTM101 HF доғалық іске қосу конфигурациясын қолдауы керек.
Номиналды шығысты растау
Құрылғы тексерілген LTM101 ток ауқымында жұмыс істеуі керек.
Қуат пен газ қосылымын растаңыз
Қолжетімді LTM101 конфигурациялары мыналарды қамтиды:
M14×1
M16×1,5
1/4G
3/8G
Орталық адаптер
Пилот-доға схемасын растаңыз
Пилоттық доға қосылымы плазмалық қуат көзіне сәйкес келуі керек.
CNC Басқару интеграциясын растаңыз
Машина контроллері және плазмалық қуат көзі тиісті автоматтандырылған іске қосу/тоқтату интерфейсін қамтамасыз етуі керек.
Алауды орнатуды растаңыз
Бекіту қысқышын жобалау немесе тапсырыс беру алдында нақты LTM101 дене өлшемдерін тексеріңіз.
OEM CNC жобалары үшін INWELT мыналарды көрсететін өлшемдік сызбаны қамтамасыз етуі керек:
LTM101 Толық машина алау конфигурациялары
INWELT қазіргі уақытта бірнеше толық LTM101 машина алау жинақтарын тізімдейді.
| INWELT Код |
анықтамасының |
конфигурациясы |
| IJWU0671 |
PA0110 |
LTM101 / 6 м / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 м / Орталық адаптер |
| IJWU0692 |
— |
LTM101 / 6 м / 1/4Г |
| IJWU0693 |
— |
LTM101 / 6 м / 3/8Г |
| IJWU0694 |
— |
LTM101 / 6 м / M16×1,5 |
Бұл қосылым опциялары әртүрлі плазмалық қуат көзінің интерфейстерін қолдайтын дистрибьюторлар мен жабдық өндірушілері үшін құнды.
Толық электрлік және пневматикалық реттеуді растамай, бір қосқышты екіншісіне ауыстыруға болады деп ойламаңыз.
LTM101 Стандартты кесу кеңестері
LTM101 шығын материалдар тобына бірнеше стандартты ұштық диаметрлері кіреді.
| INWELT Код |
анықтамалық |
кеңес өлшемі |
| IJWV0617-11 |
PD0101-11 |
Ø1,1 мм |
| IJWV0617-14 |
PD0101-14 |
Ø1,4 мм |
| IJWV0617-17 |
PD0101-17 |
Ø1,7 мм |
Дұрыс ұшты плазмалық қуат көзіне және жұмыс токына сәйкес таңдау керек.
Ең үлкен саптаманы таңдамаңыз, себебі алау 100А деп есептелген.
Қолдану алдында тұтынылатын ток шектері мен жүйе параметрлерін растау керек.
100А кернеуінде қандай LTM101 кеңесті пайдалану керек?
Ағымдағы LT 101/ LTM101 шығын материалдарының архитектурасы саптаманың бірнеше диаметрін қамтиды, себебі платформа әртүрлі жұмыс жағдайларына қолдау көрсете алады.
Салыстырмалы A101 үлгісіндегі жүйелерде Ø1,4 мм әдетте шамамен 100А жұмысымен байланысты.
INWELT LTM101 беті үшін, алайда, нақты INWELT сынақ спецификациясын растағаннан кейін ғана амперден саптамаға дейінгі диаграмманы жариялаңыз.
Тексерілген кестеде мыналарды көрсету керек:
Ұштың диаметрі
Ұсынылатын ток
Материал
Қысым
Кесу режимі
Бұл басқа өндірушінің ағымдағы картасын көшіруден гөрі сенімдірек.
LTM101 Кеңейтілген кесу кеңестері
INWELT қосымша қол жеткізуді қажет ететін қолданбалар үшін кеңейтілген шығын материалдарын да қамтамасыз етеді.
Ағымдағы бөліктерге мыналар кіреді:
| INWELT Код |
анықтамалық |
сипаттамасы |
| IJWV0673-14 |
PD0117-14 |
Ұзартылған ұшы Ø1,4 мм |
| IJWV0673-17 |
PD0117-17 |
Ұзартылған ұшы Ø1,7 мм |
| IJWV0677 |
— |
Кеңейтілген ұшы / 50А конфигурациясы |
Кеңейтілген кеңестер ойық немесе геометриялық шектелген аймақтарға қолжетімділікті жақсартады.
CNC кесу үшін қолданбас бұрын ұзартылған шығын материалдарының бағдарламаланған алау биіктігіне және процеске сәйкес келетінін тексеріңіз.
LTM101 Электрод және Газ диффузоры
Стандартты электрод
INWELT Код: IJWC0617
Анықтама: PR0101
Электрод плазмалық алаудың ішінде электр энергиясын тасымалдайды.
Оны шамадан тыс тозу үшін үнемі тексеріп отыру керек.
Қатты тозған электрод мыналарға ықпал етуі мүмкін:
Кеңейтілген электрод
INWELT Код: IJWC0672
Анықтама: PR0116
Бұл электрод үйлесімді кеңейтілген тұтынылатын конфигурацияларға арналған.
Газ диффузоры
INWELT Код: IJWG0617
Анықтама: PE0101
Диффузор электрод пен саптаманың айналасындағы технологиялық газдың таралуын басқарады.
Егер ол жарылған, бұрмаланған немесе қатты ластанған болса, оны ауыстырыңыз.
LTM101 Сыртқы саңылаулар және ұстағыш компоненттер
LTM101 / LT 101 платформасында бірнеше сыртқы алдыңғы бөліктер бар.
Сыртқы саптама
INWELT Код: IJWT0677
Анықтама: PC0111
Бұл компонент ішкі тұтынылатын жинақты қоршап, қорғайды.
Контактілі саптаманы ұстайтын қақпақ
INWELT Код: IJWT0691
Анықтама: PC0130
Бекіткіш қақпақ алдыңғы жағындағы шығыс материалдарын бекітуге көмектеседі.
Оқшаулағышы бар тәж қалқаны
INWELT Код: IJTN0095
Анықтама: CV0039
Бұл компонент LT 101–141 конфигурациялары үшін тізімделген.
Контактіні кесетін аралық
INWELT Код: IJTN0089
Анықтама: CV0023
Тек дұрыс факел және кесу конфигурациясымен пайдаланыңыз.
LTM101 Кабельдік жинақтар
Ағымдағы машина алауының кабельдік жинақтары мыналарды қамтиды:
| INWELT Код |
конфигурациясы |
| IJWO10210077-00 |
LT M100/101 / 10 мм² / 6 м / бұрандалы қосылым |
| IJWO10210071-00 |
LT M100/101 / 10 мм² / 6 м / орталық адаптер |
Кеңірек LT100 /101 тобында қосымша кабель жинақтары да бар.
Осы LTM101 бет үшін алдымен машинаға арналған кабель жинақтарын тізіп, қол шамы кабель жинақтарын LT 101 бетіне жылжытыңыз.
Бұл өнім нысанын сатып алушылар мен іздеу жүйелері үшін таза ұстайды.
LTM101 Коннектор адаптерлері
INWELT әртүрлі құрылғы интерфейстері үшін бірнеше артқы адаптер опцияларын ұсынады.
| INWELT Код |
адаптері |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5 істікшелі плазмалық орталық адаптер, алау жағы |
Бұл жартылай деңгейлі қосқыш туралы ақпарат бетте сақталатын ең күшті бөлімдердің бірі болып табылады, себебі ол дистрибьюторларға шамды ауыстыру сәйкессіздігін азайтуға көмектеседі.
Қосалқы бөлшектер туралы мәліметтер:
| ҚОЛ АЛАУ |
| Код |
Сілтеме. |
Сипаттама |
| IJWU6961 |
PA1450 |
Плазмалық кесу алауы LT 101/6м M14×1 |
| IJWU6967 |
|
Плазмалық кесу алауы LT 101/6м 3/8G |
| IJWU6968 |
PA1452 |
Плазмалық кескіш алау LT 101/6м орталық адаптер |
| IJWU6969 |
|
Плазмалық кесу алауы LT 101/6м M16×1,5 |
| IJWU6960 |
|
Плазмалық кесу алауы LT 101/6м 1/4Г |
| МАШИНА АЛАУ |
|
|
| Код |
Сілтеме. |
Сипаттама |
| IJWU0671 |
PA0110 |
Плазмалық кесу автоматты алау LTM101 /6м M14×1 |
| IJWU0677 |
PA0111 |
Плазмалық кескіш автоматты алау LTM101 /6м орталық адаптер |
| IJWU0692 |
|
Плазмалық кесу автоматты алау LTM101 /6м 1/4Г |
| IJWU0693 |
|
Плазмалық кесу автоматты алау LTM101 /6м 3/8Г |
| IJWU0694 |
|
Плазмалық кесу автоматты алау LTM101 /6м M16×1,5 |
|
| Позиция |
Код |
Сілтеме. |
Сипаттама |
| 1 |
IJTN0069 |
CV0014 |
Төрт нүктелі edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Қос нүктелі edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Аралық серіппе LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Сыртқы саптама LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Оқшаулағышы бар төрт нүктелі тәжді қалқан/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Контактілерді кесуге арналған аралық/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Контактілі саптаманы ұстайтын қақпақ/ LT 101 |
| 8 |
|
|
Кеңес |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Кеңес Φ1,1мм LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Кеңес Φ1,4мм LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Кеңес Φ1,7мм LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Диффузор LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Электрод плазмасы LT 101-141 |
| 11 |
IJAO0770 |
|
Ауа түтігі/ LT100 -101 |
| 12 |
IJTN0000 |
|
Бекіткіш гайка |
| 13 |
IJTN0014 |
CV0008 |
Контактіні кесу қондырмасы/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Ұзын контактілерді кесу қондырмасы/ LT 101-151 |
| 15 |
|
|
Кеңес |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Ұзартылған ұшы Φ1,4мм/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Ұзартылған ұшы Φ1,7мм/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Кеңейтілген ұшы 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Кеңейтілген электрод Плазма LT 101 |
| 17 |
IJWA0606 |
|
Плазмалық алау басы LT 101 |
| 17а |
IJGU0697 |
EA0131 |
'O' сақинасы Φ18,77x1,78мм кремнийде |
| 17б |
IJWG9017 |
|
Фронтин изоляторы/ LT 101 |
| 18 |
IJHW0046 |
|
Плазма қолы lemanual/ASSeries/Қызыл |
| 19 |
IJIK0733 |
|
Қорғаныс бөлігі/Плазма/Сары |
| 20 |
IJIR0081 |
185.0031 |
Триггер |
| 21 |
IJIK0805 |
|
Біріккен/үлкен/жаңа түрі |
| 22 |
|
|
Кабель құрастыру |
| 22.1 |
IJWO00210077-00 |
|
Кабель жинағы/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Кабель жинағы/ LT100 -101/10MMQ/6M орталық адаптер |
| 22.3 |
IJWO10210077-00 |
|
Кабель жинағы/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Кабель жинағы/ LT M100-101/10MMQ/6M орталық адаптері |
| 22.5 |
IJWO0642 |
|
Кабель жинағы/ LT100 -101/6M/орталық адаптер |
| 23 |
IJDH6017 |
|
Плазмаға арналған кілт |
| 24 |
IJWA0676 |
|
Плазмалық алау басы LTM101 |
| 24а |
IJHW0024 |
W0300144 |
Шыны талшықты позициялық түтік/ LT М |
| 25 |
|
|
Кабель жинағы LT М |
| 25.1 |
IJAU5698 |
|
1/8G-1/4G адаптерін қосу |
| 25.2 |
IJAU5697 |
|
1/8G-3/8G адаптерін қосу |
| 25.3 |
IJAU5699 |
|
1/8G-M14×1 адаптерін қосу |
| 25.4 |
IJAU5690 |
|
1/8G-M16×1,5 адаптерін қосу |
| 26 IJAY0089 FY0023 Орталық адаптердің алау жағы Плазма 5 істікшелі |
| 27 IJTN0088 CV0022 Шеңбер кесу қондырмасы/ LT100 -151 |
Біздің каталог:
 INWELT ПЛАЗМАЛЫҚ АЛАУ КАТАЛОГЫ.pdf
LTM101 CNC Интеграцияны бақылау тізімі
Тапсырыс бермес бұрын келесі ақпаратты растаңыз.
Плазмалық қуат көзі
Қамтамасыз ету:
Өндіруші
Үлгі
Номиналды ток
HF бастау әдісі
CNC Контроллер
Контроллер қалай пәрмен беретінін анықтаңыз:
Плазмалық бастау
Доғаны тасымалдау
Қозғалыс
Биіктікті бақылау
Алауды орнату
Растау:
Артқы қосылым
Мыналардың анық фотосуреттерін немесе сызбаларын беріңіз:
Алаудың биіктігін бақылау
Жүйе мыналарды пайдаланатынын растаңыз:
LTM101 алдыңғы интерфейс конфигурациясы арнайы тексерілмейінше, тікелей омикалық сенсорлық үйлесімділікке шағымданбаңыз.
HF CNC жүйелерінде плазмалық алауды орнату
HF жүйелері көптеген HF емес плазмалық жүйелерге қарағанда мұқият электрлік орнатуды қажет етеді.
Кедергі мәселелерін азайту үшін CNC жүйе дизайнерлері плазмалық қуат көзі мен контроллер өндірушілерінің келесі талаптарын орындауы керек:
HF кедергісі жүйе нашар орнатылған болса, электрондық басқару элементтеріне әсер етуі мүмкін.
Сондықтан LTM101 құрылғысы HF - іске қосу плазмалық қуат көздерімен жұмыс істеуге арналған CNC жабдыққа сәйкес келуі керек.
Пирсинг биіктігі және кесу биіктігі
CNC плазмалық кесу әдетте кесу циклі кезінде әртүрлі алау биіктіктерін пайдаланады.
Пирсинг биіктігі
Пирсинг кезінде балқытылған металл жоғары қарай шығарылады.
Дұрыс тесу биіктігі саптаманы және басқа шығын материалдарын балқытылған материалдан қорғауға көмектеседі.
Кесу биіктігі
Тесу аяқталғаннан кейін CNC жүйесі алауды қажетті кесу биіктігіне жылжытады.
Кесу биіктігіне әсер етеді:
Беткей
Керф ені
Дросс
Тұтынылатын тозу
Дұрыс мәндер плазмалық қуат көзіне, материалға, қалыңдығына және шығын материалдарына байланысты.
Бір әмбебап биіктік мәнінен гөрі тексерілген кесілген диаграмманы пайдаланыңыз.
LTM101 қалыңдығы қаншалықты қиюға болады?
Ағымдағы INWELT бетінде 35–40 мм көрсетілген , бірақ бұл жүйе деңгейіндегі құжатталған сынақ деректерінсіз әмбебап алау мүмкіндігі ретінде ұсынылмауы керек.
Кесу қалыңдығы толық плазмалық жүйемен анықталады, оның ішінде:
Қуат көзі
Кіріс қуаты
Материал
Кесу тогы
Ұштың диаметрі
Ауа қысымы
Кесу жылдамдығы
Шамның биіктігі
Қажетті жиек сапасы
Анықтама үшін, қазіргі A101-сыныптағы бәсекелестердің құжаттамасы 25–30 мм жариялайды. өзінің сыналған 100A жүйе шарттарында шамамен
Бұл бәсекелес нөмірі жай ғана INWELT бетіне көшірілмеуі керек.
Ең күшті SEO/GEO тәсілі – INWELT тексерілген кесілген диаграмманы жариялау:
LTM101 үшін ұсынылатын ауа беру
Ағымдағы INWELT техникалық сипаттамасында:
Технологиялық газ: ауа
Қысым: шамамен 4,5–5,0 бар
Газ шығыны: шамамен 180 л/мин
Ұсынылған кейінгі ағын: шамамен 100 секунд
Таза және құрғақ қысылған ауаны пайдаланыңыз
Ылғал, май және бөлшектер әсер етуі мүмкін:
Сәйкес фильтрация мен ылғалды бөлуді пайдаланыңыз.
Газ ағыны кезінде қысымды тексеріңіз
Статикалық қысым нақты кесу қысымынан өзгеше болуы мүмкін.
Сүзгілердегі, фитингтердегі немесе ұзын түтіктердегі шектеулер алаудағы қысымды төмендетуі мүмкін.
LTM101 қандай материалдарды кесуге болады?
Үйлесімді плазмалық кесу жүйесімен пайдаланылғанда, LTM101 электр өткізгіш материалдарды кесуге болады, мысалы:
Жұмсақ болат
Көміртекті болат
Тот баспайтын болат
Алюминий
Мыс
Жез
Мырышталған болат
Нақты кесу сыйымдылығы мен жылдамдығы материалға және толық жүйе конфигурациясына байланысты өзгереді.
LTM101 үшін әдеттегі қолданбалар
LTM101 автоматтандырылған металл кесу қолданбаларына арналған, соның ішінде:
CNC плазмалық кесу үстелдері
Пластиналарды өңдеу желілері
Құрылымдық болат дайындау
Машина жасау
Құрылыс жабдықтары
Ауыл шаруашылығы техникасы
Темір жол өндірісі
Кеме жасау
Өнеркәсіптік өндірісті кесу
Автоматтандырылған металл өндірісі
Соңғы алауды таңдау тек сала атауына емес, нақты плазмалық машина интерфейсіне негізделуі керек.
LTM101 CNC Өндіріске техникалық қызмет көрсету
Станокқа қызмет көрсету қайталанатын CNC бөлшек сапасына тікелей әсер етеді.
Электродты тексеріңіз
Электродтың шамадан тыс орталық тозуын тексеріңіз.
Қатты эрозия тұрақсыз іске қосуды тудырмас немесе кесу ұшына зақым келтірмес бұрын оны ауыстырыңыз.
Кесу ұшын тексеріңіз
Тексеру:
Ұлғайтылған тесік
Сопақша ашу
Жылудың зақымдалуы
Ластану
Саптаманың тозуы қиғаштық пен өлшемдік сәйкессіздікті тудыруы мүмкін.
Диффузорды тексеріңіз
Газ өту жолдарын таза ұстаңыз және диффузордың дұрыс орнатылғанын тексеріңіз.
Бекіткіш қақпақ пен қалқанды тексеріңіз
Жарылған, зақымдалған немесе қатты ластанған компоненттерді ауыстырыңыз.
Жанарғы басы тексеріңіз
Тексеру:
Жіптер
O-сақина
Газ тығыздағыштар
Орналастыру түтігі
Монтаждау аймағы
Алаудың сымын тексеріңіз
CNC қозғалысының:
Жалпы LTM101 CNC Кесу проблемалары
Сәтсіз немесе сәйкес емес доғаның іске қосылуы
Тексеру:
Шамадан тыс қиғаш
Тексеру:
Ауыр дросс
Тексеру:
Кесу жылдамдығы
Ағымдағы
Ауамен қамтамасыз ету
Шамның биіктігі
Шығын материалдары
Қысқа тұтыну мерзімі
Ықтимал себептерге мыналар жатады:
CNC Контроллер кедергісі
Доғаны іске қосу кезінде электрондық басқару ақаулары туындаса, мыналарды тексеріңіз:
Жерге қосу
Қорғау
Сигнал-кабельді бағыттау
HF кабельді бөлу
Қуат көзін орнату
HF кедергі - жүйені біріктіру мәселесі және оны тек алау бөліктерін өзгерту арқылы шешуге болмайды.
LTM101 OEM CNC Плазма алауын өндіру
INWELT машинаның плазмалық шамдарын және ауыстыру компоненттерін мыналарға жеткізеді:
CNC плазмалық жабдық өндірушілер
Плазмалық қуат көздерін өндірушілер
Кесетін станоктардың интеграторлары
Дәнекерлеу және кесу маркалары
Дистрибьюторлар
Импорттаушылар
Көтерме саудагерлер
Өнеркәсіптік жеткізушілер
OEM және ODM конфигурацияларын мақсатты құрылғы интерфейсіне сәйкес бағалауға болады.
Баптау мыналарды қамтуы мүмкін:
Тұтынушының брендингі
Алау белгілері
Машина-факел корпусының конфигурациясы
6 м немесе теңшелген алау сымдары
M14×1 қосылымы
M16×1,5 қосылымы
1/4G қосылымы
3/8G қосылымы
Орталық адаптер
Тұтынылатын жинақтар
Жеке таңбалы қаптама
Техникалық жапсырмалар мен қораптар
OEM жобалары үшін плазмалық қуат көзінің сипаттамасын, CNC интерфейсін, қосқыш дизайнын, орнату талаптарын және күтілетін тапсырыс санын қамтамасыз етіңіз.
Неліктен LTM101 Алаулар мен шығын материалдары INWELT ?
LTM101 өнім платформасы мыналарды қамтиды:
CNC жабдық өндірушілері мен дистрибьюторлары үшін бір бағдарламадан толық машина алауларын және қосалқы бөлшектерді табу сатып алуды және нарықтан кейінгі қолдауды жеңілдетеді.
Дәл INWELT бөлік нөмірлері қайталама тапсырысты жеңілдетеді және үйлесімділікті бақылауды жақсартады.
LTM101 Плазмалық кесу жанарғысы туралы жиі қойылатын сұрақтар
INWELT LTM101 ток күші қандай?
LTM101 LTM101 бағаланады . 100А ағымдағы INWELT техникалық деректеріне сәйкес
LTM101 қол шамы немесе машина алауы ма?
LTM101 — CNC / механикаландырылған машина алауы.
Қатысты LT 101 қол конфигурациясы болып табылады.
LTM101 HF тұтануды пайдаланады ма?
Иә.
Ағымдағы спецификация жоғары жиілікті доғаның іске қосылуын көрсетеді.
LTM101 жұмыс циклі дегеніміз не?
Ағымдағы INWELT спецификациясында 60% көрсетілген. номиналды токта
LTM101 қандай газды пайдаланады?
Ағымдағы конфигурация сығылған ауаны пайдаланады.
LTM101 қандай газ қысымын қажет етеді?
Ағымдағы спецификация шамамен 4,5–5,0 барды көрсетеді.
LTM101 қандай ауа ағынын қажет етеді?
Ағымдағы техникалық деректерде шамамен 180 л/мин көрсетілген.
Стандартты кабель ұзындығы қандай?
Станок-факелдің стандартты сымы 6 м.
Қандай қосқыштар бар?
Ағымдағы LTM101 конфигурациялары мыналарды қамтиды:
M14×1
M16×1,5
1/4G
3/8G
Орталық адаптер
Қандай кесу кеңестері бар?
Ағымдағы стандартты тұтыну материалдарының тобына мыналар кіреді:
Кеңейтілген кеңестер де қол жетімді.
LTM101 кез келген 100А CNC плазмалық кескіште қолдануға бола ма?
Жоқ.
Қуат көзі сонымен қатар HF іске қосу әдісіне, пилоттық доға тізбегіне, газ/ток қосылымына және басқару интерфейсіне сәйкес болуы керек.
LTM101 алау биіктігін басқарумен жұмыс істей ме?
Оны алау биіктігін басқаруды пайдаланатын CNC жүйелеріне біріктіруге болады, бірақ нақты THC және сезу әдісі CNC контроллеріне, қуат көзіне және машина конфигурациясына байланысты.
LTM101 қаншалықты қалың кесуге болады?
Жалғыз алау арқылы анықталатын әмбебап қалыңдық жоқ.
Толық плазма жүйесі үшін тексерілген деректерді пайдаланыңыз.
LTM101 тот баспайтын болатты кесуге бола ма?
Иә, қолайлы плазмалық кесу қуат көзімен және жұмыс параметрлерімен жұптастырылған кезде.
LTM101 алюминийді кесуге бола ма?
Иә.
Алюминий электр өткізгіш болып табылады және дұрыс конфигурацияланған жүйемен плазмалық кесуге болады.
INWELT ауыстырылатын LTM101 шығын материалдарын қамтамасыз ете ме?
Иә.
INWELT ұштарды, электродтарды, диффузорларды, экрандарды, алау бастиектерін, кабель жинақтарын және қосылым адаптерлерін қамтамасыз етеді.
INWELT OEM LTM101 машина алауларын шығарады ма?
Иә.
OEM/ODM және жеке жапсырма конфигурациялары білікті CNC плазмалық жабдық өндірушілері, дистрибьюторлары және жүйелік интеграторлар үшін қолжетімді.
INWELT LTM101 CNC плазмалық алау үшін баға ұсынысын сұрау
Үйлесімділікті жылдамырақ растау үшін мыналарды қамтамасыз етіңіз:
Плазма қуат көзі бренді мен моделі
Номиналды шығыс тогы
HF бастау әдісі
Қолданыстағы алау үлгісі
CNC контроллері
Алауды орнату өлшемдері
Артқы қосқыш фотосуреттері
Пилоттық-доғалық байланыс
Қажетті кабель ұзындығы
Тұтынылатын материалдарға қойылатын талаптар
Болжалды тапсырыс саны
INWELT немесе жеке таңбалау
INWELT содан кейін LTM101 CNC алауды, қосқышты және шығын конфигурациясын растай алады.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių