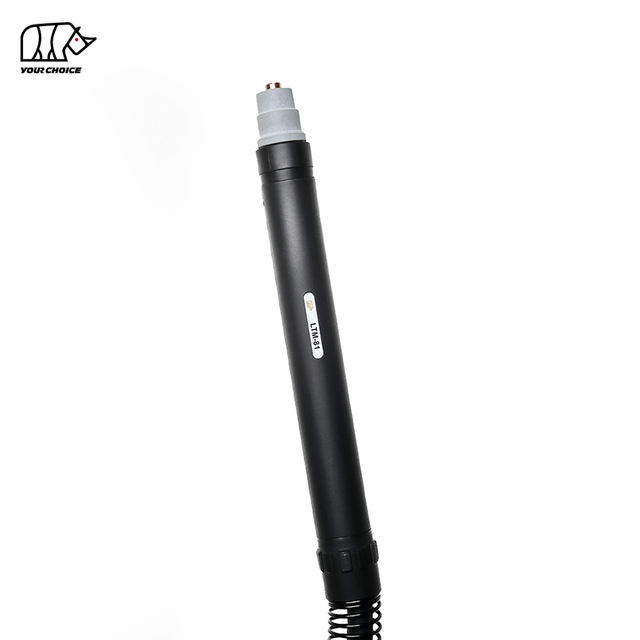
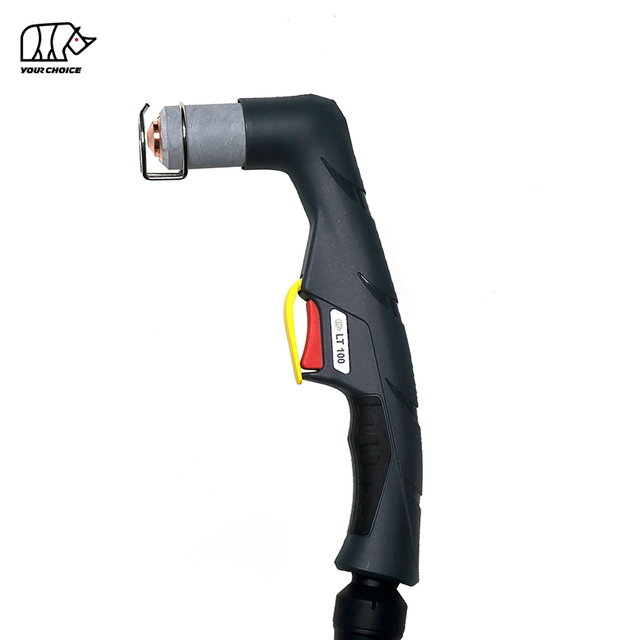
100А HF Горелка для плазменной резки CNC для механизированной резки металла
INWELT LTM101 — это плазменная горелка с воздушным охлаждением , предназначенная для столов для резки CNC , автоматизированных систем профильной резки и промышленных механизированных систем плазменной резки.
LTM101 рассчитан на ток 100 А с рабочим циклом 60 % и использует высокочастотное ( HF ) зажигание дуги..
Текущая спецификация INWELT включает в себя:
Номинальный ток 100 А
Рабочий цикл 60%
Воздушное охлаждение
HF зажигание
Рабочее давление 4,5–5,0 бар
Прибл. Воздушный поток 180 л/мин
Прибл. Рекомендуемая продолжительность пост-флоуметрии 100 секунд
Стандартный провод горелки длиной 6 м
Доступны несколько вариантов заднего подключения, включая конфигурации M14×1, M16×1,5, 1/4G, 3/8G и центральный адаптер.
В отличие от ручного резака LT 101, LTM101 разработан специально для стационарного монтажа и автоматической резки.
INWELT LTM101 Технические характеристики
| Спецификация |
INWELT LTM101 |
| Тип продукта |
CNC / Механизированный Горелка для плазменной резки |
| Модель |
LTM101 |
| Бренд |
INWELT |
| Номинальный ток |
100 А |
| Рабочий цикл |
60% |
| Охлаждение |
Воздух |
| Запуск дуги |
HF |
| Газ |
Воздух |
| Давление газа |
Прибл. 4,5–5,0 бар |
| Расход газа |
Прибл. 180 л/мин |
| Рекомендуемый пост-флоуметр |
Прибл. 100 секунд |
| Стандартная длина вывода |
6 м |
| Операция |
CNC / Механизированный |
| Варианты разъемов |
M14×1/M16×1,5/1/4G/3/8G/ Центральный адаптер |
| Стандартное семейство наконечников |
Ø1,1/Ø1,4/Ø1,7 мм |
| Расширенные расходные материалы |
Доступный |
| OEM / ODM |
Доступный |
| Частная торговая марка |
Доступный |
Окончательная совместимость должна быть подтверждена в соответствии с источником питания плазмы, архитектурой запуска HF , цепью вспомогательной дуги, задним подключением, монтажом машины и системой CNC .
LTM101 Механический фонарь против LT 101 Ручной фонарь
LTM101 и LT 101 относятся к одной общей платформе расходных материалов, но их следует рассматривать как отдельные комплектные горелки.
| Функция |
LTM101 |
LT 101 |
| Основное приложение |
CNC / Механизированный |
Руководство |
| Геометрия факела |
Прямой корпус машины |
Ручной фонарь |
| Операция |
Машинное управление |
Управляется оператором |
| Монтаж |
Фиксированный держатель горелки |
Портативный |
| Курок |
Не основной метод контроля |
Ручной триггер |
| CNC Интеграция |
Основное использование |
Не основное использование |
Некоторые расходные материалы могут использоваться совместно двумя семействами горелок, но полные сборки горелок и кабели/устройства управления не должны автоматически рассматриваться как взаимозаменяемые.
На этой странице продукта в центре внимания должны оставаться характеристики механизированной горелки.
Зачем использовать LTM101 для плазменной резки CNC ?
Механизированная горелка должна обеспечивать повторяемость позиционирования и стабильную интеграцию с системой резки CNC .
Прямая конструкция механизированной горелки
В LTM101 используется корпус резака, ориентированный на станок, предназначенный для фиксированного монтажа.
Это позволяет системе CNC поддерживать согласованность:
Выравнивание горелки
Угол резания
Высота прокалывания
Высота стрижки
Путь движения
Текущая мощность 100 А
LTM101 рассчитан на 100 А..
Это делает его пригодным для совместимых плазменных систем CNC средней и высокой мощности, работающих в проверенных пределах тока и рабочего цикла.
Рабочий цикл 60%
Горелка рассчитана на рабочий цикл 60 % при номинальных условиях.
На фактическую термическую нагрузку также могут влиять поток воздуха, температура окружающей среды, состояние расходных материалов и последовательность резки.
Стандартный провод горелки длиной 6 м
В текущей стандартной конфигурации механизированного резака используется провод длиной 6 м , что обеспечивает практичный доступ ко многим макетам столов CNC .
Как работает запуск HF на LTM101
В LTM101 используется высокочастотное зажигание дуги..
При запуске HF генерируется высоковольтный высокочастотный сигнал для инициирования плазменной дуги без необходимости механического удара режущего кончика по заготовке.
Это может обеспечить повторяемое зажигание дуги при правильном согласовании горелки и источника питания.
Однако плазменные системы HF требуют тщательной интеграции CNC , поскольку высокочастотная электрическая энергия может создавать электромагнитные помехи.
В таблице CNC следует использовать соответствующие:
Не описывайте HF как универсально лучший для приложений CNC .
Механическая горелка, отличная от HF может быть предпочтительнее в некоторых средах с электронным управлением, тогда как LTM101 подходит, когда источник тока плазмы специально разработан для запуска HF .
LTM101 CNC Совместимость с плазменным резаком
Номинальный ток 100 А сам по себе не является подтверждением совместимости.
Перед заменой существующего механизированного резака CNC проверьте весь интерфейс.
Подтвердите запуск HF
Источник тока плазмы должен поддерживать конфигурацию зажигания дуги LTM101 HF .
Подтвердите номинальную мощность
Машина должна работать в проверенном диапазоне тока LTM101 .
Подтвердите подключение к электросети и газу
Доступные конфигурации LTM101 включают:
М14×1
М16×1,5
1/4G
3/8G
Центральный адаптер
Подтвердите цепь пилотной дуги
Соединение вспомогательной дуги должно соответствовать источнику питания плазмы.
Подтвердите интеграцию управления CNC
Контроллер станка и источник тока плазмы должны иметь соответствующий интерфейс автоматического запуска/останова.
Подтвердите установку горелки
Перед проектированием или заказом монтажного зажима проверьте фактические размеры корпуса LTM101 .
Для проектов OEM CNC INWELT должна предоставить габаритный чертеж, показывающий:
LTM101 Полные конфигурации механизированного резака
INWELT в настоящее время перечисляет несколько полных узлов LTM101 механизированных резаков.
| INWELT |
ссылки на код |
Конфигурация |
| IJWU0671 |
PA0110 |
LTM101 / 6 м / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 м / Центральный адаптер |
| IJWU0692 |
— |
LTM101 / 6 м / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 м / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 м / М16×1,5 |
Эти варианты подключения ценны для дистрибьюторов и производителей оборудования, поддерживающих различные интерфейсы источников тока плазменной системы.
Не предполагайте, что один разъем можно заменить другим без подтверждения полной электрической и пневматической схемы.
LTM101 Стандартные советы по резке
Семейство расходных деталей LTM101 включает наконечники нескольких стандартных диаметров.
| INWELT |
ссылки на код |
Размер наконечника |
| IJWV0617-11 |
ПД0101-11 |
Ø1,1 мм |
| IJWV0617-14 |
ПД0101-14 |
Ø1,4 мм |
| IJWV0617-17 |
ПД0101-17 |
Ø1,7 мм |
Правильный наконечник следует выбирать в соответствии с источником питания плазмы и рабочим током.
Не выбирайте самое большое сопло только потому, что горелка рассчитана на ток 100 А.
Перед использованием необходимо подтвердить пределы потребляемого тока и настройки системы.
Какой наконечник LTM101 следует использовать при токе 100 А?
Текущая архитектура расходных материалов LT 101/ LTM101 включает в себя сопла разного диаметра, поскольку платформа может поддерживать различные условия эксплуатации.
В сопоставимых системах типа A101 диаметр 1,4 мм обычно соответствует рабочему току примерно 100 А.
Однако на странице INWELT LTM101 публикуйте диаграмму силы тока на сопле только после подтверждения точных спецификаций теста INWELT .
В проверенной таблице в идеале должно быть показано:
Диаметр наконечника
Рекомендуемый ток
Материал
Давление
Режим резки
Это более надежно, чем копирование текущего сопоставления другого производителя.
LTM101 Дополнительные советы по резке
INWELT также поставляет расширенные расходные материалы для приложений, требующих дополнительной досягаемости.
Текущие части включают:
| INWELT |
Ссылка на код |
Описание |
| IJWV0673-14 |
ПД0117-14 |
Удлиненный наконечник Ø1,4 мм |
| IJWV0673-17 |
ПД0117-17 |
Удлиненный наконечник Ø1,7 мм |
| IJWV0677 |
— |
Расширенный наконечник / конфигурация 50 А |
Удлиненные наконечники могут улучшить доступ в утопленные или геометрически ограниченные области.
Для резки CNC перед использованием убедитесь, что удлиненные расходные детали подходят для запрограммированной высоты резака и процесса.
LTM101 Электрод и газовый диффузор
Стандартный электрод
INWELT Код: IJWC0617
Артикул: PR0101
Электрод передает электрическую энергию внутри плазмотрона.
Его следует регулярно проверять на предмет чрезмерного износа.
Глубоко изношенный электрод может способствовать:
Расширенный электрод
INWELT Код: IJWC0672
Артикул: PR0116
Этот электрод предназначен для совместимых конфигураций с расширенными расходными материалами.
Газовый диффузор
INWELT Код: IJWG0617
Артикул: PE0101
Диффузор контролирует распределение технологического газа вокруг электрода и сопла.
Замените его, если он треснул, деформировался или сильно загрязнен.
LTM101 Внешние сопла и крепежные детали
Платформа LTM101 / LT 101 включает в себя несколько внешних интерфейсных частей.
Внешнее сопло
INWELT Код: IJWT0677
Артикул: PC0111
Этот компонент окружает и защищает внутренний узел расходных материалов.
Стопорная крышка контактного сопла
INWELT Код: IJWT0691
Артикул: PC0130
Стопорная крышка помогает защитить расходные детали передней части.
Коронный щит с изолятором
INWELT Код: IJTN0095
Артикул: CV0039
Этот компонент указан для конфигураций LT 101–141.
Контактно-режущая прокладка
INWELT Код: IJTN0089
Артикул: CV0023
Используйте только с правильной резаком и режущей конфигурацией.
LTM101 Кабельные сборки
Текущие кабельные сборки для машинной горелки включают:
| INWELT |
Конфигурацию кода. |
| ИЖВО10210077-00 |
LT М100/101/10 мм² / 6 м / резьбовое соединение |
| ИЖВО10210071-00 |
LT М100/101/10 мм² / 6 м / центральный адаптер |
Более широкое семейство LT100 /101 также содержит дополнительные кабельные сборки.
На этой странице LTM101 сначала перечислите кабельные сборки для конкретной машины, а затем переместите кабельные сборки для ручного резака на страницу LT 101.
Это сохраняет сущность продукта чистой для покупателей и поисковых систем.
LTM101 Адаптеры разъемов
INWELT предлагает несколько вариантов задних адаптеров для разных машинных интерфейсов.
| INWELT |
Адаптер кода |
| ИЖАУ5698 |
1/8G → 1/4G |
| ИЖАУ5697 |
1/8Г → 3/8Г |
| ИЖАУ5699 |
1/8G → M14×1 |
| ИЖАУ5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5-контактный центральный адаптер плазмы, со стороны горелки |
Эта информация о разъемах на уровне деталей является одним из самых важных разделов, которые следует хранить на странице, поскольку она помогает дистрибьюторам уменьшить количество несоответствий при замене горелок.
Детали запасных частей:
| РУЧНОЙ ФАКЕЛ |
| Код |
Ссылка. |
Описание |
| IJWU6961 |
ПА1450 |
Резак плазменный LT 101/6м М14×1 |
| IJWU6967 |
|
Резак плазменный LT 101/6м 3/8Г |
| IJWU6968 |
PA1452 |
Резак плазменный LT Центральный адаптер 101/6м |
| IJWU6969 |
|
Резак плазменный LT 101/6м М16×1,5 |
| IJWU6960 |
|
Резак плазменный LT 101/6м 1/4G |
| МАШИНА ГОРЕЛКА |
|
|
| Код |
Ссылка. |
Описание |
| IJWU0671 |
PA0110 |
Автоматический резак плазменной резки LTM101 /6м М14×1 |
| IJWU0677 |
PA0111 |
Автоматическая горелка для плазменной резки LTM101 /центральный адаптер 6м |
| IJWU0692 |
|
Автоматический резак плазменной резки LTM101 /6м 1/4G |
| IJWU0693 |
|
Автоматический резак плазменной резки LTM101 /6м 3/8G |
| IJWU0694 |
|
Автоматический резак плазменной резки LTM101 /6м М16×1,5 |
|
| Позиция |
Код |
Ссылка. |
Описание |
| 1 |
IJTN0069 |
CV0014 |
Четырехточечный edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Двойная точка edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Проставочная пружина LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Внешнее сопло LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Четырехточечный корончатый экран с изолятором/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Проставка для контактной резки/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Заглушка контактного сопла/ LT 101 |
| 8 |
|
|
Кончик |
| 8.1 |
IJWV0617-11 |
ПД0101-11 |
Наконечник Φ1,1 мм LT 101-141 |
| 8.2 |
IJWV0617-14 |
ПД0101-14 |
Наконечник Φ1,4 мм LT 101-141 |
| 8.3 |
IJWV0617-17 |
ПД0101-17 |
Наконечник Φ1,7 мм LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Диффузор LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Электрод-плазма LT 101-141 |
| 11 |
ИЖАО0770 |
|
Воздушная трубка/ LT100 -101 |
| 12 |
IJTN0000 |
|
Контргайка |
| 13 |
IJTN0014 |
CV0008 |
Контактная режущая насадка/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Режущая насадка с длинным контактом/ LT 101-151 |
| 15 |
|
|
Кончик |
| 15.1 |
IJWV0673-14 |
ПД0117-14 |
Удлиненный наконечник Φ1,4 мм/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
ПД0117-17 |
Удлиненный наконечник Φ1,7 мм/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Удлиненный наконечник 50А/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Удлиненный электрод Плазма LT 101 |
| 17 |
IJWA0606 |
|
Головка плазменной горелки LT 101 |
| 17а |
IJGU0697 |
EA0131 |
Уплотнительное кольцо Φ18,77x1,78 мм из силикона |
| 17б |
IJWG9017 |
|
Фронтин-сулятор/ LT 101 |
| 18 |
IJHW0046 |
|
Ручной плазменный ручной/ASeries/Красный |
| 19 |
IJIK0733 |
|
Защитная часть/Плазма/Желтый |
| 20 |
IJIR0081 |
185.0031 |
Курок |
| 21 |
IJIK0805 |
|
Совместный/большой/новый тип |
| 22 |
|
|
Кабельная сборка |
| 22.1 |
IJWO00210077-00 |
|
Кабельная сборка/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Кабельная сборка/центральный адаптер LT100 -101/10MMQ/6M |
| 22.3 |
ИЖВО10210077-00 |
|
Кабельная сборка/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
ИЖВО10210071-00 |
|
Кабельная сборка/центральный адаптер LT M100-101/10MMQ/6M |
| 22.5 |
IJWO0642 |
|
Кабельная сборка/ LT100 -101/6M/центральный адаптер |
| 23 |
IJDH6017 |
|
Ключ для плазмы |
| 24 |
IJWA0676 |
|
Головка плазменной горелки LTM101 |
| 24а |
IJHW0024 |
W0300144 |
Позиционная трубка из стекловолокна/ LT M |
| 25 |
|
|
Кабельная сборка LT M |
| 25.1 |
ИЖАУ5698 |
|
Переходник для подключения 1/8G-1/4G |
| 25.2 |
ИЖАУ5697 |
|
Переходник для подключения 1/8G-3/8G |
| 25.3 |
ИЖАУ5699 |
|
Переходник соединительный 1/8G-M14×1 |
| 25.4 |
ИЖАУ5690 |
|
Переходник соединительный 1/8Г-М16×1,5 |
| 26 IJAY0089 FY0023 Центральный адаптер со стороны горелки, плазменный, 5 контактов |
| 27 IJTN0088 CV0022 Приспособление для резки круга/ LT100 -151 |
Наш каталог:
 INWELT КАТАЛОГ ПЛАЗМЕННЫХ ГОРЕЛ.pdf.
LTM101 CNC Контрольный список интеграции
Перед заказом подтвердите следующую информацию.
Плазменный источник энергии
Предоставлять:
Производитель
Модель
Номинальный ток
HF метод запуска
CNC Контроллер
Определите, как подает команды контроллер:
Плазменный старт
Перенос дуги
Движение
Контроль высоты
Монтаж горелки
Подтверждать:
Заднее подключение
Предоставьте четкие фотографии или рисунки:
Контроль высоты факела
Убедитесь, что система использует:
Не заявляйте о прямой омической совместимости, если конфигурация внешнего интерфейса LTM101 не была специально проверена.
HF Установка плазменной горелки в системах CNC
Системы HF требуют более тщательного электрического монтажа, чем многие плазменные системы, отличные от HF .
Чтобы уменьшить проблемы с помехами, разработчики систем CNC должны следовать требованиям производителей источников тока плазмы и контроллеров в отношении:
Помехи HF могут повлиять на электронное управление, если система установлена неправильно.
Поэтому LTM101 следует сочетать с оборудованием CNC , предназначенным для работы с источниками плазменной энергии HF -start.
Высота прожига и высота резки
CNC плазменная резка обычно использует различную высоту горелки во время цикла резки.
Высота пирсинга
Во время прошивки расплавленный металл выбрасывается вверх.
Правильная высота прожига помогает защитить сопло и другие расходные детали от расплавленного материала.
Высота резки
После завершения прожига система CNC перемещает резак на необходимую высоту резки.
Высота стрижки влияет на:
Фаска
Ширина пропила
Дросс
Расходный износ
Правильные значения зависят от источника питания плазмы, материала, толщины и расходных материалов.
Используйте проверенную технологическую карту резки, а не одно универсальное значение высоты.
Какую толщину можно разрезать LTM101 ?
На текущей странице INWELT указано 35–40 мм , но это не следует представлять как универсальную возможность горелки без документированных данных испытаний на уровне системы.
Толщина резки определяется всей плазменной системой, включая:
Для справки, в текущей документации конкурента класса A101 указано примерно 25–30 мм в условиях собственной проверенной системы 100 А.
Этот номер конкурента не следует просто копировать на страницу INWELT .
Самый сильный подход к SEO/GEO — это опубликовать проверенную INWELT диаграмму резки, показывающую:
Рекомендуемая подача воздуха для LTM101
В текущей технической спецификации INWELT перечислены:
Технологический газ: Воздух
Давление: примерно 4,5–5,0 бар.
Расход газа: примерно 180 л/мин.
Рекомендуемое время пост-потока: примерно 100 секунд.
Используйте чистый и сухой сжатый воздух
Влага, масло и частицы могут повлиять на:
Стабильность дуги
Срок службы сопла
Срок службы электрода
Консистенция резки
Используйте подходящую фильтрацию и отделение влаги.
Проверьте давление во время потока газа
Статическое давление может отличаться от фактического давления резания.
Ограничения в фильтрах, фитингах или длинных шлангах могут снизить давление в горелке.
Какие материалы можно разрезать LTM101 ?
При использовании с совместимой системой плазменной резки LTM101 может резать электропроводящие материалы, такие как:
Мягкая сталь
Углеродистая сталь
Нержавеющая сталь
Алюминий
Медь
Латунь
Оцинкованная сталь
Фактическая производительность и скорость резки зависят от материала и полной конфигурации системы.
Типичные приложения для LTM101
LTM101 предназначен для автоматизированной резки металла, включая:
CNC столы плазменной резки
Линии обработки пластин
Изготовление металлоконструкций
Машиностроение
Строительная техника
Сельскохозяйственная техника
Изготовление железных дорог
Судостроение
Раскрой промышленного производства
Автоматизированное изготовление металла
Окончательный выбор горелки должен основываться на фактическом интерфейсе плазменной машины, а не только на названии отрасли.
LTM101 Техническое обслуживание для CNC производства
Техническое обслуживание резака напрямую влияет на качество повторяющихся CNC деталей.
Осмотрите электрод
Проверьте электрод на предмет чрезмерного центрального износа.
Замените его до того, как сильная эрозия приведет к нестабильному запуску или повреждению режущего кончика.
Осмотрите режущий кончик
Проверьте:
Увеличенное отверстие
Овальное отверстие
Тепловой ущерб
Загрязнение
Износ сопла может привести к несоответствию фасок и размеров.
Осмотрите диффузор
Содержите газовые каналы в чистоте и убедитесь, что диффузор установлен правильно.
Осмотрите фиксирующую крышку и щиток.
Замените треснутые, поврежденные или сильно загрязненные компоненты.
Осмотрите головку факела
Проверять:
Темы
уплотнительное кольцо
Газовые уплотнения
Позиционирующая трубка
Место установки
Осмотрите провод факела
Убедитесь, что движение CNC не приводит к:
Распространенные LTM101 CNC проблемы резки
Неудачный или нестабильный запуск дуги
Проверять:
Чрезмерный скос
Проверять:
Тяжелый Дросс
Проверять:
Скорость резки
Текущий
Подача воздуха
Высота факела
Расходные материалы
Короткий срок службы расходных материалов
Возможные причины включают в себя:
CNC Помехи контроллера
Если во время зажигания дуги возникают проблемы с электронным управлением, проверьте:
Помехи HF являются проблемой системной интеграции, и ее не следует устранять путем замены только частей резака.
LTM101 OEM CNC Производство плазменных горелок
INWELT поставляет плазменные горелки и запасные части для:
CNC производители плазменного оборудования
Производители плазменных источников питания
Интеграторы раскройных машин
Сварочные и режущие марки
Дистрибьюторы
Импортеры
Оптовики
Промышленные поставщики
Конфигурации OEM и ODM можно оценить в соответствии с интерфейсом целевой машины.
Кастомизация может включать в себя:
Брендинг клиентов
Этикетки для фонарей
Конфигурация корпуса станка-горелки
6 м или специальные провода для горелки
Соединение М14×1
Соединение М16×1,5
Соединение 1/4G
Соединение 3/8G
Центральный адаптер
Комплекты расходных материалов
Упаковка под частной торговой маркой
Технические этикетки и картонные коробки
Для проектов OEM укажите характеристики источника питания плазменной системы, интерфейс CNC , конструкцию разъема, требования к монтажу и ожидаемый объем заказа.
Зачем покупать горелки и расходные материалы LTM101 у INWELT ?
Платформа продуктов LTM101 включает в себя:
Полные машинные горелки
Несколько задних соединений
Стандартные советы по резке
Расширенные советы
Стандартные электроды
Расширенные электроды
Диффузоры
Фиксирующие колпачки
Щиты
Головки механизированных горелок
Позиционирующие трубки из стекловолокна
Кабельные сборки
Адаптеры подключения
Для производителей и дистрибьюторов оборудования CNC приобретение как комплектных резаков, так и запасных частей в рамках одной программы может упростить закупку и послепродажное обслуживание.
Точные номера деталей INWELT также упрощают повторный заказ и улучшают контроль совместимости.
Часто задаваемые вопросы о LTM101 Горелка для плазменной резки
Какая сила тока у INWELT LTM101 ?
LTM101 рассчитан на ток 100 А в соответствии с текущими техническими данными INWELT .
LTM101 — ручной или механизированный фонарь?
LTM101 — это CNC / механизированный механизированный резак..
Соответствующий LT 101 представляет собой портативную конфигурацию.
Использует ли LTM101 зажигание HF ?
Да.
В текущей спецификации перечислены высокочастотные устройства для зажигания дуги..
Каков рабочий цикл LTM101 ?
В текущей спецификации INWELT указано 60 % при номинальном токе.
Какой газ использует LTM101 ?
Текущая конфигурация использует сжатый воздух..
Какое давление газа требуется для LTM101 ?
В текущей спецификации указано примерно 4,5–5,0 бар..
Какой поток воздуха требуется для LTM101 ?
Текущие технические данные указывают примерно 180 л/мин..
Какая длина кабеля является стандартной?
Стандартная длина механизированной горелки составляет 6 м..
Какие разъемы доступны?
Текущие конфигурации LTM101 включают:
М14×1
М16×1,5
1/4G
3/8G
Центральный адаптер
Какие советы по обрезке доступны?
Текущее стандартное семейство расходных материалов включает в себя:
Также доступны расширенные советы.
Можно ли использовать LTM101 на любом плазменном резаке CNC на 100 А?
Нет.
Источник питания также должен соответствовать методу запуска HF , схеме вспомогательной дуги, подключению газа/тока и интерфейсу управления.
Работает ли LTM101 с регулировкой высоты горелки?
Его можно интегрировать в системы CNC , использующие контроль высоты резака, но точный THC и метод измерения зависят от контроллера CNC , источника питания и конфигурации машины.
Какую толщину может разрезать LTM101 ?
Не существует универсальной толщины, определяемой только горелкой.
Используйте проверенные данные для всей плазменной системы.
Может ли LTM101 резать нержавеющую сталь?
Да, в сочетании с подходящим источником питания для плазменной резки и рабочими параметрами.
Может ли LTM101 резать алюминий?
Да.
Алюминий электропроводен, и при правильно настроенной системе его можно резать плазмой.
Предоставляет ли INWELT запасные расходные материалы для LTM101 ?
Да.
INWELT поставляет наконечники, электроды, диффузоры, экраны, головки горелок, кабельные сборки и соединительные адаптеры.
INWELT производит OEM LTM101 механизированные горелки?
Да.
Конфигурации OEM/ODM и частные торговые марки доступны квалифицированным CNC производителям плазменного оборудования, дистрибьюторам и системным интеграторам.
Запросить цену на плазменную горелку INWELT LTM101 CNC
Для более быстрого подтверждения совместимости предоставьте:
Марка и модель плазменного источника питания
Номинальный выходной ток
HF метод запуска
Существующая модель горелки
CNC контроллер
Монтажные размеры горелки
Фотографии заднего разъема
Подключение пилотной дуги
Требуемая длина кабеля
Требования к расходным материалам
Предполагаемое количество заказа
INWELT или брендинг под собственной торговой маркой
Затем INWELT может подтвердить соответствующую конфигурацию резака LTM101 , разъема и расходных материалов для вашей системы плазменной резки CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių