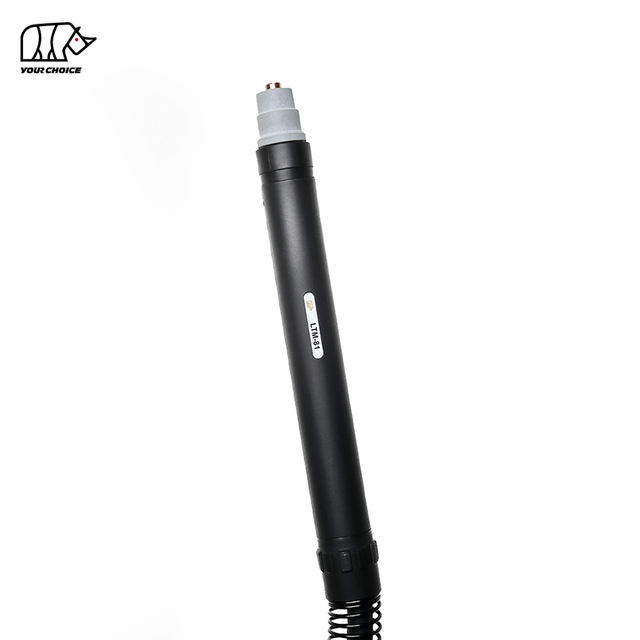
100A HF CNC प्लाज्मा कटिङ टर्च मेकानाइज्ड मेटल कटिङको लागि
INWELT LTM101 एक एयर-कूल्ड मेसिन प्लाज्मा काट्ने टर्च हो जुन CNC काट्ने टेबल, स्वचालित प्रोफाइल-काट्ने प्रणाली र औद्योगिक मेकानाइज्ड प्लाज्मा अनुप्रयोगहरूको लागि डिजाइन गरिएको हो।
LTM101 100A मा 60% ड्यूटी चक्रको साथ मूल्याङ्कन गरिएको छ र उच्च आवृत्ति ( HF } ) चाप सुरु गर्ने प्रयोग गर्दछ।.
हालको INWELT विशिष्टता समावेश छ:
M14×1, M16×1.5, 1/4G, 3/8G र केन्द्रीय एडाप्टर कन्फिगरेसनहरू सहित धेरै रियर-जडान विकल्पहरू उपलब्ध छन्।
LT 101 ह्यान्ड टर्चको विपरीत, LTM101 निश्चित माउन्टिङ र स्वचालित काटनको लागि विशेष रूपमा डिजाइन गरिएको हो।
INWELT LTM101 प्राविधिक विवरण
| विशिष्टता |
INWELT LTM101 |
| उत्पादन प्रकार |
CNC / यान्त्रीकृत प्लाज्मा कटिङ टर्च |
| मोडेल |
LTM101 |
| ब्रान्ड |
INWELT |
| मूल्याङ्कन गरिएको वर्तमान |
१०० ए |
| ड्युटी साइकल |
६०% |
| चिसो |
हावा |
| चाप सुरु |
HF |
| ग्यास |
हावा |
| ग्यासको चाप |
लगभग ४.५–५.० बार |
| ग्यास प्रवाह |
लगभग 180 लिटर/मिनेट |
| Post-flow सिफारिस गर्नुभयो |
लगभग १०० सेकेन्ड |
| मानक लीड लम्बाइ |
६ मि |
| सञ्चालन |
CNC / यान्त्रीकृत |
| कनेक्टर विकल्प |
M14×1 / M16×1.5 / 1/4G / 3/8G / सेन्ट्रल एडाप्टर |
| मानक टिप परिवार |
Ø1.1 / Ø1.4 / Ø1.7 मिमी |
| विस्तारित उपभोग्य वस्तुहरू |
उपलब्ध छ |
| OEM / ODM |
उपलब्ध छ |
| निजी लेबल |
उपलब्ध छ |
प्लाज्मा पावर स्रोत, HF सुरुआती वास्तुकला, पाइलट-आर्क सर्किट, रियर जडान, मेसिन माउन्टिङ र CNC प्रणाली अनुसार अन्तिम अनुकूलता पुष्टि गरिनुपर्छ।
LTM101 मेसिन टर्च बनाम LT 101 ह्यान्ड टर्च
LTM101 र LT 101 एउटै सामान्य उपभोगयोग्य प्लेटफर्म हो तर छुट्टै पूर्ण टर्च उत्पादनहरूको रूपमा व्यवहार गर्नुपर्छ।
| सुविधा |
LTM101 |
LT 101 |
| मुख्य आवेदन |
CNC / यान्त्रीकृत |
म्यानुअल |
| टर्च ज्यामिति |
सीधा मेसिन शरीर |
हात टर्च |
| सञ्चालन |
मेसिन नियन्त्रित |
अपरेटर नियन्त्रित |
| माउन्ट गर्दै |
फिक्स्ड टर्च होल्डर |
ह्यान्डहेल्ड |
| ट्रिगर |
प्राथमिक नियन्त्रण विधि होइन |
म्यानुअल ट्रिगर |
| CNC एकीकरण |
प्राथमिक प्रयोग |
प्राथमिक प्रयोग होइन |
केही उपभोग्य वस्तुहरू दुई टर्च परिवारहरू बीच साझा गर्न सकिन्छ, तर पूर्ण टर्च सम्मेलनहरू र केबल/नियन्त्रण व्यवस्थाहरू स्वचालित रूपमा आदानप्रदान योग्य मान्नु हुँदैन।
यस उत्पादन पृष्ठको लागि, मेसिन-टर्च विशिष्टताहरू प्राथमिक फोकस रहनु पर्छ।
प्लाज्मा काट्ने CNC को लागि किन LTM101 प्रयोग गर्ने?
मेकानाइज्ड टर्चले CNC काट्ने प्रणालीसँग दोहोर्याउन मिल्ने स्थिति र स्थिर एकीकरण प्रदान गर्नुपर्छ।
सीधा मेसिन-टर्च डिजाइन
LTM101 निश्चित माउन्टको लागि डिजाइन गरिएको मेसिन-उन्मुख टर्च बडी प्रयोग गर्दछ।
यसले CNC प्रणालीलाई निरन्तर कायम राख्न अनुमति दिन्छ:
टर्च पङ्क्तिबद्धता
काट्ने कोण
छेड्ने उचाइ
उचाइ काट्दै
गति मार्ग
100A वर्तमान क्षमता
LTM101 100A मा मूल्याङ्कन गरिएको छ.
यसले यसलाई मिल्दो मध्यम-देखि उच्च-आउटपुट CNC प्रमाणित वर्तमान र कर्तव्य-चक्र सीमा भित्र सञ्चालन गर्ने प्लाज्मा प्रणालीहरूको लागि उपयुक्त बनाउँछ।
६०% ड्युटी साइकल
टर्च 60% शुल्क चक्रमा निर्दिष्ट गरिएको छ। मूल्याङ्कन सर्तहरूमा
वास्तविक थर्मल लोड पनि वायु प्रवाह, परिवेश तापमान, उपभोग्य अवस्था र काटन अनुक्रम द्वारा प्रभावित हुन सक्छ।
6 मीटर मानक टर्च नेतृत्व
हालको मानक मेसिन-टर्च कन्फिगरेसनले 6 मिटर लिड प्रयोग गर्दछ , धेरै CNC टेबल लेआउटहरूको लागि व्यावहारिक पहुँच प्रदान गर्दछ।
कसरी HF सुरु गर्ने काम LTM101 मा
LTM101 ले उच्च-फ्रिक्वेन्सी चाप सुरु गर्ने प्रयोग गर्दछ.
HF स्टार्टिङले प्लाज्मा आर्क सुरु गर्न उच्च-भोल्टेज, उच्च-फ्रिक्वेन्सी सङ्केत उत्पन्न गर्छ, बिना काट्ने टिपलाई मेकानिकली रूपमा स्ट्राइक गर्नको लागि।
टर्च र पावर स्रोत सही रूपमा मिल्दा यसले दोहोर्याउन सकिने चाप प्रारम्भ प्रदान गर्न सक्छ।
यद्यपि, HF प्लाज्मा प्रणालीहरूलाई सावधानीपूर्वक CNC एकीकरण चाहिन्छ किनभने उच्च-फ्रिक्वेन्सी विद्युतीय ऊर्जाले विद्युत चुम्बकीय हस्तक्षेप सिर्जना गर्न सक्छ।
CNC तालिका उपयुक्त प्रयोग गर्नुपर्छ:
ग्राउन्डिङ
केबल विभाजन
ढाल
नियन्त्रक स्थापना
शक्ति-स्रोत एकीकरण
HF लाई CNC अनुप्रयोगहरूको लागि विश्वव्यापी रूपमा राम्रोको रूपमा वर्णन नगर्नुहोस्।
एक गैर- HF मेशिन टर्च केही इलेक्ट्रोनिक-नियन्त्रण वातावरणमा उपयुक्त हुन सक्छ, जबकि प्लाज्मा पावर स्रोत विशेष रूपमा HF LTM101 उपयुक्त हुन्छ।
LTM101 CNC प्लाज्मा कटर अनुकूलता
एक 100A मूल्याङ्कन मात्र अनुकूलता पुष्टि गर्दैन।
अवस्थित CNC मेसिन टर्च बदल्नु अघि, पूरा इन्टरफेस जाँच गर्नुहोस्।
पुष्टि गर्नुहोस् HF सुरु हुँदैछ
प्लाज्मा पावर स्रोतले LTM101 HF आर्क-स्टार्टिङ कन्फिगरेसनलाई समर्थन गर्नुपर्छ।
रेटेड आउटपुट पुष्टि गर्नुहोस्
मेसिनले प्रमाणित LTM101 हालको दायरा भित्र काम गर्नुपर्छ।
पावर र ग्यास जडान पुष्टि गर्नुहोस्
उपलब्ध LTM101 कन्फिगरेसनहरू समावेश छन्:
M14×1
M16×1.5
1/4G
3/8G
केन्द्रीय एडाप्टर
पायलट-आर्क सर्किट पुष्टि गर्नुहोस्
पायलट-आर्क जडान प्लाज्मा पावर स्रोतसँग मेल खानुपर्छ।
पुष्टि गर्नुहोस् CNC नियन्त्रण एकीकरण
मेसिन नियन्त्रक र प्लाज्मा पावर स्रोतले उपयुक्त स्वचालित स्टार्ट/स्टप इन्टरफेस प्रदान गर्नुपर्छ।
टर्च माउन्टिङ पुष्टि गर्नुहोस्
माउन्टिङ क्ल्याम्प डिजाइन वा अर्डर गर्नु अघि वास्तविक LTM101 शरीर आयामहरू प्रमाणित गर्नुहोस्।
OEM CNC परियोजनाहरूको लागि, INWELT ले एउटा आयामी रेखाचित्र प्रदान गर्नुपर्छ:
LTM101 पूरा मेसिन टर्च कन्फिगरेसनहरू
INWELT ले हाल धेरै पूर्ण LTM101 मेसिन-टर्च एसेम्बलीहरू सूचीबद्ध गर्दछ।
| INWELT कोड |
सन्दर्भ |
कन्फिगरेसन |
| IJWU0671 |
PA0110 |
LTM101 / 6 m / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 m / सेन्ट्रल एडाप्टर |
| IJWU0692 |
- |
LTM101 / 6 m / 1/4G |
| IJWU0693 |
- |
LTM101 / 6 m / 3/8G |
| IJWU0694 |
- |
LTM101 / 6 m / M16×1.5 |
यी जडान विकल्पहरू विभिन्न प्लाज्मा पावर-स्रोत इन्टरफेसहरूलाई समर्थन गर्ने वितरकहरू र उपकरण निर्माताहरूको लागि मूल्यवान छन्।
पूर्ण बिजुली र वायमेटिक व्यवस्था पुष्टि नगरी एक कनेक्टर अर्कोको लागि प्रतिस्थापन गर्न सकिन्छ भनेर मान्नुहोस्।
LTM101 मानक काट्ने सुझावहरू
LTM101 उपभोगयोग्य परिवारले धेरै मानक टिप व्यासहरू समावेश गर्दछ।
| INWELT कोड |
सन्दर्भ |
टिप आकार |
| IJWV0617-11 |
PD0101-11 |
Ø1.1 मिमी |
| IJWV0617-14 |
PD0101-14 |
Ø1.4 मिमी |
| IJWV0617-17 |
PD0101-17 |
Ø1.7 मिमी |
सही टिप प्लाज्मा पावर स्रोत र सञ्चालन वर्तमान अनुसार चयन गर्नुपर्छ।
सबैभन्दा ठूलो नोजल चयन नगर्नुहोस् किनभने टर्च 100A मा मूल्याङ्कन गरिएको छ।
उपभोगयोग्य वर्तमान सीमाहरू र प्रणाली सेटिङहरू प्रयोग गर्नु अघि पुष्टि गरिनुपर्छ।
100A मा कुन LTM101 टिप प्रयोग गर्नुपर्छ?
हालको LT 101/ LTM101 उपभोगयोग्य वास्तुकलाले धेरै नोजल व्यासहरू समावेश गर्दछ किनभने प्लेटफर्मले विभिन्न अपरेटिङ अवस्थाहरूलाई समर्थन गर्न सक्छ।
तुलनात्मक A101-शैली प्रणालीहरूमा, Ø1.4 मिमी सामान्यतया लगभग 100A सञ्चालनसँग सम्बन्धित छ।
यद्यपि INWELT LTM101 पृष्ठको लागि, सटीक INWELT परीक्षण विशिष्टता पुष्टि गरेपछि मात्र एम्पेरेज-टु-नोजल चार्ट प्रकाशित गर्नुहोस्।
प्रमाणित तालिकाले आदर्श रूपमा देखाउनु पर्छ:
टिप व्यास
सिफारिस गरिएको वर्तमान
सामग्री
दबाब
काट्ने मोड
यो अर्को निर्माताको हालको म्यापिङ प्रतिलिपि गर्नु भन्दा बढी भरपर्दो छ।
LTM101 विस्तारित काट्ने टिप्स
INWELT थप पहुँच चाहिने अनुप्रयोगहरूको लागि विस्तारित उपभोग्य वस्तुहरू पनि आपूर्ति गर्दछ।
हालका भागहरू समावेश छन्:
| INWELT कोड |
सन्दर्भ |
विवरण |
| IJWV0673-14 |
PD0117-14 |
विस्तारित टिप Ø1.4 मिमी |
| IJWV0673-17 |
PD0117-17 |
विस्तारित टिप Ø1.7 मिमी |
| IJWV0677 |
- |
विस्तारित टिप / 50A कन्फिगरेसन |
विस्तारित सुझावहरूले रिसेसेड वा ज्यामितीय रूपमा प्रतिबन्धित क्षेत्रहरूमा पहुँच सुधार गर्न सक्छ।
CNC काट्नका लागि, विस्तारित उपभोग्य वस्तुहरू प्रोग्राम गरिएको टर्च उचाइ र प्रयोग गर्नु अघि प्रक्रियाको लागि उपयुक्त छन् भनी प्रमाणित गर्नुहोस्।
LTM101 इलेक्ट्रोड र ग्यास डिफ्युजर
मानक इलेक्ट्रोड
INWELT कोड: IJWC0617
सन्दर्भ: PR0101
इलेक्ट्रोडले प्लाज्मा टर्च भित्र विद्युतीय ऊर्जा स्थानान्तरण गर्दछ।
यो अत्यधिक पहिरन लागि नियमित रूपमा निरीक्षण गर्नुपर्छ।
गहिरो लगाएको इलेक्ट्रोडले यसमा योगदान गर्न सक्छ:
असफल चाप सुरु हुन्छ
अस्थिर काटन
कम नोजल जीवन
असंगत CNC उत्पादन
विस्तारित इलेक्ट्रोड
INWELT कोड: IJWC0672
सन्दर्भ: PR0116
यो इलेक्ट्रोड मिल्दो विस्तारित-उपभोग योग्य कन्फिगरेसनहरूको लागि हो।
ग्यास डिफ्युजर
INWELT कोड: IJWG0617
सन्दर्भ: PE0101
डिफ्यूजरले इलेक्ट्रोड र नोजल वरिपरि प्रक्रिया-ग्यास वितरण नियन्त्रण गर्दछ।
यदि यो क्र्याक, विकृत वा धेरै दूषित भयो भने यसलाई बदल्नुहोस्।
LTM101 बाहिरी नोजल र रिटेनिङ कम्पोनेन्टहरू
LTM101 / LT 101 प्लेटफर्मले धेरै बाहिरी फ्रन्ट-एन्ड भागहरू समावेश गर्दछ।
नोजल बाहिर
INWELT कोड: IJWT0677
सन्दर्भ: PC0111
यो कम्पोनेन्टले आन्तरिक उपभोगयोग्य असेम्बलीलाई घेर्छ र सुरक्षित गर्दछ।
सम्पर्क नोजल रिटेनिङ क्याप
INWELT कोड: IJWT0691
सन्दर्भ: PC0130
रिटेनिङ क्यापले फ्रन्ट-एन्ड उपभोग्य वस्तुहरू सुरक्षित गर्न मद्दत गर्दछ।
इन्सुलेटरको साथ क्राउन शिल्ड
INWELT कोड: IJTN0095
सन्दर्भ: CV0039
यो कम्पोनेन्ट LT १०१–१४१ कन्फिगरेसनका लागि सूचीबद्ध छ।
सम्पर्क काट्ने स्पेसर
INWELT कोड: IJTN0089
सन्दर्भ: CV0023
सही टर्च र काट्ने कन्फिगरेसनको साथ मात्र प्रयोग गर्नुहोस्।
LTM101 केबल असेंबलीहरू
हालको मेशिन-टर्च केबल असेंबलीहरू समावेश छन्:
| INWELT कोड |
कन्फिगरेसन |
| IJWO10210077-00 |
LT M100/101 / 10 mm² / 6 m / थ्रेडेड जडान |
| IJWO10210071-00 |
LT M100/101 / 10 mm² / 6 मीटर / केन्द्रीय एडाप्टर |
फराकिलो LT100 /101 परिवारमा अतिरिक्त केबल एसेम्बलीहरू पनि छन्।
यो LTM101 पृष्ठको लागि, पहिले मेसिन-विशिष्ट केबल एसेम्बलीहरू सूचीबद्ध गर्नुहोस् र ह्यान्ड-टर्च केबल एसेम्बलीहरूलाई LT 101 पृष्ठमा सार्नुहोस्।
यसले खरिदकर्ता र खोज इन्जिनहरूको लागि उत्पादन इकाईलाई सफा राख्छ।
LTM101 कनेक्टर एडेप्टरहरू
INWELT ले विभिन्न मेसिन इन्टरफेसहरूको लागि धेरै रियर एडाप्टर विकल्पहरू प्रदान गर्दछ।
| INWELT कोड |
एडाप्टर |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1.5 |
| IJAY0089 |
5-पिन प्लाज्मा केन्द्रीय एडाप्टर, टर्च साइड |
यो अंश-स्तर कनेक्टर जानकारी पृष्ठमा राख्नको लागि सबैभन्दा बलियो खण्डहरू मध्ये एक हो किनभने यसले वितरकहरूलाई प्रतिस्थापन-टर्च बेमेलहरू कम गर्न मद्दत गर्दछ।
स्पेयर पार्ट्स विवरण:
| ह्यान्ड टर्च |
| कोड |
सन्दर्भ |
विवरण |
| IJWU6961 |
PA1450 |
प्लाज्मा काट्ने टर्च LT 101/6m M14×1 |
| IJWU6967 |
|
प्लाज्मा काट्ने टर्च LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
प्लाज्मा काट्ने टर्च LT 101/6m केन्द्रीय एडाप्टर |
| IJWU6969 |
|
प्लाज्मा काट्ने टर्च LT 101/6m M16×1.5 |
| IJWU6960 |
|
प्लाज्मा काट्ने टर्च LT 101/6m 1/4G |
| मेसिन टर्च |
|
|
| कोड |
सन्दर्भ |
विवरण |
| IJWU0671 |
PA0110 |
प्लाज्मा काट्ने अटो टर्च LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
प्लाज्मा काट्ने अटो टर्च LTM101 /6m केन्द्रीय एडाप्टर |
| IJWU0692 |
|
प्लाज्मा काट्ने अटो टर्च LTM101 /6m 1/4G |
| IJWU0693 |
|
प्लाज्मा काट्ने अटो टर्च LTM101 /6m 3/8G |
| IJWU0694 |
|
प्लाज्मा काट्ने अटो टर्च LTM101 /6m M16×1.5 |
|
| स्थिति |
कोड |
सन्दर्भ |
विवरण |
| 1 |
IJTN0069 |
CV0014 |
फोर पोइन्ट एडस्पेसर/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
डबल पोइन्ट एडस्पेसर/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
स्पेसर स्प्रिंग LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
बाहिर नोजल LT 101 |
| 5 |
IJTN0095 |
CV0039 |
इन्सुलेटर/ LT 101-141 सहित चार बिन्दु मुकुट ढाल |
| 6 |
IJTN0089 |
CV0023 |
सम्पर्क काट्ने स्पेसर/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
सम्पर्क नोजल रिटेनिङ क्याप/ LT १०१ |
| 8 |
|
|
टिप |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
टिप Φ1.1mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
टिप Φ1.4mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
टिप Φ1.7mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
डिफ्यूजर LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
इलेक्ट्रोड प्लाज्मा LT 101-141 |
| 11 |
IJAO0770 |
|
Airtube/ LT100 -101 |
| 12 |
IJTN0000 |
|
ताला लगाउने नट |
| 13 |
IJTN0014 |
CV0008 |
सम्पर्क काट्ने संलग्नक/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
लामो सम्पर्क काट्ने संलग्नक/ LT 101-151 |
| 15 |
|
|
टिप |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
विस्तारित टिप Φ1.4mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
विस्तारित टिप Φ1.7mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
विस्तारित टिप 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
विस्तारित इलेक्ट्रोड प्लाज्मा LT 101 |
| 17 |
IJWA0606 |
|
प्लाज्मा टर्च हेड LT 101 |
| १७ क |
IJGU0697 |
EA0131 |
सिलिकनमा 'O' घण्टी Φ18.77x1.78mm |
| १७ ख |
IJWG9017 |
|
फ्रन्टिन सुलेटर/ LT १०१ |
| 18 |
IJHW0046 |
|
प्लाज्मा ह्यान्ड लेम्यानुअल/एसरी/रातो |
| 19 |
IJIK0733 |
|
सुरक्षा भाग/प्लाज्मा/पहेंलो |
| 20 |
IJIR0081 |
185.0031 |
ट्रिगर |
| 21 |
IJIK0805 |
|
संयुक्त / ठूलो / नयाँ प्रकार |
| 22 |
|
|
केबल विधानसभा |
| 22.1 |
IJWO00210077-00 |
|
केबल असेंबली/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
केबल असेंबली/ LT100 -101/10MMQ/6M केन्द्रीय एडाप्टर |
| 22.3 |
IJWO10210077-00 |
|
केबल असेंबली/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
केबल असेंबली/ LT M100-101/10MMQ/6M केन्द्रीय एडाप्टर |
| 22.5 |
IJWO0642 |
|
केबल असेंबली/ LT100 -101/6M/केन्द्रीय एडाप्टर |
| 23 |
IJDH6017 |
|
प्लाज्माको लागि स्प्यानर |
| 24 |
IJWA0676 |
|
प्लाज्मा टर्च हेड LTM101 |
| २४ क |
IJHW0024 |
W0300144 |
फाइबर ग्लास स्थिति ट्यूब/ LT एम |
| 25 |
|
|
केबल असेंबली LT एम |
| 25.1 |
IJAU5698 |
|
जडान एडाप्टर 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
जडान एडाप्टर 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
जडान एडाप्टर 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
जडान एडाप्टर 1/8G-M16×1.5 |
| 26 IJAY0089 FY0023 केन्द्रीय एडाप्टर टर्च साइड प्लाज्मा 5 पिन |
| 27 IJTN0088 CV0022 सर्कल काट्ने संलग्नक/ LT100 -151 |
हाम्रो सूची:
 INWELT प्लाज्मा टर्च CATALOG.pdf
LTM101 CNC एकीकरण चेकलिस्ट
अर्डर गर्नु अघि, निम्न जानकारी पुष्टि गर्नुहोस्।
प्लाज्मा पावर स्रोत
प्रदान गर्नुहोस्:
CNC नियन्त्रक
नियन्त्रकले कसरी आदेश दिन्छ भनेर पहिचान गर्नुहोस्:
प्लाज्मा सुरु
आर्क स्थानान्तरण
गति
उचाइ नियन्त्रण
टर्च माउन्टिंग
पुष्टि गर्नुहोस्:
आवश्यक क्ल्याम्प व्यास
उपलब्ध माउन्ट लम्बाइ
मशाल अभिमुखीकरण
केबल रूटिङ
रियर जडान
स्पष्ट तस्बिरहरू वा रेखाचित्रहरू प्रदान गर्नुहोस्:
हाल / ग्यास कनेक्टर
पायलट-चाप जडान
केन्द्रीय कनेक्टर
नियन्त्रण इन्टरफेस
टर्च उचाइ नियन्त्रण
सुनिश्चित गर्नुहोस् कि प्रणाली प्रयोग गर्दछ:
प्रत्यक्ष ओमिक-सेन्सिङ अनुकूलता दावी नगर्नुहोस् जबसम्म LTM101 फ्रन्ट-एन्ड कन्फिगरेसन विशेष रूपमा प्रमाणित गरिएको छैन।
HF CNC प्रणालीहरूमा प्लाज्मा टर्च स्थापना
HF प्रणालीहरूलाई धेरै गैर- HF प्लाज्मा प्रणालीहरू भन्दा बढी सावधानीपूर्वक विद्युतीय स्थापना चाहिन्छ।
हस्तक्षेप समस्याहरू कम गर्न, CNC प्रणाली डिजाइनरहरूले प्लाज्मा पावर-स्रोत र नियन्त्रक निर्माताहरूको आवश्यकताहरूको पालना गर्नुपर्छ:
HF हस्तक्षेपले इलेक्ट्रोनिक नियन्त्रणहरूलाई असर गर्न सक्छ यदि प्रणाली खराब रूपमा स्थापित छ।
त्यसैले LTM101 लाई CNC उपकरणसँग मिल्नुपर्छ जुन HF -स्टार्ट प्लाज्मा पावर स्रोतहरूसँग काम गर्न डिजाइन गरिएको हो।
छेड्ने उचाइ र काट्ने उचाइ
CNC प्लाज्मा काट्ने प्रक्रियाले काट्ने चक्रमा सामान्यतया विभिन्न टर्च उचाइहरू प्रयोग गर्दछ।
छेड्ने उचाइ
छेड्ने क्रममा, पग्लिएको धातुलाई माथि निकालिन्छ।
सही पियर्स उचाइले नोजल र अन्य उपभोग्य वस्तुहरूलाई पग्लिएको सामग्रीबाट जोगाउन मद्दत गर्दछ।
उचाइ काट्दै
पियर्स पूरा भएपछि, CNC प्रणालीले टर्चलाई आवश्यक काट्ने उचाइमा लैजान्छ।
उचाइ काट्दा असर गर्छ:
बेभल
केर्फ चौडाइ
ड्रस
उपभोग्य पहिरन
सही मानहरू प्लाज्मा पावर स्रोत, सामग्री, मोटाई र उपभोग्य वस्तुहरूमा निर्भर गर्दछ।
एउटा सार्वभौमिक उचाइ मानको सट्टा प्रमाणित कट चार्ट प्रयोग गर्नुहोस्।
कति LTM101 काट्न सकिन्छ?
हालको INWELT पृष्ठले 35-40 mm बताउँछ , तर यसलाई दस्तावेजीकृत प्रणाली-स्तर परीक्षण डाटा बिना विश्वव्यापी टर्च क्षमताको रूपमा प्रस्तुत गर्नु हुँदैन।
काट्ने मोटाई पूर्ण प्लाज्मा प्रणाली द्वारा निर्धारण गरिन्छ, सहित:
शक्ति स्रोत
इनपुट पावर
सामग्री
धारा काट्दै
टिप व्यास
हावाको चाप
काट्ने गति
टर्च उचाइ
आवश्यक किनारा गुणस्तर
सन्दर्भको लागि, हालको A101-वर्ग प्रतियोगी कागजातले 25-30 मिमी प्रकाशित गर्दछ। यसको आफ्नै परीक्षण गरिएको 100A प्रणाली सर्तहरू अन्तर्गत लगभग
त्यो प्रतियोगी नम्बर मात्र INWELT पृष्ठमा प्रतिलिपि गरिनु हुँदैन।
सबभन्दा बलियो SEO/GEO दृष्टिकोण एउटा INWELT -परीक्षण गरिएको कट चार्ट प्रकाशित गर्नु हो:
सामग्री
मोटाई
वर्तमान
टिप
दबाब
काट्ने गति
छेड्ने उचाइ
उचाइ काट्दै
कट-गुणस्तर वर्गीकरण
LTM101 को लागि सिफारिस गरिएको हावा आपूर्ति
हालको INWELT प्राविधिक विशिष्टता सूचीहरू:
सफा र सुख्खा कम्प्रेस्ड हावा प्रयोग गर्नुहोस्
नमी, तेल र कणहरूले असर गर्न सक्छ:
चाप स्थिरता
नोजल जीवन
इलेक्ट्रोड जीवन
काट्ने स्थिरता
उपयुक्त निस्पंदन र नमी विभाजन प्रयोग गर्नुहोस्।
ग्यास प्रवाहको समयमा दबाव जाँच गर्नुहोस्
स्थिर दबाब वास्तविक काटन दबाव भन्दा फरक हुन सक्छ।
फिल्टर, फिटिङ वा लामो नलीमा प्रतिबन्धले टर्चमा दबाब कम गर्न सक्छ।
LTM101 सामग्रीले काट्न सक्छ?
मिल्दो प्लाज्मा काट्ने प्रणालीसँग प्रयोग गर्दा, LTM101 ले विद्युतीय प्रवाहकीय सामग्रीहरू काट्न सक्छ जस्तै:
हल्का स्टील
कार्बन स्टील
स्टेनलेस स्टील
एल्युमिनियम
तामा
पीतल
जस्ती इस्पात
वास्तविक काट्ने क्षमता र गति सामग्री र पूर्ण प्रणाली कन्फिगरेसन अनुसार भिन्न हुन्छ।
LTM101 का लागि विशिष्ट अनुप्रयोगहरू
LTM101 निम्न सहित स्वचालित धातु काट्ने अनुप्रयोगहरूको लागि डिजाइन गरिएको हो:
अन्तिम टर्च चयन उद्योगको नाम मात्र होइन वास्तविक प्लाज्मा मेसिन इन्टरफेसमा आधारित हुनुपर्छ।
LTM101 CNC उत्पादनको लागि मर्मत
मेसिन-टर्च मर्मतले सीधै दोहोर्याइएको CNC भागको गुणस्तरलाई असर गर्छ।
इलेक्ट्रोड निरीक्षण गर्नुहोस्
अत्यधिक केन्द्रीय पहिरनको लागि इलेक्ट्रोड जाँच गर्नुहोस्।
गम्भीर क्षरणको कारण अस्थिर सुरु हुनु वा काट्ने टिपलाई क्षति पुर्याउनु अघि यसलाई बदल्नुहोस्।
काट्ने टिप निरीक्षण गर्नुहोस्
यसका लागि जाँच गर्नुहोस्:
विस्तारित छिद्र
ओवल उद्घाटन
गर्मी क्षति
प्रदूषण
नोजल पहिरनले बेभल र आयामी असंगति हुन सक्छ।
डिफ्यूजर निरीक्षण गर्नुहोस्
ग्याँस खण्डहरू सफा राख्नुहोस् र डिफ्यूजर सही रूपमा स्थापित भएको सुनिश्चित गर्नुहोस्।
रिटेनिङ क्याप र शिल्ड निरीक्षण गर्नुहोस्
फुटेको, क्षतिग्रस्त वा धेरै दूषित घटकहरू बदल्नुहोस्।
निरीक्षण गर्नुहोस् टर्च हेड
जाँच गर्नुहोस्:
थ्रेडहरू
ओ-रिंग
ग्याँस सिलहरू
स्थिति ट्यूब
माउन्टिङ क्षेत्र
टर्च नेतृत्व निरीक्षण गर्नुहोस्
सुनिश्चित गर्नुहोस् कि CNC गतिले गर्दैन:
सामान्य LTM101 CNC काट्ने समस्याहरू
असफल वा असंगत चाप सुरु हुन्छ
जाँच गर्नुहोस्:
इलेक्ट्रोड अवस्था
काट्ने टिप
हावाको चाप
HF सुरु हुने सर्किट
पायलट-चाप जडान
मेसिन ग्राउन्डिङ
अत्यधिक बेवल
जाँच गर्नुहोस्:
टर्च लम्बवत
उचाइ काट्दै
नोजल अवस्था
यात्रा गति
भारी ड्रस
जाँच गर्नुहोस्:
काट्ने गति
वर्तमान
हावा आपूर्ति
टर्च उचाइ
उपभोग्य वस्तुहरू
छोटो उपभोग्य जीवन
सम्भावित कारणहरू समावेश छन्:
दूषित हावा
गलत पियर्स उचाइ
अत्यधिक छेड्ने
गलत टिप/वर्तमान संयोजन
लगाइएको इलेक्ट्रोड
CNC नियन्त्रक हस्तक्षेप
यदि चाप सुरु गर्दा इलेक्ट्रोनिक नियन्त्रण समस्याहरू देखा पर्दछ, निरीक्षण गर्नुहोस्:
ग्राउन्डिङ
ढाल
सिग्नल-केबल रूटिङ
HF केबल विभाजन
पावर स्रोत स्थापना
HF हस्तक्षेप प्रणाली-एकीकरण मुद्दा हो र टर्च भागहरू मात्र परिवर्तन गरेर सम्बोधन गर्नु हुँदैन।
LTM101 OEM CNC प्लाज्मा टर्च निर्माण
INWELT मेसिन प्लाज्मा टर्च र प्रतिस्थापन कम्पोनेन्टहरू आपूर्ति गर्दछ:
CNC प्लाज्मा उपकरण निर्माताहरू
प्लाज्मा पावर स्रोत निर्माताहरू
काट्ने मेसिन इन्टिग्रेटरहरू
वेल्डिङ र काटन ब्रान्डहरू
वितरकहरू
आयातकर्ताहरू
थोक बिक्रेताहरू
औद्योगिक आपूर्तिकर्ताहरू
OEM र ODM कन्फिगरेसनहरू लक्षित मेसिन इन्टरफेस अनुसार मूल्याङ्कन गर्न सकिन्छ।
अनुकूलन समावेश हुन सक्छ:
OEM परियोजनाहरूका लागि, प्लाज्मा पावर-स्रोत स्पेसिफिकेशन, CNC इन्टरफेस, कनेक्टर डिजाइन, माउन्टिङ आवश्यकताहरू र अपेक्षित अर्डर मात्रा प्रदान गर्नुहोस्।
किन स्रोत LTM101 टर्च र उपभोग्य वस्तुहरू INWELT बाट?
LTM101 उत्पादन प्लेटफर्मले समावेश गर्दछ:
CNC उपकरण निर्माताहरू र वितरकहरूका लागि, एक कार्यक्रमबाट पूर्ण मेसिन टर्च र प्रतिस्थापन पार्ट्स दुवै सोर्सिङले खरिद र पछिको बजार समर्थनलाई सरल बनाउन सक्छ।
सटीक INWELT भाग नम्बरहरूले पनि दोहोर्याउने क्रमलाई सजिलो बनाउँदछ र अनुकूलता नियन्त्रण सुधार गर्दछ।
LTM101 प्लाज्मा कटिङ टर्च को बारेमा प्रायः सोधिने प्रश्नहरू
INWELT LTM101 के एम्पेरेज हो?
LTM101 मूल्याङ्कन गरिएको छ । 100A हालको INWELT प्राविधिक डेटा अनुसार { INWELT ]}
के LTM101 हात टर्च वा मेसिन टर्च हो?
LTM101 एक CNC / मेसिनाइज्ड मेसिन टर्च हो.
सम्बन्धित LT 101 ह्यान्डहेल्ड कन्फिगरेसन हो।
के LTM101 ले HF इग्निशन प्रयोग गर्छ?
हो।
हालको स्पेसिफिकेशनले सुरु हुने उच्च-फ्रिक्वेन्सी चाप सूची गर्दछ.
LTM101 कर्तव्य चक्र के हो?
हालको INWELT निर्दिष्टीकरणले 60% सूचीबद्ध गर्दछ। मूल्याङ्कन गरिएको वर्तमानमा
LTM101 कुन ग्यास प्रयोग गर्छ?
हालको कन्फिगरेसनले कम्प्रेस्ड हावा प्रयोग गर्दछ.
LTM101 लाई कुन ग्यासको चाप चाहिन्छ?
हालको स्पेसिफिकेशनले लगभग 4.5–5.0 बारलाई सूचीबद्ध गर्दछ.
LTM101 लाई कस्तो वायुप्रवाह चाहिन्छ?
हालको प्राविधिक डेटा लगभग 180 L/min लाई सूचीबद्ध गर्दछ.
के केबल लम्बाइ मानक हो?
मानक मेसिन-टर्च नेतृत्व 6 मिटर छ.
कस्ता कनेक्टरहरू उपलब्ध छन्?
हालको LTM101 कन्फिगरेसनहरू समावेश छन्:
M14×1
M16×1.5
1/4G
3/8G
केन्द्रीय एडाप्टर
के काट्ने सुझावहरू उपलब्ध छन्?
हालको मानक उपभोग्य परिवारमा समावेश छ:
Ø1.1 मिमी
Ø1.4 मिमी
Ø1.7 मिमी
विस्तारित सुझावहरू पनि उपलब्ध छन्।
कुनै पनि 100A CNC प्लाज्मा कटरमा LTM101 प्रयोग गर्न सकिन्छ?
छैन।
पावर स्रोत पनि HF सुरु गर्ने विधि, पायलट-आर्क सर्किट, ग्यास/वर्तमान जडान र नियन्त्रण इन्टरफेससँग मिल्नुपर्छ।
के LTM101 ले टर्च उचाइ नियन्त्रणसँग काम गर्छ?
यसलाई CNC प्रणालीहरूमा एकीकृत गर्न सकिन्छ जसले टर्च-उचाइ नियन्त्रण प्रयोग गर्दछ, तर सही THC र सेन्सिङ विधि CNC नियन्त्रक, शक्ति स्रोत र मेसिन कन्फिगरेसनमा निर्भर गर्दछ।
कति मोटो LTM101 काट्न सकिन्छ?
त्यहाँ कुनै विश्वव्यापी मोटाई टर्चले मात्र निर्धारण गर्दैन।
पूर्ण प्लाज्मा प्रणालीको लागि परीक्षण डाटा प्रयोग गर्नुहोस्।
के LTM101 स्टेनलेस स्टील काट्न सक्छ?
हो, जब उपयुक्त प्लाज्मा काट्ने पावर स्रोत र अपरेटिङ प्यारामिटरहरूसँग जोडिएको हुन्छ।
के LTM101 एल्युमिनियम काट्न सक्छ?
हो।
एल्युमिनियम विद्युतीय रूपले प्रवाहकीय छ र राम्रोसँग कन्फिगर गरिएको प्रणालीको साथ प्लाज्मा काट्न सकिन्छ।
के INWELT ले प्रतिस्थापन LTM101 उपभोग्य वस्तुहरू उपलब्ध गराउँछ?
हो।
INWELT सुझावहरू, इलेक्ट्रोडहरू, डिफ्यूजरहरू, ढालहरू, टर्च हेडहरू, केबल एसेम्बलीहरू र जडान एडाप्टरहरू आपूर्ति गर्दछ।
के INWELT ले OEM LTM101 मेसिन टर्च बनाउँछ?
हो।
OEM/ODM र निजी-लेबल कन्फिगरेसनहरू योग्य CNC प्लाज्मा उपकरण निर्माताहरू, वितरकहरू र प्रणाली एकीकरणकर्ताहरूका लागि उपलब्ध छन्।
INWELT LTM101 CNC प्लाज्मा टर्चको लागि उद्धरण अनुरोध गर्नुहोस्
छिटो अनुकूलता पुष्टिको लागि, प्रदान गर्नुहोस्:
INWELT त्यसपछि तपाईंको CNC प्लाज्मा काट्ने प्रणालीको लागि उपयुक्त LTM101 टर्च, कनेक्टर र उपभोगयोग्य कन्फिगरेसन पुष्टि गर्न सक्छ।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių