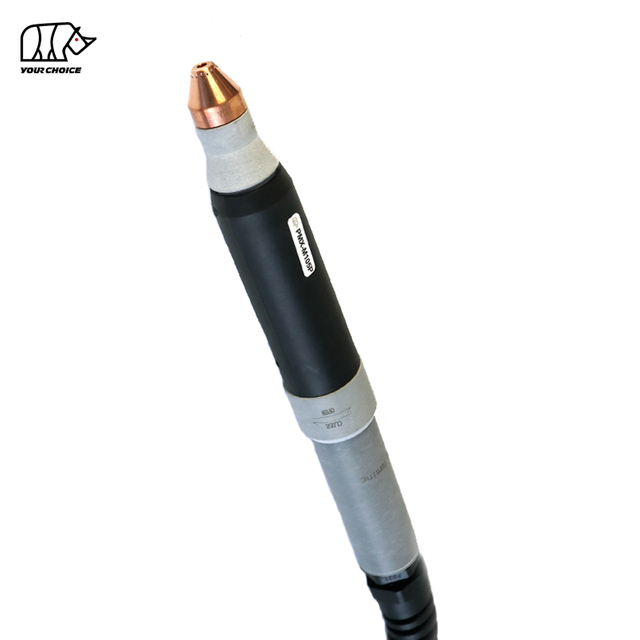
Đèn pin cắt plasma CNC không HF 65A để cắt cơ giới
INWELT PMX-M65 là mỏ cắt plasma cơ giới hóa và CNC làm mát bằng không khí được thiết kế cho bàn plasma tự động, máy cắt biên dạng và hệ thống cắt kim loại công nghiệp.
PMX-M65 được đánh giá ở mức 65A với chu kỳ hoạt động 60% và sử dụng hệ thống khởi động hồ quang tần số không cao.
Cấu hình kỹ thuật INWELT hiện tại bao gồm:
Dòng điện định mức 65A
Chu kỳ thuế 60%
Khí xử lý không khí/N₂
Bắt đầu hồ quang không HF
Xấp xỉ. Áp suất khí 5,0 bar
Xấp xỉ. Lưu lượng khí 185 L/phút
Xấp xỉ. Luồng sau được đề xuất là 60 giây
Dây đèn pin tiêu chuẩn 6 m
Cấu hình vật tư tiêu hao cắt 45A và 65A
Có sẵn nhiều kết nối phía sau và sắp xếp cáp, bao gồm các cấu hình tích hợp, tách biệt, bộ chuyển đổi trung tâm, bộ chuyển đổi tùy chỉnh và cấu hình đồng trục.
PMX-M65 phải được định vị cụ thể là phiên bản máy/CNC , tách biệt với đèn pin plasma cầm tay PMX65.
Thông số kỹ thuật INWELT PMX-M65
| Thông số kỹ thuật |
INWELT PMX-M65 |
| Loại sản phẩm |
Đèn pin cắt plasma CNC / cơ giới hóa |
| Người mẫu |
PMX-M65 |
| Thương hiệu |
THAM GIA |
| Xếp hạng hiện tại |
65 A |
| Chu kỳ nhiệm vụ |
60% |
| Khí làm mát / xử lý |
Không khí / N₂ |
| Bắt đầu vòng cung |
Không phải HF |
| Áp suất khí |
Xấp xỉ. thanh 5,0 |
| Dòng khí |
Xấp xỉ. 185 L/phút |
| Luồng sau được đề xuất |
Xấp xỉ. 60 giây |
| Chiều dài chì tiêu chuẩn |
6 m |
| Hoạt động |
CNC / Cơ khí hóa |
| Vật tư cắt chính |
45A / 65A |
| Kích cỡ đầu |
Ø0,9 mm / Ø1,1 mm |
| Tùy chọn kết nối |
Tích hợp / Tách biệt / Bộ điều hợp trung tâm / Bộ điều hợp tùy chỉnh |
| Tùy chọn cáp |
Tiêu chuẩn / Đồng trục |
| OEM / ODM |
Có sẵn |
| Nhãn riêng |
Có sẵn |
Trước khi đặt hàng, hãy xác nhận nguồn điện plasma, dòng điện định mức, hệ thống khởi động không phải HF, đầu nối phía sau, dây điều khiển và giao diện CNC.
Đèn pin máy PMX-M65 so với đèn pin cầm tay PMX65
PMX-M65 và PMX65 phải được coi là hai thực thể sản phẩm riêng biệt.
| Tính năng |
PMX-M65 |
PMX65 |
| Hoạt động |
CNC / Cơ khí hóa |
Hướng dẫn sử dụng / cầm tay |
| Hình học ngọn đuốc |
Cấu hình máy-đuốc |
Ngọn đuốc cầm tay |
| Bắt đầu điều khiển |
Máy điều khiển |
Trình kích hoạt toán tử |
| gắn kết |
Giá đỡ CNC cố định |
cầm tay |
| Chiều cao ngọn đuốc |
Điều khiển CNC/THC |
Người vận hành điều khiển |
| Ứng dụng chính |
Cắt tự động |
Cắt thủ công |
Một số điện cực, vòng xoáy và các thành phần ngoại vi khác có thể được chia sẻ trên các nền tảng PMX có liên quan.
Tuy nhiên, toàn bộ cụm mỏ hàn, đầu máy, tay cầm và cách bố trí cáp không được tự động coi là có thể thay thế được.
Để liên kết nội bộ, hãy sử dụng các neo mô tả như:
Đèn pin cắt plasma CNC PMX-M65
Và
Đèn pin cắt plasma thủ công PMX65
thay vì sử dụng 'PMX65' cho cả hai sản phẩm.
Tại sao nên sử dụng mỏ cắt máy 65A chuyên dụng để cắt CNC?
Một hệ thống plasma CNC đòi hỏi nhiều hơn một ngọn đuốc có khả năng hồ quang.
Mỏ cắt của máy phải duy trì hình dạng có thể lặp lại, lắp đặt ổn định và liên lạc đáng tin cậy với nguồn năng lượng plasma.
Hình học mỏ hàn thẳng và ổn định
Mỏ cắt máy cố định cho phép hệ thống CNC duy trì:
Ngọn đuốc vuông góc
Vị trí xuyên lặp lại
Kiểm soát chiều cao cắt
kerf ổn định
Hướng cắt nhất quán
Hình học phần lặp lại
Trình tự khởi động do máy điều khiển
Chu trình plasma được điều khiển bằng máy chứ không phải bằng tay kích hoạt thông thường.
Một quy trình điển hình bao gồm:
Định vị ngọn đuốc
Cảm biến chiều cao ban đầu
Khởi động plasma
xỏ lỗ
Chuyển động cắt
Điều chỉnh chiều cao ngọn đuốc
Dừng vòng cung
Sản xuất lặp lại
Khi các thông số lắp đặt, vật tư tiêu hao, dòng điện, lưu lượng khí và cắt vẫn được kiểm soát, mỏ hàn máy có thể mang lại khả năng sản xuất lặp lại nhiều hơn so với cắt thủ công.
Hệ thống Plasma không HF PMX-M65 hoạt động như thế nào
PMX-M65 hoạt động như một phần của hệ thống cắt plasma hoàn chỉnh bao gồm:
Khởi động hồ quang không HF
PMX-M65 sử dụng hệ thống khởi động không tần số cao.
Nó không dựa vào mạch đánh lửa HF thông thường.
Do đó, nguồn năng lượng plasma phải sử dụng kiến trúc khởi động không phải HF tương thích.
Không thay thế đèn pin máy HF bằng PMX-M65 chỉ vì cả hai sản phẩm đều có cường độ dòng điện hoặc đầu nối tương tự nhau.
Sự hình thành hồ quang plasma
Không khí hoặc nitơ đi vào mỏ hàn và chảy qua điện cực, vòng xoáy và vòi phun.
Năng lượng điện làm ion hóa khí xử lý và tạo ra hồ quang plasma nhiệt độ cao.
Vòi cắt hạn chế dòng plasma đó để hồ quang tập trung làm tan chảy kim loại dẫn điện trong khi khí loại bỏ vật liệu nóng chảy khỏi rãnh cắt.
Làm mát sau dòng chảy
Thông số kỹ thuật INWELT hiện tại khuyến nghị khoảng 60 giây sau dòng chảy.
Dòng khí liên tục giúp loại bỏ nhiệt dư từ đầu mỏ cắt và các vật tư tiêu hao phía trước sau khi dừng hồ quang cắt.
Cho phép chu trình sau dòng chảy bình thường kết thúc bất cứ khi nào có thể.
Tại sao khởi động không phải HF lại quan trọng trong các ứng dụng CNC
Bàn cắt CNC chứa bộ điều khiển điện tử, bộ truyền động động cơ, hệ thống kiểm soát độ cao và hệ thống dây điện liên lạc xung quanh quy trình plasma.
Hệ thống không phải HF tránh được mạch đánh lửa tần số cao thông thường được sử dụng bởi một số nền tảng plasma cũ hơn.
Tuy nhiên, không phải HF không có nghĩa là tương thích toàn cầu.
Những điều sau đây vẫn cần phải phù hợp:
Nguồn điện plasma
Kiến trúc khởi đầu
Mạch hồ quang thí điểm
Đầu nối phía sau
Dây khởi động/điều khiển
Giao diện CNC
Yêu cầu về khí
Do đó khẳng định đúng là:
PMX-M65 được thiết kế cho các hệ thống plasma cơ giới hóa không có HF tương thích.
Vật tư cắt cơ giới PMX-M65 45A và 65A
Bệ tiêu hao PMX-M65 hỗ trợ cả cấu hình cắt 45A và 65A.
Điều này rất hữu ích vì hệ thống plasma 65A không phải lúc nào cũng cần hoạt động ở dòng điện tối đa.
Cấu hình cắt 45A
Cấu hình 45A có thể được sử dụng cho các ứng dụng có dòng điện thấp hơn khi được hỗ trợ bởi nguồn điện plasma.
Những lợi thế tiềm năng bao gồm:
Cấu hình cắt 65A
Cấu hình 65A nhằm mục đích cắt công suất cao hơn gần công suất định mức của PMX-M65.
Vòi phun, tấm chắn, điện cực và vòng xoáy phải phù hợp với quy trình đã chọn.
Không vận hành vòi phun 45A ở 65A trừ khi tổ hợp vật tư tiêu hao cụ thể được phê duyệt cho dòng điện đó.
Mẹo cắt PMX-M65 45A
Mũi cắt INWELT PRO hiện tại là:
Mã INWELT: IJWV0664-09
Đặc điểm kỹ thuật:
Ø0,9 mm / PMX65 / 45A / PRO
Nên sử dụng vòi phun này với ngăn xếp vật tư tiêu hao của đèn pin máy tương ứng.
Trước khi xuất bản biểu đồ cắt 45A hoàn chỉnh, hãy xác minh:
Mẹo cắt PMX-M65 65A
Mẹo 65A PRO hiện tại là:
Mã INWELT: IJWV0664-11
Đặc điểm kỹ thuật:
Ø1,1 mm / PMX65 / 65A / PRO
Đây là vòi phun công suất cao chính được kết hợp với bệ 65A PMX-M65.
Đầu phun Ø1,1 mm phải được ghép nối với điện cực, vòng xoáy và tấm chắn máy thích hợp.
Đối với SEO và GEO, mối quan hệ chính xác này có giá trị hơn những từ ngữ chung chung chẳng hạn như 'hàng tiêu dùng chất lượng cao.'
Tấm chắn máy PMX-M65
Nhóm vật tư tiêu hao cho máy mỏ hàn hiện tại bao gồm:
Mã INWELT: IJTN0634
Sự miêu tả:
Nắp bảo vệ / PMX65–PMX85 / Máy / 45–85A / PRO
Đây là thành phần quan trọng dành riêng cho máy và phải được hiển thị nổi bật trên trang PMX-M65.
Tấm chắn máy giúp thiết lập hình dạng mặt trước chính xác và bảo vệ các vật tư tiêu hao bên trong.
Không thay thế nó bằng tấm chắn đèn pin cầm tay trừ khi cấu hình đó được phê duyệt về mặt kỹ thuật.
Vòi phun bên ngoài PMX-M65
Vòi phun bên ngoài hiện tại là:
Mã INWELT: IJWT0604
Sự miêu tả:
Vòi phun bên ngoài / PMX65–PMX85–PMX105 / 6 lỗ
Vòi phun bên ngoài tạo thành một phần của hệ thống bảo vệ và quản lý khí phía trước.
Giữ tất cả các đường dẫn khí sạch sẽ.
Thay thế thành phần nếu nó trở thành:
bị nứt
bị đốt cháy
Bị bóp méo
Bị ô nhiễm nặng
Vòng xoáy PMX-M65
Vòng xoáy hiện tại là:
Mã INWELT: IJWG3012
Ứng dụng:
PMX65 / PMX85 / 45–85A
Vòng xoáy kiểm soát sự phân phối khí xử lý xung quanh điện cực và vòi phun.
Sự luân chuyển và phân phối khí chính xác giúp duy trì hồ quang plasma ổn định.
Thay thế vòng xoáy bị hỏng nếu nó trở thành:
bị nứt
Nhiệt bị hư hỏng
Bị biến dạng
Bị ô nhiễm
Không phóng to hoặc sửa đổi các đường dẫn khí của nó.
Điện cực PMX-M65
Điện cực hiện tại là:
Mã INWELT: IJWC0043
Ứng dụng:
PMX65 / PMX85 / PMX105
Điện cực truyền năng lượng điện qua ngọn đuốc.
Trong quá trình hoạt động, một hố mòn phát triển ở trung tâm điện cực.
Thay thế điện cực trước khi gây ra hiện tượng xói mòn quá mức:
Bắt đầu hồ quang không ổn định
Giảm tính nhất quán khi cắt
Tăng tốc mài mòn vòi phun
Khởi động không thành công
Đối với các ứng dụng CNC, cần theo dõi tình trạng điện cực thường xuyên vì việc xuyên thủng nhiều lần có thể làm tăng độ mài mòn của vật tư tiêu hao.
Đầu mỏ hàn máy PMX-M65
Đầu mỏ hàn máy hiện tại là:
Mã INWELT: IJWA0662
Sự miêu tả:
Đầu mỏ hàn plasma / PMX65 / PMX85 / PMX105 / Máy
Thành phần đèn pin máy chuyên dụng này là một trong những thực thể quan trọng nhất trên trang.
Vòng chữ O liên quan là:
Mã INWELT: IJGU0686
Đặc điểm kỹ thuật:
Ø17 × 20,6 × 1,8 mm / Silicon đỏ
Kiểm tra các bề mặt bịt kín và thay thế các vòng chữ O bị hỏng nếu xảy ra rò rỉ khí.
Thân máy và các bộ phận hỗ trợ PMX-M65
Nhóm sản phẩm hiện tại bao gồm:
IJHW0046-01 – Bộ tay cầm máy plasma
cùng với các bộ phận hỗ trợ cáp liên quan dành cho cụm cáp tiêu chuẩn, EPDM và cáp đồng trục.
Các bộ phận này phải được mô tả là các bộ phận hỗ trợ thân máy/cáp , không phải là các bộ phận tạo sự thoải mái cho người vận hành hoặc bộ phận kích hoạt.
Phần giới thiệu của trang hiện tại cho biết đèn pin được thiết kế nhằm mang lại 'sự thoải mái cho người vận hành' và bao gồm nắp an toàn kích hoạt.
Ngôn ngữ đó nên được loại bỏ khỏi trang sản phẩm máy CNC/đèn pin chuyên dụng.
Cấu hình đèn pin hoàn chỉnh PMX-M65
INWELT hiện liệt kê năm cấu hình đèn pin hoàn chỉnh dài 6 m chính.
| mã INWELT |
Cấu hình |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Tích hợp |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Tách rời |
| IJWU03124 |
PMX-M65 / 6 m / Bộ chuyển đổi trung tâm |
| IJWU031141 |
PMX-M65/6m/Bộ chuyển đổi |
| IJWU03125 |
PMX-M65 / 6 m / Ống EPDM / Cáp đồng trục |
Các biến thể này phải được hiển thị gần với thông số kỹ thuật vì việc lựa chọn giao diện là một trong những câu hỏi chính khi mua đèn pin máy OEM và thay thế.
Tùy chọn lắp ráp cáp PMX-M65
Dòng cáp mỏ hàn máy INWELT hiện tại bao gồm:
| mã INWELT |
Cấu hình |
| IJWO01906072-300 |
6 m / 2 dây / Tách rời |
| IJWO01906074-300 |
6 m / 2 dây / Tích hợp |
| IJWO01906071-300 |
6 m / 2 dây / Bộ chuyển đổi trung tâm |
| IJWO01906077-300 |
6 m / 4 dây / Bộ chuyển đổi trung tâm |
| IJWO0190617C-300 |
6 m / Cáp đồng trục / Bộ chuyển đổi trung tâm |
Những cấu hình cáp chính xác này là thông tin GEO mạnh mẽ của bên thứ nhất vì chúng giúp các nhà sản xuất và phân phối thiết bị trả lời các câu hỏi cụ thể về khả năng tương thích.
Bộ chuyển đổi trung tâm PMX-M65
Nhóm sản phẩm còn bao gồm:
Mã INWELT: IJAY0089
Sự miêu tả:
Bộ chuyển đổi trung tâm phía đèn pin plasma / 5 chân
Bộ chuyển đổi trung tâm có thể đơn giản hóa việc kết nối với các nguồn điện plasma tương thích.
Tuy nhiên, chỉ phù hợp với đầu nối vật lý không xác nhận khả năng tương thích.
Luôn xác minh:
trước khi lắp đèn pin.
Chi tiết phụ tùng:
Ngọn đuốc hoàn chỉnh
Mã số |
Tham chiếu |
Sự miêu tả |
|
|
|
IJWU03122 |
|
Mỏ cắt plasma/ PMX65/ 6m/ 1/4 G/ tích hợp |
IJWU03123 |
|
Mỏ cắt plasma/ PMX65/ 6m/ 1/4 G/ tách rời |
IJWU03124 |
|
Mỏ cắt plasma/ PMX65/ 6m/ bộ chuyển đổi trung tâm |
IJWU031141 |
|
Mỏ cắt plasma/ PMX65/ 6m/ bộ chuyển đổi |
| IJWU03125 |
|
Mỏ cắt plasma/PMX65/6m/ống epdm/cáp đồng trục |
Chức vụ |
Mã số |
Tham khảo |
Sự miêu tả |
1 |
|
|
Mũ che chắn |
2 |
|
|
Mũ che chắn/Khoét lỗ |
3 |
IJTN0634
|
|
Nắp bảo vệ PMX65/85/máy/45A-85A/PRO |
4 |
IJWT0604 |
|
Đầu phun bên ngoài lỗ PMX65/85/105/6 |
5 |
|
|
Mẹo |
5.1 |
|
|
Mẹo/45A |
5.2 |
|
|
Mẹo/65A |
6 |
|
|
Mẹo/Cắt lỗ |
7 |
|
|
Mẹo |
7.1 |
IJWV0664-09 |
|
Đầu Φ0.9mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Đầu Φ1.1mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Vòng xoáy PMX65/85 45-85A |
9 |
|
|
Điện cực |
10 |
IJWC0043
|
|
Điện cực PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
Đầu mỏ hàn plasma/PMX65/85/105/M |
11a |
IJGU0686 |
|
O RING Φ17*20.6*1.8 /SILICON ĐỎ |
12 |
IJHW0046-01 |
|
Bộ tay cầm máy plasma |
13 |
IJIK0733 |
|
Hỗ trợ mùa xuân |
13.1 |
IJIR0081 |
|
Hỗ trợ lò xo/PG21/Plasma/cáp đồng trục |
13.2 |
IJIK0804
|
|
Hỗ trợ lò xo/PG21/Plasma/EPDM |
14 |
|
|
Lắp ráp cáp |
14.1 |
IJWO01906072-300 |
|
Cụm cáp/PMX-M65/6M/2 dây/riêng biệt |
14.2 |
IJWO01906074-300 |
|
Cụm cáp/PMX-M65/6M/2 dây/tích hợp |
14.3 |
IJWO01906071-300 |
|
Cụm cáp/PMX-M65/6M/2 dây/bộ chuyển đổi trung tâm |
14.4 |
IJWO01906077-300 |
|
Cụm cáp/PMX-M65/6M/4 dây/bộ chuyển đổi trung tâm |
15 |
IJWO0190617C-300 |
|
Cụm cáp/PMX-M65/6M/cáp đồng trục/bộ chuyển đổi trung tâm |
17 |
IJAY0089 |
|
Bộ chuyển đổi trung tâm đèn pin PLASMA 5 PINS |
Danh mục của chúng tôi:
 DANH MỤC ĐÈN PLASMA INWELT.pdf
Cách kiểm tra khả năng tương thích của máy cắt plasma CNC PMX-M65
Không nên chọn PMX-M65 chỉ vì máy được mô tả là CUT60, CUT65 hoặc 65A.
Xác nhận phương pháp bắt đầu
Nguồn năng lượng plasma phải hỗ trợ kiến trúc khởi động PMX-M65 không HF.
Xác nhận đầu ra hiện tại
PMX-M65 được đánh giá ở mức 65A.
Máy và vật tư tiêu hao phải được vận hành trong phạm vi dòng điện đã được xác minh.
Xác nhận kết nối phía sau
Các sắp xếp có sẵn bao gồm:
Tích hợp 1/4G
tách biệt 1/4G
Bộ điều hợp trung tâm
Bộ điều hợp tùy chỉnh
Cấu hình đồng trục
Xác nhận nối dây điều khiển
Cấu hình máy hiện có bao gồm:
2 dây
4 dây
Cáp đồng trục
Mạch khởi động/điều khiển phải phù hợp với nguồn điện plasma.
Cung cấp thông tin máy trước khi đặt hàng
Đối với các dự án thay thế hoặc OEM, hãy cung cấp:
Nhà sản xuất nguồn điện plasma
Model máy
Dòng điện đầu ra định mức
Mẫu đèn pin hiện có
Hình ảnh kết nối
Hình ảnh phích cắm điều khiển
Thông tin bộ điều khiển CNC
Điều này đáng tin cậy hơn việc công bố một danh sách dài các nhãn hiệu máy móc.
Kiểm soát chiều cao mỏ hàn PMX-M65 và CNC
Hệ thống plasma CNC có thể sử dụng điều khiển chiều cao mỏ cắt tự động để duy trì khoảng cách dự định từ mỏ cắt đến nơi làm việc.
Các hệ thống có thể bao gồm:
Kiểm soát chiều cao điện áp hồ quang
Sau khi thiết lập hồ quang cắt, hệ thống THC có thể sử dụng điện áp hồ quang như một phần để duy trì chiều cao cắt được lập trình.
Điện áp mục tiêu chính xác phụ thuộc vào hệ thống plasma hoàn chỉnh và quy trình cắt.
Cảm biến Ohmic
Các hệ thống mỏ hàn của đối thủ cạnh tranh 65A hiện tại cung cấp cấu hình cảm biến ohmic chuyên dụng.
Không tuyên bố rằng INWELT PMX-M65 hỗ trợ cảm biến điện trở trừ khi có nắp/tấm chắn giữ máy INWELT đã được xác minh và kết nối điện.
Nếu INWELT có cấu hình như vậy thì thêm:
Số phần
Sơ đồ nối dây
Lá chắn tương thích
Hướng dẫn cài đặt
Đây sẽ là nội dung kỹ thuật của bên thứ nhất có giá trị cao.
Chiều cao xỏ lỗ so với chiều cao cắt
Cắt plasma CNC thường sử dụng các độ cao khác nhau trong giai đoạn xuyên và cắt.
Chiều cao xỏ khuyên
Trong quá trình xuyên thấu, vật liệu nóng chảy bị đẩy lên khỏi phôi.
Chiều cao xuyên thủng chính xác có thể giúp giảm thiệt hại do kim loại nóng chảy gây ra cho vòi phun và tấm chắn.
Chiều cao cắt
Sau khi khoan xong, hệ thống CNC sẽ chuyển sang chiều cao cắt đã lập trình.
Chiều cao không chính xác có thể góp phần vào:
Góc xiên quá mức
rãnh rộng hơn
cặn nặng
Giảm tuổi thọ tiêu hao
Sử dụng các thông số đã được thử nghiệm với nguồn điện plasma hoàn chỉnh thay vì sao chép hệ thống 65A khác.
Tốc độ cắt cơ giới hóa PMX-M65
Tốc độ cắt nên được lựa chọn theo hệ thống plasma hoàn chỉnh.
Các biến quan trọng bao gồm:
Tốc độ di chuyển quá chậm có thể làm tăng lượng nhiệt đầu vào và cặn.
Tốc độ di chuyển quá nhanh có thể gây ra độ trễ hồ quang, độ xuyên thấu không hoàn toàn và chất lượng cạnh kém.
Do đó, biểu đồ cắt INWELT đã được xác minh sẽ hữu ích hơn một đề xuất tốc độ chung.
Máy PMX-M65 có thể cắt dày bao nhiêu?
Trang hiện tại tuyên bố cắt khoảng 10–15 mm dưới 60A.
Tuyên bố đó nên được loại bỏ hoặc viết lại.
Có hai vấn đề:
PMX-M65 là đèn pin máy 65A nên việc sử dụng 'dưới 60A' sẽ tạo ra sự mơ hồ không cần thiết về sản phẩm.
Độ dày cắt được xác định bởi hệ thống plasma hoàn chỉnh chứ không chỉ bằng mỏ hàn.
Công suất cắt thực tế phụ thuộc vào:
Thông số kỹ thuật plasma chuyên nghiệp nên phân biệt:
Công suất cắt khuyến nghị
Cắt hiệu quả với chất lượng cạnh phù hợp.
Công suất cắt tối đa
Cắt vật liệu dày hơn ở tốc độ giảm.
Khả năng cắt đứt
Độ dày tối đa có thể tách rời, thường làm giảm chất lượng cạnh.
Chỉ công bố số liệu độ dày PMX-M65 cụ thể sau khi INWELT đã xác minh chúng bằng thử nghiệm hệ thống hoàn chỉnh.
Xây dựng sơ đồ cắt CNC INWELT PMX-M65
Biểu đồ cắt của bên thứ nhất sẽ là một trong những bổ sung SEO và GEO mạnh nhất cho trang này.
Các trường được đề xuất bao gồm: Dữ liệu
| tham số |
để xuất bản |
| Vật liệu |
Thép nhẹ / Không gỉ / Nhôm |
| độ dày |
Độ dày thử nghiệm |
| Hiện hành |
45A / 65A |
| Mã tiền boa |
Mã sản phẩm INWELT |
| Đường kính đầu |
Ø0,9 / Ø1,1mm |
| Áp suất khí |
thanh |
| Dòng khí |
L/phút |
| Tốc độ di chuyển |
mm/phút |
| chiều cao xuyên thủng |
mm |
| đâm chậm trễ |
giây |
| Chiều cao cắt |
mm |
| Chiều rộng Kerf |
mm |
| Kết quả cắt |
Khuyến nghị / Tối đa / Mức độ thôi việc |
Sử dụng kết quả kiểm tra INWELT thực tế thay vì giá trị biểu đồ cắt giảm của đối thủ cạnh tranh.
Nguồn cung cấp khí khuyến nghị cho PMX-M65
Danh sách thông số kỹ thuật INWELT hiện tại:
Khí xử lý: Không khí / N₂
Áp suất khí: khoảng 5,0 bar
Lưu lượng khí: khoảng 185 L/phút
Luồng sau được đề xuất: khoảng 60 giây
Sử dụng khí xử lý sạch, khô
Độ ẩm, dầu máy nén và ô nhiễm hạt có thể ảnh hưởng tiêu cực đến:
ổn định hồ quang
Tuổi thọ điện cực
Cuộc sống đỉnh cao
Cắt tính nhất quán
Sử dụng phương pháp lọc và tách ẩm thích hợp.
Kiểm tra áp suất trong dòng khí
Áp suất tĩnh có thể khác với áp suất vận hành thực tế.
Bộ lọc, ống mềm, bộ điều chỉnh và phụ kiện có thể tạo ra tổn thất áp suất.
Điều chỉnh khí theo quy trình vận hành hoàn chỉnh của hệ thống plasma.
PMX-M65 có thể cắt những vật liệu gì?
Khi được kết nối với hệ thống cắt plasma tương thích, PMX-M65 có thể xử lý các vật liệu dẫn điện bao gồm:
Thép nhẹ
Thép cacbon
Thép không gỉ
Nhôm
đồng
Thau
Thép mạ kẽm
Tốc độ cắt thực tế, chất lượng lưỡi cắt và độ dày thực tế phụ thuộc vào hệ thống plasma hoàn chỉnh.
Cắt cơ khí PMX-M65 so với khoét lỗ
Nền tảng tiêu hao PMX65/85 rộng hơn bao gồm các thành phần liên quan đến khoét lỗ.
Cắt cơ giới
Đối với trang PMX-M65, cắt CNC vẫn là ứng dụng chính.
Sử dụng ngăn xếp vật tư tiêu hao cho máy cắt 45A hoặc 65A đã được xác minh.
cắt plasma
Cắt bỏ kim loại mà không cắt hoàn toàn phôi.
Các ứng dụng tiềm năng bao gồm:
Loại bỏ mối hàn
khoét lưng
Loại bỏ khuyết tật
Chuẩn bị chung
Chỉ thúc đẩy việc cắt xén nếu:
Nguồn năng lượng plasma hỗ trợ khoét lỗ
Các vật tư cắt lỗ chính xác đã được lắp đặt
Hệ thống tự động hỗ trợ chuyển động cần thiết
Không sử dụng vòi cắt thông thường làm vòi cắt trừ khi cấu hình đó được phê duyệt cụ thể.
Các ứng dụng tiêu biểu của mỏ hàn CNC PMX-M65
PMX-M65 phù hợp với các ứng dụng cắt plasma tự động bao gồm:
Bàn cắt plasma CNC
Chế tạo tấm và tấm
Chế tạo kết cấu thép
Chế tạo máy móc
Thiết bị nông nghiệp
Linh kiện ô tô
Thiết bị xây dựng
Đồ nội thất bằng kim loại
Tế bào sản xuất công nghiệp
Cắt hồ sơ tự động
Sản xuất linh kiện sửa chữa
Cấu hình mỏ cắt cuối cùng phải luôn được chọn theo nguồn điện plasma và giao diện máy.
Bảo trì PMX-M65 cho sản xuất CNC
Điều kiện tiêu hao nhất quán đặc biệt quan trọng trong sản xuất CNC vì các bộ phận bị mòn có thể ảnh hưởng đến mọi bộ phận lặp đi lặp lại.
Kiểm tra điện cực
Giám sát hố mòn trung tâm.
Thay thế điện cực trước khi bị xói mòn quá mức gây ra hiện tượng khởi động không ổn định hoặc làm hỏng vòi cắt.
Kiểm tra đầu cắt
Kiểm tra lỗ mở vòi phun xem:
phóng to
Hình bầu dục
Đốt cháy sát thương
Sự ô nhiễm
Vòi phun bị mòn có thể ảnh hưởng đến góc xiên, chiều rộng rãnh cắt và độ đồng nhất về kích thước.
Kiểm tra vòng xoáy
Kiểm tra:
vết nứt
Thiệt hại do nhiệt
Sự biến dạng
Sự ô nhiễm
Kiểm tra tấm chắn máy
Giữ đường dẫn khí thông thoáng và xác nhận rằng tấm chắn được lắp đặt chính xác.
Kiểm tra vòng chữ O
Kiểm tra vòng đệm đầu mỏ xem có bị hư hỏng hoặc rò rỉ khí không.
Kiểm tra dây dẫn ngọn đuốc
Đảm bảo chuyển động CNC không:
Các sự cố cắt CNC PMX-M65 thường gặp
Khởi động hồ quang không ổn định hoặc không ổn định
Kiểm tra:
Góc xiên quá mức
Kiểm tra:
Ngọn đuốc vuông góc
Chiều cao cắt
Tình trạng vòi phun
Tốc độ di chuyển
cặn nặng
Kiểm tra:
Tốc độ cắt
Hiện hành
Độ dày vật liệu
Dòng khí
Chiều cao ngọn đuốc
Cuộc sống tiêu hao ngắn
Nguyên nhân có thể bao gồm:
Kích thước phần không nhất quán
Thanh tra:
Gắn đuốc
Chiều cao cắt
Phản ứng dữ dội của CNC
Bồi thường Kerf
Tình trạng tiêu hao
Tốc độ di chuyển
Không phải mọi vấn đề về kích thước đều do ngọn đuốc plasma gây ra.
Vật tư tiêu hao PMX-M65 dành cho nhà phân phối và cung cấp hậu mãi
Một chương trình hậu mãi PMX-M65 hoàn chỉnh có thể bao gồm:
Đối với các nhà phân phối, việc xuất bản số bộ phận và phạm vi hoạt động chính xác giúp đơn giản hóa việc đặt hàng lặp lại và giảm các lỗi tương thích.
Sản xuất đèn pin plasma CNC PMX-M65 OEM của INWELT
INWELT cung cấp mỏ cắt plasma và linh kiện thay thế cho khách hàng B2B chuyên nghiệp bao gồm:
Nhà sản xuất nguồn điện plasma
Nhà sản xuất máy plasma CNC
Tích hợp hệ thống CNC
Thương hiệu thiết bị hàn cắt
nhà nhập khẩu
Nhà phân phối
Nhà bán buôn
Nhà cung cấp công nghiệp
Các công ty hàng tiêu dùng hậu mãi
Cấu hình OEM và ODM có thể được đánh giá theo hệ thống plasma mục tiêu.
Tùy chọn OEM và nhãn riêng
Tùy chỉnh có thể bao gồm:
Xây dựng thương hiệu khách hàng
Nhãn sản phẩm
Cấu hình máy-đuốc
Chiều dài dây đèn pin
Kết nối tích hợp
Kết nối tách biệt
Bộ điều hợp trung tâm
Bộ điều hợp tùy chỉnh
Điều khiển 2 dây hoặc 4 dây
Cáp đồng trục
Bộ dụng cụ tiêu hao
Bao bì nhãn hiệu riêng
Tài liệu kỹ thuật
Yêu cầu về mã vạch và thùng carton
Đối với các dự án OEM, hãy cung cấp thông số kỹ thuật của nguồn điện plasma, bộ điều khiển CNC, cấu hình đầu nối và số lượng mua ước tính.
Tại sao nên tìm nguồn đèn pin máy PMX-M65 từ INWELT?
Chương trình PMX-M65 kết hợp các cụm mỏ hàn hoàn chỉnh với hệ thống cáp và vật tư tiêu hao chi tiết.
Nền tảng hiện tại bao gồm:
Đối với người mua chuyên nghiệp, việc tìm nguồn cung ứng ngọn đuốc hoàn chỉnh và các bộ phận dịch vụ thông qua một nhà cung cấp có thể đơn giản hóa việc mua hàng, kiểm kê và hỗ trợ hậu mãi.
Câu hỏi thường gặp về Đèn pin plasma CNC PMX-M65
Cường độ dòng điện của INWELT PMX-M65 là bao nhiêu?
PMX-M65 được đánh giá ở mức 65A theo dữ liệu kỹ thuật INWELT hiện tại.
PMX-M65 là đèn cầm tay hay đèn máy?
PMX-M65 là đèn pin máy CNC/cơ giới hóa.
PMX65 liên quan là cấu hình cầm tay thủ công.
PMX-M65 có sử dụng đánh lửa HF không?
KHÔNG.
PMX-M65 sử dụng hệ thống khởi động hồ quang không dùng HF.
PMX-M65 sử dụng khí gì?
Danh sách thông số kỹ thuật hiện tại Air/N₂.
PMX-M65 yêu cầu áp suất khí bao nhiêu?
Khoảng 5,0 thanh.
PMX-M65 yêu cầu lưu lượng khí nào?
Thông số kỹ thuật INWELT hiện tại liệt kê khoảng 185 L/phút.
Chu kỳ nhiệm vụ PMX-M65 là gì?
Danh sách đặc điểm kỹ thuật hiện tại 60%.
Chiều dài dây dẫn ngọn đuốc là bao nhiêu là tiêu chuẩn?
Dây dẫn PMX-M65 tiêu chuẩn là 6 m.
Dòng cắt nào được hỗ trợ?
Cấu hình vật tư tiêu hao cơ giới hóa chính là 45A và 65A.
Kích thước đầu cắt 45A là bao nhiêu?
Mẹo INWELT PRO hiện tại là:
IJWV0664-09 – Ø0,9 mm / 45A
Kích thước đầu cắt 65A là bao nhiêu?
Mẹo INWELT PRO hiện tại là:
IJWV0664-11 – Ø1,1 mm / 65A
PMX-M65 sử dụng điện cực nào?
Danh sách dòng sản phẩm hiện tại:
IJWC0043 – Điện cực PMX65 / PMX85 / PMX105
PMX-M65 sử dụng vòng xoáy nào?
Danh sách dòng sản phẩm hiện tại:
IJWG3012 – Vòng xoáy PMX65 / PMX85 / 45–85A
PMX-M65 sử dụng đầu đèn pin nào?
Đầu máy INWELT hiện tại là:
IJWA0662 – Đầu mỏ hàn máy PMX65 / PMX85 / PMX105
PMX-M65 có thể được sử dụng với bất kỳ máy cắt plasma CUT60 hoặc 65A nào không?
KHÔNG.
Hệ thống khởi động, đầu nối phía sau, dây điều khiển, giao diện khí/dòng điện và thiết kế nguồn điện cũng phải phù hợp.
PMX-M65 có hỗ trợ điều khiển chiều cao ngọn đuốc không?
Nó có thể được tích hợp vào hệ thống CNC bằng thiết bị điều khiển chiều cao mỏ cắt tương thích.
Sự sắp xếp THC chính xác phụ thuộc vào nguồn năng lượng plasma và bộ điều khiển CNC.
PMX-M65 có hỗ trợ cảm biến ohmic không?
Đừng cho là như vậy.
Cảm biến Ohmic yêu cầu cấu hình nắp giữ/tấm chắn và kết nối điện đã được xác minh.
PMX-M65 có cắt được thép không gỉ không?
Có, khi được sử dụng với hệ thống plasma tương thích và các thông số phù hợp.
PMX-M65 có cắt được nhôm không?
Đúng.
Nhôm có tính dẫn điện và có thể được cắt bằng plasma bằng hệ thống plasma phù hợp.
PMX-M65 có thể cắt dày bao nhiêu?
Không có độ dày cắt chung được xác định chỉ bằng mỏ hàn.
Sử dụng dữ liệu được khuyến nghị, dữ liệu tối đa và mức cắt đứt đã được thử nghiệm từ hệ thống cắt plasma hoàn chỉnh.
PMX-M65 có thể được sử dụng để khoét lỗ không?
Nền tảng vật tư tiêu hao rộng hơn bao gồm các bộ phận khoét lỗ, nhưng nguồn điện, vật tư tiêu hao và quy trình máy đều phải hỗ trợ khoét lỗ.
Sự khác biệt giữa PMX-M65 và PMX65 là gì?
PMX-M65 là cấu hình máy/CNC.
PMX65 là cấu hình cầm tay/thủ công.
INWELT có cung cấp mỏ hàn OEM PMX-M65 không?
Đúng.
Cấu hình OEM/ODM, nhãn hiệu riêng, cáp, đầu nối và bộ vật tư tiêu hao có sẵn cho các nhà sản xuất thiết bị, nhà tích hợp hệ thống, nhà phân phối và nhà nhập khẩu đủ tiêu chuẩn.
Yêu cầu báo giá Mỏ cắt plasma CNC INWELT PMX-M65
Để xác nhận khả năng tương thích nhanh hơn, hãy cung cấp:
Nhà sản xuất và model nguồn điện plasma
Dòng điện đầu ra định mức
Mẫu đèn pin hiện có
Phương pháp bắt đầu
Bộ điều khiển CNC
Hình ảnh kết nối chính
Giao diện điều khiển
Cấu hình cáp cần thiết
Dòng điện cắt yêu cầu
Yêu cầu tiêu hao
Số lượng mua dự kiến
INWELT hoặc nhãn hiệu riêng
Sau đó, INWELT có thể xác nhận cấu hình mỏ hàn, cáp và vật tư tiêu hao hoàn chỉnh PMX-M65 phù hợp cho hệ thống cắt plasma CNC của bạn.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių