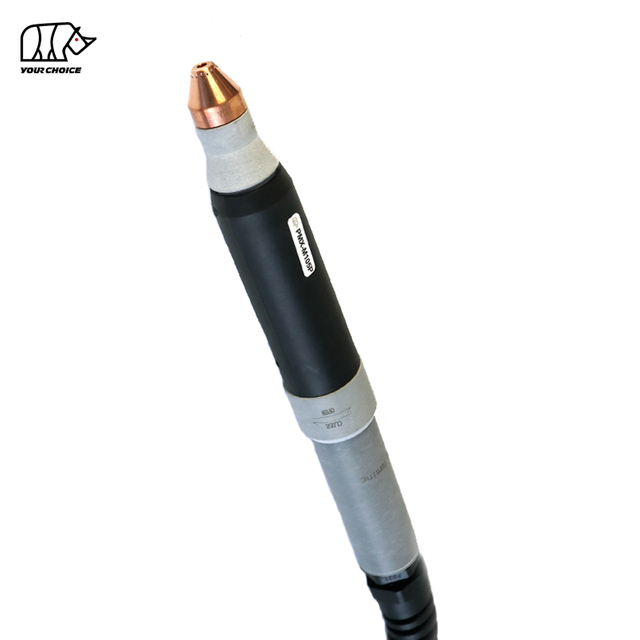
65A 機械切断用非 HF CNC プラズマ切断トーチ
INWELT PMX-M65 は空冷 CNC および機械化プラズマ切断トーチです。 、自動プラズマ テーブル、プロファイル切断機、産業用金属切断システム用に設計された
PMX-M65 の定格は 65A、デューティ サイクルは 60% で 、 非高周波アーク始動システムを使用しています。.
現在の INWELT の技術構成には次のものが含まれます。
65A定格電流
60%のデューティサイクル
空気/N₂ プロセスガス
非HFアーク始動
約5.0バールのガス圧
約185 L/分のガス流量
約60 秒のポストフローを推奨
標準6mトーチリード
45A および 65A 切断消耗品構成
統合型、分離型、中央アダプター、カスタムアダプター、同軸構成など、複数の後部接続およびケーブル配置が利用可能です。
PMX-M65 は、 マシン/CNC バージョンとして位置付けられる必要があります。PMX65 ハンドヘルド プラズマ トーチとは別に、特に
INWELT PMX-M65 技術仕様
| 仕様 |
INWELT PMX-M65 |
| 製品タイプ |
CNC / 機械化プラズマ切断トーチ |
| モデル |
PMX-M65 |
| ブランド |
インウェルト |
| 定格電流 |
65A |
| デューティサイクル |
60% |
| 冷却/プロセスガス |
空気 / N₂ |
| アーク開始 |
非HF |
| ガス圧 |
約5.0バール |
| ガスの流れ |
約185L/分 |
| 推奨されるポストフロー |
約60秒 |
| 標準リード長さ |
6メートル |
| 手術 |
CNC / 機械化 |
| 主な切削消耗品 |
45A・65A |
| チップサイズ |
Ø0.9mm / Ø1.1mm |
| コネクタオプション |
一体型 / 分離型 / セントラルアダプター / カスタムアダプター |
| ケーブルオプション |
標準 / 同軸 |
| OEM/ODM |
利用可能 |
| プライベートブランド |
利用可能 |
ご注文前にプラズマ電源、定格電流、非HF始動方式、背面コネクタ、制御配線、CNCインターフェースをご確認ください。
PMX-M65 マシントーチ vs. PMX65 ハンドトーチ
PMX-M65 と PMX65 は、2 つの別個の製品エンティティとして扱う必要があります。
| 特長 |
PMX-M65 |
PMX65 |
| 手術 |
CNC / 機械化 |
手動 / ハンドヘルド |
| トーチの形状 |
マシントーチ構成 |
ハンドトーチ |
| スタートコントロール |
機械制御 |
オペレータートリガー |
| 取り付け |
固定CNCホルダー |
ハンドヘルド |
| トーチの高さ |
CNC / THC 制御 |
オペレーター制御 |
| 主な用途 |
自動切断 |
手動カット |
一部の電極、スワールリング、その他のフロントエンドコンポーネントは、関連する PMX プラットフォーム間で共有される場合があります。
ただし、完全なトーチ アセンブリ、マシンヘッド、ハンドル、およびケーブルの配置を自動的に交換可能として扱うべきではありません。
内部リンクの場合は、次のような説明的なアンカーを使用します。
PMX-M65 CNC プラズマ切断トーチ
そして
PMX65 手動プラズマ切断トーチ
両方の製品に「PMX65」を使用するのではなく。
CNC 切断に専用の 65A マシントーチを使用する理由
CNC プラズマ システムには、アーク対応トーチ以上のものが必要です。
マシントーチは、再現可能な形状、安定した取り付け、およびプラズマ電源との信頼できる通信を維持する必要があります。
真っ直ぐで安定したマシントーチの形状
固定マシントーチにより、CNC システムは以下を維持できます。
トーチ直角度
再現可能なピアス位置
制御された切断高さ
安定したカーフ
一貫した切断方向
再現可能な部品形状
機械制御による開始シーケンス
プラズマサイクルは、従来のハンドトリガーではなく、機械によって制御されます。
一般的なプロセスには次のものが含まれます。
トーチの位置決め
初期高さセンシング
プラズマスタート
ピアス
切断動作
トーチ高さ調整
アークストップ
再現可能な生産
取り付け、消耗品、電流、ガス流、および切断パラメータを制御したままにすると、機械トーチは手動切断よりも再現性の高い生産を実現できます。
PMX-M65 非 HF プラズマ システムの仕組み
PMX-M65 は、以下で構成される完全なプラズマ切断システムの一部として動作します。
プラズマ電源
PMX-M65 マシントーチ
CNCコントローラー
プロセスガス供給
カッティングテーブル
仕事関係
オプションのトーチ高さ制御システム
非HFアーク始動
PMX-M65は 非高周波始動方式を採用.
従来の高周波点火回路に依存しません。
したがって、プラズマ電源は、互換性のある非 HF 始動アーキテクチャを使用する必要があります。
両製品のアンペア数やコネクタが類似しているという理由だけで、HF マシン トーチを PMX-M65 に置き換えないでください。
プラズマアークの形成
空気または窒素がトーチに入り、電極、スワールリング、ノズルを通って流れます。
電気エネルギーがプロセスガスをイオン化し、高温のプラズマアークを生成します。
切断ノズルはプラズマ流を狭め、集中したアークが導電性金属を溶かし、ガスが切り口から溶けた材料を除去します。
ポストフロー冷却
現在の INWELT 仕様では、約 60 秒のポストフローを推奨しています。.
継続的なガス流により、切断アークが停止した後もトーチ ヘッドとフロントエンドの消耗品から残留熱を除去できます。
可能な限り、通常のポストフロー サイクルが終了するまで待ちます。
CNC アプリケーションでは非 HF 始動が重要な理由
CNC 切断テーブルには、電子コントローラー、モーター ドライブ、高さ制御システム、プラズマ プロセス周りの通信配線が含まれています。
非 HF システムは、一部の古いプラズマ プラットフォームで使用されていた従来の高周波点火回路を回避します。
ただし、 非 HF は普遍的な互換性を意味するものではありません.
以下はまだ一致する必要があります。
プラズマ電源
アーキテクチャの開始
パイロットアーク回路
背面コネクタ
始動・制御配線
CNCインターフェース
ガス要件
したがって、正しい主張は次のようになります。
PMX-M65 は、互換性のある非 HF 機械化プラズマ システム用に設計されています。
PMX-M65 45A および 65A 機械切断用消耗品
PMX-M65 消耗品プラットフォームは、 45A と 65A の両方の切断構成をサポートします.
65A プラズマ システムは常に最大電流で動作する必要がないため、これは便利です。
45A 切断構成
45A 構成は、プラズマ電源によってサポートされている場合、低電流アプリケーションに使用できます。
潜在的な利点は次のとおりです。
熱入力の低減
小さめの切り口
より薄い材料の制御性の向上
現在の需要の減少
65A 切断構成
65A 構成は、PMX-M65 の定格容量に近い高出力切断を目的としています。
ノズル、シールド、電極、およびスワールリングは、選択したプロセスに適合する必要があります。
特定の消耗品の組み合わせがその電流に対して承認されていない限り、45A ノズルを 65A で動作させないでください。
PMX-M65 45A カッティングチップ
現在の INWELT PRO 切断チップは次のとおりです。
インウェルトコード:IJWV0664-09
仕様:
Ø0.9mm / PMX65 / 45A / PRO
このノズルは、対応するマシントーチ消耗品スタックとともに使用する必要があります。
完全な 45A カット チャートを公開する前に、次のことを確認してください。
マシンシールド
保持コンポーネント
電極
スワールリング
ガス圧力
切断高さ
推奨材質範囲
PMX-M65 65A カッティングチップ
現在の 65A PRO チップは次のとおりです。
インウェルトコード: IJWV0664-11
仕様:
Ø1.1mm / PMX65 / 65A / PRO
これは、65A PMX-M65 プラットフォームに関連付けられた主要な高出力ノズルです。
Ø1.1 mm ノズルは、適切な電極、スワールリング、およびマシンシールドと組み合わせる必要があります。
SEO と GEO にとって、この正確な関係は、「高品質の消耗品」などの一般的な言葉よりも価値があります。
PMX-M65 マシンシールド
現在のマシントーチの消耗品ファミリーには次のものが含まれます。
インウェルトコード: IJTN0634
説明:
シールドキャップ/PMX65~PMX85/マシン/45~85A/PRO
これは重要なマシン固有のコンポーネントであり、PMX-M65 ページで目立つように表示される必要があります。
マシン シールドは、正しいフロントエンド ジオメトリの確立に役立ち、内部の消耗品を保護します。
構成が技術的に承認されていない限り、ハンドトーチ シールドに交換しないでください。
PMX-M65 外側ノズル
現在の外側ノズルは次のとおりです。
インウェルトコード: IJWT0604
説明:
外側ノズル / PMX65~PMX85~PMX105 / 6穴
外側のノズルは、フロントエンドのガス管理および保護システムの一部を形成します。
すべてのガス通路を清潔に保ちます。
次のような場合は、コンポーネントを交換します。
PMX-M65 スワールリング
現在の渦巻きリングは次のとおりです。
インウェルトコード:IJWG3012
応用:
PMX65 / PMX85 / 45~85A
スワールリングは、電極とノズルの周囲のプロセスガスの分布を制御します。
正しいガスの回転と分配は、安定したプラズマ アークの維持に役立ちます。
次のような場合は、損傷したスワール リングを交換します。
ガス通路を拡大したり、改造したりしないでください。
PMX-M65電極
現在の電極は次のとおりです。
インウェルトコード: IJWC0043
応用:
PMX65 / PMX85 / PMX105
電極はトーチを通じて電気エネルギーを伝達します。
動作中に、電極の中心に摩耗ピットが発生します。
過度の浸食が発生して次のような問題が発生する前に、電極を交換してください。
不安定なアークスタート
切断の一貫性の低下
ノズルの摩耗の加速
起動の失敗
CNC アプリケーションの場合、ピアシングを繰り返すと消耗品の摩耗が増加する可能性があるため、電極の状態を定期的に監視する必要があります。
PMX-M65 マシントーチヘッド
現在のマシントーチヘッドは次のとおりです。
インウェルトコード: IJWA0662
説明:
プラズマトーチヘッド / PMX65 / PMX85 / PMX105 / マシン
この専用のマシントーチコンポーネントは、ページ上の最も重要なエンティティの 1 つです。
関連する O リングは次のとおりです。
インウェルトコード: IJGU0686
仕様:
Ø17 × 20.6 × 1.8 mm / レッドシリコン
シール面をチェックし、ガス漏れが発生した場合は損傷した O リングを交換します。
PMX-M65 機械本体とサポート部品
現在の製品ファミリーには次のものが含まれます。
IJHW0046-01 – プラズママシンハンドルキット
標準、EPDM、および同軸ケーブル アセンブリ用の関連ケーブル サポート コンポーネントと併せて。
これらの部品はとして説明される必要があります。 機械本体/ケーブルサポートコンポーネント、オペレータの快適性やトリガーコンポーネントとしてではなく、
現在のページの紹介文には、トーチは「オペレーターの快適さ」を考慮して設計されており、トリガー安全カバーが含まれていると記載されています。
その文言は専用の CNC/マシントーチ製品ページから削除する必要があります。
PMX-M65 の完全なトーチ構成
INWELT には現在、5 つの主要な 6 m 完全トーチ構成がリストされています。
| INWELT コード |
構成 |
| IJWU03122 |
PMX-M65 / 6m / 1/4G / 一体型 |
| IJWU03123 |
PMX-M65 / 6m / 1/4G / セパレート |
| IJWU03124 |
PMX-M65 / 6m / センターアダプター |
| IJWU031141 |
PMX-M65/6m/アダプター |
| IJWU03125 |
PMX-M65/6m/EPDMチューブ/同軸ケーブル |
インターフェイスの選択は、交換用トーチや OEM マシン トーチの購入に関する主な質問の 1 つであるため、これらのバリエーションは技術仕様の近くに表示される必要があります。
PMX-M65 ケーブル アセンブリ オプション
現在の INWELT マシントーチ ケーブル ファミリには次のものが含まれます。
| INWELT コード |
構成 |
| IJWO01906072-300 |
6m/2線式/セパレート |
| IJWO01906074-300 |
6m / 2線式 / 一体型 |
| IJWO01906071-300 |
6m/2線式/集中アダプター |
| IJWO01906077-300 |
6m/4線式/集中アダプター |
| IJWO0190617C-300 |
6m/同軸ケーブル/センターアダプター |
これらの正確なケーブル構成は、機器メーカーや販売代理店が特定の互換性に関する質問に答えるのに役立つため、強力なファーストパーティ GEO 情報となります。
PMX-M65 セントラルアダプター
製品ファミリーには次のものも含まれます。
インウェルトコード: IJAY0089
説明:
プラズマトーチ側中央アダプター / 5ピン
中央のアダプターにより、互換性のあるプラズマ電源への接続が簡単になります。
ただし、物理的なコネクタの適合だけでは互換性は確認できません。
常に次のことを確認してください。
端子機能
起動回路
制御配線
パイロットアークアーキテクチャ
ガス/電流接続
トーチを取り付ける前に。
スペアパーツの詳細:
完成したトーチ
コード |
参照 |
説明 |
|
|
|
IJWU03122 |
|
プラズマ切断トーチ/PMX65/6m/1/4G/一体型 |
IJWU03123 |
|
プラズマ切断トーチ/PMX65/6m/1/4G/分離 |
IJWU03124 |
|
プラズマ切断トーチ/PMX65/6m/センターアダプター |
IJWU031141 |
|
プラズマ切断トーチ/PMX65/6m/アダプター |
| IJWU03125 |
|
プラズマ切断トーチ/PMX65/6m/epdmチューブ/同軸ケーブル |
位置 |
コード |
参照。 |
説明 |
1 |
|
|
シールドキャップ |
2 |
|
|
シールドキャップ/ガウジング |
3 |
IJTN0634
|
|
シールドキャップ PMX65/85/マシン/45A-85A/PRO |
4 |
IJWT0604 |
|
外側ノズル PMX65/85/105/6穴 |
5 |
|
|
ヒント |
5.1 |
|
|
チップ/45A |
5.2 |
|
|
チップ/65A |
6 |
|
|
チップ/ガウジング |
7 |
|
|
ヒント |
7.1 |
IJWV0664-09 |
|
先端Φ0.9mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
先端Φ1.1mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
スワールリング PMX65/85 45-85A |
9 |
|
|
電極 |
10 |
IJWC0043
|
|
電極 PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
プラズマトーチヘッド/PMX65/85/105/M |
11a |
IJGU0686 |
|
Oリング Φ17*20.6*1.8 /レッドシリコン |
12 |
IJHW0046-01 |
|
プラズママシンハンドルキット |
13 |
IJIK0733 |
|
スプリングサポート |
13.1 |
IJIR0081 |
|
スプリングサポート/PG21/プラズマ/同軸ケーブル |
13.2 |
IJIK0804
|
|
スプリングサポート/PG21/プラズマ/EPDM |
14 |
|
|
ケーブルアセンブリ |
14.1 |
IJWO01906072-300 |
|
ケーブルアセンブリ/PMX-M65/6M/2芯/セパレート |
14.2 |
IJWO01906074-300 |
|
ケーブルアセンブリ/PMX-M65/6M/2芯/一体型 |
14.3 |
IJWO01906071-300 |
|
ケーブルアセンブリ/PMX-M65/6M/2本/センターアダプター |
14.4 |
IJWO01906077-300 |
|
ケーブルアセンブリ/PMX-M65/6M/4芯/センターアダプター |
15 |
IJWO0190617C-300 |
|
ケーブルアセンブリ/PMX-M65/6M/同軸ケーブル/センターアダプター |
17 |
IJAY0089 |
|
センターアダプター トーチサイド PLASMA 5 PINS |
当社のカタログ:
 インウェルト プラズマ トーチ カタログ.pdf
PMX-M65 CNC プラズマカッターの互換性を確認する方法
マシンが CUT60、CUT65、または 65A と記載されているという理由だけで PMX-M65 を選択しないでください。
起動方法を確認する
プラズマ電源は PMX-M65 非 HF 始動アーキテクチャをサポートする必要があります.
出力電流の確認
PMX-M65 の定格は 65A.
機械と消耗品は検証された電流範囲内で動作させる必要があります。
背面の接続を確認する
利用可能な手配は次のとおりです。
1/4G統合
1/4G分離
中央アダプター
カスタムアダプター
同軸構成
制御配線の確認
利用可能なマシン構成には次のものがあります。
始動/制御回路はプラズマ電源に適合する必要があります。
注文前に機械情報を提供してください
交換または OEM プロジェクトの場合は、以下を提供してください。
プラズマ電源メーカー
機械型式
定格出力電流
既存トーチモデル
コネクタの写真
コントロールプラグの写真
CNCコントローラ情報
これは、マシンのブランドの長いリストを公開するよりも信頼性が高くなります。
PMX-M65 および CNC トーチ高さ制御
CNC プラズマ システムは、自動トーチ高さ制御を使用して、意図したトーチとワーク間の距離を維持できます。
考えられるシステムには次のようなものがあります。
アーク電圧THC
フローティングヘッドセンシング
オーミックセンシング
その他の初期高さシステム
アーク電圧高さ制御
切断アークが確立されると、THC システムはプログラムされた切断高さを維持する一環としてアーク電圧を使用できます。
正しいターゲット電圧は、完全なプラズマ システムと切断手順によって異なります。
オーミックセンシング
現在の 65A 競合他社のマシントーチ システムは、専用の抵抗感知構成を提供しています。
でください。 しない 検証済みの INWELT マシン保持キャップ/シールドおよび電気接続が利用可能でない限り、INWELT PMX-M65 がオーミック センシングをサポートしていると主張
INWELT にそのような構成がある場合は、以下を追加します。
部品番号
配線図
互換性のあるシールド
インストール手順
これは非常に価値のあるファーストパーティの技術コンテンツになります。
ピアス高さと切断高さ
CNC プラズマ切断では通常、ピアシング段階と切断段階で異なる高さを使用します。
ピアス高さ
ピアシング中、溶融した材料がワークピースから上方に排出されます。
正しいピアス高さは、ノズルとシールドへの溶融金属の損傷を軽減するのに役立ちます。
切断高さ
ピアシングが完了すると、CNC システムはプログラムされた切断高さに移動します。
不適切な高さは次の原因となる可能性があります。
過剰なベベル
広い切り口
重いドロス
消耗品の寿命の短縮
別の 65A システムをコピーするのではなく、完全なプラズマ電源でテストされたパラメータを使用してください。
PMX-M65 機械切断速度
切断速度はプラズマシステム全体に応じて選択する必要があります。
重要な変数には次のものがあります。
材料
板厚
切断電流
先端径
ガス圧力
切断高さ
消耗品の状態
必要なエッジ品質
移動速度が遅すぎると、入熱とドロスが増加する可能性があります。
移動速度が速すぎると、アークラグ、不完全な溶け込み、エッジ品質の低下が発生する可能性があります。
したがって、検証済みの INWELT カット チャートは、1 つの普遍的な推奨速度よりも役立ちます。
PMX-M65はどのくらいの厚さまで切断できますか?
現在のページでは、 60A 未満で約 10 ~ 15 mm の切断が可能であると主張しています。.
その記述は削除するか書き直す必要があります。
次の 2 つの問題があります。
PMX-M65 は 65A マシントーチであるため、「60A 未満」を使用すると、製品に不必要な曖昧さが生じます。
切断厚さはトーチ単独ではなく、プラズマ システム全体によって決まります。
実際の切断能力は以下によって異なります。
プラズマ電源
材料
入力電力
現在
切削チップ
ガスの圧力と流量
移動速度
ピアス高さ
切断高さ
必要なエッジ品質
専門的なプラズマ仕様では、以下を区別する必要があります。
推奨切断能力
適切な刃先品質による生産性の高い切断。
最大切断能力
厚い材料を低速で切断します。
切断能力
切断できる最大の厚さ。通常はエッジの品質が低下します。
特定の PMX-M65 の厚さの数値は、INWELT が完全なシステム テストで検証した後にのみ公表します。
INWELT PMX-M65 CNC カット チャートの作成
ファーストパーティのカッティング チャートは、このページに追加される最も強力な SEO および GEO の 1 つとなります。
推奨されるフィールドは次のとおりです:
| パラメータデータ |
公開する |
| 材料 |
軟鋼 / ステンレス / アルミニウム |
| 厚さ |
テストされた厚さ |
| 現在 |
45A・65A |
| チップコード |
インウェルト品番 |
| 先端径 |
Ø0.9 / Ø1.1mm |
| ガス圧 |
バー |
| ガスの流れ |
L/分 |
| 移動速度 |
mm/分 |
| ピアスの高さ |
mm |
| ピアスディレイ |
秒 |
| 切断高さ |
mm |
| 切り口幅 |
mm |
| カット結果 |
推奨/最大/解雇 |
競合他社のカットチャートの値ではなく、実際の INWELT テスト結果を使用してください。
PMX-M65の推奨ガス供給量
現在の INWELT 仕様には次のものがリストされています。
プロセスガス: 空気 / N₂
ガス圧: 約5.0bar
ガス流量: 約185L/min
推奨ポストフロー: 約60秒
クリーンでドライなプロセスガスを使用する
湿気、コンプレッサーオイル、粒子による汚染は、以下に悪影響を与える可能性があります。
アークの安定性
電極寿命
刃先寿命
カットの一貫性
適切な濾過と水分分離を行ってください。
ガス流通時の圧力確認
静圧は実際の動作圧力と異なる場合があります。
フィルター、ホース、レギュレーター、継手によって圧力損失が発生する可能性があります。
プラズマ システム全体の操作手順に従ってガスを調整します。
PMX-M65 はどのような材料を切断できますか?
互換性のあるプラズマ切断システムに接続すると、PMX-M65 は以下のような導電性材料を処理できます。
軟鋼
炭素鋼
ステンレス鋼
アルミニウム
銅
真鍮
亜鉛メッキ鋼
実際の切断速度、エッジの品質、実際の厚さは、完全なプラズマ システムによって異なります。
PMX-M65 機械切断とガウジングの比較
幅広い PMX65/85 消耗品プラットフォームには、ガウジング関連コンポーネントが含まれています。
機械による切断
PMX-M65 ページでは、 CNC 切断が主な用途であり続ける必要があります。.
検証済みの 45A または 65A 機械切断消耗品スタックを使用します。
プラズマガウジング
ガウジングでは、ワークピースを完全に切断することなく金属を除去します。
潜在的な用途には次のようなものがあります。
次の場合にのみガウジングを促進します。
プラズマ電源がガウジングに対応
正しいガウジング消耗品が取り付けられている
自動化システムが必要な動作をサポート
特別に承認された構成でない限り、通常の切断ノズルをガウジング ノズルとして使用しないでください。
PMX-M65 CNC トーチの一般的な用途
PMX-M65 は、以下を含む自動プラズマ切断アプリケーションに適しています。
CNCプラズマ切断テーブル
シートおよびプレートの製造
形鋼の製作
機械製造業
農機具
自動車部品
建設機械
金属製の家具
工業生産セル
自動プロファイル切断
補修部品の製造
最終的なトーチ構成は、常にプラズマ電源とマシンのインターフェースに従って選択する必要があります。
CNC生産のためのPMX-M65メンテナンス
CNC 製造では、消耗品の状態が一貫していることが特に重要です。これは、摩耗したコンポーネントがすべての繰り返し部品に影響を与える可能性があるためです。
電極を点検する
中央の摩耗ピットを監視します。
過度の浸食により始動が不安定になったり、切断ノズルが損傷したりする前に、電極を交換してください。
刃先の点検
ノズルの開口部を確認してください。
ノズルが摩耗すると、ベベル、切り溝の幅、寸法の一貫性に影響が出る可能性があります。
スワールリングを調べる
以下を確認してください:
マシンシールドを調べる
ガス通路を遮断し、シールドが正しく取り付けられていることを確認してください。
Oリングを点検してください
トーチヘッドのシールに損傷やガス漏れがないか確認してください。
トーチリードを点検する
CNC モーションが次のような状態にならないようにしてください。
ケーブルを伸ばす
リードを潰す
鋭い曲がりを作成する
ガントリーの移動を妨げる
PMX-M65 CNC 切断の一般的な問題
アーク開始の失敗または不安定
チェック:
電極の状態
切削チップ
ガス圧力
仕事関係
スタート信号
非HF互換性
過剰なベベル
チェック:
重いドロス
チェック:
切断速度
現在
材料の厚さ
ガスの流れ
トーチの高さ
消耗品の寿命が短い
考えられる原因は次のとおりです。
汚染された空気
ノズルと電流の組み合わせが間違っています
ピアスの高さが間違っている
過剰なピアス
磨耗した電極
一貫性のない部品の寸法
検査:
トーチの取り付け
切断高さ
CNCバックラッシュ
カーフ補正
消耗品の状態
移動速度
すべての寸法問題がプラズマ トーチによって引き起こされるわけではありません。
代理店およびアフターマーケット供給用の PMX-M65 消耗品
完全な PMX-M65 アフターマーケット プログラムには以下が含まれます。
45Aマシンカットチップ
65A マシンカットチップ
マシンシールド
外側ノズル
電極
渦巻きリング
マシントーチヘッド
Oリング
機体部品
ケーブルアセンブリ
中央アダプター
関連ガウジング消耗品
販売代理店にとって、正確な部品番号と動作範囲を公開することで、繰り返し注文が簡素化され、互換性エラーが減少します。
INWELT による OEM PMX-M65 CNC プラズマトーチ製造
INWELT は、以下を含むプロの B2B 顧客にプラズマ切断トーチと交換コンポーネントを供給しています。
プラズマ電源メーカー
CNCプラズママシンメーカー
CNCシステムインテグレーター
溶接・切断機器のブランド
輸入業者
販売代理店
卸売業者
産業用サプライヤー
アフターマーケット消耗品会社
ターゲットのプラズマシステムに応じてOEM構成およびODM構成を評価できます。
OEM およびプライベート ラベルのオプション
カスタマイズには次のものが含まれる場合があります。
顧客のブランディング
製品ラベル
マシントーチ構成
トーチリードの長さ
統合された接続
分離接続
中央アダプター
カスタムアダプター
2線式または4線式制御
同軸ケーブル
消耗品キット
プライベートブランドのパッケージング
技術文書
バーコードとカートンの要件
OEM プロジェクトの場合は、プラズマ電源仕様、CNC コントローラー、コネクタ構成、推定購入数量を提供します。
PMX-M65 マシントーチを INWELT から調達する理由
PMX-M65 プログラムは、完全なマシントーチ アセンブリと詳細な消耗品およびケーブル システムを組み合わせています。
現在のプラットフォームには次のものが含まれます。
5 つの完全な 6 m トーチ構成
45Aマシンカットチップ
65Aマシンカットチップ
マシンシールド
外側ノズル
電極
スワールリング
マシントーチヘッド
トーチヘッド O リング
5 つのケーブル アセンブリ構成
5ピン中央アダプター
プロのバイヤーは、完全なトーチとサービス コンポーネントを 1 つのサプライヤーから調達することで、購入、在庫、アフターマーケット サポートを簡素化できます。
PMX-M65 CNC プラズマトーチに関するよくある質問
INWELT PMX-M65 のアンペア数は何ですか?
PMX-M65 の定格は 65Aです。 現在の INWELT 技術データによると、
PMX-M65 はハンドトーチですか、それともマシントーチですか?
PMX-M65 は CNC/機械化されたマシントーチです.
関連する PMX65 は手動ハンドヘルド構成です。
PMX-M65はHF点火を使用しますか?
いいえ。
PMX-M65 は 非 HF アーク始動システムを使用しています.
PMX-M65はどのようなガスを使用していますか?
現在の仕様では Air/N₂がリストされています.
PMX-M65 に必要なガス圧はどれくらいですか?
約 5.0バール.
PMX-M65にはどのようなガス流量が必要ですか?
現在の INWELT 仕様では約 185 L/minと記載されています。.
PMX-M65 のデューティ サイクルとは何ですか?
現在の仕様では 60%と記載されています.
トーチリードの長さはどれくらいが標準ですか?
標準のPMX-M65リードは 6mです.
どのような切断電流がサポートされていますか?
主な機械化された消耗品構成は 45A および 65Aです.
45Aの刃先サイズはどれくらいですか?
現在の INWELT PRO ヒントは次のとおりです。
IJWV0664-09 – Ø0.9 mm / 45A
65Aの刃先サイズはどれくらいですか?
現在の INWELT PRO ヒントは次のとおりです。
IJWV0664-11 – Ø1.1 mm / 65A
PMX-M65はどのような電極を使用していますか?
現在の製品ファミリーのリストは次のとおりです。
IJWC0043 – PMX65 / PMX85 / PMX105 電極
PMX-M65はどのようなスワールリングを使用していますか?
現在の製品ファミリーのリストは次のとおりです。
IJWG3012 – PMX65 / PMX85 / 45–85A スワールリング
PMX-M65 はどのマシントーチヘッドを使用しますか?
現在の INWELT マシンヘッドは次のとおりです。
IJWA0662 – PMX65 / PMX85 / PMX105 マシントーチヘッド
PMX-M65 は CUT60 または 65A プラズマ カッターと一緒に使用できますか?
いいえ。
始動システム、後部コネクタ、制御配線、ガス/電流インターフェース、電源の設計も一致する必要があります。
PMX-M65 はトーチ高さ制御をサポートしていますか?
互換性のあるトーチ高さ制御装置を使用して CNC システムに統合できます。
正確な THC 配置は、プラズマ電源と CNC コントローラーによって異なります。
PMX-M65 は抵抗感知をサポートしていますか?
そう思い込まないでください。
オーム感知には、検証済みの保持キャップ/シールド構成と電気接続が必要です。
PMX-M65はステンレス鋼も切断できますか?
はい、互換性のあるプラズマ システムと適切なパラメーターで使用した場合に可能です。
PMX-M65はアルミも切断できますか?
はい。
アルミニウムは導電性があり、適切なプラズマ システムを使用してプラズマ切断できます。
PMX-M65はどのくらいの厚さまで切断できますか?
トーチだけで決まる普遍的な切断厚さはありません。
完全なプラズマ切断システムから得られる、テスト済みの推奨データ、最大データ、および切断データを使用します。
PMX-M65はガウジングに使用できますか?
より広範な消耗品プラットフォームにはガウジングコンポーネントが含まれていますが、電源、消耗品、機械プロセスはすべてガウジングをサポートする必要があります。
PMX-M65とPMX65の違いは何ですか?
PMX-M65 は機械/CNC 構成です。
PMX65 はハンドヘルド/手動構成です。
INWELT は OEM PMX-M65 マシントーチを提供していますか?
はい。
OEM/ODM、プライベート ラベル、ケーブル、コネクタ、消耗品キットの構成は、認定機器メーカー、システム インテグレーター、販売代理店、輸入業者が利用できます。
INWELT PMX-M65 CNC プラズマ切断トーチの見積もりをリクエストする
互換性をより迅速に確認するには、以下を提供します。
INWELT は、CNC プラズマ切断システムに適切な PMX-M65 完全なトーチ、ケーブル、消耗品の構成を確認します。
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių