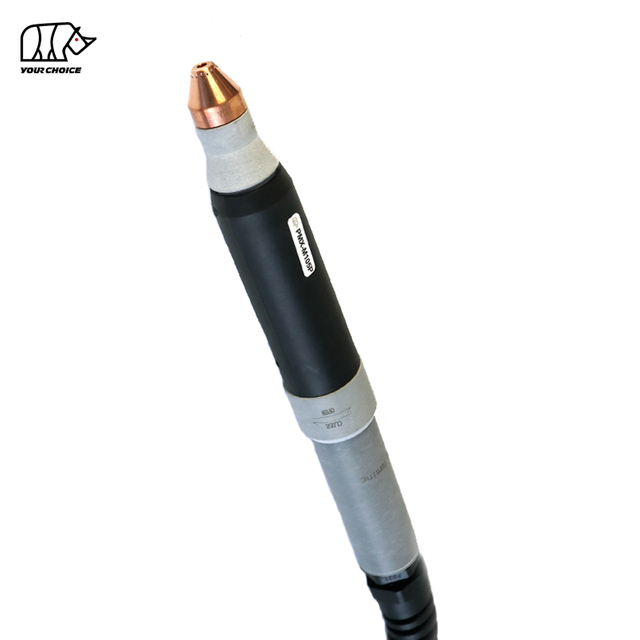
65A Non-HF CNC პლაზმური საჭრელი ჩირაღდანი მექანიზებული ჭრისთვის
INWELT PMX-M65 არის ჰაერით გაგრილებული CNC და მექანიზებული პლაზმური საჭრელი ჩირაღდანი, რომელიც შექმნილია ავტომატური პლაზმური მაგიდების, პროფილის საჭრელი მანქანებისა და სამრეწველო ლითონის ჭრის სისტემებისთვის.
PMX-M65 შეფასებულია 65A-ზე, 60% სამუშაო ციკლით და იყენებს არამაღალი სიხშირის რკალის დაწყების სისტემას..
მიმდინარე INWELT ტექნიკური კონფიგურაცია მოიცავს:
65A ნომინალური დენი
60% სამუშაო ციკლი
ჰაერი/N2 პროცესის გაზი
არა-HF რკალის დაწყება
დაახლ. გაზის წნევა 5.0 ბარი
დაახლ. 185 ლ/წთ გაზის ნაკადი
დაახლ. 60 წამიანი რეკომენდირებული ნაკადის შემდგომ
სტანდარტული 6 მ ჩირაღდნის ტყვია
45A და 65A ჭრის სახარჯო კონფიგურაციები
შესაძლებელია მრავალი უკანა კავშირი და საკაბელო მოწყობა, მათ შორის ინტეგრირებული, განცალკევებული, ცენტრალური ადაპტერი, მორგებული ადაპტერი და კოაქსიალური კონფიგურაციები.
PMX-M65 უნდა განთავსდეს სპეციალურად, როგორც მანქანა/CNC ვერსია , PMX65 ხელის პლაზმური ჩირაღდნისგან განცალკევებით.
INWELT PMX-M65 ტექნიკური მახასიათებლები
| სპეციფიკაცია |
INWELT PMX-M65 |
| პროდუქტის ტიპი |
CNC / მექანიზებული პლაზმური საჭრელი ჩირაღდანი |
| მოდელი |
PMX-M65 |
| ბრენდი |
INWELT |
| რეიტინგული მიმდინარე |
65 ა |
| მოვალეობის ციკლი |
60% |
| გაგრილება/პროცესი გაზი |
ჰაერი / N₂ |
| რკალი დაწყებული |
არა-HF |
| გაზის წნევა |
დაახლ. 5.0 ბარი |
| გაზის ნაკადი |
დაახლ. 185 ლ/წთ |
| რეკომენდებული პოსტ-ნაკადი |
დაახლ. 60 წამი |
| სტანდარტული ტყვიის სიგრძე |
6 მ |
| ოპერაცია |
CNC / მექანიზებული |
| ძირითადი ჭრის სახარჯო მასალები |
45A / 65A |
| წვერის ზომები |
Ø0,9 მმ / Ø1,1 მმ |
| კონექტორის პარამეტრები |
ინტეგრირებული / გამოყოფილი / ცენტრალური ადაპტერი / მორგებული ადაპტერი |
| საკაბელო პარამეტრები |
სტანდარტული / კოაქსიალური |
| OEM / ODM |
ხელმისაწვდომია |
| პირადი ლეიბლი |
ხელმისაწვდომია |
შეკვეთამდე დაადასტურეთ პლაზმური ენერგიის წყარო, ნომინალური დენი, არა-HF გაშვების სისტემა, უკანა კონექტორი, საკონტროლო გაყვანილობა და CNC ინტერფეისი.
PMX-M65 მანქანის ჩირაღდანი PMX65 ხელის ჩირაღდნის წინააღმდეგ
PMX-M65 და PMX65 უნდა განიხილებოდეს როგორც პროდუქტის ორი ცალკეული ერთეული.
| ფუნქცია |
PMX-M65 |
PMX65 |
| ოპერაცია |
CNC / მექანიზებული |
სახელმძღვანელო / ხელით |
| ჩირაღდნის გეომეტრია |
მანქანა-ჩირაღდნის კონფიგურაცია |
ხელის ჩირაღდანი |
| დაიწყე კონტროლი |
მანქანით კონტროლირებადი |
ოპერატორის გამომწვევი |
| მონტაჟი |
ფიქსირებული CNC დამჭერი |
ხელის |
| ჩირაღდნის სიმაღლე |
CNC / THC კონტროლირებადი |
ოპერატორი აკონტროლებს |
| პირველადი აპლიკაცია |
ავტომატური ჭრა |
ხელით ჭრა |
ზოგიერთი ელექტროდი, მორევის რგოლი და სხვა წინა ნაწილის კომპონენტები შეიძლება იყოს გაზიარებული დაკავშირებულ PMX პლატფორმებზე.
თუმცა, ჩირაღდნის სრული შეკრება, მანქანის თავები, სახელურები და საკაბელო წყობა ავტომატურად არ უნდა განიხილებოდეს, როგორც ურთიერთშემცვლელნი.
შიდა კავშირისთვის გამოიყენეთ აღწერილობითი წამყვანები, როგორიცაა:
PMX-M65 CNC პლაზმური საჭრელი ჩირაღდანი
და
PMX65 მექანიკური პლაზმური საჭრელი ჩირაღდანი
ვიდრე „PMX65“-ის გამოყენება ორივე პროდუქტისთვის.
რატომ გამოვიყენოთ გამოყოფილი 65A მანქანის ჩირაღდანი CNC ჭრისთვის?
CNC პლაზმური სისტემა მოითხოვს უფრო მეტს, ვიდრე რკალის შემცველი ჩირაღდანი.
მანქანის ჩირაღდანმა უნდა შეინარჩუნოს განმეორებადი გეომეტრია, სტაბილური მონტაჟი და საიმედო კომუნიკაცია პლაზმური ენერგიის წყაროსთან.
სწორი და სტაბილური მანქანა-ჩირაღდნის გეომეტრია
ფიქსირებული მანქანის ჩირაღდანი საშუალებას აძლევს CNC სისტემას შეინარჩუნოს:
ჩირაღდნის პერპენდიკულარულობა
განმეორებადი პირსის პოზიცია
კონტროლირებადი ჭრის სიმაღლე
სტაბილური კერფი
ჭრის თანმიმდევრული მიმართულება
განმეორებადი ნაწილის გეომეტრია
მანქანით კონტროლირებადი დაწყების თანმიმდევრობა
პლაზმის ციკლს აკონტროლებს მანქანა და არა ჩვეულებრივი ხელის ტრიგერით.
ტიპიური პროცესი მოიცავს:
ჩირაღდნის პოზიციონირება
საწყისი სიმაღლის შეგრძნება
პლაზმური დაწყება
პირსინგი
ჭრის მოძრაობა
ჩირაღდნის სიმაღლის რეგულირება
რკალის გაჩერება
განმეორებადი წარმოება
როდესაც მონტაჟი, სახარჯო მასალები, დენი, გაზის ნაკადი და ჭრის პარამეტრები კონტროლდება, მანქანის ჩირაღდანს შეუძლია უზრუნველყოს უფრო განმეორებადი წარმოება, ვიდრე ხელით ჭრა.
როგორ მუშაობს PMX-M65 Non-HF პლაზმური სისტემა
PMX-M65 მუშაობს როგორც სრული პლაზმური ჭრის სისტემის ნაწილი, რომელიც შედგება:
არა-HF Arc გაშვება
PMX-M65 იყენებს არამაღალი სიხშირის გაშვების სისტემას.
ის არ ეყრდნობა ჩვეულებრივი HF ანთების წრეს.
ამიტომ პლაზმური ენერგიის წყარომ უნდა გამოიყენოს თავსებადი არა-HF საწყისი არქიტექტურა.
არ შეცვალოთ HF მანქანის ჩირაღდანი PMX-M65-ით მხოლოდ იმიტომ, რომ ორივე პროდუქტს აქვს მსგავსი ამპერაჟი ან კონექტორი.
პლაზმური რკალის ფორმირება
ჰაერი ან აზოტი შედის ჩირაღდანში და მიედინება ელექტროდის, მორევის რგოლში და საქშენში.
ელექტრული ენერგია იონიზებს პროცესის გაზს და ქმნის მაღალი ტემპერატურის პლაზმურ რკალს.
საჭრელი საქშენი ავიწროებს ამ პლაზმურ ნაკადს, ასე რომ კონცენტრირებული რკალი დნება ელექტროგამტარ ლითონს, ხოლო გაზი აშორებს გამდნარ მასალას კერფიდან.
პოსტ-ნაკადის გაგრილება
ამჟამინდელი INWELT სპეციფიკაცია რეკომენდირებულია დაახლოებით 60 წამის შემდეგ ნაკადის შემდეგ.
გაზის მუდმივი ნაკადი ხელს უწყობს ნარჩენი სითბოს ამოღებას ჩირაღდნის თავსა და წინა ბოლო სახარჯო მასალისგან ჭრის რკალის გაჩერების შემდეგ.
ნება მიეცით ნორმალური ნაკადის შემდგომი ციკლი დასრულდეს შეძლებისდაგვარად.
რატომ აქვს მნიშვნელობა არა-HF დაწყებას CNC აპლიკაციებში
CNC საჭრელი მაგიდები შეიცავს ელექტრონულ კონტროლერებს, ძრავის დისკებს, სიმაღლის კონტროლის სისტემებს და საკომუნიკაციო გაყვანილობას პლაზმური პროცესის გარშემო.
არა-HF სისტემა თავიდან აიცილებს ჩვეულებრივი მაღალი სიხშირის აალების წრეს, რომელსაც იყენებენ ზოგიერთი ძველი პლაზმური პლატფორმა.
თუმცა, არა-HF არ ნიშნავს უნივერსალურად თავსებადობას.
შემდეგი მაინც უნდა ემთხვეოდეს:
აქედან გამომდინარე, სწორი პრეტენზია არის:
PMX-M65 განკუთვნილია თავსებადი არა-HF მექანიზებული პლაზმური სისტემებისთვის.
PMX-M65 45A და 65A მექანიზებული ჭრის სახარჯო მასალები
PMX-M65 სახარჯო პლატფორმა მხარს უჭერს 45A და 65A ჭრის კონფიგურაციას.
ეს სასარგებლოა, რადგან 65A პლაზმურ სისტემას ყოველთვის არ სჭირდება მაქსიმალური დენით მუშაობა.
45A ჭრის კონფიგურაცია
45A კონფიგურაცია შეიძლება გამოყენებულ იქნას დაბალი დენის აპლიკაციებისთვის, როდესაც მხარდაჭერილია პლაზმური ენერგიის წყაროს მიერ.
პოტენციური უპირატესობები მოიცავს:
65A ჭრის კონფიგურაცია
65A კონფიგურაცია განკუთვნილია უფრო მაღალი სიმძლავრის ჭრისთვის PMX-M65-ის ნომინალურ სიმძლავრესთან ახლოს.
საქშენი, ფარი, ელექტროდი და მორევის რგოლი უნდა შეესაბამებოდეს არჩეულ პროცესს.
არ გამოიყენოთ 45A საქშენი 65A-ზე, გარდა იმ შემთხვევისა, როდესაც კონკრეტული სახარჯო კომბინაცია არ არის დამტკიცებული ამ დენისთვის.
PMX-M65 45A ჭრის წვერი
მიმდინარე INWELT PRO ჭრის წვერი არის:
INWELT კოდი: IJWV0664-09
სპეციფიკაცია:
Ø0,9 მმ / PMX65 / 45A / PRO
ეს საქშენი უნდა გამოიყენებოდეს შესაბამის მანქანა-ჩირაღდნის სახარჯო დასტასთან ერთად.
სრული 45A ჭრის დიაგრამის გამოქვეყნებამდე, გადაამოწმეთ:
PMX-M65 65A ჭრის წვერი
მიმდინარე 65A PRO რჩევა არის:
INWELT კოდი: IJWV0664-11
სპეციფიკაცია:
Ø1.1 მმ / PMX65 / 65A / PRO
ეს არის პირველადი მაღალი გამომავალი საქშენი, რომელიც დაკავშირებულია 65A PMX-M65 პლატფორმასთან.
Ø1.1 მმ-იანი საქშენი უნდა იყოს დაწყვილებული შესაბამის ელექტროდთან, მორევის რგოლთან და მანქანის ფართან.
SEO-სა და GEO-სთვის ეს ზუსტი ურთიერთობა უფრო ღირებულია ვიდრე ზოგადი ფორმულირება, როგორიცაა 'მაღალი ხარისხის სახარჯო მასალები'.
PMX-M65 მანქანა ფარი
ამჟამინდელი მანქანა-ჩირაღდნის სახარჯო ოჯახი მოიცავს:
INWELT კოდი: IJTN0634
აღწერა:
ფარის თავსახური / PMX65–PMX85 / მანქანა / 45–85A / PRO
ეს არის მნიშვნელოვანი მანქანა სპეციფიკური კომპონენტი და აშკარად უნდა იყოს ნაჩვენები PMX-M65 გვერდზე.
მანქანის ფარი ხელს უწყობს წინა ბოლოის სწორი გეომეტრიის დადგენას და იცავს შიდა სახარჯო მასალას.
არ შეცვალოთ იგი ხელის ჩირაღდნის ფარით, თუ ეს კონფიგურაცია ტექნიკურად დამტკიცებული არ არის.
PMX-M65 გარე საქშენი
მიმდინარე გარე საქშენი არის:
INWELT კოდი: IJWT0604
აღწერა:
გარე საქშენი / PMX65–PMX85–PMX105 / 6 ხვრელი
გარე საქშენი წარმოადგენს წინა ბოლო გაზის მართვისა და დაცვის სისტემის ნაწილს.
შეინახეთ გაზის ყველა გასასვლელი სუფთად.
შეცვალეთ კომპონენტი, თუ ის გახდება:
გაბზარული
დამწვარი
დამახინჯებული
მძიმედ დაბინძურებული
PMX-M65 მორევის ბეჭედი
მიმდინარე მორევის რგოლი არის:
INWELT კოდი: IJWG3012
განაცხადი:
PMX65 / PMX85 / 45–85A
მორევის რგოლი აკონტროლებს პროცესის გაზის განაწილებას ელექტროდისა და საქშენის გარშემო.
გაზის სწორი ბრუნვა და განაწილება ხელს უწყობს სტაბილური პლაზმური რკალის შენარჩუნებას.
შეცვალეთ დაზიანებული მორევის რგოლი, თუ ის გახდება:
გაბზარული
სიცხე დაზიანდა
დეფორმირებული
დაბინძურებული
არ გაზარდოთ ან შეცვალოთ მისი გაზის გასასვლელები.
PMX-M65 ელექტროდი
მიმდინარე ელექტროდი არის:
INWELT კოდი: IJWC0043
განაცხადი:
PMX65 / PMX85 / PMX105
ელექტროდი გადასცემს ელექტრო ენერგიას ჩირაღდნის მეშვეობით.
ექსპლუატაციის დროს, ელექტროდის ცენტრში ვითარდება აცვიათ ორმო.
შეცვალეთ ელექტროდი, სანამ ზედმეტი ეროზია არ გამოიწვევს:
არასტაბილური რკალი დაწყებული
შემცირებული ჭრის თანმიმდევრულობა
საქშენების დაჩქარებული ცვეთა
წარუმატებელი სტარტები
CNC აპლიკაციებისთვის, ელექტროდის მდგომარეობა რეგულარულად უნდა იყოს მონიტორინგი, რადგან განმეორებითმა პირსინგიმ შეიძლება გაზარდოს სახარჯო მასალის ცვეთა.
PMX-M65 მანქანა ჩირაღდნის თავი
ამჟამინდელი მანქანა-ჩირაღდნის თავი არის:
INWELT კოდი: IJWA0662
აღწერა:
პლაზმური ჩირაღდნის თავი / PMX65 / PMX85 / PMX105 / მანქანა
ეს გამოყოფილი მანქანა-ჩირაღდნის კომპონენტი არის ერთ-ერთი ყველაზე მნიშვნელოვანი პირობა გვერდზე.
დაკავშირებული O-ring არის:
INWELT კოდი: IJGU0686
სპეციფიკაცია:
Ø17 × 20.6 × 1.8 მმ / წითელი სილიკონი
შეამოწმეთ დალუქვის ზედაპირები და შეცვალეთ დაზიანებული O- რგოლები, თუ გაზის გაჟონვა მოხდა.
PMX-M65 მანქანის კორპუსი და დამხმარე კომპონენტები
ამჟამინდელი პროდუქტის ოჯახი მოიცავს:
IJHW0046-01 – პლაზმური აპარატის სახელურის ნაკრები
საკაბელო დამხმარე კომპონენტებთან ერთად სტანდარტული, EPDM და კოაქსიალური საკაბელო შეკრებებისთვის.
ეს ნაწილები უნდა იყოს აღწერილი, როგორც მანქანა-სხეულის/კაბელის დამხმარე კომპონენტები , და არა როგორც ოპერატორის კომფორტის ან ტრიგერის კომპონენტები.
მიმდინარე გვერდის შესავალში ნათქვამია, რომ ჩირაღდანი შექმნილია 'ოპერატორის კომფორტისთვის' და მოიცავს ტრიგერის უსაფრთხოების საფარს.
ეს ენა უნდა წაიშალოს CNC/მანქანის ჩირაღდნის პროდუქტის გამოყოფილი გვერდიდან.
PMX-M65 ჩირაღდნის სრული კონფიგურაცია
INWELT ამჟამად ჩამოთვლის ხუთ ძირითად 6 მ სრული ჩირაღდნის კონფიგურაციას.
| INWELT კოდის |
კონფიგურაცია |
| IJWU03122 |
PMX-M65 / 6 მ / 1/4G / ინტეგრირებული |
| IJWU03123 |
PMX-M65 / 6 მ / 1/4G / გამოყოფილი |
| IJWU03124 |
PMX-M65 / 6 მ / ცენტრალური ადაპტერი |
| IJWU031141 |
PMX-M65 / 6 მ / ადაპტერი |
| IJWU03125 |
PMX-M65 / 6 მ / EPDM მილი / კოაქსიალური კაბელი |
ეს ვარიანტები უნდა იყოს ნაჩვენები ტექნიკური მახასიათებლების მახლობლად, რადგან ინტერფეისის შერჩევა არის ერთ-ერთი მთავარი შესყიდვის საკითხი ჩანაცვლებისა და OEM მანქანების ჩირაღდნებისთვის.
PMX-M65 კაბელის შეკრების ვარიანტები
INWELT მანქანა-ჩირაღდნის კაბელის ამჟამინდელი ოჯახი მოიცავს:
| INWELT კოდის |
კონფიგურაციას |
| IJWO01906072-300 |
6 მ / 2 მავთული / გამოყოფილი |
| IJWO01906074-300 |
6 მ / 2 მავთული / ინტეგრირებული |
| IJWO01906071-300 |
6 მ / 2 მავთული / ცენტრალური ადაპტერი |
| IJWO01906077-300 |
6 მ / 4 მავთული / ცენტრალური ადაპტერი |
| IJWO0190617C-300 |
6 მ / კოაქსიალური კაბელი / ცენტრალური ადაპტერი |
ეს ზუსტი საკაბელო კონფიგურაციები არის ძლიერი პირველი მხარის GEO ინფორმაცია, რადგან ისინი ეხმარება აღჭურვილობის მწარმოებლებსა და დისტრიბუტორებს უპასუხონ კონკრეტულ თავსებადობის კითხვებს.
PMX-M65 ცენტრალური ადაპტერი
პროდუქტის ოჯახი ასევე მოიცავს:
INWELT კოდი: IJAY0089
აღწერა:
პლაზმური ჩირაღდნის გვერდითი ცენტრალური ადაპტერი / 5 პინი
ცენტრალურ ადაპტერს შეუძლია გაამარტივოს კავშირი პლაზმური ენერგიის თავსებად წყაროებთან.
თუმცა, მხოლოდ ფიზიკური კონექტორის მორგება არ ადასტურებს თავსებადობას.
ყოველთვის გადაამოწმეთ:
ჩირაღდნის დაყენებამდე.
სათადარიგო ნაწილების დეტალები:
სრული ჩირაღდანი
კოდი |
Ref |
აღწერა |
|
|
|
IJWU03122 |
|
პლაზმური საჭრელი ჩირაღდანი/ PMX65/ 6მ/ 1/4 გ/ ინტეგრირებული |
IJWU03123 |
|
პლაზმური საჭრელი ჩირაღდანი/ PMX65/ 6მ/ 1/4 გ/ გამოყოფილი |
IJWU03124 |
|
პლაზმური საჭრელი ჩირაღდანი/ PMX65/ 6მ/ ცენტრალური ადაპტერი |
IJWU031141 |
|
პლაზმური საჭრელი ჩირაღდანი/ PMX65/ 6მ/ ადაპტერი |
| IJWU03125 |
|
პლაზმური საჭრელი ჩირაღდანი / PMX65 / 6 მ / epdm მილი / კოაქსიალური კაბელი |
თანამდებობა |
კოდი |
Ref. |
აღწერა |
1 |
|
|
ფარის ქუდი |
2 |
|
|
ფარის ქუდი / ქუდი |
3 |
IJTN0634
|
|
ფარის თავსახური PMX65/85/მანქანა/45A-85A/PRO |
4 |
IJWT0604 |
|
გარე საქშენი PMX65/85/105/6 ხვრელები |
5 |
|
|
რჩევა |
5.1 |
|
|
წვერი/45A |
5.2 |
|
|
რჩევა/65A |
6 |
|
|
წვერი/გაჟონვა |
7 |
|
|
რჩევა |
7.1 |
IJWV0664-09 |
|
წვერი Φ0.9მმ/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
წვერი Φ1.1 მმ/PMX65/65A/PRO |
8 |
IJWG3012
|
|
მორევის რგოლი PMX65/85 45-85A |
9 |
|
|
ელექტროდი |
10 |
IJWC0043
|
|
ელექტროდი PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
პლაზმური ჩირაღდნის თავი/PMX65/85/105/M |
11ა |
IJGU0686 |
|
O ბეჭედი Φ17*20.6*1.8 /წითელი სილიკონი |
12 |
IJHW0046-01 |
|
პლაზმური აპარატის სახელურის ნაკრები |
13 |
IJIK0733 |
|
საგაზაფხულო მხარდაჭერა |
13.1 |
IJIR0081 |
|
ზამბარის მხარდაჭერა/PG21/პლაზმური/კოაქსიალური კაბელი |
13.2 |
IJIK0804
|
|
გაზაფხულის მხარდაჭერა/PG21/Plasma/EPDM |
14 |
|
|
კაბელის შეკრება |
14.1 |
IJWO01906072-300 |
|
კაბელის შეკრება/PMX-M65/6M/2 მავთული/გამოყოფილი |
14.2 |
IJWO01906074-300 |
|
კაბელის შეკრება/PMX-M65/6M/2 მავთული/ინტეგრირებული |
14.3 |
IJWO01906071-300 |
|
კაბელის შეკრება/PMX-M65/6M/2 მავთული/ცენტრალური ადაპტერი |
14.4 |
IJWO01906077-300 |
|
კაბელის შეკრება/PMX-M65/6M/4 მავთული/ცენტრალური ადაპტერი |
15 |
IJWO0190617C-300 |
|
კაბელის შეკრება/PMX-M65/6M/კოაქსიალური კაბელი/ცენტრალური ადაპტერი |
17 |
IJAY0089 |
|
ცენტრალური ადაპტერი ჩირაღდნის მხარეს PLASMA 5 PINS |
ჩვენი კატალოგი:
 INWELT PLAZMA TORCH CATALOG.pdf
როგორ შევამოწმოთ PMX-M65 CNC პლაზმური საჭრელის თავსებადობა
PMX-M65 არ უნდა შეირჩეს მხოლოდ იმიტომ, რომ მანქანა აღწერილია როგორც CUT60, CUT65 ან 65A.
დაადასტურეთ საწყისი მეთოდი
პლაზმური ენერგიის წყარომ უნდა უზრუნველყოს PMX-M65 არა-HF საწყისი არქიტექტურა.
დაადასტურეთ გამომავალი მიმდინარეობა
PMX-M65 შეფასებულია 65A- ზე.
მანქანა და სახარჯო მასალები უნდა მუშაობდეს დამოწმებული დენის დიაპაზონში.
დაადასტურეთ უკანა კავშირი
ხელმისაწვდომი ღონისძიებები მოიცავს:
1/4G ინტეგრირებული
1/4G გამოყოფილი
ცენტრალური ადაპტერი
მორგებული ადაპტერი
კოაქსიალური კონფიგურაცია
დაადასტურეთ საკონტროლო გაყვანილობა
აპარატის ხელმისაწვდომი კონფიგურაციები მოიცავს:
2-მავთული
4-მავთული
კოაქსიალური კაბელი
დაწყების/კონტროლის წრე უნდა ემთხვეოდეს პლაზმის ენერგიის წყაროს.
მიაწოდეთ ინფორმაცია მანქანის შეკვეთამდე
ჩანაცვლების ან OEM პროექტებისთვის, მიაწოდეთ:
პლაზმური ენერგიის წყაროს მწარმოებელი
მანქანის მოდელი
რეიტინგული გამომავალი დენი
ჩირაღდნის არსებული მოდელი
კონექტორის ფოტოები
საკონტროლო დანამატის ფოტოები
ინფორმაცია CNC კონტროლერის შესახებ
ეს უფრო საიმედოა, ვიდრე მანქანების ბრენდების გრძელი სიის გამოქვეყნება.
PMX-M65 და CNC ჩირაღდნის სიმაღლის კონტროლი
CNC პლაზმურ სისტემას შეუძლია გამოიყენოს ჩირაღდნის სიმაღლის ავტომატური კონტროლი, რათა შეინარჩუნოს ჩირაღდანი-სამუშაო მანძილი.
შესაძლო სისტემები მოიცავს:
რკალის ძაბვის სიმაღლის კონტროლი
მას შემდეგ, რაც ჭრის რკალი დამყარდება, THC სისტემას შეუძლია გამოიყენოს რკალის ძაბვა დაპროგრამებული ჭრის სიმაღლის შესანარჩუნებლად.
სწორი სამიზნე ძაბვა დამოკიდებულია სრულ პლაზმურ სისტემაზე და ჭრის პროცედურაზე.
Ohmic Sensing
ამჟამინდელი 65A კონკურენტი მანქანა-ჩირაღდნის სისტემები გვთავაზობენ სპეციალურ ohmic-sensing კონფიგურაციებს.
ნუ ამტკიცებთ , რომ INWELT PMX-M65 მხარს უჭერს ომის ზონდირებას, თუ არ არის დადასტურებული INWELT აპარატის დამჭერი თავსახური/ფარი და ელექტრო კავშირი.
თუ INWELT-ს აქვს ასეთი კონფიგურაცია, დაამატეთ:
ნაწილის ნომერი
გაყვანილობის დიაგრამა
თავსებადი ფარი
ინსტალაციის ინსტრუქციები
ეს იქნება ძალიან ღირებული პირველი მხარის ტექნიკური შინაარსი.
პირსინგის სიმაღლე ჭრის სიმაღლის წინააღმდეგ
CNC პლაზმური ჭრა ჩვეულებრივ იყენებს სხვადასხვა სიმაღლეს პირსინგისა და ჭრის ფაზების დროს.
პირსინგის სიმაღლე
პირსინგის დროს მდნარი მასალა გამოიდევნება სამუშაო ნაწილიდან ზევით.
ხვრელის სწორი სიმაღლე ხელს შეუწყობს დნობის ლითონის დაზიანების შემცირებას საქშენისა და ფარისთვის.
ჭრის სიმაღლე
პირსის დასრულების შემდეგ, CNC სისტემა გადადის დაპროგრამებულ ჭრის სიმაღლეზე.
არასწორმა სიმაღლემ შეიძლება გამოიწვიოს:
გამოიყენეთ პარამეტრები, რომლებიც შემოწმებულია სრული პლაზმური ენერგიის წყაროსთან, ვიდრე სხვა 65A სისტემის კოპირება.
PMX-M65 მექანიზებული ჭრის სიჩქარე
ჭრის სიჩქარე უნდა შეირჩეს სრული პლაზმური სისტემის მიხედვით.
მნიშვნელოვანი ცვლადები მოიცავს:
მასალა
ფირფიტის სისქე
ჭრის დენი
წვერის დიამეტრი
გაზის წნევა
ჭრის სიმაღლე
მოხმარებადი მდგომარეობა
საჭირო ზღვარის ხარისხი
ძალიან ნელი მოგზაურობის სიჩქარემ შეიძლება გაზარდოს სითბოს შეყვანა და ნარჩენი.
მოგზაურობის სიჩქარე, რომელიც ძალიან ჩქარია, შეიძლება გამოიწვიოს რკალის ჩამორჩენა, არასრული შეღწევა და კიდეების ცუდი ხარისხი.
დამოწმებული INWELT ჭრის დიაგრამა, შესაბამისად, უფრო სასარგებლოა, ვიდრე ერთი უნივერსალური სიჩქარის რეკომენდაცია.
რამდენად სისქის შეიძლება მოჭრა PMX-M65?
მიმდინარე გვერდი აცხადებს დაახლოებით 10-15 მმ ჭრის 60A-ზე.
ეს განცხადება უნდა მოიხსნას ან გადაიწეროს.
ორი პრობლემაა:
PMX-M65 არის 65A მანქანის ჩირაღდანი , ამიტომ '60A-ზე ნაკლები' გამოყენება ქმნის პროდუქტის არასაჭირო გაურკვევლობას.
ჭრის სისქე განისაზღვრება სრული პლაზმური სისტემით და არა მარტო ჩირაღდნით.
ჭრის რეალური სიმძლავრე დამოკიდებულია:
პლაზმური ენერგიის წყარო
მასალა
შეყვანის სიმძლავრე
მიმდინარე
ჭრის წვერი
გაზის წნევა და დინება
მოგზაურობის სიჩქარე
პირსინგის სიმაღლე
ჭრის სიმაღლე
საჭირო ზღვარის ხარისხი
პროფესიონალური პლაზმური სპეციფიკაციები უნდა განასხვავონ:
რეკომენდირებული ჭრის მოცულობა
პროდუქტიული ჭრა შესაფერისი ნაპირის ხარისხით.
ჭრის მაქსიმალური მოცულობა
სქელი მასალა იჭრება შემცირებული სიჩქარით.
Severance Capacity
მაქსიმალური სისქე, რომელიც შეიძლება განცალკევდეს, როგორც წესი, შემცირებული კიდის ხარისხით.
გამოაქვეყნეთ კონკრეტული PMX-M65 სისქის ფიგურები მხოლოდ მას შემდეგ, რაც INWELT დაადასტურებს მათ სისტემის სრული ტესტით.
შექმენით INWELT PMX-M65 CNC ჭრის დიაგრამა
პირველი მხარის ჭრის სქემა იქნება ერთ-ერთი ყველაზე ძლიერი SEO და GEO დამატება ამ გვერდზე.
რეკომენდებული ველები მოიცავს:
| პარამეტრის |
მონაცემებს გამოქვეყნებისთვის |
| მასალა |
რბილი ფოლადი / უჟანგავი / ალუმინი |
| სისქე |
შემოწმებული სისქე |
| მიმდინარე |
45A / 65A |
| რჩევის კოდი |
INWELT ნაწილის ნომერი |
| წვერის დიამეტრი |
Ø0.9 / Ø1.1 მმ |
| გაზის წნევა |
ბარი |
| გაზის ნაკადი |
ლ/წთ |
| მოგზაურობის სიჩქარე |
მმ/წთ |
| პირსის სიმაღლე |
მმ |
| პირს დელეი |
წამი |
| ჭრის სიმაღლე |
მმ |
| კერფის სიგანე |
მმ |
| ჭრის შედეგი |
რეკომენდებული / მაქსიმალური / შეწყვეტა |
გამოიყენეთ INWELT ტესტის ფაქტობრივი შედეგები, ვიდრე კონკურენტების სქემის მნიშვნელობები.
რეკომენდებული გაზის მიწოდება PMX-M65-ისთვის
მიმდინარე INWELT სპეციფიკაცია ჩამოთვლილია:
პროცესის გაზი: ჰაერი / N₂
გაზის წნევა: დაახლოებით 5.0 ბარი
გაზის ნაკადი: დაახლოებით 185 ლ/წთ
რეკომენდებული პოსტ-ნაკადი: დაახლოებით 60 წამი
გამოიყენეთ სუფთა, მშრალი პროცესის გაზი
ტენიანობა, კომპრესორის ზეთი და ნაწილაკების დაბინძურება შეიძლება უარყოფითად იმოქმედოს:
რკალის სტაბილურობა
ელექტროდის სიცოცხლე
საჭრელი სიცოცხლე
დავჭრათ თანმიმდევრულობა
გამოიყენეთ შესაბამისი ფილტრაცია და ტენიანობის გამოყოფა.
შეამოწმეთ წნევა გაზის ნაკადის დროს
სტატიკური წნევა შეიძლება განსხვავდებოდეს რეალური ოპერაციული წნევისგან.
ფილტრებმა, შლანგებმა, რეგულატორებმა და ფიტინგებმა შეიძლება გამოიწვიოს წნევის დაკარგვა.
დაარეგულირეთ გაზი მთელი პლაზმური სისტემის მუშაობის პროცედურის მიხედვით.
რა მასალების მოჭრა შეუძლია PMX-M65-ს?
როდესაც დაკავშირებულია თავსებადი პლაზმური ჭრის სისტემასთან, PMX-M65-ს შეუძლია დაამუშავოს ელექტროგამტარი მასალები, მათ შორის:
რბილი ფოლადი
ნახშირბადოვანი ფოლადი
უჟანგავი ფოლადი
ალუმინის
სპილენძი
თითბერი
გალვანური ფოლადი
ჭრის რეალური სიჩქარე, ნაპირების ხარისხი და პრაქტიკული სისქე დამოკიდებულია სრულ პლაზმურ სისტემაზე.
PMX-M65 მექანიზებული ჭრის წინააღმდეგ
ფართო PMX65/85 სახარჯო პლატფორმა მოიცავს გოგინგთან დაკავშირებულ კომპონენტებს.
მექანიზებული ჭრა
PMX-M65 გვერდისთვის CNC ჭრა უნდა დარჩეს ძირითად აპლიკაციად.
გამოიყენეთ დამოწმებული 45A ან 65A მანქანათმჭრელი სახარჯო დასტა.
პლაზმური გაწმენდა
დახშობა აშორებს ლითონს სამუშაო ნაწილის მთლიანად გაჭრის გარეშე.
პოტენციური აპლიკაციები მოიცავს:
შედუღების მოცილება
ზურგის აწევა
დეფექტის მოხსნა
ერთობლივი მომზადება
ხელი შეუწყეთ ჭკუას მხოლოდ იმ შემთხვევაში, თუ:
პლაზმური დენის წყარო მხარს უჭერს დახშობას
დამონტაჟებულია სწორი სახარჯო მასალები
ავტომატური სისტემა მხარს უჭერს საჭირო მოძრაობას
არ გამოიყენოთ ჩვეულებრივი საჭრელი საქშენი, როგორც გამწოვი, თუ ეს კონფიგურაცია არ არის სპეციალურად დამტკიცებული.
PMX-M65 CNC ჩირაღდნის ტიპიური აპლიკაციები
PMX-M65 შეეფერება ავტომატური პლაზმური ჭრის აპლიკაციებს, მათ შორის:
CNC პლაზმური საჭრელი მაგიდები
ფურცლისა და ფირფიტის დამზადება
კონსტრუქციული ფოლადის დამზადება
მანქანების წარმოება
სასოფლო-სამეურნეო ტექნიკა
საავტომობილო კომპონენტები
სამშენებლო აღჭურვილობა
ლითონის ავეჯი
სამრეწველო წარმოების უჯრედები
პროფილის ავტომატური ჭრა
სარემონტო-კომპონენტების წარმოება
ჩირაღდნის საბოლოო კონფიგურაცია ყოველთვის უნდა შეირჩეს პლაზმური ენერგიის წყაროს და მანქანის ინტერფეისის მიხედვით.
PMX-M65 მოვლა CNC წარმოებისთვის
სახარჯო მასალის თანმიმდევრული მდგომარეობა განსაკუთრებით მნიშვნელოვანია CNC წარმოებაში, რადგან ნახმარი კომპონენტები შეიძლება გავლენა იქონიონ ყველა განმეორებით ნაწილზე.
შეამოწმეთ ელექტროდი
დააკვირდით ცენტრის აცვიათ ორმოს.
შეცვალეთ ელექტროდი მანამ, სანამ ზედმეტი ეროზია გამოიწვევს არასტაბილურ გაშვებას ან აზიანებს ჭრის საქშენს.
შეამოწმეთ ჭრის წვერი
შეამოწმეთ საქშენის გახსნა:
გაფართოება
ოვალური ფორმა
დამწვრობის დაზიანება
დაბინძურება
გაცვეთილმა საქშენმა შეიძლება გავლენა მოახდინოს ფრჩხილზე, კეფის სიგანეზე და განზომილების კონსისტენციაზე.
შეამოწმეთ Swirl Ring
შეამოწმეთ:
ბზარები
სითბოს დაზიანება
დეფორმაცია
დაბინძურება
შეამოწმეთ აპარატის ფარი
გაასუფთავეთ გაზის გასასვლელები და დაადასტურეთ, რომ ფარი სწორად არის დამონტაჟებული.
შეამოწმეთ O-Ring
შეამოწმეთ ჩირაღდნის თავსაბურავი დაზიანების ან გაზის გაჟონვისთვის.
შეამოწმეთ ჩირაღდნის ტყვია
დარწმუნდით, რომ CNC მოძრაობა არ:
PMX-M65 CNC ჭრის საერთო პრობლემები
წარუმატებელი ან არასტაბილური რკალის დაწყება
შეამოწმეთ:
ელექტროდის მდგომარეობა
ჭრის წვერი
გაზის წნევა
სამუშაო კავშირი
დაწყების სიგნალი
არა-HF თავსებადობა
გადაჭარბებული ბეველი
შეამოწმეთ:
მძიმე წვეთი
შეამოწმეთ:
ჭრის სიჩქარე
მიმდინარე
მასალის სისქე
გაზის ნაკადი
ჩირაღდნის სიმაღლე
მოკლე მოხმარების სიცოცხლე
შესაძლო მიზეზები მოიცავს:
ნაწილის არათანმიმდევრული ზომები
შეამოწმეთ:
ჩირაღდნის მონტაჟი
ჭრის სიმაღლე
CNC უკუშექცევა
კერფის კომპენსაცია
მოხმარებადი მდგომარეობა
მოგზაურობის სიჩქარე
ყველა განზომილებიანი პრობლემა არ არის გამოწვეული პლაზმური ჩირაღდნით.
PMX-M65 სახარჯო მასალები დისტრიბუტორისა და შემდგომი მიწოდებისთვის
სრული PMX-M65 შემდგომი ბაზრის პროგრამა შეიძლება შეიცავდეს:
45A მანქანის ჭრის რჩევები
65A მანქანის ჭრის რჩევები
მანქანების ფარები
გარე საქშენები
ელექტროდები
მორევის რგოლები
მანქანის ჩირაღდნის თავები
ო-რგოლები
მანქანა-სხეულის კომპონენტები
საკაბელო შეკრებები
ცენტრალური გადამყვანები
დაკავშირებული სახარჯო მასალები
დისტრიბუტორებისთვის, ნაწილების ზუსტი ნომრების და ოპერაციული დიაპაზონის გამოქვეყნება ამარტივებს განმეორებით შეკვეთას და ამცირებს თავსებადობის შეცდომებს.
OEM PMX-M65 CNC პლაზმური ჩირაღდანი წარმოება INWELT-ის მიერ
INWELT აწვდის პლაზმის საჭრელ ჩირაღდნებს და შემცვლელ კომპონენტებს პროფესიონალ B2B კლიენტებს, მათ შორის:
პლაზმური ენერგიის წყაროს მწარმოებლები
CNC პლაზმური მანქანების მწარმოებლები
CNC სისტემის ინტეგრატორები
შედუღების და ჭრის მოწყობილობების ბრენდები
იმპორტიორები
დისტრიბუტორები
საბითუმო მოვაჭრეები
სამრეწველო მომწოდებლები
შემდგომი სახარჯი კომპანიები
OEM და ODM კონფიგურაციები შეიძლება შეფასდეს სამიზნე პლაზმური სისტემის მიხედვით.
OEM და Private-Label ოფციები
მორგება შეიძლება შეიცავდეს:
მომხმარებლის ბრენდინგი
პროდუქტის ეტიკეტები
მანქანა-ჩირაღდნის კონფიგურაცია
ჩირაღდნის ტყვიის სიგრძე
ინტეგრირებული კავშირი
გამოყოფილი კავშირი
ცენტრალური ადაპტერი
მორგებული ადაპტერი
2-მავთულის ან 4-მავთულის კონტროლი
კოაქსიალური კაბელი
სახარჯო კომპლექტები
პირადი ეტიკეტის შეფუთვა
ტექნიკური დოკუმენტაცია
შტრიხკოდის და მუყაოს მოთხოვნები
OEM პროექტებისთვის, მიაწოდეთ პლაზმური ენერგიის წყაროს სპეციფიკაცია, CNC კონტროლერი, კონექტორის კონფიგურაცია და სავარაუდო შესყიდვის რაოდენობა.
რატომ უნდა მიიღოთ PMX-M65 მანქანის ჩირაღდნები INWELT-დან?
PMX-M65 პროგრამა აერთიანებს მანქანა-ჩირაღდნის სრულ შეკრებებს დეტალურ სახარჯო და საკაბელო სისტემასთან.
მიმდინარე პლატფორმა მოიცავს:
ხუთი სრული 6 მ ჩირაღდნის კონფიგურაცია
45A მანქანის ჭრის რჩევები
65A მანქანის ჭრის რჩევები
მანქანის ფარი
გარე საქშენი
ელექტროდი
მორევის ბეჭედი
მანქანის ჩირაღდნის თავი
ჩირაღდნის თავი O-ring
ხუთი საკაბელო ასამბლეის კონფიგურაცია
5-პინიანი ცენტრალური ადაპტერი
პროფესიონალი მყიდველებისთვის, სრული ჩირაღდნებისა და მომსახურების კომპონენტების მოპოვება ერთი მიმწოდებლის მეშვეობით შეიძლება გაამარტივოს შესყიდვები, ინვენტარი და ბაზრის შემდგომი მხარდაჭერა.
ხშირად დასმული კითხვები PMX-M65 CNC პლაზმური ჩირაღდნის შესახებ
რა ამპერაჟია INWELT PMX-M65?
PMX-M65 შეფასებულია 65A- ზე მიმდინარე INWELT ტექნიკური მონაცემების მიხედვით.
არის PMX-M65 ხელის ჩირაღდანი თუ მანქანის ჩირაღდანი?
PMX-M65 არის CNC / მექანიზებული მანქანის ჩირაღდანი.
დაკავშირებული PMX65 არის ხელით ხელის კონფიგურაცია.
იყენებს თუ არა PMX-M65 HF ანთებას?
არა.
PMX-M65 იყენებს არა-HF რკალის დაწყების სისტემას.
რა გაზს იყენებს PMX-M65?
მიმდინარე სპეციფიკაციაში მითითებულია ჰაერი/N₂.
რა გაზის წნევას საჭიროებს PMX-M65?
დაახლოებით 5.0 ბარი.
რა გაზის ნაკადს მოითხოვს PMX-M65?
მიმდინარე INWELT სპეციფიკაცია ჩამოთვლილია დაახლოებით 185 ლ/წთ.
რა არის PMX-M65 სამუშაო ციკლი?
მიმდინარე სპეციფიკაცია ჩამოთვლილია 60%.
რა ჩირაღდნის ტყვიის სიგრძეა სტანდარტული?
სტანდარტული PMX-M65 ტყვია არის 6 მ.
რა ჭრის დენებია მხარდაჭერილი?
პირველადი მექანიზებული სახარჯო კონფიგურაციებია 45A და 65A.
რა არის 45A საჭრელი წვერის ზომა?
მიმდინარე INWELT PRO რჩევა არის:
IJWV0664-09 - Ø0,9 მმ / 45A
რა არის 65A საჭრელი წვერის ზომა?
მიმდინარე INWELT PRO რჩევა არის:
IJWV0664-11 - Ø1,1 მმ / 65A
რა ელექტროდს იყენებს PMX-M65?
მიმდინარე პროდუქტების ოჯახის სია:
IJWC0043 – PMX65 / PMX85 / PMX105 ელექტროდი
რა მორევის რგოლს იყენებს PMX-M65?
მიმდინარე პროდუქტების ოჯახის სია:
IJWG3012 – PMX65 / PMX85 / 45–85A მორევის რგოლი
რა მანქანა-ჩირაღდნის თავსა იყენებს PMX-M65?
ამჟამინდელი INWELT აპარატის თავი არის:
IJWA0662 – PMX65 / PMX85 / PMX105 მანქანის ჩირაღდნის თავი
შეიძლება თუ არა PMX-M65-ის გამოყენება ნებისმიერი CUT60 ან 65A პლაზმური საჭრელით?
არა.
დაწყების სისტემა, უკანა კონექტორი, საკონტროლო გაყვანილობა, გაზის/დენის ინტერფეისი და ენერგიის წყაროს დიზაინი ასევე უნდა ემთხვეოდეს.
PMX-M65 მხარს უჭერს ჩირაღდნის სიმაღლის კონტროლს?
ის შეიძლება იყოს ინტეგრირებული CNC სისტემებში თავსებადი ჩირაღდნის სიმაღლის კონტროლის აღჭურვილობის გამოყენებით.
THC ზუსტი განლაგება დამოკიდებულია პლაზმური ენერგიის წყაროზე და CNC კონტროლერზე.
PMX-M65 მხარს უჭერს ომის ზონდირებას?
ასე არ იფიქროთ.
Ohmic sensoring საჭიროებს დამოწმებულ საყრდენი თავსახურის/ფარის კონფიგურაციას და ელექტრო კავშირს.
შეუძლია თუ არა PMX-M65-ს უჟანგავი ფოლადის მოჭრა?
დიახ, თავსებად პლაზმურ სისტემასთან და შესაბამის პარამეტრებთან გამოყენებისას.
შეუძლია თუ არა PMX-M65 ალუმინის მოჭრა?
დიახ.
ალუმინი ელექტრული გამტარია და შეიძლება პლაზმური მოჭრა შესაბამისი პლაზმური სისტემით.
რა სისქით შეიძლება მოჭრა PMX-M65?
არ არსებობს უნივერსალური ჭრის სისქე, რომელიც განისაზღვრება მხოლოდ ჩირაღდნით.
გამოიყენეთ შემოწმებული რეკომენდებული, მაქსიმალური და შეწყვეტის მონაცემები პლაზმური ჭრის სრული სისტემიდან.
შეიძლება თუ არა PMX-M65-ის გამოყენება გოგინგისთვის?
უფრო ფართო სახარჯო პლატფორმა მოიცავს გამწმენდ კომპონენტებს, მაგრამ დენის წყაროს, სახარჯო მასალას და მანქანის პროცესს ყველამ უნდა დაუჭიროს მხარდაჭერა.
რა განსხვავებაა PMX-M65-სა და PMX65-ს შორის?
PMX-M65 არის მანქანა/CNC კონფიგურაცია.
PMX65 არის ხელის/მექანიკური კონფიგურაცია.
გთავაზობთ INWELT OEM PMX-M65 მანქანის ჩირაღდნებს?
დიახ.
OEM/ODM, კერძო ეტიკეტის, კაბელის, კონექტორის და სახარჯო ნაკრების კონფიგურაციები ხელმისაწვდომია კვალიფიციური აღჭურვილობის მწარმოებლებისთვის, სისტემის ინტეგრატორებისთვის, დისტრიბუტორებისთვის და იმპორტიორებისთვის.
მოითხოვეთ შეთავაზება INWELT PMX-M65 CNC პლაზმური საჭრელი ჩირაღდნისთვის
უფრო სწრაფი თავსებადობის დადასტურებისთვის, მიუთითეთ:
პლაზმური ენერგიის წყაროს მწარმოებელი და მოდელი
რეიტინგული გამომავალი დენი
ჩირაღდნის არსებული მოდელი
დაწყების მეთოდი
CNC კონტროლერი
მთავარი დამაკავშირებელი ფოტოები
საკონტროლო ინტერფეისი
საჭირო საკაბელო კონფიგურაცია
საჭირო ჭრის დენი
მოხმარების მოთხოვნები
სავარაუდო შესყიდვის რაოდენობა
INWELT ან კერძო ეტიკეტის ბრენდინგი
შემდეგ INWELT-ს შეუძლია დაადასტუროს შესაბამისი PMX-M65 სრული ჩირაღდანი, კაბელი და სახარჯო კონფიგურაცია თქვენი CNC პლაზმური ჭრის სისტემისთვის.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių