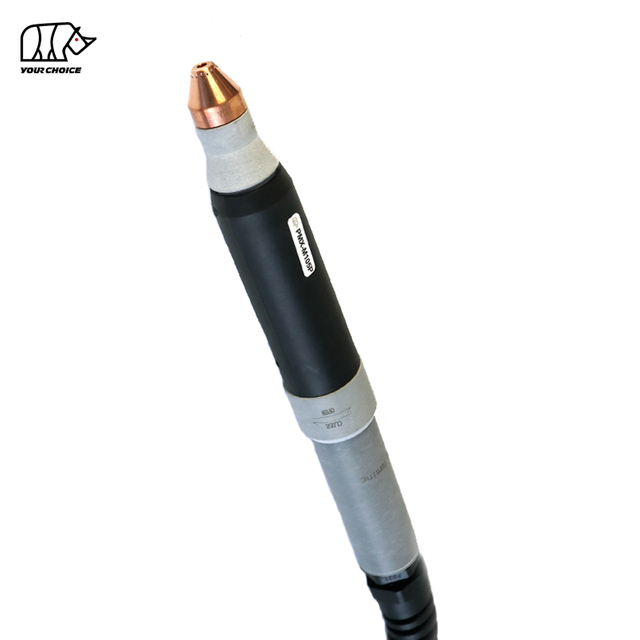
65A ne-HF CNC plazmas griešanas deglis mehanizētai griešanai
INWELT PMX-M65 ir ar gaisu dzesējams CNC un mehanizēts plazmas griešanas deglis, kas paredzēts automatizētiem plazmas galdiem, profilu griešanas mašīnām un rūpnieciskām metāla griešanas sistēmām.
PMX-M65 nominālā jauda ir 65 A ar 60% noslodzes ciklu , un tajā tiek izmantota ne-augstfrekvences loka palaišanas sistēma..
Pašreizējā INWELT tehniskajā konfigurācijā ietilpst:
65A nominālā strāva
60% darba cikls
Gaisa/N₂ procesa gāze
Loka palaišana bez HF
Apm. 5,0 bar gāzes spiediens
Apm. 185 L/min gāzes plūsma
Apm. 60 sekunžu ieteicamā pēcplūsma
Standarta 6 m lāpas vads
45A un 65A griešanas palīgmateriālu konfigurācijas
Ir pieejami vairāki aizmugurējo savienojumu un kabeļu izkārtojumi, tostarp integrēta, atdalīta, centrālā adaptera, pielāgota adaptera un koaksiālā konfigurācija.
PMX-M65 ir jānovieto īpaši kā mašīnas/CNC versija , atsevišķi no PMX65 rokas plazmas degļa.
INWELT PMX-M65 Tehniskās specifikācijas
| Specifikācija |
INWELT PMX-M65 |
| Produkta veids |
CNC / mehanizētā plazmas griešanas deglis |
| Modelis |
PMX-M65 |
| Zīmols |
INWELT |
| Nominālā strāva |
65 A |
| Darba cikls |
60% |
| Dzesēšana / procesa gāze |
Gaiss / N₂ |
| Loka palaišana |
Ne-HF |
| Gāzes spiediens |
Apm. 5,0 bāri |
| Gāzes plūsma |
Apm. 185 l/min |
| Ieteicamais pēcplūsmas |
Apm. 60 sekundes |
| Standarta vadu garums |
6 m |
| Darbība |
CNC / mehanizēts |
| Galvenie griešanas palīgmateriāli |
45A / 65A |
| Padomu izmēri |
Ø0,9 mm / Ø1,1 mm |
| Savienotāja opcijas |
Integrēts / Atdalīts / Centrālais adapteris / Pielāgots adapteris |
| Kabeļa opcijas |
Standarta / koaksiālais |
| OEM / ODM |
Pieejams |
| Privātā etiķete |
Pieejams |
Pirms pasūtīšanas apstipriniet plazmas barošanas avotu, nominālo strāvu, palaišanas sistēmu bez HF, aizmugurējo savienotāju, vadības vadu un CNC saskarni.
Mašīnas lodlampa PMX-M65 pret PMX65 rokas kabatas lukturīti
PMX-M65 un PMX65 jāuzskata par divām atsevišķām produktu vienībām.
| Funkcija |
PMX-M65 |
PMX65 |
| Darbība |
CNC / mehanizēts |
Manuāls / Rokas |
| Lāpas ģeometrija |
Mašīnas lāpas konfigurācija |
Rokas lāpa |
| Start Control |
Mašīna kontrolēta |
Operatora sprūda |
| Montāža |
Fiksēts CNC turētājs |
Rokas |
| Lāpas augstums |
CNC/THC kontrolēts |
Operatora kontrolēts |
| Primārais pielietojums |
Automatizēta griešana |
Manuāla griešana |
Dažus elektrodus, virpuļgredzenus un citus priekšgala komponentus var koplietot saistītās PMX platformās.
Tomēr visus degļu komplektus, mašīnu galvas, rokturus un kabeļu izvietojumus nevajadzētu automātiski uzskatīt par savstarpēji aizvietojamiem.
Iekšējai saistīšanai izmantojiet aprakstošos enkurus, piemēram:
PMX-M65 CNC plazmas griešanas deglis
un
PMX65 manuālā plazmas griešanas deglis
nevis izmantot 'PMX65' abiem produktiem.
Kāpēc CNC griešanai izmantot īpašu 65A lodlampu?
CNC plazmas sistēmai ir nepieciešams vairāk nekā ar loka spējīgu lāpu.
Mašīnas deglim jāuztur atkārtojama ģeometrija, stabils stiprinājums un uzticama saziņa ar plazmas barošanas avotu.
Taisna un stabila lodlampa ģeometrija
Fiksēta mašīnas deglis ļauj CNC sistēmai uzturēt:
Lāpas perpendikularitāte
Atkārtojama caurduršanas pozīcija
Kontrolēts pļaušanas augstums
Stabils izgriezums
Konsekvents griešanas virziens
Atkārtojama daļas ģeometrija
Mašīnas kontrolēta sākuma secība
Plazmas ciklu kontrolē iekārta, nevis parasts rokas sprūda.
Tipisks process ietver:
Lāpas pozicionēšana
Sākotnējā augstuma noteikšana
Plazmas starts
Pīrsings
Griešanas kustība
Lāpas augstuma regulēšana
Loka pietura
Atkārtojama ražošana
Uzstādot, palīgmateriāli, strāva, gāzes plūsma un griešanas parametri paliek kontrolēti, mašīnas deglis var nodrošināt vairāk atkārtojamu ražošanu nekā manuāla griešana.
Kā darbojas PMX-M65 ne-HF plazmas sistēma
PMX-M65 darbojas kā daļa no pilnīgas plazmas griešanas sistēmas, kas sastāv no:
Loka palaišana bez HF
PMX-M65 izmanto ne-augstfrekvences palaišanas sistēmu.
Tas nebalstās uz parasto HF aizdedzes ķēdi.
Tāpēc plazmas barošanas avotam ir jāizmanto saderīga palaišanas arhitektūra, kas nav HF.
Neaizvietojiet HF iekārtas lodlampu ar PMX-M65 tikai tāpēc, ka abiem izstrādājumiem ir līdzīgs strāvas stiprums vai savienotājs.
Plazmas loka veidošanās
Gaiss vai slāpeklis iekļūst deglī un plūst caur elektrodu, virpuļgredzenu un sprauslu.
Elektriskā enerģija jonizē procesa gāzi un rada augstas temperatūras plazmas loku.
Griešanas sprausla sašaurina šo plazmas plūsmu, tādējādi koncentrētais loks izkausē elektriski vadošu metālu, kamēr gāze noņem izkausētu materiālu no roba.
Pēcplūsmas dzesēšana
Pašreizējā INWELT specifikācija iesaka aptuveni 60 sekundes pēcplūsmas.
Nepārtraukta gāzes plūsma palīdz noņemt atlikušo siltumu no degļa galvas un priekšējās daļas palīgmateriāliem pēc griešanas loka apstāšanās.
Kad vien iespējams, ļaujiet parastajam pēcplūsmas ciklam beigties.
Kāpēc ne-HF palaišana ir svarīga CNC lietojumprogrammās
CNC griešanas galdos ir elektroniski kontrolieri, motora piedziņas, augstuma kontroles sistēmas un sakaru vadi ap plazmas procesu.
Sistēma, kas nav HF, novērš parasto augstfrekvences aizdedzes ķēdi, ko izmanto dažas vecākas plazmas platformas.
Tomēr, ja nav HF, tas nenozīmē, ka tas ir universāli saderīgs.
Joprojām ir jāsakrīt:
Tāpēc pareizais apgalvojums ir:
PMX-M65 ir paredzēts saderīgām ne-HF mehanizētām plazmas sistēmām.
PMX-M65 45A un 65A mehanizētās griešanas palīgmateriāli
PMX-M65 patērējamā platforma atbalsta gan 45A, gan 65A griešanas konfigurācijas.
Tas ir noderīgi, jo 65A plazmas sistēmai ne vienmēr ir jādarbojas ar maksimālo strāvu.
45A griešanas konfigurācija
45A konfigurāciju var izmantot zemākas strāvas lietojumiem, ja to atbalsta plazmas barošanas avots.
Iespējamās priekšrocības ietver:
65A Griešanas konfigurācija
65A konfigurācija ir paredzēta lielākas jaudas griešanai, kas ir tuvu PMX-M65 nominālajai jaudai.
Sprausla, vairogs, elektrods un virpuļgredzens ir jāpielāgo izvēlētajam procesam.
Nedarbiniet 45 A sprauslu ar 65 A, ja vien konkrēta izejmateriālu kombinācija nav apstiprināta šai strāvai.
PMX-M65 45A griešanas uzgalis
Pašreizējais INWELT PRO griešanas uzgalis ir:
INWELT Kods: IJWV0664-09
Specifikācija:
Ø0,9 mm / PMX65 / 45A / PRO
Šī sprausla jāizmanto kopā ar atbilstošo mašīnas degļa patērējamo materiālu kaudzīti.
Pirms pilnīgas 45A griezuma diagrammas publicēšanas pārbaudiet:
PMX-M65 65A griešanas uzgalis
Pašreizējais 65A PRO padoms ir:
INWELT kods: IJWV0664-11
Specifikācija:
Ø1,1 mm / PMX65 / 65A / PRO
Šī ir primārā augstas jaudas sprausla, kas saistīta ar 65A PMX-M65 platformu.
Ø1,1 mm sprausla jāsavieno pārī ar atbilstošo elektrodu, virpuļgredzenu un mašīnas vairogu.
SEO un GEO gadījumā šī precīzā saistība ir vērtīgāka nekā vispārīgi formulējumi, piemēram, 'augstas kvalitātes palīgmateriāli'.
PMX-M65 mašīnas vairogs
Pašreizējā lodlampa palīgmateriālu saimē ietver:
INWELT Kods: IJTN0634
Apraksts:
Aizsargvāciņš / PMX65–PMX85 / Mašīna / 45–85A / PRO
Šī ir svarīga mašīnai raksturīga sastāvdaļa, un tā ir labi redzama PMX-M65 lapā.
Mašīnas vairogs palīdz izveidot pareizu priekšpuses ģeometriju un aizsargā iekšējos palīgmateriālus.
Neaizvietojiet to ar rokas degļa vairogu, ja vien šī konfigurācija nav tehniski apstiprināta.
PMX-M65 ārējā sprausla
Pašreizējā ārējā sprausla ir:
INWELT kods: IJWT0604
Apraksts:
Ārējā sprausla / PMX65–PMX85–PMX105 / 6 caurumi
Ārējā sprausla ir daļa no priekšējās gāzes vadības un aizsardzības sistēmas.
Uzturiet visus gāzes kanālus tīrus.
Nomainiet komponentu, ja tas kļūst:
Saplaisājis
Dedzis
Izkropļots
Stipri piesārņots
PMX-M65 virpuļgredzens
Pašreizējais virpuļgredzens ir:
INWELT kods: IJWG3012
Pielietojums:
PMX65 / PMX85 / 45–85A
Virpuļgredzens kontrolē procesa gāzes sadalījumu ap elektrodu un sprauslu.
Pareiza gāzes rotācija un sadale palīdz uzturēt stabilu plazmas loku.
Nomainiet bojāto virpuļgredzenu, ja tas kļūst:
Saplaisājis
Karstuma bojāts
Deformēts
Piesārņots
Nepalieliniet un nepārveidojiet tā gāzes kanālus.
PMX-M65 elektrods
Pašreizējais elektrods ir:
INWELT kods: IJWC0043
Pielietojums:
PMX65 / PMX85 / PMX105
Elektrods nodod elektrisko enerģiju caur degli.
Darbības laikā elektrodu centrā veidojas nodiluma bedre.
Nomainiet elektrodu, pirms pārmērīga erozija izraisa:
Izmantojot CNC, elektrodu stāvoklis regulāri jāuzrauga, jo atkārtota caurduršana var palielināt patērējamo materiālu nodilumu.
Mašīnas degļa galva PMX-M65
Pašreizējā mašīnas degļa galva ir:
INWELT Kods: IJWA0662
Apraksts:
Plazmas degļa galva / PMX65 / PMX85 / PMX105 / mašīna
Šis īpašais mašīnas degļa komponents ir viens no svarīgākajiem lapas elementiem.
Saistītais O veida gredzens ir:
INWELT Kods: IJGU0686
Specifikācija:
Ø17 × 20,6 × 1,8 mm / Sarkans silikons
Pārbaudiet blīvējuma virsmas un nomainiet bojātos O veida gredzenus, ja rodas gāzes noplūde.
PMX-M65 mašīnas korpusa un atbalsta sastāvdaļas
Pašreizējā produktu saimē ietilpst:
IJHW0046-01 — plazmas mašīnas roktura komplekts
kopā ar saistītajiem kabeļu atbalsta komponentiem standarta, EPDM un koaksiālo kabeļu komplektiem.
Šīs daļas jāapraksta kā mašīnas korpusa/kabeļa atbalsta sastāvdaļas , nevis kā operatora komforta vai palaišanas sastāvdaļas.
Pašreizējā lapas ievadā teikts, ka kabatas lukturītis ir izstrādāts 'operatora ērtībām' un ietver sprūda drošības pārsegu.
Šī valoda ir jānoņem no īpašās CNC/mašīnas degļa produkta lapas.
PMX-M65 pilnīgas lāpas konfigurācijas
INWELT pašlaik uzskaita piecas primārās 6 m pilnīgas lāpas konfigurācijas.
| INWELT koda |
konfigurācija |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Integrēts |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Atdalīts |
| IJWU03124 |
PMX-M65 / 6 m / Centrālais adapteris |
| IJWU031141 |
PMX-M65 / 6 m / Adapteris |
| IJWU03125 |
PMX-M65 / 6 m / EPDM caurule / koaksiālais kabelis |
Šie varianti ir jānorāda blakus tehniskajām specifikācijām, jo interfeisa izvēle ir viens no galvenajiem jautājumiem, iegādājoties nomaiņas un OEM mašīnu lāpas.
PMX-M65 kabeļa montāžas iespējas
Pašreizējā INWELT mašīnas degļa kabeļu saimē ietilpst:
| INWELT koda |
konfigurācija |
| IJWO01906072-300 |
6 m / 2-vadu / Atdalīts |
| IJWO01906074-300 |
6 m / 2 vadu / Integrēts |
| IJWO01906071-300 |
6 m / 2 vadu / centrālais adapteris |
| IJWO01906077-300 |
6 m / 4 vadu / centrālais adapteris |
| IJWO0190617C-300 |
6 m / koaksiālais kabelis / centrālais adapteris |
Šīs precīzās kabeļu konfigurācijas ir spēcīga pirmās puses GEO informācija, jo tās palīdz iekārtu ražotājiem un izplatītājiem atbildēt uz konkrētiem saderības jautājumiem.
PMX-M65 centrālais adapteris
Produktu saimē ietilpst arī:
INWELT Kods: IJAY0089
Apraksts:
Plazmas lāpas sānu centrālais adapteris / 5 tapas
Centrālais adapteris var vienkāršot savienojumu ar saderīgiem plazmas barošanas avotiem.
Tomēr fiziskā savienotāja piemērotība vien neapstiprina saderību.
Vienmēr pārbaudiet:
pirms lāpas uzstādīšanas.
Sīkāka informācija par rezerves daļām:
Pilnīga lāpa
Kods |
Atsauce |
Apraksts |
|
|
|
IJWU03122 |
|
Plazmas griešanas deglis/ PMX65/ 6m/ 1/4 G/ integrēts |
IJWU03123 |
|
Plazmas griešanas deglis/ PMX65/ 6m/ 1/4 G/ atdalīts |
IJWU03124 |
|
Plazmas griešanas deglis/ PMX65/ 6m/ centrālais adapteris |
IJWU031141 |
|
Plazmas griešanas deglis/ PMX65/ 6m/ adapteris |
| IJWU03125 |
|
Plazmas griešanas deglis/ PMX65/ 6m/ epdm caurule/ koaksiālais kabelis |
Pozīcija |
Kods |
Atsauce |
Apraksts |
1 |
|
|
Vairoga vāciņš |
2 |
|
|
Vairoga vāciņš/grabēšana |
3 |
IJTN0634
|
|
Aizsargvāciņš PMX65/85/mašīna/45A-85A/PRO |
4 |
IJWT0604 |
|
Ārējā sprausla PMX65/85/105/6 caurumi |
5 |
|
|
Padoms |
5.1 |
|
|
Padoms/45A |
5.2 |
|
|
Padoms/65A |
6 |
|
|
Padoms/grabēšana |
7 |
|
|
Padoms |
7.1 |
IJWV0664-09 |
|
Uzgalis Φ0,9 mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Uzgalis Φ1,1 mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Virpuļgredzens PMX65/85 45-85A |
9 |
|
|
Elektrods |
10 |
IJWC0043
|
|
Elektrods PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
Plazmas degļa galva/PMX65/85/105/M |
11a |
IJGU0686 |
|
O Gredzens Φ17*20.6*1.8 /SARKANS SILIKONS |
12 |
IJHW0046-01 |
|
Plazmas mašīnas roktura komplekts |
13 |
IJIK0733 |
|
Pavasara atbalsts |
13.1 |
IJIR0081 |
|
Atsperes balsts/PG21/Plazmas/koaksiālais kabelis |
13.2 |
IJIK0804
|
|
Atsperes atbalsts/PG21/Plasma/EPDM |
14 |
|
|
Kabeļu montāža |
14.1 |
IJWO01906072-300 |
|
Kabeļa montāža/PMX-M65/6M/2 vadi/atdalīti |
14.2 |
IJWO01906074-300 |
|
Kabeļu komplekts/PMX-M65/6M/2 vadi/integrēts |
14.3 |
IJWO01906071-300 |
|
Kabeļa montāža/PMX-M65/6M/2 vadi/centra adapteris |
14.4 |
IJWO01906077-300 |
|
Kabeļa montāža/PMX-M65/6M/4 vadi/centra adapteris |
15 |
IJWO0190617C-300 |
|
Kabeļa komplekts/PMX-M65/6M/koaksiālais kabelis/centrālais adapteris |
17 |
IJAY0089 |
|
Centra adapteris lāpas PLASMA 5 PINS |
Mūsu katalogs:
 INWELT PLAZMAS LĀPU KATALOGS.pdf
Kā pārbaudīt PMX-M65 CNC plazmas griezēja saderību
PMX-M65 nevajadzētu izvēlēties tikai tāpēc, ka iekārta ir aprakstīta kā CUT60, CUT65 vai 65A.
Apstipriniet palaišanas metodi
Plazmas barošanas avotam jāatbalsta PMX-M65, kas nav HF palaišanas arhitektūra.
Apstipriniet izejas strāvu
PMX-M65 nominālā strāva ir 65 A.
Iekārta un palīgmateriāli jādarbina pārbaudītajā strāvas diapazonā.
Apstipriniet aizmugurējo savienojumu
Pieejamās vienošanās ietver:
Integrēts 1/4G
1/4G atdalīts
Centrālais adapteris
Pielāgots adapteris
Koaksiālā konfigurācija
Apstipriniet vadības vadu
Pieejamās mašīnu konfigurācijas ietver:
2 vadu
4 vadu
Koaksiālais kabelis
Starta/vadības ķēdei jāatbilst plazmas barošanas avotam.
Pirms pasūtīšanas sniedziet informāciju par mašīnu
Nomaiņas vai OEM projektiem nodrošiniet:
Plazmas barošanas avota ražotājs
Mašīnas modelis
Nominālā izejas strāva
Esošais lāpas modelis
Savienotāju fotogrāfijas
Fotogrāfijas ar vadības spraudni
CNC kontrollera informācija
Tas ir uzticamāk, nekā publicēt garu mašīnu zīmolu sarakstu.
PMX-M65 un CNC lāpas augstuma kontrole
CNC plazmas sistēma var izmantot automātisku degļa augstuma kontroli, lai uzturētu paredzēto attālumu no degļa līdz darbam.
Iespējamās sistēmas ietver:
Loka sprieguma augstuma kontrole
Kad griešanas loks ir izveidots, THC sistēma var izmantot loka spriegumu, lai uzturētu ieprogrammēto pļaušanas augstumu.
Pareizais mērķa spriegums ir atkarīgs no visas plazmas sistēmas un griešanas procedūras.
Ohmiskā sensors
Pašreizējās 65A konkurentu lodlampu sistēmas piedāvā īpašas omu sensoru konfigurācijas.
Neapgalvojiet , ka INWELT PMX-M65 atbalsta omu sensoru, ja vien nav pieejams pārbaudīts INWELT mašīnas fiksācijas vāciņš/vairogs un elektriskais savienojums.
Ja INWELT ir šāda konfigurācija, pievienojiet:
Tas būtu ļoti vērtīgs pirmās puses tehniskais saturs.
Pīrsinga augstums pret griešanas augstumu
CNC plazmas griešana parasti izmanto dažādus augstumus caurduršanas un griešanas fāzēs.
Pīrsinga augstums
Caurduršanas laikā izkusušais materiāls tiek izvadīts uz augšu no sagataves.
Pareizs caurduršanas augstums var palīdzēt samazināt izkausētā metāla bojājumus sprauslā un vairogā.
Pļaušanas augstums
Kad caurduršana ir pabeigta, CNC sistēma pāriet uz ieprogrammēto pļaušanas augstumu.
Nepareizs augstums var veicināt:
Izmantojiet parametrus, kas pārbaudīti ar visu plazmas barošanas avotu, nevis kopējiet citu 65 A sistēmu.
PMX-M65 mehanizētais griešanas ātrums
Griešanas ātrums jāizvēlas saskaņā ar visu plazmas sistēmu.
Svarīgi mainīgie ir:
Pārāk lēns braukšanas ātrums var palielināt siltuma padevi un izsvīdumu.
Pārāk liels braukšanas ātrums var izraisīt loka nobīdi, nepilnīgu iespiešanos un sliktu malu kvalitāti.
Tāpēc pārbaudīta INWELT griezuma diagramma ir noderīgāka par universālu ātruma ieteikumu.
Cik biezu var sagriezt PMX-M65?
Pašreizējā lapā ir norādīta aptuveni 10–15 mm griešana zem 60A.
Šis paziņojums ir jāsvītro vai jāpārraksta.
Ir divas problēmas:
PMX-M65 ir 65 A mašīnas lodlampa , tāpēc, izmantojot 'zem 60 A', tiek radīta nevajadzīga produkta neskaidrība.
Griešanas biezumu nosaka visa plazmas sistēma, nevis tikai deglis.
Faktiskā griešanas jauda ir atkarīga no:
Profesionālajās plazmas specifikācijās jānošķir:
Ieteicamā griešanas jauda
Produktīva griešana ar atbilstošu malu kvalitāti.
Maksimālā griešanas jauda
Biezāks materiāls tiek griezts ar samazinātu ātrumu.
Atdalīšanas jauda
Maksimālais biezums, ko var atdalīt, parasti ar samazinātu malas kvalitāti.
Publicējiet konkrētus PMX-M65 biezuma skaitļus tikai pēc tam, kad INWELT ir tos pārbaudījis ar pilnu sistēmas pārbaudi.
Izveidojiet INWELT PMX-M65 CNC griezuma diagrammu
Pirmās puses izciršanas diagramma būtu viens no spēcīgākajiem SEO un GEO papildinājumiem šai lapai.
Ieteicamie lauki ietver:
| Parametru |
dati, kas jāpublicē |
| Materiāls |
Viegls tērauds / nerūsējošais / alumīnijs |
| Biezums |
Pārbaudīts biezums |
| Pašreizējais |
45A / 65A |
| Padoma kods |
INWELT daļas numurs |
| Uzgaļa diametrs |
Ø0,9 / Ø1,1 mm |
| Gāzes spiediens |
bārs |
| Gāzes plūsma |
L/min |
| Ceļojuma ātrums |
mm/min |
| Pīrsa augstums |
mm |
| Pierce Delay |
sekundes |
| Pļaušanas augstums |
mm |
| Kerfa platums |
mm |
| Izgriezuma rezultāts |
Ieteicams / Maksimums / Atlaišana |
Izmantojiet faktiskos INWELT testa rezultātus, nevis konkurentu diagrammas vērtības.
Ieteicamā gāzes padeve ierīcei PMX-M65
Pašreizējie INWELT specifikāciju saraksti:
Procesa gāze: gaiss / N₂
Gāzes spiediens: aptuveni 5,0 bāri
Gāzes plūsma: aptuveni 185 l/min
Ieteicamā pēcplūsma: aptuveni 60 sekundes
Izmantojiet tīru, sausu procesa gāzi
Mitrums, kompresora eļļa un daļiņu piesārņojums var negatīvi ietekmēt:
Izmantojiet atbilstošu filtrēšanu un mitruma atdalīšanu.
Pārbaudiet spiedienu gāzes plūsmas laikā
Statiskais spiediens var atšķirties no faktiskā darba spiediena.
Filtri, šļūtenes, regulatori un piederumi var radīt spiediena zudumu.
Noregulējiet gāzi atbilstoši visas plazmas sistēmas darbības procedūrai.
Kādus materiālus var griezt ar PMX-M65?
Savienojot ar saderīgu plazmas griešanas sistēmu, PMX-M65 var apstrādāt elektriski vadošus materiālus, tostarp:
Maigs tērauds
Oglekļa tērauds
Nerūsējošais tērauds
Alumīnijs
Varš
Misiņš
Cinkots tērauds
Faktiskais griešanas ātrums, malu kvalitāte un praktiskais biezums ir atkarīgi no visas plazmas sistēmas.
PMX-M65 mehanizētā griešana pret urbšanu
Plašākā PMX65/85 patērējamā platforma ietver ar griešanu saistītas sastāvdaļas.
Mehanizētā griešana
PMX-M65 lapai CNC griešanai arī turpmāk vajadzētu būt galvenajam lietojumam.
Izmantojiet pārbaudīto 45A vai 65A mašīngriešanas palīgmateriālu kaudzi.
Plazmas griešana
Presēšana noņem metālu, pilnībā negriežot apstrādājamo priekšmetu.
Potenciālie lietojumi ietver:
Metinājuma noņemšana
Pretgraužēšana
Defektu noņemšana
Kopīga sagatavošana
Veicināt urbšanu tikai tad, ja:
Plazmas barošanas avots atbalsta griešanu
Ir uzstādīti pareizie grebšanas palīgmateriāli
Automatizētā sistēma atbalsta nepieciešamo kustību
Neizmantojiet parastu griešanas uzgali kā griešanas uzgali, ja vien šī konfigurācija nav īpaši apstiprināta.
Tipiski pielietojumi PMX-M65 CNC lukturim
PMX-M65 ir piemērots automatizētai plazmas griešanai, tostarp:
CNC plazmas griešanas galdi
Lokšņu un plākšņu izgatavošana
Konstrukciju tērauda ražošana
Mašīnu ražošana
Lauksaimniecības tehnika
Automobiļu sastāvdaļas
Celtniecības tehnika
Metāla mēbeles
Rūpnieciskās ražošanas šūnas
Automatizēta profilu griešana
Remonta-detaļu ražošana
Galīgā degļa konfigurācija vienmēr jāizvēlas atbilstoši plazmas barošanas avotam un mašīnas saskarnei.
PMX-M65 apkope CNC ražošanai
Konsekvents patērējamais stāvoklis ir īpaši svarīgs CNC ražošanā, jo nolietotās detaļas var ietekmēt katru atkārtoto daļu.
Pārbaudiet elektrodu
Pārraugiet centrālo nodiluma bedri.
Nomainiet elektrodu, pirms pārmērīga erozija izraisa nestabilu palaišanu vai sabojā griešanas sprauslu.
Pārbaudiet griešanas galu
Pārbaudiet sprauslas atveri:
Paplašināšanās
Ovāla forma
Apdeguma bojājumi
Piesārņojums
Nolietota sprausla var ietekmēt slīpumu, iegriezuma platumu un izmēru konsistenci.
Pārbaudiet virpuļgredzenu
Pārbaudiet:
Plaisas
Siltuma bojājumi
Deformācija
Piesārņojums
Pārbaudiet mašīnas vairogu
Turiet gāzes kanālus brīvus un pārbaudiet, vai vairogs ir pareizi uzstādīts.
Pārbaudiet O veida gredzenu
Pārbaudiet, vai degļa galvas blīvē nav bojājumu vai gāzes noplūdes.
Pārbaudiet lāpas vadu
Pārliecinieties, vai CNC kustība:
Izplatītas PMX-M65 CNC griešanas problēmas
Neizdevās vai nestabila loka palaišana
Pārbaudiet:
Elektrodu stāvoklis
Griešanas gals
Gāzes spiediens
Darba savienojums
Starta signāls
Saderība bez HF
Pārmērīgs slīpums
Pārbaudiet:
Lāpas perpendikularitāte
Pļaušanas augstums
Sprauslas stāvoklis
Brauciena ātrums
Smags sārnis
Pārbaudiet:
Griešanas ātrums
Pašreizējais
Materiāla biezums
Gāzes plūsma
Lāpas augstums
Īss patēriņa laiks
Iespējamie cēloņi ir:
Nekonsekventi detaļu izmēri
Pārbaudīt:
Lāpas stiprinājums
Pļaušanas augstums
CNC pretreakcija
Kerfa kompensācija
Patērējamā stāvoklī
Brauciena ātrums
Ne visas izmēru problēmas izraisa plazmas deglis.
PMX-M65 izejmateriāli izplatītāju un pēcpārdošanas piegādei
Pilnīga PMX-M65 pēcpārdošanas programma var ietvert:
45A mašīnas griešanas uzgaļi
65A mašīnas griešanas uzgaļi
Mašīnu vairogi
Ārējās sprauslas
Elektrodi
Virpuļgredzeni
Mašīnu lāpu galviņas
O-gredzeni
Mašīnu korpusa sastāvdaļas
Kabeļu komplekti
Centrālie adapteri
Saistītie grebšanas palīgmateriāli
Izplatītājiem precīzu detaļu numuru un darbības diapazonu publicēšana vienkāršo atkārtotu pasūtīšanu un samazina saderības kļūdas.
OEM PMX-M65 CNC plazmas lodlampa ražotājs INWELT
INWELT piegādā plazmas griešanas degļus un rezerves sastāvdaļas profesionāliem B2B klientiem, tostarp:
Plazmas barošanas avotu ražotāji
CNC plazmas mašīnu ražotāji
CNC sistēmu integratori
Metināšanas un griešanas iekārtu zīmoli
Importētāji
Izplatītāji
Vairumtirgotāji
Rūpnieciskie piegādātāji
Pēcpārdošanas patēriņa preču uzņēmumi
OEM un ODM konfigurācijas var novērtēt atbilstoši mērķa plazmas sistēmai.
OEM un Private Label opcijas
Pielāgošana var ietvert:
Klientu zīmols
Produktu etiķetes
Mašīnas lāpas konfigurācija
Lāpas vada garums
Integrēts savienojums
Atdalīts savienojums
Centrālais adapteris
Pielāgots adapteris
2 vadu vai 4 vadu vadība
Koaksiālais kabelis
Patēriņa komplekti
Privāta etiķete iepakojums
Tehniskā dokumentācija
Svītrkoda un kartona prasības
OEM projektiem norādiet plazmas barošanas avota specifikāciju, CNC kontrolleri, savienotāja konfigurāciju un paredzamo iepirkuma daudzumu.
Kāpēc iegādāties PMX-M65 mašīnu lāpas no INWELT?
Programma PMX-M65 apvieno pilnīgus mašīnas un degļa komplektus ar detalizētu izejmateriālu un kabeļu sistēmu.
Pašreizējā platformā ietilpst:
Piecas pilnīgas 6 m lāpas konfigurācijas
45A mašīnas griešanas uzgaļi
65A mašīnas griešanas uzgaļi
Mašīnas vairogs
Ārējā sprausla
Elektrods
Virpuļgredzens
Mašīnas degļa galva
Degļa galvas O veida gredzens
Piecas kabeļu montāžas konfigurācijas
5 kontaktu centrālais adapteris
Profesionāliem pircējiem pilnīgu lāpu un servisa komponentu piegāde no viena piegādātāja var vienkāršot iegādi, krājumus un pēcpārdošanas atbalstu.
Bieži uzdotie jautājumi par CNC plazmas lodlampu PMX-M65
Kāds ir INWELT PMX-M65 strāvas stiprums?
PMX-M65 jauda ir 65A . Saskaņā ar pašreizējiem INWELT tehniskajiem datiem
Vai PMX-M65 ir rokas lodlampa vai mašīnas lāpa?
PMX-M65 ir CNC/mehanizēts mašīnu lodlampa.
Saistītā PMX65 ir manuālā rokas konfigurācija.
Vai PMX-M65 izmanto HF aizdedzi?
Nē.
PMX-M65 izmanto ne-HF loka palaišanas sistēmu.
Kādu gāzi izmanto PMX-M65?
Pašreizējā specifikācijā ir norādīts Air/N₂.
Kāds gāzes spiediens ir nepieciešams PMX-M65?
Apmēram 5,0 bāri.
Kāda gāzes plūsma nepieciešama PMX-M65?
Pašreizējā INWELT specifikācijā norādīts aptuveni 185 l/min.
Kas ir PMX-M65 darba cikls?
Pašreizējā specifikācijā norādīti 60%.
Kāds lāpas vada garums ir standarta?
Standarta PMX-M65 vads ir 6 m.
Kādas griešanas strāvas tiek atbalstītas?
Primārās mehanizētās palīgmateriālu konfigurācijas ir 45A un 65A.
Kāds ir 45A griešanas uzgaļa izmērs?
Pašreizējais INWELT PRO padoms ir:
IJWV0664-09 – Ø0,9 mm / 45A
Kāds ir 65A griešanas uzgaļa izmērs?
Pašreizējais INWELT PRO padoms ir:
IJWV0664-11 – Ø1,1 mm / 65A
Kādu elektrodu izmanto PMX-M65?
Pašreizējie produktu saimes saraksti:
IJWC0043 – PMX65 / PMX85 / PMX105 elektrods
Kādu virpuļgredzenu izmanto PMX-M65?
Pašreizējie produktu saimes saraksti:
IJWG3012 — PMX65 / PMX85 / 45–85 A virpuļgredzens
Kādu mašīnas degļa galvu izmanto PMX-M65?
Pašreizējā INWELT mašīnas galva ir:
IJWA0662 – PMX65 / PMX85 / PMX105 Mašīnas degļa galva
Vai PMX-M65 var izmantot ar jebkuru CUT60 vai 65A plazmas griezēju?
Nē.
Jāatbilst arī palaišanas sistēmai, aizmugurējam savienotājam, vadības vadiem, gāzes/strāvas saskarnei un barošanas avota konstrukcijai.
Vai PMX-M65 atbalsta lāpas augstuma kontroli?
To var integrēt CNC sistēmās, izmantojot saderīgu degļa augstuma kontroles aprīkojumu.
Precīzs THC izkārtojums ir atkarīgs no plazmas barošanas avota un CNC kontrollera.
Vai PMX-M65 atbalsta omu sensoru?
Nedomājiet par to.
Ohmiskajam sensoram ir nepieciešama pārbaudīta fiksējošā vāciņa/vairoga konfigurācija un elektriskais savienojums.
Vai PMX-M65 var griezt nerūsējošo tēraudu?
Jā, ja to lieto ar saderīgu plazmas sistēmu un atbilstošiem parametriem.
Vai PMX-M65 var griezt alumīniju?
Jā.
Alumīnijs ir elektriski vadošs, un to var griezt plazmā ar piemērotu plazmas sistēmu.
Cik biezu var griezt ar PMX-M65?
Nav universāla griešanas biezuma, ko nosaka tikai deglis.
Izmantojiet pārbaudītus ieteicamos, maksimālos un pārtraukšanas datus no visas plazmas griešanas sistēmas.
Vai PMX-M65 var izmantot griešanai?
Plašākā izejmateriālu platforma ietver urbšanas komponentus, bet barošanas avotam, palīgmateriāliem un mašīnas procesam ir jāatbalsta griešana.
Kāda ir atšķirība starp PMX-M65 un PMX65?
PMX-M65 ir mašīnas/CNC konfigurācija.
PMX65 ir rokas/manuāla konfigurācija.
Vai INWELT piedāvā OEM PMX-M65 mašīnu lāpas?
Jā.
OEM/ODM, privāto zīmolu, kabeļu, savienotāju un palīgmateriālu komplektu konfigurācijas ir pieejamas kvalificētiem iekārtu ražotājiem, sistēmu integratoriem, izplatītājiem un importētājiem.
Pieprasīt cenu INWELT PMX-M65 CNC plazmas griešanas deglim
Lai ātrāk apstiprinātu saderību, nodrošiniet:
Plazmas barošanas avota ražotājs un modelis
Nominālā izejas strāva
Esošais lāpas modelis
Sākuma metode
CNC kontrolieris
Galvenās savienotāja fotogrāfijas
Vadības interfeiss
Nepieciešamā kabeļa konfigurācija
Nepieciešamā griešanas strāva
Prasības patēriņam
Paredzamais iepirkuma daudzums
INWELT vai privāto preču zīmju zīmols
Pēc tam INWELT var apstiprināt atbilstošo PMX-M65 lāpu, kabeļa un izejmateriālu konfigurāciju jūsu CNC plazmas griešanas sistēmai.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių