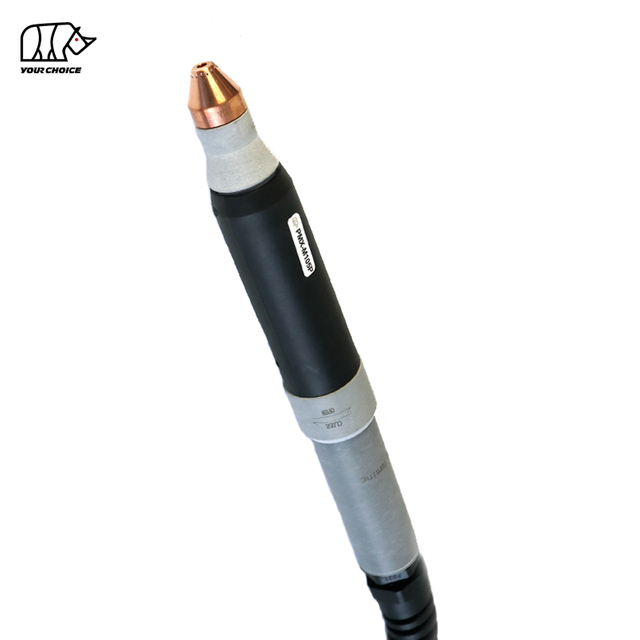
Palnik do cięcia plazmowego CNC 65A bez częstotliwości HF do cięcia zmechanizowanego
INWELT PMX-M65 to chłodzony powietrzem , zmechanizowany palnik do cięcia plazmowego CNC, przeznaczony do zautomatyzowanych stołów plazmowych, maszyn do cięcia profili i przemysłowych systemów cięcia metalu.
PMX-M65 ma prąd znamionowy 65 A przy cyklu pracy 60% i wykorzystuje system zajarzania łuku o niskiej częstotliwości.
Aktualna konfiguracja techniczna INWELT obejmuje:
Prąd znamionowy 65A
Cykl pracy 60%.
Gaz procesowy powietrze/N₂
Zajarzanie łuku innego niż HF
Około. Ciśnienie gazu 5,0 barów
Około. Przepływ gazu 185 l/min
Około. Zalecany czas po wypływie: 60 sekund
Standardowy przewód palnika o długości 6 m
Konfiguracje materiałów eksploatacyjnych do cięcia 45A i 65A
Dostępnych jest wiele połączeń tylnych i konfiguracji kabli, w tym konfiguracje zintegrowane, oddzielne, z adapterem centralnym, z adapterem niestandardowym i konfiguracje koncentryczne.
PMX-M65 należy ustawić specjalnie jako wersję maszynową/CNC , oddzielnie od ręcznego palnika plazmowego PMX65.
INWELT PMX-M65 Dane techniczne Specyfikacja
| INWELT |
PMX-M65 |
| Typ produktu |
CNC / zmechanizowany palnik do cięcia plazmowego |
| Model |
PMX-M65 |
| Marka |
INWELT |
| Prąd znamionowy |
65 A |
| Cykl pracy |
60% |
| Chłodzenie / Gaz procesowy |
Powietrze / N₂ |
| Rozpoczęcie łuku |
Nie-HF |
| Ciśnienie gazu |
Około. 5,0 barów |
| Przepływ gazu |
Około. 185 l/min |
| Zalecany przepływ końcowy |
Około. 60 sekund |
| Standardowa długość przewodu |
6 m |
| Działanie |
CNC / zmechanizowane |
| Główne materiały eksploatacyjne do cięcia |
45A / 65A |
| Rozmiary końcówek |
Ř0,9 mm / Ř1,1 mm |
| Opcje złącza |
Zintegrowany / Oddzielny / Centralny Adapter / Adapter niestandardowy |
| Opcje kablowe |
Standardowy/koncentryczny |
| OEM/ODM |
Dostępny |
| Etykieta prywatna |
Dostępny |
Przed złożeniem zamówienia należy sprawdzić źródło zasilania plazmy, prąd znamionowy, system rozruchowy inny niż HF, tylne złącze, okablowanie sterujące i interfejs CNC.
Palnik maszynowy PMX-M65 kontra palnik ręczny PMX65
PMX-M65 i PMX65 należy traktować jako dwie odrębne jednostki produktowe.
| Funkcja |
PMX-M65 |
PMX65 |
| Działanie |
CNC / zmechanizowane |
Ręczny / ręczny |
| Geometria palnika |
Konfiguracja palnika maszynowego |
Ręczna latarka |
| Uruchom kontrolę |
Sterowanie maszynowe |
Wyzwalacz operatora |
| Montowanie |
Stały uchwyt CNC |
Ręczny |
| Wysokość palnika |
Sterowanie CNC/THC |
Kontrolowany przez operatora |
| Aplikacja podstawowa |
Automatyczne cięcie |
Cięcie ręczne |
Niektóre elektrody, pierścienie wirowe i inne komponenty front-end mogą być wspólne dla powiązanych platform PMX.
Jednakże kompletne zespoły palnika, głowice maszyn, uchwyty i układy kabli nie powinny być automatycznie traktowane jako wymienne.
W przypadku linkowania wewnętrznego użyj kotwic opisowych, takich jak:
Palnik do cięcia plazmowego CNC PMX-M65
I
Ręczny palnik do cięcia plazmowego PMX65
zamiast używać „PMX65” dla obu produktów.
Dlaczego warto używać dedykowanego palnika maszynowego 65A do cięcia CNC?
System plazmowy CNC wymaga czegoś więcej niż tylko palnika obsługującego łuk.
Palnik maszynowy musi zachować powtarzalną geometrię, stabilne mocowanie i niezawodną komunikację ze źródłem zasilania plazmy.
Prosta i stabilna geometria palnika maszynowego
Stały palnik maszynowy umożliwia systemowi CNC utrzymanie:
Prostopadłość palnika
Powtarzalna pozycja przebijania
Kontrolowana wysokość cięcia
Stabilne nacięcie
Stały kierunek cięcia
Powtarzalna geometria części
Sekwencja startowa sterowana maszynowo
Cykl plazmowy jest kontrolowany przez maszynę, a nie za pomocą konwencjonalnego ręcznego spustu.
Typowy proces obejmuje:
Umiejscowienie palnika
Wykrywanie wysokości początkowej
Uruchomienie plazmy
Przeszywający
Ruch cięcia
Regulacja wysokości palnika
Zatrzymanie łuku
Powtarzalna produkcja
Podczas montażu materiały eksploatacyjne, prąd, przepływ gazu i parametry cięcia pozostają pod kontrolą, a palnik maszynowy może zapewnić bardziej powtarzalną produkcję niż cięcie ręczne.
Jak działa system plazmowy PMX-M65 inny niż HF
PMX-M65 działa jako część kompletnego systemu cięcia plazmowego składającego się z:
Rozruch łuku bez HF
PMX-M65 wykorzystuje system rozruchowy o innej częstotliwości.
Nie opiera się na konwencjonalnym obwodzie zapłonowym HF.
Dlatego źródło prądu plazmowego musi wykorzystywać kompatybilną architekturę rozruchową inną niż HF.
Nie wymieniaj palnika maszynowego HF na model PMX-M65 wyłącznie dlatego, że oba produkty mają podobne natężenie prądu lub podobne złącze.
Tworzenie się łuku plazmowego
Powietrze lub azot dostaje się do palnika i przepływa przez elektrodę, pierścień zawirowujący i dyszę.
Energia elektryczna jonizuje gaz procesowy i tworzy wysokotemperaturowy łuk plazmowy.
Dysza tnąca zwęża strumień plazmy, dzięki czemu skoncentrowany łuk topi metal przewodzący prąd elektryczny, podczas gdy gaz usuwa stopiony materiał z nacięcia.
Chłodzenie końcowe
Aktualna specyfikacja INWELT zaleca około 60 sekund po wypływie.
Ciągły przepływ gazu pomaga usunąć ciepło resztkowe z głowicy palnika i materiałów eksploatacyjnych z przodu po zatrzymaniu łuku tnącego.
Jeśli to możliwe, poczekaj, aż zakończy się normalny cykl powypływowy.
Dlaczego rozruch bez HF ma znaczenie w zastosowaniach CNC
Stoły do cięcia CNC zawierają sterowniki elektroniczne, napędy silnikowe, systemy kontroli wysokości i okablowanie komunikacyjne wokół procesu plazmowego.
W systemie innym niż HF unika się konwencjonalnego obwodu zapłonowego wysokiej częstotliwości stosowanego w niektórych starszych platformach plazmowych.
Jednak brak HF nie oznacza, że jest uniwersalnie kompatybilny.
Następujące elementy nadal muszą pasować:
Prawidłowe twierdzenie brzmi zatem:
PMX-M65 jest przeznaczony do kompatybilnych zmechanizowanych systemów plazmowych innych niż HF.
Materiały eksploatacyjne do cięcia zmechanizowanego PMX-M65 45A i 65A
Platforma materiałów eksploatacyjnych PMX-M65 obsługuje konfiguracje cięcia 45 A i 65 A.
Jest to przydatne, ponieważ system plazmowy 65 A nie zawsze musi działać przy maksymalnym prądzie.
Konfiguracja cięcia 45A
Konfigurację 45 A można stosować w zastosowaniach o niższym natężeniu prądu, jeśli jest wspierana przez źródło zasilania plazmy.
Potencjalne zalety obejmują:
Konfiguracja cięcia 65A
Konfiguracja 65 A jest przeznaczona do cięcia z większą mocą w pobliżu wydajności znamionowej PMX-M65.
Dyszę, osłonę, elektrodę i pierścień zawirowujący należy dobrać do wybranego procesu.
Nie używaj dyszy 45 A przy 65 A, jeśli specyficzna kombinacja materiałów eksploatacyjnych nie jest zatwierdzona dla tego prądu.
Końcówka tnąca PMX-M65 45A
Aktualna końcówka tnąca INWELT PRO to:
Kod INWELT: IJWV0664-09
Specyfikacja:
Ø0,9 mm / PMX65 / 45A / PRO
Dyszy tej należy używać z odpowiednim stosem materiałów eksploatacyjnych do palnika maszynowego.
Przed opublikowaniem pełnego wykresu cięcia 45A sprawdź:
Końcówka tnąca PMX-M65 65A
Obecna końcówka 65A PRO to:
Kod INWELT: IJWV0664-11
Specyfikacja:
Ø1,1 mm / PMX65 / 65A / PRO
Jest to główna dysza o dużej wydajności powiązana z platformą 65A PMX-M65.
Do dyszy Ø1,1 mm należy dobrać odpowiednią elektrodę, pierścień zawirowujący i osłonę maszyny.
W przypadku SEO i GEO ta dokładna relacja jest cenniejsza niż ogólne sformułowania, takie jak „materiały eksploatacyjne wysokiej jakości”.
Tarcza maszynowa PMX-M65
Obecna rodzina materiałów eksploatacyjnych do palników maszynowych obejmuje:
Kod INWELT: IJTN0634
Opis:
Osłona ekranująca / PMX65–PMX85 / Maszyna / 45–85A / PRO
Jest to ważny komponent specyficzny dla maszyny i powinien być wyraźnie pokazany na stronie PMX-M65.
Osłona maszyny pomaga ustalić prawidłową geometrię przodu i chroni wewnętrzne materiały eksploatacyjne.
Nie zastępuj go osłoną palnika ręcznego, chyba że taka konfiguracja jest zatwierdzona technicznie.
Dysza zewnętrzna PMX-M65
Obecna dysza zewnętrzna to:
Kod INWELT: IJWT0604
Opis:
Dysza zewnętrzna / PMX65–PMX85–PMX105 / 6 otworów
Dysza zewnętrzna stanowi część przedniego układu zarządzania gazem i ochrony.
Utrzymuj wszystkie kanały gazowe w czystości.
Wymień komponent, jeśli okaże się:
Pęknięty
Spalony
Zniekształcony
Silnie zanieczyszczony
Pierścień wirowy PMX-M65
Obecny pierścień wirowy to:
Kod INWELT: IJWG3012
Aplikacja:
PMX65 / PMX85 / 45–85A
Pierścień wirowy steruje dystrybucją gazu procesowego wokół elektrody i dyszy.
Prawidłowa rotacja i dystrybucja gazu pomagają utrzymać stabilny łuk plazmowy.
Wymień uszkodzony pierścień zawirowujący, jeśli:
Pęknięty
Uszkodzone termicznie
Zdeformowany
Zanieczyszczony
Nie powiększaj ani nie modyfikuj kanałów gazowych.
Elektroda PMX-M65
Elektroda prądowa to:
Kod INWELT: IJWC0043
Aplikacja:
PMX65 / PMX85 / PMX105
Elektroda przekazuje energię elektryczną przez palnik.
Podczas pracy w środku elektrody tworzy się wgłębienie ścierne.
Wymień elektrodę, zanim nadmierna erozja spowoduje:
W przypadku zastosowań CNC należy regularnie monitorować stan elektrody, ponieważ wielokrotne przekłuwanie może zwiększyć zużycie materiałów eksploatacyjnych.
Głowica palnika maszynowego PMX-M65
Obecna głowica palnika maszynowego to:
Kod INWELT: IJWA0662
Opis:
Głowica palnika plazmowego / PMX65 / PMX85 / PMX105 / Maszyna
Ten dedykowany komponent palnika maszynowego jest jednym z najważniejszych elementów na stronie.
Powiązany pierścień typu O-ring to:
Kod INWELT: IJGU0686
Specyfikacja:
Ø17 × 20,6 × 1,8 mm / Czerwony silikon
Sprawdź powierzchnie uszczelniające i wymień uszkodzone pierścienie uszczelniające w przypadku wycieku gazu.
Korpus maszyny PMX-M65 i elementy pomocnicze
Obecna rodzina produktów obejmuje:
IJHW0046-01 – Zestaw uchwytów do maszyn plazmowych
wraz z powiązanymi komponentami do mocowania kabli dla standardowych, EPDM i kabli koncentrycznych.
Części te należy opisać jako elementy korpusu maszyny/wsparcia kabla , a nie jako elementy zapewniające wygodę operatora lub elementy wyzwalające.
We wstępie na bieżącej stronie podano, że palnik został zaprojektowany z myślą o „wygodzie operatora” i zawiera osłonę zabezpieczającą spust.
Ten język powinien zostać usunięty ze strony poświęconej produktowi CNC/palnikowi maszynowemu.
Kompletne konfiguracje palnika PMX-M65
Firma INWELT oferuje obecnie pięć podstawowych konfiguracji kompletnego palnika o długości 6 m.
| kodu INWELT |
Konfiguracja |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Zintegrowany |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Oddzielne |
| IJWU03124 |
PMX-M65 / 6 m / Adapter centralny |
| IJWU031141 |
PMX-M65 / 6 m / Adapter |
| IJWU03125 |
PMX-M65 / 6 m / rurka EPDM / kabel koncentryczny |
Warianty te powinny być wyświetlane w pobliżu specyfikacji technicznych, ponieważ wybór interfejsu jest jedną z głównych kwestii przy zakupie palników maszynowych na wymianę i OEM.
Opcje montażu kabla PMX-M65
Obecna rodzina kabli do palnika maszynowego INWELT obejmuje:
| kodu INWELT |
Konfiguracja |
| IJWO01906072-300 |
6 m / 2-przewodowe / oddzielne |
| IJWO01906074-300 |
6 m / 2-przewodowe / zintegrowane |
| IJWO01906071-300 |
6 m / 2-przewodowy / Adapter centralny |
| IJWO01906077-300 |
6 m / 4-przewodowy / Adapter centralny |
| IJWO0190617C-300 |
6 m / Kabel koncentryczny / Adapter centralny |
Te dokładne konfiguracje kabli stanowią solidną informację GEO, ponieważ pomagają producentom i dystrybutorom sprzętu odpowiedzieć na konkretne pytania dotyczące zgodności.
Adapter centralny PMX-M65
Rodzina produktów obejmuje również:
Kod INWELT: IJAY0089
Opis:
Adapter centralny po stronie palnika plazmowego / 5 pinów
Centralny adapter może uprościć podłączenie do kompatybilnych źródeł zasilania plazmowego.
Jednak samo fizyczne dopasowanie złącza nie potwierdza kompatybilności.
Zawsze sprawdzaj:
przed zainstalowaniem palnika.
Szczegóły części zamiennych:
Kompletna latarka
Kod |
Nr ref |
Opis |
|
|
|
IJWU03122 |
|
Palnik do cięcia plazmowego/ PMX65/ 6m/ 1/4 G/ zintegrowany |
IJWU03123 |
|
Palnik do cięcia plazmowego/ PMX65/ 6 m/ 1/4 G/ oddzielny |
IJWU03124 |
|
Palnik do cięcia plazmowego/ PMX65/ 6m/adapter centralny |
IJWU031141 |
|
Palnik do cięcia plazmowego/PMX65/6m/adapter |
| IJWU03125 |
|
Palnik do cięcia plazmowego/ PMX65/ 6 m/ rurka epdm/ kabel koncentryczny |
Pozycja |
Kod |
Nr ref. |
Opis |
1 |
|
|
Czapka tarczowa |
2 |
|
|
Osłona/żłobienie |
3 |
IJTN0634
|
|
Osłona PMX65/85/maszyna/45A-85A/PRO |
4 |
IJWT0604 |
|
Dysza zewnętrzna PMX65/85/105/6 otworów |
5 |
|
|
Wskazówka |
5.1 |
|
|
Wskazówka/45A |
5.2 |
|
|
Wskazówka/65A |
6 |
|
|
Porada/żłobienie |
7 |
|
|
Wskazówka |
7.1 |
IJWV0664-09 |
|
Końcówka Φ0,9 mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Końcówka Φ1,1 mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Pierścień zawirowujący PMX65/85 45-85A |
9 |
|
|
Elektroda |
10 |
IJWC0043
|
|
Elektroda PMX65/85/105/43,4 |
11
|
IJWA0662
|
|
Głowica palnika plazmowego/PMX65/85/105/M |
11a |
IJGU0686 |
|
O-RING Φ17*20,6*1,8 / CZERWONY SILIKON |
12 |
IJHW0046-01 |
|
Zestaw uchwytów do maszyny plazmowej |
13 |
IJIK0733 |
|
Wiosenne wsparcie |
13.1 |
IJIR0081 |
|
Wspornik sprężyny/PG21/plazma/kabel koncentryczny |
13.2 |
IJIK0804
|
|
Podpora sprężyny/PG21/plazma/EPDM |
14 |
|
|
Montaż kabla |
14.1 |
IJWO01906072-300 |
|
Zespół kabla/PMX-M65/6M/2 przewody/oddzielne |
14.2 |
IJWO01906074-300 |
|
Zespół kabla/PMX-M65/6M/2 przewody/zintegrowany |
14.3 |
IJWO01906071-300 |
|
Zespół kabla/PMX-M65/6M/2 przewody/adapter centralny |
14.4 |
IJWO01906077-300 |
|
Zespół kabla/PMX-M65/6M/4 przewody/adapter centralny |
15 |
IJWO0190617C-300 |
|
Zespół kabla/PMX-M65/6M/kabel koncentryczny/adapter centralny |
17 |
IJAY0089 |
|
Adapter środkowy od strony palnika PLAZMA 5 PINÓW |
Nasz katalog:
 KATALOG PALNIKA PLAZMOWEGO INWELT.pdf
Jak sprawdzić kompatybilność przecinarki plazmowej CNC PMX-M65
Nie należy wybierać PMX-M65 tylko dlatego, że maszyna jest opisana jako CUT60, CUT65 lub 65A.
Potwierdź metodę uruchamiania
Źródło zasilania plazmy musi obsługiwać architekturę rozruchową PMX-M65 inną niż HF.
Potwierdź prąd wyjściowy
PMX-M65 ma prąd znamionowy 65A.
Maszynę i materiały eksploatacyjne należy eksploatować w zweryfikowanym zakresie prądu.
Potwierdź połączenie z tyłu
Dostępne aranżacje obejmują:
Potwierdź okablowanie sterujące
Dostępne konfiguracje maszyn obejmują:
2-przewodowy
4-przewodowy
Kabel koncentryczny
Obwód startowy/sterujący musi być zgodny ze źródłem zasilania plazmy.
Podaj informacje o maszynie przed złożeniem zamówienia
W przypadku projektów zastępczych lub OEM należy podać:
Producent źródła zasilania plazmy
Model maszyny
Znamionowy prąd wyjściowy
Istniejący model palnika
Zdjęcia złączy
Zdjęcia wtyczki sterującej
Informacje o sterowniku CNC
Jest to bardziej wiarygodne niż publikowanie długiej listy marek maszyn.
PMX-M65 i sterowanie wysokością palnika CNC
System plazmowy CNC może wykorzystywać automatyczną kontrolę wysokości palnika, aby utrzymać zamierzoną odległość roboczą palnika.
Możliwe systemy obejmują:
Kontrola wysokości napięcia łuku
Po ustaleniu łuku tnącego system THC może wykorzystać napięcie łuku w celu utrzymania zaprogramowanej wysokości cięcia.
Prawidłowe napięcie docelowe zależy od całego systemu plazmowego i procedury cięcia.
Wykrywanie omowe
Obecne konkurencyjne systemy palników maszynowych 65 A oferują dedykowane konfiguracje z czujnikiem omowym.
należy Nie twierdzić, że INWELT PMX-M65 obsługuje wykrywanie rezystancji, chyba że dostępna jest sprawdzona nasadka/osłona mocująca maszynę INWELT i połączenie elektryczne.
Jeżeli INWELT posiada taką konfigurację należy dodać:
Numer części
Schemat okablowania
Kompatybilna tarcza
Instrukcje instalacji
Byłyby to bardzo cenne własne treści techniczne.
Wysokość przebijania a wysokość cięcia
Cięcie plazmowe CNC zwykle wykorzystuje różne wysokości podczas faz przebijania i cięcia.
Wysokość przekłucia
Podczas przebijania stopiony materiał jest wyrzucany w górę z przedmiotu obrabianego.
Prawidłowa wysokość przebijania może pomóc w ograniczeniu uszkodzeń dyszy i osłony przez roztopiony metal.
Wysokość cięcia
Po zakończeniu przebijania system CNC przesuwa się na zaprogramowaną wysokość cięcia.
Nieprawidłowy wzrost może przyczynić się do:
Zamiast kopiować inny system 65A, należy używać parametrów przetestowanych z kompletnym źródłem zasilania plazmy.
PMX-M65 Zmechanizowana prędkość cięcia
Szybkość cięcia należy dobrać do całego systemu plazmowego.
Ważne zmienne obejmują:
Zbyt mała prędkość jazdy może zwiększyć dopływ ciepła i żużel.
Zbyt duża prędkość jazdy może powodować opóźnienie łuku, niepełną penetrację i słabą jakość krawędzi.
Zweryfikowany wykres cięcia INWELT jest zatem bardziej przydatny niż jedno uniwersalne zalecenie dotyczące prędkości.
Jaką grubość może ciąć PMX-M65?
Na aktualnej stronie podano około 10–15 mm cięcia poniżej 60 A.
To stwierdzenie należy usunąć lub napisać na nowo.
Są dwa problemy:
PMX-M65 to palnik maszynowy o natężeniu 65 A , więc użycie „poniżej 60 A” powoduje niepotrzebną niejednoznaczność produktu.
Grubość cięcia jest określana przez cały system plazmowy, a nie sam palnik.
Rzeczywista wydajność cięcia zależy od:
Profesjonalne specyfikacje plazmy powinny rozróżniać:
Zalecana wydajność cięcia
Wydajne cięcie przy odpowiedniej jakości krawędzi.
Maksymalna wydajność cięcia
Grubszy materiał jest cięty przy zmniejszonej prędkości.
Wydajność oddzielania
Maksymalna grubość, jaką można oddzielić, zwykle przy obniżonej jakości krawędzi.
Publikuj konkretne dane dotyczące grubości PMX-M65 dopiero po zweryfikowaniu ich przez firmę INWELT za pomocą pełnego testu systemu.
Utwórz wykres cięcia CNC INWELT PMX-M65
Własny wykres cięcia byłby jednym z najsilniejszych dodatków SEO i GEO do tej strony.
Polecane pola obejmują: Dane
| parametrów |
do opublikowania |
| Tworzywo |
Stal miękka / stal nierdzewna / aluminium |
| Grubość |
Testowana grubość |
| Aktualny |
45A / 65A |
| Kod wskazówki |
Numer części INWELT |
| Średnica końcówki |
Ř0,9 / Ř1,1 mm |
| Ciśnienie gazu |
bar |
| Przepływ gazu |
L/min |
| Prędkość podróży |
mm/min |
| Wysokość przebicia |
mm |
| Opóźnienie przebicia |
towary drugiej jakości |
| Wysokość cięcia |
mm |
| Szerokość szczeliny |
mm |
| Wynik cięcia |
Zalecane / Maksymalne / Odprawa |
Należy używać rzeczywistych wyników testów INWELT, a nie wartości z wykresów wydajności konkurencji.
Zalecane zasilanie gazem dla PMX-M65
Aktualna specyfikacja INWELT zawiera:
Gaz procesowy: Powietrze / N₂
Ciśnienie gazu: około 5,0 bar
Przepływ gazu: około 185 l/min
Zalecany wypływ końcowy: około 60 sekund
Używaj czystego, suchego gazu procesowego
Wilgoć, olej sprężarkowy i zanieczyszczenia cząstkami stałymi mogą mieć negatywny wpływ na:
Stosować odpowiednią filtrację i oddzielanie wilgoci.
Sprawdź ciśnienie podczas przepływu gazu
Ciśnienie statyczne może różnić się od rzeczywistego ciśnienia roboczego.
Filtry, węże, regulatory i złączki mogą powodować utratę ciśnienia.
Wyreguluj gaz zgodnie z procedurą działania całego systemu plazmowego.
Jakie materiały można ciąć PMX-M65?
Po podłączeniu do kompatybilnego systemu cięcia plazmowego, PMX-M65 może przetwarzać materiały przewodzące elektrycznie, w tym:
Łagodna stal
Stal węglowa
Stal nierdzewna
Aluminium
Miedź
Mosiądz
Stal ocynkowana
Rzeczywista prędkość cięcia, jakość krawędzi i praktyczna grubość zależą od kompletnego systemu plazmowego.
PMX-M65 Cięcie zmechanizowane a żłobienie
Szersza platforma materiałów eksploatacyjnych PMX65/85 zawiera komponenty związane z żłobieniem.
Cięcie zmechanizowane
W przypadku strony PMX-M65 głównym zastosowaniem powinno pozostać cięcie CNC.
Użyj sprawdzonego stosu materiałów eksploatacyjnych do cięcia maszynowego 45A lub 65A.
Żłobienie plazmowe
Żłobienie usuwa metal bez całkowitego przecięcia przedmiotu obrabianego.
Potencjalne zastosowania obejmują:
Usuwanie spoin
Żłobienie wsteczne
Usuwanie usterek
Wspólne przygotowanie
Promuj żłobienie tylko wtedy, gdy:
Źródło zasilania plazmy wspomaga żłobienie
Zainstalowano odpowiednie materiały eksploatacyjne do żłobienia
Zautomatyzowany system wspiera wymagany ruch
Nie należy używać zwykłej dyszy tnącej jako dyszy do żłobienia, chyba że taka konfiguracja jest specjalnie zatwierdzona.
Typowe zastosowania palnika CNC PMX-M65
PMX-M65 nadaje się do zastosowań zautomatyzowanego cięcia plazmowego, w tym:
Stoły do cięcia plazmowego CNC
Produkcja blach i płyt
Produkcja konstrukcji stalowych
Produkcja maszyn
Sprzęt rolniczy
Komponenty samochodowe
Sprzęt budowlany
Meble metalowe
Przemysłowe ogniwa produkcyjne
Automatyczne cięcie profili
Produkcja elementów naprawczych
Ostateczną konfigurację palnika należy zawsze wybrać zgodnie ze źródłem zasilania plazmy i interfejsem maszyny.
Konserwacja PMX-M65 w produkcji CNC
Stały stan materiałów eksploatacyjnych jest szczególnie ważny w produkcji CNC, ponieważ zużyte komponenty mogą mieć wpływ na każdą powtarzającą się część.
Sprawdź elektrodę
Monitoruj środkowy wgłębienie ścieralne.
Wymień elektrodę, zanim nadmierna erozja spowoduje niestabilny rozruch lub uszkodzi dyszę tnącą.
Sprawdź końcówkę tnącą
Sprawdź otwór dyszy pod kątem:
Rozszerzenie
Kształt owalny
Uszkodzenia spalone
Zanieczyszczenie
Zużyta dysza może mieć wpływ na skos, szerokość nacięcia i spójność wymiarową.
Sprawdź pierścień wirowy
Sprawdź:
Spękanie
Uszkodzenia cieplne
Odkształcenie
Zanieczyszczenie
Sprawdź osłonę maszyny
Utrzymuj drożność kanałów gazowych i upewnij się, że osłona jest prawidłowo zainstalowana.
Sprawdź pierścień uszczelniający
Sprawdź uszczelkę głowicy palnika pod kątem uszkodzeń lub wycieków gazu.
Sprawdź przewód palnika
Upewnij się, że ruch CNC nie:
Rozciągnij kabel
Zmiażdż ołów
Twórz ostre zakręty
Zakłócać ruch suwnicy
Typowe problemy z wycinaniem CNC PMX-M65
Nieudane lub niestabilne zajarzenie łuku
Sprawdzać:
Stan elektrody
Końcówka do cięcia
Ciśnienie gazu
Połączenie służbowe
Sygnał startu
Kompatybilność bez HF
Nadmierny skos
Sprawdzać:
Prostopadłość palnika
Wysokość cięcia
Stan dyszy
Prędkość podróży
Ciężki żużel
Sprawdzać:
Prędkość cięcia
Aktualny
Grubość materiału
Przepływ gazu
Wysokość palnika
Krótka żywotność materiałów eksploatacyjnych
Możliwe przyczyny obejmują:
Zanieczyszczone powietrze
Nieprawidłowa kombinacja dyszy/prądu
Nieprawidłowa wysokość przekłucia
Nadmierne piercing
Zużyta elektroda
Niespójne wymiary części
Sprawdzać:
Nie każdy problem wymiarowy jest spowodowany palnikiem plazmowym.
Materiały eksploatacyjne PMX-M65 dla dystrybutorów i dostawców na rynek wtórny
Kompletny program części zamiennych PMX-M65 może obejmować:
Końcówki do cięcia maszynowego 45A
Końcówki do cięcia maszynowego 65A
Osłony maszynowe
Dysze zewnętrzne
Elektrody
Pierścienie wirowe
Głowice palników maszynowych
O-ringi
Elementy korpusu maszyny
Zespoły kablowe
Adaptery centralne
Powiązane materiały eksploatacyjne do żłobienia
Dla dystrybutorów publikowanie dokładnych numerów części i zakresów roboczych upraszcza powtarzanie zamówień i ogranicza błędy związane z kompatybilnością.
Produkcja palnika plazmowego CNC OEM PMX-M65 przez firmę INWELT
INWELT dostarcza palniki do cięcia plazmowego i komponenty zamienne profesjonalnym klientom B2B, w tym:
Producenci źródeł zasilania plazmowego
Producenci maszyn plazmowych CNC
Integratorzy systemów CNC
Marki sprzętu do spawania i cięcia
Importerzy
Dystrybutorzy
Hurtownicy
Dostawcy przemysłowi
Firmy zajmujące się materiałami eksploatacyjnymi na rynku wtórnym
Konfiguracje OEM i ODM można ocenić w zależności od docelowego systemu plazmowego.
Opcje OEM i marek własnych
Personalizacja może obejmować:
Marka klienta
Etykiety produktów
Konfiguracja palnika maszynowego
Długość przewodu palnika
Zintegrowane połączenie
Oddzielne połączenie
Adapter centralny
Niestandardowy adapter
Sterowanie 2-przewodowe lub 4-przewodowe
Kabel koncentryczny
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Dokumentacja techniczna
Wymagania dotyczące kodów kreskowych i kartonu
W przypadku projektów OEM należy podać specyfikację źródła zasilania plazmy, kontroler CNC, konfigurację złączy i szacowaną wielkość zakupu.
Dlaczego warto zaopatrzyć się w palniki maszynowe PMX-M65 firmy INWELT?
Program PMX-M65 łączy kompletne zespoły palnika maszynowego ze szczegółowym systemem materiałów eksploatacyjnych i kabli.
Obecna platforma obejmuje:
Pięć kompletnych konfiguracji palnika o długości 6 m
Końcówki do cięcia maszynowego 45A
Końcówki do cięcia maszynowego 65A
Tarcza maszyny
Dysza zewnętrzna
Elektroda
Pierścień wirowy
Głowica palnika maszynowego
O-ring głowicy palnika
Pięć konfiguracji montażu kabli
5-pinowy adapter centralny
W przypadku profesjonalnych nabywców zaopatrzenie się w kompletne palniki i komponenty serwisowe od jednego dostawcy może uprościć zakupy, magazynowanie i obsługę posprzedażną.
Często zadawane pytania dotyczące palnika plazmowego CNC PMX-M65
Jakie natężenie prądu ma INWELT PMX-M65?
PMX-M65 ma obciążalność znamionową 65A . Zgodnie z aktualnymi danymi technicznymi firmy INWELT,
Czy PMX-M65 to palnik ręczny czy maszynowy?
PMX-M65 to palnik maszynowy CNC / zmechanizowany.
Powiązany PMX65 to ręczna konfiguracja ręczna.
Czy PMX-M65 wykorzystuje zapłon HF?
NIE.
PMX-M65 wykorzystuje system zajarzania łuku innego niż HF.
Jakiego gazu używa PMX-M65?
Aktualna specyfikacja podaje powietrze/N₂.
Jakiego ciśnienia gazu wymaga PMX-M65?
Około 5,0 barów.
Jakiego przepływu gazu wymaga PMX-M65?
Aktualna specyfikacja INWELT podaje około 185 l/min.
Jaki jest cykl pracy PMX-M65?
Aktualna specyfikacja podaje 60%.
Jaka długość przewodu palnika jest standardowa?
Standardowy przewód PMX-M65 ma 6 m.
Jakie prądy cięcia są obsługiwane?
Podstawowe konfiguracje zmechanizowanych materiałów eksploatacyjnych to 45A i 65A.
Jaki jest rozmiar końcówki tnącej 45A?
Aktualna wskazówka INWELT PRO to:
IJWV0664-09 – Ø0,9 mm / 45A
Jaki jest rozmiar końcówki tnącej 65A?
Aktualna wskazówka INWELT PRO to:
IJWV0664-11 – Ø1,1 mm / 65A
Z jakiej elektrody korzysta PMX-M65?
Aktualne listy rodzin produktów:
IJWC0043 – Elektroda PMX65 / PMX85 / PMX105
Z jakiego pierścienia wirowego korzysta PMX-M65?
Aktualne listy rodzin produktów:
IJWG3012 – PMX65 / PMX85 / 45–85A Pierścień zawirowujący
Z jakiej głowicy palnika maszynowego korzysta PMX-M65?
Aktualna głowica maszyny INWELT to:
IJWA0662 – Głowica palnika maszynowego PMX65 / PMX85 / PMX105
Czy PMX-M65 można używać z dowolną przecinarką plazmową CUT60 lub 65A?
NIE.
Układ rozruchowy, złącze tylne, okablowanie sterujące, interfejs gaz/prąd i konstrukcja źródła zasilania również muszą być zgodne.
Czy PMX-M65 obsługuje kontrolę wysokości palnika?
Można go zintegrować z systemami CNC przy użyciu kompatybilnego sprzętu do kontroli wysokości palnika.
Dokładny układ THC zależy od źródła zasilania plazmy i sterownika CNC.
Czy PMX-M65 obsługuje wykrywanie omowe?
Nie zakładaj tak.
Wykrywanie rezystancji wymaga zweryfikowanej konfiguracji nasadki ustalającej/osłony i połączenia elektrycznego.
Czy PMX-M65 może ciąć stal nierdzewną?
Tak, w przypadku współpracy z kompatybilnym systemem plazmowym i odpowiednimi parametrami.
Czy PMX-M65 może ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i można je ciąć plazmą za pomocą odpowiedniego systemu plazmowego.
Jaką grubość może ciąć PMX-M65?
Nie ma uniwersalnej grubości cięcia, którą wyznacza sam palnik.
Skorzystaj ze sprawdzonych danych zalecanych, maksymalnych i dotyczących odcięcia z całego systemu cięcia plazmowego.
Czy PMX-M65 można używać do żłobienia?
Szersza platforma materiałów eksploatacyjnych obejmuje komponenty do żłobienia, ale źródło zasilania, materiały eksploatacyjne i proces maszynowy muszą umożliwiać żłobienie.
Jaka jest różnica pomiędzy PMX-M65 i PMX65?
PMX-M65 to konfiguracja maszyny/CNC.
PMX65 to konfiguracja ręczna/ręczna.
Czy firma INWELT oferuje palniki maszynowe OEM PMX-M65?
Tak.
Konfiguracje OEM/ODM, marki własnej, kable, złącza i zestawy materiałów eksploatacyjnych są dostępne dla wykwalifikowanych producentów sprzętu, integratorów systemów, dystrybutorów i importerów.
Poproś o wycenę palnika do cięcia plazmowego CNC INWELT PMX-M65
Aby szybciej potwierdzić kompatybilność, podaj:
Producent i model źródła zasilania plazmy
Znamionowy prąd wyjściowy
Istniejący model palnika
Metoda uruchamiania
Sterownik CNC
Zdjęcia głównych złączy
Interfejs sterowania
Wymagana konfiguracja kabla
Wymagany prąd cięcia
Wymagania dotyczące materiałów eksploatacyjnych
Szacowana ilość zakupu
INWELT czyli marka własna
Firma INWELT może następnie potwierdzić odpowiednią konfigurację kompletnego palnika, kabla i materiałów eksploatacyjnych PMX-M65 dla Twojego systemu cięcia plazmowego CNC.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių