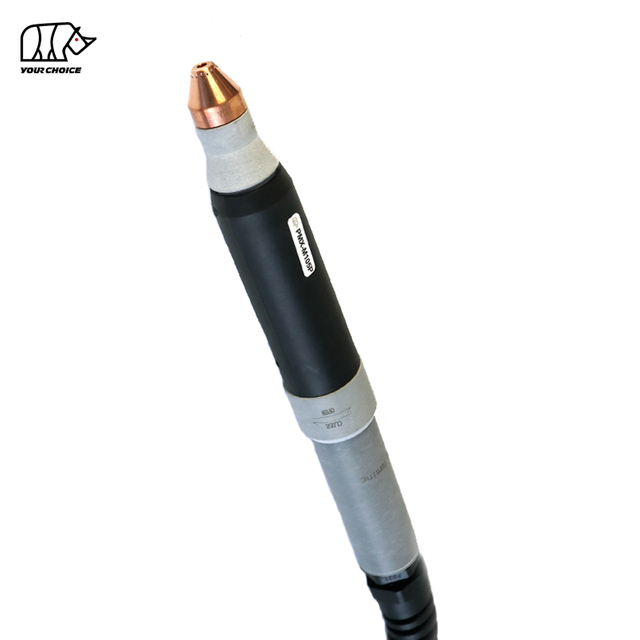
65A ikke-HF CNC plasmaskærebrænder til mekaniseret skæring
INWELT PMX-M65 er en luftkølet CNC og mekaniseret plasma skærebrænder designet til automatiserede plasmaborde, profilskæremaskiner og industrielle metalskæringssystemer.
PMX-M65 er klassificeret til 65A med en 60% duty cycle og bruger et ikke-højfrekvent lysbuestartsystem.
Den aktuelle INWELT tekniske konfiguration inkluderer:
65A mærkestrøm
60 % driftscyklus
Luft/N2 procesgas
Ikke-HF lysbuestart
Ca. 5,0 bar gastryk
Ca. 185 L/min gasflow
Ca. 60 sekunders anbefalet efterflow
Standard 6 m brænderledning
45A og 65A skære forbrugsstoffer konfigurationer
Flere bagtilslutninger og kabelarrangementer er tilgængelige, inklusive integrerede, adskilte, centraladaptere, brugerdefinerede adaptere og koaksiale konfigurationer.
PMX-M65 skal placeres specifikt som maskinen/CNC-versionen , adskilt fra den håndholdte PMX65 plasmalygte.
INWELT PMX-M65 Tekniske specifikationer
| Specifikation |
INWELT PMX-M65 |
| Produkttype |
CNC / Mekaniseret Plasma skærebrænder |
| Model |
PMX-M65 |
| Mærke |
INVELT |
| Nominel strøm |
65 A |
| Duty Cycle |
60 % |
| Køling / procesgas |
Luft / N₂ |
| Bue starter |
Ikke-HF |
| Gastryk |
Ca. 5,0 bar |
| Gasflow |
Ca. 185 l/min |
| Anbefalet Post-Flow |
Ca. 60 sekunder |
| Standard ledningslængde |
6 m |
| Operation |
CNC / Mekaniseret |
| Vigtigste skæreforbrugsstoffer |
45A / 65A |
| Tipstørrelser |
Ø0,9 mm / Ø1,1 mm |
| Tilslutningsmuligheder |
Integreret / Separeret / Central Adapter / Custom Adapter |
| Kabel muligheder |
Standard / Koaksial |
| OEM / ODM |
Tilgængelig |
| Private Label |
Tilgængelig |
Før du bestiller, skal du bekræfte plasmastrømkilden, nominel strøm, ikke-HF-startsystem, bageste stik, kontrolledninger og CNC-interface.
PMX-M65 maskinlygte vs. PMX65 håndlygte
PMX-M65 og PMX65 skal behandles som to separate produktenheder.
| Funktionen |
PMX-M65 |
PMX65 |
| Operation |
CNC / Mekaniseret |
Manual / håndholdt |
| Fakkelgeometri |
Maskin-brænder konfiguration |
Håndlygte |
| Start kontrol |
Maskinstyret |
Operatørudløser |
| Montering |
Fast CNC holder |
Håndholdt |
| Fakkelhøjde |
CNC/THC styret |
Operatør styret |
| Primær ansøgning |
Automatiseret skæring |
Manuel skæring |
Nogle elektroder, hvirvelringe og andre front-end-komponenter kan deles på tværs af relaterede PMX-platforme.
De komplette brændersamlinger, maskinhoveder, håndtag og kabelarrangementer bør dog ikke automatisk behandles som udskiftelige.
Til intern linkning skal du bruge beskrivende ankre som:
PMX-M65 CNC Plasma skærebrænder
og
PMX65 manuel plasmaskærebrænder
i stedet for at bruge 'PMX65' til begge produkter.
Hvorfor bruge en dedikeret 65A maskinbrænder til CNC-skæring?
Et CNC-plasmasystem kræver mere end en lysbueegnet lommelygte.
Maskinbrænderen skal opretholde repeterbar geometri, stabil montering og pålidelig kommunikation med plasmastrømkilden.
Lige og stabil maskin-brændergeometri
En fast maskinbrænder gør det muligt for CNC-systemet at opretholde:
Maskinstyret startsekvens
Plasmacyklussen styres af maskinen i stedet for af en konventionel håndudløser.
En typisk proces omfatter:
Fakkelpositionering
Indledende højdeføling
Plasma start
Piercing
Skærende bevægelse
Brænderhøjdejustering
Bue stop
Gentagelig produktion
Ved montering forbliver forbrugsmaterialer, strøm, gasflow og skæreparametre kontrolleret, en maskinbrænder kan give mere repeterbar produktion end manuel skæring.
Sådan fungerer PMX-M65 ikke-HF-plasmasystemet
PMX-M65 fungerer som en del af et komplet plasmaskæresystem bestående af:
Ikke-HF buestart
PMX-M65 bruger et ikke-højfrekvent startsystem.
Den er ikke afhængig af et konventionelt HF-tændingskredsløb.
Plasmastrømkilden skal derfor bruge en kompatibel ikke-HF-startarkitektur.
Udskift ikke en HF-maskinbrænder med PMX-M65 udelukkende fordi begge produkter har en lignende strømstyrke eller stik.
Plasmabuedannelse
Luft eller nitrogen kommer ind i brænderen og strømmer gennem elektroden, hvirvelringen og dysen.
Elektrisk energi ioniserer procesgassen og skaber en højtemperatur plasmabue.
Skæredysen indsnævrer denne plasmastrøm, så den koncentrerede lysbue smelter elektrisk ledende metal, mens gassen fjerner smeltet materiale fra skæret.
Post-flow køling
Den nuværende INWELT-specifikation anbefaler ca. 60 sekunders efterstrømning.
Fortsat gasflow hjælper med at fjerne restvarme fra brænderhovedet og front-end forbrugsstoffer, efter at skærebuen stopper.
Lad den normale efterstrømningscyklus afslutte, når det er muligt.
Hvorfor ikke-HF-start betyder noget i CNC-applikationer
CNC skæreborde indeholder elektroniske controllere, motordrev, højdekontrolsystemer og kommunikationsledninger omkring plasmaprocessen.
Et ikke-HF-system undgår det konventionelle højfrekvente tændingskredsløb, der bruges af nogle ældre plasmaplatforme.
dog ikke universelt kompatibel Ikke-HF betyder .
Følgende mangler stadig at matche:
Plasma strømkilde
Begyndende arkitektur
Pilot-bue kredsløb
Bageste stik
Start/kontrol ledninger
CNC interface
Gaskrav
Den korrekte påstand er derfor:
PMX-M65 er designet til kompatible ikke-HF-mekaniserede plasmasystemer.
PMX-M65 45A og 65A mekaniserede skæreforbrugsvarer
PMX-M65-forbrugsplatformen understøtter både 45A og 65A skærekonfigurationer.
Dette er nyttigt, fordi et 65A plasmasystem ikke altid behøver at fungere ved sin maksimale strøm.
45A skærekonfiguration
45A-konfigurationen kan bruges til applikationer med lavere strømstyrke, når den understøttes af plasmastrømkilden.
Potentielle fordele omfatter:
65A skærekonfiguration
65A-konfigurationen er beregnet til skæring med højere output nær den nominelle kapacitet på PMX-M65.
Dysen, skjoldet, elektroden og hvirvelringen skal matches til den valgte proces.
Betjen ikke en 45A dyse ved 65A, medmindre den specifikke kombination af forbrugsstoffer er godkendt til denne strøm.
PMX-M65 45A skærespids
Det aktuelle INWELT PRO skæretip er:
INWELT-kode: IJWV0664-09
Specifikation:
Ø0,9 mm / PMX65 / 45A / PRO
Denne dyse skal bruges sammen med den tilsvarende maskinbrænderforbrugsstabel.
Før du udgiver et komplet 45A-snitdiagram, skal du kontrollere:
PMX-M65 65A skærespids
Det nuværende 65A PRO tip er:
INWELT-kode: IJWV0664-11
Specifikation:
Ø1,1 mm / PMX65 / 65A / PRO
Dette er den primære høj-output dyse forbundet med 65A PMX-M65 platformen.
Ø1,1 mm dysen skal parres med den passende elektrode, hvirvelring og maskinskjold.
For SEO og GEO er dette nøjagtige forhold mere værdifuldt end generiske formuleringer såsom 'forbrugsvarer af høj kvalitet.'
PMX-M65 Machine Shield
Den nuværende familie af forbrugsstoffer til maskinbrænder inkluderer:
INWELT-kode: IJTN0634
Beskrivelse:
Skjoldhætte / PMX65–PMX85 / Maskine / 45–85A / PRO
Dette er en vigtig maskinspecifik komponent og bør vises tydeligt på PMX-M65-siden.
Et maskinskjold hjælper med at etablere den korrekte front-end-geometri og beskytter interne forbrugsstoffer.
Udskift det ikke med et håndbrænderskjold, medmindre denne konfiguration er teknisk godkendt.
PMX-M65 udvendig dyse
Den aktuelle udvendige dyse er:
INWELT-kode: IJWT0604
Beskrivelse:
Udvendig dyse / PMX65–PMX85–PMX105 / 6 huller
Den udvendige dyse er en del af front-end gasstyrings- og beskyttelsessystemet.
Hold alle gaspassager rene.
Udskift komponenten, hvis den bliver:
Revnet
Brændt
Forvrænget
Stærkt forurenet
PMX-M65 hvirvelring
Den aktuelle hvirvelring er:
INWELT-kode: IJWG3012
Anvendelse:
PMX65 / PMX85 / 45–85A
Hvirvelringen styrer procesgasfordelingen omkring elektroden og dysen.
Korrekt gasrotation og fordeling hjælper med at opretholde en stabil plasmabue.
Udskift en beskadiget hvirvelring, hvis den bliver:
Revnet
Varme beskadiget
Deform
Forurenet
Dens gaspassager må ikke forstørres eller ændres.
PMX-M65 elektrode
Den aktuelle elektrode er:
INWELT-kode: IJWC0043
Anvendelse:
PMX65 / PMX85 / PMX105
Elektroden overfører elektrisk energi gennem brænderen.
Under driften udvikles en slidhul ved elektrodecentret.
Udskift elektroden, før overdreven erosion forårsager:
Ved CNC-applikationer bør elektrodernes tilstand overvåges regelmæssigt, fordi gentagen gennemboring kan øge slid på forbrugsstoffer.
PMX-M65 maskinbrænderhoved
Det nuværende maskinbrænderhoved er:
INWELT-kode: IJWA0662
Beskrivelse:
Plasma brænderhoved / PMX65 / PMX85 / PMX105 / Maskine
Denne dedikerede maskinbrænderkomponent er en af de vigtigste enheder på siden.
Den relaterede O-ring er:
INWELT-kode: IJGU0686
Specifikation:
Ø17 × 20,6 × 1,8 mm / Rød Silikone
Tjek tætningsflader og udskift beskadigede O-ringe, hvis der opstår gaslækage.
PMX-M65 Maskinhus og støttekomponenter
Den nuværende produktfamilie omfatter:
IJHW0046-01 – Plasmamaskinehåndtagssæt
sammen med relaterede kabelstøttekomponenter til standard-, EPDM- og koaksialkabelsamlinger.
Disse dele skal beskrives som maskin-/kabelstøttekomponenter , ikke som operatørkomfort- eller triggerkomponenter.
Den aktuelle sideintroduktion siger, at lommelygten er bygget til 'operatørkomfort' og inkluderer et aftrækkersikkerhedsdæksel.
Dette sprog bør fjernes fra en dedikeret CNC/maskinbrænder-produktside.
PMX-M65 komplette lommelygtekonfigurationer
INWELT lister i øjeblikket fem primære 6 m komplette brænderkonfigurationer.
| INWELT- |
kodekonfiguration |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Integreret |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Separeret |
| IJWU03124 |
PMX-M65 / 6 m / Central Adapter |
| IJWU031141 |
PMX-M65 / 6 m / Adapter |
| IJWU03125 |
PMX-M65 / 6 m / EPDM rør / koaksialkabel |
Disse varianter skal vises i nærheden af de tekniske specifikationer, fordi valg af grænseflade er et af de vigtigste købsspørgsmål for udskiftnings- og OEM-maskinbrændere.
PMX-M65 kabelsamlingsmuligheder
Den nuværende INWELT-maskin-brænderkabelfamilie inkluderer:
| INWELT- |
kodekonfiguration |
| IJWO01906072-300 |
6 m / 2-leder / Separeret |
| IJWO01906074-300 |
6 m / 2-leder / Integreret |
| IJWO01906071-300 |
6 m / 2-leder / Central Adapter |
| IJWO01906077-300 |
6 m / 4-leder / Central Adapter |
| IJWO0190617C-300 |
6 m / koaksialkabel / central adapter |
Disse nøjagtige kabelkonfigurationer er stærke førsteparts GEO-oplysninger, fordi de hjælper udstyrsproducenter og -distributører med at besvare specifikke kompatibilitetsspørgsmål.
PMX-M65 central adapter
Produktfamilien omfatter også:
INWELT-kode: IJAY0089
Beskrivelse:
Plasma lommelygte-side central adapter / 5 ben
En central adapter kan forenkle tilslutningen til kompatible plasmastrømkilder.
Den fysiske konnektorpasform alene bekræfter dog ikke kompatibilitet.
Bekræft altid:
Pin-funktioner
Start kredsløb
Styreledninger
Pilot-bue arkitektur
Gas/strømtilslutning
før du installerer brænderen.
Detaljer om reservedele:
Komplet fakkel
Kode |
Ref |
Beskrivelse |
|
|
|
IJWU03122 |
|
Plasma skærebrænder/ PMX65/ 6m/ 1/4 G/ integreret |
IJWU03123 |
|
Plasma skærebrænder/ PMX65/ 6m/ 1/4 G/ adskilt |
IJWU03124 |
|
Plasma skærebrænder/ PMX65/ 6m/ central adapter |
IJWU031141 |
|
Plasma skærebrænder/ PMX65/ 6m/ adapter |
| IJWU03125 |
|
Plasma skærebrænder/ PMX65/ 6m/ epdm rør/ koaksialkabel |
Position |
Kode |
Ref. |
Beskrivelse |
1 |
|
|
Skjoldhætte |
2 |
|
|
Skjoldhætte/fugning |
3 |
IJTN0634
|
|
Skærmhætte PMX65/85/maskine/45A-85A/PRO |
4 |
IJWT0604 |
|
Udvendig dyse PMX65/85/105/6 huller |
5 |
|
|
Tip |
5.1 |
|
|
Tip/45A |
5.2 |
|
|
Tip/65A |
6 |
|
|
Tip/Gouging |
7 |
|
|
Tip |
7.1 |
IJWV0664-09 |
|
Spids Φ0,9 mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Tip Φ1,1 mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Hvirvelring PMX65/85 45-85A |
9 |
|
|
Elektrode |
10 |
IJWC0043
|
|
Elektrode PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
Plasma brænderhoved/PMX65/85/105/M |
11a |
IJGU0686 |
|
O RING Φ17*20,6*1,8 /RØD SILIKONE |
12 |
IJHW0046-01 |
|
Plasma maskine håndtag sæt |
13 |
IJIK0733 |
|
Fjederstøtte |
13.1 |
IJIR0081 |
|
Fjederstøtte/PG21/Plasma/koaksialkabel |
13.2 |
IJIK0804
|
|
Fjederstøtte/PG21/Plasma/EPDM |
14 |
|
|
Kabelsamling |
14.1 |
IJWO01906072-300 |
|
Kabelsamling/PMX-M65/6M/2 ledninger/adskilt |
14.2 |
IJWO01906074-300 |
|
Kabelsamling/PMX-M65/6M/2 ledninger/integreret |
14.3 |
IJWO01906071-300 |
|
Kabelsamling/PMX-M65/6M/2 ledninger/centeradapter |
14.4 |
IJWO01906077-300 |
|
Kabelsamling/PMX-M65/6M/4 ledninger/centeradapter |
15 |
IJWO0190617C-300 |
|
Kabelsamling/PMX-M65/6M/koaksialkabel/centeradapter |
17 |
IJAY0089 |
|
Centeradapter lommelygte PLASMA 5 PINS |
Vores katalog:
 INWELT PLASMA LAMPE KATALOG.pdf
Sådan kontrolleres PMX-M65 CNC Plasma Cutter-kompatibilitet
En PMX-M65 bør ikke vælges, blot fordi en maskine er beskrevet som CUT60, CUT65 eller 65A.
Bekræft startmetoden
Plasmastrømkilden skal understøtte PMX-M65 ikke-HF-startarkitekturen.
Bekræft udgangsstrøm
PMX-M65 er vurderet til 65A.
Maskinen og forbrugsstofferne skal bruges inden for det verificerede strømområde.
Bekræft den bageste forbindelse
Tilgængelige arrangementer inkluderer:
1/4G integreret
1/4G adskilt
Central adapter
Brugerdefineret adapter
Koaksial konfiguration
Bekræft kontrolledninger
Tilgængelige maskinkonfigurationer inkluderer:
2-leder
4-leder
Koaksialkabel
Start/kontrolkredsløbet skal passe til plasmastrømkilden.
Angiv maskinoplysninger før bestilling
For udskiftnings- eller OEM-projekter, angiv:
Plasma strømkilde producent
Maskinmodel
Nominel udgangsstrøm
Eksisterende lommelygtemodel
Forbindelsesbilleder
Kontrol-stik billeder
CNC controller information
Dette er mere pålideligt end at udgive en lang liste af maskinmærker.
PMX-M65 og CNC brænderhøjdekontrol
Et CNC-plasmasystem kan bruge automatisk brænderhøjdekontrol til at opretholde den tilsigtede brænder-til-arbejde-afstand.
Mulige systemer inkluderer:
Lysbuespændingshøjdekontrol
Når skærebuen er etableret, kan et THC-system bruge lysbuespænding som en del af opretholdelsen af den programmerede skærehøjde.
Den korrekte målspænding afhænger af hele plasmasystemet og skæreproceduren.
Ohmisk sansning
Nuværende 65A konkurrerende maskinbrændersystemer tilbyder dedikerede ohmsk-følende konfigurationer.
Påstå ikke , at INWELT PMX-M65 understøtter ohmsk sensing, medmindre en verificeret INWELT-maskinholderhætte/-skærm og elektrisk forbindelse er tilgængelig.
Hvis INWELT har en sådan konfiguration, skal du tilføje:
Varenummer
Ledningsdiagram
Kompatibel skjold
Installationsvejledning
Dette ville være meget værdifuldt teknisk førstepartsindhold.
Piercinghøjde vs. klippehøjde
CNC plasmaskæring bruger normalt forskellige højder under gennemborings- og skærefaserne.
Piercing Højde
Under gennemboring udstødes smeltet materiale opad fra arbejdsemnet.
Korrekt gennemboringshøjde kan hjælpe med at reducere beskadigelse af smeltet metal på dysen og skjoldet.
Klippehøjde
Efter gennemboringen er færdig, bevæger CNC-systemet sig til den programmerede klippehøjde.
Forkert højde kan bidrage til:
Brug parametre testet med den komplette plasmastrømkilde i stedet for at kopiere et andet 65A-system.
PMX-M65 Mekaniseret skærehastighed
Skærehastigheden skal vælges i henhold til det komplette plasmasystem.
Vigtige variabler omfatter:
Materiale
Pladetykkelse
Skærestrøm
Tip diameter
Gastryk
Klippehøjde
Forbrugstilstand
Påkrævet kantkvalitet
Kørehastighed, der er for langsom, kan øge varmetilførslen og slagg.
En rejsehastighed, der er for høj, kan forårsage lysbueforsinkelse, ufuldstændig penetration og dårlig kantkvalitet.
Et verificeret INWELT-snitdiagram er derfor mere nyttigt end én universel hastighedsanbefaling.
Hvor tyk kan PMX-M65 skære?
Den aktuelle side hævder ca. 10-15 mm skæring under 60A.
Denne erklæring bør fjernes eller omskrives.
Der er to problemer:
PMX-M65 er en 65A maskinbrænder , så brug af 'under 60A' skaber unødvendig produktuklarhed.
Skæretykkelsen bestemmes af det komplette plasmasystem, ikke brænderen alene.
Den faktiske skærekapacitet afhænger af:
Plasma strømkilde
Materiale
Indgangseffekt
Strøm
Skærespids
Gastryk og flow
Rejsehastighed
Piercing højde
Klippehøjde
Påkrævet kantkvalitet
Professionelle plasmaspecifikationer bør skelne mellem:
Anbefalet skærekapacitet
Produktiv skæring med passende kantkvalitet.
Maksimal skærekapacitet
Tykkere materiale skåret ved reduceret hastighed.
Afskæringskapacitet
Maksimal tykkelse, der kan adskilles, normalt med reduceret kantkvalitet.
Offentliggør kun specifikke PMX-M65 tykkelsestal, når INWELT har verificeret dem med en komplet systemtest.
Byg et INWELT PMX-M65 CNC skærediagram
Et førsteparts skærediagram ville være en af de stærkeste SEO og GEO tilføjelser til denne side.
Anbefalede felter omfatter:
| Parameterdata |
, der skal offentliggøres |
| Materiale |
Blødt stål / rustfrit / aluminium |
| Tykkelse |
Testet tykkelse |
| Strøm |
45A / 65A |
| Tip kode |
INWELT varenummer |
| Tip Diameter |
Ø0,9 / Ø1,1 mm |
| Gastryk |
bar |
| Gasflow |
L/min |
| Rejsehastighed |
mm/min |
| Pierce Højde |
mm |
| Pierce Delay |
sekunder |
| Klippehøjde |
mm |
| Kerf Bredde |
mm |
| Klip resultat |
Anbefalet / Maksimum / Fratrædelse |
Brug faktiske INWELT-testresultater i stedet for konkurrentens skærediagramværdier.
Anbefalet gasforsyning til PMX-M65
Den aktuelle INWELT-specifikation viser:
Brug ren, tør procesgas
Fugt, kompressorolie og partikelforurening kan påvirke:
Bue stabilitet
Elektrodens levetid
Levetid for skærespidser
Skær konsistensen
Brug passende filtrering og fugtseparation.
Kontroller trykket under gasflow
Statisk tryk kan afvige fra det faktiske driftstryk.
Filtre, slanger, regulatorer og fittings kan skabe tryktab.
Juster gassen i henhold til hele plasmasystemets betjeningsprocedure.
Hvilke materialer kan PMX-M65 skære?
Når den er tilsluttet et kompatibelt plasmaskæresystem, kan PMX-M65 behandle elektrisk ledende materialer, herunder:
Blødt stål
Kulstofstål
Rustfrit stål
Aluminium
Kobber
Messing
Galvaniseret stål
Faktisk skærehastighed, kantkvalitet og praktisk tykkelse afhænger af det komplette plasmasystem.
PMX-M65 Mekaniseret skæring vs. fugning
Den bredere PMX65/85 forbrugsmaterialeplatform inkluderer udhulningsrelaterede komponenter.
Mekaniseret skæring
For PMX-M65-siden bør CNC-skæring forblive den primære anvendelse.
Brug den verificerede 45A eller 65A maskinskærende forbrugsstofstak.
Plasma Gouging
Fugning fjerner metal uden at skære helt igennem emnet.
Potentielle anvendelser omfatter:
Svejse fjernelse
Rygstød
Fjernelse af fejl
Fælles forberedelse
Fremme kun udhuling, hvis:
Plasmastrømkilden understøtter udhuling
De korrekte hulningsmaterialer er installeret
Det automatiserede system understøtter den nødvendige bevægelse
Brug ikke en normal skæredyse som en hulningsdyse, medmindre denne konfiguration er specifikt godkendt.
Typiske applikationer til PMX-M65 CNC-brænderen
PMX-M65 er velegnet til automatiserede plasmaskæringsapplikationer, herunder:
CNC plasma skæreborde
Plade- og pladefremstilling
Fremstilling af konstruktionsstål
Maskinfremstilling
Landbrugsudstyr
Bilkomponenter
Byggeudstyr
Metal møbler
Industrielle produktionsceller
Automatisk profilskæring
Reparation-komponent fremstilling
Den endelige brænderkonfiguration skal altid vælges i henhold til plasmastrømkilden og maskinens grænseflade.
PMX-M65 Vedligeholdelse til CNC-produktion
Ensartede forbrugsstoffer er især vigtig i CNC-produktion, fordi slidte komponenter kan påvirke hver gentagne del.
Undersøg elektroden
Overvåg den midterste slidbrønd.
Udskift elektroden, før overdreven erosion forårsager ustabil start eller beskadiger skæredysen.
Undersøg skærespidsen
Tjek dyseåbningen for:
Udvidelse
Oval form
Brændskader
Forurening
En slidt dyse kan påvirke affasning, snitbredde og dimensionskonsistens.
Undersøg hvirvelringen
Tjek efter:
Revner
Varmeskader
Deformation
Forurening
Efterse maskinskjoldet
Hold gaspassager frie, og bekræft, at skjoldet er korrekt installeret.
Undersøg O-ringen
Kontroller brænderhovedets tætning for skader eller gaslækage.
Undersøg fakkelledningen
Sørg for, at CNC-bevægelse ikke:
Almindelige PMX-M65 CNC skæreproblemer
Mislykket eller ustabil buestart
Check:
Elektrodens tilstand
Skærespids
Gastryk
Arbejdsforbindelse
Startsignal
Ikke-HF-kompatibilitet
Overdreven affasning
Check:
Fakkel vinkelret
Klippehøjde
Dyse tilstand
Rejsehastighed
Tungt slagg
Check:
Skærehastighed
Strøm
Materiale tykkelse
Gas flow
Fakkelhøjde
Kort forbrugsliv
Mulige årsager omfatter:
Inkonsistente deldimensioner
Inspicere:
Brændermontering
Klippehøjde
CNC tilbageslag
Kerf kompensation
Forbrugstilstand
Rejsehastighed
Ikke alle dimensionsproblemer er forårsaget af plasmabrænderen.
PMX-M65 forbrugsstoffer til distributør og eftermarkedsforsyning
Et komplet PMX-M65 eftermarkedsprogram kan omfatte:
For distributører forenkler udgivelse af nøjagtige varenumre og driftsområder gentagne bestilling og reducerer kompatibilitetsfejl.
OEM PMX-M65 CNC Plasma lommelygte Manufacturing af INWELT
INWELT leverer plasmaskærebrændere og udskiftningskomponenter til professionelle B2B-kunder, herunder:
Plasma strømkilde producenter
CNC plasma maskine fabrikanter
CNC systemintegratorer
Mærker til svejse- og skæreudstyr
Importører
Distributører
Grossister
Industrielle leverandører
Eftermarkedet forbrugsvarer virksomheder
OEM- og ODM-konfigurationer kan evalueres i henhold til målplasmasystemet.
OEM og Private Label muligheder
Tilpasning kan omfatte:
Kundebranding
Produktetiketter
Maskin-brænder konfiguration
Længde på brænderens ledning
Integreret forbindelse
Separeret forbindelse
Central adapter
Brugerdefineret adapter
2-leder eller 4-leder styring
Koaksialkabel
Forbrugssæt
Private label emballage
Teknisk dokumentation
Krav til stregkode og karton
For OEM-projekter, angiv plasma-strømkildespecifikation, CNC-controller, konnektorkonfiguration og anslået indkøbsmængde.
Hvorfor købe PMX-M65-maskinbrændere fra INWELT?
PMX-M65-programmet kombinerer komplette maskin-brænderenheder med et detaljeret forbrugsmateriale og kabelsystem.
Den nuværende platform inkluderer:
For professionelle købere kan indkøb af komplette brændere og servicekomponenter gennem én leverandør forenkle indkøb, lager og eftermarkedssupport.
Ofte stillede spørgsmål om PMX-M65 CNC Plasma Torch
Hvilken strømstyrke er INWELT PMX-M65?
PMX-M65 er vurderet til 65A i henhold til de aktuelle INWELT tekniske data.
Er PMX-M65 en hånd- eller maskinlygte?
PMX-M65 er en CNC/mekaniseret maskinbrænder.
Den relaterede PMX65 er den manuelle håndholdte konfiguration.
Bruger PMX-M65 HF-tænding?
Ingen.
PMX-M65 bruger et ikke-HF lysbuestartsystem.
Hvilken gas bruger PMX-M65?
Den aktuelle specifikation viser Air/N₂.
Hvilket gastryk kræver PMX-M65?
Cirka 5,0 bar.
Hvilken gasstrøm kræver PMX-M65?
Den nuværende INWELT-specifikation angiver cirka 185 l/min.
Hvad er PMX-M65 driftscyklus?
Den nuværende specifikation viser 60 %.
Hvilken brænderledningslængde er standard?
Standard PMX-M65 ledningen er 6 m.
Hvilke skærestrømme understøttes?
De primære mekaniserede forbrugsstoffer er 45A og 65A.
Hvad er 45A skærespidsstørrelsen?
Det aktuelle INWELT PRO tip er:
IJWV0664-09 – Ø0,9 mm / 45A
Hvad er 65A skærespidsstørrelsen?
Det aktuelle INWELT PRO tip er:
IJWV0664-11 – Ø1,1 mm / 65A
Hvilken elektrode bruger PMX-M65?
De aktuelle produktfamilielister:
IJWC0043 – PMX65 / PMX85 / PMX105 elektrode
Hvilken hvirvelring bruger PMX-M65?
De aktuelle produktfamilielister:
IJWG3012 – PMX65 / PMX85 / 45–85A hvirvelring
Hvilket maskinbrænderhoved bruger PMX-M65?
Det nuværende INWELT maskinhoved er:
IJWA0662 – PMX65 / PMX85 / PMX105 maskinbrænderhoved
Kan PMX-M65 bruges med enhver CUT60 eller 65A plasmaskærer?
Ingen.
Startsystemet, det bagerste stik, styreledningerne, gas-/strømgrænsefladen og strømkildedesignet skal også matche.
Understøtter PMX-M65 brænderhøjdekontrol?
Den kan integreres i CNC-systemer ved hjælp af kompatibelt udstyr til styring af brænderhøjde.
Det nøjagtige THC-arrangement afhænger af plasmastrømkilden og CNC-controlleren.
Understøtter PMX-M65 ohmsk sensing?
Antag det ikke.
Ohmisk sensing kræver en verificeret holdehætte/skærmkonfiguration og elektrisk forbindelse.
Kan PMX-M65 skære i rustfrit stål?
Ja, når det bruges med et kompatibelt plasmasystem og passende parametre.
Kan PMX-M65 skære aluminium?
Ja.
Aluminium er elektrisk ledende og kan plasmaskæres med et passende plasmasystem.
Hvor tykt kan PMX-M65 skære?
Der er ingen universel skæretykkelse bestemt af brænderen alene.
Brug testede anbefalede, maksimale og afbrydelsesdata fra det komplette plasmaskæresystem.
Kan PMX-M65 bruges til fugning?
Den bredere forbrugsmaterialeplatform omfatter udhulningskomponenter, men strømkilden, forbrugsmaterialerne og maskinprocessen skal alle understøtte fugning.
Hvad er forskellen mellem PMX-M65 og PMX65?
PMX-M65 er maskinen/CNC-konfigurationen.
PMX65 er den håndholdte/manuelle konfiguration.
Tilbyder INWELT OEM PMX-M65 maskinbrændere?
Ja.
OEM/ODM-, private label-, kabel-, stik- og forbrugssæt-konfigurationer er tilgængelige for kvalificerede udstyrsproducenter, systemintegratorer, distributører og importører.
Anmod om et tilbud på INWELT PMX-M65 CNC Plasma skærebrænder
For hurtigere kompatibilitetsbekræftelse skal du angive:
Plasma strømkilde producent og model
Nominel udgangsstrøm
Eksisterende lommelygtemodel
Startmetode
CNC controller
Fotos af hovedstik
Kontrolgrænseflade
Påkrævet kabelkonfiguration
Påkrævet skærestrøm
Forbrugskrav
Anslået indkøbsmængde
INWELT eller private-label branding
INWELT kan derefter bekræfte den passende PMX-M65 komplette brænder-, kabel- og forbrugsmaterialekonfiguration til dit CNC plasmaskæringssystem.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių