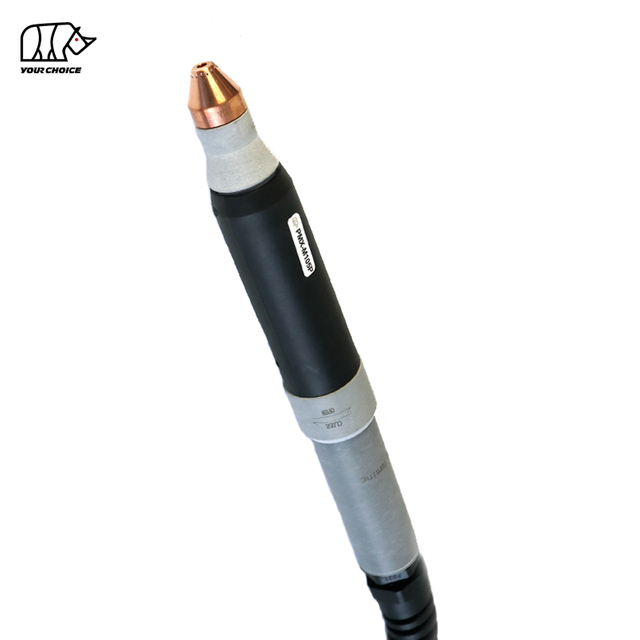
65A Non-HF CNC plazmový rezací horák na mechanizované rezanie
INWELT PMX-M65 je vzduchom chladený CNC a mechanizovaný plazmový rezací horák určený pre automatizované plazmové stoly, profilové rezacie stroje a priemyselné systémy na rezanie kovov.
PMX-M65 je dimenzovaný na 65 A so 60% pracovným cyklom a používa nevysokofrekvenčný systém spúšťania oblúka.
Aktuálna technická konfigurácia INWELT zahŕňa:
menovitý prúd 65A
60% pracovný cyklus
Vzduch/N₂ procesný plyn
NeHF spustenie oblúka
Pribl. tlak plynu 5,0 bar
Pribl. prietok plynu 185 l/min
Pribl. Odporúčaný post-flow 60 sekúnd
Štandardné 6 m vedenie horáka
45A a 65A konfigurácie rezacieho spotrebného materiálu
K dispozícii je viacero usporiadaní zadného pripojenia a káblov, vrátane integrovaných, oddelených, centrálnych adaptérov, vlastných adaptérov a koaxiálnych konfigurácií.
PMX-M65 by mal byť umiestnený špecificky ako stroj/CNC verzia , oddelene od ručného plazmového horáka PMX65.
INWELT PMX-M65 Technické špecifikácie
| Špecifikácia |
INWELT PMX-M65 |
| Typ produktu |
CNC / Mechanizovaný plazmový rezací horák |
| Model |
PMX-M65 |
| Značka |
INWELT |
| Rated Current |
65 A |
| Pracovný cyklus |
60 % |
| Chladenie / procesný plyn |
Vzduch / N₂ |
| Spustenie oblúka |
Non-HF |
| Tlak plynu |
Pribl. 5,0 bar |
| Prietok plynu |
Pribl. 185 l/min |
| Odporúčaný post-flow |
Pribl. 60 sekúnd |
| Štandardná dĺžka vedenia |
6 m |
| Prevádzka |
CNC / Mechanizované |
| Hlavný spotrebný materiál na rezanie |
45A / 65A |
| Veľkosti tipov |
Ø0,9 mm / Ø1,1 mm |
| Možnosti konektora |
Integrovaný / Oddelený / Centrálny adaptér / Vlastný adaptér |
| Možnosti kábla |
Štandardné / koaxiálne |
| OEM / ODM |
Dostupné |
| Súkromná značka |
Dostupné |
Pred objednávkou potvrďte zdroj plazmového napájania, menovitý prúd, neHF štartovací systém, zadný konektor, ovládacie zapojenie a CNC rozhranie.
Strojová baterka PMX-M65 verzus ručná baterka PMX65
PMX-M65 a PMX65 by sa mali považovať za dve samostatné entity produktu.
| Funkcia |
PMX-M65 |
PMX65 |
| Prevádzka |
CNC / Mechanizované |
Manuálne / Ručné |
| Geometria pochodne |
Konfigurácia stroj-horák |
Ručná baterka |
| Spustite ovládanie |
Ovládané strojom |
Spúšť operátora |
| Montáž |
Pevný CNC držiak |
Handheld |
| Výška pochodne |
CNC / THC riadené |
Ovládané operátorom |
| Primárna aplikácia |
Automatizované rezanie |
Ručné rezanie |
Niektoré elektródy, vírivé krúžky a iné predné komponenty môžu byť zdieľané medzi súvisiacimi platformami PMX.
Avšak kompletné zostavy horákov, hlavy stroja, rukoväte a káblové zostavy by sa nemali automaticky považovať za vzájomne zameniteľné.
Na interné prepojenie použite popisné kotvy, ako napríklad:
PMX-M65 CNC plazmový rezací horák
a
Ručný plazmový rezací horák PMX65
namiesto použitia 'PMX65' pre oba produkty.
Prečo používať vyhradený strojový horák 65A na CNC rezanie?
CNC plazmový systém vyžaduje viac ako len horák schopný oblúka.
Strojový horák si musí zachovať opakovateľnú geometriu, stabilnú montáž a spoľahlivú komunikáciu s plazmovým zdrojom energie.
Rovná a stabilná geometria strojového horáka
Pevný strojový horák umožňuje CNC systému udržiavať:
Kolmosť horáka
Opakovateľná poloha prepichnutia
Kontrolovaná výška kosenia
Stabilný zárez
Konzistentný smer rezu
Opakovateľná geometria časti
Strojom riadená štartovacia sekvencia
Plazmový cyklus je riadený strojom a nie konvenčnou ručnou spúšťou.
Typický proces zahŕňa:
Umiestnenie horáka
Počiatočné snímanie výšky
Plazmový štart
Piercing
Rezný pohyb
Nastavenie výšky horáka
Zastavenie oblúka
Opakovateľná výroba
Pri montáži zostáva spotrebný materiál, prúd, prietok plynu a parametre rezania pod kontrolou, strojový horák môže poskytnúť opakovateľnejšiu výrobu ako manuálne rezanie.
Ako funguje bezHF plazmový systém PMX-M65
PMX-M65 funguje ako súčasť kompletného systému plazmového rezania, ktorý pozostáva z:
Non-HF Arc Starting
PMX-M65 používa nevysokofrekvenčný štartovací systém.
Nespolieha sa na konvenčný HF obvod zapaľovania.
Plazmový zdroj energie preto musí používať kompatibilnú neHF štartovaciu architektúru.
Nenahrádzajte HF strojový horák PMX-M65 iba preto, že oba produkty majú podobnú intenzitu prúdu alebo konektor.
Tvorba plazmového oblúka
Vzduch alebo dusík vstupuje do horáka a prúdi cez elektródu, vírivý krúžok a trysku.
Elektrická energia ionizuje procesný plyn a vytvára vysokoteplotný plazmový oblúk.
Rezacia dýza obmedzuje prúd plazmy, takže koncentrovaný oblúk taví elektricky vodivý kov, zatiaľ čo plyn odstraňuje roztavený materiál zo zárezu.
Chladenie po prietoku
Aktuálna špecifikácia INWELT odporúča približne 60 sekúnd post-flow.
Nepretržitý prietok plynu pomáha odstraňovať zvyškové teplo z hlavy horáka a predného spotrebného materiálu po zastavení rezného oblúka.
Vždy, keď je to možné, nechajte normálny cyklus po toku dokončiť.
Prečo je v aplikáciách CNC dôležité štartovanie bez HF
CNC rezacie stoly obsahujú elektronické ovládače, motorové pohony, systémy riadenia výšky a komunikačné vedenie okolo plazmového procesu.
Non-HF systém sa vyhýba konvenčnému vysokofrekvenčnému zapaľovaciemu obvodu používanému niektorými staršími plazmovými platformami.
Non-HF však neznamená univerzálne kompatibilné.
Nasledujúce položky sa ešte musia zhodovať:
Správne tvrdenie je teda:
PMX-M65 je navrhnutý pre kompatibilné non-HF mechanizované plazmové systémy.
Spotrebný materiál pre mechanizované rezanie PMX-M65 45A a 65A
Platforma spotrebného materiálu PMX-M65 podporuje konfigurácie rezania 45A aj 65A.
To je užitočné, pretože 65A plazmový systém nemusí vždy pracovať pri maximálnom prúde.
45A Konfigurácia rezania
Konfiguráciu 45 A možno použiť pre aplikácie s nižším prúdom, ak je podporovaná plazmovým zdrojom energie.
Medzi potenciálne výhody patrí:
65A Konfigurácia rezania
Konfigurácia 65A je určená na rezanie s vyšším výkonom v blízkosti menovitej kapacity PMX-M65.
Tryska, štít, elektróda a vírivý krúžok by mali zodpovedať zvolenému procesu.
Nepoužívajte 45A trysku pri 65A, pokiaľ špecifická kombinácia spotrebného materiálu nie je schválená pre tento prúd.
Rezacia špička PMX-M65 45A
Aktuálny rezací hrot INWELT PRO je:
INWELT Kód: IJWV0664-09
špecifikácia:
Ø0,9 mm / PMX65 / 45A / PRO
Táto tryska by sa mala používať s príslušným zásobníkom spotrebného materiálu strojového horáka.
Pred zverejnením kompletnej tabuľky rezu 45A si overte:
Rezacia špička PMX-M65 65A
Aktuálny 65A PRO tip je:
Kód INWELT: IJWV0664-11
špecifikácia:
Ø1,1 mm / PMX65 / 65A / PRO
Toto je primárna vysokovýkonná tryska spojená s platformou 65A PMX-M65.
Tryska Ø1,1 mm by mala byť spárovaná s príslušnou elektródou, vírivým krúžkom a štítom stroja.
Pre SEO a GEO je tento presný vzťah cennejší ako všeobecná formulácia ako „vysokokvalitný spotrebný materiál“.
PMX-M65 štít stroja
Súčasná skupina spotrebného materiálu strojového horáka zahŕňa:
Kód INWELT: IJTN0634
Popis:
Kryt / PMX65–PMX85 / Stroj / 45–85A / PRO
Toto je dôležitý komponent špecifický pre daný stroj a mal by byť výrazne zobrazený na stránke PMX-M65.
Štít stroja pomáha nastaviť správnu geometriu prednej časti a chráni vnútorný spotrebný materiál.
Nenahrádzajte ho štítom ručného horáka, pokiaľ táto konfigurácia nie je technicky schválená.
Vonkajšia dýza PMX-M65
Aktuálna vonkajšia tryska je:
INWELT kód: IJWT0604
Popis:
Vonkajšia tryska / PMX65–PMX85–PMX105 / 6 otvorov
Vonkajšia tryska tvorí súčasť predného systému riadenia a ochrany plynu.
Udržujte všetky plynové kanály čisté.
Vymeňte komponent, ak sa stane:
Popraskané
Spálený
Skreslený
Silne kontaminovaný
Vírivý krúžok PMX-M65
Aktuálny vírivý krúžok je:
Kód INWELT: IJWG3012
Aplikácia:
PMX65 / PMX85 / 45–85A
Vírivý krúžok riadi distribúciu procesného plynu okolo elektródy a trysky.
Správna rotácia a distribúcia plynu pomáha udržiavať stabilný plazmový oblúk.
Poškodený vírivý krúžok vymeňte, ak:
Popraskané
Poškodené teplom
Deformované
Znečistené
Nezväčšujte ani neupravujte jeho priechody pre plyny.
Elektróda PMX-M65
Aktuálna elektróda je:
INWELT kód: IJWC0043
Aplikácia:
PMX65 / PMX85 / PMX105
Elektróda prenáša elektrickú energiu cez horák.
Počas prevádzky sa v strede elektródy vytvorí jamka opotrebenia.
Vymeňte elektródu skôr, ako nadmerná erózia spôsobí:
Nestabilné spustenie oblúka
Znížená konzistencia rezu
Zrýchlené opotrebovanie trysky
Neúspešné štarty
Pri CNC aplikáciách by sa mal stav elektród pravidelne monitorovať, pretože opakované prepichovanie môže zvýšiť opotrebovanie spotrebného materiálu.
Hlava horáka stroja PMX-M65
Súčasná hlava strojového horáka je:
Kód INWELT: IJWA0662
Popis:
Hlava plazmového horáka / PMX65 / PMX85 / PMX105 / Stroj
Tento vyhradený komponent stroj-horák je jednou z najdôležitejších entít na stránke.
Súvisiaci O-krúžok je:
Kód INWELT: IJGU0686
špecifikácia:
Ø17 × 20,6 × 1,8 mm / červený silikón
Skontrolujte tesniace plochy a vymeňte poškodené O-krúžky, ak dôjde k úniku plynu.
PMX-M65 Telo stroja a podporné komponenty
Súčasná rodina produktov zahŕňa:
IJHW0046-01 – Súprava rukoväte plazmového stroja
spolu s príslušnými káblovými nosnými komponentmi pre štandardné, EPDM a koaxiálne káblové zostavy.
Tieto časti by mali byť opísané ako súčasti karosérie stroja/podpora káblov , nie ako súčasti pre pohodlie operátora alebo spúšťacie súčasti.
V úvode aktuálnej stránky sa uvádza, že baterka je vyrobená pre 'pohodlie obsluhy' a obsahuje bezpečnostný kryt spúšte.
Tento jazyk by mal byť odstránený z vyhradenej stránky produktu CNC/strojový horák.
PMX-M65 Kompletné konfigurácie horáka
INWELT v súčasnosti uvádza päť základných konfigurácií 6 m kompletného horáka.
| kódu INWELT |
Konfigurácia |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Integrovaný |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Oddelené |
| IJWU03124 |
PMX-M65 / 6 m / Centrálny adaptér |
| IJWU031141 |
PMX-M65 / 6 m / Adaptér |
| IJWU03125 |
PMX-M65 / 6 m / EPDM trubica / koaxiálny kábel |
Tieto varianty by mali byť zobrazené v blízkosti technických špecifikácií, pretože výber rozhrania je jednou z hlavných otázok pri nákupe náhradných a originálnych horákov.
Možnosti montáže kábla PMX-M65
Súčasná rodina káblov stroj-horák INWELT zahŕňa:
| kódu INWELT |
Konfigurácia |
| IJWO01906072-300 |
6 m / 2-drôt / Oddelené |
| IJWO01906074-300 |
6 m / 2-vodičové / Integrované |
| IJWO01906071-300 |
6 m / 2-vodičový / centrálny adaptér |
| IJWO01906077-300 |
6 m / 4-vodičový / centrálny adaptér |
| IJWO0190617C-300 |
6 m / koaxiálny kábel / centrálny adaptér |
Tieto presné konfigurácie káblov sú silnými GEO informáciami prvej strany, pretože pomáhajú výrobcom a distribútorom zariadení zodpovedať konkrétne otázky týkajúce sa kompatibility.
Centrálny adaptér PMX-M65
Rodina produktov tiež zahŕňa:
INWELT Kód: IJAY0089
Popis:
Centrálny adaptér na strane plazmového horáka / 5 kolíkov
Centrálny adaptér môže zjednodušiť pripojenie ku kompatibilným plazmovým zdrojom energie.
Samotné prispôsobenie fyzického konektora však nepotvrdzuje kompatibilitu.
Vždy si overte:
pred inštaláciou horáka.
Podrobnosti o náhradných dieloch:
Kompletná pochodeň
kód |
Ref |
Popis |
|
|
|
IJWU03122 |
|
Plazmový rezací horák/ PMX65/ 6m/ 1/4 G/ integrovaný |
IJWU03123 |
|
Plazmový rezací horák/ PMX65/ 6m/ 1/4 G/ oddelený |
IJWU03124 |
|
Plazmový rezací horák/ PMX65/ 6m/ centrálny adaptér |
IJWU031141 |
|
Plazmový rezací horák/ PMX65/ 6m/ adaptér |
| IJWU03125 |
|
Plazmový rezací horák/ PMX65/ 6m/ epdm trubica/ koaxiálny kábel |
pozícia |
kód |
Ref. |
Popis |
1 |
|
|
Štítová čiapka |
2 |
|
|
Ochranná čiapočka/ryhovanie |
3 |
IJTN0634
|
|
Kryt PMX65/85/machine/45A-85A/PRO |
4 |
IJWT0604 |
|
Vonkajšia tryska PMX65/85/105/6 otvorov |
5 |
|
|
Tip |
5.1 |
|
|
Hrot/45A |
5.2 |
|
|
Hrot/65A |
6 |
|
|
Hrot/ryhovanie |
7 |
|
|
Tip |
7.1 |
IJWV0664-09 |
|
Hrot Φ0,9 mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Hrot Φ1,1 mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Vírivý krúžok PMX65/85 45-85A |
9 |
|
|
elektróda |
10 |
IJWC0043
|
|
Elektróda PMX65/85/105/43,4 |
11
|
IJWA0662
|
|
Hlava plazmového horáka/PMX65/85/105/M |
11a |
IJGU0686 |
|
O Prsteň Φ17*20,6*1,8 /ČERVENÝ SILIKÓN |
12 |
IJHW0046-01 |
|
Súprava rukoväte plazmového stroja |
13 |
IJIK0733 |
|
Pružinová podpora |
13.1 |
IJIR0081 |
|
Pružinová podpora/PG21/Plazma/koaxiálny kábel |
13.2 |
IJIK0804
|
|
Podpora pružiny/PG21/Plazma/EPDM |
14 |
|
|
Montáž kábla |
14.1 |
IJWO01906072-300 |
|
Zostava káblov/PMX-M65/6M/2 vodiče/oddelené |
14.2 |
IJWO01906074-300 |
|
Zostava káblov/PMX-M65/6M/2 vodiče/integrovaný |
14.3 |
IJWO01906071-300 |
|
Zostava káblov/PMX-M65/6M/2 vodiče/stredový adaptér |
14.4 |
IJWO01906077-300 |
|
Zostava káblov/PMX-M65/6M/4 vodiče/stredový adaptér |
15 |
IJWO0190617C-300 |
|
Zostava káblov/PMX-M65/6M/koaxiálny kábel/stredový adaptér |
17 |
IJAY0089 |
|
Stredový adaptér horáka PLASMA 5 PINS |
Náš katalóg:
 KATALÓG PLAZMOVÉHO HORÁKA INWELT.pdf
Ako skontrolovať kompatibilitu CNC plazmového rezača PMX-M65
PMX-M65 by sa nemal vyberať jednoducho preto, že stroj je označený ako CUT60, CUT65 alebo 65A.
Potvrďte spôsob spustenia
Plazmový zdroj energie musí podporovať neHF štartovaciu architektúru PMX-M65.
Potvrďte výstupný prúd
PMX-M65 má menovitý prúd 65A.
Stroj a spotrebný materiál by sa mali prevádzkovať v overenom rozsahu prúdu.
Potvrďte zadné pripojenie
Dostupné opatrenia zahŕňajú:
Integrované 1/4G
1/4G oddelené
Centrálny adaptér
Vlastný adaptér
Koaxiálna konfigurácia
Potvrďte zapojenie ovládania
Dostupné konfigurácie stroja zahŕňajú:
2-drôtový
4-drôtový
Koaxiálny kábel
Štartovací/riadiaci obvod sa musí zhodovať s plazmovým zdrojom energie.
Pred objednaním poskytnite informácie o stroji
Pre náhradné alebo OEM projekty poskytnite:
Výrobca plazmového zdroja energie
Model stroja
Menovitý výstupný prúd
Existujúci model baterky
Fotografie konektorov
Fotografie s ovládacím konektorom
Informácie o CNC riadiacej jednotke
Je to spoľahlivejšie ako zverejňovanie dlhého zoznamu značiek strojov.
PMX-M65 a CNC riadenie výšky horáka
CNC plazmový systém môže používať automatické riadenie výšky horáka na udržanie zamýšľanej vzdialenosti horáka od práce.
Možné systémy zahŕňajú:
Regulácia výšky oblúkového napätia
Akonáhle je vytvorený rezací oblúk, systém THC môže použiť napätie oblúka ako súčasť udržiavania naprogramovanej výšky rezu.
Správne cieľové napätie závisí od celého plazmového systému a postupu rezania.
Ohmické snímanie
Súčasné 65A konkurenčné systémy stroj-horák ponúkajú vyhradené konfigurácie s ohmickým snímaním.
Netvrdte , že INWELT PMX-M65 podporuje ohmické snímanie, pokiaľ nie je k dispozícii overený ochranný kryt/štít INWELT stroja a elektrické pripojenie.
Ak má INWELT takúto konfiguráciu, pridajte:
Číslo dielu
Schéma zapojenia
Kompatibilný štít
Návod na inštaláciu
Bol by to vysoko hodnotný technický obsah prvej strany.
Výška piercingu vs. výška rezu
CNC plazmové rezanie bežne používa rôzne výšky počas fázy prepichovania a rezania.
Výška piercingu
Počas dierovania je roztavený materiál vytláčaný smerom nahor z obrobku.
Správna výška prepichnutia môže pomôcť znížiť poškodenie trysky a štítu roztaveným kovom.
Výška rezu
Po dokončení dierovania sa CNC systém presunie do naprogramovanej výšky rezu.
Nesprávna výška môže prispieť k:
Namiesto kopírovania iného 65A systému použite parametre testované s kompletným plazmovým zdrojom.
PMX-M65 Mechanizovaná rýchlosť rezania
Rýchlosť rezania by sa mala zvoliť podľa celého plazmového systému.
Medzi dôležité premenné patria:
Materiál
Hrúbka plechu
Rezací prúd
Priemer hrotu
Tlak plynu
Výška rezu
Spotrebný stav
Požadovaná kvalita hrán
Príliš nízka rýchlosť jazdy môže zvýšiť prívod tepla a tvorbu nečistôt.
Príliš vysoká rýchlosť jazdy môže spôsobiť oneskorenie oblúka, neúplnú penetráciu a zlú kvalitu hrán.
Overená tabuľka rezu INWELT je preto užitočnejšia ako jedno univerzálne odporúčanie rýchlosti.
Akú hrúbku môže PMX-M65 rezať?
Aktuálna stránka uvádza približne 10–15 mm rezanie pod prúdom 60 A.
Toto vyhlásenie by sa malo odstrániť alebo prepísať.
Existujú dva problémy:
PMX-M65 je 65A strojový horák , takže použitie 'pod 60A' vytvára zbytočnú nejednoznačnosť produktu.
Hrúbka rezu je určená celým plazmovým systémom, nie samotným horákom.
Skutočná kapacita rezania závisí od:
Plazmový zdroj energie
Materiál
Vstupný výkon
Aktuálne
Rezací hrot
Tlak a prietok plynu
Cestovná rýchlosť
Výška piercingu
Výška rezu
Požadovaná kvalita hrán
Profesionálne špecifikácie plazmy by mali rozlišovať:
Odporúčaná rezná kapacita
Produktívne rezanie s vhodnou kvalitou ostria.
Maximálna rezná kapacita
Hrubší materiál rezaný zníženou rýchlosťou.
Oddeľovacia kapacita
Maximálna hrúbka, ktorú je možné oddeliť, zvyčajne so zníženou kvalitou okraja.
Špecifické hodnoty hrúbky PMX-M65 publikujte až potom, čo ich INWELT overí kompletným testom systému.
Zostavte si CNC rezací diagram INWELT PMX-M65
Tabuľka rezov prvej strany by bola jedným z najsilnejších doplnkov SEO a GEO na tejto stránke.
Odporúčané polia zahŕňajú:
| Parameter |
Data to Publish |
| Materiál |
Mäkká oceľ / nehrdzavejúca / hliník |
| Hrúbka |
Testovaná hrúbka |
| Aktuálne |
45A / 65A |
| Kód tipu |
Číslo dielu INWELT |
| Priemer hrotu |
Ø0,9 / Ø1,1 mm |
| Tlak plynu |
bar |
| Prietok plynu |
L/min |
| Cestovná rýchlosť |
mm/min |
| Výška Pierce |
mm |
| Pierce oneskorenie |
sekúnd |
| Výška rezu |
mm |
| Šírka rezu |
mm |
| Vystrihnúť výsledok |
Odporúčané / maximálne / Odstupné |
Použite skutočné výsledky testov INWELT, a nie hodnoty konkurenčnej tabuľky.
Odporúčaný prívod plynu pre PMX-M65
Aktuálna špecifikácia INWELT uvádza:
Procesný plyn: vzduch / N₂
Tlak plynu: približne 5,0 bar
Prietok plynu: približne 185 l/min
Odporúčaný postflow: približne 60 sekúnd
Používajte čistý, suchý procesný plyn
Vlhkosť, kompresorový olej a nečistoty môžu negatívne ovplyvniť:
Stabilita oblúka
Životnosť elektródy
Životnosť reznej špičky
Konzistencia rezu
Použite vhodnú filtráciu a separáciu vlhkosti.
Skontrolujte tlak počas prietoku plynu
Statický tlak sa môže líšiť od skutočného prevádzkového tlaku.
Filtre, hadice, regulátory a armatúry môžu spôsobiť stratu tlaku.
Nastavte plyn podľa prevádzkového postupu celého plazmového systému.
Aké materiály dokáže PMX-M65 rezať?
Po pripojení ku kompatibilnému plazmovému rezaciemu systému môže PMX-M65 spracovávať elektricky vodivé materiály vrátane:
Mäkká oceľ
Uhlíková oceľ
Nehrdzavejúca oceľ
hliník
Meď
Mosadz
Pozinkovaná oceľ
Skutočná rýchlosť rezania, kvalita hrán a praktická hrúbka závisia od celého plazmového systému.
PMX-M65 Mechanizované rezanie vs. drážkovanie
Širšia platforma spotrebného materiálu PMX65/85 obsahuje komponenty súvisiace s drážkovaním.
Mechanizované rezanie
Pre stránku PMX-M65 by malo zostať primárnou aplikáciou CNC rezanie.
Použite overený stoh spotrebného materiálu na strojové rezanie 45A alebo 65A.
Plazmové drážkovanie
Drážkovanie odstraňuje kov bez úplného prerezania obrobku.
Potenciálne aplikácie zahŕňajú:
Odstránenie zvaru
Drážkovanie chrbta
Odstránenie defektu
Príprava kĺbov
Drážkovanie propagujte iba vtedy, ak:
Plazmový zdroj energie podporuje drážkovanie
Je nainštalovaný správny spotrebný materiál na drážkovanie
Automatizovaný systém podporuje požadovaný pohyb
Nepoužívajte normálnu rezaciu trysku ako drážkovaciu trysku, pokiaľ táto konfigurácia nie je špeciálne schválená.
Typické aplikácie pre horák PMX-M65 CNC
PMX-M65 je vhodný pre aplikácie automatizovaného plazmového rezania vrátane:
CNC plazmové rezacie stoly
Výroba plechov a dosiek
Výroba konštrukčnej ocele
Výroba strojov
Poľnohospodárska technika
Automobilové komponenty
Stavebné zariadenia
Kovový nábytok
Priemyselné výrobné bunky
Automatizované rezanie profilov
Oprava - výroba komponentov
Konečná konfigurácia horáka by sa mala vždy zvoliť podľa zdroja plazmového napájania a rozhrania stroja.
Údržba PMX-M65 pre CNC výrobu
Konzistentný stav spotrebného materiálu je obzvlášť dôležitý pri výrobe CNC, pretože opotrebované komponenty môžu ovplyvniť každú opakovanú časť.
Skontrolujte elektródu
Sledujte strednú jamu na opotrebovanie.
Elektródu vymeňte skôr, ako nadmerná erózia spôsobí nestabilný štart alebo poškodí rezaciu dýzu.
Skontrolujte rezací hrot
Skontrolujte otvor trysky, či neobsahuje:
Rozšírenie
Oválny tvar
Poškodenie popálením
Kontaminácia
Opotrebovaná tryska môže ovplyvniť skosenie, šírku zárezu a rozmerovú konzistenciu.
Skontrolujte vírivý krúžok
Skontrolujte:
Trhliny
Poškodenie teplom
Deformácia
Kontaminácia
Skontrolujte štít stroja
Udržujte priechody plynu voľné a skontrolujte, či je štít správne nainštalovaný.
Skontrolujte O-krúžok
Skontrolujte, či tesnenie hlavy horáka nie je poškodené alebo či neuniká plyn.
Skontrolujte vedenie horáka
Uistite sa, že CNC pohyb nespôsobuje:
Bežné problémy s CNC rezaním PMX-M65
Neúspešné alebo nestabilné spustenie oblúka
Skontrolujte:
Stav elektródy
Rezací hrot
Tlak plynu
Pracovné spojenie
Štartovací signál
Non-HF kompatibilita
Nadmerné skosenie
Skontrolujte:
Kolmosť horáka
Výška rezu
Stav trysky
Cestovná rýchlosť
Heavy Dross
Skontrolujte:
Rýchlosť rezania
Aktuálne
Hrúbka materiálu
Prietok plynu
Výška horáka
Krátka životnosť spotrebného materiálu
Medzi možné príčiny patria:
Nekonzistentné rozmery dielov
Kontrola:
Montáž horáka
Výška rezu
CNC vôľa
Kerfova kompenzácia
Spotrebný stav
Cestovná rýchlosť
Nie každý rozmerový problém spôsobuje plazmový horák.
Spotrebný materiál PMX-M65 pre distribútorov a popredajné dodávky
Kompletný program pre aftermarket PMX-M65 môže zahŕňať:
45A strojové rezacie hroty
Strojové rezacie hroty 65A
Štíty strojov
Vonkajšie trysky
Elektródy
Vírivé krúžky
Hlavy strojových horákov
O-krúžky
Komponenty karosérie stroja
Káblové zostavy
Centrálne adaptéry
Súvisiaci spotrebný materiál na drážkovanie
Pre distribútorov zverejnenie presných čísiel dielov a prevádzkových rozsahov zjednodušuje opakované objednávanie a znižuje chyby kompatibility.
OEM PMX-M65 CNC plazmový horák Výroba od INWELT
INWELT dodáva plazmové rezacie horáky a náhradné komponenty profesionálnym B2B zákazníkom vrátane:
Výrobcovia plazmových zdrojov energie
Výrobcovia CNC plazmových strojov
CNC systémoví integrátori
Zváracie a rezacie zariadenia značiek
Dovozcovia
Distribútori
Veľkoobchodníci
Priemyselní dodávatelia
Spoločnosti s popredajným spotrebným tovarom
OEM a ODM konfigurácie môžu byť hodnotené podľa cieľového plazmového systému.
Možnosti OEM a súkromných značiek
Prispôsobenie môže zahŕňať:
Pre projekty OEM poskytnite špecifikáciu plazmového zdroja energie, CNC ovládač, konfiguráciu konektora a odhadované nákupné množstvo.
Prečo strojové horáky Source PMX-M65 od INWELT?
Program PMX-M65 kombinuje kompletné zostavy stroj-horák s detailným spotrebným a káblovým systémom.
Aktuálna platforma zahŕňa:
Päť kompletných 6 m konfigurácií horáka
45A strojové rezacie hroty
Strojové rezacie hroty 65A
Štít stroja
Vonkajšia tryska
elektróda
Vírivý krúžok
Hlava strojového horáka
O-krúžok hlavy horáka
Päť konfigurácií káblovej zostavy
5-kolíkový centrálny adaptér
Pre profesionálnych kupujúcich môže získavanie kompletných horákov a servisných komponentov prostredníctvom jedného dodávateľa zjednodušiť nákup, inventár a podporu pre trh s náhradnými dielmi.
Často kladené otázky o CNC plazmovom horáku PMX-M65
Aký prúd má INWELT PMX-M65?
PMX-M65 je dimenzovaný na 65A podľa aktuálnych technických údajov INWELT.
Je PMX-M65 ručná baterka alebo strojová baterka?
PMX-M65 je CNC / mechanizovaný strojový horák.
Súvisiaci PMX65 je manuálna ručná konfigurácia.
Používa PMX-M65 HF zapaľovanie?
Nie
PMX-M65 používa systém spúšťania oblúka bez HF.
Aký plyn používa PMX-M65?
Aktuálna špecifikácia uvádza Air/N₂.
Aký tlak plynu vyžaduje PMX-M65?
Približne 5,0 bar.
Aký prietok plynu vyžaduje PMX-M65?
Aktuálna špecifikácia INWELT uvádza približne 185 l/min.
Aký je pracovný cyklus PMX-M65?
Aktuálna špecifikácia uvádza 60%.
Aká dĺžka vedenia horáka je štandardná?
Štandardné vedenie PMX-M65 má 6 m.
Aké rezné prúdy sú podporované?
Primárne konfigurácie mechanizovaného spotrebného materiálu sú 45A a 65A.
Aká je veľkosť reznej špičky 45A?
Aktuálny tip INWELT PRO je:
IJWV0664-09 – Ø0,9 mm / 45A
Aká je veľkosť reznej špičky 65A?
Aktuálny tip INWELT PRO je:
IJWV0664-11 – Ø1,1 mm / 65A
Akú elektródu používa PMX-M65?
Aktuálny zoznam produktov rodiny:
IJWC0043 – Elektróda PMX65 / PMX85 / PMX105
Aký vírivý krúžok používa PMX-M65?
Aktuálny zoznam produktov rodiny:
IJWG3012 – PMX65 / PMX85 / 45–85A vírivý krúžok
Akú hlavu horáka používa PMX-M65?
Aktuálna hlava stroja INWELT je:
IJWA0662 – Hlava horáka stroja PMX65 / PMX85 / PMX105
Dá sa PMX-M65 použiť s akoukoľvek plazmovou rezačkou CUT60 alebo 65A?
Nie
Štartovací systém, zadný konektor, ovládacie vedenie, rozhranie plyn/prúd a dizajn zdroja energie musia tiež zodpovedať.
Podporuje PMX-M65 ovládanie výšky horáka?
Môže byť integrovaný do CNC systémov pomocou kompatibilného zariadenia na ovládanie výšky horáka.
Presné usporiadanie THC závisí od zdroja energie plazmy a CNC riadiacej jednotky.
Podporuje PMX-M65 ohmické snímanie?
Nepredpokladajte to.
Ohmické snímanie vyžaduje overenú konfiguráciu ochranného krytu/štítu a elektrické pripojenie.
Môže PMX-M65 rezať nehrdzavejúcu oceľ?
Áno, pri použití s kompatibilným plazmovým systémom a vhodnými parametrami.
Dokáže PMX-M65 rezať hliník?
áno.
Hliník je elektricky vodivý a môže byť rezaný plazmou pomocou vhodného plazmového systému.
Akú hrúbku môže PMX-M65 rezať?
Neexistuje žiadna univerzálna hrúbka rezu určená samotným horákom.
Použite testované odporúčané, maximálne a deliace údaje z kompletného plazmového rezacieho systému.
Môže sa PMX-M65 použiť na drážkovanie?
Širšia platforma spotrebného materiálu zahŕňa drážkovacie komponenty, ale zdroj energie, spotrebný materiál a strojový proces musia podporovať drážkovanie.
Aký je rozdiel medzi PMX-M65 a PMX65?
PMX-M65 je konfigurácia stroja/CNC.
PMX65 je ručná/manuálna konfigurácia.
Ponúka INWELT OEM strojové horáky PMX-M65?
áno.
Pre kvalifikovaných výrobcov zariadení, systémových integrátorov, distribútorov a dovozcov sú k dispozícii konfigurácie OEM/ODM, súkromných značiek, káblov, konektorov a súprav spotrebného materiálu.
Vyžiadajte si cenovú ponuku na CNC plazmový rezací horák INWELT PMX-M65
Pre rýchlejšie potvrdenie kompatibility uveďte:
Výrobca a model plazmového zdroja energie
Menovitý výstupný prúd
Existujúci model baterky
Štartovacia metóda
CNC ovládač
Fotografie hlavného konektora
Ovládacie rozhranie
Požadovaná konfigurácia kábla
Potrebný rezací prúd
Požiadavky na spotrebný materiál
Odhadované množstvo nákupu
INWELT alebo privátna značka
INWELT potom môže potvrdiť vhodnú kompletnú konfiguráciu horáka PMX-M65, kábla a spotrebného materiálu pre váš CNC plazmový rezací systém.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių