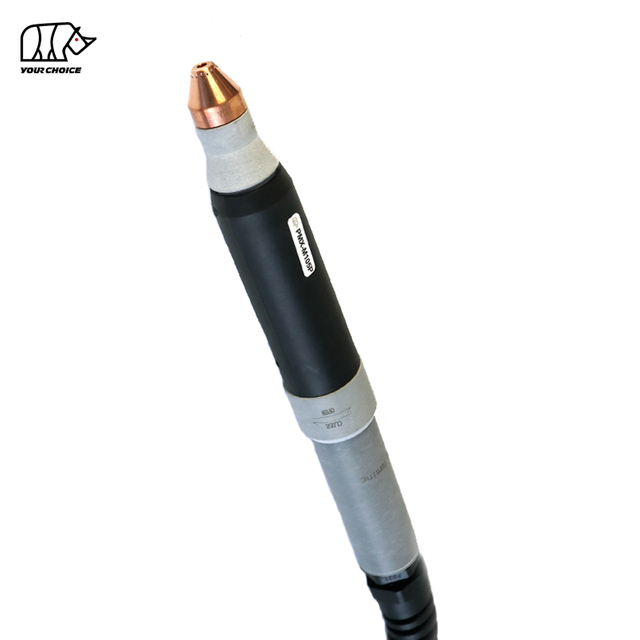
مشعل برش پلاسما CNC 65A غیر HF برای برش مکانیزه
INWELT PMX-M65 یک مشعل برش CNC و پلاسما مکانیزه با هوا خنک است که برای میزهای پلاسما خودکار، دستگاه های برش پروفیل و سیستم های برش فلز صنعتی طراحی شده است.
PMX-M65 دارای شدت جریان 65 آمپر با چرخه کاری 60 درصد است و از یک سیستم راه اندازی قوس الکتریکی با فرکانس بالا استفاده می کند..
پیکربندی فنی فعلی INWELT شامل موارد زیر است:
جریان نامی 65A
چرخه وظیفه 60٪
گاز فرآیند هوا/N2
راه اندازی قوس بدون HF
تقریبا فشار گاز 5.0 بار
تقریبا جریان گاز 185 لیتر در دقیقه
تقریبا 60 ثانیه پس از جریان توصیه می شود
سرب مشعل استاندارد 6 متر
پیکربندی های مصرفی برش 45A و 65A
اتصالات پشتی و ترتیبات کابلی متعددی از جمله پیکربندیهای یکپارچه، جداشده، آداپتور مرکزی، آداپتور سفارشی و کواکسیال موجود است.
PMX-M65 باید به طور خاص به عنوان نسخه ماشین/CNC ، جدا از مشعل پلاسما دستی PMX65 قرار گیرد.
مشخصات فنی INWELT PMX-M65
| مشخصات فنی |
INWELT PMX-M65 |
| نوع محصول |
مشعل برش پلاسما CNC / مکانیزه |
| مدل |
PMX-M65 |
| نام تجاری |
INWELT |
| جریان رتبه بندی شده |
65 الف |
| چرخه وظیفه |
60% |
| خنک کننده / گاز فرآیند |
هوا / N2 |
| شروع قوس |
غیر HF |
| فشار گاز |
تقریبا 5.0 بار |
| جریان گاز |
تقریبا 185 لیتر در دقیقه |
| پس جریان پیشنهادی |
تقریبا 60 ثانیه |
| طول سرب استاندارد |
6 متر |
| عملیات |
CNC / مکانیزه |
| مواد مصرفی برش اصلی |
45A / 65A |
| اندازه های نکته |
Ø0.9 میلی متر / Ø1.1 میلی متر |
| گزینه های رابط |
یکپارچه / جدا / آداپتور مرکزی / آداپتور سفارشی |
| گزینه های کابل |
استاندارد / کواکسیال |
| OEM / ODM |
موجود است |
| برچسب خصوصی |
موجود است |
قبل از سفارش، منبع برق پلاسما، جریان نامی، سیستم راه اندازی بدون HF، کانکتور عقب، سیم کشی کنترل و رابط CNC را تأیید کنید.
مشعل ماشینی PMX-M65 در مقابل مشعل دستی PMX65
PMX-M65 و PMX65 باید به عنوان دو موجودیت محصول جداگانه در نظر گرفته شوند.
| ویژگی |
PMX-M65 |
PMX65 |
| عملیات |
CNC / مکانیزه |
دستی / دستی |
| هندسه مشعل |
پیکربندی ماشین مشعل |
مشعل دستی |
| کنترل را شروع کنید |
ماشین کنترل می شود |
ماشه اپراتور |
| نصب |
نگهدارنده CNC ثابت |
دستی |
| ارتفاع مشعل |
کنترل CNC / THC |
اپراتور کنترل می شود |
| کاربرد اولیه |
برش خودکار |
برش دستی |
برخی از الکترودها، حلقههای چرخشی و سایر اجزای جلویی ممکن است در پلتفرمهای PMX مرتبط به اشتراک گذاشته شوند.
با این حال، مجموعه های کامل مشعل، سر ماشین، دستگیره ها و آرایش کابل ها نباید به طور خودکار به عنوان قابل تعویض در نظر گرفته شوند.
برای پیوند داخلی، از لنگرهای توصیفی مانند:
مشعل برش پلاسما CNC PMX-M65
و
مشعل برش پلاسما دستی PMX65
به جای استفاده از 'PMX65' برای هر دو محصول.
چرا از مشعل ماشین اختصاصی 65A برای برش CNC استفاده کنید؟
یک سیستم پلاسما CNC به چیزی بیش از یک مشعل با قابلیت قوس نیاز دارد.
مشعل دستگاه باید هندسه قابل تکرار، نصب پایدار و ارتباط قابل اعتماد با منبع انرژی پلاسما را حفظ کند.
هندسه ماشین مشعل مستقیم و پایدار
مشعل ماشین ثابت به سیستم CNC اجازه می دهد تا حفظ کند:
عمود بر مشعل
موقعیت سوراخ تکراری
ارتفاع برش کنترل شده
کرف پایدار
جهت برش ثابت
هندسه قسمت قابل تکرار
دنباله شروع ماشینی
چرخه پلاسما توسط دستگاه کنترل می شود تا توسط یک ماشه دستی معمولی.
یک فرآیند معمولی شامل:
موقعیت یابی مشعل
سنجش ارتفاع اولیه
شروع پلاسما
سوراخ کردن
حرکت برش
تنظیم ارتفاع مشعل
توقف قوس
تولید تکراری
هنگامی که پارامترهای نصب، مواد مصرفی، جریان، جریان گاز و برش کنترل می شوند، مشعل دستگاه می تواند تولید قابل تکرار بیشتری نسبت به برش دستی ارائه دهد.
سیستم پلاسمای غیر HF PMX-M65 چگونه کار می کند
PMX-M65 به عنوان بخشی از یک سیستم کامل برش پلاسما شامل موارد زیر عمل می کند:
راه اندازی قوس بدون HF
PMX-M65 از یک سیستم راه اندازی با فرکانس بالا استفاده می کند.
به مدار احتراق معمولی HF متکی نیست.
بنابراین منبع انرژی پلاسما باید از معماری راه اندازی غیر HF سازگار استفاده کند.
مشعل دستگاه HF را صرفاً با PMX-M65 تعویض نکنید زیرا هر دو محصول دارای آمپراژ یا اتصال مشابه هستند.
تشکیل قوس پلاسما
هوا یا نیتروژن وارد مشعل می شود و از طریق الکترود، حلقه چرخشی و نازل جریان می یابد.
انرژی الکتریکی گاز فرآیند را یونیزه می کند و یک قوس پلاسمایی با دمای بالا ایجاد می کند.
نازل برش جریان پلاسما را منقبض می کند، بنابراین قوس متمرکز فلز رسانای الکتریکی را ذوب می کند در حالی که گاز مواد مذاب را از پوسته خارج می کند.
خنک کننده پس از جریان
مشخصات فعلی INWELT تقریباً 60 ثانیه پس از جریان را توصیه می کند.
ادامه جریان گاز به حذف گرمای باقیمانده از سر مشعل و مواد مصرفی جلویی پس از توقف قوس برش کمک می کند.
اجازه دهید چرخه عادی پس از جریان تا حد امکان به پایان برسد.
چرا راه اندازی غیر HF در برنامه های CNC مهم است؟
میزهای برش CNC شامل کنترلکنندههای الکترونیکی، درایوهای موتور، سیستمهای کنترل ارتفاع و سیمکشی ارتباطی در اطراف فرآیند پلاسما هستند.
یک سیستم غیر HF از مدار احتراق معمولی با فرکانس بالا که توسط برخی از پلتفرم های قدیمی پلاسما استفاده می شود، اجتناب می کند.
با این حال، غیر HF به معنای سازگاری جهانی نیست.
موارد زیر هنوز باید مطابقت داشته باشند:
منبع انرژی پلاسما
شروع معماری
مدار پایلوت-قوس
کانکتور عقب
سیم کشی راه اندازی/کنترل
رابط CNC
گاز مورد نیاز
بنابراین ادعای صحیح این است:
PMX-M65 برای سیستم های پلاسمای مکانیزه غیر HF سازگار طراحی شده است.
مواد مصرفی برش مکانیزه PMX-M65 45A و 65A
پلت فرم مصرفی PMX-M65 از پیکربندی های برش 45 و 65 آمپر پشتیبانی می کند..
این مفید است زیرا یک سیستم پلاسما 65A همیشه نیازی به کار با حداکثر جریان خود ندارد.
پیکربندی برش 45A
پیکربندی 45A را می توان برای برنامه های کاربردی با جریان کمتر زمانی که توسط منبع انرژی پلاسما پشتیبانی می شود استفاده کرد.
مزایای بالقوه عبارتند از:
پیکربندی برش 65A
پیکربندی 65A برای برش با خروجی بالاتر نزدیک به ظرفیت نامی PMX-M65 در نظر گرفته شده است.
نازل، سپر، الکترود و حلقه چرخش باید با فرآیند انتخاب شده مطابقت داشته باشند.
نازل 45 آمپر را با جریان 65 آمپر کار نکنید مگر اینکه ترکیب مواد مصرفی خاصی برای آن جریان تایید شده باشد.
نوک برش PMX-M65 45A
نوک برش فعلی INWELT PRO این است:
کد INWELT: IJWV0664-09
مشخصات:
Ø0.9 میلی متر / PMX65 / 45A / PRO
این نازل باید با پشته مصرفی ماشین مشعل مربوطه استفاده شود.
قبل از انتشار نمودار قطع کامل 45A، بررسی کنید:
سپر ماشین
جزء نگهدارنده
الکترود
حلقه چرخشی
فشار گاز
ارتفاع برش
محدوده مواد توصیه شده
نوک برش PMX-M65 65A
نکته فعلی 65A PRO این است:
کد INWELT: IJWV0664-11
مشخصات:
Ø1.1 میلی متر / PMX65 / 65A / PRO
این نازل اولیه با خروجی بالا مرتبط با پلت فرم 65A PMX-M65 است.
نازل Ø1.1 میلی متری باید با الکترود مناسب، حلقه چرخشی و محافظ ماشین جفت شود.
برای SEO و GEO، این رابطه دقیق از جمله بندی عمومی مانند 'مواد مصرفی با کیفیت بالا' ارزشمندتر است.
سپر ماشین PMX-M65
خانواده مواد مصرفی ماشین مشعل فعلی شامل:
کد INWELT: IJTN0634
توضیحات:
درپوش محافظ / PMX65–PMX85 / ماشین / 45–85A / PRO
این یک جزء مهم مخصوص ماشین است و باید به طور برجسته در صفحه PMX-M65 نشان داده شود.
محافظ ماشین به ایجاد هندسه صحیح جلویی کمک می کند و از مواد مصرفی داخلی محافظت می کند.
آن را با محافظ دستی تعویض نکنید مگر اینکه این پیکربندی از نظر فنی تایید شده باشد.
نازل بیرونی PMX-M65
نازل بیرونی فعلی:
کد INWELT: IJWT0604
توضیحات:
نازل بیرونی / PMX65–PMX85–PMX105 / 6 سوراخ
نازل بیرونی بخشی از سیستم مدیریت و حفاظت گاز جلویی را تشکیل می دهد.
تمام معابر گاز را تمیز نگه دارید.
اگر کامپوننت شد، آن را جایگزین کنید:
ترک خورده
سوخته
تحریف شده
به شدت آلوده است
حلقه چرخشی PMX-M65
حلقه چرخشی فعلی:
کد INWELT: IJWG3012
کاربرد:
PMX65 / PMX85 / 45–85A
حلقه چرخشی توزیع گاز فرآیند را در اطراف الکترود و نازل کنترل می کند.
چرخش و توزیع صحیح گاز به حفظ قوس پلاسمایی پایدار کمک می کند.
حلقه چرخشی آسیب دیده را در صورت تبدیل شدن به موارد زیر تعویض کنید:
ترک خورده
حرارت آسیب دیده است
تغییر شکل داده است
آلوده
مسیرهای گاز آن را بزرگ یا تغییر ندهید.
الکترود PMX-M65
الکترود فعلی:
کد INWELT: IJWC0043
کاربرد:
PMX65 / PMX85 / PMX105
الکترود انرژی الکتریکی را از طریق مشعل انتقال می دهد.
در حین کار، یک گودال سایش در مرکز الکترود ایجاد می شود.
قبل از ایجاد فرسایش بیش از حد، الکترود را تعویض کنید:
شروع قوس ناپایدار
کاهش قوام برش
تسریع سایش نازل
شروع ناموفق
برای کاربردهای CNC، وضعیت الکترود باید به طور منظم کنترل شود زیرا سوراخ کردن مکرر می تواند سایش مواد مصرفی را افزایش دهد.
سر مشعل ماشین PMX-M65
سر ماشین مشعل فعلی:
کد INWELT: IJWA0662
توضیحات:
سر مشعل پلاسما / PMX65 / PMX85 / PMX105 / ماشین
این جزء اختصاصی ماشین مشعل یکی از مهم ترین موجودات در صفحه است.
O-ring مربوطه عبارت است از:
کد INWELT: IJGU0686
مشخصات:
Ø17 × 20.6 × 1.8 میلی متر / سیلیکون قرمز
سطوح آب بندی را بررسی کنید و در صورت نشت گاز، حلقه های اورینگ آسیب دیده را تعویض کنید.
PMX-M65 بدنه دستگاه و اجزای پشتیبانی
خانواده محصولات فعلی شامل:
IJHW0046-01 – کیت دسته ماشین پلاسما
همراه با اجزای مربوط به پشتیبانی کابل برای مجموعه های استاندارد، EPDM و کابل کواکسیال.
این قطعات باید به عنوان توصیف شوند اجزای بدنه ماشین / پشتیبانی از کابل ، نه به عنوان اجزای راحتی اپراتور یا ماشه.
در معرفی صفحه فعلی میگوید که مشعل برای 'راحتی اپراتور' ساخته شده است و شامل یک پوشش ایمنی ماشه است.
این زبان باید از صفحه محصول اختصاصی CNC/machine-torch حذف شود.
پیکربندی کامل مشعل PMX-M65
INWELT در حال حاضر پنج پیکربندی اصلی مشعل کامل 6 متری را فهرست می کند.
| کد INWELT |
پیکربندی |
| IJWU03122 |
PMX-M65 / 6 متر / 1/4G / یکپارچه |
| IJWU03123 |
PMX-M65 / 6 متر / 1/4G / جدا |
| IJWU03124 |
PMX-M65 / 6 متر / آداپتور مرکزی |
| IJWU031141 |
PMX-M65 / 6 متر / آداپتور |
| IJWU03125 |
PMX-M65 / 6 متر / لوله EPDM / کابل کواکسیال |
این گونه ها باید در نزدیکی مشخصات فنی نمایش داده شوند زیرا انتخاب رابط یکی از سوالات اصلی خرید برای تعویض و مشعل های ماشین OEM است.
گزینه های مونتاژ کابل PMX-M65
خانواده کابل ماشین مشعل فعلی INWELT شامل موارد زیر است:
| کد INWELT |
پیکربندی |
| IJWO01906072-300 |
6 متر / 2 سیم / جدا |
| IJWO01906074-300 |
6 متر / 2 سیم / یکپارچه |
| IJWO01906071-300 |
6 متر / 2 سیم / آداپتور مرکزی |
| IJWO01906077-300 |
6 متر / 4 سیم / آداپتور مرکزی |
| IJWO0190617C-300 |
6 متر / کابل کواکسیال / آداپتور مرکزی |
این پیکربندیهای دقیق کابل، اطلاعات GEO شخص اول قوی هستند، زیرا به تولیدکنندگان و توزیعکنندگان تجهیزات کمک میکنند تا به سؤالات سازگاری خاص پاسخ دهند.
آداپتور مرکزی PMX-M65
خانواده محصولات نیز شامل:
کد INWELT: IJAY0089
توضیحات:
آداپتور مرکزی مشعل سمت پلاسما / 5 پین
یک آداپتور مرکزی می تواند اتصال به منابع انرژی پلاسما سازگار را ساده کند.
با این حال، تناسب اتصال فیزیکی به تنهایی سازگاری را تأیید نمی کند.
همیشه تأیید کنید:
توابع پین
مدار را راه اندازی کنید
کنترل سیم کشی
معماری پیلوت-قوس
اتصال گاز/جریان
قبل از نصب مشعل
جزئیات قطعات یدکی:
مشعل کامل
کد |
رفر |
توضیحات |
|
|
|
IJWU03122 |
|
مشعل برش پلاسما / PMX65 / 6 متر / 1/4 G / یکپارچه |
IJWU03123 |
|
مشعل برش پلاسما / PMX65 / 6 متر / 1/4 G / جدا |
IJWU03124 |
|
مشعل برش پلاسما / PMX65 / 6 متر / آداپتور مرکزی |
IJWU031141 |
|
مشعل برش پلاسما / PMX65 / 6 متر / آداپتور |
| IJWU03125 |
|
مشعل برش پلاسما / PMX65 / 6 متر / لوله epdm / کابل کواکسیال |
موقعیت |
کد |
رفر. |
توضیحات |
1 |
|
|
کلاه محافظ |
2 |
|
|
کلاهک سپر |
3 |
IJTN0634
|
|
کلاهک محافظ PMX65/85/machine/45A-85A/PRO |
4 |
IJWT0604 |
|
سوراخ بیرونی نازل PMX65/85/105/6 |
5 |
|
|
نکته |
5.1 |
|
|
نکته/45A |
5.2 |
|
|
نکته/65A |
6 |
|
|
نکته/سرقت |
7 |
|
|
نکته |
7.1 |
IJWV0664-09 |
|
نوک Φ0.9mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
نوک Φ1.1mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
حلقه چرخشی PMX65/85 45-85A |
9 |
|
|
الکترود |
10 |
IJWC0043
|
|
الکترود PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
سر مشعل پلاسما/PMX65/85/105/M |
11a |
IJGU0686 |
|
O RING Φ17*20.6*1.8 /سیلیکون قرمز |
12 |
IJHW0046-01 |
|
کیت دسته دستگاه پلاسما |
13 |
IJIK0733 |
|
پشتیبانی بهار |
13.1 |
IJIR0081 |
|
پشتیبانی فنر / PG21 / پلاسما / کابل کواکسیال |
13.2 |
IJIK0804
|
|
پشتیبانی از فنر/PG21/Plasma/EPDM |
14 |
|
|
مونتاژ کابل |
14.1 |
IJWO01906072-300 |
|
کابل مونتاژ/PMX-M65/6M/2 سیم/جدا شده |
14.2 |
IJWO01906074-300 |
|
مونتاژ کابل / PMX-M65 / 6M / 2 سیم / یکپارچه |
14.3 |
IJWO01906071-300 |
|
مونتاژ کابل / PMX-M65 / 6M / 2 سیم / آداپتور مرکزی |
14.4 |
IJWO01906077-300 |
|
مونتاژ کابل / PMX-M65 / 6M / 4 سیم / آداپتور مرکزی |
15 |
IJWO0190617C-300 |
|
مونتاژ کابل / PMX-M65 / 6M / کابل کواکسیال / آداپتور مرکزی |
17 |
IJAY0089 |
|
آداپتور وسط مشعل PLASMA 5 PINS |
کاتالوگ ما:
 کاتالوگ مشعل پلاسما INWELT.pdf
نحوه بررسی سازگاری کاتر پلاسما CNC PMX-M65
یک PMX-M65 نباید صرفاً به این دلیل انتخاب شود که یک ماشین بهعنوان CUT60، CUT65 یا 65A توصیف میشود.
روش شروع را تأیید کنید
منبع برق پلاسما باید PMX-M65 پشتیبانی کند از معماری راه اندازی غیر HF .
جریان خروجی را تأیید کنید
PMX-M65 دارای 65 آمپر است.
ماشین و مواد مصرفی باید در محدوده جریان تایید شده کار کنند.
اتصال عقب را تأیید کنید
ترتیبات موجود عبارتند از:
1/4G یکپارچه
1/4G جدا شده
آداپتور مرکزی
آداپتور سفارشی
پیکربندی کواکسیال
سیم کشی کنترل را تأیید کنید
تنظیمات دستگاه موجود عبارتند از:
2-سیم
4 سیم
کابل کواکسیال
مدار شروع/کنترل باید با منبع برق پلاسما مطابقت داشته باشد.
اطلاعات دستگاه را قبل از سفارش ارائه دهید
برای پروژه های جایگزین یا OEM، ارائه دهید:
سازنده منبع انرژی پلاسما
مدل ماشین
جریان خروجی نامی
مدل مشعل موجود
عکس های رابط
عکس های کنترل پلاگین
اطلاعات کنترلر CNC
این قابل اطمینان تر از انتشار لیست طولانی از مارک های ماشین است.
کنترل ارتفاع مشعل PMX-M65 و CNC
یک سیستم پلاسما CNC می تواند از کنترل خودکار ارتفاع مشعل برای حفظ فاصله مشعل تا محل کار استفاده کند.
سیستم های ممکن عبارتند از:
کنترل ارتفاع قوس ولتاژ
هنگامی که قوس برش ایجاد شد، یک سیستم THC می تواند از ولتاژ قوس به عنوان بخشی از حفظ ارتفاع برش برنامه ریزی شده استفاده کند.
ولتاژ هدف صحیح به سیستم کامل پلاسما و روش برش بستگی دارد.
سنجش اهمی
سیستمهای مشعل ماشین رقیب فعلی 65A پیکربندیهای اختصاصی حسگر اهمی را ارائه میدهند.
که ادعا نکنید INWELT PMX-M65 از حسگر اهمی پشتیبانی می کند مگر اینکه کلاه/سپر نگهدارنده ماشین INWELT و اتصال الکتریکی تأیید شده در دسترس باشد.
اگر INWELT چنین پیکربندی دارد، اضافه کنید:
شماره قطعه
نمودار سیم کشی
سپر سازگار
دستورالعمل نصب
این محتوای فنی شخص اول بسیار ارزشمند خواهد بود.
ارتفاع سوراخ در مقابل ارتفاع برش
برش پلاسما CNC به طور معمول از ارتفاع های مختلف در طول مراحل سوراخ کردن و برش استفاده می کند.
ارتفاع سوراخ
در حین سوراخ کردن، مواد مذاب از قطعه کار به سمت بالا خارج می شود.
ارتفاع سوراخ صحیح می تواند به کاهش آسیب فلز مذاب به نازل و سپر کمک کند.
ارتفاع برش
پس از اتمام سوراخ کردن، سیستم CNC به ارتفاع برش برنامه ریزی شده حرکت می کند.
ارتفاع نادرست می تواند به موارد زیر کمک کند:
اریب بیش از حد
لبه پهن تر
تفاله سنگین
کاهش عمر مصرفی
به جای کپی کردن یک سیستم 65A دیگر، از پارامترهای آزمایش شده با منبع انرژی کامل پلاسما استفاده کنید.
سرعت برش مکانیزه PMX-M65
سرعت برش باید با توجه به سیستم کامل پلاسما انتخاب شود.
متغیرهای مهم عبارتند از:
مواد
ضخامت صفحه
جریان برش
قطر نوک
فشار گاز
ارتفاع برش
شرایط مصرفی
کیفیت لبه مورد نیاز
سرعت سفر بسیار آهسته می تواند باعث افزایش گرمای ورودی و ریزش شود.
سرعت سفر بسیار سریع می تواند باعث تاخیر قوس، نفوذ ناقص و کیفیت پایین لبه شود.
بنابراین، یک نمودار برش تایید شده INWELT مفیدتر از یک توصیه سرعت جهانی است.
PMX-M65 چقدر ضخامت می تواند برش دهد؟
صفحه فعلی ادعا میکند که برش تقریباً 10 تا 15 میلیمتر زیر 60 آمپر است.
آن عبارت باید حذف یا بازنویسی شود.
دو مشکل وجود دارد:
PMX-M65 یک مشعل ماشینی 65A است ، بنابراین استفاده از 'زیر 60A' باعث ایجاد ابهام غیر ضروری در محصول می شود.
ضخامت برش توسط سیستم کامل پلاسما تعیین می شود، نه تنها مشعل.
ظرفیت واقعی برش به موارد زیر بستگی دارد:
منبع انرژی پلاسما
مواد
برق ورودی
فعلی
نوک برش
فشار و جریان گاز
سرعت سفر
ارتفاع سوراخ کردن
ارتفاع برش
کیفیت لبه مورد نیاز
مشخصات پلاسما حرفه ای باید متمایز شود:
ظرفیت برش توصیه شده
برش مولد با کیفیت لبه مناسب.
حداکثر ظرفیت برش
مواد ضخیم تر برش با سرعت کاهش یافته است.
ظرفیت جداسازی
حداکثر ضخامت قابل جداسازی، معمولاً با کاهش کیفیت لبه.
ارقام ضخامت PMX-M65 خاص را تنها پس از اینکه INWELT آنها را با آزمایش سیستم کامل تأیید کرد منتشر کنید.
یک نمودار برش CNC INWELT PMX-M65 بسازید
نمودار برش شخص اول یکی از قویترین افزودههای SEO و GEO به این صفحه خواهد بود.
فیلدهای توصیه شده عبارتند از: داده های
| پارامتری |
برای انتشار |
| مواد |
فولاد ملایم / ضد زنگ / آلومینیوم |
| ضخامت |
ضخامت تست شده |
| فعلی |
45A / 65A |
| کد نکته |
شماره قطعه INWELT |
| قطر نوک |
Ø0.9 / Ø1.1 میلی متر |
| فشار گاز |
نوار |
| جریان گاز |
L/min |
| سرعت سفر |
میلی متر در دقیقه |
| ارتفاع سوراخ |
میلی متر |
| تاخیر پیرس |
ثانیه |
| ارتفاع برش |
میلی متر |
| عرض کرف |
میلی متر |
| برش نتیجه |
توصیه شده / حداکثر / قطعی |
از نتایج واقعی آزمون INWELT به جای مقادیر نمودار برش رقبا استفاده کنید.
منبع گاز توصیه شده برای PMX-M65
مشخصات فعلی INWELT لیست می کند:
گاز فرآیند: هوا / N2
فشار گاز: تقریباً 5.0 بار
جریان گاز: تقریباً 185 لیتر در دقیقه
توصیه شده پس از جریان: تقریبا 60 ثانیه
از گاز فرآیند خشک و تمیز استفاده کنید
رطوبت، روغن کمپرسور و آلودگی ذرات معلق می تواند تأثیر منفی بگذارد:
پایداری قوس
عمر الکترود
عمر نوک
قوام را برش دهید
از فیلتراسیون مناسب و جداسازی رطوبت استفاده کنید.
فشار را در حین جریان گاز بررسی کنید
فشار استاتیک می تواند با فشار عملیاتی واقعی متفاوت باشد.
فیلترها، شیلنگ ها، رگولاتورها و اتصالات می توانند باعث کاهش فشار شوند.
گاز را مطابق با رویه کامل سیستم پلاسما تنظیم کنید.
PMX-M65 چه موادی را می تواند برش دهد؟
هنگامی که به یک سیستم برش پلاسما سازگار متصل می شود، PMX-M65 می تواند مواد رسانای الکتریکی از جمله:
فولاد ملایم
فولاد کربن
فولاد ضد زنگ
آلومینیوم
مس
برنج
فولاد گالوانیزه
سرعت واقعی برش، کیفیت لبه و ضخامت عملی به سیستم کامل پلاسما بستگی دارد.
PMX-M65 برش مکانیزه در مقابل گوگ
پلت فرم مصرفی گسترده تر PMX65/85 شامل اجزای مرتبط با گوگ است.
برش مکانیزه
برای صفحه PMX-M65، برش CNC باید کاربرد اصلی باقی بماند.
از پشته مصرفی ماشین برش تایید شده 45A یا 65A استفاده کنید.
پلاسما گوگ
گوگ کردن فلز را بدون برش کامل قطعه کار جدا می کند.
کاربردهای بالقوه عبارتند از:
حذف جوش
عقب نشینی
رفع نقص
آماده سازی مشترک
فقط در صورتی که قاتل را تبلیغ کنید:
منبع انرژی پلاسما از گوگ پشتیبانی می کند
مواد مصرفی گوگ درست نصب شده است
سیستم خودکار از حرکت مورد نیاز پشتیبانی می کند
از یک نازل برش معمولی به عنوان یک نازل گود استفاده نکنید مگر اینکه این پیکربندی به طور خاص تایید شده باشد.
کاربردهای معمولی برای مشعل CNC PMX-M65
PMX-M65 برای کاربردهای برش خودکار پلاسما از جمله:
میزهای برش پلاسما CNC
ساخت ورق و صفحه
ساخت فولاد سازه
ماشین سازی
تجهیزات کشاورزی
قطعات خودرو
تجهیزات ساختمانی
مبلمان فلزی
سلول های تولید صنعتی
برش خودکار پروفیل
تعمیرات - ساخت قطعات
پیکربندی نهایی مشعل همیشه باید با توجه به منبع انرژی پلاسما و رابط ماشین انتخاب شود.
تعمیر و نگهداری PMX-M65 برای تولید CNC
شرایط یکنواخت مواد مصرفی به ویژه در تولید CNC مهم است زیرا قطعات فرسوده می توانند بر هر قطعه تکراری تأثیر بگذارند.
الکترود را بررسی کنید
گودال سایش مرکزی را نظارت کنید.
قبل از اینکه فرسایش بیش از حد باعث شروع ناپایدار یا آسیب رساندن به نازل برش شود، الکترود را تعویض کنید.
نوک برش را بررسی کنید
باز شدن نازل را بررسی کنید:
بزرگ شدن
شکل بیضی
آسیب سوختگی
آلودگی
یک نازل فرسوده می تواند بر روی اریب، عرض دهانه و قوام ابعادی تأثیر بگذارد.
حلقه چرخش را بررسی کنید
بررسی کنید:
ترک ها
آسیب حرارتی
تغییر شکل
آلودگی
سپر ماشین را بازرسی کنید
مسیرهای گاز را روشن نگه دارید و تأیید کنید که سپر به درستی نصب شده است.
O-Ring را بررسی کنید
مهر و موم سر مشعل را برای آسیب یا نشت گاز بررسی کنید.
سرب مشعل را بازرسی کنید
مطمئن شوید که حرکت CNC انجام نمی شود:
مشکلات رایج برش CNC PMX-M65
راه اندازی قوس ناموفق یا ناپایدار
بررسی کنید:
وضعیت الکترود
نوک برش
فشار گاز
اتصال کار
سیگنال شروع
سازگاری غیر HF
اریب بیش از حد
بررسی کنید:
عمود بر مشعل
ارتفاع برش
وضعیت نازل
سرعت سفر
تفاله سنگین
بررسی کنید:
سرعت برش
فعلی
ضخامت مواد
جریان گاز
ارتفاع مشعل
عمر مصرفی کوتاه
علل احتمالی عبارتند از:
هوای آلوده
ترکیب نازل/جریان نادرست
ارتفاع سوراخ نادرست
سوراخ کردن بیش از حد
الکترود فرسوده
ابعاد قطعه متناقض
بازرسی کنید:
نصب مشعل
ارتفاع برش
واکنش CNC
جبران کرف
شرایط مصرفی
سرعت سفر
هر مشکل ابعادی ناشی از مشعل پلاسما نیست.
مواد مصرفی PMX-M65 برای توزیع کننده و تامین پس از فروش
یک برنامه کامل PMX-M65 پس از فروش می تواند شامل موارد زیر باشد:
نکات برش ماشین 45A
نکات برش دستگاه 65A
سپر ماشین
نازل های بیرونی
الکترودها
حلقه های چرخشی
سر مشعل ماشین
حلقه های O
اجزای بدنه ماشین
مجموعه های کابل
آداپتورهای مرکزی
مواد مصرفی مربوط به گوگ
برای توزیعکنندگان، انتشار شمارههای دقیق قطعات و محدوده عملیاتی، تکرار سفارش را ساده میکند و خطاهای سازگاری را کاهش میدهد.
مشعل پلاسما CNC OEM PMX-M65 ساخت INWELT
INWELT مشعل های برش پلاسما و اجزای جایگزین را برای مشتریان حرفه ای B2B از جمله:
تولید کنندگان منبع انرژی پلاسما
تولید کنندگان دستگاه های پلاسما CNC
یکپارچه سازهای سیستم CNC
برندهای تجهیزات جوش و برش
واردکنندگان
توزیع کنندگان
عمده فروشان
تامین کنندگان صنعتی
شرکت های مواد مصرفی پس از فروش
تنظیمات OEM و ODM را می توان با توجه به سیستم پلاسمای هدف ارزیابی کرد.
OEM و گزینه های برچسب خصوصی
سفارشی سازی ممکن است شامل موارد زیر باشد:
برندسازی مشتری
برچسب های محصولات
پیکربندی ماشین مشعل
طول سرب مشعل
اتصال یکپارچه
اتصال جدا
آداپتور مرکزی
آداپتور سفارشی
کنترل 2 سیم یا 4 سیم
کابل کواکسیال
کیت های مصرفی
بسته بندی با برچسب خصوصی
مستندات فنی
الزامات بارکد و کارتن
برای پروژههای OEM، مشخصات منبع توان پلاسما، کنترلکننده CNC، پیکربندی کانکتور و مقدار تخمینی خرید را ارائه دهید.
چرا مشعل های ماشینی PMX-M65 را از INWELT تهیه کنید؟
برنامه PMX-M65 مجموعه های کامل مشعل ماشین را با یک سیستم مصرفی و کابلی دقیق ترکیب می کند.
پلت فرم فعلی شامل:
برای خریداران حرفهای، تامین مشعلهای کامل و اجزای خدمات از طریق یک تامینکننده میتواند خرید، موجودی و پشتیبانی پس از فروش را سادهتر کند.
سوالات متداول در مورد مشعل پلاسما CNC PMX-M65
آمپر INWELT PMX-M65 چقدر است؟
PMX-M65 65A درجه بندی شده است. با توجه به داده های فنی فعلی INWELT
آیا PMX-M65 مشعل دستی است یا مشعل ماشینی؟
PMX-M65 یک مشعل ماشین CNC / مکانیزه است.
PMX65 مربوط به پیکربندی دستی دستی است.
آیا PMX-M65 از احتراق HF استفاده می کند؟
خیر
PMX-M65 از یک سیستم راه اندازی قوس الکتریکی غیر HF استفاده می کند.
PMX-M65 از چه گازی استفاده می کند؟
مشخصات فعلی هوا/N2 را فهرست می کند.
PMX-M65 به چه فشار گازی نیاز دارد؟
تقریبا 5.0 بار.
PMX-M65 به چه جریان گازی نیاز دارد؟
مشخصات فعلی INWELT تقریباً 185 لیتر در دقیقه را فهرست می کند.
چرخه کاری PMX-M65 چیست؟
مشخصات فعلی 60٪ را فهرست می کند.
چه طول سرب مشعل استاندارد است؟
سرب استاندارد PMX-M65 6 متر است.
چه جریان های برشی پشتیبانی می شوند؟
تنظیمات اولیه مکانیزه مصرفی 45A و 65A هستند.
اندازه نوک برش 45A چقدر است؟
نکته فعلی INWELT PRO این است:
IJWV0664-09 - Ø0.9 mm / 45A
اندازه نوک برش 65A چقدر است؟
نکته فعلی INWELT PRO این است:
IJWV0664-11 - Ø1.1 میلی متر / 65A
PMX-M65 از چه الکترودی استفاده می کند؟
لیست های خانواده محصولات فعلی:
الکترود IJWC0043 – PMX65 / PMX85 / PMX105
PMX-M65 از چه حلقه چرخشی استفاده می کند؟
لیست های خانواده محصولات فعلی:
IJWG3012 – PMX65 / PMX85 / حلقه چرخشی 45–85A
PMX-M65 از چه سر مشعل ماشینی استفاده می کند؟
سر دستگاه INWELT فعلی:
سر مشعل ماشین IJWA0662 – PMX65 / PMX85 / PMX105
آیا می توان PMX-M65 را با هر برش پلاسما CUT60 یا 65A استفاده کرد؟
خیر
سیستم راهاندازی، کانکتور عقب، سیمکشی کنترل، رابط گاز/جریان و طراحی منبع نیرو نیز باید مطابقت داشته باشند.
آیا PMX-M65 از کنترل ارتفاع مشعل پشتیبانی می کند؟
می توان آن را با استفاده از تجهیزات کنترل ارتفاع مشعل سازگار با سیستم های CNC ادغام کرد.
آرایش دقیق THC به منبع انرژی پلاسما و کنترل کننده CNC بستگی دارد.
آیا PMX-M65 از سنجش اهمی پشتیبانی می کند؟
چنین فرض نکنید.
سنجش اهمی نیاز به پیکربندی درپوش نگهدارنده/سپر و اتصال الکتریکی تأیید شده دارد.
آیا PMX-M65 می تواند فولاد ضد زنگ را برش دهد؟
بله، در صورت استفاده با یک سیستم پلاسما سازگار و پارامترهای مناسب.
آیا PMX-M65 می تواند آلومینیوم را برش دهد؟
بله.
آلومینیوم رسانای الکتریکی است و می توان آن را با سیستم پلاسما مناسب برش داد.
PMX-M65 چقدر ضخامت می تواند برش دهد؟
هیچ ضخامت برش جهانی به تنهایی توسط مشعل تعیین نمی شود.
از داده های آزمایش شده توصیه شده، حداکثر و قطع از سیستم کامل برش پلاسما استفاده کنید.
آیا می توان از PMX-M65 برای گوگ استفاده کرد؟
پلت فرم مصرفی گسترده تر شامل اجزای گوگ است، اما منبع انرژی، مواد مصرفی و فرآیند ماشین باید همه از گوگ پشتیبانی کنند.
تفاوت بین PMX-M65 و PMX65 چیست؟
PMX-M65 پیکربندی ماشین/CNC است.
PMX65 پیکربندی دستی/دستی است.
آیا INWELT مشعل های دستگاه OEM PMX-M65 را ارائه می دهد؟
بله.
تنظیمات OEM/ODM، برچسب خصوصی، کابل، کانکتور و کیت مصرفی برای سازندگان تجهیزات واجد شرایط، یکپارچه سازان سیستم، توزیع کنندگان و واردکنندگان در دسترس است.
درخواست قیمت مشعل برش پلاسما INWELT PMX-M65 CNC
برای تأیید سازگاری سریعتر، ارائه کنید:
سپس INWELT می تواند مشعل کامل، کابل و پیکربندی مواد مصرفی PMX-M65 را برای سیستم برش پلاسما CNC شما تأیید کند.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių