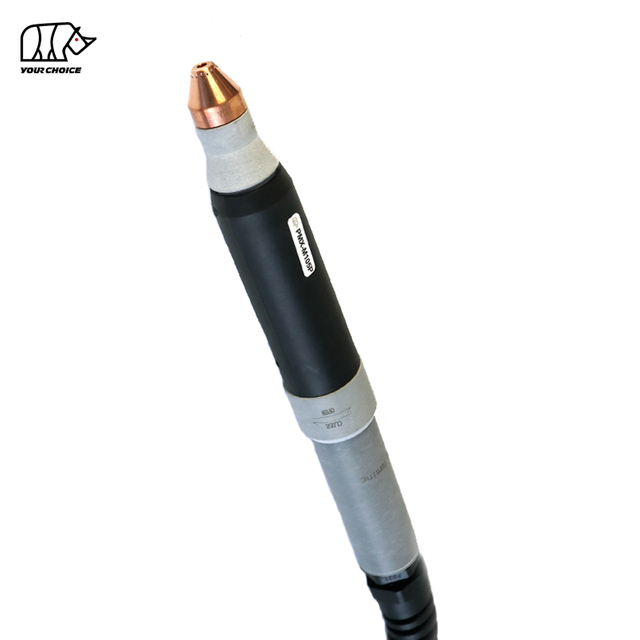
Torcia per taglio al plasma CNC 65A non HF per taglio meccanizzato
INWELT PMX-M65 è una torcia per taglio plasma meccanizzata e CNC raffreddata ad aria progettata per tavoli al plasma automatizzati, macchine per il taglio di profili e sistemi industriali di taglio dei metalli.
Il PMX-M65 ha una potenza nominale di 65 A con un ciclo di lavoro del 60% e utilizza un sistema di avviamento dell'arco non ad alta frequenza.
L'attuale configurazione tecnica di INWELT prevede:
Corrente nominale 65A
Ciclo di lavoro del 60%.
Gas di processo aria/N₂
Innesco dell'arco non HF
ca. Pressione del gas 5,0 bar
ca. Flusso di gas 185 l/min
ca. Si consigliano 60 secondi di postflusso
Cavo torcia standard da 6 m
Configurazioni di consumabili da taglio da 45A e 65A
Sono disponibili molteplici connessioni posteriori e disposizioni di cavi, comprese configurazioni integrate, separate, con adattatore centrale, adattatore personalizzato e coassiali.
Il PMX-M65 deve essere posizionato specificamente come versione macchina/CNC , separato dalla torcia al plasma portatile PMX65.
Specifiche tecniche INWELT PMX-M65
| Specifica |
INWELT PMX-M65 |
| Tipo di prodotto |
Cannello per taglio al plasma CNC/meccanizzato |
| Modello |
PMX-M65 |
| Marca |
INGRESSO |
| Corrente nominale |
65A |
| Ciclo di lavoro |
60% |
| Raffreddamento/Gas di processo |
Aria/N₂ |
| Inizio dell'arco |
Non HF |
| Pressione del gas |
ca. 5,0 bar |
| Flusso di gas |
ca. 185 l/min |
| Post-flusso consigliato |
ca. 60 secondi |
| Lunghezza cavo standard |
6 m |
| Operazione |
CNC/Meccanizzato |
| Principali materiali di consumo per il taglio |
45A/65A |
| Dimensioni della punta |
Ø0,9 mm / Ø1,1 mm |
| Opzioni del connettore |
Adattatore integrato/separato/centrale/adattatore personalizzato |
| Opzioni cavo |
Standard/Coassiale |
| OEM/ODM |
Disponibile |
| Etichetta privata |
Disponibile |
Prima di ordinare, verificare la fonte di alimentazione del plasma, la corrente nominale, il sistema di avviamento non HF, il connettore posteriore, il cablaggio di controllo e l'interfaccia CNC.
Torcia per macchina PMX-M65 rispetto alla torcia manuale PMX65
PMX-M65 e PMX65 devono essere trattati come due entità di prodotto separate.
| Caratteristica |
PMX-M65 |
PMX65 |
| Operazione |
CNC/Meccanizzato |
Manuale/Palmare |
| Geometria della torcia |
Configurazione macchina-torcia |
Torcia a mano |
| Avvia il controllo |
Controllato dalla macchina |
Trigger dell'operatore |
| Montaggio |
Porta CNC fisso |
Palmare |
| Altezza della torcia |
Controllo CNC/THC |
Controllato dall'operatore |
| Applicazione primaria |
Taglio automatizzato |
Taglio manuale |
Alcuni elettrodi, anelli di turbolenza e altri componenti front-end possono essere condivisi tra piattaforme PMX correlate.
Tuttavia, i gruppi torcia completi, le teste della macchina, le impugnature e le disposizioni dei cavi non devono essere automaticamente considerati intercambiabili.
Per i collegamenti interni, utilizzare ancore descrittive come:
Torcia per taglio al plasma CNC PMX-M65
E
Torcia per taglio plasma manuale PMX65
anziché utilizzare 'PMX65' per entrambi i prodotti.
Perché utilizzare una torcia per macchina dedicata da 65 A per il taglio CNC?
Un sistema al plasma CNC richiede più di una torcia con capacità di arco.
La torcia per macchina deve mantenere una geometria ripetibile, un montaggio stabile e una comunicazione affidabile con la fonte di alimentazione al plasma.
Geometria della torcia meccanica diritta e stabile
Una torcia macchina fissa consente al sistema CNC di mantenere:
Perpendicolarità della torcia
Posizione di sfondamento ripetibile
Altezza di taglio controllata
Taglio stabile
Direzione di taglio coerente
Geometria della parte ripetibile
Sequenza di avvio controllata dalla macchina
Il ciclo del plasma è controllato dalla macchina anziché da un grilletto manuale convenzionale.
Un processo tipico include:
Posizionamento della torcia
Rilevamento dell'altezza iniziale
Inizio del plasma
Penetrante
Movimento di taglio
Regolazione altezza torcia
Arresto dell'arco
Produzione ripetibile
Durante il montaggio, i consumabili, la corrente, il flusso di gas e i parametri di taglio rimangono controllati, una torcia per macchina può fornire una produzione più ripetibile rispetto al taglio manuale.
Come funziona il sistema al plasma non HF PMX-M65
Il PMX-M65 funziona come parte di un sistema di taglio plasma completo composto da:
Fonte di energia al plasma
Torcia per macchina PMX-M65
Controllore CNC
Fornitura di gas di processo
Tavolo da taglio
Connessione di lavoro
Sistema opzionale di controllo dell'altezza della torcia
Innesco dell'arco non HF
Il PMX-M65 utilizza un sistema di avviamento non ad alta frequenza.
Non si basa su un circuito di accensione HF convenzionale.
La fonte di alimentazione al plasma deve quindi utilizzare un'architettura di avviamento non HF compatibile.
Non sostituire una torcia per macchina HF con la PMX-M65 solo perché entrambi i prodotti hanno un amperaggio o un connettore simile.
Formazione dell'arco di plasma
L'aria o l'azoto entrano nella torcia e fluiscono attraverso l'elettrodo, l'anello di turbolenza e l'ugello.
L'energia elettrica ionizza il gas di processo e crea un arco plasma ad alta temperatura.
L'ugello di taglio restringe il flusso di plasma in modo che l'arco concentrato fonda il metallo elettricamente conduttivo mentre il gas rimuove il materiale fuso dal taglio.
Raffreddamento post-flusso
L'attuale specifica INWELT raccomanda circa 60 secondi di post-flusso.
Il flusso di gas continuo aiuta a rimuovere il calore residuo dalla testa della torcia e dai consumabili anteriori dopo l'arresto dell'arco di taglio.
Consentire al normale ciclo post-flusso di terminare quando possibile.
Perché l'avviamento non HF è importante nelle applicazioni CNC
I tavoli da taglio CNC contengono controller elettronici, azionamenti motore, sistemi di controllo dell'altezza e cavi di comunicazione attorno al processo al plasma.
Un sistema non HF evita il circuito di accensione convenzionale ad alta frequenza utilizzato da alcune piattaforme al plasma più vecchie.
Tuttavia, non HF non significa universalmente compatibile.
I seguenti elementi devono ancora corrispondere:
Fonte di energia al plasma
Architettura iniziale
Circuito dell'arco pilota
Connettore posteriore
Cablaggio di avvio/controllo
Interfaccia CNC
Requisiti del gas
L’affermazione corretta è quindi:
PMX-M65 è progettato per sistemi al plasma meccanizzati non HF compatibili.
Consumabili per taglio meccanizzato PMX-M65 45A e 65A
La piattaforma dei consumabili PMX-M65 supporta entrambe le configurazioni di taglio da 45 A e 65 A.
Ciò è utile perché un sistema al plasma da 65 A non ha sempre bisogno di funzionare alla sua corrente massima.
Configurazione di taglio 45A
La configurazione da 45 A può essere utilizzata per applicazioni a corrente inferiore se supportata dalla fonte di alimentazione al plasma.
I potenziali vantaggi includono:
Configurazione di taglio 65A
La configurazione da 65 A è destinata al taglio a potenza più elevata vicino alla capacità nominale del PMX-M65.
L'ugello, la protezione, l'elettrodo e l'anello diffusore devono essere adatti al processo selezionato.
Non utilizzare un ugello da 45 A a 65 A a meno che la combinazione specifica di consumabili non sia approvata per quella corrente.
Punta da taglio PMX-M65 45A
L'attuale punta da taglio INWELT PRO è:
INWELT Codice: IJWV0664-09
Specifica:
Ø0,9 mm / PMX65 / 45 A / PRO
Questo ugello deve essere utilizzato con il corrispondente pacco di consumabili per torcia per macchina.
Prima di pubblicare una tabella di taglio 45A completa, verificare:
Punta da taglio PMX-M65 65A
L'attuale punta PRO da 65 A è:
INWELT Codice: IJWV0664-11
Specifica:
Ø1,1 mm / PMX65 / 65 A / PRO
Questo è l'ugello principale ad alto rendimento associato alla piattaforma PMX-M65 da 65 A.
L'ugello da Ø1,1 mm deve essere accoppiato con l'elettrodo, l'anello diffusore e la protezione della macchina appropriati.
Per SEO e GEO, questa relazione esatta è più preziosa di una formulazione generica come 'materiali di consumo di alta qualità'.
Protezione macchina PMX-M65
L'attuale famiglia di consumabili per torce per macchina comprende:
INWELT Codice: IJTN0634
Descrizione:
Calotta protettiva / PMX65–PMX85 / Macchina / 45–85A / PRO
Questo è un componente importante specifico della macchina e dovrebbe essere mostrato in modo ben visibile sulla pagina PMX-M65.
Una protezione della macchina aiuta a stabilire la corretta geometria del front-end e protegge i materiali di consumo interni.
Non sostituirlo con uno schermo per torcia manuale a meno che tale configurazione non sia tecnicamente approvata.
Ugello esterno PMX-M65
L'attuale ugello esterno è:
INWELT Codice: IJWT0604
Descrizione:
Ugello esterno / PMX65–PMX85–PMX105 / 6 fori
L'ugello esterno fa parte del sistema di gestione e protezione del gas front-end.
Mantenere puliti tutti i passaggi del gas.
Sostituire il componente se diventa:
Incrinato
Bruciato
Distorto
Fortemente contaminato
Anello turbinio PMX-M65
L'attuale anello di turbolenza è:
INWELT Codice: IJWG3012
Applicazione:
PMX65 / PMX85 / 45–85A
L'anello di turbolenza controlla la distribuzione del gas di processo attorno all'elettrodo e all'ugello.
La corretta rotazione e distribuzione del gas aiutano a mantenere un arco plasma stabile.
Sostituire un anello diffusore danneggiato se diventa:
Incrinato
Danneggiato dal calore
Deforme
Contaminato
Non allargare o modificare i passaggi del gas.
Elettrodo PMX-M65
L'elettrodo attuale è:
INWELT Codice: IJWC0043
Applicazione:
PMX65/PMX85/PMX105
L'elettrodo trasferisce l'energia elettrica attraverso la torcia.
Durante il funzionamento si forma un solco di usura al centro dell'elettrodo.
Sostituire l’elettrodo prima che un’erosione eccessiva provochi:
Innesco dell'arco instabile
Consistenza del taglio ridotta
Usura accelerata degli ugelli
Avviamenti falliti
Per le applicazioni CNC, le condizioni degli elettrodi devono essere monitorate regolarmente poiché una perforazione ripetuta può aumentare l'usura dei consumabili.
Testa della torcia per macchina PMX-M65
L'attuale testa della torcia per macchina è:
INWELT Codice: IJWA0662
Descrizione:
Testa della torcia al plasma / PMX65 / PMX85 / PMX105 / Macchina
Questo componente dedicato alla torcia automatica è una delle entità più importanti della pagina.
Il relativo O-ring è:
INWELT Codice: IJGU0686
Specifica:
Ø17 × 20,6 × 1,8 mm / Silicone rosso
Controllare le superfici di tenuta e sostituire gli O-ring danneggiati in caso di perdite di gas.
Corpo macchina e componenti di supporto PMX-M65
L'attuale famiglia di prodotti comprende:
IJHW0046-01 – Kit maniglia macchina al plasma
insieme ai relativi componenti di supporto cavi per cavi assemblati standard, EPDM e coassiali.
Queste parti dovrebbero essere descritte come componenti del corpo macchina/supporto del cavo , non come componenti per il comfort dell'operatore o il grilletto.
L'introduzione della pagina corrente afferma che la torcia è costruita per il 'comfort dell'operatore' e include una copertura di sicurezza del grilletto.
Tale lingua dovrebbe essere rimossa da una pagina dedicata al prodotto CNC/torcia per macchina.
Configurazioni complete della torcia PMX-M65
INWELT attualmente elenca cinque configurazioni principali di torce complete da 6 m.
| del codice INWELT |
Configurazione |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Integrato |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Separato |
| IJWU03124 |
PMX-M65 / 6 m / Adattatore centrale |
| IJWU031141 |
PMX-M65 / 6 m / Adattatore |
| IJWU03125 |
PMX-M65 / 6 m / Tubo EPDM / Cavo coassiale |
Queste varianti dovrebbero essere visualizzate vicino alle specifiche tecniche perché la selezione dell'interfaccia è una delle principali domande di acquisto per le torce per macchina OEM e di ricambio.
Opzioni del gruppo cavi PMX-M65
L'attuale famiglia di cavi per torce automatiche INWELT comprende:
| codice INWELT |
Configurazione |
| IJWO01906072-300 |
6 m / 2 fili / Separato |
| IJWO01906074-300 |
6 m / 2 fili / Integrato |
| IJWO01906071-300 |
6 m / 2 fili / Adattatore centrale |
| IJWO01906077-300 |
6 m / 4 fili / Adattatore centrale |
| IJWO0190617C-300 |
6 m / Cavo coassiale / Adattatore centrale |
Queste esatte configurazioni dei cavi rappresentano informazioni GEO di prima parte efficaci perché aiutano i produttori e i distributori di apparecchiature a rispondere a domande specifiche sulla compatibilità.
Adattatore centrale PMX-M65
La famiglia di prodotti comprende anche:
INWELT Codice: IJAY0089
Descrizione:
Adattatore centrale laterale torcia al plasma / 5 pin
Un adattatore centrale può semplificare la connessione a fonti di alimentazione al plasma compatibili.
Tuttavia, il solo adattamento del connettore fisico non conferma la compatibilità.
Verifica sempre:
prima di installare la torcia.
Dettagli sui pezzi di ricambio:
Torcia completa
Codice |
Rif |
Descrizione |
|
|
|
IJWU03122 |
|
Torcia per taglio al plasma/ PMX65/ 6 m/ 1/4 G/ integrata |
IJWU03123 |
|
Cannello da taglio al plasma/ PMX65/ 6 m/ 1/4 G/ separato |
IJWU03124 |
|
Torcia da taglio al plasma/ PMX65/ 6 m/ adattatore centrale |
IJWU031141 |
|
Torcia da taglio al plasma/ PMX65/ 6 m/ adattatore |
| IJWU03125 |
|
Torcia da taglio al plasma/ PMX65/ 6 m/ tubo epdm/ cavo coassiale |
Posizione |
Codice |
Rif. |
Descrizione |
1 |
|
|
Tappo scudo |
2 |
|
|
Tappo di protezione/Scriccatura |
3 |
IJTN0634
|
|
Calotta protettiva PMX65/85/machine/45A-85A/PRO |
4 |
IJWT0604 |
|
Bocchetta esterna PMX65/85/105/6 fori |
5 |
|
|
Mancia |
5.1 |
|
|
Suggerimento/45A |
5.2 |
|
|
Suggerimento/65A |
6 |
|
|
Punta/Scriccatura |
7 |
|
|
Mancia |
7.1 |
IJWV0664-09 |
|
Punta Φ0,9 mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Punta Φ1,1 mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Anello oscillante PMX65/85 45-85A |
9 |
|
|
Elettrodo |
10 |
IJWC0043
|
|
Elettrodo PMX65/85/105/43,4 |
11
|
IJWA0662
|
|
Testa della torcia al plasma/PMX65/85/105/M |
11a |
IJGU0686 |
|
O-RING Φ17*20,6*1,8/SILICONE ROSSO |
12 |
IJHW0046-01 |
|
Kit maniglia macchina al plasma |
13 |
IJIK0733 |
|
Supporto primaverile |
13.1 |
IJIR0081 |
|
Supporto a molla/PG21/Plasma/cavo coassiale |
13.2 |
IJIK0804
|
|
Supporto a molla/PG21/Plasma/EPDM |
14 |
|
|
Assemblaggio cavi |
14.1 |
IJWO01906072-300 |
|
Gruppo cavi/PMX-M65/6M/2 fili/separato |
14.2 |
IJWO01906074-300 |
|
Gruppo cavi/PMX-M65/6M/2 fili/integrato |
14.3 |
IJWO01906071-300 |
|
Gruppo cavi/PMX-M65/6M/2 fili/adattatore centrale |
14.4 |
IJWO01906077-300 |
|
Gruppo cavi/PMX-M65/6M/4 fili/adattatore centrale |
15 |
IJWO0190617C-300 |
|
Gruppo cavi/PMX-M65/6M/cavo coassiale/adattatore centrale |
17 |
IJAY0089 |
|
Adattatore centrale da lato torcia PLASMA 5 PIN |
Il nostro catalogo:
 CATALOGO TORCE AL PLASMA INWELT.pdf
Come verificare la compatibilità della taglierina al plasma CNC PMX-M65
Un PMX-M65 non dovrebbe essere selezionato semplicemente perché una macchina è descritta come CUT60, CUT65 o 65A.
Conferma il metodo di avvio
La fonte di alimentazione al plasma deve supportare l' PMX-M65 architettura di avviamento non HF .
Conferma corrente di uscita
Il PMX-M65 ha una potenza nominale di 65 A.
La macchina e i materiali di consumo devono essere utilizzati entro l'intervallo di corrente verificato.
Confermare la connessione posteriore
Le disposizioni disponibili includono:
Confermare il cablaggio di controllo
Le configurazioni della macchina disponibili includono:
2 fili
4 fili
Cavo coassiale
Il circuito di avvio/controllo deve corrispondere alla fonte di alimentazione del plasma.
Fornire informazioni sulla macchina prima di ordinare
Per progetti di sostituzione o OEM, fornire:
Produttore di fonti di energia al plasma
Modello della macchina
Corrente di uscita nominale
Modello di torcia esistente
Fotografie del connettore
Fotografie della presa di controllo
Informazioni sul controller CNC
Questo è più affidabile che pubblicare un lungo elenco di marche di macchine.
PMX-M65 e controllo altezza torcia CNC
Un sistema plasma CNC può utilizzare il controllo automatico dell'altezza della torcia per mantenere la distanza prevista tra torcia e lamiera.
I sistemi possibili includono:
Controllo dell'altezza della tensione dell'arco
Una volta stabilito l'arco di taglio, un sistema THC può utilizzare la tensione dell'arco come parte del mantenimento dell'altezza di taglio programmata.
La tensione target corretta dipende dal sistema plasma completo e dalla procedura di taglio.
Rilevamento ohmico
Gli attuali sistemi di torce per macchina della concorrenza da 65 A offrono configurazioni di rilevamento ohmico dedicate.
Non . affermare che INWELT PMX-M65 supporti il rilevamento ohmico a meno che non siano disponibili un cappuccio/schermatura di fissaggio della macchina INWELT e un collegamento elettrico verificati
Se INWELT dispone di tale configurazione, aggiungere:
Si tratterebbe di contenuti tecnici proprietari di grande valore.
Altezza di perforazione rispetto all'altezza di taglio
Il taglio plasma CNC utilizza normalmente altezze diverse durante le fasi di foratura e taglio.
Altezza perforante
Durante la foratura il materiale fuso viene espulso dal pezzo verso l'alto.
L'altezza di sfondamento corretta può contribuire a ridurre i danni causati dal metallo fuso all'ugello e alla protezione.
Altezza di taglio
Una volta completato lo sfondamento, il sistema CNC si sposta all'altezza di taglio programmata.
Un'altezza errata può contribuire a:
Utilizzare i parametri testati con la fonte di alimentazione al plasma completa anziché copiare un altro sistema da 65 A.
PMX-M65 Velocità di taglio meccanizzata
La velocità di taglio deve essere selezionata in base al sistema plasma completo.
Le variabili importanti includono:
Una velocità di spostamento troppo lenta può aumentare l'apporto di calore e le scorie.
Una velocità di spostamento troppo elevata può causare un ritardo dell'arco, una penetrazione incompleta e una scarsa qualità del bordo.
Una tabella di taglio INWELT verificata è quindi più utile di una raccomandazione universale sulla velocità.
Quanto spesso può tagliare il PMX-M65?
La pagina attuale dichiara un taglio di circa 10–15 mm sotto 60 A.
Questa affermazione dovrebbe essere rimossa o riscritta.
Ci sono due problemi:
PMX-M65 è una torcia per macchina da 65 A , quindi l'utilizzo di 'sotto 60 A' crea inutili ambiguità del prodotto.
Lo spessore di taglio è determinato dal sistema plasma completo, non solo dalla torcia.
La capacità di taglio effettiva dipende da:
Fonte di energia al plasma
Materiale
Potenza in ingresso
Attuale
Punta da taglio
Pressione e flusso del gas
Velocità di viaggio
Altezza perforante
Altezza di taglio
Qualità del bordo richiesta
Le specifiche del plasma professionale dovrebbero distinguere:
Capacità di taglio consigliata
Taglio produttivo con qualità del bordo adeguata.
Massima capacità di taglio
Taglio di materiali più spessi a velocità ridotta.
Capacità di separazione
Spessore massimo che può essere separato, solitamente con una qualità del bordo ridotta.
Pubblicare dati specifici sullo spessore del PMX-M65 solo dopo che INWELT li ha verificati con un test completo del sistema.
Costruisci una tabella di taglio CNC INWELT PMX-M65
Una tabella di taglio di prima parte sarebbe una delle aggiunte SEO e GEO più forti a questa pagina.
I campi consigliati includono: Dati
| dei parametri |
da pubblicare |
| Materiale |
Acciaio dolce/inox/alluminio |
| Spessore |
Spessore testato |
| Attuale |
45A/65A |
| Codice punta |
Codice articolo INWELT |
| Diametro della punta |
Ø0,9 / Ø1,1mm |
| Pressione del gas |
sbarra |
| Flusso di gas |
l/min |
| Velocità di viaggio |
mm/min |
| Altezza di sfondamento |
mm |
| Ritardo di sfondamento |
secondi |
| Altezza di taglio |
mm |
| Larghezza del taglio |
mm |
| Risultato tagliato |
Consigliato/Massimo/Indennità |
Utilizza i risultati effettivi dei test INWELT anziché i valori della tabella di taglio della concorrenza.
Fornitura di gas consigliata per il PMX-M65
L'attuale specifica INWELT elenca:
Gas di processo: Aria/N₂
Pressione del gas: circa 5,0 bar
Flusso di gas: circa 185 L/min
Post-flusso consigliato: circa 60 secondi
Utilizzare gas di processo pulito e secco
L'umidità, l'olio del compressore e la contaminazione da particolato possono influire negativamente su:
Stabilità dell'arco
Vita dell'elettrodo
Vita da punta tagliente
Consistenza del taglio
Utilizzare un filtraggio appropriato e una separazione dell'umidità.
Controllare la pressione durante il flusso del gas
La pressione statica può differire dalla pressione operativa effettiva.
Filtri, tubi flessibili, regolatori e raccordi possono creare perdite di pressione.
Regolare il gas in base alla procedura operativa dell'intero sistema al plasma.
Quali materiali può tagliare il PMX-M65?
Se collegato a un sistema di taglio plasma compatibile, il PMX-M65 può lavorare materiali elettricamente conduttivi tra cui:
Acciaio dolce
Acciaio al carbonio
Acciaio inossidabile
Alluminio
Rame
Ottone
Acciaio zincato
La velocità di taglio effettiva, la qualità dei bordi e lo spessore pratico dipendono dal sistema plasma completo.
Taglio meccanizzato PMX-M65 e scriccatura
La più ampia piattaforma di consumabili PMX65/85 include componenti relativi alla scriccatura.
Taglio meccanizzato
Per la pagina PMX-M65, il taglio CNC dovrebbe rimanere l'applicazione principale.
Utilizzare la pila di consumabili verificata per il taglio a macchina da 45 A o 65 A.
Scriccatura al plasma
La scriccatura rimuove il metallo senza tagliare completamente il pezzo.
Le potenziali applicazioni includono:
Promuovere la scriccatura solo se:
Il generatore di plasma supporta la scriccatura
Sono installati i materiali di consumo per scriccatura corretti
L'automazione supporta il movimento richiesto
Non utilizzare un normale ugello da taglio come ugello per scriccatura a meno che tale configurazione non sia specificatamente approvata.
Applicazioni tipiche per la torcia CNC PMX-M65
Il PMX-M65 è adatto per applicazioni di taglio plasma automatizzato, tra cui:
Tavoli da taglio plasma CNC
Fabbricazione di lastre e lastre
Fabbricazione di acciaio strutturale
Produzione di macchinari
Attrezzature agricole
Componenti automobilistici
Attrezzature per l'edilizia
Mobili in metallo
Celle di produzione industriale
Taglio automatizzato del profilo
Produzione di componenti di riparazione
La configurazione finale della torcia deve essere sempre selezionata in base alla fonte di alimentazione al plasma e all'interfaccia della macchina.
Manutenzione PMX-M65 per la produzione CNC
Le condizioni costanti dei consumabili sono particolarmente importanti nella produzione CNC perché i componenti usurati possono influenzare ogni parte ripetuta.
Ispezionare l'elettrodo
Monitorare la fossa di usura centrale.
Sostituire l'elettrodo prima che un'erosione eccessiva provochi un avviamento instabile o danneggi l'ugello di taglio.
Ispezionare la punta da taglio
Controllare l'apertura dell'ugello per:
Allargamento
Forma ovale
Danni da ustione
Contaminazione
Un ugello usurato può influire sullo smusso, sulla larghezza del taglio e sulla consistenza dimensionale.
Ispeziona l'Anello del Vortice
Controlla:
Crepe
Danni da calore
Deformazione
Contaminazione
Ispezionare la protezione della macchina
Mantenere liberi i passaggi del gas e verificare che lo schermo sia installato correttamente.
Ispezionare l'O-ring
Controllare la guarnizione della testa della torcia per eventuali danni o perdite di gas.
Ispezionare il cavo della torcia
Assicurarsi che il movimento CNC non:
Problemi comuni di taglio CNC PMX-M65
Avvio arco non riuscito o instabile
Controllo:
Smussatura eccessiva
Controllo:
Scorie pesanti
Controllo:
Velocità di taglio
Attuale
Spessore del materiale
Flusso di gas
Altezza della torcia
Breve durata dei consumabili
Le possibili cause includono:
Dimensioni della parte incoerenti
Ispezionare:
Montaggio della torcia
Altezza di taglio
Gioco del CNC
Compensazione del Kerf
Condizioni di consumo
Velocità di viaggio
Non tutti i problemi dimensionali sono causati dalla torcia al plasma.
Materiali di consumo PMX-M65 per distributori e forniture aftermarket
Un programma aftermarket completo del PMX-M65 può includere:
Punte da taglio per macchina 45A
Punte da taglio per macchina 65A
Protezioni per macchine
Ugelli esterni
Elettrodi
Anelli di turbinio
Teste per torce per macchina
O-ring
Componenti del corpo macchina
Assemblaggi di cavi
Adattatori centrali
Materiali di consumo correlati per scriccatura
Per i distributori, la pubblicazione dei codici articolo e delle gamme operative esatte semplifica gli ordini ripetuti e riduce gli errori di compatibilità.
Produzione di torce al plasma CNC OEM PMX-M65 di INWELT
INWELT fornisce torce per taglio plasma e componenti sostitutivi a clienti B2B professionali, tra cui:
Produttori di fonti di energia al plasma
Produttori di macchine al plasma CNC
Integratori di sistemi CNC
Marche di attrezzature per saldatura e taglio
Importatori
Distributori
Grossisti
Fornitori industriali
Aziende di consumo aftermarket
Le configurazioni OEM e ODM possono essere valutate in base al sistema plasma target.
Opzioni OEM e di etichetta privata
La personalizzazione può includere:
Marchio del cliente
Etichette dei prodotti
Configurazione macchina-torcia
Lunghezza cavo torcia
Connessione integrata
Collegamento separato
Adattatore centrale
Adattatore personalizzato
Controllo a 2 o 4 fili
Cavo coassiale
Kit consumabili
Imballaggio con etichetta privata
Documentazione tecnica
Requisiti relativi ai codici a barre e al cartone
Per i progetti OEM, fornire le specifiche della fonte di alimentazione al plasma, il controller CNC, la configurazione del connettore e la quantità di acquisto stimata.
Perché acquistare le torce per macchina PMX-M65 da INWELT?
Il programma PMX-M65 combina gruppi macchina-torcia completi con un dettagliato sistema di consumabili e cavi.
L'attuale piattaforma comprende:
Cinque configurazioni complete di torce da 6 m
Punte da taglio per macchina 45A
Punte da taglio per macchina 65A
Scudo della macchina
Ugello esterno
Elettrodo
Anello di turbinio
Testa della torcia per macchina
O-ring della testa della torcia
Cinque configurazioni di assemblaggio di cavi
Adattatore centrale a 5 pin
Per gli acquirenti professionisti, l'approvvigionamento di torce complete e componenti di servizio tramite un unico fornitore può semplificare l'acquisto, l'inventario e il supporto post-vendita.
Domande frequenti sulla torcia al plasma CNC PMX-M65
Che amperaggio ha l'INWELT PMX-M65?
Il PMX-M65 ha una potenza nominale di 65 A secondo gli attuali dati tecnici INWELT.
La PMX-M65 è una torcia manuale o una torcia meccanica?
PMX-M65 è una torcia per macchina CNC/meccanizzata.
Il relativo PMX65 è la configurazione portatile manuale.
Il PMX-M65 utilizza l'accensione HF?
NO.
Il PMX-M65 utilizza un sistema di innesco dell'arco non HF.
Che gas utilizza il PMX-M65?
Le specifiche attuali elencano Aria/N₂.
Quale pressione del gas richiede il PMX-M65?
Circa 5,0 bar.
Quale flusso di gas richiede il PMX-M65?
L'attuale specifica INWELT elenca circa 185 L/min.
Qual è il ciclo di lavoro del PMX-M65?
La specifica attuale elenca il 60%.
Qual è la lunghezza standard del cavo della torcia?
Il cavo standard del PMX-M65 è di 6 m.
Quali correnti di taglio sono supportate?
Le configurazioni principali dei consumabili meccanizzati sono 45A e 65A.
Qual è la dimensione della punta tagliente da 45A?
L'attuale suggerimento di INWELT PRO è:
IJWV0664-09 – Ø0,9 mm/45 A
Qual è la dimensione della punta tagliente da 65A?
L'attuale suggerimento di INWELT PRO è:
IJWV0664-11 – Ø1,1mm / 65A
Quale elettrodo utilizza il PMX-M65?
L'attuale famiglia di prodotti elenca:
IJWC0043 – Elettrodo PMX65 / PMX85 / PMX105
Quale anello di turbolenza utilizza il PMX-M65?
L'attuale famiglia di prodotti elenca:
IJWG3012 – PMX65 / PMX85 / 45–85A Anello turbolento
Quale testa per torcia per macchina utilizza la PMX-M65?
L'attuale testa della macchina INWELT è:
IJWA0662 – Testa della torcia per macchina PMX65 / PMX85 / PMX105
È possibile utilizzare PMX-M65 con qualsiasi taglierina al plasma CUT60 o 65A?
NO.
Anche il sistema di avviamento, il connettore posteriore, il cablaggio di controllo, l'interfaccia gas/corrente e il design della fonte di alimentazione devono corrispondere.
PMX-M65 supporta il controllo dell'altezza della torcia?
Può essere integrato in sistemi CNC utilizzando apparecchiature di controllo dell'altezza della torcia compatibili.
L'esatta disposizione del THC dipende dalla fonte di alimentazione del plasma e dal controller CNC.
Il PMX-M65 supporta il rilevamento ohmico?
Non dare per scontato che sia così.
Il rilevamento ohmico richiede una configurazione verificata del cappuccio di ritenzione/schermatura e un collegamento elettrico.
PMX-M65 può tagliare l'acciaio inossidabile?
Sì, se utilizzato con un sistema al plasma compatibile e parametri appropriati.
PMX-M65 può tagliare l'alluminio?
SÌ.
L'alluminio è elettricamente conduttivo e può essere tagliato al plasma con un apposito sistema al plasma.
Quanto spesso può tagliare il PMX-M65?
Non esiste uno spessore di taglio universale determinato esclusivamente dalla torcia.
Utilizzare i dati testati sulle raccomandazioni, sui massimi e sull'intervallo del sistema di taglio al plasma completo.
È possibile utilizzare PMX-M65 per la scriccatura?
La piattaforma di consumo più ampia comprende componenti di scriccatura, ma la fonte di alimentazione, i materiali di consumo e il processo della macchina devono tutti supportare la scriccatura.
Qual è la differenza tra PMX-M65 e PMX65?
PMX-M65 è la configurazione macchina/CNC.
PMX65 è la configurazione portatile/manuale.
INWELT offre torce per macchina OEM PMX-M65?
SÌ.
Sono disponibili configurazioni OEM/ODM, con marchio privato, cavi, connettori e kit di materiali di consumo per produttori di apparecchiature qualificati, integratori di sistemi, distributori e importatori.
Richiedi un preventivo per la torcia per taglio al plasma CNC INWELT PMX-M65
Per una conferma più rapida della compatibilità, fornire:
Produttore e modello della fonte di alimentazione al plasma
Corrente di uscita nominale
Modello di torcia esistente
Metodo di partenza
Controllore CNC
Fotografie del connettore principale
Interfaccia di controllo
Configurazione del cavo richiesta
Corrente di taglio richiesta
Requisiti dei materiali di consumo
Quantità di acquisto stimata
INWELT o marchio del distributore
INWELT può quindi confermare la configurazione completa di torcia, cavo e consumabili PMX-M65 appropriata per il tuo sistema di taglio plasma CNC.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių