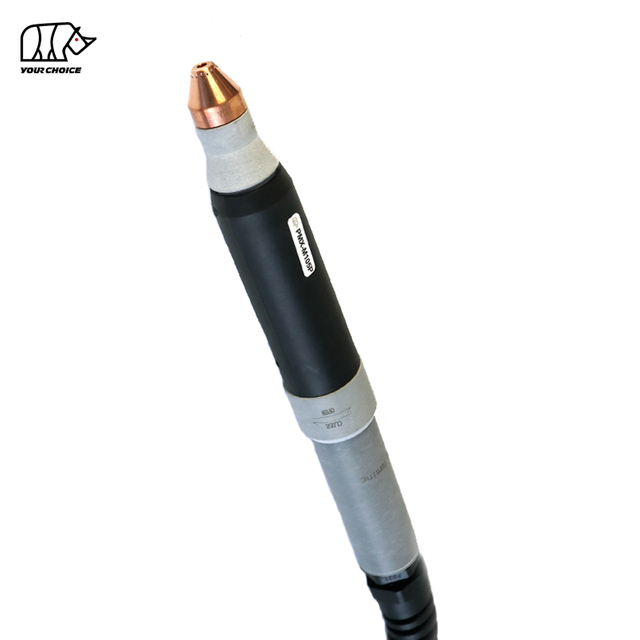
65A Niet-HF CNC-plasmasnijtoorts voor gemechaniseerd snijden
De INWELT PMX-M65 is een luchtgekoelde CNC- en gemechaniseerde plasmasnijtoorts, ontworpen voor geautomatiseerde plasmatafels, profielsnijmachines en industriële metaalsnijsystemen.
De PMX-M65 heeft een nominaal vermogen van 65 A met een inschakelduur van 60% en maakt gebruik van een niet-hoogfrequent boogstartsysteem.
De huidige technische configuratie van INWELT omvat:
65A nominale stroom
Inschakelduur van 60%
Lucht/N₂ procesgas
Niet-HF-boogstart
Ongeveer. 5,0 bar gasdruk
Ongeveer. Gasstroom van 185 l/min
Ongeveer. Aanbevolen nastroom van 60 seconden
Standaard toortskabel van 6 m
45A en 65A configuraties voor snij-slijtdelen
Er zijn meerdere achteraansluitingen en kabelarrangementen beschikbaar, waaronder geïntegreerde, gescheiden, centrale adapter, aangepaste adapter en coaxiale configuraties.
De PMX-M65 moet specifiek als machine-/CNC-versie worden gepositioneerd , los van de PMX65 handplasmatoorts.
INWELT PMX-M65 Technische specificaties
| Specificatie |
INWELT PMX-M65 |
| Producttype |
CNC/gemechaniseerde plasmasnijtoorts |
| Model |
PMX-M65 |
| Merk |
INWELT |
| Nominale stroom |
65 EEN |
| Inschakelduur |
60% |
| Koeling/procesgas |
Lucht / N₂ |
| Boog starten |
Niet-HF |
| Gasdruk |
Ongeveer. 5,0 bar |
| Gasstroom |
Ongeveer. 185 l/min |
| Aanbevolen nastroom |
Ongeveer. 60 seconden |
| Standaard loodlengte |
6 m |
| Operatie |
CNC / Gemechaniseerd |
| Belangrijkste snijverbruiksartikelen |
45A / 65A |
| Tipmaten |
Ø0,9 mm / Ø1,1 mm |
| Connectoropties |
Geïntegreerd / gescheiden / centrale adapter / aangepaste adapter |
| Kabelopties |
Standaard / coaxiaal |
| OEM/ODM |
Beschikbaar |
| Privélabel |
Beschikbaar |
Controleer vóór het bestellen de plasmastroombron, de nominale stroom, het niet-HF-startsysteem, de achterconnector, de besturingsbedrading en de CNC-interface.
PMX-M65 machinetoorts versus PMX65 handtoorts
PMX-M65 en PMX65 moeten worden behandeld als twee afzonderlijke productentiteiten.
| Kenmerk |
PMX-M65 |
PMX65 |
| Operatie |
CNC / Gemechaniseerd |
Handmatig / Handbediend |
| Fakkelgeometrie |
Configuratie met machinetoorts |
Handfakkel |
| Controle starten |
Machinegestuurd |
Operatortrigger |
| Montage |
Vaste CNC-houder |
Handbediend |
| Toorts Hoogte |
CNC/THC-gestuurd |
Door operator bestuurd |
| Primaire toepassing |
Geautomatiseerd snijden |
Handmatig snijden |
Sommige elektroden, wervelringen en andere front-endcomponenten kunnen worden gedeeld tussen gerelateerde PMX-platforms.
De complete toortsconstructies, machinekoppen, handgrepen en kabelopstellingen mogen echter niet automatisch als uitwisselbaar worden beschouwd.
Gebruik voor interne links beschrijvende ankers, zoals:
PMX-M65 CNC-plasmasnijtoorts
En
PMX65 Handmatige plasmasnijtoorts
in plaats van 'PMX65' voor beide producten te gebruiken.
Waarom een speciale machinetoorts van 65 A gebruiken voor CNC-snijden?
Een CNC-plasmasysteem vereist meer dan een toorts met boogfunctie.
De machinetoorts moet een herhaalbare geometrie, stabiele montage en betrouwbare communicatie met de plasmastroombron behouden.
Rechte en stabiele machinetoortsgeometrie
Met een vaste machinetoorts kan het CNC-systeem het volgende onderhouden:
Loodrechtheid van de toorts
Herhaalbare doorsteekpositie
Gecontroleerde maaihoogte
Stabiele zaagsnede
Consistente snijrichting
Herhaalbare onderdeelgeometrie
Machinegestuurde startvolgorde
De plasmacyclus wordt bestuurd door de machine in plaats van door een conventionele handtrekker.
Een typisch proces omvat:
Positie van de toorts
Initiële hoogtedetectie
Plasma-start
Doordringend
Snijbeweging
Toortshoogteverstelling
Boog stop
Herhaalbare productie
Wanneer de verbruiksartikelen, stroom, gasstroom en snijparameters onder controle blijven, kan een machinetoorts een meer herhaalbare productie opleveren dan handmatig snijden.
Hoe het PMX-M65 niet-HF-plasmasysteem werkt
De PMX-M65 werkt als onderdeel van een compleet plasmasnijsysteem bestaande uit:
Niet-HF-boogstart
De PMX-M65 maakt gebruik van een niet-hoogfrequent startsysteem.
Het is niet afhankelijk van een conventioneel HF-ontstekingscircuit.
De plasmastroombron moet daarom een compatibele niet-HF-startarchitectuur gebruiken.
Vervang een HF-machinetoorts niet alleen door de PMX-M65 omdat beide producten een vergelijkbare stroomsterkte of connector hebben.
Plasmaboogvorming
Lucht of stikstof komt de toorts binnen en stroomt door de elektrode, wervelring en mondstuk.
Elektrische energie ioniseert het procesgas en creëert een plasmaboog met hoge temperatuur.
Het snijmondstuk vernauwt die plasmastroom, zodat de geconcentreerde boog elektrisch geleidend metaal smelt, terwijl het gas gesmolten materiaal uit de kerf verwijdert.
Nastroomkoeling
De huidige INWELT-specificatie beveelt ongeveer 60 seconden nastroom aan.
Een voortdurende gasstroom helpt de restwarmte van de toortskop en de slijtdelen aan de voorkant te verwijderen nadat de snijboog stopt.
Laat indien mogelijk de normale nastroomcyclus eindigen.
Waarom niet-HF-starten belangrijk is in CNC-toepassingen
CNC-snijtafels bevatten elektronische controllers, motoraandrijvingen, hoogtecontrolesystemen en communicatiebedrading rond het plasmaproces.
Een niet-HF-systeem vermijdt het conventionele hoogfrequente ontstekingscircuit dat door sommige oudere plasmaplatforms wordt gebruikt.
echter niet universeel compatibel Niet-HF betekent .
Het volgende moet nog overeenkomen:
De juiste bewering is daarom:
PMX-M65 is ontworpen voor compatibele niet-HF gemechaniseerde plasmasystemen.
PMX-M65 45A en 65A verbruiksartikelen voor gemechaniseerd snijden
Het PMX-M65-platform voor verbruiksartikelen ondersteunt zowel 45A- als 65A-snijconfiguraties.
Dit is handig omdat een plasmasysteem van 65A niet altijd op maximale stroom hoeft te werken.
45A Snijconfiguratie
De 45A-configuratie kan worden gebruikt voor toepassingen met een lagere stroomsterkte, indien ondersteund door de plasmastroombron.
Potentiële voordelen zijn onder meer:
65A Snijconfiguratie
De 65A-configuratie is bedoeld voor snijden met een hogere output, dichtbij de nominale capaciteit van de PMX-M65.
Het mondstuk, het schild, de elektrode en de wervelring moeten worden afgestemd op het geselecteerde proces.
Gebruik geen mondstuk van 45 A bij 65 A, tenzij de specifieke combinatie van verbruiksartikelen is goedgekeurd voor die stroomsterkte.
PMX-M65 45A Snijpunt
De huidige INWELT PRO snijtip is:
INWELT-code: IJWV0664-09
Specificatie:
Ø0,9 mm / PMX65 / 45A / PRO
Dit mondstuk moet worden gebruikt met de overeenkomstige stapel verbruiksartikelen voor machinetoortsen.
Controleer het volgende voordat u een volledige 45A-snijtabel publiceert:
PMX-M65 65A Snijpunt
De huidige 65A PRO-tip is:
INWELT-code: IJWV0664-11
Specificatie:
Ø1,1 mm / PMX65 / 65A / PRO
Dit is het primaire mondstuk met hoog vermogen dat is gekoppeld aan het 65A PMX-M65-platform.
Het mondstuk van Ø1,1 mm moet worden gecombineerd met de juiste elektrode, wervelring en machinescherm.
Voor SEO en GEO is deze exacte relatie waardevoller dan generieke bewoordingen zoals 'verbruiksartikelen van hoge kwaliteit'.
PMX-M65 Machineschild
De huidige serie verbruiksartikelen voor machinetoortsen omvat:
INWELT-code: IJTN0634
Beschrijving:
Schildkap / PMX65–PMX85 / Machine / 45–85A / PRO
Dit is een belangrijk machinespecifiek onderdeel en moet prominent op de PMX-M65-pagina worden weergegeven.
Een machineschild helpt bij het vaststellen van de juiste front-endgeometrie en beschermt interne verbruiksartikelen.
Vervang het niet door een handbranderscherm, tenzij die configuratie technisch is goedgekeurd.
PMX-M65 Buitenmondstuk
De huidige buitendop is:
INWELT-code: IJWT0604
Beschrijving:
Buitenmondstuk / PMX65–PMX85–PMX105 / 6 gaten
Het buitenste mondstuk maakt deel uit van het front-end gasbeheer- en beveiligingssysteem.
Houd alle gasdoorgangen schoon.
Vervang het onderdeel als het:
Gebarsten
Verbrand
Omgevormd
Zwaar vervuild
PMX-M65 Wervelring
De huidige wervelring is:
INWELT-code: IJWG3012
Sollicitatie:
PMX65 / PMX85 / 45-85A
De wervelring regelt de verdeling van het procesgas rond de elektrode en het mondstuk.
Een correcte gasrotatie en -distributie zorgt voor een stabiele plasmaboog.
Vervang een beschadigde wervelring als deze:
Gebarsten
Hitte beschadigd
Vervormd
Vervuild
Vergroot of wijzig de gasdoorgangen niet.
PMX-M65-elektrode
De huidige elektrode is:
INWELT-code: IJWC0043
Sollicitatie:
PMX65 / PMX85 / PMX105
De elektrode brengt elektrische energie over door de toorts.
Tijdens bedrijf ontstaat er een slijtageput in het elektrodecentrum.
Vervang de elektrode voordat overmatige erosie het volgende veroorzaakt:
Voor CNC-toepassingen moet de toestand van de elektrode regelmatig worden gecontroleerd, omdat herhaaldelijk doorboren de slijtage van slijtdelen kan vergroten.
PMX-M65 Machinetoortskop
De huidige machinetoortskop is:
INWELT-code: IJWA0662
Beschrijving:
Plasmatoortskop / PMX65 / PMX85 / PMX105 / Machine
Deze speciale machinetoortscomponent is een van de belangrijkste entiteiten op de pagina.
De bijbehorende O-ring is:
INWELT-code: IJGU0686
Specificatie:
Ø17 × 20,6 × 1,8 mm / Rode siliconen
Controleer de afdichtingsoppervlakken en vervang beschadigde O-ringen als er gaslekkage optreedt.
PMX-M65 Machinebehuizing en ondersteuningscomponenten
De huidige productfamilie omvat:
IJHW0046-01 – Handgreepset voor plasmamachine
samen met bijbehorende kabelondersteuningscomponenten voor standaard-, EPDM- en coaxkabelassemblages.
Deze onderdelen moeten worden omschreven als onderdelen van de machinebehuizing/kabelondersteuning , en niet als onderdelen voor bedieningscomfort of trigger.
In de huidige introductiepagina staat dat de toorts is gebouwd voor 'comfort voor de machinist' en is voorzien van een veiligheidsafdekking voor de trekker.
Die taal moet worden verwijderd van een speciale productpagina voor CNC/machinetoortsen.
PMX-M65 Complete toortsconfiguraties
INWELT vermeldt momenteel vijf primaire configuraties met volledige toortsen van 6 meter.
| INWELT- |
codeconfiguratie |
| IJWU03122 |
PMX-M65 / 6 m / 1/4G / Geïntegreerd |
| IJWU03123 |
PMX-M65 / 6 m / 1/4G / Gescheiden |
| IJWU03124 |
PMX-M65 / 6 m / centrale adapter |
| IJWU031141 |
PMX-M65 / 6 m / Adapter |
| IJWU03125 |
PMX-M65 / 6 m / EPDM-buis / coaxkabel |
Deze varianten moeten naast de technische specificaties worden weergegeven, omdat interfaceselectie een van de belangrijkste aankoopvragen is bij vervangings- en OEM-machinetoortsen.
PMX-M65 Kabelmontageopties
De huidige INWELT-machinetoortskabelfamilie omvat:
| INWELT- |
codeconfiguratie |
| IJWO01906072-300 |
6 m / 2-draads / gescheiden |
| IJWO01906074-300 |
6 m / 2-draads / Geïntegreerd |
| IJWO01906071-300 |
6 m / 2-draads / centrale adapter |
| IJWO01906077-300 |
6 m / 4-draads / centrale adapter |
| IJWO0190617C-300 |
6 m / coaxkabel / centrale adapter |
Deze exacte kabelconfiguraties zijn sterke GEO-informatie uit de eerste hand, omdat ze fabrikanten en distributeurs van apparatuur helpen bij het beantwoorden van specifieke compatibiliteitsvragen.
PMX-M65 centrale adapter
De productfamilie omvat ook:
INWELT-code: IJAY0089
Beschrijving:
Plasmatoorts-zijde centrale adapter / 5-pins
Een centrale adapter kan de aansluiting op compatibele plasmastroombronnen vereenvoudigen.
Het passen van een fysieke connector alleen bevestigt echter niet de compatibiliteit.
Controleer altijd:
Pin-functies
Start circuit
Besturingsbedrading
Pilot-arc-architectuur
Gas/stroomaansluiting
voordat u de toorts installeert.
Details reserveonderdelen:
Volledige fakkel
Code |
Ref |
Beschrijving |
|
|
|
IJWU03122 |
|
Plasmasnijtoorts/ PMX65/ 6m/ 1/4 G/ geïntegreerd |
IJWU03123 |
|
Plasmasnijtoorts/ PMX65/ 6m/ 1/4 G/gescheiden |
IJWU03124 |
|
Plasmasnijtoorts/ PMX65/ 6m/ centrale adapter |
IJWU031141 |
|
Plasmasnijtoorts/ PMX65/ 6m/ adapter |
| IJWU03125 |
|
Plasmasnijtoorts/ PMX65/ 6m/ epdm buis/ coaxkabel |
Positie |
Code |
Ref. |
Beschrijving |
1 |
|
|
Schildkap |
2 |
|
|
Schildkap/gutsen |
3 |
IJTN0634
|
|
Schermkap PMX65/85/machine/45A-85A/PRO |
4 |
IJWT0604 |
|
Buitenmondstuk PMX65/85/105/6 gaten |
5 |
|
|
Tip |
5.1 |
|
|
Tip/45A |
5.2 |
|
|
Tip/65A |
6 |
|
|
Tip/gutsen |
7 |
|
|
Tip |
7.1 |
IJWV0664-09 |
|
Tip Φ0,9 mm/PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
Tip Φ1,1 mm/PMX65/65A/PRO |
8 |
IJWG3012
|
|
Wervelring PMX65/85 45-85A |
9 |
|
|
Elektrode |
10 |
IJWC0043
|
|
Elektrode PMX65/85/105/43.4 |
11
|
IJWA0662
|
|
Plasmatoortskop/PMX65/85/105/M |
11.00 uur |
IJGU0686 |
|
O-RING Φ17*20.6*1.8 /RED SILICONEN |
12 |
IJHW0046-01 |
|
Handgreepset voor plasmamachine |
13 |
IJIK0733 |
|
Ondersteuning van de lente |
13.1 |
IJIR0081 |
|
Veersteun/PG21/Plasma/coaxkabel |
13.2 |
IJIK0804
|
|
Veersteun/PG21/Plasma/EPDM |
14 |
|
|
Kabel montage |
14.1 |
IJWO01906072-300 |
|
Kabelmontage/PMX-M65/6M/2 draden/gescheiden |
14.2 |
IJWO01906074-300 |
|
Kabelmontage/PMX-M65/6M/2 draden/geïntegreerd |
14.3 |
IJWO01906071-300 |
|
Kabelmontage/PMX-M65/6M/2 draden/middenadapter |
14.4 |
IJWO01906077-300 |
|
Kabelmontage/PMX-M65/6M/4 draden/middenadapter |
15 |
IJWO0190617C-300 |
|
Kabelmontage/PMX-M65/6M/coaxkabel/middenadapter |
17 |
IJAY0089 |
|
Middenadapter toortszijde PLASMA 5 PINS |
Onze Catalogus:
 INWELT PLASMATOORTSCATALOGUS.pdf
Hoe u de compatibiliteit van de PMX-M65 CNC-plasmasnijder kunt controleren
Er moet niet voor een PMX-M65 worden gekozen simpelweg omdat een machine wordt omschreven als CUT60, CUT65 of 65A.
Bevestig de startmethode
De plasmastroombron moet de PMX-M65 niet-HF-startarchitectuur ondersteunen.
Bevestig de uitgangsstroom
De PMX-M65 heeft een vermogen van 65A.
De machine en verbruiksartikelen moeten binnen het geverifieerde stroombereik worden gebruikt.
Bevestig de aansluiting aan de achterkant
Beschikbare arrangementen zijn onder meer:
1/4G geïntegreerd
1/4G gescheiden
Centrale adapter
Aangepaste adapter
Coaxiale configuratie
Bevestig de besturingsbedrading
Beschikbare machineconfiguraties zijn onder meer:
2-draads
4-draads
Coaxiale kabel
Het start-/regelcircuit moet overeenkomen met de plasmastroombron.
Geef machine-informatie op voordat u bestelt
Geef voor vervangings- of OEM-projecten het volgende op:
Fabrikant van plasmastroombronnen
Machinemodel
Nominale uitgangsstroom
Bestaand fakkelmodel
Foto's van connectoren
Foto's van de controlestekkers
Informatie over CNC-controller
Dit is betrouwbaarder dan het publiceren van een lange lijst met machinemerken.
PMX-M65 en CNC-toortshoogteregeling
Een CNC-plasmasysteem kan automatische toortshoogteregeling gebruiken om de beoogde toorts-werkstukafstand te behouden.
Mogelijke systemen zijn onder meer:
Boogspanning hoogteregeling
Zodra de snijboog tot stand is gebracht, kan een THC-systeem boogspanning gebruiken als onderdeel van het handhaven van de geprogrammeerde snijhoogte.
De juiste doelspanning is afhankelijk van het volledige plasmasysteem en de snijprocedure.
Ohmse detectie
De huidige 65A-machinetoortssystemen van concurrenten bieden speciale ohmse-detectieconfiguraties.
Beweer niet dat de INWELT PMX-M65 ohmse detectie ondersteunt , tenzij een geverifieerde INWELT machineborgdop/schild en elektrische aansluiting beschikbaar zijn.
Als INWELT een dergelijke configuratie heeft, voeg dan toe:
Artikelnummer
Bedradingsschema
Compatibel schild
Installatie-instructies
Dit zou zeer waardevolle technische inhoud van de eerste partij zijn.
Doorsteekhoogte versus snijhoogte
Bij CNC-plasmasnijden worden normaal gesproken verschillende hoogtes gebruikt tijdens de doorsteek- en snijfasen.
Doordringende hoogte
Tijdens het doorboren wordt gesmolten materiaal uit het werkstuk naar boven verdreven.
De juiste doorsteekhoogte kan de schade door gesmolten metaal aan het mondstuk en het schild helpen verminderen.
Maaihoogte
Nadat het doorsteken is voltooid, beweegt het CNC-systeem naar de geprogrammeerde snijhoogte.
Een onjuiste hoogte kan bijdragen aan:
Gebruik parameters die zijn getest met de volledige plasmastroombron in plaats van een ander 65A-systeem te kopiëren.
PMX-M65 Gemechaniseerde snijsnelheid
De snijsnelheid moet worden gekozen op basis van het volledige plasmasysteem.
Belangrijke variabelen zijn onder meer:
Materiaal
Plaatdikte
Snijstroom
Diameter punt
Gasdruk
Maaihoogte
Verbruiksartikelen
Vereiste randkwaliteit
Een te lage rijsnelheid kan de warmte-inbreng en het schuim vergroten.
Een te hoge voortbewegingssnelheid kan boogvertraging, onvolledige penetratie en slechte randkwaliteit veroorzaken.
Een geverifieerde INWELT-snijtabel is daarom nuttiger dan één universeel snelheidsadvies.
Hoe dik kan de PMX-M65 snijden?
De huidige pagina claimt ongeveer 10-15 mm zaagsneden onder 60A.
Die verklaring moet worden verwijderd of herschreven.
Er zijn twee problemen:
PMX-M65 is een machinetoorts van 65 A , dus het gebruik van 'minder dan 60 A' zorgt voor onnodige productambiguïteit.
De snijdikte wordt bepaald door het complete plasmasysteem, niet door de toorts alleen.
De werkelijke snijcapaciteit is afhankelijk van:
Plasma-krachtbron
Materiaal
Ingangsvermogen
Huidig
Snijtip
Gasdruk en -stroom
Reissnelheid
Hoogte van de piercing
Maaihoogte
Vereiste randkwaliteit
Professionele plasmaspecificaties moeten onderscheid maken:
Aanbevolen snijcapaciteit
Productief snijden met geschikte snijkantkwaliteit.
Maximale snijcapaciteit
Dikker materiaal gesneden met lagere snelheid.
Snijcapaciteit
Maximale dikte die kan worden gescheiden, meestal met verminderde randkwaliteit.
Publiceer specifieke PMX-M65-diktecijfers pas nadat INWELT deze heeft geverifieerd met een volledige systeemtest.
Bouw een INWELT PMX-M65 CNC-snijtabel
Een eigen snijgrafiek zou een van de sterkste SEO- en GEO-toevoegingen aan deze pagina zijn.
Aanbevolen velden zijn onder meer:
| Parametergegevens |
die moeten worden gepubliceerd |
| Materiaal |
Zacht staal / roestvrij staal / aluminium |
| Dikte |
Geteste dikte |
| Huidig |
45A / 65A |
| Tipcode |
INWELT-onderdeelnummer |
| Tipdiameter |
Ø0,9 / Ø1,1 mm |
| Gasdruk |
bar |
| Gasstroom |
l/min |
| Reissnelheid |
mm/min |
| Doorsteek hoogte |
mm |
| Pierce vertraging |
seconden |
| Maaihoogte |
mm |
| Kerfbreedte |
mm |
| Resultaat knippen |
Aanbevolen / Maximaal / Verbrekingsvergoeding |
Gebruik werkelijke INWELT-testresultaten in plaats van de snijtabelwaarden van de concurrentie.
Aanbevolen gastoevoer voor de PMX-M65
De huidige INWELT-specificatie vermeldt:
Gebruik schoon, droog procesgas
Vocht, compressorolie en deeltjesverontreiniging kunnen een negatieve invloed hebben op:
Gebruik geschikte filtratie en vochtafscheiding.
Controleer de druk tijdens de gasstroom
De statische druk kan afwijken van de werkelijke werkdruk.
Filters, slangen, regelaars en fittingen kunnen drukverlies veroorzaken.
Pas het gas aan volgens de bedieningsprocedure van het volledige plasmasysteem.
Welke materialen kan de PMX-M65 snijden?
Wanneer de PMX-M65 is aangesloten op een compatibel plasmasnijsysteem, kan hij elektrisch geleidende materialen verwerken, waaronder:
Zacht staal
Koolstofstaal
Roestvrij staal
Aluminium
Koper
Messing
Gegalvaniseerd staal
De werkelijke snijsnelheid, randkwaliteit en praktische dikte zijn afhankelijk van het complete plasmasysteem.
PMX-M65 Gemechaniseerd snijden versus gutsen
Het bredere PMX65/85-slijtdelenplatform omvat gutsgerelateerde componenten.
Gemechaniseerd snijden
Voor de PMX-M65-pagina moet CNC-snijden de primaire toepassing blijven.
Gebruik de geverifieerde 45A of 65A stapel verbruiksartikelen voor machinaal snijden.
Plasma gutsen
Bij gutsen wordt metaal verwijderd zonder het werkstuk volledig door te snijden.
Mogelijke toepassingen zijn onder meer:
Bevorder het gutsen alleen als:
De plasmastroombron ondersteunt gutsen
De juiste gutsslijtdelen zijn geïnstalleerd
Het geautomatiseerde systeem ondersteunt de benodigde beweging
Gebruik geen normaal snijmondstuk als gutsmondstuk, tenzij die configuratie specifiek is goedgekeurd.
Typische toepassingen voor de PMX-M65 CNC-toorts
De PMX-M65 is geschikt voor geautomatiseerde plasmasnijtoepassingen, waaronder:
CNC-plasmasnijtafels
Plaat- en plaatfabricage
Fabricage van constructiestaal
Machinebouw
Landbouwapparatuur
Auto-onderdelen
Bouwmachines
Metalen meubelen
Industriële productiecellen
Geautomatiseerd profielsnijden
Productie van reparatiecomponenten
De uiteindelijke toortsconfiguratie moet altijd worden geselecteerd op basis van de plasmastroombron en de machine-interface.
PMX-M65 Onderhoud voor CNC-productie
Een consistente staat van slijtdelen is vooral belangrijk bij CNC-productie, omdat versleten componenten elk herhaald onderdeel kunnen aantasten.
Inspecteer de elektrode
Controleer de middelste slijtageput.
Vervang de elektrode voordat overmatige erosie een onstabiele start veroorzaakt of het snijmondstuk beschadigt.
Inspecteer de snijtip
Controleer de mondstukopening op:
Uitbreiding
Ovale vorm
Brandschade
Verontreiniging
Een versleten spuitmond kan de afschuining, zaagbreedte en maatconsistentie beïnvloeden.
Inspecteer de Swirl-ring
Controleer op:
Scheuren
Schade door hitte
Vervorming
Verontreiniging
Inspecteer het machinescherm
Houd de gasdoorgangen vrij en controleer of de afscherming correct is geïnstalleerd.
Inspecteer de O-ring
Controleer de toortskopafdichting op beschadiging of gaslekkage.
Inspecteer de toortskabel
Zorg ervoor dat de CNC-beweging niet:
Veel voorkomende PMX-M65 CNC-snijproblemen
Mislukte of onstabiele boogstart
Rekening:
Staat van de elektrode
Snijtip
Gasdruk
Werk verbinding
Start signaal
Niet-HF-compatibiliteit
Overmatige schuine kant
Rekening:
Zware droesem
Rekening:
Snijsnelheid
Huidig
Materiaal dikte
Gasstroom
Hoogte van de toorts
Korte levensduur van verbruiksartikelen
Mogelijke oorzaken zijn onder meer:
Inconsistente onderdeelafmetingen
Inspecteren:
Montage van de toorts
Maaihoogte
CNC-speling
Kerf-compensatie
Verbruiksartikelen
Reissnelheid
Niet elk dimensionaal probleem wordt veroorzaakt door de plasmatoorts.
PMX-M65 Verbruiksartikelen voor distributeur en aftermarket-levering
Een compleet PMX-M65 aftermarket-programma kan het volgende omvatten:
Voor distributeurs vereenvoudigt het publiceren van exacte onderdeelnummers en werkingsbereiken herhaalbestellingen en vermindert het compatibiliteitsfouten.
OEM PMX-M65 CNC-plasmatoortsproductie door INWELT
INWELT levert plasmasnijtoortsen en vervangende componenten aan professionele B2B-klanten, waaronder:
Fabrikanten van plasmastroombronnen
Fabrikanten van CNC-plasmamachines
CNC-systeemintegratoren
Merken las- en snijapparatuur
Importeurs
Distributeurs
Groothandelaren
Industriële leveranciers
Aftermarket-bedrijven voor verbruiksartikelen
OEM- en ODM-configuraties kunnen worden geëvalueerd op basis van het doelplasmasysteem.
OEM- en Private Label-opties
Maatwerk kan het volgende omvatten:
Klantbranding
Productetiketten
Configuratie met machinetoorts
Lengte toortskabel
Geïntegreerde verbinding
Gescheiden verbinding
Centrale adapter
Aangepaste adapter
2-draads of 4-draads besturing
Coaxiale kabel
Verbruikssets
Private label verpakking
Technische documentatie
Barcode- en doosvereisten
Geef voor OEM-projecten de specificatie van de plasmastroombron, de CNC-controller, de connectorconfiguratie en het geschatte aankoopaantal op.
Waarom PMX-M65 machinetoortsen van INWELT kopen?
Het PMX-M65-programma combineert complete machinetoortsassemblages met een gedetailleerd verbruiksartikelen- en kabelsysteem.
Het huidige platform omvat:
Vijf complete toortsconfiguraties van 6 meter
45A machinesnijpunten
65A machinesnijtips
Machineschild
Buiten mondstuk
Elektrode
Wervelring
Machinetoortskop
O-ring van de toortskop
Vijf kabelassemblageconfiguraties
5-polige centrale adapter
Voor professionele kopers kan het betrekken van complete zaklampen en servicecomponenten via één leverancier de aanschaf, inventaris en aftermarket-ondersteuning vereenvoudigen.
Veelgestelde vragen over de PMX-M65 CNC-plasmatoorts
Welk amperage is de INWELT PMX-M65?
De PMX-M65 heeft een vermogen van 65A volgens de huidige technische gegevens van INWELT.
Is de PMX-M65 een handtoorts of een machinetoorts?
PMX-M65 is een CNC/gemechaniseerde machinetoorts.
De bijbehorende PMX65 is de handmatige handheld-configuratie.
Maakt PMX-M65 gebruik van HF-ontsteking?
Nee.
De PMX-M65 maakt gebruik van een niet-HF-boogstartsysteem.
Welk gas gebruikt de PMX-M65?
De huidige specificatie vermeldt Air/N₂.
Welke gasdruk heeft de PMX-M65 nodig?
Ongeveer 5,0 bar.
Welke gasstroom heeft de PMX-M65 nodig?
De huidige INWELT-specificatie vermeldt ongeveer 185 l/min.
Wat is de PMX-M65-werkcyclus?
De huidige specificatie vermeldt 60%.
Welke toortskabellengte is standaard?
De standaard PMX-M65-kabel is 6 meter.
Welke snijstromen worden ondersteund?
De primaire gemechaniseerde verbruiksartikelenconfiguraties zijn 45A en 65A.
Wat is de maat van de 45A-snijtip?
De huidige INWELT PRO-tip is:
IJWV0664-09 – Ø0,9 mm / 45A
Wat is de maat van de 65A-snijtip?
De huidige INWELT PRO-tip is:
IJWV0664-11 – Ø1,1mm / 65A
Welke elektrode gebruikt de PMX-M65?
De huidige productfamilie bevat:
IJWC0043 – PMX65 / PMX85 / PMX105 elektrode
Welke wervelring gebruikt de PMX-M65?
De huidige productfamilie bevat:
IJWG3012 – PMX65 / PMX85 / 45–85A Wervelring
Welke machinetoortskop gebruikt de PMX-M65?
De huidige INWELT-machinekop is:
IJWA0662 – PMX65 / PMX85 / PMX105 Machinetoortskop
Kan de PMX-M65 worden gebruikt met elke CUT60- of 65A-plasmasnijder?
Nee.
Het startsysteem, de achterconnector, de besturingsbedrading, de gas/stroominterface en het ontwerp van de stroombron moeten ook overeenkomen.
Ondersteunt de PMX-M65 toortshoogteregeling?
Het kan worden geïntegreerd in CNC-systemen met behulp van compatibele toortshoogteregelingsapparatuur.
De exacte THC-regeling is afhankelijk van de plasmastroombron en de CNC-controller.
Ondersteunt PMX-M65 ohmse detectie?
Neem dat niet aan.
Ohmse detectie vereist een geverifieerde configuratie van de borgkap/afscherming en een elektrische aansluiting.
Kan PMX-M65 roestvrij staal snijden?
Ja, bij gebruik met een compatibel plasmasysteem en geschikte parameters.
Kan PMX-M65 aluminium snijden?
Ja.
Aluminium is elektrisch geleidend en kan met een geschikt plasmasysteem worden plasmagesneden.
Hoe dik kan PMX-M65 snijden?
Er bestaat geen universele snijdikte die alleen door de toorts wordt bepaald.
Gebruik geteste aanbevolen, maximale en scheidingsgegevens van het volledige plasmasnijsysteem.
Kan PMX-M65 worden gebruikt voor gutsen?
Het bredere platform voor verbruiksartikelen omvat gutscomponenten, maar de stroombron, verbruiksartikelen en het machineproces moeten allemaal het gutsen ondersteunen.
Wat is het verschil tussen PMX-M65 en PMX65?
PMX-M65 is de machine/CNC-configuratie.
PMX65 is de handheld/handmatige configuratie.
Biedt INWELT OEM PMX-M65 machinetoortsen aan?
Ja.
OEM/ODM-, private-label-, kabel-, connector- en verbruiksartikelenkitconfiguraties zijn beschikbaar voor gekwalificeerde apparatuurfabrikanten, systeemintegrators, distributeurs en importeurs.
Vraag een offerte aan voor de INWELT PMX-M65 CNC-plasmasnijtoorts
Voor een snellere compatibiliteitsbevestiging geeft u het volgende op:
Fabrikant en model van plasmastroombron
Nominale uitgangsstroom
Bestaand fakkelmodel
Startmethode
CNC-besturing
Foto's van de hoofdconnector
Besturingsinterface
Vereiste kabelconfiguratie
Vereiste snijstroom
Verbruiksvereisten
Geschatte aankoophoeveelheid
INWELT of private label branding
INWELT kan vervolgens de juiste PMX-M65 complete toorts-, kabel- en slijtdelenconfiguratie voor uw CNC-plasmasnijsysteem bevestigen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių