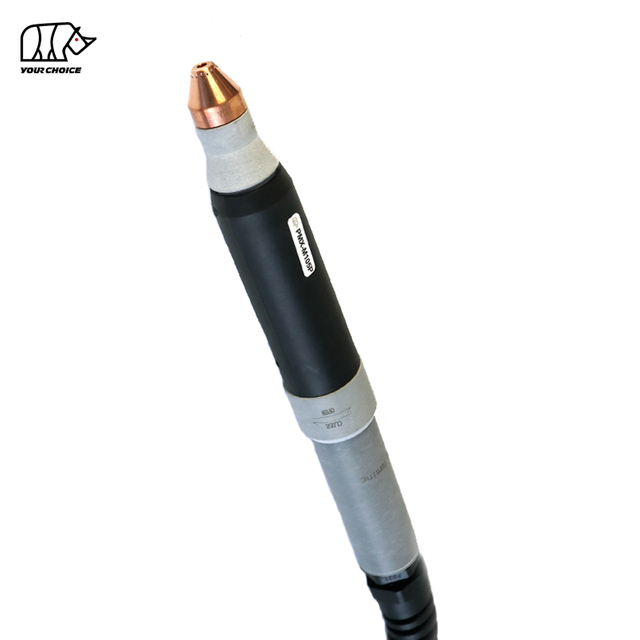
ไฟฉายตัดพลาสม่า CNC Non-HF 65A สำหรับการตัดด้วยเครื่องจักร
INWELT PMX-M65 เป็น หัวตัดพลาสมาแบบใช้เครื่องจักร CNC และ ระบายความร้อนด้วยอากาศ ออกแบบมาสำหรับโต๊ะพลาสมาอัตโนมัติ เครื่องตัดโปรไฟล์ และระบบตัดโลหะทางอุตสาหกรรม
PMX-M65 ได้รับการจัดอันดับที่ 65A โดยมีรอบการทำงาน 60% และใช้ ระบบสตาร์ทอาร์กที่ไม่ความถี่สูง.
การกำหนดค่าทางเทคนิคของ INWELT ในปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 65A
รอบการทำงาน 60%
อากาศ/N₂ แปรรูปแก๊ส
การสตาร์ทส่วนโค้งที่ไม่ใช่ HF
ประมาณ แรงดันแก๊ส 5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 185 ลิตร/นาที
ประมาณ แนะนำให้โพสต์โฟลว์เป็นเวลา 60 วินาที
ตะกั่วคบเพลิงมาตรฐาน 6 ม
การกำหนดค่าวัสดุสิ้นเปลืองการตัด 45A และ 65A
มีการเชื่อมต่อด้านหลังและการจัดสายเคเบิลหลายแบบ รวมถึงการกำหนดค่าแบบรวม แยก อะแดปเตอร์ส่วนกลาง อะแดปเตอร์แบบกำหนดเอง และการกำหนดค่าโคแอกเซียล
PMX-M65 ควรอยู่ในตำแหน่งเฉพาะสำหรับ เครื่องจักร/เวอร์ชัน CNC โดยแยกจากไฟฉายพลาสม่าแบบพกพา PMX65
ข้อมูลจำเพาะด้านเทคนิคของ INWELT PMX-M65
| ข้อมูลจำเพาะ |
ของ INWELT PMX-M65 |
| ประเภทสินค้า |
คบเพลิงตัดพลาสม่า CNC / เครื่องจักร |
| แบบอย่าง |
พีเอ็มเอ็กซ์-เอ็ม65 |
| ยี่ห้อ |
อบอุ่น |
| จัดอันดับปัจจุบัน |
65 อ |
| รอบหน้าที่ |
60% |
| คูลลิ่ง / แปรรูปแก๊ส |
อากาศ / N₂ |
| อาร์คเริ่มต้น |
ไม่ใช่ HF |
| แรงดันแก๊ส |
ประมาณ 5.0 บาร์ |
| การไหลของก๊าซ |
ประมาณ 185 ลิตร/นาที |
| แนะนำหลังการไหล |
ประมาณ 60 วินาที |
| ความยาวตะกั่วมาตรฐาน |
6 ม |
| การดำเนินการ |
ซีเอ็นซี / เครื่องจักรกล |
| วัสดุสิ้นเปลืองการตัดหลัก |
45A / 65A |
| ขนาดปลาย |
Ø0.9 มม. / Ø1.1 มม |
| ตัวเลือกตัวเชื่อมต่อ |
อะแดปเตอร์แบบรวม / แยก / ส่วนกลาง / อะแดปเตอร์แบบกำหนดเอง |
| ตัวเลือกสายเคเบิล |
มาตรฐาน / โคแอกเซียล |
| OEM/ODM |
มีอยู่ |
| ป้ายกำกับส่วนตัว |
มีอยู่ |
ก่อนสั่งซื้อ ให้ยืนยันแหล่งพลังงานพลาสมา กระแสไฟฟ้าที่กำหนด ระบบสตาร์ทแบบไม่มี HF ขั้วต่อด้านหลัง สายไฟควบคุม และอินเทอร์เฟซ CNC
ไฟฉายสำหรับเครื่องจักร PMX-M65 กับ ไฟฉายมือ PMX65
PMX-M65 และ PMX65 ควรถือเป็นผลิตภัณฑ์ 2 รายการที่แยกจากกัน
| ฟีเจอร์ |
PMX-M65 |
PMX65 |
| การดำเนินการ |
ซีเอ็นซี / เครื่องจักรกล |
คู่มือ / มือถือ |
| เรขาคณิตคบเพลิง |
การกำหนดค่าคบเพลิงเครื่องจักร |
คบเพลิงมือ |
| เริ่มการควบคุม |
ควบคุมด้วยเครื่องจักร |
ทริกเกอร์ตัวดำเนินการ |
| การติดตั้ง |
ที่ยึด CNC แบบคงที่ |
มือถือ |
| ความสูงของคบเพลิง |
ควบคุมด้วย CNC / THC |
ควบคุมโดยผู้ปฏิบัติงาน |
| การสมัครหลัก |
ตัดอัตโนมัติ |
การตัดด้วยมือ |
อิเล็กโทรด วงแหวนหมุนวน และส่วนประกอบส่วนหน้าอื่นๆ บางตัวอาจใช้ร่วมกันข้ามแพลตฟอร์ม PMX ที่เกี่ยวข้อง
อย่างไรก็ตาม ชุดประกอบคบเพลิง หัวเครื่องจักร ด้ามจับ และการจัดวางสายเคเบิลทั้งชุด ไม่ควรถือเป็นการเปลี่ยนแทนกันโดยอัตโนมัติ
สำหรับการเชื่อมโยงภายใน ให้ใช้จุดยึดที่สื่อความหมาย เช่น:
PMX-M65 ไฟฉายตัดพลาสม่า CNC
และ
PMX65 ไฟฉายตัดพลาสม่าแบบแมนนวล
แทนที่จะใช้ 'PMX65' สำหรับทั้งสองผลิตภัณฑ์
เหตุใดจึงต้องใช้ไฟฉายเครื่องจักร 65A เฉพาะสำหรับการตัด CNC
ระบบพลาสมา CNC ต้องการมากกว่าไฟฉายที่สามารถโค้งได้
คบเพลิงเครื่องจักรจะต้องรักษารูปทรงที่ทำซ้ำได้ การติดตั้งที่มั่นคง และการสื่อสารกับแหล่งพลังงานพลาสมาที่เชื่อถือได้
รูปทรงคบเพลิงเครื่องจักรแบบตรงและมั่นคง
ไฟฉายเครื่องจักรแบบตายตัวช่วยให้ระบบ CNC สามารถรักษา:
ลำดับการเริ่มต้นที่ควบคุมโดยเครื่องจักร
วงจรพลาสมาถูกควบคุมโดยเครื่องจักร แทนที่จะใช้ไกปืนแบบธรรมดา
กระบวนการทั่วไปประกอบด้วย:
การวางตำแหน่งคบเพลิง
การตรวจจับความสูงเริ่มต้น
พลาสม่าเริ่มต้น
เจาะ
การเคลื่อนไหวตัด
การปรับความสูงของคบเพลิง
อาร์คหยุด
การผลิตซ้ำได้
เมื่อการติดตั้ง วัสดุสิ้นเปลือง กระแส การไหลของก๊าซ และพารามิเตอร์การตัดยังคงถูกควบคุม คบเพลิงเครื่องจักรสามารถให้การผลิตซ้ำได้มากกว่าการตัดด้วยมือ
ระบบพลาสมาที่ไม่ใช่ HF PMX-M65 ทำงานอย่างไร
PMX-M65 ทำงานเป็นส่วนหนึ่งของระบบตัดพลาสม่าที่สมบูรณ์ ซึ่งประกอบด้วย:
การเริ่มต้นส่วนโค้งที่ไม่ใช่ HF
PMX-M65 ใช้ ระบบสตาร์ทที่ไม่ใช่ความถี่สูง.
ไม่ต้องอาศัยวงจรจุดระเบิด HF ทั่วไป
แหล่งพลังงานพลาสมาต้องใช้สถาปัตยกรรมสตาร์ทที่ไม่ใช่ HF ที่เข้ากันได้
อย่าเปลี่ยนไฟฉายเครื่องจักร HF เป็น PMX-M65 เพียงเพราะว่าผลิตภัณฑ์ทั้งสองมีกระแสไฟหรือขั้วต่อใกล้เคียงกัน
การก่อตัวของพลาสมาอาร์ค
อากาศหรือไนโตรเจนเข้าไปในคบเพลิงและไหลผ่านอิเล็กโทรด วงแหวนหมุนวน และหัวฉีด
พลังงานไฟฟ้าจะทำให้ก๊าซในกระบวนการแตกตัวเป็นไอออน และสร้างพลาสมาอาร์กที่มีอุณหภูมิสูง
หัวตัดจะบีบกระแสพลาสมานั้นไว้ ดังนั้นส่วนโค้งที่มีความเข้มข้นจะละลายโลหะที่เป็นสื่อกระแสไฟฟ้า ในขณะที่ก๊าซจะกำจัดวัสดุที่หลอมเหลวออกจากรอยตัด
การระบายความร้อนหลังการไหล
ข้อกำหนด INWELT ปัจจุบันแนะนำให้ใช้เวลาประมาณ 60 วินาทีหลังการไหล.
การไหลของก๊าซอย่างต่อเนื่องจะช่วยขจัดความร้อนที่ตกค้างออกจากหัวไฟฉายและวัสดุสิ้นเปลืองส่วนหน้าหลังจากที่อาร์คตัดหยุดลง
ปล่อยให้วงจรหลังการไหลตามปกติเสร็จสิ้นทุกครั้งที่เป็นไปได้
เหตุใดการเริ่มต้นที่ไม่ใช่ HF จึงมีความสำคัญในการใช้งาน CNC
โต๊ะตัด CNC ประกอบด้วยตัวควบคุมอิเล็กทรอนิกส์ มอเตอร์ขับเคลื่อน ระบบควบคุมความสูง และสายไฟสื่อสารรอบกระบวนการพลาสมา
ระบบที่ไม่ใช่ HF จะหลีกเลี่ยงวงจรจุดระเบิดความถี่สูงทั่วไปที่ใช้โดยแพลตฟอร์มพลาสมารุ่นเก่าบางรุ่น
อย่างไรก็ตาม non-HF ไม่ได้หมายความว่าสามารถใช้งานร่วมกันได้ในระดับสากล.
สิ่งต่อไปนี้ยังต้องตรงกัน:
คำกล่าวอ้างที่ถูกต้องคือ:
PMX-M65 ได้รับการออกแบบมาสำหรับระบบพลาสมาแบบกลไกที่ไม่ใช่ HF ที่เข้ากันได้
PMX-M65 45A และ 65A วัสดุสิ้นเปลืองในการตัดด้วยเครื่องจักร
แพลตฟอร์มวัสดุสิ้นเปลือง PMX-M65 รองรับ การกำหนดค่าการตัดทั้ง 45A และ 65A.
สิ่งนี้มีประโยชน์เนื่องจากระบบพลาสมา 65A ไม่จำเป็นต้องทำงานที่กระแสสูงสุดเสมอไป
การกำหนดค่าการตัด 45A
การกำหนดค่า 45A สามารถใช้กับแอปพลิเคชันที่ใช้กระแสไฟต่ำได้เมื่อได้รับการสนับสนุนจากแหล่งพลังงานพลาสมา
ข้อดีที่เป็นไปได้ ได้แก่ :
การกำหนดค่าการตัด 65A
รูปแบบ 65A มีไว้สำหรับการตัดที่มีกำลังสูงกว่าใกล้กับพิกัดความจุของ PMX-M65
หัวฉีด ตัวป้องกัน อิเล็กโทรด และวงแหวนหมุนควรจับคู่ให้เข้ากับกระบวนการที่เลือก
ห้ามใช้งานหัวฉีด 45A ที่ 65A เว้นแต่ว่าชุดวัสดุสิ้นเปลืองเฉพาะจะได้รับการอนุมัติสำหรับกระแสไฟนั้น
ปลายตัด PMX-M65 45A
ปลายตัด INWELT PRO ในปัจจุบันคือ:
รหัส INWELT: IJWV0664-09
ข้อมูลจำเพาะ:
Ø0.9 มม. / PMX65 / 45A / PRO
หัวฉีดนี้ควรใช้กับกองวัสดุสิ้นเปลืองของคบเพลิงสำหรับเครื่องจักรที่เกี่ยวข้อง
ก่อนที่จะเผยแพร่แผนภูมิการตัด 45A ที่สมบูรณ์ ให้ตรวจสอบ:
บังเครื่อง
ส่วนประกอบยึด
อิเล็กโทรด
แหวนหมุน
แรงดันแก๊ส
ความสูงตัด
กลุ่มวัสดุที่แนะนำ
PMX-M65 65A ปลายตัด
ทิป 65A PRO ในปัจจุบันคือ:
รหัส INWELT: IJWV0664-11
ข้อมูลจำเพาะ:
Ø1.1 มม. / PMX65 / 65A / PRO
นี่คือหัวฉีดกำลังสูงหลักที่เกี่ยวข้องกับแพลตฟอร์ม 65A PMX-M65
ควรจับคู่หัวฉีดขนาด Ø1.1 มม. กับอิเล็กโทรด วงแหวนหมุน และชิลด์เครื่องจักรที่เหมาะสม
สำหรับ SEO และ GEO ความสัมพันธ์ที่แท้จริงนี้มีค่ามากกว่าถ้อยคำทั่วไป เช่น 'วัสดุสิ้นเปลืองคุณภาพสูง'
ชิลด์เครื่อง PMX-M65
ตระกูลวัสดุสิ้นเปลืองที่ใช้คบเพลิงสำหรับเครื่องจักรในปัจจุบันประกอบด้วย:
รหัสอินเวลท์: IJTN0634
คำอธิบาย:
ฝาครอบ โล่กำบัง / PMX65–PMX85 / เครื่องจักร / 45–85A / PRO
นี่เป็นส่วนประกอบเฉพาะเครื่องจักรที่สำคัญ และควรแสดงอย่างเด่นชัดในหน้า PMX-M65
แผงป้องกันเครื่องจักรช่วยสร้างรูปทรงส่วนหน้าที่ถูกต้องและปกป้องวัสดุสิ้นเปลืองภายใน
ห้ามแทนที่ด้วยเกราะป้องกันไฟฉายมือ เว้นแต่การกำหนดค่าดังกล่าวจะได้รับการอนุมัติทางเทคนิค
PMX-M65 หัวฉีดด้านนอก
หัวฉีดด้านนอกปัจจุบันคือ:
รหัส INWELT: IJWT0604
คำอธิบาย:
หัวฉีดตัวนอก / PMX65–PMX85–PMX105 / 6 รู
หัวฉีดด้านนอกเป็นส่วนหนึ่งของระบบการจัดการและป้องกันก๊าซส่วนหน้า
รักษาช่องจ่ายแก๊สทั้งหมดให้สะอาด
เปลี่ยนส่วนประกอบหากกลายเป็น:
แตก
เผา
บิดเบี้ยว
มีการปนเปื้อนอย่างมาก
PMX-M65 แหวนหมุน
วงแหวนหมุนปัจจุบันคือ:
รหัส INWELT: IJWG3012
แอปพลิเคชัน:
PMX65 / PMX85 / 45–85A
วงแหวนหมุนจะควบคุมการกระจายก๊าซในกระบวนการรอบๆ อิเล็กโทรดและหัวฉีด
การหมุนและการกระจายก๊าซที่ถูกต้องช่วยรักษาพลาสมาอาร์กให้คงที่
เปลี่ยนวงแหวนหมุนที่เสียหายหากเกิด:
แตก
ความร้อนเสียหาย
พิการ
มีการปนเปื้อน
ห้ามขยายหรือดัดแปลงทางเดินก๊าซ
อิเล็กโทรด PMX-M65
อิเล็กโทรดปัจจุบันคือ:
รหัส INWELT: IJWC0043
แอปพลิเคชัน:
PMX65 / PMX85 / PMX105
อิเล็กโทรดจะถ่ายโอนพลังงานไฟฟ้าผ่านคบเพลิง
ในระหว่างการทำงาน หลุมสึกหรอจะเกิดขึ้นที่ศูนย์กลางของอิเล็กโทรด
เปลี่ยนอิเล็กโทรดก่อนที่จะทำให้เกิดการกัดเซาะมากเกินไป:
สำหรับการใช้งาน CNC ควรตรวจสอบสภาพของอิเล็กโทรดเป็นประจำ เนื่องจากการเจาะซ้ำๆ อาจทำให้การสึกหรอของวัสดุสิ้นเปลืองเพิ่มมากขึ้น
หัวคบเพลิงเครื่องจักร PMX-M65
หัวไฟฉายเครื่องจักรปัจจุบันคือ:
รหัส INWELT: IJWA0662
คำอธิบาย:
หัวคบเพลิงพลาสม่า / PMX65 / PMX85 / PMX105 / เครื่องจักร
ส่วนประกอบไฟฉายเครื่องจักรโดยเฉพาะนี้เป็นหนึ่งในองค์ประกอบที่สำคัญที่สุดในหน้านี้
โอริงที่เกี่ยวข้องคือ:
รหัส INWELT: IJGU0686
ข้อมูลจำเพาะ:
Ø17 × 20.6 × 1.8 มม. / ซิลิโคนสีแดง
ตรวจสอบพื้นผิวการซีลและเปลี่ยนโอริงที่เสียหายหากเกิดก๊าซรั่ว
ตัวเครื่อง PMX-M65 และส่วนประกอบรองรับ
ตระกูลผลิตภัณฑ์ปัจจุบันประกอบด้วย:
IJHW0046-01 – ชุดมือจับเครื่องจักรพลาสม่า
ร่วมกับส่วนประกอบรองรับสายเคเบิลที่เกี่ยวข้องสำหรับชุดสายเคเบิลมาตรฐาน EPDM และโคแอกเซียล
ชิ้นส่วนเหล่านี้ควรอธิบายว่าเป็น ส่วนประกอบของตัวเครื่อง/ที่รองรับสายเคเบิล ไม่ใช่เป็นส่วนประกอบที่สะดวกสบายของผู้ปฏิบัติงานหรือทริกเกอร์
บทนำในหน้าปัจจุบันระบุว่าไฟฉายถูกสร้างขึ้นมาเพื่อ 'ความสะดวกสบายของผู้ปฏิบัติงาน' และมีฝาครอบนิรภัยสำหรับไกปืนด้วย
ควรลบภาษานั้นออกจากหน้าผลิตภัณฑ์ CNC/ไฟฉายสำหรับเครื่องจักรโดยเฉพาะ
PMX-M65 การกำหนดค่าคบเพลิงที่สมบูรณ์
ปัจจุบัน INWELT แสดงรายการการกำหนดค่าคบเพลิงหลักทั้งหมด 6 เมตรจำนวน 5 รายการ
| ค่ารหัส INWELT |
การกำหนด |
| IJWU03122 |
PMX-M65 / 6 ม. / 1/4G / แบบบูรณาการ |
| IJWU03123 |
PMX-M65 / 6 ม. / 1/4G / แยก |
| IJWU03124 |
PMX-M65 / 6 ม. / อะแดปเตอร์กลาง |
| IJWU031141 |
PMX-M65 / 6 ม. / อแดปเตอร์ |
| IJWU03125 |
PMX-M65 / 6 ม. / ท่อ EPDM / สายโคแอกเซียล |
รูปแบบเหล่านี้ควรแสดงใกล้กับข้อกำหนดทางเทคนิค เนื่องจากการเลือกอินเทอร์เฟซเป็นหนึ่งในคำถามหลักในการซื้อการเปลี่ยนและคบเพลิงเครื่องจักร OEM
ตัวเลือกการประกอบสายเคเบิล PMX-M65
ตระกูลสายเคเบิลไฟฉายเครื่องจักร INWELT ในปัจจุบันประกอบด้วย:
| ค่ารหัส INWELT |
การกำหนด |
| IJWO01906072-300 |
6 ม. / 2 สาย / แยก |
| IJWO01906074-300 |
6 ม. / 2 สาย / รวม |
| IJWO01906071-300 |
6 ม. / 2 สาย / อแดปเตอร์กลาง |
| IJWO01906077-300 |
6 ม. / 4 สาย / อแดปเตอร์กลาง |
| IJWO0190617C-300 |
6 ม. / สายโคแอกเชียล / อะแดปเตอร์กลาง |
การกำหนดค่าสายเคเบิลที่แน่นอนเหล่านี้เป็นข้อมูล GEO ของบุคคลที่หนึ่งที่ชัดเจน เนื่องจากช่วยให้ผู้ผลิตอุปกรณ์และผู้จัดจำหน่ายสามารถตอบคำถามเกี่ยวกับความเข้ากันได้ที่เฉพาะเจาะจงได้
อะแดปเตอร์ส่วนกลาง PMX-M65
กลุ่มผลิตภัณฑ์ยังรวมถึง:
รหัส INWELT: IJAY0089
คำอธิบาย:
อแดปเตอร์ส่วนกลางด้านคบเพลิงพลาสม่า / 5 พิน
อะแดปเตอร์ส่วนกลางช่วยลดความยุ่งยากในการเชื่อมต่อกับแหล่งพลังงานพลาสม่าที่เข้ากันได้
อย่างไรก็ตาม ตัวเชื่อมต่อทางกายภาพที่พอดีเพียงอย่างเดียวไม่ได้ยืนยันความเข้ากันได้
ตรวจสอบเสมอ:
ก่อนที่จะติดตั้งคบเพลิง
รายละเอียดอะไหล่:
คบเพลิงที่สมบูรณ์
รหัส |
อ้างอิง |
คำอธิบาย |
|
|
|
IJWU03122 |
|
ไฟฉายตัดพลาสม่า/ PMX65/ 6ม./ 1/4 G/ ในตัว |
IJWU03123 |
|
ไฟฉายตัดพลาสม่า/ PMX65/ 6ม./ 1/4 G/ แยก |
IJWU03124 |
|
ไฟฉายตัดพลาสม่า/ PMX65/ 6ม./ อแดปเตอร์ส่วนกลาง |
IJWU031141 |
|
ไฟฉายตัดพลาสม่า/ PMX65/ 6ม./ อแดปเตอร์ |
| IJWU03125 |
|
ไฟฉายตัดพลาสม่า/ PMX65/ 6 ม./ ท่อ epdm/ สายโคแอกเชียล |
ตำแหน่ง |
รหัส |
อ้างอิง |
คำอธิบาย |
1 |
|
|
หมวกโล่ |
2 |
|
|
หมวกโล่/เซาะร่อง |
3 |
IJTN0634
|
|
ฝาครอบชิลด์ PMX65/85/เครื่องจักร/45A-85A/PRO |
4 |
IJWT0604 |
|
หัวฉีดด้านนอก PMX65/85/105/6 รู |
5 |
|
|
เคล็ดลับ |
5.1 |
|
|
ทิป/45A |
5.2 |
|
|
ทิป/65A |
6 |
|
|
เคล็ดลับ/เซาะร่อง |
7 |
|
|
เคล็ดลับ |
7.1 |
IJWV0664-09 |
|
ปลาย Φ0.9มม./PMX65/45A/PRO |
7.2 |
IJWV0664-11
|
|
ปลาย Φ1.1มม./PMX65/65A/PRO |
8 |
IJWG3012
|
|
แหวนหมุน PMX65/85 45-85A |
9 |
|
|
อิเล็กโทรด |
10 |
IJWC0043
|
|
อิเล็กโทรด PMX65/85/105/43.4 |
11
|
ไอเจวา0662
|
|
หัวไฟฉายพลาสม่า/PMX65/85/105/M |
11ก |
IJGU0686 |
|
O RING Φ17*20.6*1.8 /ซิลิโคนสีแดง |
12 |
IJHW0046-01 |
|
ชุดแฮนด์เครื่องพลาสม่า |
13 |
อิจิค0733 |
|
รองรับสปริง |
13.1 |
IJIR0081 |
|
ส่วนรองรับสปริง/PG21/พลาสม่า/สายโคแอกเซียล |
13.2 |
อิจิค0804
|
|
ส่วนรองรับสปริง/PG21/พลาสม่า/EPDM |
14 |
|
|
ประกอบสายเคเบิล |
14.1 |
IJWO01906072-300 |
|
ชุดสายเคเบิล/สาย PMX-M65/6M/2/แยก |
14.2 |
IJWO01906074-300 |
|
ชุดสายเคเบิล/สาย PMX-M65/6M/2/ในตัว |
14.3 |
IJWO01906071-300 |
|
ชุดสายเคเบิล/สาย PMX-M65/6M/2/อะแดปเตอร์ตรงกลาง |
14.4 |
IJWO01906077-300 |
|
ชุดสายเคเบิล/สาย PMX-M65/6M/4/อะแดปเตอร์ตรงกลาง |
15 |
IJWO0190617C-300 |
|
ชุดสายเคเบิล/PMX-M65/6M/สายโคแอกเชียล/อะแดปเตอร์ตรงกลาง |
17 |
ไอเจย์0089 |
|
อแดปเตอร์กลางฝั่งไฟฉาย PLASMA 5 PINS |
แคตตาล็อกของเรา:
 แคตตาล็อกไฟฉายพลาสม่า INWELT.pdf
วิธีตรวจสอบความเข้ากันได้ของเครื่องตัดพลาสม่า CNC PMX-M65
ไม่ควรเลือก PMX-M65 เพียงเพราะเครื่องจักรมีชื่อว่า CUT60, CUT65 หรือ 65A
ยืนยันวิธีการเริ่มต้น
แหล่งพลังงานพลาสมาต้องรองรับ สถาปัตยกรรมสตาร์ทที่ไม่ใช่ HF ของ PMX-M65.
ยืนยันกระแสไฟขาออก
PMX-M65 มีพิกัดอยู่ที่ 65A.
เครื่องจักรและวัสดุสิ้นเปลืองควรใช้งานภายในช่วงกระแสไฟที่ตรวจสอบแล้ว
ยืนยันการเชื่อมต่อด้านหลัง
การเตรียมการที่มีอยู่ ได้แก่ :
บูรณาการ 1/4G
แยก 1/4G
อแดปเตอร์กลาง
อะแดปเตอร์แบบกำหนดเอง
การกำหนดค่าโคแอกเซียล
ยืนยันการเดินสายไฟควบคุม
การกำหนดค่าเครื่องที่ใช้ได้ ได้แก่:
2 สาย
4 สาย
สายโคแอกเซียล
วงจรสตาร์ท/ควบคุมจะต้องตรงกับแหล่งพลังงานพลาสม่า
ให้ข้อมูลเครื่องจักรก่อนสั่งซื้อ
สำหรับโครงการทดแทนหรือโครงการ OEM ให้จัดเตรียม:
สิ่งนี้มีความน่าเชื่อถือมากกว่าการเผยแพร่รายชื่อแบรนด์เครื่องจักรจำนวนมาก
PMX-M65 และระบบควบคุมความสูงของคบเพลิง CNC
ระบบพลาสม่า CNC สามารถใช้การควบคุมความสูงของคบเพลิงอัตโนมัติเพื่อรักษาระยะห่างระหว่างคบเพลิงถึงงานที่ต้องการ
ระบบที่เป็นไปได้ ได้แก่ :
อาร์คแรงดันไฟฟ้า THC
การตรวจจับหัวลอย
การตรวจจับแบบโอห์มมิก
ระบบความสูงเริ่มต้นอื่นๆ
การควบคุมความสูงของอาร์คแรงดันไฟฟ้า
เมื่อสร้างส่วนโค้งการตัดแล้ว ระบบ THC สามารถใช้แรงดันไฟฟ้าส่วนโค้งเป็นส่วนหนึ่งของการรักษาความสูงของการตัดที่ตั้งโปรแกรมไว้
แรงดันไฟฟ้าเป้าหมายที่ถูกต้องขึ้นอยู่กับระบบพลาสมาที่สมบูรณ์และขั้นตอนการตัด
การตรวจจับแบบโอห์มมิก
ระบบไฟฉายเครื่องจักรของคู่แข่งรุ่น 65A ในปัจจุบันมีการกำหนดค่าการตรวจจับโอห์มมิกโดยเฉพาะ
อย่า อ้าง ว่า INWELT PMX-M65 รองรับการตรวจจับโอห์มมิก เว้นแต่จะมีฝาปิด/ชีลด์สำหรับยึดเครื่องจักร INWELT และการเชื่อมต่อทางไฟฟ้าที่ได้รับการรับรอง
หาก INWELT มีการกำหนดค่าดังกล่าว ให้เพิ่ม:
หมายเลขชิ้นส่วน
แผนภาพการเดินสายไฟ
โล่ที่เข้ากันได้
คำแนะนำในการติดตั้ง
นี่จะเป็นเนื้อหาทางเทคนิคของบุคคลที่หนึ่งที่มีคุณค่าสูง
ความสูงในการเจาะเทียบกับความสูงในการตัด
โดยปกติแล้วการตัดพลาสม่าซีเอ็นซีจะใช้ความสูงที่แตกต่างกันในระหว่างขั้นตอนการเจาะและตัด
เจาะสูง
ในระหว่างการเจาะ วัสดุที่หลอมละลายจะถูกไล่ออกจากชิ้นงานขึ้นด้านบน
ความสูงของการเจาะที่ถูกต้องสามารถช่วยลดความเสียหายจากโลหะหลอมเหลวต่อหัวฉีดและโล่ได้
ความสูงของการตัด
หลังจากการเจาะเสร็จสิ้น ระบบ CNC จะเคลื่อนไปยังความสูงการตัดที่ตั้งโปรแกรมไว้
ความสูงที่ไม่ถูกต้องอาจทำให้:
เอียงมากเกินไป
เคอร์ฟที่กว้างขึ้น
ขี้เถ้าหนัก
อายุการบริโภคลดลง
ใช้พารามิเตอร์ที่ทดสอบกับแหล่งพลังงานพลาสมาที่สมบูรณ์ แทนที่จะคัดลอกระบบ 65A อื่น
PMX-M65 ความเร็วในการตัดด้วยเครื่องจักร
ควรเลือกความเร็วตัดตามระบบพลาสมาที่สมบูรณ์
ตัวแปรที่สำคัญได้แก่:
วัสดุ
ความหนาของแผ่น
ตัดกระแส
เส้นผ่านศูนย์กลางปลาย
แรงดันแก๊ส
ความสูงตัด
สภาพสิ้นเปลือง
คุณภาพขอบที่ต้องการ
ความเร็วในการเดินทางที่ช้าเกินไปอาจเพิ่มการป้อนความร้อนและขี้เถ้าได้
ความเร็วการเคลื่อนที่ที่เร็วเกินไปอาจทำให้เกิดอาร์คแล็ก การเจาะที่ไม่สมบูรณ์ และคุณภาพของขอบที่ไม่ดี
ตารางการตัด INWELT ที่ได้รับการตรวจสอบแล้วจึงมีประโยชน์มากกว่าคำแนะนำความเร็วสากลข้อเดียว
PMX-M65 สามารถตัดได้หนาแค่ไหน?
หน้าปัจจุบันอ้างว่าสามารถ ตัดได้ประมาณ 10–15 มม. ภายใต้ 60A.
ข้อความนั้นควรถูกลบหรือเขียนใหม่
มีสองปัญหา:
PMX-M65 เป็น ไฟฉายสำหรับเครื่องจักรขนาด 65A ดังนั้นการใช้ 'ต่ำกว่า 60A' จึงทำให้เกิดความกำกวมของผลิตภัณฑ์โดยไม่จำเป็น
ความหนาของการตัดถูกกำหนดโดยระบบพลาสมาที่สมบูรณ์ ไม่ใช่คบเพลิงเพียงอย่างเดียว
ความสามารถในการตัดจริงขึ้นอยู่กับ:
แหล่งพลังงานพลาสม่า
วัสดุ
กำลังไฟฟ้าเข้า
ปัจจุบัน
ปลายตัด
แรงดันและการไหลของแก๊ส
ความเร็วในการเดินทาง
ความสูงในการเจาะ
ความสูงตัด
คุณภาพขอบที่ต้องการ
ข้อกำหนดเฉพาะของพลาสมาระดับมืออาชีพควรแยกแยะ:
ความสามารถในการตัดที่แนะนำ
การตัดที่มีประสิทธิภาพด้วยคุณภาพคมตัดที่เหมาะสม
ความสามารถในการตัดสูงสุด
วัสดุที่หนาขึ้นจะตัดด้วยความเร็วที่ลดลง
ความสามารถในการตัดเฉือน
ความหนาสูงสุดที่สามารถแยกออกได้ โดยปกติแล้วคุณภาพของขอบจะลดลง
เผยแพร่ตัวเลขความหนา PMX-M65 เฉพาะหลังจากที่ INWELT ได้ตรวจสอบด้วยการทดสอบระบบเสร็จสมบูรณ์แล้วเท่านั้น
สร้างแผนภูมิการตัด CNC INWELT PMX-M65
แผนภูมิการตัดจากบุคคลที่หนึ่งจะเป็นหนึ่งในส่วนเสริม SEO และ GEO ที่แข็งแกร่งที่สุดในหน้านี้
ฟิลด์ที่แนะนำได้แก่:
| พารามิเตอร์ ที่จะเผยแพร่ |
ข้อมูล |
| วัสดุ |
เหล็กเหนียว / สแตนเลส / อลูมิเนียม |
| ความหนา |
ทดสอบความหนาแล้ว |
| ปัจจุบัน |
45A / 65A |
| รหัสเคล็ดลับ |
หมายเลขชิ้นส่วน INWELT |
| เส้นผ่านศูนย์กลางปลาย |
Ø0.9 / Ø1.1 มม |
| แรงดันแก๊ส |
บาร์ |
| การไหลของก๊าซ |
ลิตร/นาที |
| ความเร็วในการเดินทาง |
มม./นาที |
| เพียร์ซไฮท์ |
มม |
| เพียร์ซดีเลย์ |
วินาที |
| ความสูงของการตัด |
มม |
| ความกว้างเคอร์ฟ |
มม |
| ตัดผล |
แนะนำ / สูงสุด / เงินชดเชย |
ใช้ผลการทดสอบ INWELT จริงแทนค่าแผนภูมิตัดของคู่แข่ง
การจ่ายก๊าซที่แนะนำสำหรับ PMX-M65
รายการข้อกำหนด INWELT ปัจจุบัน:
ก๊าซในกระบวนการ: อากาศ / N₂
แรงดันแก๊ส : ประมาณ 5.0 บาร์
การไหลของแก๊ส: ประมาณ 185 ลิตร/นาที
หลังการไหลที่แนะนำ: ประมาณ 60 วินาที
ใช้ก๊าซในกระบวนการที่สะอาดและแห้ง
ความชื้น น้ำมันคอมเพรสเซอร์ และการปนเปื้อนของอนุภาคสามารถส่งผลเสียต่อ:
ความเสถียรของส่วนโค้ง
ชีวิตของอิเล็กโทรด
ชีวิตล้ำยุค
ตัดความสม่ำเสมอ
ใช้การกรองและการแยกความชื้นที่เหมาะสม
ตรวจสอบแรงดันระหว่างการไหลของแก๊ส
แรงดันสถิตอาจแตกต่างจากแรงดันใช้งานจริง
ตัวกรอง ท่อ ตัวควบคุม และข้อต่อต่างๆ สามารถสร้างการสูญเสียแรงดันได้
ปรับแก๊สตามขั้นตอนการทำงานของระบบพลาสมาที่สมบูรณ์
PMX-M65 สามารถตัดวัสดุอะไรได้บ้าง?
เมื่อเชื่อมต่อกับระบบตัดพลาสมาที่ใช้ร่วมกันได้ PMX-M65 จะสามารถประมวลผลวัสดุที่เป็นสื่อกระแสไฟฟ้าได้ รวมถึง:
เหล็กอ่อน
เหล็กกล้าคาร์บอน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
ความเร็วตัดจริง คุณภาพคมตัด และความหนาจริงขึ้นอยู่กับระบบพลาสมาที่สมบูรณ์
PMX-M65 การตัดด้วยเครื่องจักรเทียบกับการเซาะร่อง
แพลตฟอร์มวัสดุสิ้นเปลือง PMX65/85 ที่กว้างขึ้นมีส่วนประกอบที่เกี่ยวข้องกับการเซาะร่อง
การตัดด้วยเครื่องจักร
สำหรับหน้า PMX-M65 การตัด CNC ควรยังคงเป็นการใช้งานหลัก.
ใช้ปึกวัสดุสิ้นเปลืองในการตัดด้วยเครื่องจักร 45A หรือ 65A ที่ได้รับการตรวจสอบแล้ว
การเซาะร่องพลาสม่า
การเซาะร่องจะขจัดโลหะโดยไม่ต้องตัดชิ้นงานจนหมด
การใช้งานที่เป็นไปได้ ได้แก่ :
การกำจัดการเชื่อม
เซาะหลัง
การกำจัดข้อบกพร่อง
การเตรียมการร่วมกัน
ส่งเสริมการเซาะร่องเฉพาะในกรณีที่:
แหล่งพลังงานพลาสม่ารองรับการเซาะร่อง
มีการติดตั้งวัสดุสิ้นเปลืองเซาะร่องที่ถูกต้อง
ระบบอัตโนมัติรองรับการเคลื่อนไหวที่ต้องการ
อย่าใช้หัวตัดแบบปกติเป็นหัวเซาะร่อง เว้นแต่การกำหนดค่าดังกล่าวจะได้รับการอนุมัติเป็นพิเศษ
การใช้งานทั่วไปสำหรับไฟฉาย CNC PMX-M65
PMX-M65 เหมาะกับการใช้งานตัดพลาสมาอัตโนมัติ ได้แก่:
ควรเลือกการกำหนดค่าคบเพลิงขั้นสุดท้ายตามแหล่งพลังงานพลาสมาและอินเทอร์เฟซของเครื่องจักรเสมอ
การบำรุงรักษา PMX-M65 สำหรับการผลิต CNC
สภาพวัสดุสิ้นเปลืองที่สม่ำเสมอเป็นสิ่งสำคัญอย่างยิ่งในการผลิต CNC เนื่องจากส่วนประกอบที่สึกหรออาจส่งผลต่อชิ้นส่วนที่ทำซ้ำทุกชิ้นส่วน
ตรวจสอบอิเล็กโทรด
ตรวจสอบหลุมสึกหรอตรงกลาง
เปลี่ยนอิเล็กโทรดก่อนที่การกัดกร่อนมากเกินไปจะทำให้สตาร์ทไม่เสถียรหรือทำให้หัวฉีดเสียหาย
ตรวจสอบปลายตัด
ตรวจสอบการเปิดหัวฉีดสำหรับ:
การขยายภาพ
รูปร่างรูปไข่
ความเสียหายจากการเผาไหม้
การปนเปื้อน
หัวฉีดที่ชำรุดอาจส่งผลต่อมุมเอียง ความกว้างของรอยตัด และความสม่ำเสมอของขนาด
ตรวจสอบวงแหวนหมุน
ตรวจสอบ:
รอยแตก
ความเสียหายจากความร้อน
การเสียรูป
การปนเปื้อน
ตรวจสอบโล่เครื่องจักร
รักษาทางเดินก๊าซให้ชัดเจนและยืนยันว่าติดตั้งชิลด์อย่างถูกต้อง
ตรวจสอบโอริง
ตรวจสอบซีลหัวคบเพลิงว่ามีความเสียหายหรือก๊าซรั่วหรือไม่
ตรวจสอบตะกั่วคบเพลิง
ตรวจสอบให้แน่ใจว่าการเคลื่อนที่ของ CNC ไม่:
ปัญหาการตัด CNC PMX-M65 ทั่วไป
การสตาร์ทอาร์คล้มเหลวหรือไม่เสถียร
ตรวจสอบ:
เอียงมากเกินไป
ตรวจสอบ:
ความตั้งฉากของคบเพลิง
ความสูงตัด
สภาพหัวฉีด
ความเร็วในการเดินทาง
ขี้เถ้าหนัก
ตรวจสอบ:
ความเร็วในการตัด
ปัจจุบัน
ความหนาของวัสดุ
การไหลของก๊าซ
ความสูงของคบเพลิง
อายุการใช้งานสั้น
สาเหตุที่เป็นไปได้ ได้แก่:
ขนาดชิ้นส่วนไม่สอดคล้องกัน
ตรวจสอบ:
การติดคบเพลิง
ความสูงตัด
ฟันเฟืองซีเอ็นซี
การชดเชยเคอร์ฟ
สภาพสิ้นเปลือง
ความเร็วในการเดินทาง
ไม่ใช่ทุกปัญหามิติจะเกิดจากคบเพลิงพลาสม่า
วัสดุสิ้นเปลือง PMX-M65 สำหรับผู้จัดจำหน่ายและอุปทานหลังการขาย
โปรแกรมหลังการขาย PMX-M65 ที่สมบูรณ์อาจรวมถึง:
สำหรับผู้จัดจำหน่าย การเผยแพร่หมายเลขชิ้นส่วนและช่วงการปฏิบัติงานที่แน่นอนจะช่วยลดความยุ่งยากในการสั่งซื้อซ้ำและลดข้อผิดพลาดด้านความเข้ากันได้
OEM PMX-M65 การผลิตไฟฉายพลาสม่า CNC โดย INWELT
INWELT จัดจำหน่ายไฟฉายตัดพลาสม่าและชิ้นส่วนทดแทนให้กับลูกค้า B2B มืออาชีพ ได้แก่:
ผู้ผลิตแหล่งพลังงานพลาสม่า
ผู้ผลิตเครื่องพลาสม่าซีเอ็นซี
ผู้วางระบบ CNC
ยี่ห้ออุปกรณ์เชื่อมและตัด
ผู้นำเข้า
ผู้จัดจำหน่าย
ผู้ค้าส่ง
ซัพพลายเออร์อุตสาหกรรม
บริษัทบริโภคหลังการขาย
การกำหนดค่า OEM และ ODM สามารถประเมินได้ตามระบบพลาสมาเป้าหมาย
ตัวเลือก OEM และฉลากส่วนตัว
การปรับแต่งอาจรวมถึง:
สำหรับโครงการ OEM ให้ระบุข้อกำหนดแหล่งพลังงานพลาสม่า ตัวควบคุม CNC การกำหนดค่าตัวเชื่อมต่อ และปริมาณการจัดซื้อโดยประมาณ
เหตุใดจึงเลือกซื้อคบเพลิงเครื่องจักร PMX-M65 จาก INWELT
โปรแกรม PMX-M65 รวมชุดประกอบไฟฉายเครื่องจักรเข้ากับวัสดุสิ้นเปลืองและระบบสายเคเบิลโดยละเอียด
แพลตฟอร์มปัจจุบันประกอบด้วย:
สำหรับผู้ซื้อมืออาชีพ การจัดหาคบเพลิงและส่วนประกอบการบริการที่สมบูรณ์ผ่านซัพพลายเออร์รายเดียวสามารถช่วยลดความยุ่งยากในการจัดซื้อ สินค้าคงคลัง และการสนับสนุนหลังการขาย
คำถามที่พบบ่อยเกี่ยวกับไฟฉายพลาสม่า CNC PMX-M65
INWELT PMX-M65 มีกระแสไฟเท่าใด
PMX-M65 ได้รับการจัดอันดับที่ 65A ตามข้อมูลทางเทคนิคของ INWELT ในปัจจุบัน
PMX-M65 เป็นไฟฉายมือหรือไฟฉายเครื่องจักรหรือไม่?
PMX-M65 เป็น ไฟฉายเครื่องจักร CNC / เครื่องจักร.
PMX65 ที่เกี่ยวข้องคือการกำหนดค่ามือถือแบบแมนนวล
PMX-M65 ใช้การจุดระเบิด HF หรือไม่?
เลขที่
PMX-M65 ใช้ ระบบสตาร์ทอาร์คที่ไม่ใช่ HF.
PMX-M65 ใช้แก๊สอะไร?
ข้อมูลจำเพาะปัจจุบันระบุ Air/N₂.
PMX-M65 ต้องใช้แรงดันแก๊สเท่าใด
ประมาณ 5.0 บาร์.
PMX-M65 ต้องการการไหลของก๊าซแบบใด?
ข้อมูลจำเพาะของ INWELT ปัจจุบันแสดงประมาณ 185 ลิตร/นาที.
รอบการทำงาน PMX-M65 คืออะไร?
ข้อกำหนดปัจจุบันแสดงรายการ 60%.
ความยาวตะกั่วของคบเพลิงเป็นมาตรฐานเท่าไร?
ตะกั่วมาตรฐาน PMX-M65 คือ 6 ม.
รองรับกระแสตัดใดบ้าง?
การกำหนดค่าวัสดุสิ้นเปลืองด้านยานยนต์หลักคือ 45A และ 65A.
ปลายตัด 45A ขนาดเท่าไหร่?
ทิป INWELT PRO ในปัจจุบันคือ:
IJWV0664-09 – Ø0.9 มม. / 45A
ปลายตัด 65A ขนาดเท่าไหร่?
ทิป INWELT PRO ในปัจจุบันคือ:
IJWV0664-11 – Ø1.1 มม. / 65A
PMX-M65 ใช้อิเล็กโทรดอะไร?
รายการตระกูลผลิตภัณฑ์ปัจจุบัน:
IJWC0043 – อิเล็กโทรด PMX65 / PMX85 / PMX105
PMX-M65 ใช้วงแหวนหมุนแบบใด
รายการตระกูลผลิตภัณฑ์ปัจจุบัน:
IJWG3012 – PMX65 / PMX85 / 45–85A แหวนหมุน
PMX-M65 ใช้หัวไฟฉายเครื่องจักรอะไร?
หัวเครื่องจักร INWELT ปัจจุบันคือ:
IJWA0662 – PMX65 / PMX85 / PMX105 หัวคบเพลิงเครื่องจักร
PMX-M65 สามารถใช้กับเครื่องตัดพลาสม่า CUT60 หรือ 65A ได้หรือไม่
เลขที่
ระบบสตาร์ท ขั้วต่อด้านหลัง สายไฟควบคุม อินเทอร์เฟซแก๊ส/กระแส และการออกแบบแหล่งพลังงานต้องตรงกันด้วย
PMX-M65 รองรับการควบคุมความสูงของคบเพลิงหรือไม่
สามารถรวมเข้ากับระบบ CNC ได้โดยใช้อุปกรณ์ควบคุมความสูงของคบเพลิงที่เข้ากันได้
การจัดเรียง THC ที่แน่นอนจะขึ้นอยู่กับแหล่งพลังงานพลาสม่าและตัวควบคุม CNC
PMX-M65 รองรับการตรวจจับโอห์มมิกหรือไม่
อย่าถือว่าเป็นเช่นนั้น
การตรวจจับแบบโอห์มมิกต้องมีการกำหนดค่าฝาปิด/แผ่นป้องกันและการเชื่อมต่อทางไฟฟ้าที่ได้รับการตรวจสอบแล้ว
PMX-M65 สามารถตัดเหล็กสแตนเลสได้หรือไม่?
ใช่ เมื่อใช้ร่วมกับระบบพลาสมาที่ใช้ร่วมกันได้และพารามิเตอร์ที่เหมาะสม
PMX-M65 ตัดอลูมิเนียมได้หรือไม่?
ใช่.
อลูมิเนียมเป็นสื่อกระแสไฟฟ้าและสามารถตัดพลาสมาได้ด้วยระบบพลาสมาที่เหมาะสม
PMX-M65 ตัดได้หนาแค่ไหน?
ไม่มีความหนาของการตัดสากลที่กำหนดโดยคบเพลิงเพียงอย่างเดียว
ใช้ข้อมูลที่แนะนำ ข้อมูลสูงสุด และค่าความเบี่ยงเบนที่ทดสอบแล้วจากระบบตัดพลาสมาที่สมบูรณ์
PMX-M65 ใช้เซาะร่องได้หรือไม่?
แพลตฟอร์มวัสดุสิ้นเปลืองที่กว้างขึ้นประกอบด้วยส่วนประกอบในการเซาะร่อง แต่แหล่งพลังงาน วัสดุสิ้นเปลือง และกระบวนการของเครื่องจักรต้องรองรับการเซาะร่องทั้งหมด
PMX-M65 และ PMX65 แตกต่างกันอย่างไร?
PMX-M65 คือการกำหนดค่าเครื่องจักร/CNC
PMX65 เป็นการกำหนดค่าแบบมือถือ/แบบแมนนวล
INWELT มีไฟฉายเครื่องจักร OEM PMX-M65 หรือไม่
ใช่.
OEM/ODM, ป้ายชื่อส่วนตัว, สายเคเบิล, ขั้วต่อ และการกำหนดค่าชุดสิ้นเปลืองมีไว้สำหรับผู้ผลิตอุปกรณ์ ผู้วางระบบ ผู้จัดจำหน่าย และผู้นำเข้าที่ผ่านการรับรอง
ขอใบเสนอราคาสำหรับไฟฉายตัดพลาสม่า CNC INWELT PMX-M65
เพื่อการยืนยันความเข้ากันได้ที่รวดเร็วยิ่งขึ้น โปรดระบุ:
ผู้ผลิตและรุ่นแหล่งกำเนิดพลังงานพลาสม่า
จัดอันดับกระแสไฟขาออก
รูปแบบคบเพลิงที่มีอยู่
วิธีการเริ่มต้น
ตัวควบคุมซีเอ็นซี
ภาพถ่ายตัวเชื่อมต่อหลัก
อินเตอร์เฟซการควบคุม
การกำหนดค่าสายเคเบิลที่จำเป็น
กระแสไฟตัดที่จำเป็น
ข้อกำหนดด้านการบริโภค
ปริมาณการซื้อโดยประมาณ
INWELT หรือการสร้างแบรนด์ฉลากส่วนตัว
จากนั้น INWELT จะสามารถยืนยันการกำหนดค่าไฟฉาย สายเคเบิล และวัสดุสิ้นเปลือง PMX-M65 ที่เหมาะสมสำหรับระบบตัดพลาสมา CNC ของคุณ
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių